
Адгезия герметика к краске: можно ли применять анаэробный состав на окрашенной поверхности
Надежная адгезия герметика к краске для анаэробного состава не гарантирована: такие материалы отверждаются в ограниченном зазоре между активными металлическими поверхностями, а лакокрасочное покрытие отделяет состав от металла. Поэтому в зоне герметизации краску обычно удаляют до основания. Если герметик должен образовать поверхностный шов по окрашенной детали, стоит рассмотреть другой тип состава и отдельно проверить совместимость с покрытием.
Статья поможет техническим специалистам, инженерам и закупщикам разобраться, почему анаэроб на окрашенном металле может не отвердиться должным образом, как подготовить резьбовое соединение и чем отличается герметизация посадки от герметизации широкого шва. Также разберем, какие параметры проверять перед выбором герметика и как оценивать контакт с лакокрасочным слоем.
Почему адгезия герметика к краске ненадежна
Анаэробные герметики отверждаются при ограниченном доступе воздуха между металлическими поверхностями.
Краска меняет условия контакта: состав соприкасается не с активным металлом, а с покрытием. Поэтому анаэробный герметик, нанесенный поверх лакокрасочного слоя, нельзя считать надежным средством склеивания или герметизации окрашенной детали.
Это различие важно для резьбовых соединений и цилиндрических посадок. Если краска попадает между сопрягаемыми поверхностями, она препятствует контакту состава с металлом. Тонкость покрытия сама по себе не решает проблему: даже тонкий слой остается барьером между анаэробом и металлической основой.
В ASTM D5363-16(2024), стандарте на однокомпонентные анаэробные клеи, описаны материалы, которые отверждаются до твердого состояния в плотно подогнанных активных металлических соединениях. Стандарт охватывает применение для фиксации, герметизации и удержания резьбовых и цилиндрических соединений. Это не означает, что любой окрашенный шов подходит для такого состава.
Для анаэробных материалов также важен размер зазора. В отраслевом обзоре указан максимальный зазор порядка 0,1 мм. Это ориентир для соединения, где состав ограничен сопрягаемыми поверхностями, а не инструкция по заполнению произвольного шва. Широкая окрашенная поверхность и гибкое основание не соответствуют этому принципу работы.
Отдельно следует различать сцепление с металлом и совместимость с краской. Герметик может не вызывать заметного повреждения покрытия, но при этом плохо держаться на нем. Отсутствие размягчения или изменения цвета не подтверждает надежность соединения: адгезию и влияние состава на покрытие оценивают как разные свойства.
Совместимость герметика с эмалью и лакокрасочным покрытием
Понятие «совместимость герметика с эмалью» включает не только вопрос, повредит ли состав окрашенную поверхность.
Важно оценить как поведение материала под швом, так и влияние на прилегающую зону. Такой подход используют при оценке совместимости герметиков и покрытий, в частности в материалах DIN 52452-4 и IVD-Merkblatt 12.
Для промышленной детали полезно разделить две ситуации. В первой герметик соприкасается с окрашенной поверхностью и должен удерживаться на ней. Здесь необходимо подтверждение адгезии именно к конкретному покрытию. Во второй краска находится рядом с герметизируемым участком, но состав в рабочей зоне контактирует с металлом. Тогда проверяют, не влияет ли герметик на соседнее покрытие.
Ни один из этих случаев нельзя оценить только визуально. Покрытие может выглядеть неизмененным, но это не доказывает прочность сцепления. И наоборот, задача может состоять не в приклеивании к эмали, а в герметизации металлического контакта рядом с окрашенной областью. Для этого краску в рабочей зоне удаляют, а состояние прилегающего покрытия оценивают отдельно.
IVD-Merkblatt 12 также отмечает, что полноценная окраска поверх герметика без прямой рекомендации производителя не предполагается как обычный вариант применения. Это важное различие: совместимость с краской не означает, что герметик можно без проверки перекрывать лакокрасочным материалом или использовать краску как основание для герметизации.
При выборе нужно сверяться со спецификацией состава и учитывать тип покрытия, состояние поверхности и геометрию соединения. Если речь идет о плоском шве по окрашенному металлу, технический специалист должен проверить, предназначен ли материал для такой основы. Само обозначение «анаэробный герметик» этого не подтверждает.
Герметизация окрашенных деталей: резьба, посадка и поверхностный шов
Герметизация окрашенных деталей может означать разные задачи, а для них нужны разные критерии выбора.
Анаэробный материал применяют в соединении, где он ограничен зазором между металлическими поверхностями. Поверхностный шов по краске работает иначе: здесь требуется адгезия к покрытию и, если основание деформируется, способность материала переносить такие изменения.
Для резьбового соединения сначала определяют, где именно должен отвердиться состав. Если рабочая резьба окрашена, покрытие в зоне контакта обычно удаляют до металла. Если окрашены наружные участки детали, но герметизация выполняется по очищенной металлической резьбе, окружающее покрытие не становится основанием для анаэробного состава. При этом его совместимость с герметиком все равно имеет смысл проверить.
Для цилиндрической посадки действует тот же принцип: важны металлические сопрягаемые поверхности и ограниченный зазор. В отраслевом обзоре для анаэробных материалов указан максимальный зазор порядка 0,1 мм. Если соединение имеет широкий промежуток или основание гибкое, выбирать анаэробный герметик только из-за того, что детали металлические, не следует.
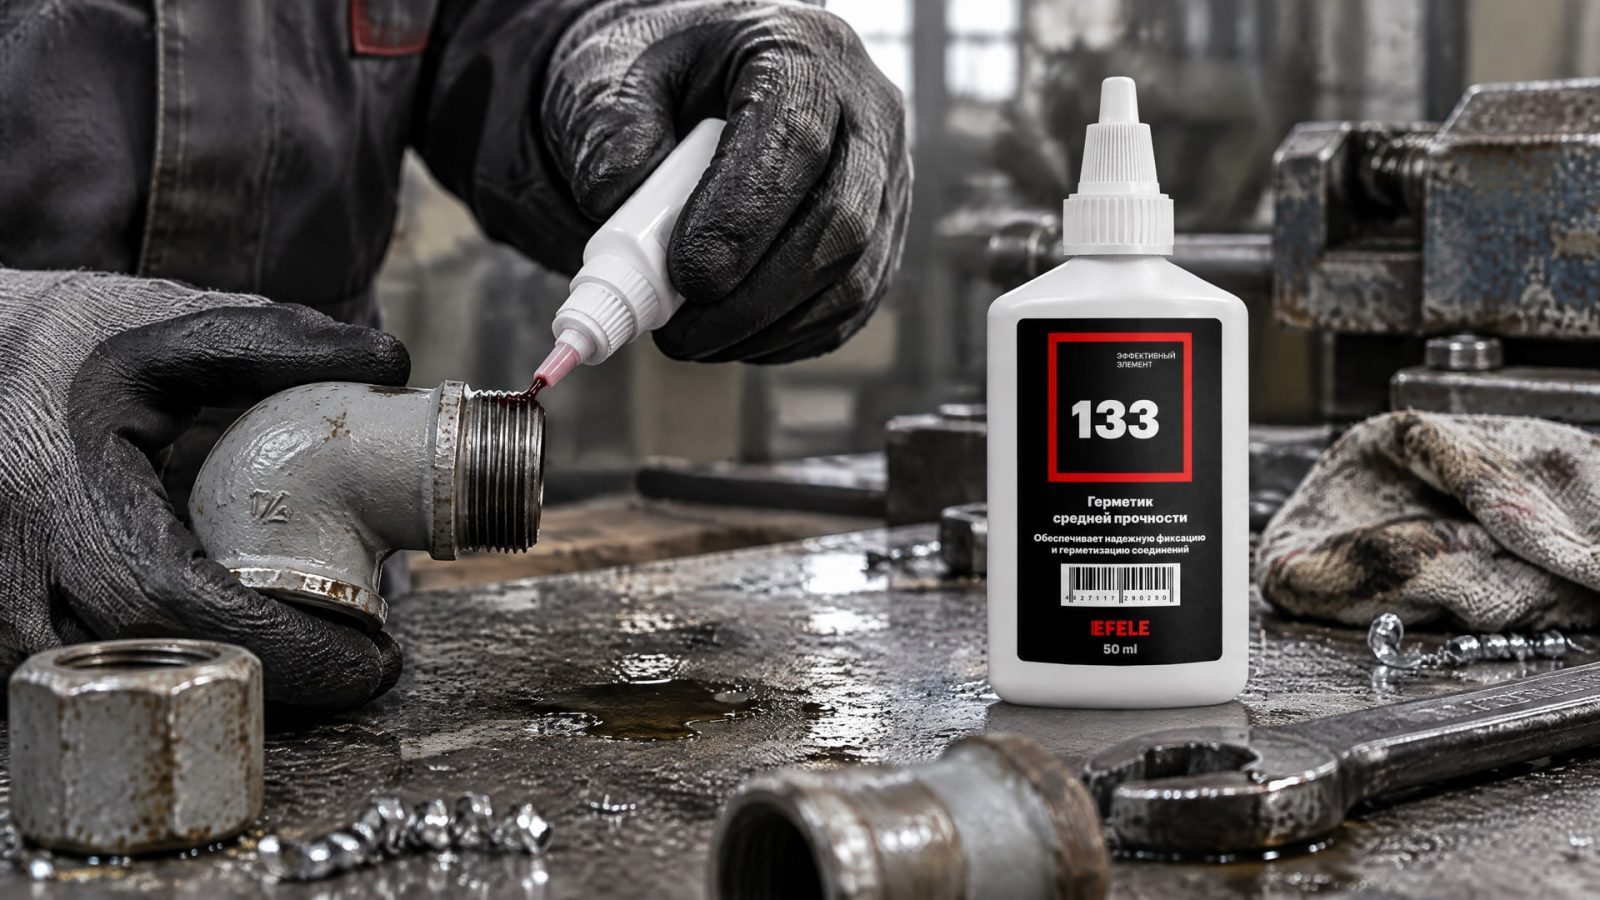
Для трубной резьбы окраска часто присутствует на наружных поверхностях детали, хотя рабочий контакт формируется в резьбе. Если соединение должно сохранять возможность демонтажа и требуется средняя прочность, в такой задаче используют EFELE 133. Перед нанесением важно подготовить именно резьбовую зону: краска не должна оставаться между металлическими витками, где должен отвердиться анаэробный состав.
Поверхностный шов по эмали следует рассматривать отдельно от резьбовой герметизации. Для него недостаточно того, что герметик подходит для металла или выдерживает нужные условия в металлическом соединении. Требуется подтверждение совместимости с конкретным покрытием и соответствия конструкции шва свойствам выбранного материала.
Как подготовить окрашенную поверхность перед нанесением анаэроба
Если выбран анаэробный состав, подготовку начинают с определения рабочей зоны.
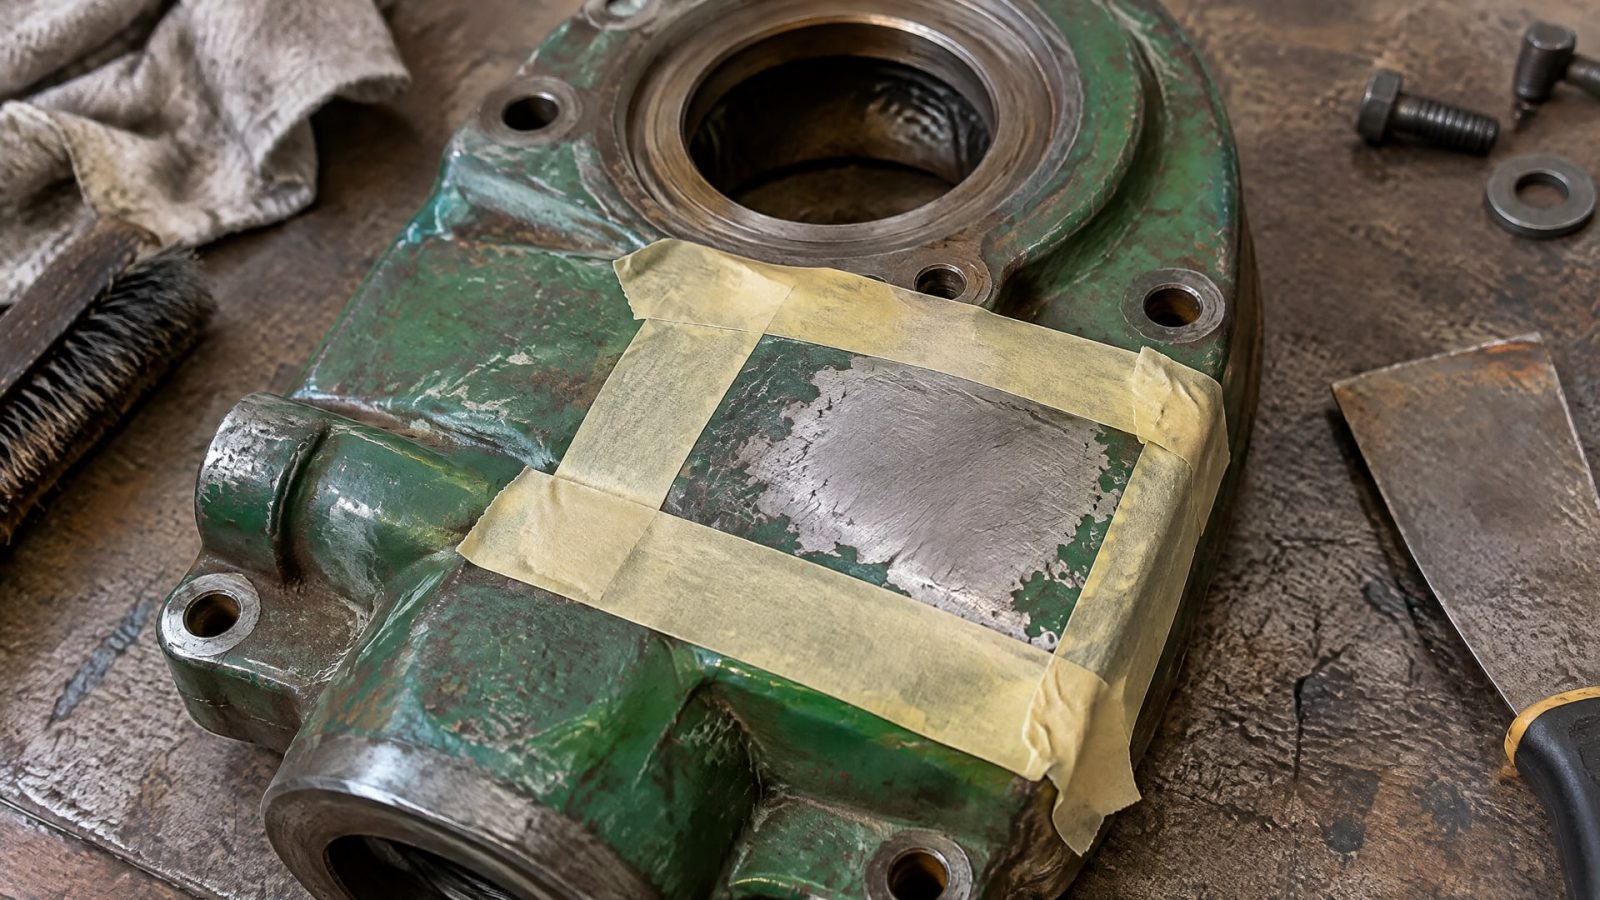
Нужно понять, какие поверхности будут соприкасаться после сборки и где герметик должен отвердиться. Для резьбового или цилиндрического соединения ключевой участок обычно находится внутри сопряжения, а не на наружной окрашенной поверхности детали.
Краску в зоне герметизации обычно снимают до металла. Затем проверяют, что на рабочем участке нет покрытия, мешающего контакту состава с металлическими поверхностями. Нанесение анаэроба поверх краски не становится корректным только потому, что слой покрытия выглядит тонким или прилегает к основанию без видимых дефектов.
Перед работой нужно также сверить геометрию соединения с назначением материала. Анаэробные продукты рассчитаны на ограниченный зазор; в отраслевом обзоре указан ориентир порядка 0,1 мм. Для широкого шва или гибкой основы следует выбирать решение, предназначенное для таких условий, а не пытаться компенсировать неподходящую геометрию дополнительным количеством анаэробного состава.
Если окрашенную поверхность нельзя зачистить, необходимо отдельно подтвердить, что выбранный герметик допускает контакт с данным покрытием и обеспечивает требуемую адгезию. Универсального вывода для всех эмалей сделать нельзя: состав лакокрасочного материала, подготовка поверхности и состояние покрытия могут различаться. При отсутствии прямых данных результат оценивают на образце или пробном соединении, предусмотренном технологией предприятия.
И наконец, проверяют, что задача относится именно к герметизации резьбы или посадки. ASTM D5363-16(2024) рассматривает анаэробные однокомпонентные материалы для резьбовых и цилиндрических соединений, но не превращает их в универсальные герметики для плоских окрашенных швов.
Какие стандарты и параметры учитывать при выборе
ASTM D5363-16(2024) относится к однокомпонентным анаэробным клеям.
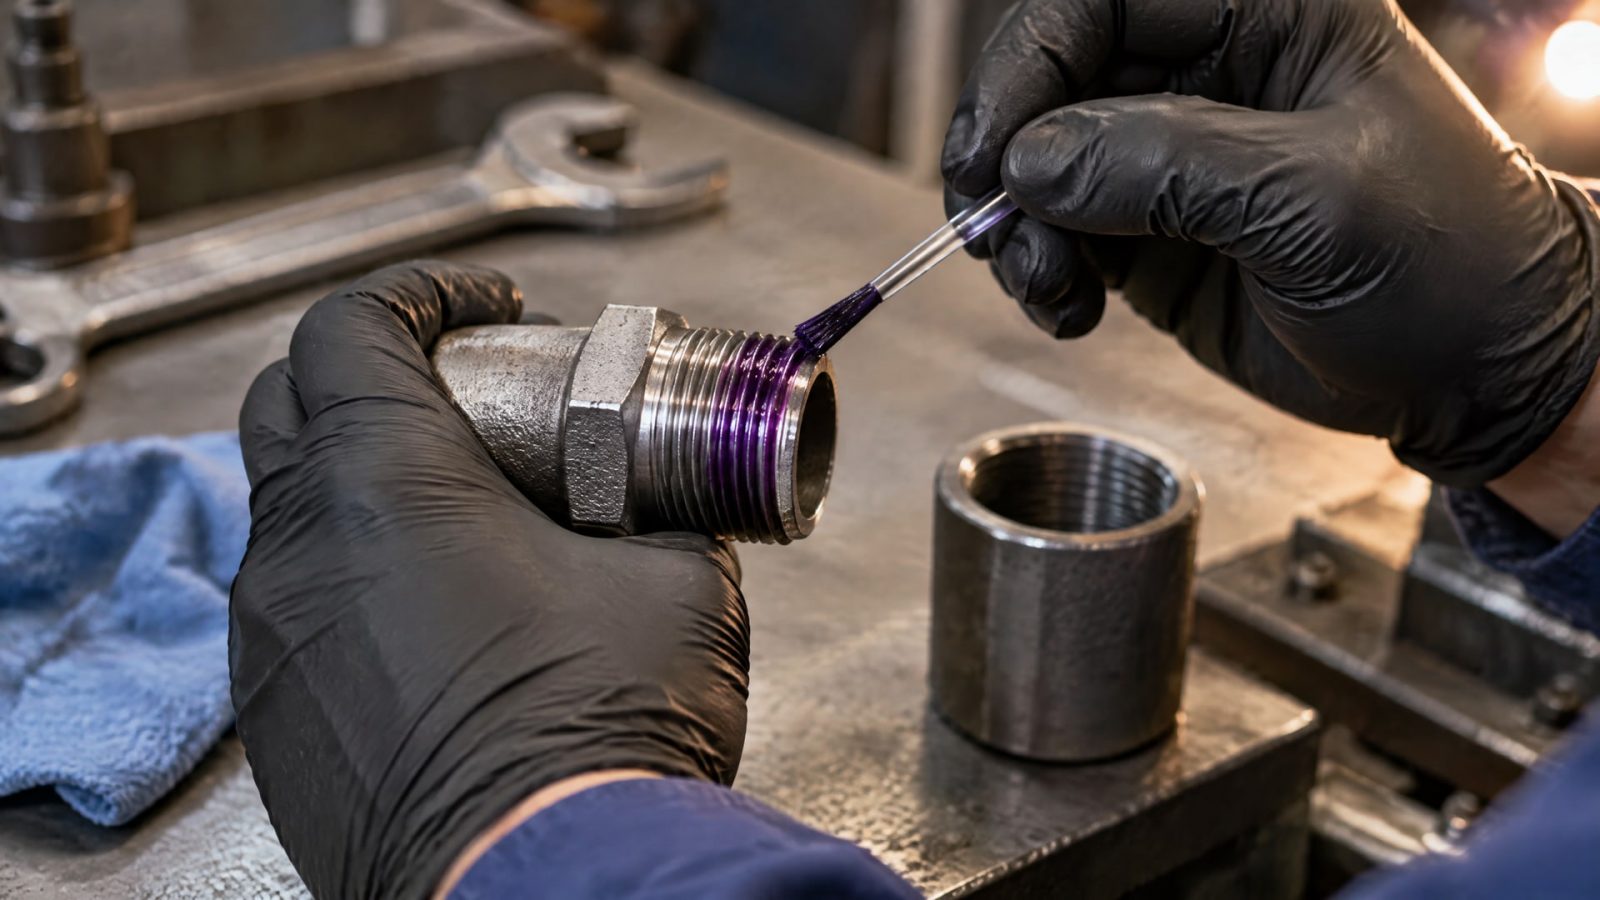
В его области применения описаны фиксация, герметизация и удержание резьбовых и цилиндрических соединений, а среди оцениваемых характеристик указаны вязкость, скорость отверждения, герметичность и прочность при разных температурных условиях. При этом стандартное назначение связано с активными металлическими поверхностями, а не с краской как основой.
Это помогает отделить нормативную область применения от задачи на производстве. Если требуется герметизировать окрашенный плоский шов, недостаточно сослаться на стандарт для анаэробных составов. Нужно подобрать материал для конкретной основы и проверить его совместимость с покрытием. В материалах по системам герметизации для такой оценки рассматривают как зону под швом, так и прилегающий участок; среди релевантных документов упоминаются DIN 52452-4 и IVD-Merkblatt 12.
В обзоре по анаэробным материалам также приводится термостойкость до 200 °C. Это значение относится к правильно сформированному металлическому соединению. Его нельзя автоматически трактовать как допустимую температуру для адгезии к краске или для любого поверхностного шва.
При подборе специалисту следует проверить:
тип соединения: резьба, цилиндрическая посадка или поверхностный шов;
материал и состояние рабочих поверхностей;
остается ли краска в зоне отверждения;
соответствует ли зазор назначению анаэробного состава;
есть ли подтверждение совместимости герметика с конкретным покрытием;
требуется ли последующий демонтаж соединения.
Такой перечень предотвращает распространенную ошибку: оценивать только стойкость герметика к температуре или рабочей среде, не проверяя, сможет ли он отвердиться и удерживаться на фактической поверхности. Условия металлического соединения и адгезия к лакокрасочному покрытию требуют разных подтверждений.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик прямо на краску?
Рассчитывать на надежное сцепление анаэробного герметика с краской не следует. Его рабочий механизм основан на отверждении в ограниченном зазоре между активными металлическими поверхностями. Если покрытие остается в зоне соединения, оно отделяет состав от металла и может ухудшить условия отверждения.
Нужно ли удалять краску с резьбы перед герметизацией?
Если анаэроб должен отвердиться между витками резьбы, краску в рабочей зоне обычно удаляют до металла. Окрашенные наружные участки детали сами по себе не заменяют подготовку резьбы. Также важно проверить назначение герметика и соответствие зазора принципу работы анаэробного материала.
Как проверить совместимость герметика с эмалью?
Нужно оценивать не только видимое изменение покрытия, но и адгезию, а также влияние состава на область под герметиком и рядом с ней. Отсутствие повреждений краски не доказывает прочность сцепления. При отсутствии данных о конкретном покрытии результат проверяют на образце или пробном соединении.
Подходит ли анаэробный герметик для широкого шва по окрашенному металлу?
Обычно такую задачу не следует считать типичной для анаэробного состава. Он рассчитан на ограниченный зазор между металлическими поверхностями; в отраслевом обзоре указан ориентир порядка 0,1 мм. Для широкого шва или гибкого основания выбирают материал, предназначенный для такой геометрии и подтвержденный для конкретного покрытия.
Заключение
Анаэробный герметик не следует выбирать с расчетом на надежную адгезию к краске. Его рабочая зона - ограниченный зазор между активными металлическими поверхностями. Поэтому при герметизации резьбы или посадки покрытие в зоне контакта обычно удаляют, а для поверхностного шва по эмали отдельно проверяют совместимость и адгезию.
Следующий шаг - определить тип соединения и отметить, где именно герметик должен отвердиться. Затем сверить назначение материала и требования к покрытию, а при необходимости провести пробу на конкретной краске.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить смолянистые отложения в СОЖ при обработке меди, выбрав правильную жидкость и контролируя ее состояние.
Узнайте, какая смазка для мясорубки подходит для направляющих, редуктора и шестерен, а также как правильно ее применять.
Узнайте, как выбрать смазку для трубопроводов пищевого производства, проверить ее характеристики и правильно применить.