
Анаэробный формирователь прокладок вместо вырубной прокладки фланца двигателя
Замена вырубной прокладки на анаэробный формирователь прокладок - это современный подход к ремонту и обслуживанию фланцевых соединений двигателей, насосов, коробок передач и термостатов. Анаэробные герметики полимеризуются в условиях отсутствия воздуха между плотно прижатыми металлическими поверхностями, формируя герметичное уплотнение прямо по месту применения. Статья рассказывает, когда замена прокладки на формирователь возможна и как провести эту операцию без ошибок, какие параметры соединения нужно проверить перед началом работ, и какие ловушки встречают технические специалисты и закупщики на практике.
Материал адресован инженерам, ремонтникам и снабженцам, которые сталкиваются с выбором герметиков для фланцевых соединений двигателей и ищут проверенную альтернативу традиционным прокладкам.
Что такое анаэробный формирователь прокладок и когда его применяют
Анаэробный формирователь прокладок - это жидкий герметик, который полимеризуется между двумя плотно прижатыми металлическими поверхностями в отсутствие кислорода воздуха.
Уплотнение возникает не внутри материала (как у высыхающих герметиков), а именно в зазоре между фланцами, заполняя микронеровности и создавая полностью герметичное соединение. Такая технология позволяет отказаться от традиционной вырубной прокладки и уменьшить количество компонентов сборки.
Область применения анаэробных фланцевых герметиков охватывает жесткие металлические фланцы:
крышки двигателей;
корпуса и крышки термостатов;
фланцы водяных и масляных насосов;
коробки передач;
трубные фланцы и фитинги агрегатов.
Главное условие: соединение должно быть жестким (стальное, чугунное, алюминиевое) и иметь регламентированный зазор. Для большинства составов допустимый зазор составляет от 0,25 до 0,4 мм без праймера; с использованием активирующего праймера допуск может расширяться до 0,5 мм. Превышение этого диапазона приводит к нарушению герметизации, так как герметик попросту не заполнит увеличенный промежуток.
Стойкость к рабочим средам различается в зависимости от состава: большинство анаэробных фланцевых герметиков устойчивы к бензину, минеральным маслам и охлаждающим жидкостям - именно поэтому их часто выбирают для двигателей и коробок передач.
Когда можно и нельзя заменить вырубную прокладку на формирователь
Замена плоской прокладки на анаэробный герметик возможна только при соблюдении нескольких условий, которые нужно проверить до начала разборки.
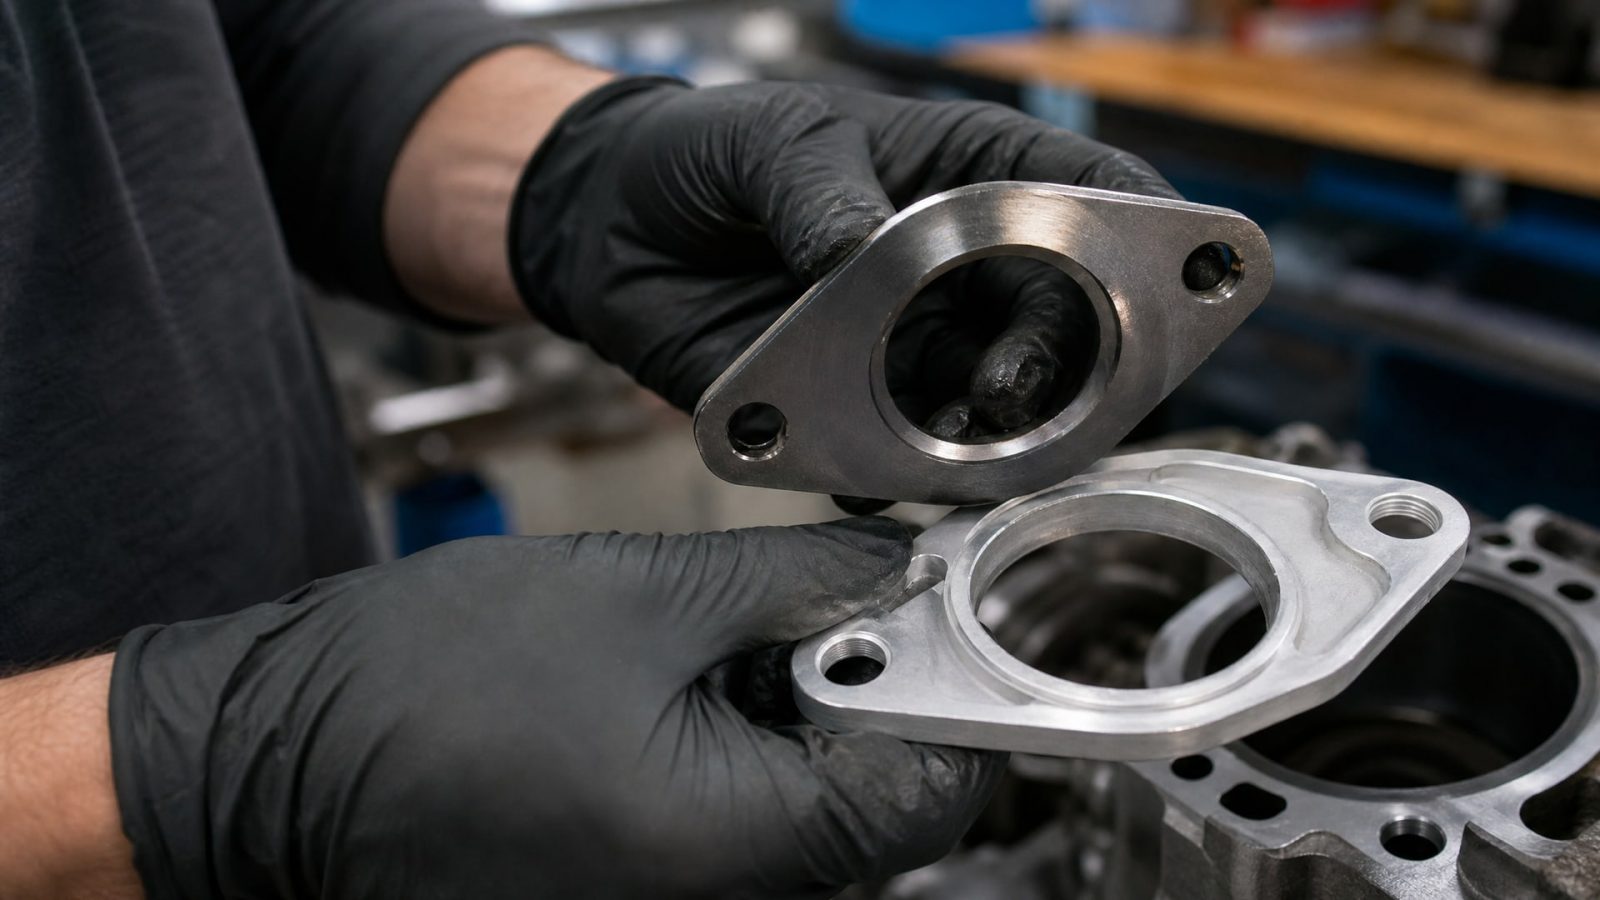
Признаки подходящего соединения
Соединение подходит для замены на формирователь, если:
оба фланца изготовлены из металла (сталь, алюминий, чугун) и имеют плоскую гладкую поверхность;
зазор между фланцами не превышает 0,4 мм (или 0,5 мм, если производитель герметика допускает применение с праймером);
фланцы плотно прижимаются друг к другу, а болты/винты имеют достаточное усилие затяжки (расчеты обычно указаны в инструкции производителя двигателя или агрегата);
поверхности не повреждены, не имеют глубоких царапин, коррозии или деформации;
рабочая среда в соединении совпадает с допустимыми для выбранного герметика (масло, топливо, охлаждающая жидкость, их смеси).
Когда замена невозможна
Анаэробный герметик не подходит, если:
одна из поверхностей выполнена из пластика, резины или других мягких материалов;
зазор существенно превышает паспортное значение (более 0,5–0,6 мм);
фланцы имеют сложный профиль (волнистые, с желобками) или предусматривают механическую фиксацию прокладки;
в соединении предусмотрена циркуляция жидкости или газа (герметик может быть вымыт под давлением);
уплотняемая среда агрессивна (содержит щелочи, кислоты высокой концентрации, полярные растворители) - не все анаэробные составы с ней совместимы.
Ошибочно применение анаэробного герметика для замены прокладок в соединениях, которые регулярно разбираются для обслуживания. Хотя герметик может быть удален механически, его остатки трудно очищаются и обычно требуют обезжиривания растворителем, что усложняет ремонт.
Пошаговая инструкция по замене вырубной прокладки
Успешный переход с прокладки на анаэробный формирователь требует четкого соблюдения технологической последовательности.
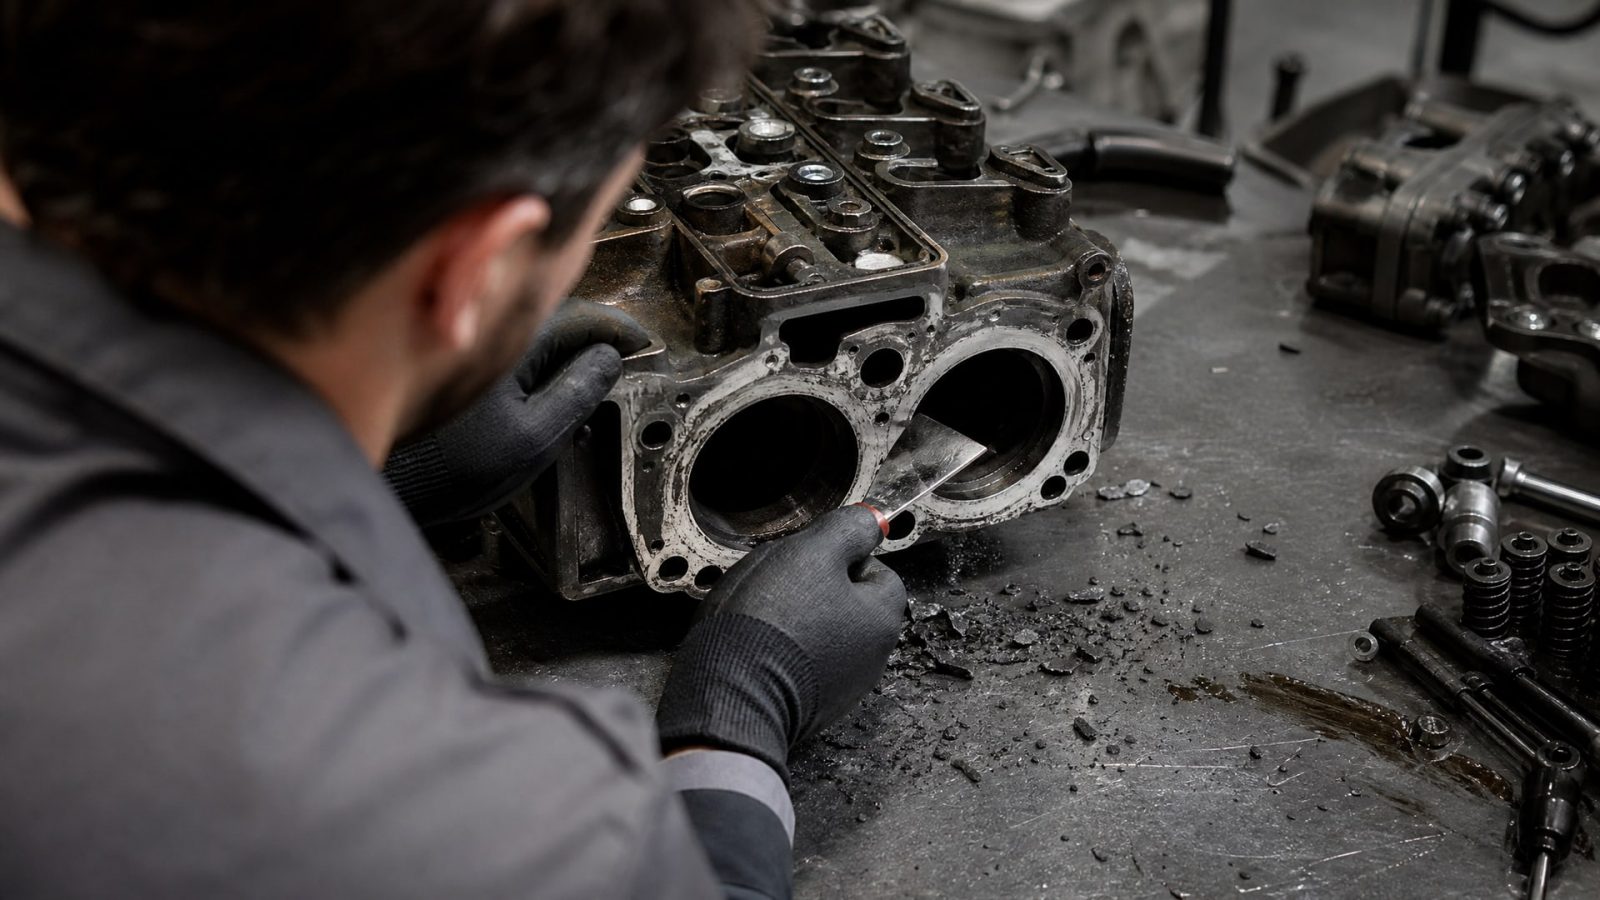
Каждый этап критичен для герметичности.
Этап 1. Подготовка поверхностей
После разборки соединения необходимо полностью удалить остатки старой прокладки, герметика, масла и механических загрязнений со всех контактных поверхностей обоих фланцев.
Соскребите прокладку скребком из мягкого материала (пластик, дерево), не допуская царапин на фланце.
Для удаления сложных отложений используйте наждачную бумагу средней зернистости (P120–P180) в виде полосы или салфетки - движения должны быть мягкими.
После механической очистки протрите поверхность сухой чистой тканью, удаляя пыль.
Обезжирьте поверхность растворителем (бензином, уайт-спиритом, ацетоном) и вновь протрите до полного удаления маслянистого налета. Поверхность должна быть однородного цвета без пятен и блеска.
Дайте поверхностям полностью просохнуть. Если фланцы алюминиевые или из других окисляющихся металлов, они могут быть слегка влажными (влага испарится при нанесении герметика); для стальных фланцев высыхание должно быть полным.
Этап 2. Выбор герметика
Перед нанесением уточните паспортные характеристики герметика применительно к вашему соединению:
тип металла обоих фланцев (с алюминиевыми фланцами часто используют специализированные составы);
рабочая среда в полости за фланцем (масло, охлаждающая жидкость, топливо или воздушное пространство);
температурный диапазон работы соединения;
допустимый зазор (обычно 0,25–0,4 мм).
Если фланцы никогда не разбирались после сборки или разбираются чрезвычайно редко, анаэробный герметик показывает лучшие результаты, чем прокладка, так как исключает соскальзывание и вымывание при вибрации и перепадах температуры. Закупщики и технические специалисты на линиях переработки и в ремонтных мастерских давно отдают предпочтение фланцевым герметикам именно из-за надежности такого соединения при длительной эксплуатации.
Этап 3. Нанесение герметика
Герметик наносят только на одну из фланцевых поверхностей (обычно на неподвижный фланец) непрерывным валиком толщиной примерно 0,5–1 мм вдоль всей линии контакта.
Выдавливайте состав медленно, поддерживая равномерное давление на тюбик или аппликатор.
Валик должен быть без разрывов: если давление прерывается, образуются зазоры, через которые произойдет утечка.
Не наносите герметик внутрь крепежных отверстий - это затруднит сборку и может привести к избыточному давлению при затяжке болтов.
Если рабочее пространство требует экономии герметика, можно нанести серию прерывистых бус на расстоянии 30–50 мм друг от друга; однако это снижает надежность и рекомендуется только для низконапорных соединений.
В цехах, где регулярно собирают фланцы двигателей с высокими требованиями к герметичности, опытные механики предпочитают именно непрерывный валик: это предотвращает микротечи и исключает необходимость повторной разборки.
Этап 4. Сборка соединения
Сразу же после нанесения герметика нужно собрать фланцы:
Прижмите второй фланец к смазанной поверхности, выровняв крепежные отверстия.
Вручную установите крепежные элементы (болты, винты, шпильки) так, чтобы фланцы были выровнены параллельно.
Затягивайте крепеж крест-накрест (звездообразно), чередуя противоположные болты, чтобы нагрузка распределялась равномерно.
Затяжку проводите в несколько этапов: первый проход - до легкого соприкосновения фланцев, второй проход - промежуточное усилие (примерно половина паспортного), финальный проход - полное усилие в соответствии с руководством производителя двигателя или агрегата.
При превышении рекомендуемого усилия герметик может быть выдавлен из соединения; при недостаточном усилии фланцы не будут плотно прижаты друг к другу и герметик не отвердеет корректно.
Этап 5. Отверждение
Анаэробные герметики полимеризуются за счет катализирующего действия ионов металла на контактных поверхностях. Время полного отверждения зависит от типа состава и обычно варьируется от 4 до 24 часов при комнатной температуре.
Не трогайте соединение до истечения минимального времени схватывания, обычно 1–2 часа.
Полное отверждение достигается за 4–8 часов; для уверенности в герметичности рекомендуется подождать 24 часа перед пуском агрегата под нагрузкой.
Если условия холодные (ниже +10 °C), время отверждения может увеличиться в 1,5–2 раза.
Избегайте вибрации и движения агрегата в период отверждения.
После полного отверждения герметик образует прочное резиноподобное уплотнение, которое выдерживает перепады температуры, вибрацию и контакт с рабочей средой.
Выбор герметика: параметры и совместимость
Рынок анаэробных фланцевых герметиков предлагает составы с разными техническими характеристиками.
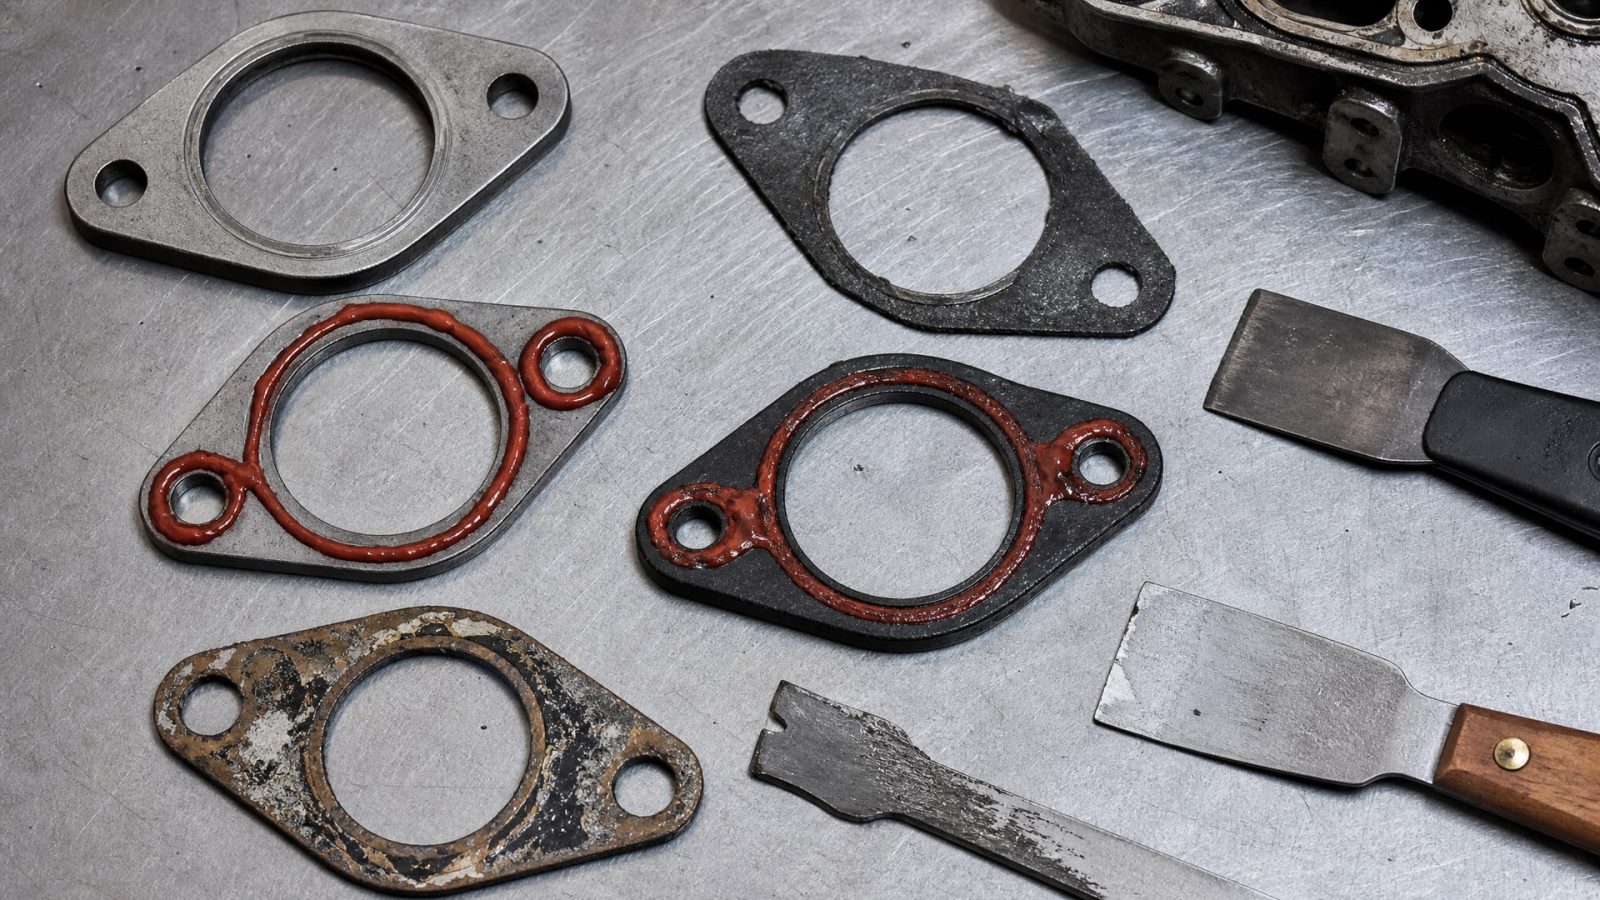
Правильный выбор по ключевым параметрам - залог длительной герметичности соединения.
Температурный диапазон
Температурная стойкость различается значительно. Типовые значения для анаэробных фланцевых герметиков:
большинство универсальных составов рассчитаны на диапазон от -40 до +150 °C;
специализированные высокотемпературные герметики выдерживают до +205 °C;
для автомобильных двигателей часто достаточно +130–+150 °C;
для индустриальных насосов и компрессоров требуется уточнение документации по каждому агрегату.
Проверьте паспортные данные двигателя: температура масла в картере, температура охлаждающей жидкости в системе охлаждения, локальная температура в зоне фланца. Если соединение находится вблизи выхлопного коллектора или подвергается радиационному нагреву, нужен состав с повышенной термостойкостью.
Совместимость с рабочей средой
Рабочая среда в полости за фланцем определяет выбор герметика:
| Среда | Примеры применения | Требование к герметику |
|---|---|---|
| Минеральное моторное масло | Картер, коробка передач | Стандартная масляная совместимость |
| Охлаждающая жидкость (гликоль) | Рубашка охлаждения, термостат | Устойчивость к гликолю и воде |
| Бензин, дизельное топливо | Топливные магистрали, фильтры | Повышенная стойкость к углеводородам |
| Воздух (сухое пространство) | Расширительные камеры, воздухозаборы | Базовые требования; любой герметик подходит |
На практике анаэробный герметик, предназначенный для масла, может работать и в сухой атмосфере; однако обратная подстановка (герметик для воздуха в масле) приведет к набуханию и разрушению уплотнения. Уточняйте совместимость в паспортных характеристиках производителя.
Вязкость и текучесть
Анаэробные герметики выпускаются в вязких и текучих версиях:
вязкие составы держат форму после нанесения, удобны для вертикальных и перевернутых соединений;
текучие (жидкие) варианты лучше заполняют микронеровности и подходят для соединений с минимальным зазором.
Для фланцевых соединений двигателей обычно выбирают средневязкий вариант, который обеспечивает равномерное распределение и не вытекает из соединения до отверждения.
Влияние температуры окружающей среды
Время отверждения зависит от температуры:
при +20 °C типовое время схватывания 1–2 часа, полное отверждение 4–8 часов;
при +10 °C время отверждения увеличивается в 1,5–2 раза;
при +5 °C и ниже отверждение замедляется еще сильнее; на холодном производстве может потребоваться использование праймера (активирующего состава) для ускорения отверждения.
В зимний период в неотапливаемых цехах рекомендуется хранить тюбик герметика в теплом месте перед применением и тепло укутывать собранное соединение первые часы после сборки.
Частые ошибки при монтаже и как их избежать
Практика показывает, что успех работы анаэробного фланцевого герметика зависит не от самого состава, а от качества подготовки и соблюдения технологии.
Типичные ошибки приводят к полной потере герметичности.
Ошибка 1. Недостаточная очистка и обезжиривание
Самая распространенная причина утечек - остатки старой прокладки, масла или загрязнений на фланцах. Герметик просто не прилипает к жирной или грязной поверхности и скатывается в комочки.
Как избежать: Используйте растворитель (ацетон, бензин, уайт-спирит) и протирайте поверхность несколько раз, пока тряпка не останется чистой. Не полагайтесь на первый взгляд - поверхность должна быть абсолютно чистой. Если уверенности нет, пройдитесь наждачной бумагой еще раз.
Ошибка 2. Превышение допустимого зазора
Если зазор между фланцами превышает заявленный (например, 0,6 мм вместо 0,4 мм), герметик не заполнит промежуток полностью, и соединение останется неплотным. Такие зазоры возникают при деформации фланца, неправильной обработке во время разборки или установке на износившийся вал.
Как избежать: До разборки измерьте фланцы штангенциркулем в нескольких местах. Если замечена кривизна, отправьте фланец на шлифовку. При сборке убедитесь, что оба фланца параллельны и плотно прилегают друг к другу; используйте прокладки-выравниватели при необходимости.
Ошибка 3. Нанесение герметика с разрывами
Если валик герметика прерывистый или наносится пятнами, образуются каналы утечки. Герметик полимеризуется локально, но между «кусками» образуются проходы для жидкости или газа.
Как избежать: Наносите герметик медленно и с постоянным давлением, одним непрерывным движением. Если тюбик имеет узкий наконечник, тренируйтесь на черновом образце. Не спешите - лучше потратить 2 минуты на аккуратное нанесение, чем потом разбирать соединение.
Ошибка 4. Избыточное нанесение герметика
Чрезмерное количество герметика не улучшает герметичность, а затрудняет сборку. Излишки давят на крепеж, деформируют фланцы и могут привести к нарушению параллельности.
Как избежать: Наносите тонкий валик толщиной 0,5–1 мм. Если после затяжки болтов герметик полностью не выступает из-под фланца, это нормально - излишки выдавятся при окончательной затяжке.
Ошибка 5. Недостаточное или чрезмерное усилие затяжки
Если болты затянуты слабо, фланцы не будут плотно прижаты, герметик не отвердеет корректно и останется мягким. Если затяжка чрезмерна, герметик выдавливается из соединения и часть его остается неиспользованной.
Как избежать: Следуйте рекомендациям производителя двигателя или агрегата. Затягивайте крепеж звездообразно в два-три этапа, контролируя равномерность. При отсутствии документации используйте момент затяжки 20–30 Н·м для болтов M6, 40–60 Н·м для M8 (точные значения зависят от материала и диаметра).
Ошибка 6. Ранний пуск агрегата
Если включить двигатель или запустить насос до полного отверждения герметика, вибрация и давление могут нарушить процесс полимеризации, и соединение может остаться неплотным. При циркуляции жидкости герметик может быть частично вымыт.
Как избежать: Дождитесь полного отверждения. Типовое время 4–8 часов при нормальной температуре, в холодных условиях - до 24 часов. Если нужно проверить герметичность раньше, проведите статический тест (заполните полость жидкостью, дайте постоять 1–2 часа) - если утечек нет, герметик работает.
Ошибка 7. Использование герметика «не по назначению»
Попытка применить анаэробный герметик в соединениях, для которых он не рассчитан (например, в циркулирующих системах, с мягкими уплотнениями или в соединениях с предусмотренной разборкой), приводит к отказу.
Как избежать: Перед покупкой уточните область применения герметика. Если в инструкции не указана ваша задача - консультируйтесь с техподдержкой производителя. Не экспериментируйте с материалами.
Анаэробный герметик и традиционная прокладка: когда какой выбрать
Вопрос о замене прокладки на герметик часто встает перед техническими специалистами и закупщиками.
Оба решения имеют свои преимущества.
Традиционная вырубная прокладка по-прежнему остается стандартом для фланцевых соединений, которые регулярно разбираются на техническое обслуживание. После разборки прокладку просто выбрасывают и устанавливают новую; такой цикл повторяется десятки раз без проблем. Прокладки из паронита, резины или картона держат форму и не требуют специальной подготовки поверхностей.
Анаэробный герметик выбирают, когда:
соединение практически никогда не разбирается (герметичность критична, а ремонт предусмотрен в редких случаях);
требуется высокая надежность в условиях вибрации и перепадов температуры;
нужна изоляция от внешних загрязнений при длительном хранении агрегата;
стоимость новой прокладки сопоставима со стоимостью герметика, но герметик обеспечивает лучшую герметичность при меньшем риске неправильной установки.
На практике многие производства комбинируют подходы: для основных фланцей используют прокладки, для вспомогательных и редко разбираемых узлов переходят на герметик. Если в паспортных данных двигателя или коробки передач указана возможность использования анаэробного герметика в качестве замены, это обычно означает, что производитель протестировал оба варианта.
При выборе герметика следует учитывать и человеческий фактор: сложная конфигурация соединения, жесткие допуски на зазор, необходимость точного позиционирования фланца - во всех этих случаях герметик часто оказывается более надежным, чем традиционная прокладка.
Как анаэробный герметик работает в условиях эксплуатации
Хотя герметик затвердевает через несколько часов, полная эксплуатационная надежность раскрывается при работе под нагрузкой.
Стабильность при циклических нагрузках
В двигателях и агрегатах с вращающимися валами фланцевые соединения испытывают вибрацию и знакопеременные нагрузки. Вырубная прокладка со временем сминается, скользит и теряет плотность (явление называется фреттингом). Анаэробный герметик, будучи жидким при нанесении и твердым после отверждения, плотнее прилегает к микронеровностям фланца и не скользит даже при интенсивной вибрации. На практике закупщики отмечают, что герметизированные фланцы держат давление стабильнее через 1–2 года эксплуатации, чем соединения с прокладками.
Поведение при температурных перепадах
Охлаждающие жидкости, масла и сам фланец расширяются при нагреве и сжимаются при охлаждении. Прокладка, имея собственный модуль упругости, может отставать от деформации фланца. Анаэробный герметик, заполняя микроскопические поры металла и приклеиваясь к обеим поверхностям, деформируется вместе с материалом, сохраняя герметичность на протяжении всего температурного цикла.
Вымывание и агрессивные среды
Герметик устойчив к контакту с маслом, топливом и охлаждающими жидкостями, так как он выбирается именно с учетом этих сред. Однако в высокотемпературных или высокодавленных циркулирующих системах возможно постепенное растворение герметика. Для таких условий нужно убеждаться в совместимости в паспортных данных, а не рисковать.
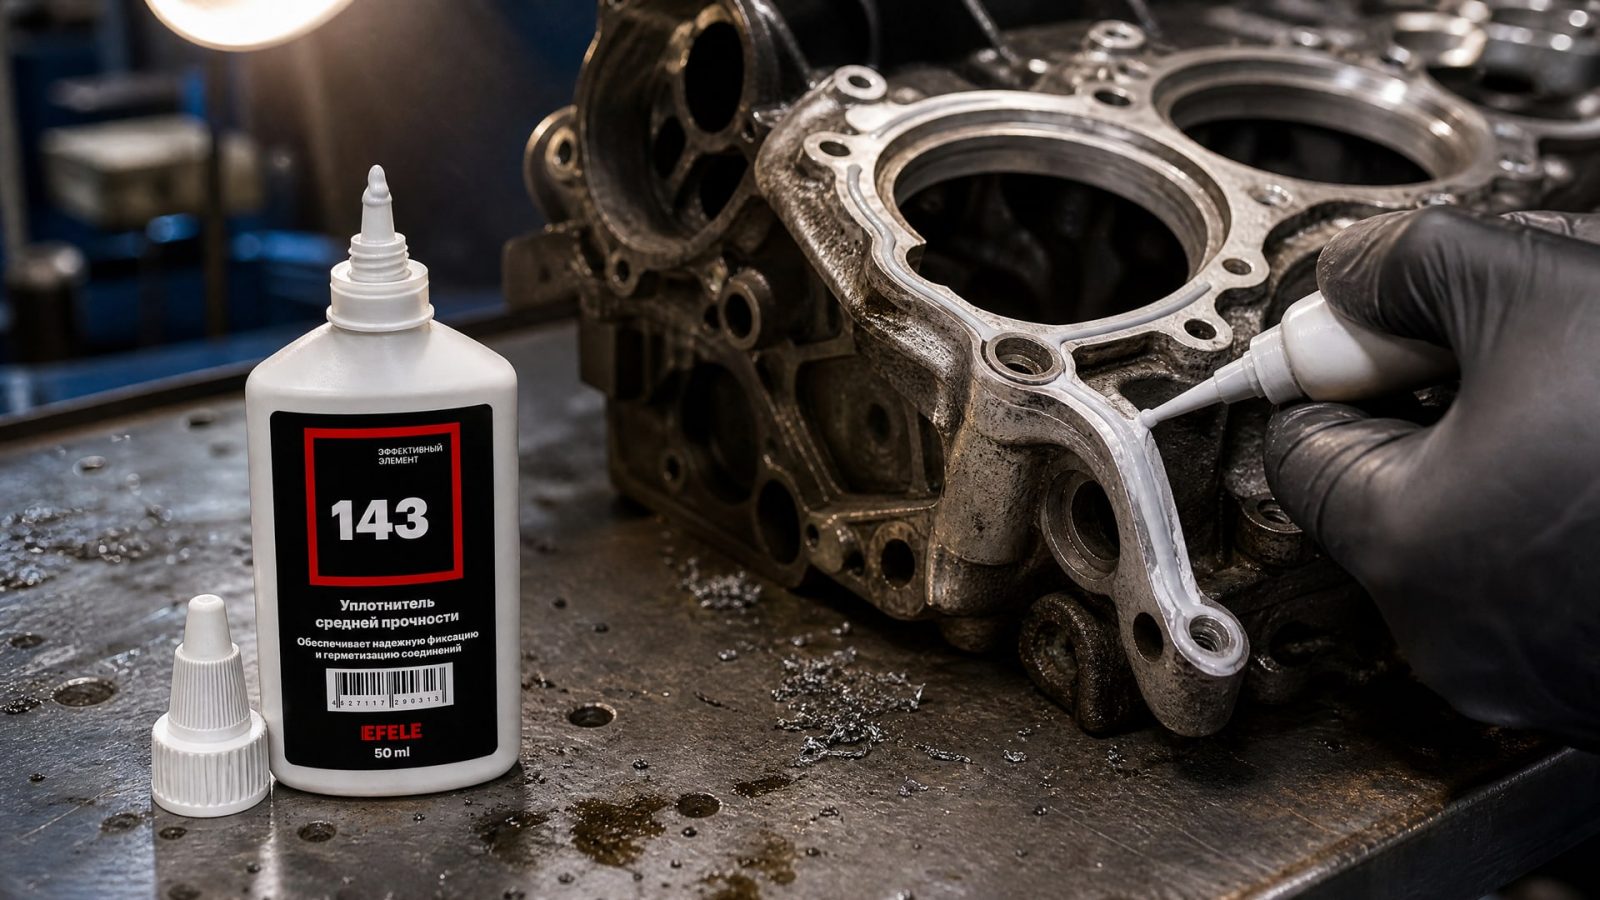
При работе двигателя с холодным пуском (температура масла резко падает, а потом повышается) герметик показывает большую стабильность, чем прокладка. EFELE 143, жидкий уплотнитель, например, может применяться на фланцах двигателей, где вымывание прокладки традиционного типа становилось систематической проблемой, обеспечивая надежное уплотнение в условиях циклических температурных скачков и вибрационного воздействия.
Часто задаваемые вопросы
Подойдет ли анаэробный герметик вместо любой прокладки?
Нет, только для жестких металлических фланцев с зазором не более 0,4 мм. Для мягких материалов (резина, пластик), соединений с циркуляцией жидкости или частой разборкой такой герметик не рассчитан. Всегда проверяйте паспортные данные соединения и совместимость материалов перед применением.
Что делать, если герметик наносится с трудом, как исправить?
Если герметик густой и плохо выдавливается, поместите тюбик в теплую воду (35–40 °C) на 10–15 минут, это снизит вязкость. Не перегревайте герметик выше 50 °C - процесс отверждения может начаться преждевременно. После нанесения убедитесь, что поверхность была достаточно очищена и обезжирена.
Как узнать, полностью ли отвердел герметик?
При комнатной температуре (+20 °C) герметик считается готовым к использованию через 4–8 часов, полностью стабилизируется через 24 часа. Проверьте: аккуратно надавите на край герметика пальцем; если он упруго возвращается в исходное положение и не липнет к коже - отверждение завершено. Если остается вмятина и герметик липнет - подождите еще несколько часов.
Может ли герметик заменить прокладку в коробке передач?
Да, если фланец коробки передач жесткий и его поверхность не превышает допустимого зазора. На практике большинство производителей коробок передач допускают замену прокладок на анаэробный герметик. Однако уточните руководство по эксплуатации; некоторые модели имеют специфические требования.
Как хранить открытый тюбик герметика?
После вскрытия герметик нужно хранить в плотно закрытом виде. На воздухе анаэробный состав начинает полимеризоваться и затвердевает. Храните в прохладном месте (5–20 °C), вдали от влаги. Если герметик затвердел в тюбике, его нужно выбросить - использование невозможно.
Заключение
Анаэробный формирователь прокладок - это эффективная альтернатива традиционной вырубной прокладке для жестких металлических фланцевых соединений двигателей, насосов, коробок передач и термостатов. Ключ к успеху - тщательная подготовка поверхностей (очистка, обезжиривание), соблюдение регламентированного зазора (обычно 0,25–0,4 мм), аккуратное нанесение непрерывным валиком и достаточное время на отверждение. Ошибки в этих шагах приводят к утечкам, поэтому спешить не стоит.
Правильно подобранный герметик по температурному диапазону и совместимости с рабочей средой (масло, топливо, охлаждающая жидкость) работает надежнее традиционной прокладки в условиях вибрации, циклических нагрузок и температурных перепадов. Закупщикам и техническим специалистам рекомендуется проверить в паспортных данных конкретного двигателя или агрегата, допускается ли применение анаэробного герметика, и, если допускается, протестировать его на некритичных узлах перед массовым переходом. Если у вас возникают сомнения в выборе герметика или параметрах конкретного соединения, обратитесь в техподдержку производителя - это сэкономит время и предотвратит дорогостоящий ремонт.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Если СОЖ сильно пенится, узнайте реальные причины и способы их устранения без замены жидкости.
Узнайте, как безопасно и эффективно удалить анаэробный герметик с резьбовых соединений, используя нагрев, механическую очистку и растворители.
Узнайте, почему туго ходят направляющие выдвижных ящиков, и как вернуть им плавность хода с помощью правильной очистки и смазки.