
Экспресс-аудит цеха: твердосмазочные покрытия для поршней и внедрение смазочных технологий
Экспресс-аудит помогает оценить, как на производстве хранят, выбирают и применяют смазочные материалы, а также определить, где нужны испытания и корректировка процедур. Для этого недостаточно проверить склад: необходимо осмотреть оборудование, сопоставить практику с регламентами и изучить результаты анализа проб. Такой подход позволяет обсуждать внедрение смазочных технологий на основе состояния узлов и проверяемых данных.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые отвечают за смазочное хозяйство и подбор материалов. Разберем, как организовать обход цеха, какие документы и параметры проверить, когда назначать лабораторные испытания и как включить в аудит отдельные задачи, например оценку твердосмазочных покрытий для поршней.
Что проверяет аудит смазочных материалов на производстве
Экспресс-аудит смазочных материалов на производстве дает структурированную картину: что происходит с материалами от приемки и хранения до нанесения на конкретный узел.
Проверка включает визуальный осмотр оборудования, изучение процедур, оценку обращения с материалами и, при необходимости, анализ проб масла. Важная часть работы - сравнить требования регламента с тем, что персонал фактически делает на линии.
Для построения программы аудита можно использовать ICML 55.1:2019. В стандарте описаны 12 взаимосвязанных областей управления смазкой, поэтому проверка не сводится к одной операции или отдельному документу. В числе базовых ориентиров также ISO 4406:2021: этот стандарт применяют для оценки чистоты масел и загрязненности рабочей жидкости.
На обходе аудитор фиксирует не только наличие маркировки и инструкций, но и соответствие практики установленным правилам. Например, важно проверить, совпадает ли фактически используемый материал с требованиями OEM и внутренними стандартами предприятия. Если в документах указана одна процедура, а на участке применяют другую, это расхождение нужно записать и оценить в контексте конкретного узла.
Аудит охватывает несколько связанных направлений:
условия хранения и обращения со смазочными материалами;
состояние оборудования и точек смазки;
фактические тип, количество, периодичность и способ нанесения материала;
отбор и лабораторную оценку проб;
соответствие рабочих процедур регламентам предприятия.
Полезно дополнять кабинетную проверку обходом на месте и системой оценки зрелости практик. При этом рейтинг не заменяет наблюдения и зафиксированные факты: он помогает свести результаты в понятную структуру и расставить приоритеты. Для инженера такая сводка становится основой плана действий, а для закупщика - способом связать требования к материалу с условиями его применения.
Как провести обход цеха и составить карту точек смазки
Начинать аудит удобно с физического обхода производственных зон.
Его задача - составить карту смазываемых узлов и проверить, насколько сведения о них соответствуют реальной эксплуатации. Для каждой точки фиксируют тип смазки, класс или марку, количество, частоту обслуживания, способ нанесения и физическое состояние точки.
Карта помогает увидеть не только перечень оборудования, но и пробелы в управлении. Например, если для узла не указана периодичность обслуживания или способ нанесения, персонал может действовать по сложившейся практике, не сверяясь с общей процедурой. Аудитору важно не предполагать причину, а записать наблюдение и проверить его по инструкции, рекомендациям OEM и внутренним стандартам предприятия.
Осмотр на месте нужен и для проверки маркировки. Идентификация точек помогает сопоставить узел с рабочей документацией и материалом, который используют при обслуживании. В качестве единого визуального стандарта могут применяться цветовая кодировка, этикетки или QR-коды. Если площадка предъявляет требования к разделению потоков и исключению перекрестного загрязнения, эти правила также следует проверить.
При заполнении карты полезно отдельно отмечать:
узлы без однозначно указанного материала или процедуры;
расхождения между инструкцией и действиями на линии;
состояние точки смазки и доступность ее обслуживания;
соответствие фактической периодичности установленной;
случаи, где требуется дополнительная проверка условий работы.
Карта не должна подменять техническую оценку. Если обнаружено несоответствие, его сопоставляют с документацией на оборудование и условиями узла. Нельзя выбирать материал только по общему назначению или стоимости: значимы требования OEM, совместимость, чистота и подтверждаемые характеристики. Такой порядок помогает инженеру обосновать дальнейшую проверку, а снабженцу - получить более точное техническое задание на подбор.
Как проверить хранение, документацию и прослеживаемость партий
Следующий этап - оценка того, как смазочные материалы принимают, хранят и передают к месту применения.
Важно проследить цепочку обращения: от идентификации партии и резервуара до фактического дозирования. Проверяют маркировку емкостей, контроль последовательности смешивания, верификацию дозирования и правила переработки или пересмешивания, если такие операции предусмотрены процессом.
При проверке поставщика и качества материалов запрашивают техническую документацию и записи, позволяющие связать характеристики продукта с конкретной партией. В рабочий пакет могут входить TDS, SDS, сертификат анализа партии, сведения о прослеживаемости, записи о калибровке и документы по управлению несоответствиями. Наличие паспорта качества полезно, но само по себе не подтверждает корректность хранения и применения материала на предприятии.
Для пищевых и смежных производств отдельно проверяют требования площадки к регистрации NSF и сертификации по ISO 21469, если они применимы к используемой смазке и процедурам. Также аудитору следует оценить правила хранения, разделения потоков и защиты от перекрестного загрязнения. Эти пункты нельзя автоматически переносить на каждое производство: их включают с учетом условий конкретной площадки.
Результат проверки лучше фиксировать по каждой партии и зоне хранения: что подтверждено документами, какие записи отсутствуют и какое наблюдение требует уточнения. Если невозможно связать материал с партией или проследить его путь до точки применения, это отмечают как пробел в системе контроля, а не как доказательство дефекта продукта. Такой подход отделяет документально подтвержденные факты от предположений и помогает определить, какие действия нужны дальше.
Для повседневной работы полезно закрепить единые правила идентификации емкостей и точек смазки. Маркировка должна помогать однозначно сопоставить материал, оборудование и процедуру, а не создавать еще один несвязанный перечень. В итоге аудит показывает, можно ли проследить применение смазочного материала на всех этапах и проверить его соответствие требованиям предприятия.
Как оценить эффективность смазочных материалов испытаниями
Эффективность смазочных материалов нельзя оценить по одному показателю.
Лабораторная программа обычно охватывает 5 базовых параметров: вязкость, окислительную стабильность, чистоту, кислотно-основные показатели и фильтруемость. Выбор конкретных испытаний зависит от задачи аудита и условий узла; доступные данные следует сопоставлять с требованиями оборудования и внутренними критериями предприятия.
Для масел контроль чистоты может включать оценку загрязненности по ISO 4406:2021. Этот показатель рассматривают вместе с другими результатами, а не вместо них. Например, анализ вязкости сам по себе не отвечает на вопросы об окислительной стабильности, фильтруемости или загрязнении рабочей жидкости.
До отбора проб важно определить, какой вопрос должно решить испытание. Это может быть проверка состояния масла, контроль соответствия материала установленным требованиям или уточнение причин наблюдаемого отклонения. В протоколе аудита фиксируют место отбора и связь пробы с конкретным оборудованием, чтобы результаты можно было интерпретировать в контексте применения.
При организации контроля полезно заранее определить:
какие свойства материала нужно проверить;
какие требования или исходные данные использовать для сопоставления;
как связать результат анализа с конкретной пробой и узлом;
какие отклонения требуют повторной проверки или корректирующего действия.
Анализ партии и мониторинг масла в эксплуатации решают разные задачи. Сертификат анализа характеризует конкретную поставленную партию, тогда как проба с оборудования помогает оценить состояние рабочей жидкости в условиях применения. Поэтому документы поставщика, прослеживаемость партий и результаты лабораторного контроля рассматривают в совокупности. Это дает более надежную основу для решения о дальнейшем применении материала, чем сравнение одной цифры или одного документа.
Когда включать в аудит твердосмазочные покрытия для поршней
Твердосмазочные покрытия для поршней следует рассматривать как отдельный предмет технической оценки, а не как замену всей программе смазки оборудования.
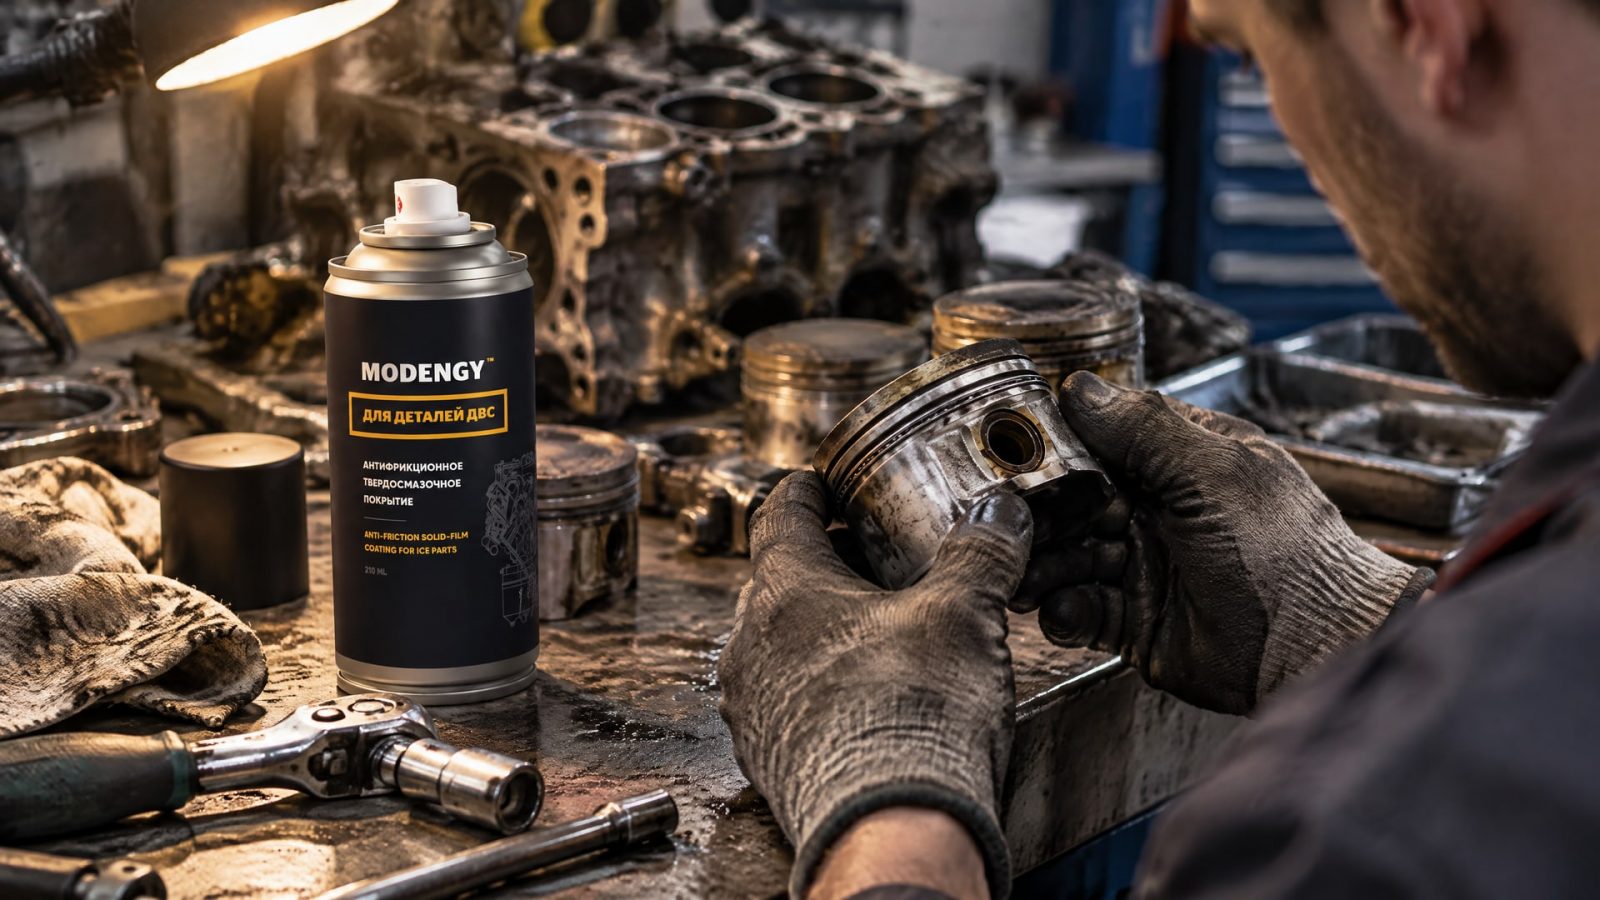
В аудите сначала фиксируют задачу узла и условия, при которых требуется снизить трение или износ. Затем сверяют применяемое решение с документацией и требованиями к конкретному оборудованию.
Для антифрикционных покрытий полезно учитывать область применения и подтвержденные сведения о назначении. В частности, ISO 8080:1985 связывает применение твердосмазочных покрытий с противозадирной защитой, а в отдельных случаях - с борьбой с гальванической коррозией; среди упоминаемых применений есть титановые крепежные элементы. Это не означает, что стандарт автоматически подтверждает пригодность любого покрытия для поршня: соответствие конкретной детали нужно проверять отдельно.
Если при аудите двигателей выявлена задача снижения трения и износа поршней, для двигателей Ярославского и Тутаевского заводов применяют антифрикционное твердосмазочное покрытие MODENGY Для деталей ДВС. До включения такого решения в программу предприятия инженер сверяет его назначение с требованиями к детали и документацией оборудования. В аудиторской записи следует отделить подтвержденные характеристики от задач, которые требуют дополнительной проверки.
Отдельное внимание уделяют тому, как решение встроено в техническую документацию и процедуру обслуживания. Если покрытие применяется на детали, важно сохранить связь между требованиями к детали, выбранным материалом и принятой технологией нанесения. Экспресс-аудит помогает выявить пробелы в этой цепочке, но не заменяет квалификацию покрытия для конкретного применения.
Как оформить результаты и внедрить изменения в цехе
Итог аудита должен переводить наблюдения в понятные действия.
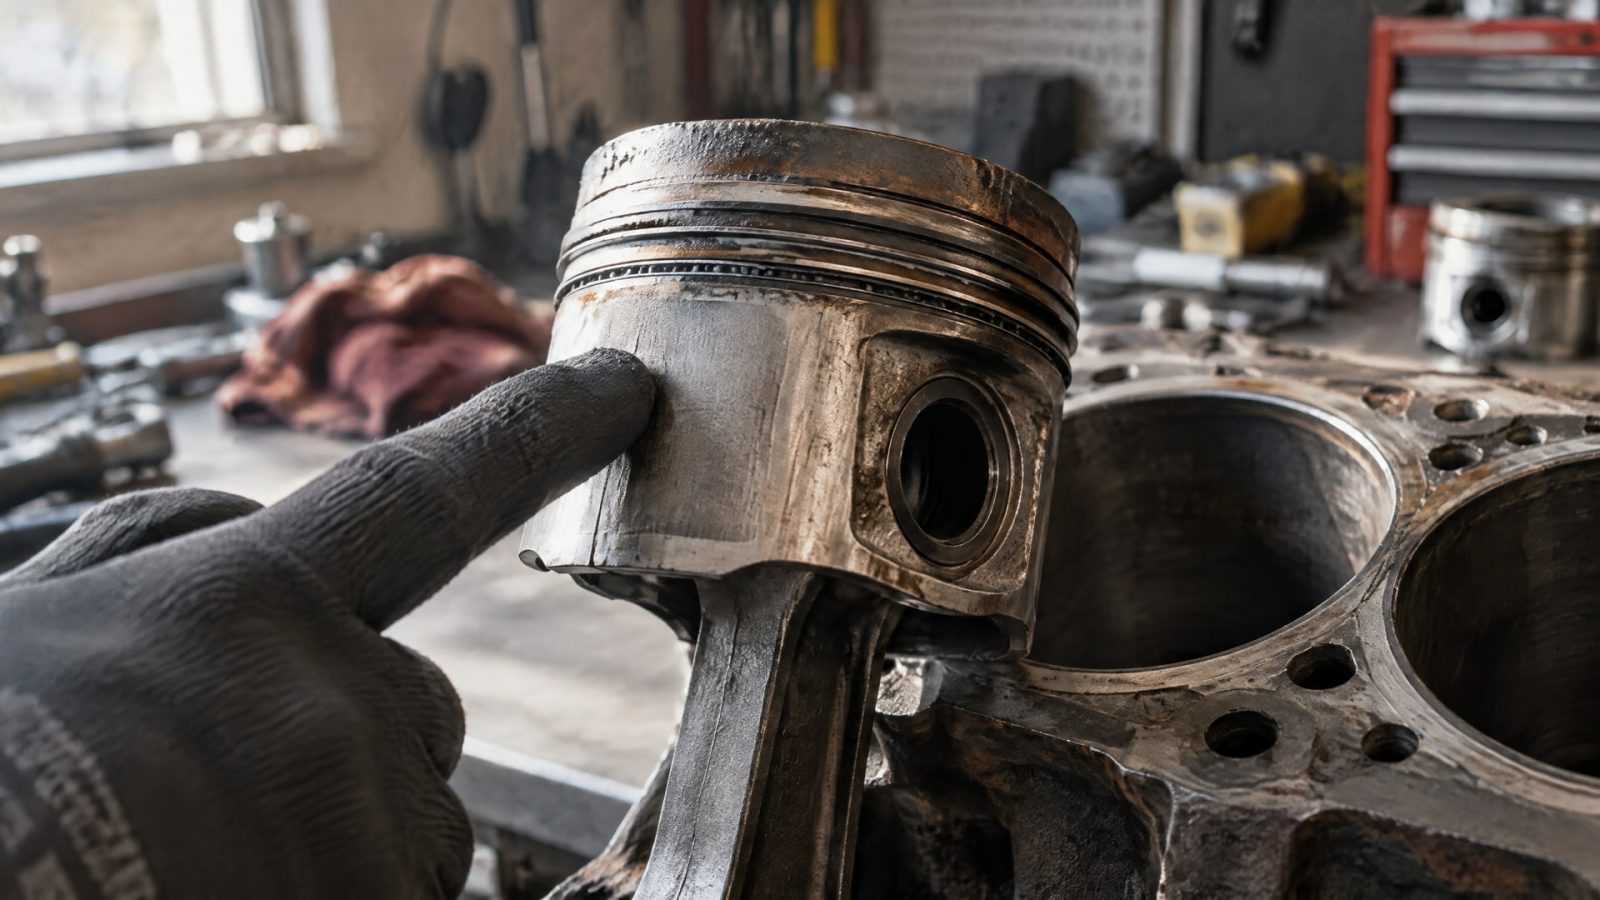
Для каждого обнаруженного расхождения указывают участок или узел, фактическое состояние, применимый регламент и необходимость дальнейшей проверки. Затем определяют корректирующие меры: уточнить документацию, изменить порядок маркировки, проверить партию, пересмотреть процедуру или назначить лабораторное испытание.
В плане действий важно различать подтвержденный факт и рабочую гипотезу. Если на точке отсутствует обозначение материала, это наблюдение. Если предполагается, что именно оно привело к отклонению в работе узла, потребуется дополнительная проверка. Такое разделение помогает не принимать решение о замене материала до сверки требований OEM, результатов испытаний и условий эксплуатации.
Для участков с трансмиссионной смазкой техники аудит также начинается с карты узлов и сверки с требованиями оборудования. В рамках оценки трансмиссии и ходовой части тракторной техники могут подбираться различные пластичные смазки EFELE. Конкретный выбор связывают с назначением узла и документацией, а не только с общим названием категории.
Внедрение смазочных технологий в цехе удобно вести поэтапно: сначала устранить ошибки идентификации и обращения, затем закрыть пробелы в документации и контроле, после этого оценить результаты испытаний и пересмотреть процедуры. Для последующей переоценки используют чек-лист и фиксируют выполнение корректирующих действий. Повторный аудит помогает проверить, устранены ли выявленные расхождения и насколько фактические практики соответствуют установленной программе.
Часто задаваемые вопросы
Аудит смазочных материалов - это только проверка склада?
Нет. Аудит охватывает хранение и обращение с материалами, визуальный осмотр оборудования, фактическое нанесение смазки, состояние точек обслуживания и сверку процедур с регламентом. При необходимости в проверку включают отбор проб и лабораторный анализ. Складская проверка - лишь одна часть общей оценки.
Достаточно ли проверить вязкость масла?
Нет. Лабораторная оценка обычно охватывает 5 параметров: вязкость, окислительную стабильность, чистоту, кислотно-основные показатели и фильтруемость. Набор испытаний зависит от задачи и условий применения. Для оценки загрязненности масел также используют ISO 4406:2021, но этот показатель не заменяет остальные проверки.
Когда рассматривают твердосмазочные покрытия для поршней?
Их рассматривают, когда техническая задача связана со снижением трения и износа поршней, а применимость решения подтверждается для конкретной детали и оборудования. ISO 8080:1985 относится к применению твердосмазочных покрытий для противозадирной защиты и в отдельных случаях для борьбы с гальванической коррозией, в том числе на титановых крепежных элементах.
Какие документы запросить у поставщика смазочного материала?
Для проверки партии и системы контроля запрашивают TDS, SDS, сертификат анализа партии и сведения о прослеживаемости. Также могут потребоваться записи о калибровке и управлении несоответствиями. Эти документы оценивают вместе с условиями хранения и фактическим применением материала на оборудовании.
Заключение
Экспресс-аудит производственного цеха помогает связать требования к смазочным материалам с реальным состоянием оборудования и практикой обслуживания. Его основа - обход, карта точек смазки, проверка хранения и документации, анализ проб и фиксация расхождений. Для твердосмазочных покрытий и других специализированных решений отдельно подтверждают соответствие задаче конкретного узла.
Первый шаг - составить перечень смазываемых точек и сверить фактические материалы и процедуры с документацией оборудования. Затем зафиксировать пробелы, определить необходимые испытания и оформить корректирующие действия с ответственными исполнителями.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о преимуществах антифрикционных покрытий двигателя и трансмиссии тяжелой техники, их выборе и применении для повышения надежности узлов.
Узнайте, как правильно смазать сиденья автомобиля, чтобы обеспечить плавное движение, защитить направляющие от заедания и продлить срок службы механизмов.
Узнайте, чем смазать домкрат, чтобы защитить его от ржавчины и продлить срок службы.