
Как пищевые смазки H1 защищают оборудование от агрессивных моющих средств
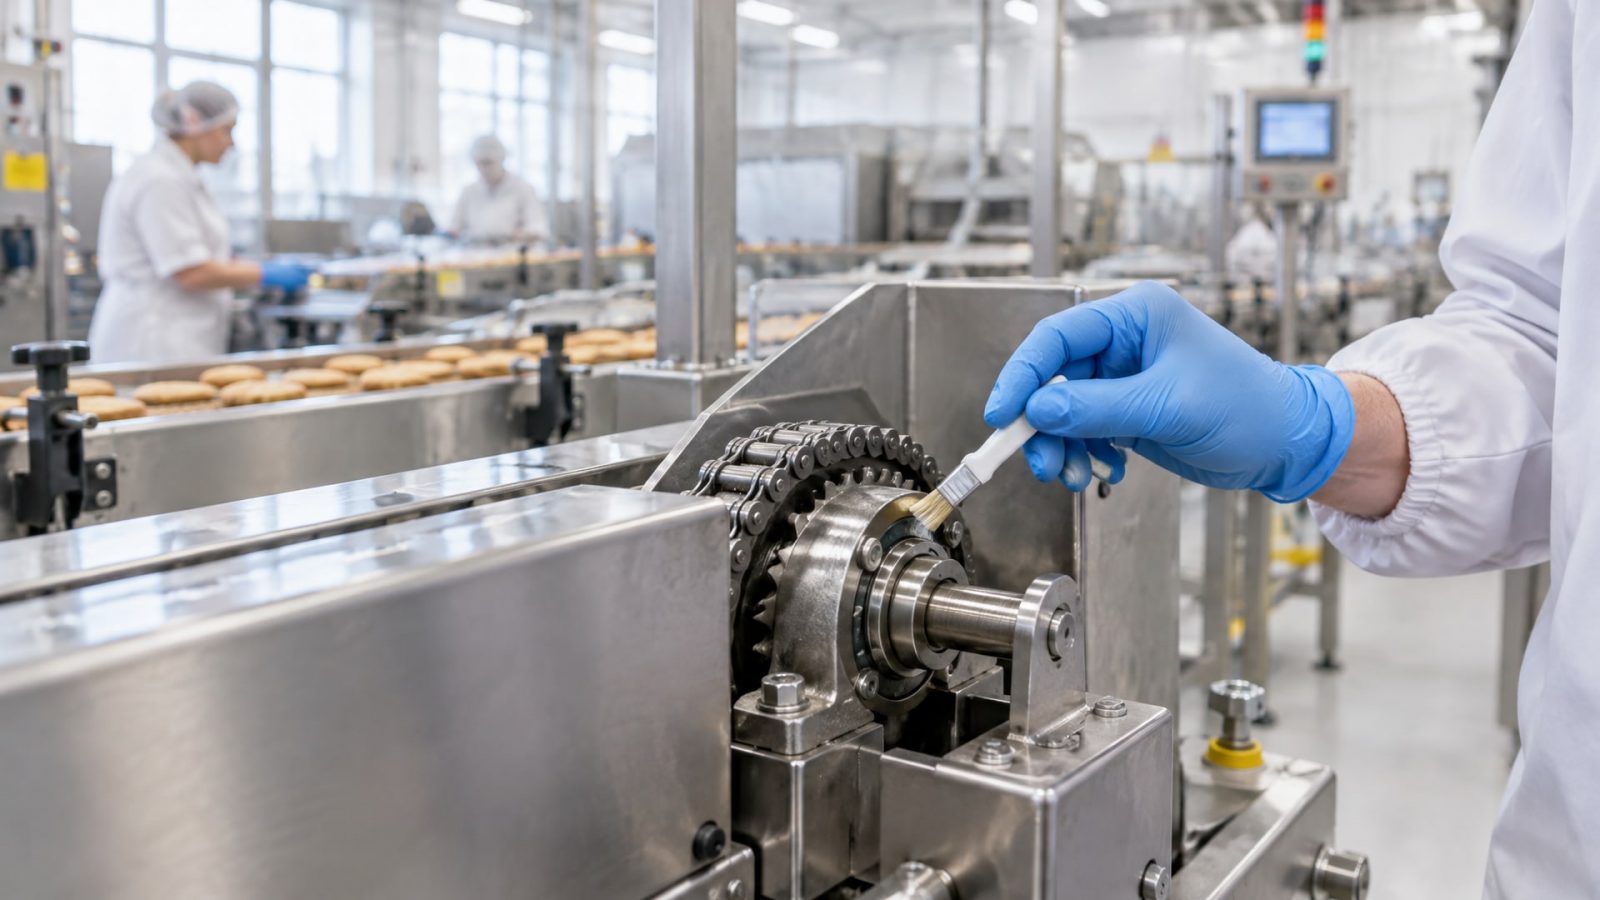
Пищевое и фармацевтическое оборудование работает в условиях постоянной влажности и регулярной обработки агрессивными моющими растворами. Обычные смазки в таких условиях быстро вымываются, теряют адгезию к металлу и перестают защищать подшипники, направляющие и уплотнения от коррозии и износа. Смазки категории H1 решают эту задачу иначе: они формируют водостойкую пленку, которая удерживается на поверхности даже при контакте с щелочными, кислотными и ПАВ-содержащими моющими растворами, и одновременно соответствуют строгим гигиеническим стандартам для случайного контакта с продуктом. В этой статье мы разберем, как именно работает такая защита, на какие параметры смотреть при выборе, и какие ошибки совершают специалисты при внедрении.
H1-смазки - это не просто «безопасная для пищи» категория допуска. Это продукты, которые прошли сертификацию по международному стандарту ISO 21469, содержат только одобренные FDA ингредиенты и способны одновременно смазывать узлы, защищать от коррозии и выдерживать экстремальные условия влажности. Закупщикам и инженерам важно понимать разницу между пищевым допуском и химической стойкостью, чтобы избежать преждевременного выхода оборудования из строя.
Что такое допуск H1 и почему его недостаточно просто полагаться на маркировку
Категория H1 в классификации NSF обозначает смазки для случайного контакта с пищей и упаковкой.
Ключевое слово - «случайный»: это означает, что контакт с продуктом возможен, но не должен происходить намеренно. H1 применяют в подшипниках открытых передач, уплотнениях, направляющих и других узлах, расположенных в зонах разбрызгивания или потенциального попадания пищи.
В США H1-смазки должны соответствовать федеральному стандарту 21 CFR 178.3570, который задает допустимые ингредиенты и ограничения на содержание вредных примесей. На международном уровне применяется стандарт ISO 21469, который охватывает не только рецептуру продукта, но и гигиенический контроль производства, упаковки, хранения и обращения со смазкой.
Важное уточнение: сертификация по ISO 21469 обычно подтверждается внешней оценкой и периодическим надзором сертифицирующего органа. Если на упаковке смазки указано только слово «food-grade» без номера регистрации NSF или ссылки на ISO 21469, это недостаточное подтверждение. Проверяйте документы: легитимная H1-смазка имеет конкретный реестровый номер на сайте NSF, и этот номер должен быть указан в техническом паспорте.
Различие между H1 и H2 критично. H2-смазки предназначены исключительно для узлов, где контакт с пищей исключен, например для запечатанных подшипников централизованных систем смазки в цехах, удаленных от продукции. Использование H2 рядом с пищей, даже если казалось бы всего «чуть-чуть», нарушает требования пищевой безопасности и может стать причиной отказа при аудите.
Водостойкость и адгезия - основные механизмы защиты от моющих средств
Когда на оборудовании работают моющие системы, они распыляют щелочные, кислотные и ПАВ-содержащие растворы под давлением.
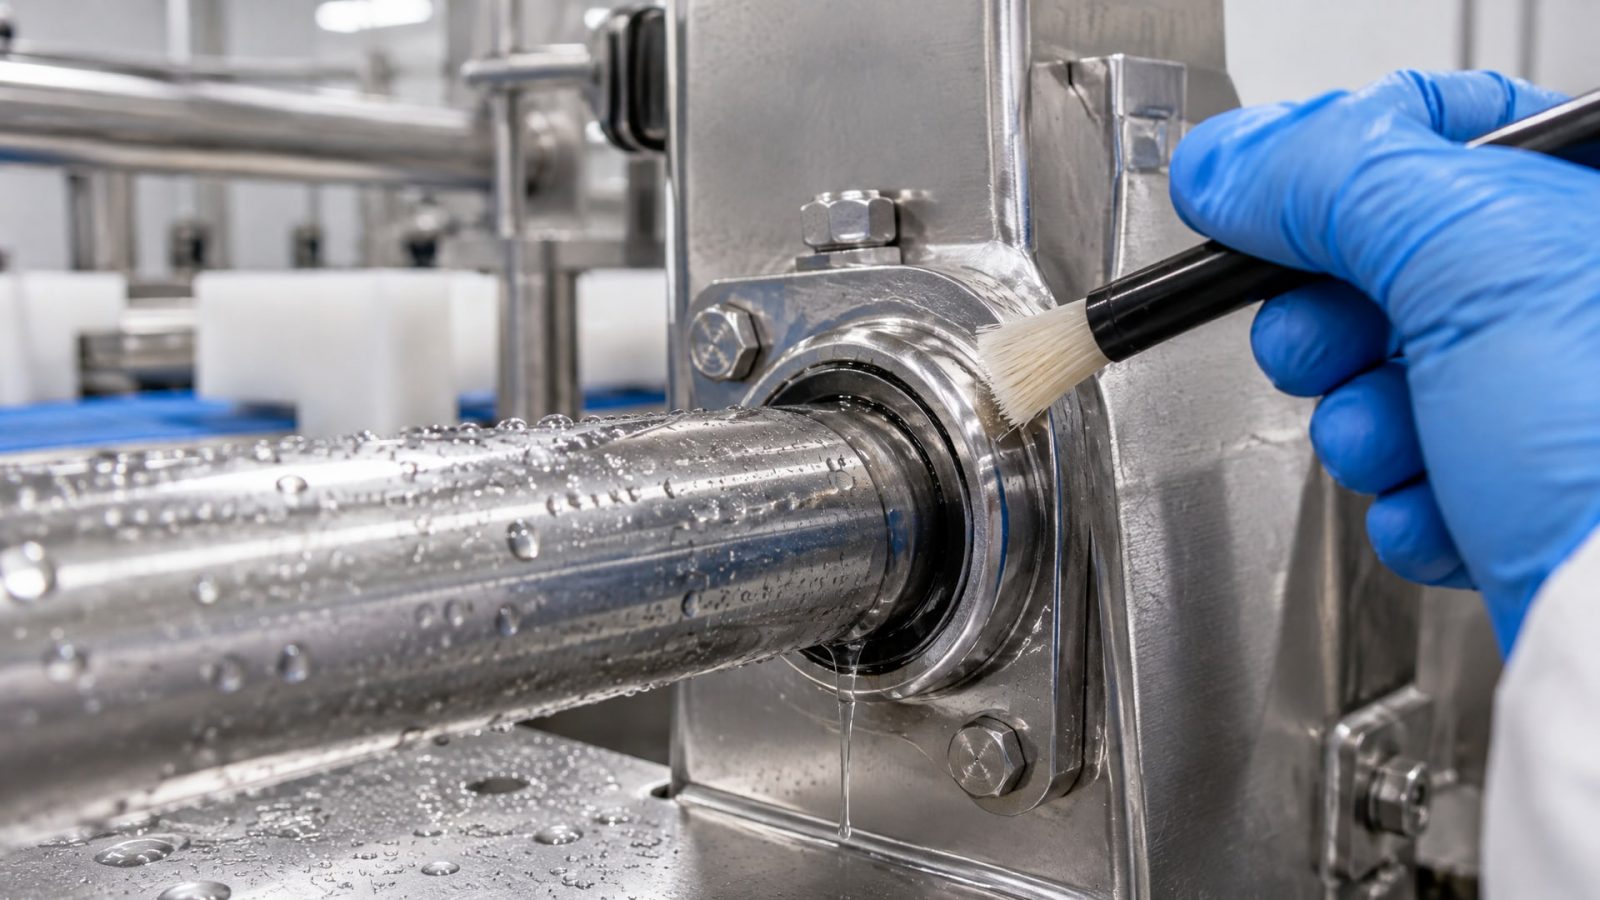
Обычная смазка при таком контакте вымывается за несколько циклов мойки, оставляя металл без защиты. H1-смазки действуют иначе: они обладают высокой адгезией, то есть прилипают к металлической поверхности и формируют устойчивую пленку, которая не смывается водой и моющими растворами.
Адгезия - это не вязкость и не липкость. Это способность смазки держаться на поверхности благодаря молекулярным взаимодействиям между компонентами смазки и металлом. Чем выше адгезия, тем тоньше может быть слой смазки и тем дольше она сохраняет защиту. Для пищевого оборудования адгезия часто проверяется специальными лабораторными тестами, включенными в ISO 21469.
Водостойкость (water resistance) означает, что смазка не разбухает, не теряет консистенцию и не расслаивается при контакте с водой и влажным воздухом. Для узлов, которые регулярно подвергаются CIP-мойке (Clean In Place - автоматическая циркуляционная мойка на месте), это свойство критично. Если смазка впитывает воду, она становится менее вязкой, теряет коррозионную защиту и превращается в среду для развития микроорганизмов.
Практика показывает, что H1-смазки на минеральной и синтетической основе обычно достигают водостойкости уровня ISO 6753-1 (ASTM D4171) с показателем потери жира при контакте с водой не более 3-5 %. Это означает, что после воздействия горячей воды смазка сохраняет большую часть своих смазывающих и защитных свойств. Кремнийорганические H1-смазки могут показывать еще более низкие значения потери жира - около 1 %, но они дороже и применяются выборочно.
Антикоррозионная защита в условиях частой влажности
Коррозия подшипников, направляющих и других металлических деталей в пищевом оборудовании развивается быстро, если на поверхности после мойки остается влага без защиты.
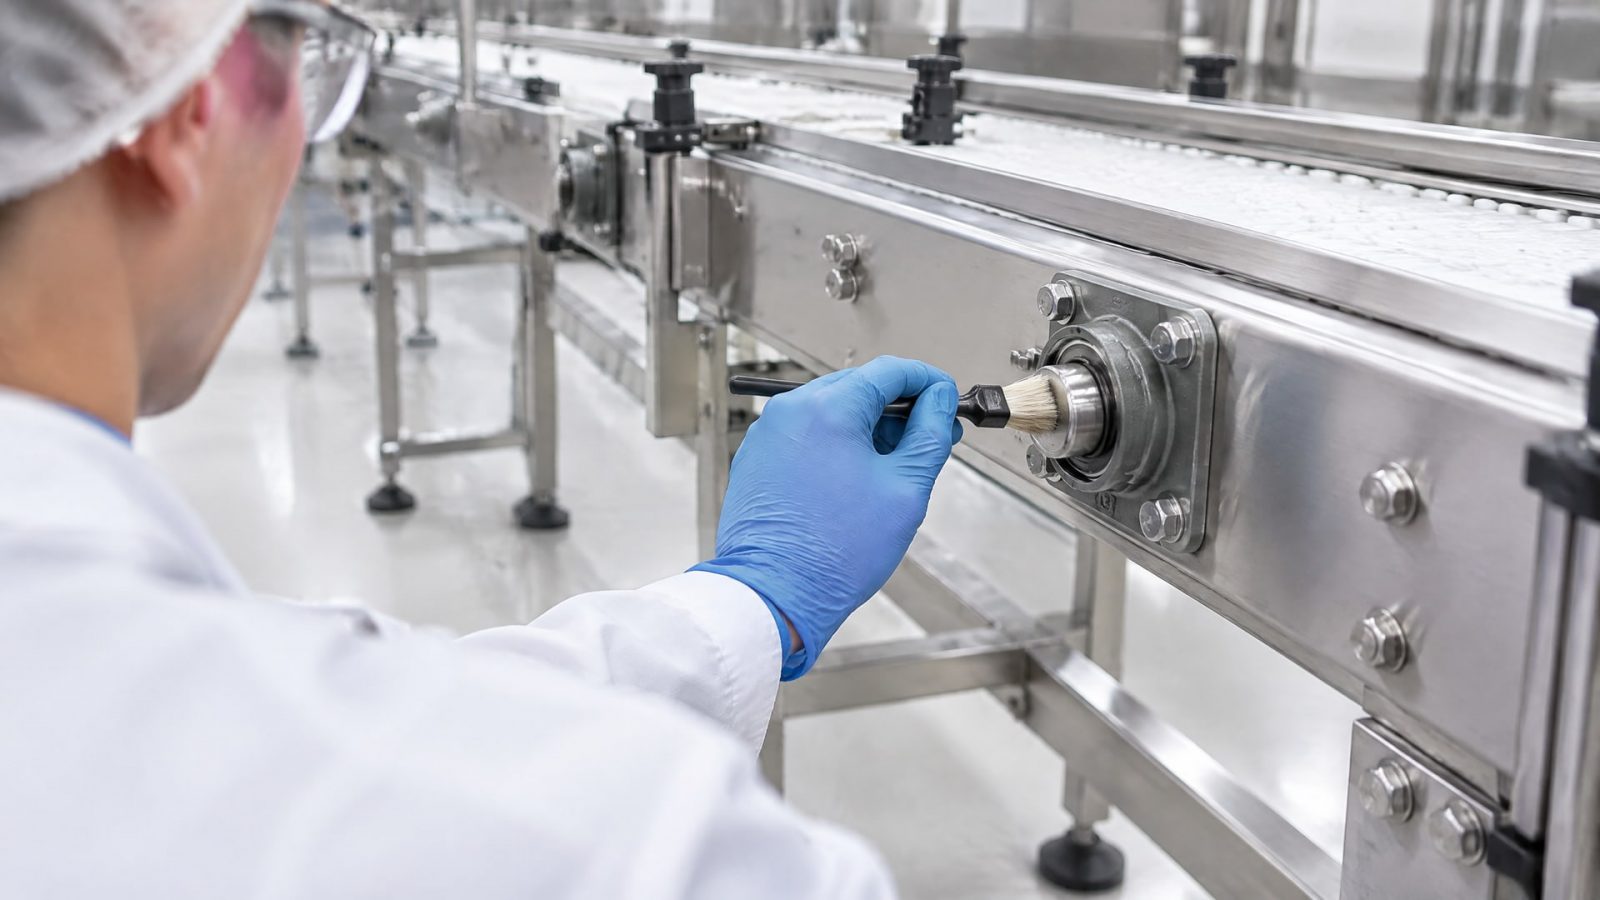
H1-смазки содержат противокоррозионные присадки, которые образуют на металле защитный слой, отталкивающий воду и предотвращающий окисление.
Для стальных и алюминиевых поверхностей используют разные типы присадок. Для стали часто применяют органические ингибиторы коррозии на основе жирных кислот и их производных; для алюминия требуются более мягкие составы, чтобы не произошло локального травления. Если оборудование изготовлено из нержавеющей стали, требования к коррозионной защите ниже, но смазка все равно должна предотвращать пятна ржавчины на хромированных деталях и точках соединения разнородных металлов.
Антикоррозионная защита проверяется стандартными методами, например ASTM B117 (salt spray test) или ISO 12944. В свидетельстве о сертификации H1-смазки часто указывается количество часов устойчивости к солевому туману - например, 500 часов или 1000 часов. Чем выше цифра, тем лучше. Для оборудования, работающего при повышенной влажности и агрессивных моющих средствах, рекомендуется выбирать смазки с минимум 500 часов защиты.
Важный момент: антикоррозионные присадки в H1-смазках должны быть неоксидизируемыми и не вступать в реакцию с щелочными и кислотными моющими растворами. Если присадка реагирует с pH-активными средствами, она теряет эффективность. При выборе смазки для оборудования, где используются специфические моющие средства (например, сильные кислоты или щелочи), нужно запросить у производителя подтверждение совместимости.
Выбор NLGI-класса и типа загустителя для разных узлов
NLGI-класс определяет консистенцию пластичной смазки и влияет на способность ее распределяться в узле и удерживаться там.
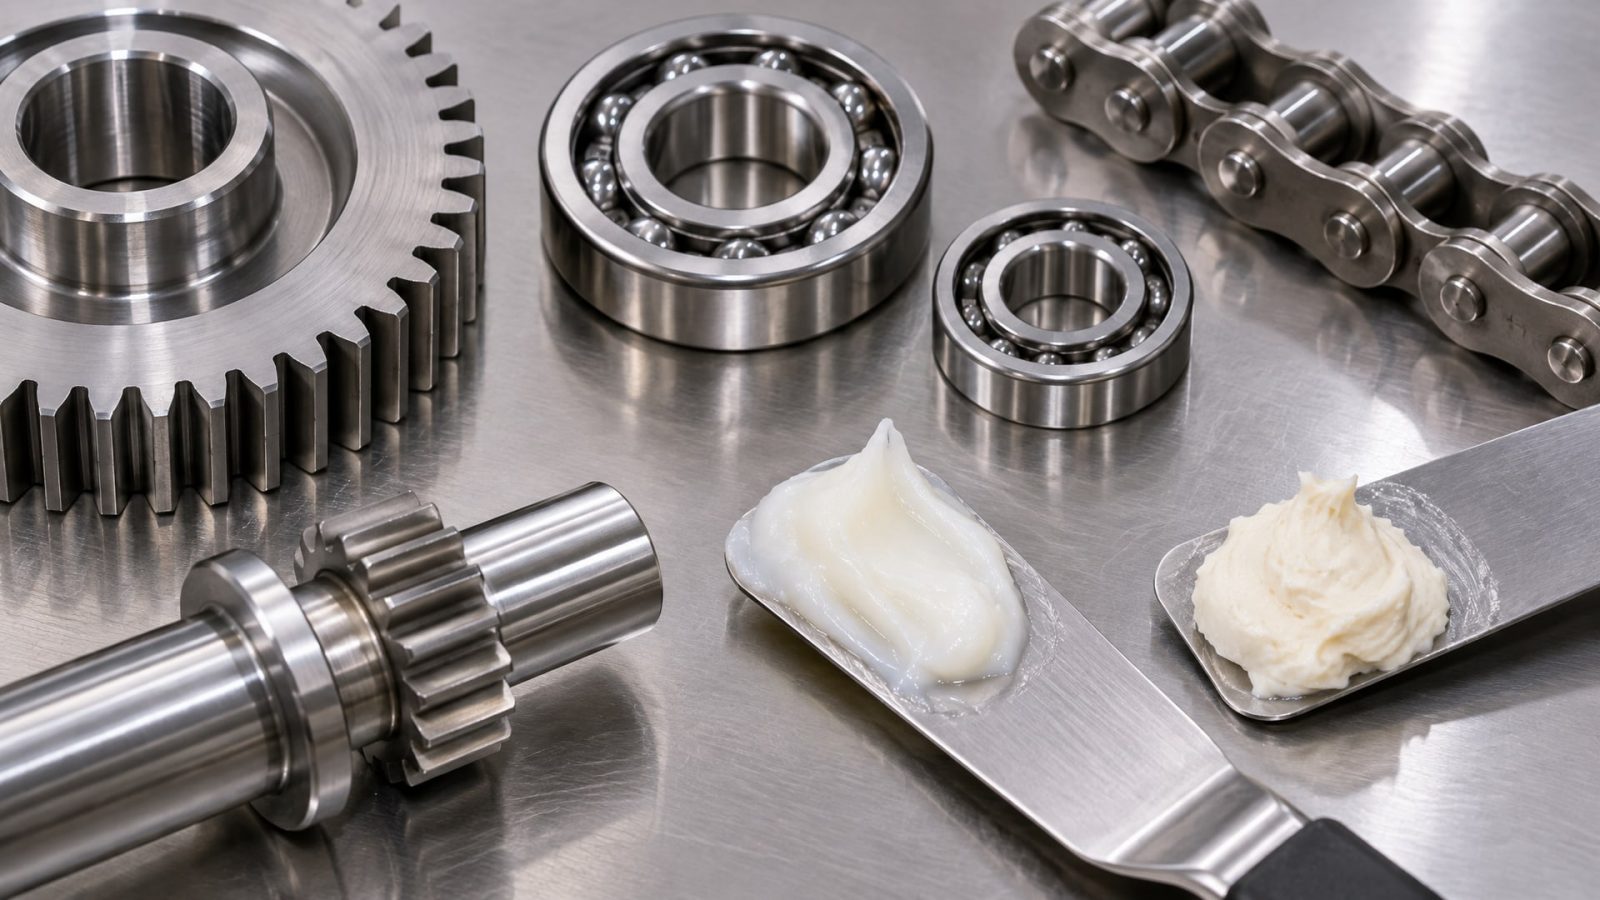
NLGI-классы обозначаются цифрами: 0 (полужидкая, почти жидкая), 1 (мягкая, текучая), 2 (средняя, классическая), 3 (твердая, густая). Для пищевого оборудования чаще всего используют NLGI 1 и NLGI 2.
NLGI 1 подходит для узлов с центральной системой смазки и открытых узлов, где смазка должна прокачиваться под давлением или самотеком. Такие смазки лучше распределяются, быстрее достигают поверхностей трения и менее склонны скапливаться в одном месте. Однако при интенсивной мойке мягкая смазка может вымываться быстрее.
NLGI 2 - это стандартный выбор для подшипников, направляющих и уплотнений, где смазка должна удерживаться на месте без дополнительного давления. Такая консистенция обеспечивает хороший баланс между удержанием в узле и возможностью повторного нанесения при обслуживании.
Тип загустителя также важен. Литиевые загустители обеспечивают хорошую водостойкость и коррозионную защиту, широко распространены и относительно недороги. Полиуретановые загустители улучшают адгезию и водостойкость, но требуют более точного подбора. Кальциевые загустители, напротив, лучше работают в сухих условиях и менее подходят для влажных сред. Для пищевого оборудования в условиях частой мойки рекомендуются литиевые и полиуретановые загустители с документированием совместимости по ISO 21469.
Никогда не смешивайте разные загустители без проверки совместимости. Если система была смазана литиевой смазкой, а затем применена полиуретановая, это может привести к расслаиванию смазки, потере структуры и вымыванию. Всегда проводите переход на новую смазку через полную очистку узла.
Практическая защита при CIP-мойке и высокотемпературных циклах
CIP-системы характеризуются циркуляцией горячих моющих растворов с температурами 60–80 °C, иногда выше.
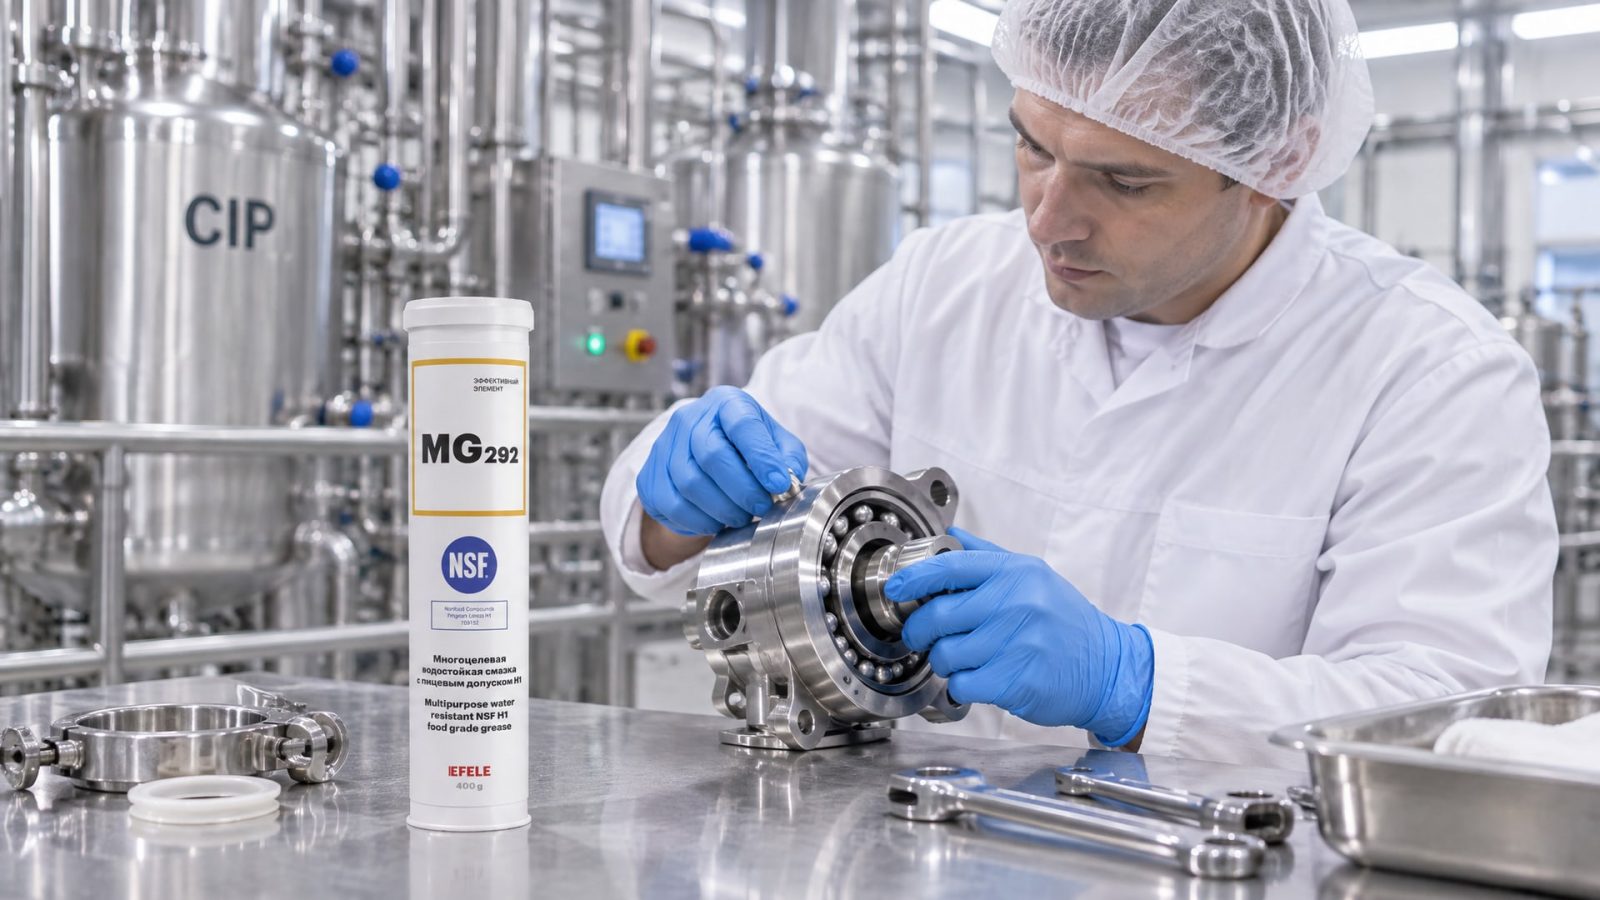
При таких условиях H1-смазка должна выдерживать температурный стресс, не окисляясь и не теряя смазывающих свойств. Температурный диапазон смазки обычно указывается в виде минимума и максимума, например −15 °C до +130 °C.
Для CIP-приложений критична не просто высокая максимальная температура, но и термическая стабильность - способность смазки оставаться неизменной при многократном нагреве и охлаждении. Это проверяется тестами на окисление и деградацию при длительной работе. Недостаточно термостабильная смазка начнет окисляться, образуя кислоты, которые ускоряют коррозию и вызывают прилипание частиц загрязнений.
В узлах, где происходит фрикционное выделение тепла (например, в валах шпинделей, быстровращающихся подшипниках), тепловой стресс на смазку возрастает. Здесь нужно убедиться, что смазка не только допускается к использованию при этой температуре, но и имеет документированные тесты на сдвиг, показывающие стабильность структуры. Для защиты узлов трения, подверженных воздействию агрессивных моющих средств и частой CIP-мойки, на производствах фасовки и обработки пищи прижилась смазка EFELE MG-292 с допуском NSF H1 и водостойкостью по ASTM D4171, которая обеспечивает надежную защиту от коррозии и вымывания даже при температурах цикла мойки 70–80 °C.
Кроме того, при работе CIP-систем узлы смазки могут быть полностью затоплены горячей водой на несколько часов. В такие моменты адгезия становится главным фактором защиты. Смазка, которая прилипает к металлу, сохраняет защитные свойства. Смазка, которая просто плывет в воде, теряет их. Проверяйте в техпаспорте наличие тестов на адгезию по ISO 21469 или ASTM D4170.
Совместимость со специфическими моющими средствами и их pH
ISO 21469 подтверждает гигиеничность смазки, но не является универсальным тестом на химическую совместимость с любым моющим раствором.
Разные предприятия используют разные средства: щелочные для жира, кислотные для минеральных отложений, окислители для дезинфекции. Каждое средство может по-разному воздействовать на компоненты смазки.
При выборе H1-смазки для конкретного оборудования нужно запросить у производителя информацию о совместимости с используемыми моющими средствами. Эта информация обычно находится в расширенном техническом паспорте (TDS) или в дополнительном приложении. Хороший производитель должен иметь результаты испытаний смазки с наиболее распространенными щелочами, кислотами и ПАВ.
Щелочные растворы (pH > 10) используют для удаления жира. Если смазка содержит компоненты, реагирующие со щелочью (например, слабые жирные кислоты), она будет окисляться и менять консистенцию. Кислотные растворы (pH < 3) применяют для удаления минеральных отложений. Смазки с кальциевыми загустителями могут взаимодействовать с кислотами, теряя структуру. Окислители (перекись водорода, надуксусная кислота) требуют специального состава смазки, устойчивого к окислению.
Практический совет: сверяйте основные средства, которые используются на вашей линии, и запрашивайте у поставщика смазки письменное подтверждение совместимости. Если смазка не протестирована с вашим моющим средством, проведите собственный тест: нанесите смазку на образец, обработайте моющим раствором согласно циклу мойки оборудования, и проверьте, изменилась ли консистенция, цвет и адгезия. Это займет несколько часов, но защитит вас от более дорогостоящих проблем в производстве.
Интеграция H1-смазок в систему контроля и HACCP
Внедрение H1-смазок требует не просто замены смазочного материала, но изменения процедур контроля и обслуживания.
Система управления безопасностью пищевой продукции HACCP (Hazard Analysis Critical Control Points) должна включать смазку как элемент контроля.
Первый шаг - документирование. Составьте карту смазки: где находятся точки смазки, какие узлы смазываются, какая категория смазки используется (H1, H2), как часто проводится смазка и повторная мойка. Эта информация должна быть доступна всему персоналу цеха и регулярно проверяться аудиторами.
Второй шаг - подготовка персонала. Рабочие и техники должны понимать, почему используется именно H1-смазка, что произойдет, если использовать неправильную смазку, и как правильно наносить смазку (тонким слоем, только на нужные узлы, с последующей очисткой излишков). Смазку наносят до сборки узла или непосредственно перед вводом в работу, но не сразу перед мойкой - это приведет к растеканию смазки.
Третий шаг - выбор поставщика. Убедитесь, что производитель смазки имеет сертификат ISO 21469 и может предоставить документы об оценке соответствия. NSF-реестр (nsf.org) позволяет проверить номер регистрации смазки онлайн. Кроме того, спросите, проходит ли производитель проверку третьей стороной и как часто. Регулярный аудит производства - это признак ответственного подхода.
Четвертый шаг - мониторинг. На крупных предприятиях рекомендуется вести журнал смазки с указанием даты нанесения, типа и количества смазки, ответственного лица. При смене поставщика смазки проводите переходный период, во время которого старую смазку полностью вымывают, а точки смазки очищают перед применением новой. Это предотвращает несовместимость загустителей.
Пятый шаг - реакция на несоответствия. Если при аудите найдено использование неправильной смазки или нарушение процедуры смазки, нужно немедленно остановить работу оборудования, провести переработку всех продуктов, изготовленных после момента обнаружения, и провести полную очистку узлов. Это дорого, но необходимо для защиты пищевой безопасности.
Часто задаваемые вопросы
H1-смазка полностью безопасна для прямого контакта с пищей?
Нет. H1 допускает только случайный контакт, а не намеренное внесение смазки в пищу. Для прямого контакта существует категория 3H, но она применяется редко и в очень узких приложениях. H1 используется для узлов в зонах потенциального попадания пищи - подшипники открытых передач, уплотнения, направляющие. Если контакт произойдет, продукт остается безопасен, но намеренно добавлять H1-смазку в пищу нельзя.
Если смазка H1, значит она выдержит любую мойку CIP?
ISO 21469 подтверждает пищевую пригодность и гигиенический контроль производства, но не является универсальным тестом на совместимость с конкретным моющим средством. Водостойкость и адгезия проверяются, но pH, температура и химический состав моющего раствора могут сильно различаться. Всегда проверяйте совместимость смазки со своими моющими средствами в техпаспорте или запрашивайте дополнительные испытания у производителя.
Какой NLGI-класс выбрать: 1 или 2?
NLGI 1 подходит для центральных систем смазки и узлов, где смазка должна прокачиваться. NLGI 2 - это стандарт для подшипников, уплотнений и направляющих, где смазка держится на месте. Выбор зависит от конструкции узла и режима эксплуатации. Если узел открыт и подвергается частой мойке, NLGI 2 часто лучше удерживается. Если узел в системе циркуляции, выбирайте NLGI 1 или 0.
Что произойдет, если смешать разные H1-смазки?
Без проверки совместимости можно получить расслаивание, потерю консистенции и вымывание смазки. Разные загустители (литий, полиуретан, кальций) не всегда совместимы. Если нужно перейти на другую смазку, проведите полную очистку узлов перед применением новой смазки. На производстве это должно быть задокументировано и контролироваться в рамках HACCP.
Как проверить, что смазка действительно H1 и имеет ISO 21469?
Откройте techпаспорт (TDS/MSDS) смазки и найдите номер регистрации NSF или ссылку на ISO 21469. Номер регистрации NSF можно проверить на сайте nsf.org в разделе Certified Products. Если номер есть в реестре и совпадает с названием продукта, это подтверждение законно. Если номер отсутствует в реестре или техпаспорт не указывает стандарт, это красный флаг - продукт может быть неправильно маркирован.
Заключение
Пищевые смазки H1 защищают оборудование от агрессивных моющих средств благодаря сочетанию трех ключевых свойств: высокой адгезии, которая удерживает смазку на металле при контакте с водой; водостойкости, которая сохраняет консистенцию и смазывающие свойства при влажности и мойке; и антикоррозионной защите, которая предотвращает окисление и ржавчину. Однако статус H1 и сертификация ISO 21469 подтверждают только гигиеничность и состав, а не универсальную устойчивость к любому моющему средству.
Выбор правильной смазки требует внимания к NLGI-классу, типу загустителя, типу базового масла и документированной совместимости с используемыми моющими средствами. Внедрение должно включать обучение персонала, документирование процедур в рамках HACCP, проверку поставщика по сертификатам и регулярный мониторинг. Если вы уже используете смазку для пищевого оборудования, сейчас - хороший момент проверить ее регистрацию NSF, запросить полный техпаспорт с результатами испытаний и убедиться, что она совместима с вашим режимом мойки и моющими средствами.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно провести антикор автомобиля весной, чтобы защитить металл от коррозии и продлить срок службы машины.
Узнайте, как безопасно крепить пластиковые детали анаэробными фиксаторами, избегая ошибок и выбирая правильные альтернативы для надежного соединения.
Узнайте, как предотвратить рост бактерий в СОЖ, обеспечить биостойкость и защитить оборудование от простоев и убытков.