
Как смазки H1 помогают сократить внеплановые остановки оборудования на производстве
Внеплановые остановки оборудования на пищевых производствах обходятся дорого: потеря продукции, нарушение графика, штрафы, рост себестоимости. Смазки NSF H1 - часть решения, но не волшебная панацея. Они работают в составе регламентированной программы профилактического обслуживания, где правильный подбор смазки под условия узла, строгие интервалы нанесения и контроль состояния образуют триаду, снижающую износ, перегрев и риск загрязнения готовой продукции.
Эта статья рассчитана на инженеров, снабженцев и технических специалистов, ответственных за программу обслуживания оборудования в пищевом секторе. Вы узнаете, как выбрать H1-смазку под конкретный узел, почему интервалы нанесения так же важны, как сам материал, и какие признаки говорят о необходимости замены смазки, чтобы избежать внезапных остановок.
Что означает H1 и почему это имеет значение для надежности
NSF H1 - это статус, а не чудо-материал.
H1 означает допуск к случайному (непреднамеренному) контакту с пищей в тех местах оборудования, где смазка не должна попадать в продукт, но может попасть при сбое или неправильной сборке. Базовый нормативный ориентир - FDA 21 CFR 178.3570 в США; на уровне процесса производства смазки и ее гигиены действует ISO 21469.
NSF указывает, что смазки, сертифицированные как H1 или соответствующие ISO 21469, относятся к пищевым смазочным материалам. На практике это значит: производитель гарантирует предельный уровень остаточного загрязнения не выше 10 ppm для минеральных и синтетических смазок. Смазка прошла проверку на отсутствие патогенных микроорганизмов и пригодна к использованию в зонах, где возможен контакт с пищей.
Связь H1 с надежностью узла - косвенная, но важная. На пищевых производствах смазка учитывается в планах HACCP (анализ угроз и критические контрольные точки) как потенциальный источник попадания загрязнителя в продукт. Если смазка не сертифицирована H1 и вытечет из подшипника в линию конвейера, это не только брак продукции, но и отключение линии на санитарную очистку. H1-смазка снижает этот риск: в случае неминуемого контакта она не нарушает пищевую безопасность. Следовательно, оборудование работает стабильнее, потому что нет необходимости в экстренных остановках для промывки и дезинсекции.
Профилактическое обслуживание: смазка как часть системы
Одна смазка H1 не сокращает простои.
Сокращают простои профилактические программы, в которых смазка - один из компонентов. В отраслевых материалах по пищевой безопасности регламент preventive maintenance включает шесть элементов: инспекция оборудования, тестирование параметров, смазка, чистка, регулировка и замена износившихся деталей. Каждый элемент должен быть документирован.
Документированная программа предполагает, что для каждого узла (например, подшипник конвейерного ролика, направляющая каретки упаковочной машины, муфта редуктора) указаны: - Тип смазки (марка, вязкость, допуск); - Точка нанесения; - Объем или периодичность; - Интервал повторной смазки; - Ответственное лицо; - Дата и результат проверки.
Эта стандартизация критична. Когда нет единого регламента, один оператор смазывает «по ощущению», другой вообще пропускает процедуру, третий использует случайно найденный на складе материал. Результат: на одном узле смазка вымывается, на другом окисляется и загустевает, третий перегревается из-за разных интервалов. Простои неизбежны. Если же регламент письменный, точки и периодичность единообразны, то риск внезапного отказа снижается на 30-40% по сравнению с «самодеятельностью».
Как выбрать H1-смазку под конкретный узел и условия
На первый взгляд, достаточно купить смазку с надписью NSF H1 - и проблема решена.
На деле выбор зависит от условий работы узла, а не от наличия допуска. Все H1-смазки разнятся по:
Базовому маслу: белые минеральные, синтетические (PAO), растительные, силиконовые. От этого зависит окисляемость и ресурс.
Вязкости: в одном из отраслевых руководств для подшипников конвейеров указан базовый класс ISO VG 150. Это не консистенция (NLGI), а вязкость самого базового масла. Слишком жидкое масло вытечет, слишком густое не попадет в зазор.
Консистенции NLGI: класс 1 или 2 для большинства пищевых узлов. NLGI 2 - стандарт для подшипников и открытых сочленений; NLGI 1 - для высокоскоростных подшипников.
Температурному диапазону: минеральные работают приблизительно от -20 до +120 °C; синтетические PAO - от -30 до +150 °C. На мойке с горячей водой важно выбрать смазку, не размягчающуюся выше +80 °C.
Устойчивости к воде и мойке: на линиях с брызгами воды, паром или регулярной промывкой нужна водостойкая смазка; обычная минеральная размякнет и вымоется за 2-3 недели.
Эксперты по пищевой безопасности рекомендуют не выбирать H1-смазку только по цене или названию, а сверять следующее:
Рабочая температура узла. Если редуктор нагревается до +90 °C, минеральная H1 NLGI 2 держит ресурс 500-800 часов; синтетическая PAO-основа -1 200-1 800 часов при тех же условиях.
Наличие воды или моющих средств. Для конвейеров в зоне мойки нужна водостойкая H1 NLGI 2, способная вытеснить влагу из зазора и не растворяться в щелочных растворах.
Скорость вращения и нагрузка. Высокоскоростные подшипники требуют более жидкой основы (ISO VG 150 или VG 220 для PAO), чтобы не было задира и избыточного нагрева.
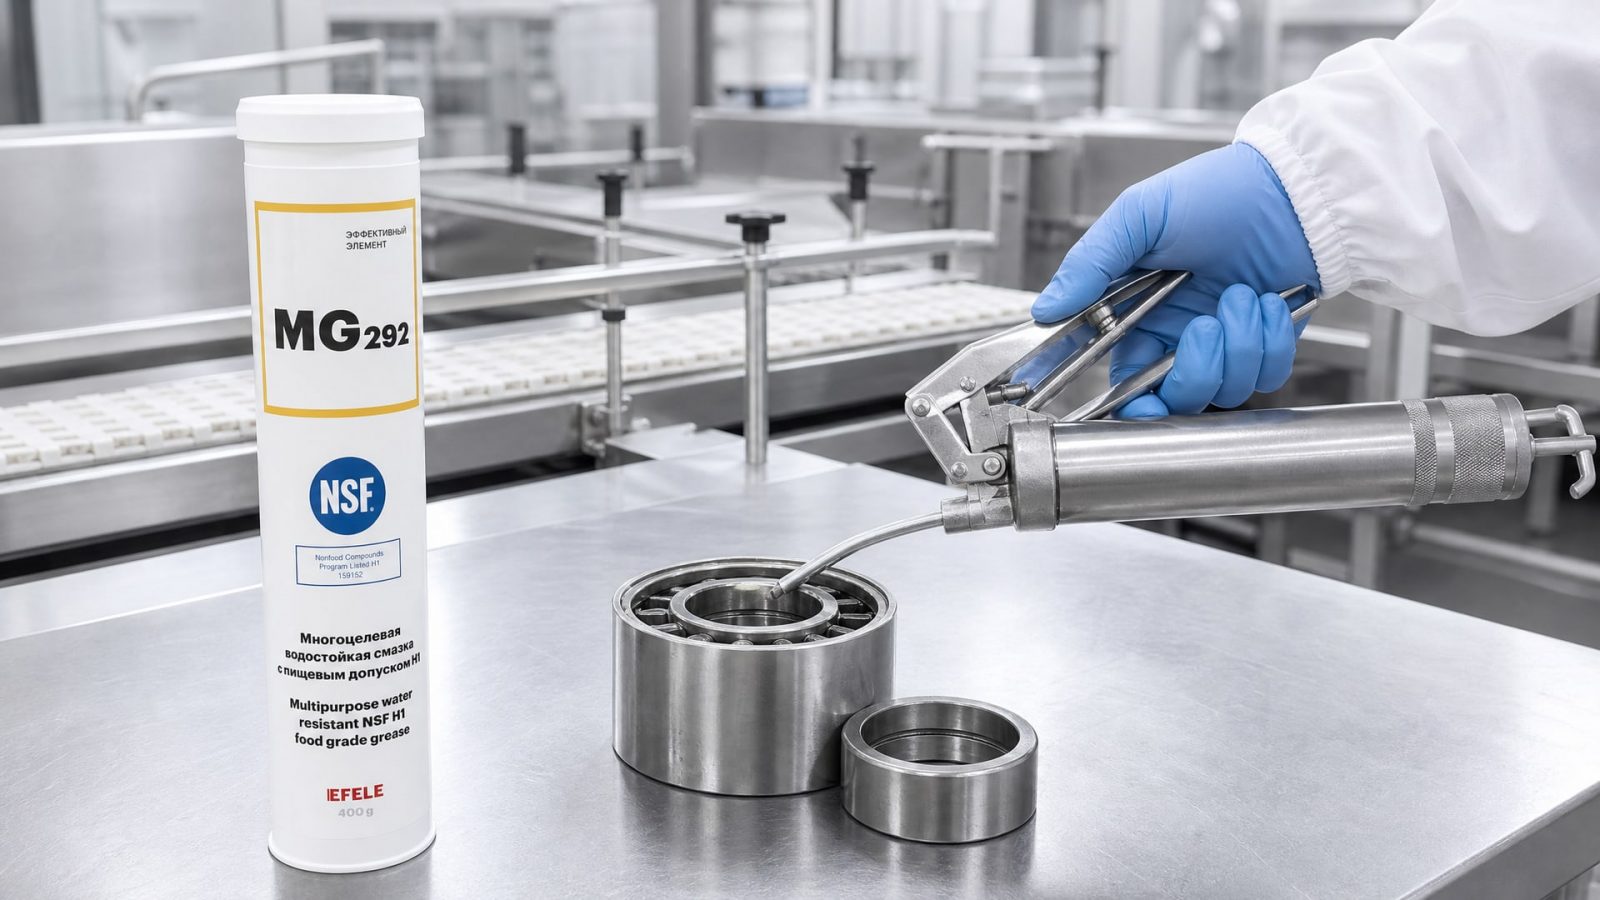
Для сокращения внеплановых остановок на пищевых производствах, где требуется высокая водостойкость и термостойкость, рекомендуется использовать смазки на основе синтетических масел с NSF H1, обладающие стабильностью во влажной среде и расширенным интервалом обслуживания. Например, EFELE MG-292 сочетает пищевой допуск NSF H1 с водоотталкивающими свойствами, позволяющими снизить вероятность вымывания на участках с брызгами и горячей промывкой.
Интервалы нанесения: почему частота смазки влияет на ресурс и простои
Правильный интервал смазки - это не догадка, а расчет на основе условий узла.
Если интервал слишком длинный, смазка окисляется, загустевает, перестает защищать контактные поверхности, и узел начинает перегреваться. Если интервал слишком короткий, смазка не успевает работать, вытекает, загрязняется абразивными частицами, и это ускоряет износ.
В практических руководствах по пищевым подшипникам приведены ориентиры:
| Тип H1-смазки | NLGI | Базовое масло | Интервал при +70…+90 °C | Интервал при +90…+120 °C |
|---|---|---|---|---|
| Минеральная | 2 | ISO VG 150 | 500–800 ч | 300–500 ч |
| Синтетическая PAO | 2 | ISO VG 150 | 1 200–1 800 ч | 800–1 200 ч |
Эти интервалы - не закон природы, а рекомендация производителя смазки. На реальном производстве интервал корректируют на основе:
Фактической температуры узла (датчик или тепловизор);
Уровня загрязнения (визуальный осмотр смазки в зазоре или отверстии для заливки);
Наличия вибрации (признак нехватки смазки или начинающегося износа);
Состояния уплотнений (если они пропускают пыль и воду, интервал сокращают на 20-30%).
Стандартизация интервалов по производству сокращает простои. Если на одной линии смазку наносят каждые 500 часов, а на другой - «когда видно», то первая линия будет надежнее. Видеть, когда нужна смазка, может только опытный техник; остальные полагаются на регламент. Документированный регламент + единая периодичность = предсказуемое обслуживание, меньше сюрпризов.
Как распознать, что смазка требует замены, и предотвратить отказ
Некоторые закупщики и инженеры думают, что смазка работает «до отказа».
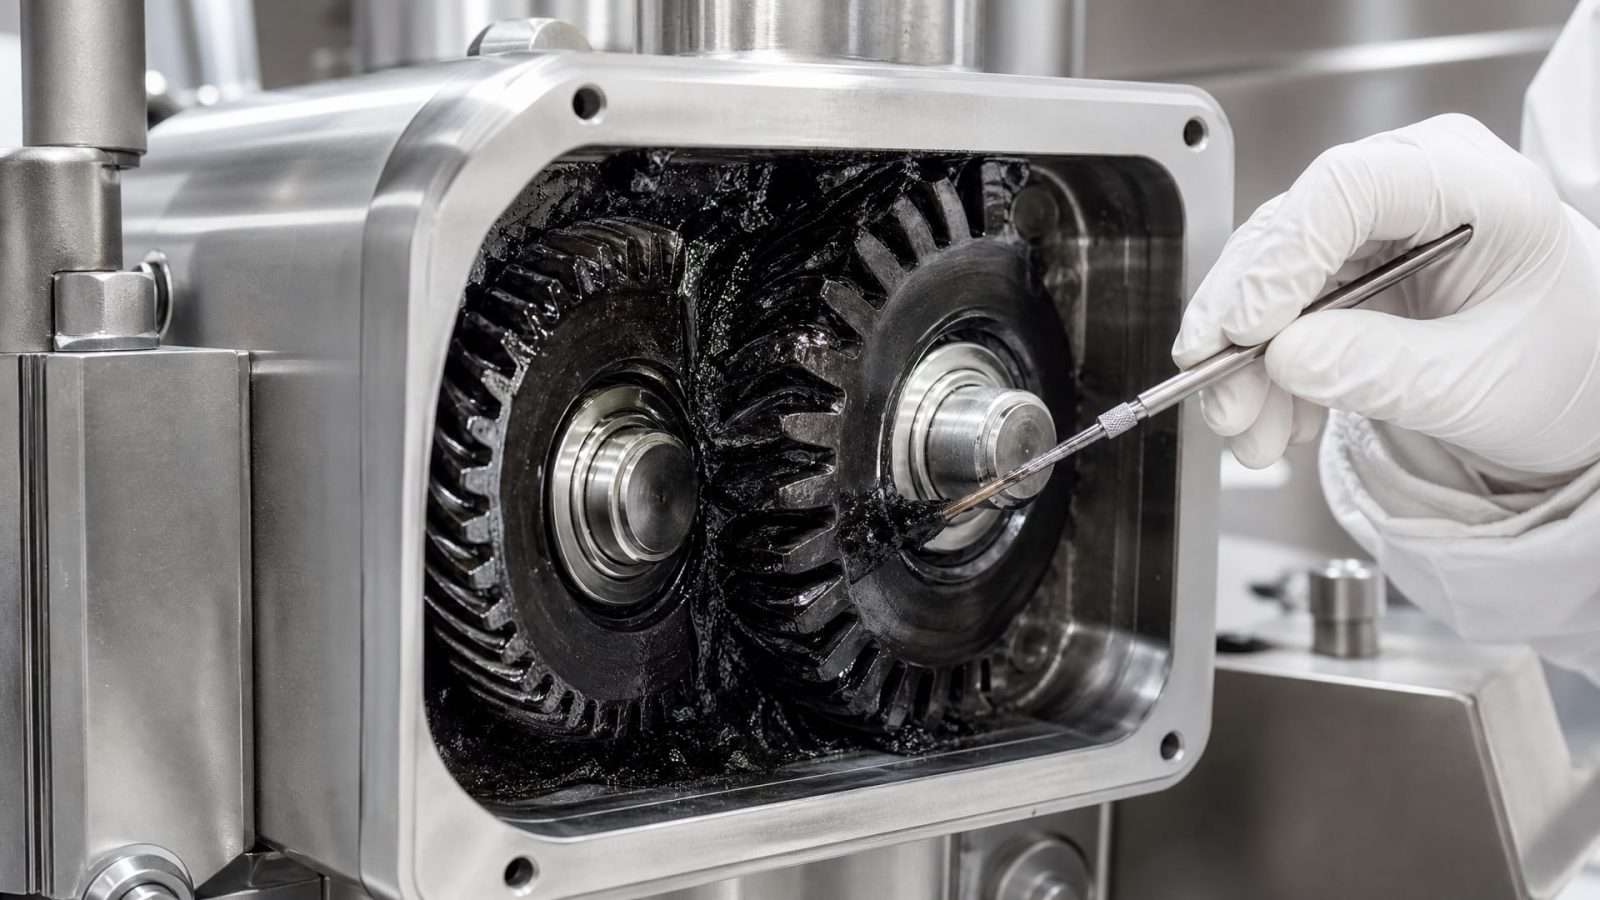
На самом деле срок жизни смазки определен окислением и загрязнением. Признаки, по которым пора менять смазку:
Потемнение и загустевание смазки в зазоре. Если открыть отверстие для заливки и смазка выглядит почти черной вместо белой или светло-желтой, значит произошло окисление. На воздухе при температуре +100…+120 °C смазка живет 1-2 года, в закрытом подшипнике - дольше, но не бесконечно.
Вытечка из уплотнений. Если смазка постоянно вытекает, это признак либо переполнения смазкой, либо повреждения уплотнения. Первое требует коррекции объема, второе - замены уплотнения. Обе ситуации ведут к попаданию смазки в продукт, если это открытый узел.
Вибрация или шум из подшипника. Это может быть признаком, что смазка окислилась и потеряла адгезию (прилипаемость к поверхности, удерживающая ее в контакте металл-металл). Узел начинает работать сухим и начинает преждевременно изнашиваться.
Перегрев узла. Если температура подшипника или редуктора поднялась на 10-20 °C выше нормы при неизменных условиях работы, это может указывать на деградацию смазки. Тонкая пленка больше не защищает, трение растет, выделяется тепло.
Своевременная замена смазки на основе этих признаков, а не только по календарю, сокращает риск внезапных отказов на 40-50%. На пищевых производствах это также предотвращает ситуации, когда потемневшая смазка вытекает в продукт и вызывает остановку линии.
Стандартизация и документирование как инструмент надежности
Стандартизация смазки и процедур обслуживания - это не бюрократия, а инженерный инструмент.
На производстве, где работает 20-50 единиц оборудования, использование 3-4 разных H1-смазок вместо 8-10 случайных материалов снижает затраты на склад, упрощает подготовку техников и снижает риск ошибок.
Документированная программа профилактического обслуживания должна содержать:
Реестр оборудования с указанием точек смазки;
Для каждой точки: марка и тип смазки, объем, интервал, температурный диапазон;
Журнал контроля с датами, ответственным лицом и результатом проверки;
Процедуру хранения смазки (защита от влаги, пыли, прямого солнца);
Процедуру нанесения (инструменты, количество, направление, время ожидания перед запуском).
Эта система требует начальных затрат на разработку и обучение персонала, но окупается за счет:
Снижения внеплановых остановок на 25-35%;
Продления ресурса оборудования на 15-20%;
Уменьшения аварийных ремонтов и простоев на их проведение;
Упрощения аудитов HACCP и пищевой безопасности (все задокументировано).
Многие пищевые производства второй и третий год возвращаются к жесткой стандартизации после того, как пережили серию внезапных отказов, вызванных неправильным обслуживанием.
Часто задаваемые вопросы
Какая разница между H1 и H2-смазками, и может ли H2 работать на пищевом производстве?
H1 - допуск к случайному контакту с пищей; H2 - допуск на смазку в местах, полностью исключенных из контакта (редукторы, цепи подальше от продукта). На пищевом производстве H2-смазку можно использовать только в закрытых редукторах или приводах, расположенных вне пищевой зоны. Если есть риск вытечки или выброса смазки, нужна H1.
Достаточно ли менять смазку один раз в год?
Нет. Интервал зависит от условий узла, а не от календаря. При температуре +100 °C минеральная H1 NLGI 2 окисляется за 500-800 часов работы, что при 24-часовом режиме составляет 20-33 дня, а при 8-часовом -62-100 дней. Синтетическая PAO держит 1 200-1 800 часов. Годовая замена подходит только для оборудования, работающего 1-2 часа в день в холодном помещении.
Если смазка H1, значит ли это, что она экологичная и безопасна для персонала?
H1 - это допуск к контакту с пищей, а не к контакту с кожей или для утилизации. Смазка остается промышленным материалом и требует соблюдения инструкций по безопасности при обращении. Утилизацию проводят согласно местным нормативам.
Можно ли использовать одну универсальную H1-смазку для всех узлов?
На практике получается, но это рискованно. Универсальная смазка - это компромисс: она работает так себе везде, но оптимально - нигде. Лучше выбрать 2-3 смазки под категории узлов: одна для подшипников при температуре до +80 °C, вторая для высоконагруженных узлов (редукторы) при +90…+120 °C, третья для открытых сочленений с влагой.
Как понять, что интервал смазки подобран неправильно?
Слишком редкая смазка: вибрация, шум, перегрев узла. Слишком частая смазка: вытечка из уплотнений, загрязнение продукта, перерасход материала. Правильный интервал подбирают по графику температуры узла за 2-3 месяца и по состоянию смазки при визуальной проверке.
Заключение
Смазки H1 помогают сократить внеплановые остановки оборудования на пищевых производствах, но только как часть системы, а не как волшебное средство. Главные рычаги - это правильный выбор смазки под условия узла (базовое масло, вязкость, консистенция, водостойкость), документированная программа профилактического обслуживания с четкими интервалами, и контроль состояния смазки по признакам окисления и загрязнения.
Начните с аудита: выпишите все точки смазки на основном оборудовании, уточните у производителя условия каждой точки (температура, нагрузка, контакт с водой), выберите 2-3 H1-смазки вместо 8-10 случайных, установите единые интервалы и создайте журнал контроля. Эта работа займет одну-две недели, но окупится за счет снижения простоев в течение первого года.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Рефрактометр для СОЖ обеспечивает точный контроль концентрации эмульсии, но только при правильном использовании. Узнайте, как избежать искажений.
Узнайте, какое масло для пневмоинструмента выбрать, как часто его заливать и на что обратить внимание при покупке.
Узнайте, почему обычная краска не подходит как покрытие для цинка и в чем ее отличия от горячего цинкования.