
Как улучшить адгезию финишного покрытия: механическая подготовка металла
Адгезию финишного покрытия улучшают не максимально глубокой риской, а правильно подготовленной поверхностью: удаляют загрязнения, создают профиль шероховатости, подходящий для конкретной системы, и очищают металл от рыхлых частиц. Набивка риски увеличивает площадь сцепления и помогает покрытию механически закрепиться на основании, но только если текстура поверхности соответствует требованиям технологии.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ механической подготовки металла и контролируют результат перед нанесением покрытия. Разберем, как связаны профиль поверхности и адгезия, почему нельзя ориентироваться только на внешний вид и какие стандарты помогают описать подготовку в спецификации.
Как набивка риски влияет на адгезию покрытия
Механическая обработка изменяет поверхность металла: удаляет оксиды и загрязнения, а также формирует микрорельеф.
Покрытие получает больше точек контакта с основанием и может закрепляться в неровностях. Такой профиль часто называют «якорным», поскольку он способствует механическому сцеплению.
Сильно полированная поверхность обычно дает меньше возможностей для такого закрепления, чем слегка абразивно обработанная. Однако из этого не следует, что металл нужно царапать как можно сильнее. Для конкретного покрытия важен не максимальный рельеф, а профиль, соответствующий требованиям системы и технологии нанесения.
Набивка риски адгезия связывает через характер и равномерность текстуры. Если поверхность подготовлена неравномерно, отдельные участки могут отличаться по сцеплению. Если профиль слишком агрессивный для выбранного покрытия, нанесенный материал может не соответствовать заданным требованиям, а его расход может увеличиться.
Поэтому механическую подготовку оценивают не по принципу «чем шероховатее, тем лучше». Способ обработки и требуемый профиль выбирают с учетом типа металла и финишного покрытия. Это особенно важно для ответственных систем, где профиль должен быть заранее задан в спецификации, а не определяться субъективной оценкой оператора.
Как выбрать способ механической подготовки металла
Универсального способа подготовки для всех металлов и покрытий нет.
ASTM D2651 рассматривает подготовку разных металлов раздельно, включая алюминий, нержавеющую и углеродистую сталь, титан, магний и медь с их сплавами. Выбор метода зависит от материала основания и требований к будущему соединению или покрытию.
Для механической подготовки применяют абразивную обработку, ручное шлифование, металлическую вату и щетки, а также дробеструйную и пескоструйную обработку. В практических руководствах также упоминаются обработка щетками, шлифование и другие способы абразивного воздействия. Эти методы различаются характером получаемой текстуры, поэтому сам факт обработки еще не подтверждает соответствие поверхности заданным требованиям.
Обезжиривание и абразивную обработку нельзя считать взаимозаменяемыми операциями. Очистка удаляет загрязнения, а механическая обработка формирует профиль и помогает убрать поверхностные слои. Для ответственных покрытий одного обезжиривания часто недостаточно, поэтому последовательность операций подбирают под металл и систему покрытия.
После подготовки оценивают, не остались ли на основании пыль и рыхлые частицы. Они могут образовать слабый промежуточный слой между металлом и покрытием. Даже правильно сформированная риска не компенсирует загрязнение, поэтому окончательная очистка входит в технологическую подготовку поверхности.
Стандарты подготовки металла и контроль профиля
ISO 8503-2 используют для оценки шероховатости и профиля поверхности по сравнительным эталонам.
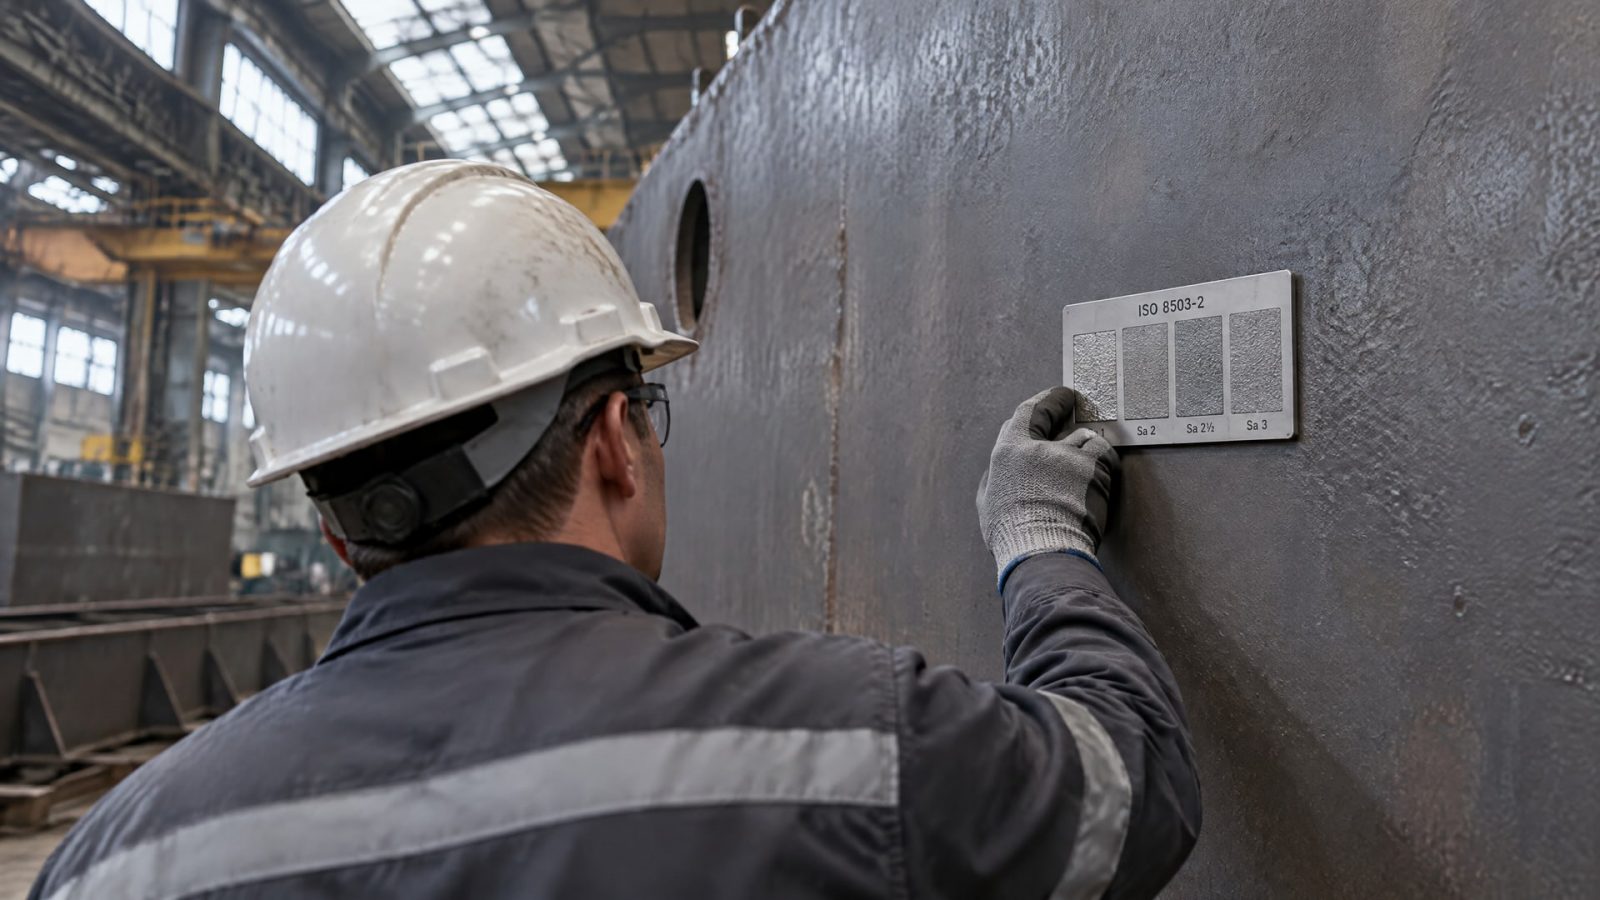
Стандарт помогает перейти от субъективного описания вроде «достаточно шероховато» к оценке, привязанной к выбранному эталону. Это полезно при согласовании требований между производством, подрядчиком и заказчиком.
Для высоконагруженных систем высоту профиля и текстуру поверхности задают как критерии приемки работ. Параметры подготовки следует включить в спецификацию и проверять до нанесения покрытия. Если профиль оценивают только визуально, разные операторы могут по-разному трактовать один и тот же результат.
ASTM D2651 содержит руководство по подготовке металлических поверхностей для адгезионного склеивания. В нем методы рассматриваются с учетом типа металла, поэтому стандарт не служит основанием для применения одного процесса ко всем основаниям. Для выбора технологии также сверяются с требованиями конкретного покрытия и действующей производственной спецификацией.
При контроле важно учитывать не только наличие риски, но и соответствие текстуры заданному профилю, ее равномерность и чистоту основания. Само упоминание стандарта в документации не заменяет согласования параметров: в спецификации должно быть понятно, какой профиль требуется и как его принимают.
Подготовка поверхности: адгезия зависит не только от риски
Механическая обработка решает сразу две задачи: удаляет поверхностные загрязнения и создает условия для сцепления покрытия с металлом.
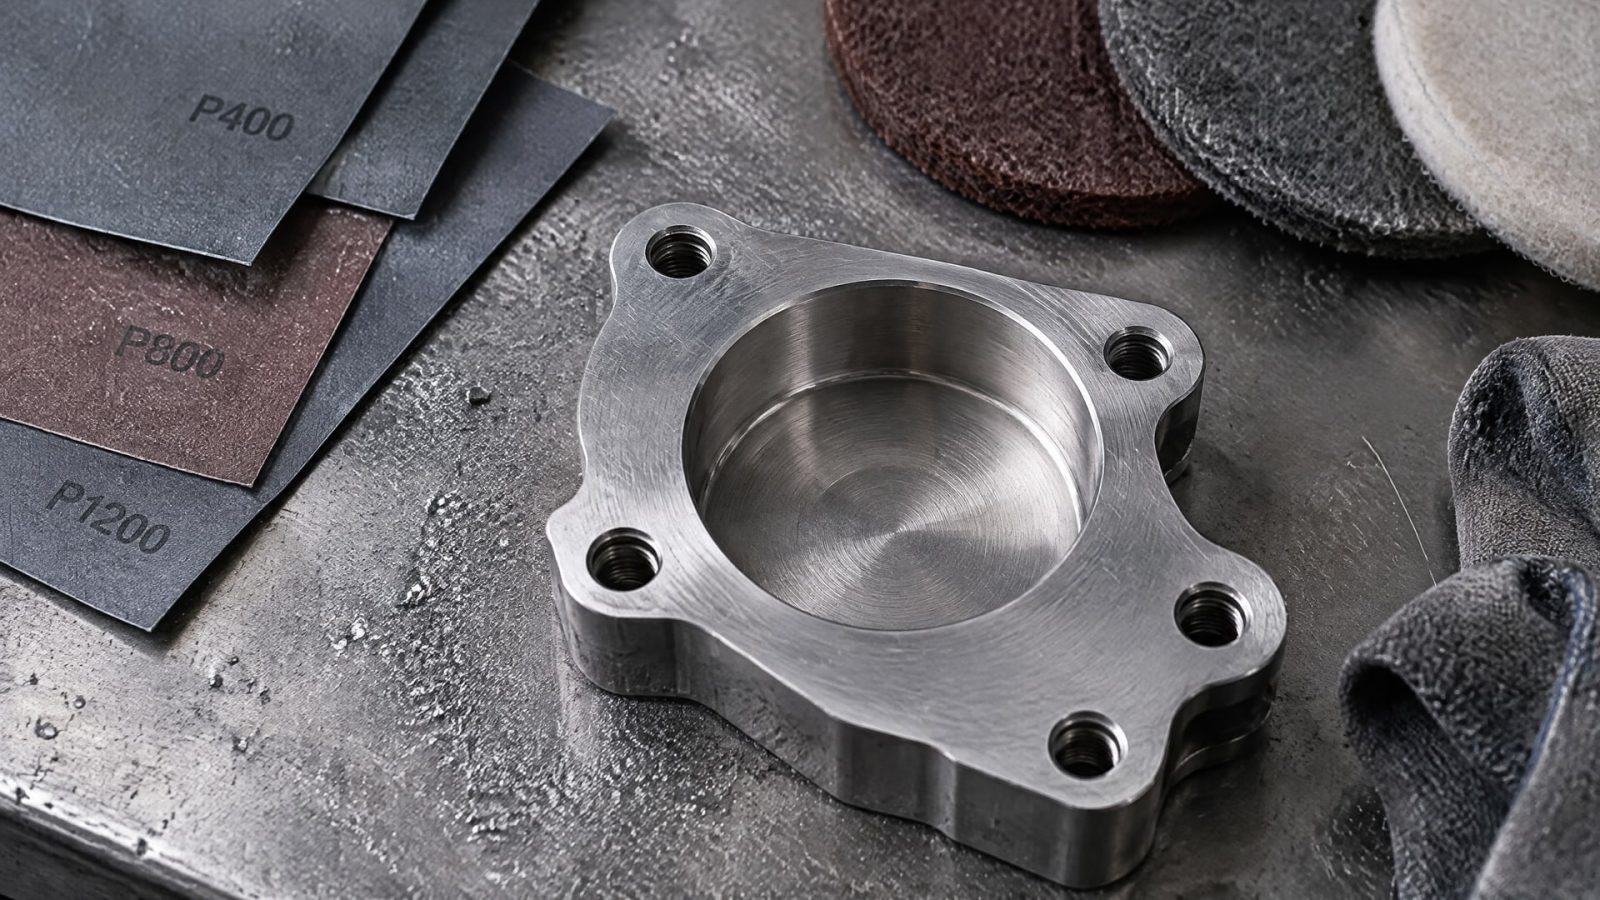
Но подготовленная поверхность должна оставаться чистой. Пыль и рыхлые частицы после шлифования или абразивной обработки мешают контакту покрытия с основанием и ослабляют промежуточный слой.
Совет инженера
Сценарий: перед нанесением финишного покрытия на металл необходимо удалить загрязнения и следы обработки. Что делают: очищают и обезжиривают поверхность специализированным составом из линейки очистителей EFELE, а затем проверяют ее чистоту перед нанесением покрытия. Итог: на основании остается меньше загрязнений, которые могли бы помешать контакту покрытия с металлом.
Последовательность операций задают для конкретного материала и покрытия. Обычно подготовка включает очистку от загрязнений, механическую обработку, удаление образовавшейся пыли и проверку результата. Если технологией предусмотрена дополнительная обработка, ее также включают в рабочую инструкцию.
При выборе процесса важно не перегладить металл и не оставлять чрезмерно агрессивный профиль. Условия подготовки должны соответствовать спецификации покрытия: одна и та же текстура не обязательно подойдет для разных систем. Поэтому результат оценивают по заданным критериям, а не по привычке использовать один метод на всех деталях.
Типичные ошибки при набивке риски
Распространенная ошибка - считать, что более глубокая риска всегда улучшает сцепление.
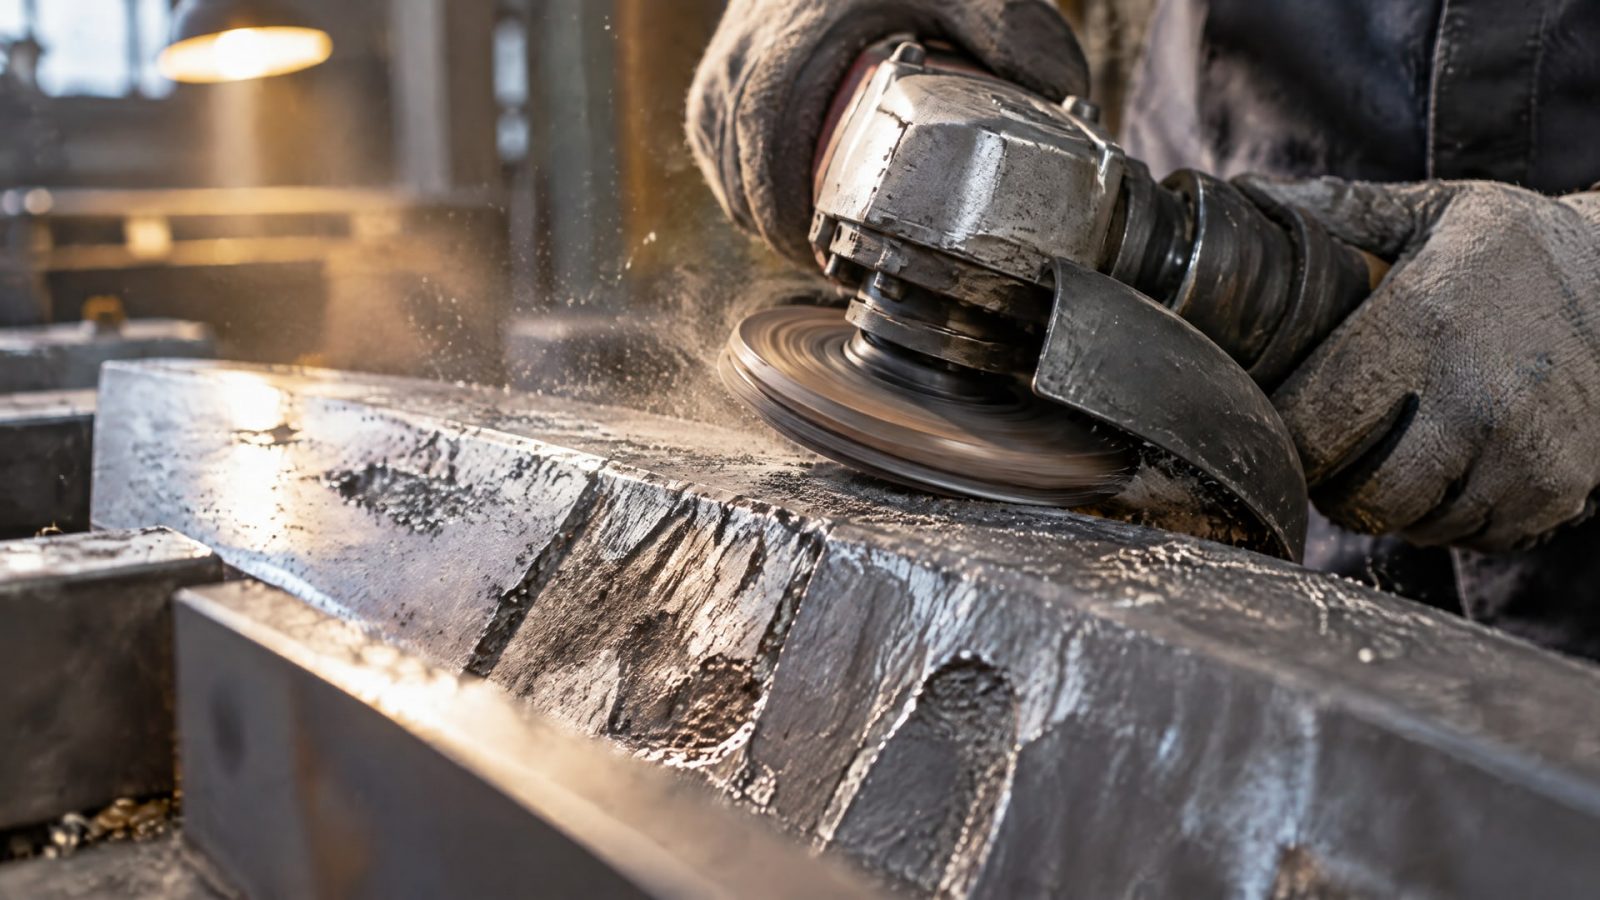
На практике нужен профиль, соответствующий требованиям покрытия. Если поверхность обработана чрезмерно агрессивно или неравномерно, это не дает гарантии надежной адгезии и может привести к неоптимальному нанесению материала.
Еще одна ошибка - ограничиваться обезжириванием. Оно удаляет загрязнения, но само по себе не создает требуемый профиль шероховатости. Для ответственных покрытий технологию выбирают с учетом обеих задач: чистоты основания и характера его поверхности.
После шлифования или другой абразивной обработки иногда недооценивают пыль. Рыхлые частицы остаются между металлом и покрытием и становятся слабым промежуточным слоем. Поэтому финальная очистка нужна не для внешнего вида детали, а для удаления загрязнений, способных ухудшить сцепление.
Нельзя также принимать профиль «на глаз», если для системы заданы измеряемые требования. В таких случаях параметры подготовки должны быть зафиксированы в спецификации, а поверхность - проверена до нанесения финишного покрытия. Это помогает одинаково трактовать критерии приемки на разных участках и при передаче работ между исполнителями.
Часто задаваемые вопросы
Чем набивка риски улучшает адгезию покрытия?
Абразивная обработка формирует профиль поверхности и увеличивает площадь контакта покрытия с металлом. Неровности помогают механическому закреплению, если их текстура соответствует требованиям системы. Эффект снижается, когда поверхность слишком гладкая, загрязненная или покрыта рыхлыми частицами после обработки.
Достаточно ли обезжирить металл перед нанесением покрытия?
Для ответственных покрытий одного обезжиривания часто недостаточно. Очистка удаляет загрязнения, но не обязательно создает профиль, необходимый для механического сцепления. Технологию выбирают с учетом металла и покрытия, а после абразивной обработки дополнительно удаляют пыль и рыхлые частицы.
Как проверить профиль поверхности после механической обработки?
Для оценки профиля применяют сравнительные эталоны, предусмотренные ISO 8503-2. В ответственных системах требования к текстуре задают в спецификации и используют как критерий приемки. Визуальная оценка не заменяет измеряемый контроль, если процесс требует заданного профиля.
Как улучшить адгезию на 3D-принтере?
Способы подготовки металла нельзя автоматически переносить на детали, напечатанные на 3D-принтере. Решение зависит от материала детали и технологии нанесения последующего слоя. Без этих данных нельзя точно определить, поможет ли механическая обработка и какой профиль потребуется.
Как улучшить адгезию между слоями полиэфирной смолы?
Подготовка металлического основания и сцепление между слоями полиэфирной смолы - разные задачи. Рекомендации по механической обработке металла не определяют порядок работы со смолой. Для выбора способа необходимо учитывать требования конкретной системы и технологию ее нанесения.
Заключение
Набивка риски помогает улучшить адгезию финишного покрытия, когда создает подходящий профиль поверхности, а не просто делает металл максимально шероховатым. Надежный результат зависит от выбора метода под конкретный металл и покрытие, контроля текстуры и удаления загрязнений, включая пыль после абразивной обработки.
Перед запуском работ зафиксируйте требуемый профиль и способ его приемки в спецификации, затем проверьте подготовку на участке до нанесения покрытия. Такой порядок помогает оценить, соответствует ли фактическая поверхность требованиям системы.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать активатор анаэробного герметика для пассивных металлов, чтобы обеспечить надежное отверждение при разных условиях.
Узнайте, как сократить сож потери при обработке деталей и стружки, используя проверенные методы и технологии.
Узнайте, как обеспечить герметичность фланцевого соединения при вибрации, используя подходящие уплотнения и герметики.