
Как выбрать анаэробный фиксатор резьбы для разборных соединений
Анаэробный фиксатор резьбы - это специализированный состав, который отверждается в отсутствии воздуха между плотно прилегающими металлическими поверхностями и надежно фиксирует резьбовое соединение от самооткручивания под воздействием вибрации, ударов и динамических нагрузок. Для разборных соединений, которые требуют периодического обслуживания и демонтажа, критически важно выбрать материал именно средней или низкой прочности - это гарантирует, что разборка пройдет стандартным ручным инструментом без повреждения резьбы и детали. Статья расскажет, чем отличаются разъемные фиксаторы от неразъемных, какие параметры влияют на выбор, и как правильно применять состав на производстве.
Целевая аудитория - технические специалисты, инженеры и снабженцы, которые подбирают материал для узлов машин, оборудования и трубопроводных систем. Вы узнаете, какие классы прочности существуют, почему цвет фиксатора не является самостоятельным стандартом, и как избежать типичных ошибок при нанесении.
Разъемные и неразъемные фиксаторы: в чем принципиальное отличие
Анаэробные фиксаторы резьбы разделяют на две категории в зависимости от целевого применения.
Неразъемные (high strength, обычно красного цвета) разработаны для постоянного соединения деталей и создают связь, которую почти невозможно разобрать без специального оборудования или полного разрушения детали. Разъемные (removable, как правило синего цвета) предназначены для соединений, требующих периодического обслуживания, и допускают разборку стандартным ручным инструментом.
Главное отличие фиксатора резьбы разъемного от неразъемного заключается в моменте срыва (breakaway torque) и прочности сцепления. Для разборного материала средней прочности этот показатель обычно находится в диапазоне 7,9–17 Н·м для стандартной пары M10, что позволяет гайке или болту открутиться без излишних усилий. Неразъемные составы, напротив, создают сцепление, при котором момент срыва настолько велик, что попытка разборки приводит к повреждению резьбы или срыву головки крепежа.
Вторая ключевая разница - метод демонтажа. Разъемный фиксатор резьбы разборный и неразъемный отличаются тем, что первый может потребовать локального нагрева до 230–315°C для облегчения разборки, если соединение было перетянуто или долго находилось в работе. Неразъемный же материал остается невыковираемым даже при нагреве до этих температур.
Классы прочности: выбор по размеру крепежа и условиям работы
Производители выпускают анаэробные фиксаторы в трех основных классах прочности.
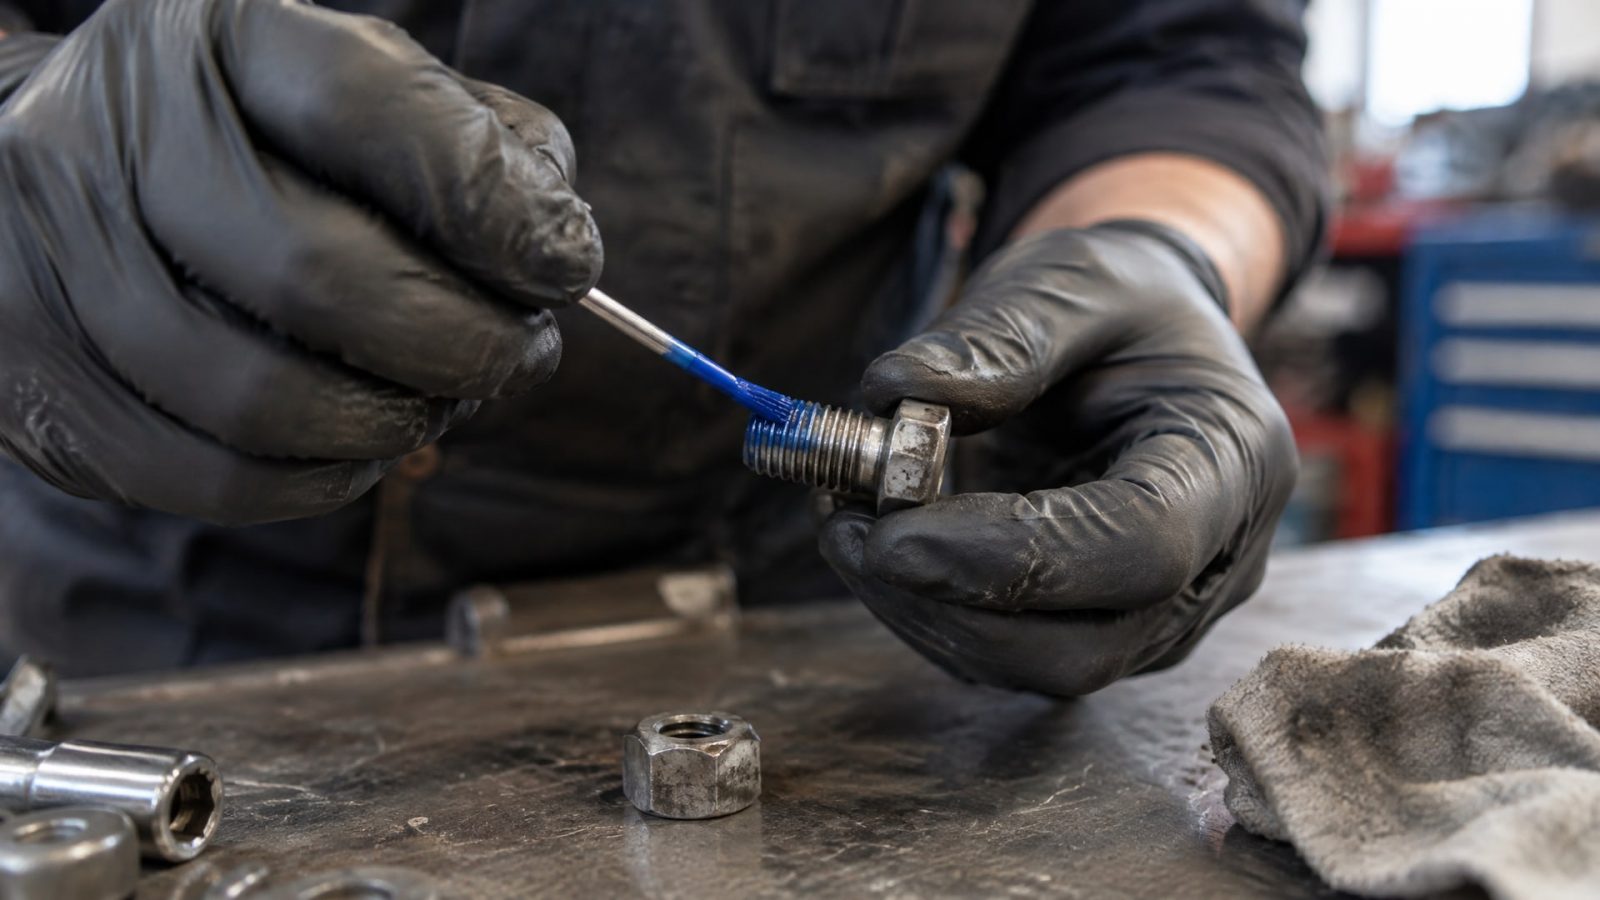
Низкая прочность (low strength) рекомендуется для мелких резьб размером до M12 (примерно 1/4") и часто применяется, когда требуется частая разборка и риск срыва резьбы при демонтаже остается высоким. Средняя прочность (medium strength) - универсальный выбор для подавляющего большинства промышленных разборных соединений; она рассчитана на крепеж от M6 до M36 и обеспечивает надежную фиксацию при вибрации, но позволяет демонтировать узел без повреждений. Высокая прочность (high strength) предназначена для постоянных соединений и требует нагрева свыше 315°C или специального инструмента.
Таблица ориентировочного выбора класса прочности по размеру и назначению:
| Класс прочности | Размер крепежа | Момент срыва, Н·м (ориентировочно) | Область применения | Инструмент для разборки |
|---|---|---|---|---|
| Низкая | M6–M12 | До 5–7 | Мелкий крепеж, частая разборка | Рука или гаечный ключ |
| Средняя | M6–M36 | 7,9–17 | Промышленное оборудование, трубопроводы | Стандартный ручной инструмент |
| Высокая | M12 и выше | Свыше 17 | Постоянные соединения, высокие вибрации | Нагрев выше 315°C или демонтажные услуги |
Выбор класса зависит не только от размера болта, но и от условий работы. Если узел подвергается сильной вибрации, ударам или переменным температурам, лучше выбрать среднюю прочность вместо низкой, даже если крепеж маленький. Это предотвратит самооткручивание и обеспечит стабильность соединения в течение длительного времени, сохраняя возможность разборки стандартным инструментом.
Роль цвета в маркировке: почему это не стандарт
На полках промышленных магазинов фиксаторы резьбы часто встречаются с четкой цветовой маркировкой: синий для разборных, красный для неразборных.
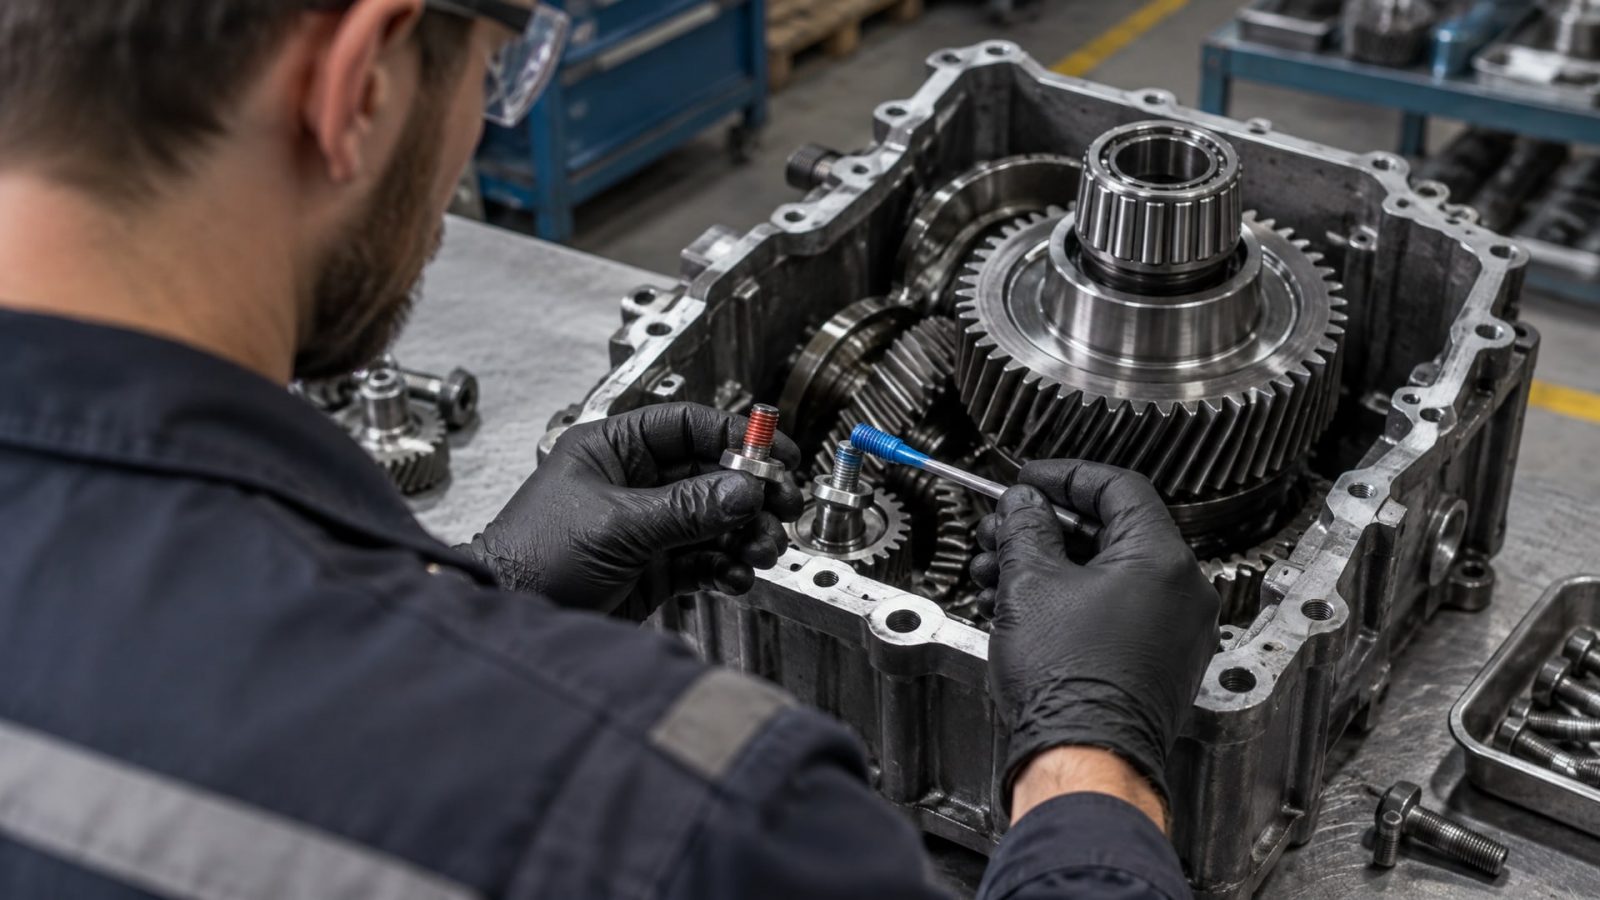
Однако важно понимать, что цвет - это исключительно визуальный ориентир у конкретного производителя, а не установленный стандарт. Два разных производителя могут выпустить материалы с похожей синей окраской, но с совершенно различными характеристиками прочности и температурой разборки.
Фиксатор резьбы разъемный синий у одного бренда может иметь момент срыва 8 Н·м, а у другого -15 Н·м. Это существенное различие напрямую влияет на удобство демонтажа и риск повреждения резьбы. Поэтому при выборе материала нельзя ориентироваться только на цвет; необходимо обязательно изучить технический паспорт (TDS) конкретного продукта и убедиться, что указанные параметры соответствуют вашим требованиям.
В техническом паспорте всегда указаны ключевые показатели: breakaway torque (момент срыва), prevail torque (момент удержания до полного отверждения), температура полного отверждения, диапазон размеров крепежа и метод разборки. Именно эти данные, а не окраска, должны служить критерием выбора при закупке партии материала для производства.
Как правильно подготовить и нанести фиксатор на резьбу
Успех применения анаэробного фиксатора резьбы на 90% зависит от подготовки поверхностей.
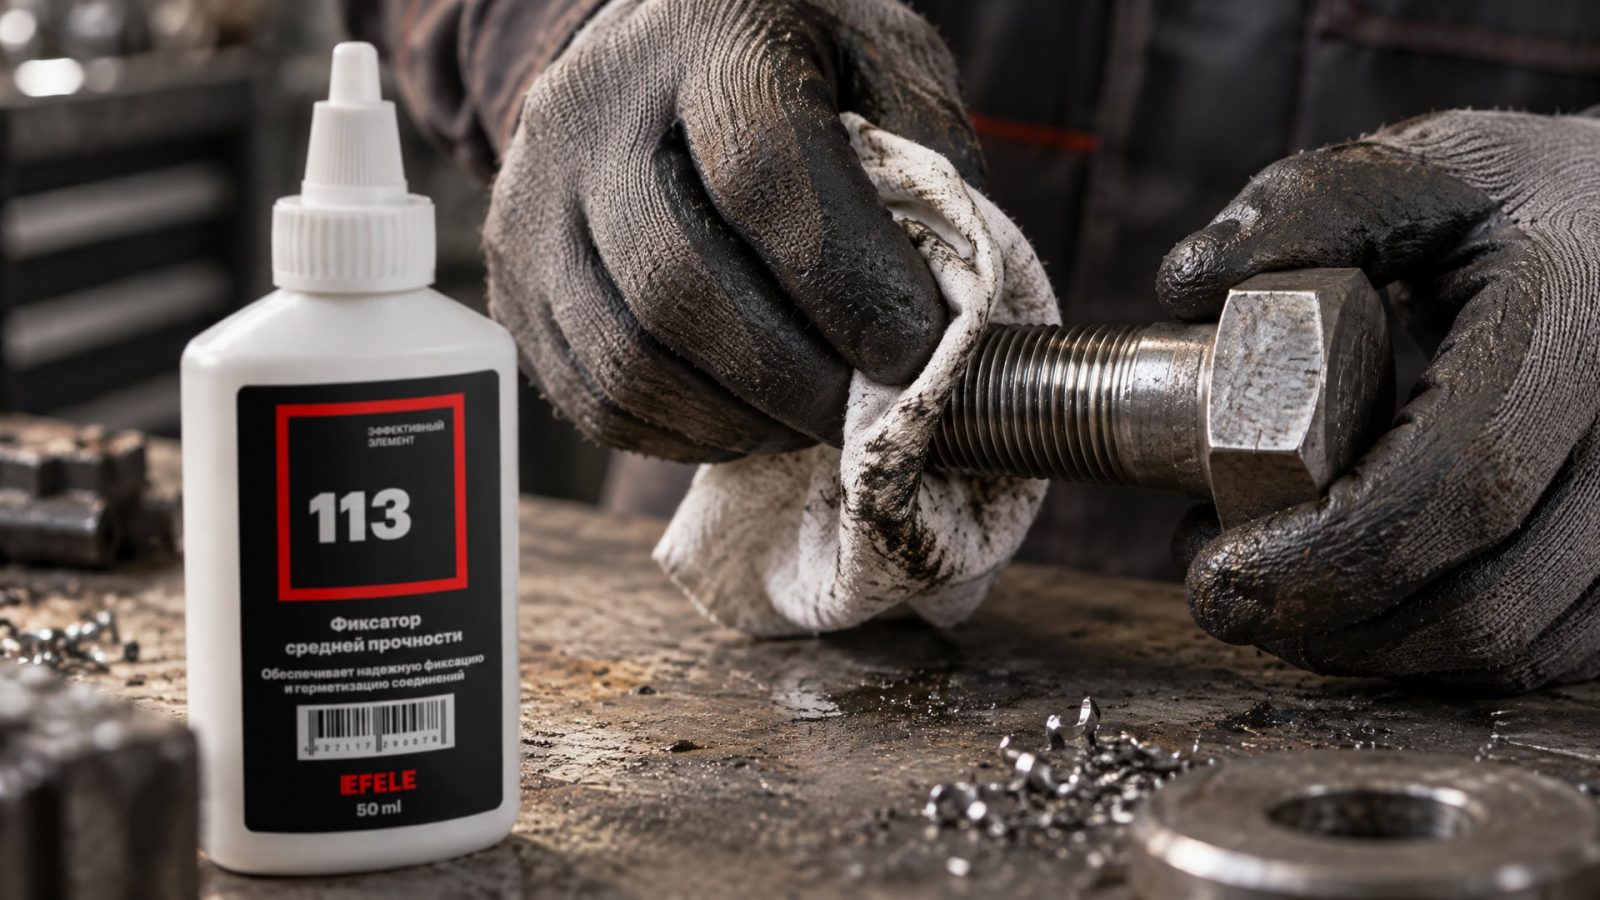
Перед нанесением материала резьбовые поверхности болта и гайки, а также внутренние стенки отверстия необходимо очистить от масла, смазки, грязи, окисления и любых загрязнений. Если на металле присутствует тонкая пленка смазки (например, от консервирующего масла), отверждение фиксатора замедлится или вообще не произойдет, и соединение потеряет надежность.
Для очистки используют обезжиривающие растворители или механическую обработку щеткой из мягкого материала. После очистки детали должны полностью высохнуть - влага также может помешать адгезии и полимеризации.
Нанесение материала выполняют тонким равномерным слоем на рабочую часть резьбы, а не на торец болта. Для сквозных болтов лучше наносить фиксатор на несколько витков со стороны гайки или равномерно по всей длине зацепления. Избыток материала не улучшает фиксацию; напротив, он может вытекать из зазора, пачкать окружающие детали и затруднять сборку. Достаточно малого количества, которое равномерно распределится при затягивании.
После нанесения болт (или гайку) затягивают в соответствии со спецификацией производителя оборудования. Для разборных соединений, требующих средней прочности фиксации, оптимальный выбор - анаэробный фиксатор EFELE 113, который предотвращает самоотвинчивание от вибраций и ударных нагрузок, одновременно сохраняя возможность безопасной разборки стандартным инструментом через сутки после сборки. Полное отверждение состава занимает примерно 24 часа, после чего соединение приобретает расчетную прочность.
Температура разборки и методы демонтажа разборных соединений
Когда разборное соединение нужно разобрать, мастер может столкнуться с ситуацией, когда обычный ручной инструмент не помогает, особенно если болт или гайка были перетянуты, или соединение долго находилось в работе под нагрузкой.
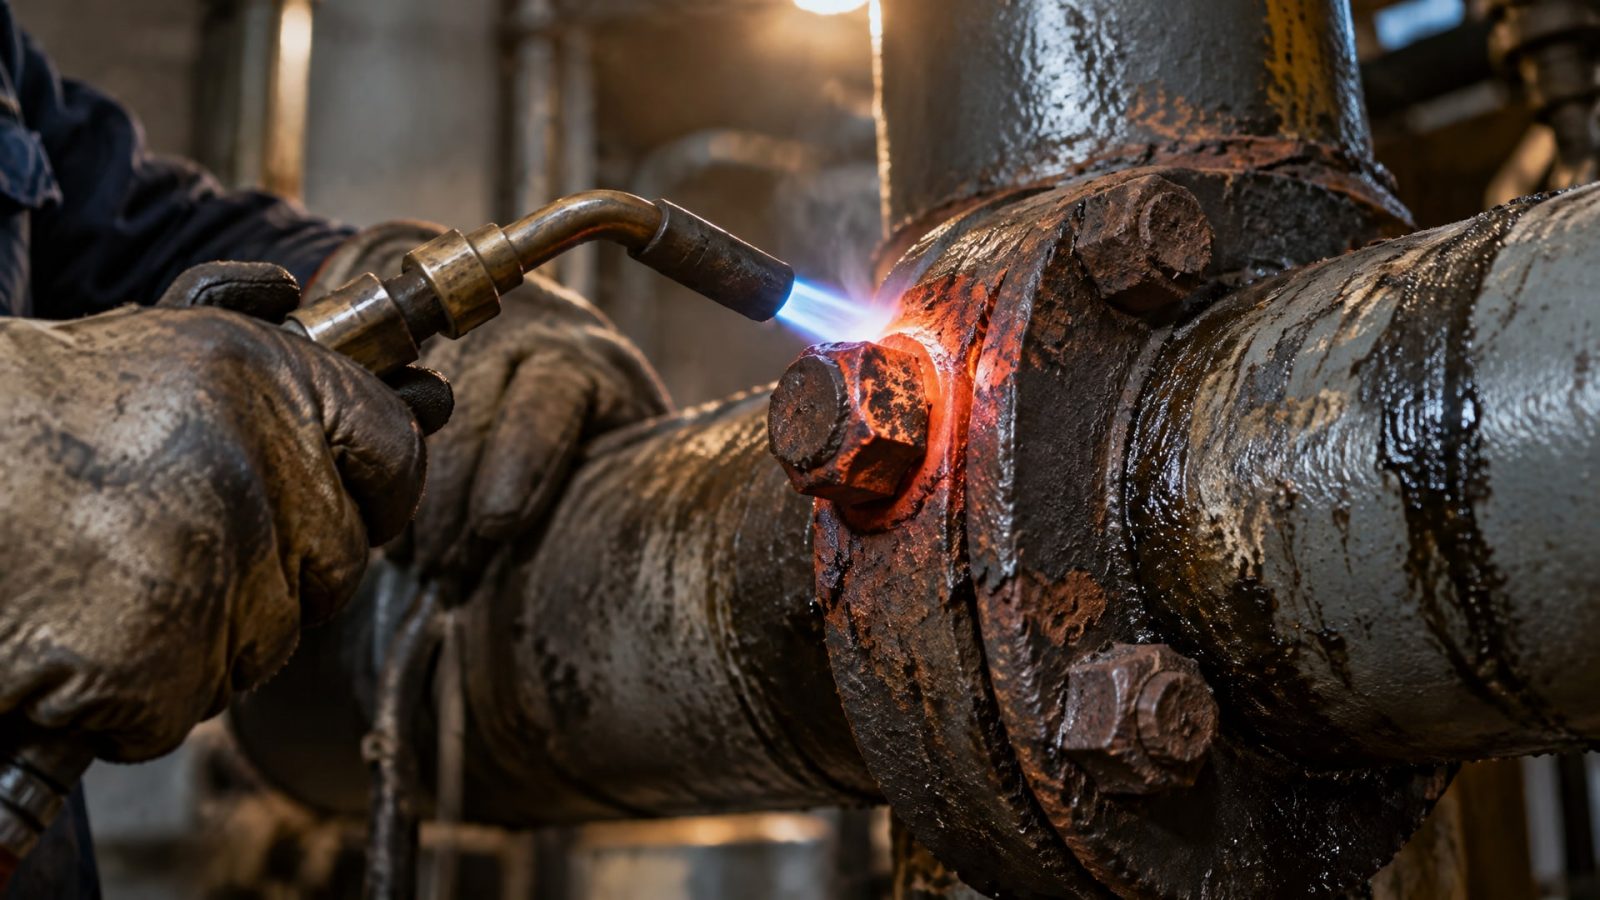
В этом случае применяют локальный нагрев узла. Для большинства анаэробных фиксаторов средней прочности температура нагрева составляет примерно 230–315°C.
При нагреве до этих температур прочность полимерной связи анаэробного материала снижается, и резьбовое соединение становится разборным. Процесс разборки при нагреве выполняют следующим образом: зону резьбы нагревают строительным феном или газовой горелкой в течение нескольких минут, затем - пока металл еще горячий - откручивают гайку или болт стандартным ключом. Очень важно работать в горячем состоянии: при охлаждении прочность фиксатора восстанавливается.
Распространенное заблуждение состоит в том, что растворитель поможет разобрать соединение. На самом деле анаэробный материал полностью защищен от воздействия и находится в глубоком зазоре резьбы, куда растворитель не может проникнуть. Поэтому нагрев остается единственным практическим методом, если ручной демонтаж невозможен.
Частые ошибки при выборе и применении фиксаторов
Первая типичная ошибка - ориентация исключительно на цвет и ценовую полку при выборе фиксатора резьбы разъемного синего.
Множество закупщиков берут первый попавшийся материал с синей этикеткой, не проверяя параметры. В результате может оказаться, что момент срыва составляет 20 Н·м вместо ожидаемых 10 Н·м, и разборка потребует нагрева или дополнительной механизации.
Вторая ошибка - нанесение фиксатора на загрязненные или замасленные поверхности. Сборщики порой спешат и пропускают этап обезжиривания, полагая, что тонкий слой масла не помешает. На практике такое соединение либо не отверждается полностью, либо отверждается неравномерно, и прочность фиксации оказывается ниже расчетной.
Третья ошибка - перерасход материала. Думая, что больше - значит надежнее, мастера наносят фиксатор толстым слоем. Это приводит к вытеканию материала из зазора, пачканию деталей и замедлению отверждения (так как воздух не полностью исключен из толстого слоя). Эффективность фиксации от этого не возрастает.
Четвертая типичная ошибка - недостаточное время отверждения перед нагрузкой. Полное отверждение займет около 24 часов; если узел нагружают раньше, соединение может ослабиться под воздействием вибрации или ударов.
Стандарты испытаний и паспортные данные
Производители анаэробных фиксаторов резьбы используют стандартизированные методы испытаний для оценки прочности и надежности материала.
Один из основных стандартов - ISO 10964, который устанавливает процедуру измерения breakaway torque и prevail torque. Breakaway torque - это момент, необходимый для начала откручивания крепежа сразу после отверждения фиксатора; prevail torque - момент удержания на протяжении длительного времени под вибрацией.
Для оценки сдвиговой прочности применяют ISO 10123, который определяет, насколько хорошо материал удерживает два металлических образца, приклеенные встык. Обычно для разборных фиксаторов средней прочности этот показатель составляет более 7,6 Н/мм² для стальных деталей.
При выборе материала важно убедиться, что в техническом паспорте указаны именно эти показатели и они соответствуют вашим требованиям. Если производитель выдает только описание типа «синий разборный фиксатор», без цифр и стандартов, - это признак недостаточной информативности продукта и повод обратиться к другому поставщику.
Часто задаваемые вопросы
Чем отличается фиксатор резьбы разъемный от неразъемного?
Разъемные фиксаторы имеют низкую или среднюю прочность и позволяют разобрать соединение стандартным ручным инструментом, иногда с локальным нагревом до 230–315°C. Неразъемные создают постоянное соединение с высокой прочностью и требуют специального оборудования или разрушения детали для демонтажа. Выбор между ними зависит от того, планируется ли периодическое обслуживание узла.
Почему синий фиксатор не всегда одинаковый?
Синий цвет - визуальный ориентир производителя, а не стандарт. Разные бренды могут выпустить синие фиксаторы с различным моментом срыва (от 8 до 15 Н·м и выше). Реальные параметры указаны только в техническом паспорте продукта. Поэтому при повторной закупке партии нужно сверяться со спецификацией, а не только с цветом.
Как быстрее разобрать резьбовое соединение с фиксатором?
Если ручной инструмент не помогает, применяют локальный нагрев зоны резьбы до 230–315°C строительным феном или горелкой. В горячем состоянии прочность фиксатора временно снижается, и демонтаж становится возможен. Попытки растворить фиксатор химически неэффективны, так как материал полностью защищен в закрытом зазоре.
Сколько фиксатора нужно наносить на резьбу болта?
Достаточно тонкого равномерного слоя, который покроет 2–3 витка резьбы. Избыток не улучшает фиксацию и может вытечь из зазора при сборке. Оптимальное количество - несколько капель, которые равномерно распределятся при затягивании болта или гайки по спецификации.
Почему поверхность нужно очищать перед нанесением фиксатора?
Масло, смазка и загрязнения препятствуют адгезии анаэробного материала к металлу. Без полной очистки фиксатор может не отвердеть или отвердеет неравномерно, и прочность соединения окажется ниже расчетной. Очистка - обязательный этап, указанный во всех технических паспортах производителей.
Заключение
Выбор анаэробного фиксатора резьбы для разборных соединений требует понимания разницы между классами прочности, умения читать технические паспорта и знания правил применения. Разъемные фиксаторы средней прочности - универсальное решение для промышленного оборудования, трубопроводов и узлов машин, которые требуют периодического обслуживания. Синий цвет служит лишь визуальным ориентиром; реальные параметры нужно всегда проверять в TDS конкретного продукта.
Правильная подготовка поверхностей, равномерное нанесение тонкого слоя материала и соблюдение времени отверждения (24 часа) гарантируют надежную фиксацию соединения от вибрации и ударов. При демонтаже разборное соединение легко разбирается стандартным инструментом, а в случае необходимости - с применением локального нагрева до 230–315°C. Следующий шаг - проверить техпаспорт закупляемого материала, убедиться в соответствии параметров вашим условиям и провести пробную сборку-разборку на тестовом узле перед масштабным внедрением на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выполнить переход с индустриальных на пищевые масла, избежать лишних промывок и обеспечить безопасность производства.
Узнайте, как правильно использовать проникающую смазку для резьбовых соединений, чтобы открутить закисший крепеж без повреждений.
Смазка пищевая NSF H1: безопасность и соответствие нормативам для оборудования, где возможен случайный контакт с продуктом.