
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
Анаэробный герметик - один из самых популярных способов герметизации металлических фланцевых соединений в промышленности. Однако большинство закупщиков и инженеров встречают одну и ту же проблему: стандартные анаэробные составы работают только при условии малого, хорошо контролируемого зазора между поверхностями, обычно не более 0,25 мм. Когда зазор становится заметно больше, герметик либо не заполняет щель полностью, либо отверждается неравномерно, оставляя каналы для утечки. В этой статье разбираем, какой формирователь прокладок подойдет для крупных зазоров, какие параметры нужно контролировать и какие ошибки допускают при выборе.
Статья полезна техническим специалистам, снабженцам и инженерам, которые сталкиваются с герметизацией фланцев в условиях изношенного оборудования, непрецизионных поверхностей или когда восстановить идеальную плоскостность не получается. Вы узнаете реальные границы возможностей анаэробных составов, как правильно подготовить поверхность и когда имеет смысл переходить на другие технологии.
Физика зазора и границы применения анаэробного формирователя прокладок
Анаэробные герметики работают по физико-химическому принципу: они отверждаются только в отсутствие кислорода, в присутствии активных металлических ионов и при прижатии поверхностей.
Эта логика накладывает жесткое ограничение на величину зазора. Если щель слишком широка, в ее центре остается избыток воздуха, и отверждение там либо не начинается, либо идет крайне медленно. Одновременно материал в такой щели не может создать сплошной мениск, который бы запечатал контур.
Производители единодушны: зазор более 0,30 мм уже находится за пределами надежного применения анаэробных составов. Для большинства промышленных фланцевых герметиков типовой рабочий диапазон составляет 0,01–0,25 мм (то есть 10–250 мкм), и это - при условии хорошо обработанных, жестких металлических поверхностей. Если зазор колеблется, неровный или содержит локальные впадины и выступы, эффективный рабочий диапазон сужается еще больше.
Микрогеометрия как ключевой фактор
Шероховатость и микрорельеф поверхности оказывают влияние не меньшее, чем средний зазор. Эксперты указывают оптимальный диапазон шероховатости 6–14 мкм, приемлемый - до 22 мкм. Если шероховатость выше 22 мкм, или если на поверхности есть борозды, вмятины, заусенцы или коробление, герметик не сможет создать равномерное соединение. Локальные выступы приведут к неполному смачиванию, а впадины станут пустотами, через которые потечет жидкость.
Это означает, что даже при формальном зазоре 0,2 мм, но на шероховатой или поврежденной поверхности, результат может быть неудовлетворительным. И наоборот, при зазоре 0,28 мм на идеально обработанной поверхности с шероховатостью 8 мкм герметик может работать надежнее.
Когда стандартный анаэробный герметик уже не подходит
Закупщики часто ожидают, что более вязкий анаэробный состав можно использовать для более крупных зазоров.
На практике это не так: загущение герметика ничего не решает. Даже очень густой анаэробный материал остается продуктом для близко прилегающих жестких металлических поверхностей. Если зазор велик, излишки герметика просто выдавятся наружу при сборке, а в глубине щели отверждение будет либо неполным, либо вообще не начнется.
Практические руководства по гasketing советуют поступать иначе: сначала всегда нужно оценить, можно ли привести геометрию фланца в надлежащее состояние. Это может быть шлифовка поверхности для уменьшения волнистости, замена изношенного фланца, восстановление микрорельефа полировкой или микроструйной обработкой. Если конструктивно такие работы невозможны или экономически неоправданны, тогда рассматривают альтернативные герметики.
Гелеобразные анаэробные составы как промежуточное решение
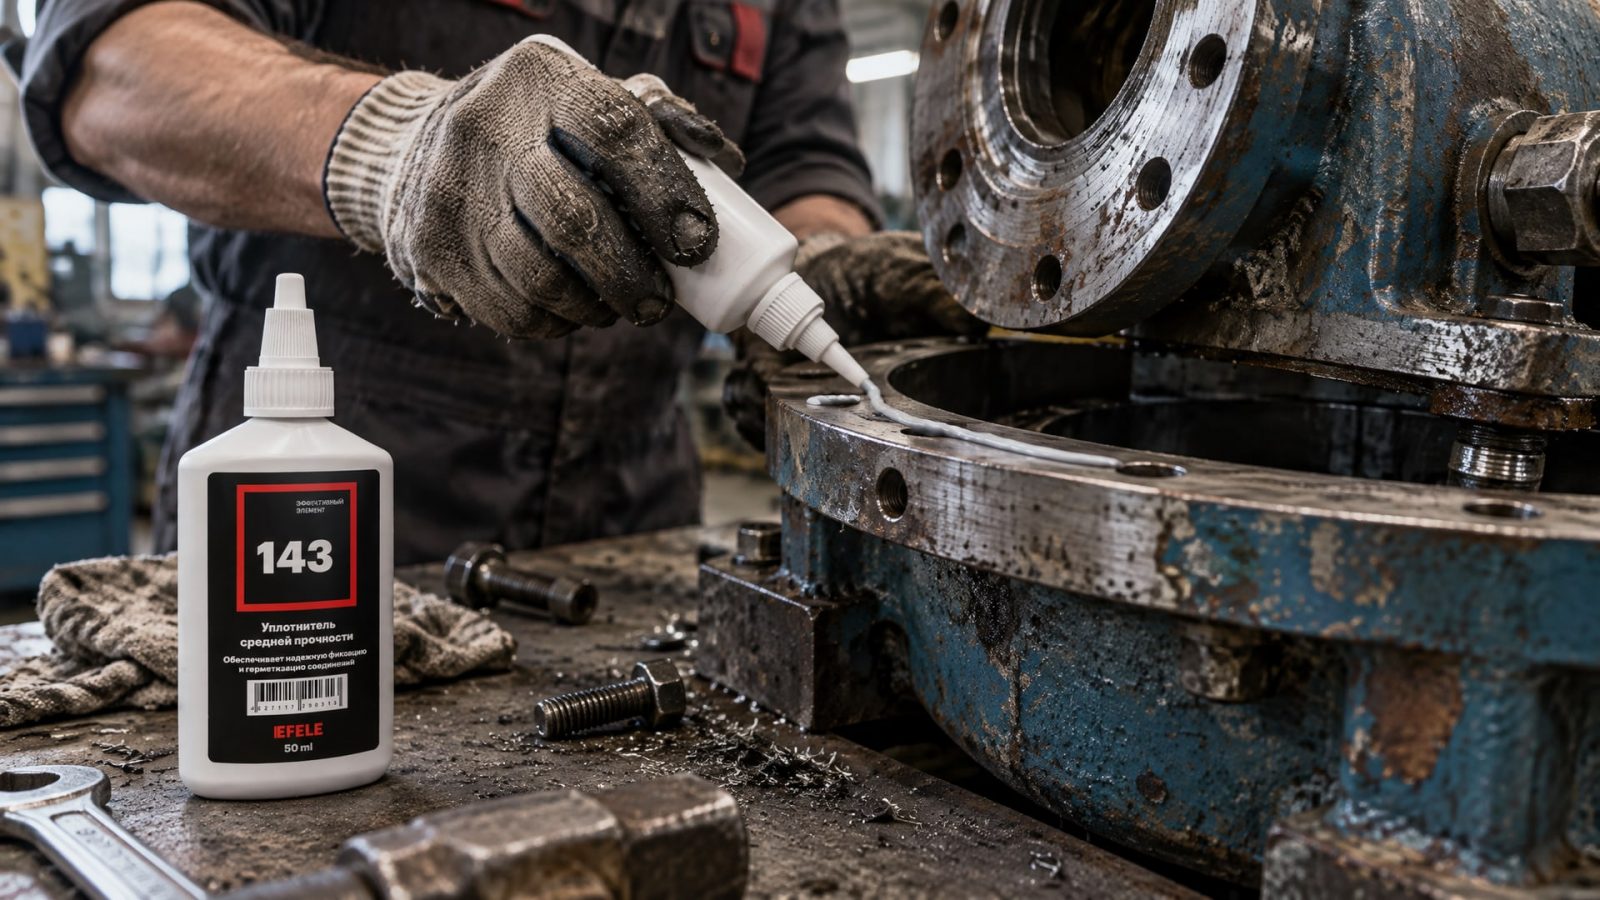
Существуют анаэробные герметики, которые имеют тиксотропную, гелеобразную консистенцию и способны лучше держаться в более широких зазорах благодаря своей вязкоупругости. Такие составы менее текучи, медленнее вытекают из щели при сборке и создают более толстую прослойку. Для герметизации фланцев с увеличенными неплоскостностями применяют EFELE 143, который позволяет компенсировать значительные микронеровности поверхности и работает в более широком диапазоне геометрических несовершенств.
Однако даже гелеобразный анаэробный материал имеет свои границы: он может справиться с зазором, увеличенным на 50–100% относительно типовых 0,25 мм, но далеко не с произвольно большими щелями. И главное - такой состав все еще требует, чтобы поверхность была активной, чистой и относительно жесткой.
Когда переходят на RTV-силикон
Если зазор действительно велик (выше 0,5–0,7 мм), неровный, волнистый или если фланцы сделаны из пластика либо имеют мягкие покрытия, эксперты рекомендуют рассмотреть совершенно другую технологию - однокомпонентные RTV-силиконовые герметики. Они полимеризуются за счет влаги из воздуха, не требуют анаэробных условий и могут заполнять зазоры до нескольких миллиметров. Силиконы гибче, адаптивнее к движениям и деформациям соединения, но при этом менее стойки к высоким температурам и некоторым агрессивным средам по сравнению с анаэробными составами.
Выбор между анаэробным герметиком и RTV-силиконом диктуется условиями работы: температура, давление, химическая среда, требуемая механическая прочность шва, и - главное - геометрия соединения.
Подготовка поверхности: ошибки, которые делают загрязнения и старый материал
Даже идеальный герметик не поможет, если поверхность плохо подготовлена.
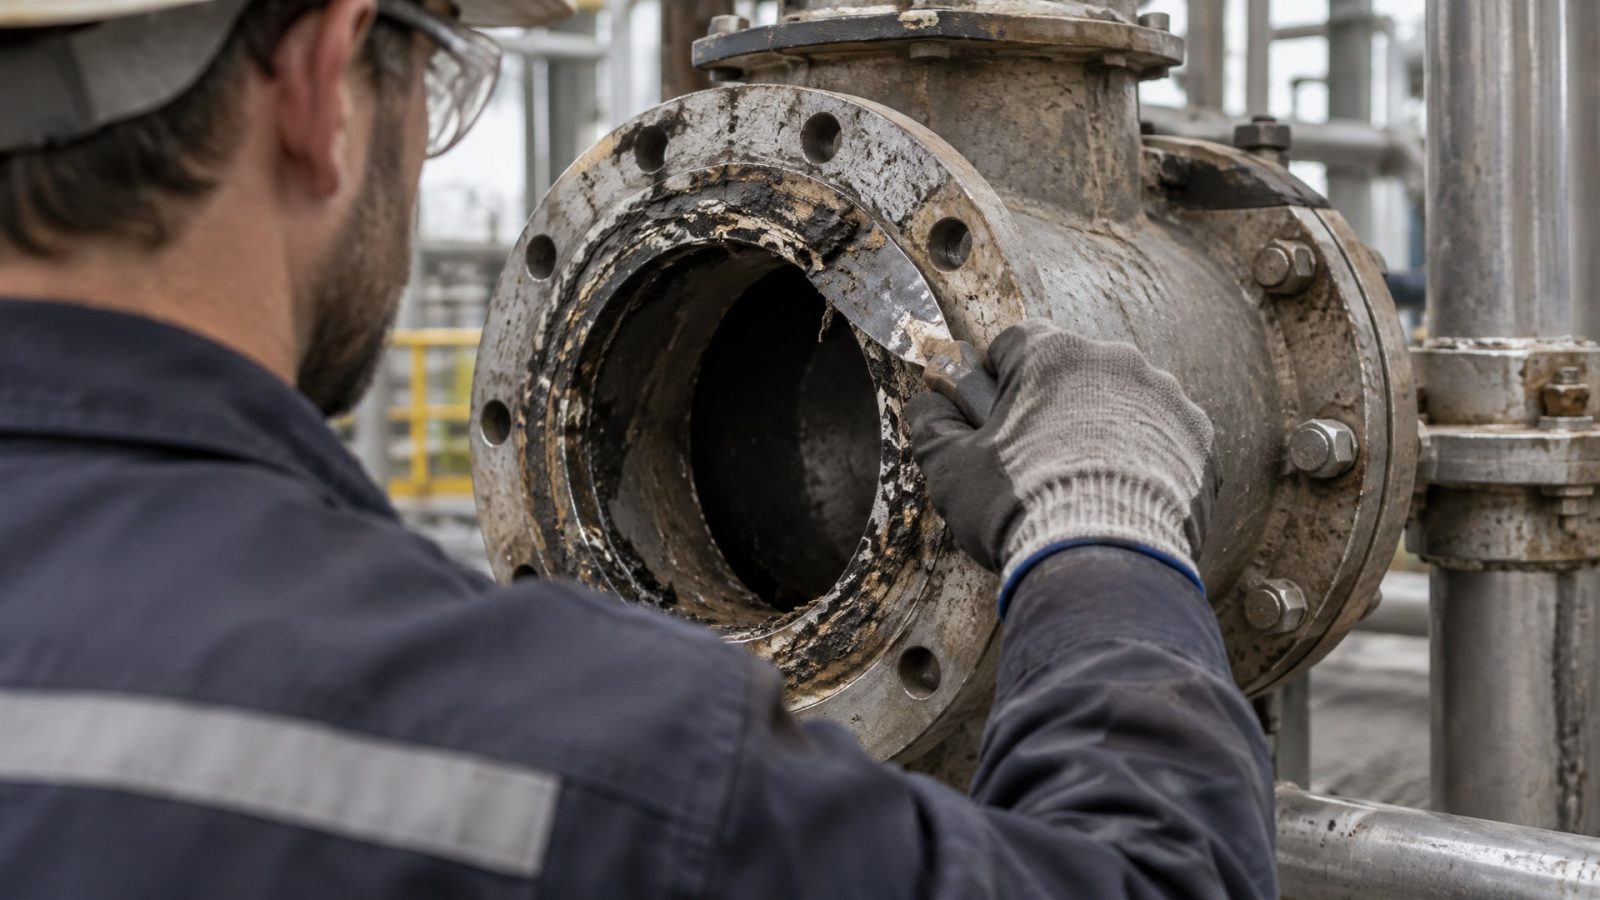
Это не преувеличение: загрязнения и остатки старого материала создают новые каналы для утечки, препятствуют адгезии и замедляют или полностью блокируют отверждение.
Перед нанесением анаэробного формирователя прокладок нужно полностью удалить:
Остатки старой прокладки (если была): ее нельзя просто размягчить и оставить кусочки; нужно снять полностью.
Остатки предыдущего герметика: старый высохший состав - потенциальный источник утечки, так как новый материал может плохо к нему прилипнуть.
Масло, смазка, консервирующая смазка: даже микроскопический слой жира нарушает смачивание и полимеризацию.
Ржавчина и окись: для пассивных металлов это особенно важно; окисный слой препятствует контакту герметика с активным металлом.
Краска, лак и другие покрытия: они тоже образуют барьер.
Грязь, пыль, остатки абразива от шлифовки предыдущих ремонтов.
Снимать все это нужно осторожно: грубая щетка по металлу, острые скребки и агрессивные абразивы могут поцарапать и исковеркать поверхность, создав дополнительные борозды и неровности. Оптимальный способ - мягкая щетка, чистое тряпичное или бумажное полотенце, проходить несколько раз до полного удаления загрязнений. После этого поверхность протирают чистым растворителем (ацетоном или спиртом) и дают просохнуть.
Если поверхность очень окислена или покрыта тонким слоем коррозии, полезно использовать активатор или праймер перед нанесением герметика. Активаторы ускоряют отверждение, особенно на пассивных металлах и при низкой температуре в цехе.
Нанесение и затяжка: техника, которая влияет на герметичность не менее состава
После подготовки поверхности герметик наносят непрерывным валиком по одной из поверхностей фланца - обычно по выпуклой стороне фланца, ближе к внутреннему краю (там, где будет прижим).
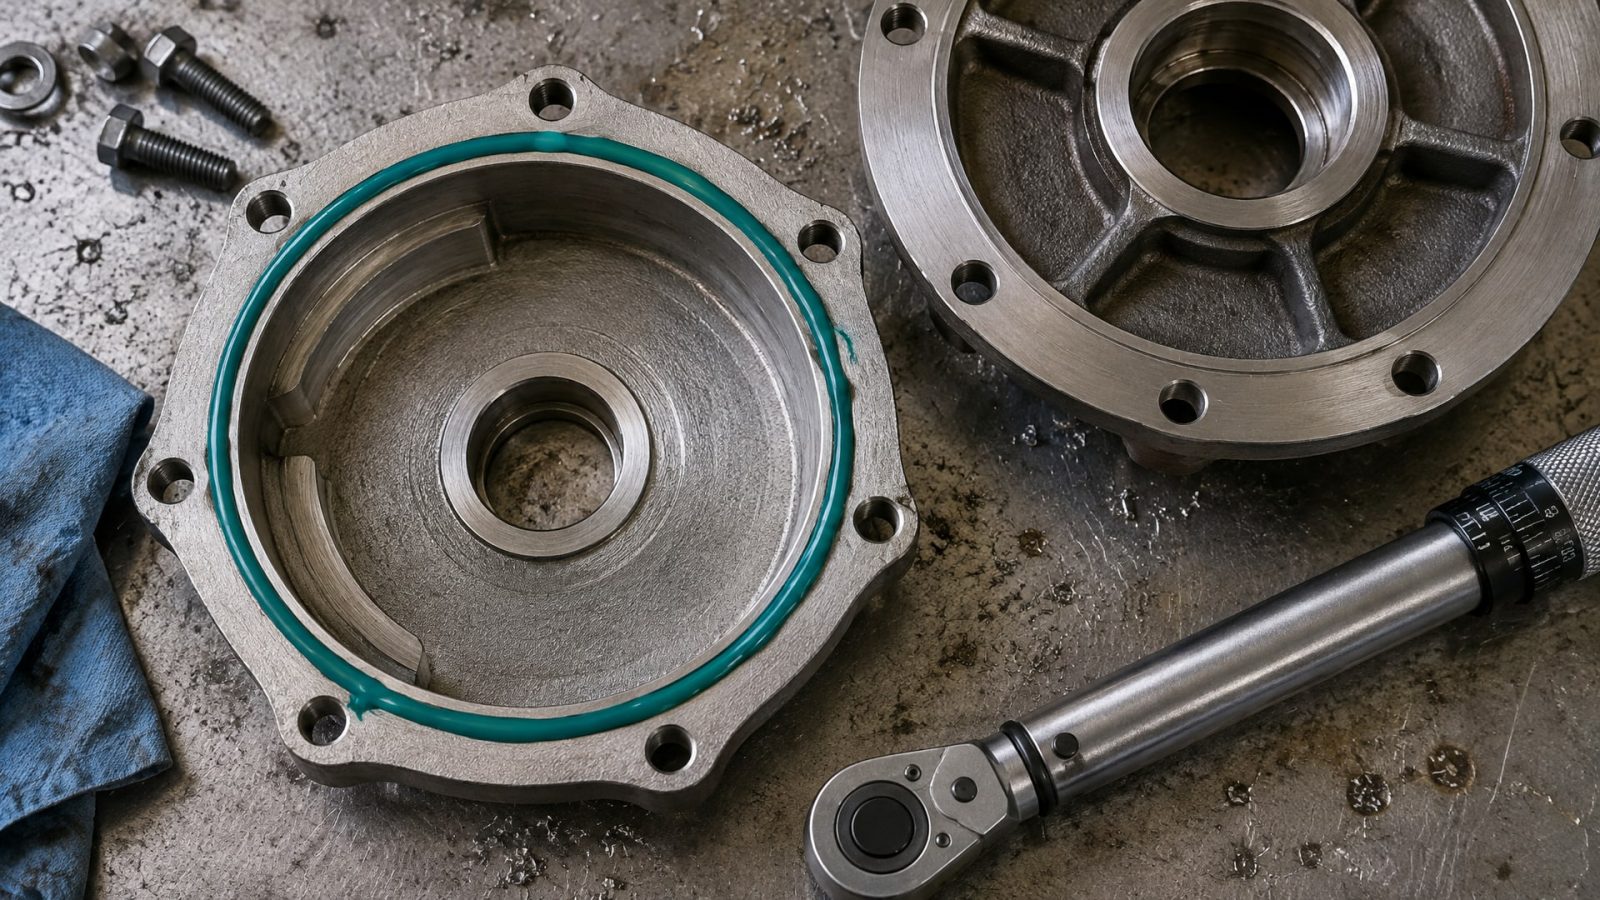
Валик должен быть сплошным, без перерывов и разрывов; любой разрыв - это потенциальный канал утечки.
Обход всех отверстий под болты обязателен: герметик проходит вокруг каждого отверстия, создавая замкнутый контур. Ширина валика обычно составляет 3–5 мм, что достаточно, чтобы при сборке герметик выдавился и создал герметизирующую пленку.
Затяжка должна быть быстрой и перекрестной
После нанесения герметика фланцы собирают быстро - чтобы материал не начал отверждаться в открытом воздухе до затяжки. Болты затягивают крест-накрест (по спецификации момента, указанной в конструкторской документации), равномерно, без боковых смещений. Неправильная затяжка - асимметричная, с перекосом или с оставлением одного болта незатянутым - приводит к неравномерному давлению и выдавливанию герметика из некоторых участков.
Излишки герметика, которые выдавятся наружу и окажутся на воздухе, не полимеризуются (потому что нет анаэробных условий) и остаются липкими. Их нужно удалить мягкой тряпкой или скребком после того, как фланц собран и затянут. Оставлять излишки нельзя: они загрязняют окружающее оборудование, на них налипает пыль, и при следующем разборе они станут источником грязи.
Формирователь прокладок анаэробный: выбор между жидкостью и гелем
На рынке встречаются два типа консистенции: жидкие анаэробные герметики (более текучие, быстро затекают в зазоры) и гелеобразные анаэробные составы (более вязкие, менее склонны к вытеканию до затяжки).
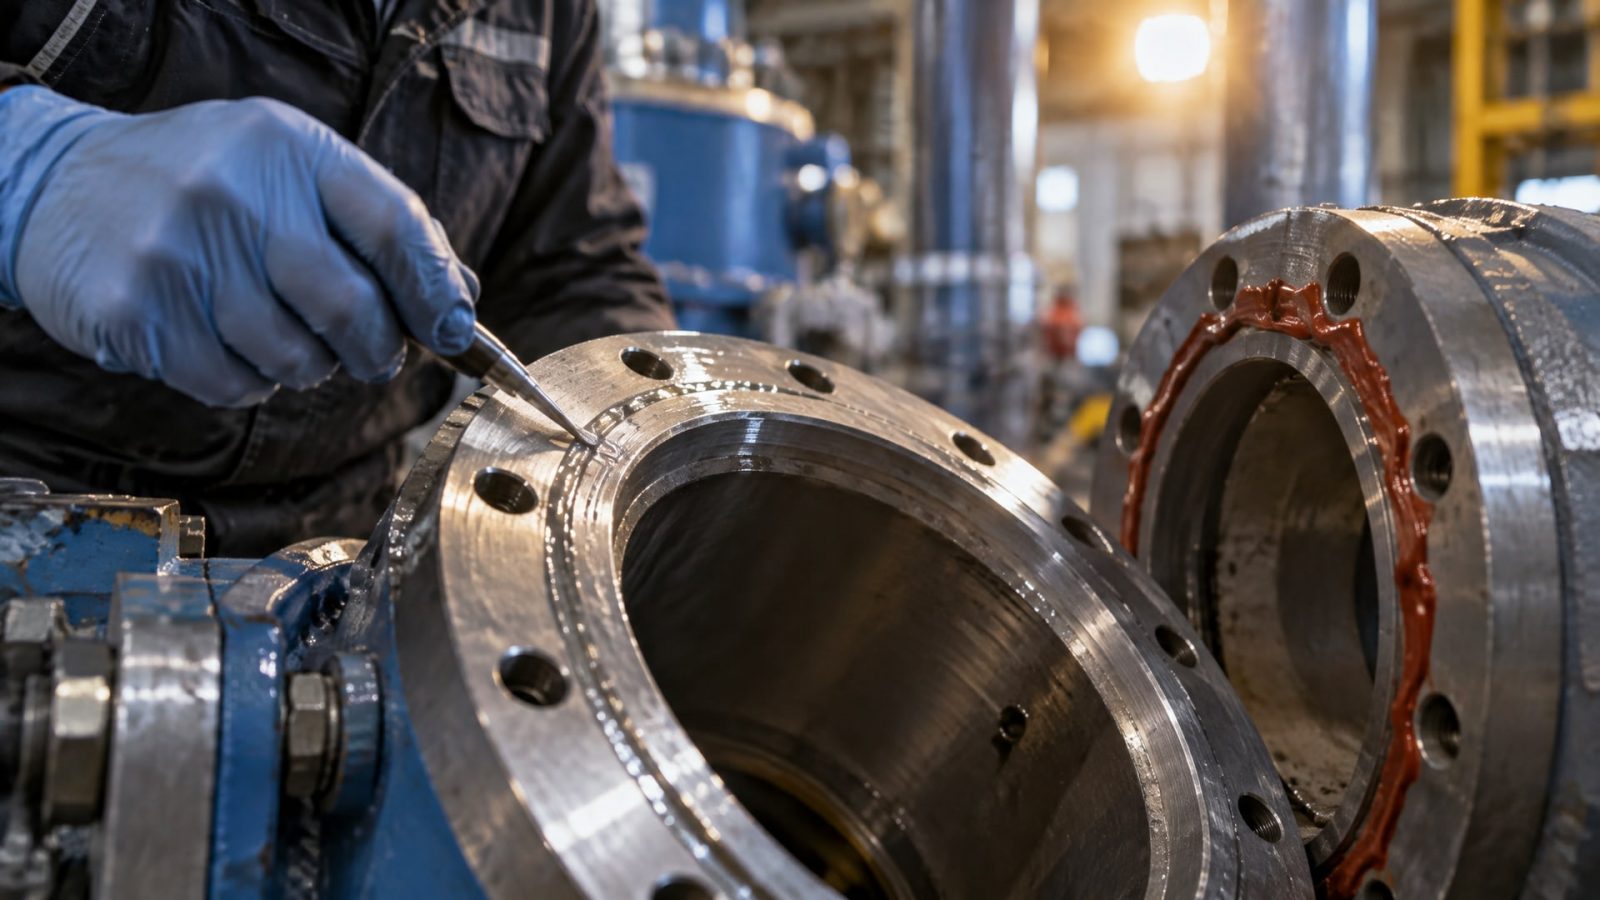
Выбор между ними зависит от конкретной геометрии и условий работы.
Жидкие анаэробные герметики подходят для хорошо обработанных, точных фланцев с малыми и однородными зазорами. Они быстро заполняют щель капиллярным действием, дают более тонкую герметизирующую пленку и лучше работают при низких температурах. Однако они легче вытекают при сборке, если момент затяжки не соблюдается или если есть боковое смещение фланцев.
Гелеобразные анаэробные составы больше подходят для фланцев, имеющих некоторую волнистость, микронеровности или увеличенные зазоры. Такие материалы держатся на поверхности лучше, медленнее выдавливаются и создают более толстую прослойку, которая способна перекрыть мелкие впадины и неравномерности. Недостаток: гелеобразные составы медленнее полимеризуются, особенно на малоактивных металлах.
На практике для промышленного применения чаще выбирают гелеобразные составы, так как оборудование редко находится в идеальном состоянии, а надежность важнее скорости.
Температурные диапазоны и скорость отверждения
Все анаэробные герметики имеют рекомендуемый диапазон температур для нанесения и работы.
Типично это от +5 до +40 °C для нанесения. Если цех холодный или на улице зима, отверждение может замедлиться в 2–3 раза. В этом случае обязательно использовать активатор (праймер), который ускорит полимеризацию.
Полное отверждение при комнатной температуре занимает около 24 часов. Это означает, что фланц нельзя подвергать рабочему давлению, вибрациям или разборке до истечения этого срока. Некоторые производители указывают «технологическую фиксацию» за 2–4 часа, то есть герметик уже держит фланц механически, но полной химической прочности достигает через сутки.
Для высокотемпературных применений (выше +100 °C) нужны специальные анаэробные составы с повышенной теплостойкостью; обычные герметики при длительном воздействии высоких температур деградируют.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик при зазоре 0,5 мм и больше?
Нет, стандартные анаэробные герметики для такого зазора неэффективны. При зазоре свыше 0,30 мм отверждение будет неполным или вообще не начнется в центре щели из-за доступа воздуха. Сначала нужно проверить, можно ли восстановить геометрию фланца механической обработкой. Если это невозможно, рассмотрите гелеобразные анаэробные составы или переходите на RTV-силиконовые герметики.
Что делать, если поверхность покрыта краской или окислом?
Краска и окись полностью удаляются до нанесения герметика. Используйте мягкую щетку, чистую тряпку и растворитель (ацетон, спирт). Если окисный слой толстый, поможет мягкая абразивная паста или чистка активаторной жидкостью. Только чистый, активный металл обеспечит хорошую адгезию герметика.
Зачем нужен активатор (праймер) для анаэробного герметика?
Активатор ускоряет полимеризацию, особенно на пассивных металлах (нержавейка, алюминий), при низких температурах или в плохо вентилируемых помещениях. Он наносится тонким слоем на подготовленную поверхность перед герметиком и высыхает в течение нескольких минут. На активных металлах (сталь, чугун) активатор не обязателен, но его применение страховает от замедления отверждения.
Почему герметик вытекает из-под фланца даже при правильной затяжке?
Возможны несколько причин: зазор слишком велик и герметик не может создать герметизирующую пленку; поверхность загрязнена (масло, грязь, окись), поэтому герметик не прилипает; фланцы имеют значительное коробление или волнистость, создавая локальные зазоры. Проверьте геометрию поверхности и повторите подготовку.
Сколько времени нужно ждать перед использованием герметизированного фланца под нагрузкой?
Типичное время полного отверждения -24 часа при комнатной температуре. До этого момента избегайте давления, вибраций и разборки. При низкой температуре отверждение занимает дольше. Некоторые составы дают технологическую фиксацию за 2–4 часа, но полная механическая прочность достигается только после полного отверждения.
Заключение
Выбор анаэробного формирователя прокладок для фланцев с большим зазором - не просто задача подобрать более густой состав. Это комплексный анализ геометрии соединения, состояния поверхности, рабочих условий и выбор между анаэробной технологией и альтернативными методами герметизации. Стандартные анаэробные герметики работают надежно только при зазоре до 0,25 мм и на хорошо обработанных, активных металлических поверхностях. Зазоры свыше 0,30 мм требуют либо восстановления геометрии фланца, либо перехода на гелеобразные анаэробные составы, либо на силиконовые герметики.
Ваш следующий шаг: оцените микрогеометрию и плоскостность ваших фланцев, проведите тщательную подготовку поверхности и подберите герметик, соответствующий реальным размерам зазора и условиям работы. Если после этого герметик все еще вытекает или герметичность не достигается, обратитесь к конструктору или поставщику - возможно, нужна механическая доработка фланца или переход на другую технологию герметизации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери, чтобы он работал без сбоев в холодное время года и был надежно защищен круглый год.
Узнайте, как открутить заржавевший болт на выхлопной трубе без сварки, используя проверенные способы и инструменты.
Узнайте, когда анаэробный герметик можно применять с пластиком, а когда следует искать альтернативные решения для надежной герметизации.