
Контроль концентрации СОЖ в станке: методы без рефрактометра и альтернативные подходы
Стабильная концентрация СОЖ в станке - основа надежной работы оборудования и качества обработки. Однако в большинстве цехов рефрактометр есть не всегда, а определить точное значение концентрации на глаз невозможно. Эксперты отрасли единодушны: без измеряемого контроля по паспорту продукта удержать рабочую смесь в допустимых пределах очень сложно. При этом существуют вполне практические методы поддержания концентрации, которые помогают избежать критических отклонений. Статья разберет, как работают эти методы, почему визуальный контроль не дает результата, и какой подход выбрать, если прибора нет под рукой.
Почему рефрактометр считается стандартом контроля
Рефрактометр - это оптический прибор, который измеряет коэффициент преломления света в образце.
Для СОЖ производители калибруют его так, чтобы он показывал концентрацию в процентах по шкале Brix. Формула преобразования очень простая: фактическая концентрация равна показанию Brix, умноженному на коэффициент преломления (RIF) конкретной жидкости, который берут из технического паспорта.
Преимущество рефрактометра в том, что результат не зависит от цвета или мутности образца - прибор читает именно физическое свойство, а не внешний вид. Калибровка выполняется дистиллированной водой, которая должна показывать 0,0 Brix. Многие современные приборы имеют автоматическую температурную компенсацию (ATC) и стандартизируют показания к 20°C, что исключает влияние колебаний температуры образца на итоговое значение. Благодаря этому и обеспечивается точность в пределах десятых долей процента - ровно то, что нужно для контроля концентрации в диапазоне 5–10%.
Однако есть одна серьезная проблема: мутная пробa, загрязненная посторонними маслами или грязью, становится непрозрачной, и линия раздела в приборе теряет четкость. Результат либо невозможно прочитать, либо он заведомо неверный.
Почему визуальный контроль не работает
Многие операторы и технологи предполагают, что можно ориентироваться на цвет, прозрачность или даже запах рабочей жидкости.
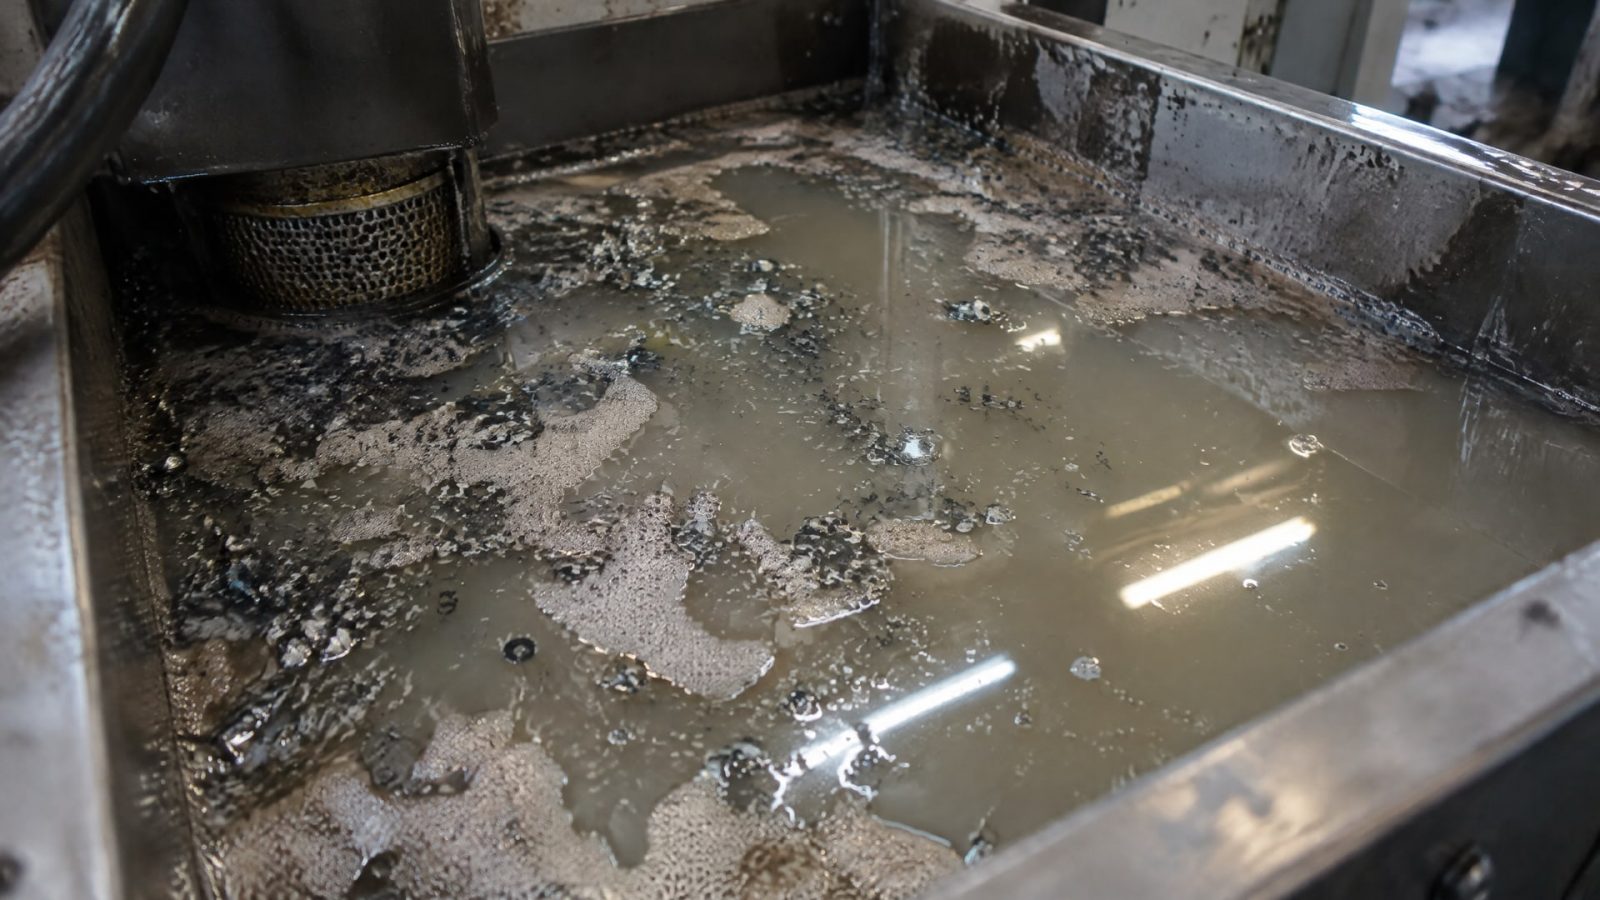
На практике это не так. Цвет СОЖ зависит от рецептуры концентрата и присадок, а не от процента разбавления. Прозрачность теряется при загрязнении и при пенообразовании - явления, которые не имеют прямого отношения к концентрации. Запах может измениться из-за бактериального роста или окисления, а это уже показатели деградации, а не отклонения от целевого процента.
Эксперты при обслуживании СОЖ четко отделяют качество жидкости от количественного состава. Качество контролируют через pH (оптимально в диапазоне 8–9 для большинства случаев), содержание посторонних масел и биообрастание. Количественный состав - это и есть концентрация, и ее можно держать только под контролем измеряемых параметров. Попытка судить о ней по внешним признакам приводит к тому, что смесь постепенно уходит либо в недоконцентрацию, либо в переконцентрацию, а оператор этого не замечает.
Методы поддержания концентрации без рефрактометра
Расчетный долив и ведение журнала
Если рефрактометра нет, но нужно удержать смесь в допустимых пределах, применяют метод расчетного долива. Суть его в том, что после каждой операции долива воды в ванну и концентрата оператор рассчитывает, сколько компонентов было добавлено, и записывает это в журнал. На основе этих данных можно примерно судить о том, уходит ли смесь в недоконцентрацию или переконцентрацию.
Практический алгоритм:
Установить начальную концентрацию через лабораторный анализ или рефрактометр (если возможно).
Доливать воду и концентрат только по расчету на основе объема ванны.
Записывать дату, объем добавленной воды, объем добавленного концентрата и текущий объем смеси.
Ежемесячно отбирать пробу из одной и той же точки в одинаковых условиях.
Отправлять пробы в лабораторию на анализ концентрации, pH, содержания посторонних масел и биообрастания.
Этот подход не дает мгновенного результата в цехе, но создает подушку безопасности. Если отклонение за месяц оказалось значительным, значит, в расчеты крались ошибки (например, утечки системы не учитывались) или конструктив самого оборудования способствует испарению воды или разбрызгиванию смеси.
Контроль качества воды
Стабильная концентрация сильно зависит от качества воды, которую доливают. Если вода содержит много солей, жесткость повышена или присутствуют органические примеси, то эмульсия может нарушиться даже при правильном процентном соотношении. Лучше всего использовать дистиллированную или умягченную воду. Если такой возможности нет, хотя бы регулярно проверяют жесткость и соленость доливаемой воды.
Качество воды напрямую влияет на стабильность эмульсии и на развитие микрофлоры. Низкое качество воды ускоряет биопоражение, что приводит к необходимости чаще менять жидкость или добавлять биоцид. Все это в конечном итоге повышает затраты и усложняет контроль концентрации, потому что изменение микробиологического состава косвенно меняет и стабильность эмульсии.
Регулярный отбор проб и лабораторный анализ
При отсутствии рефрактометра единственный надежный способ узнать настоящую концентрацию - это отправить пробу в лабораторию. Пробу берут из работающей системы (после включения циркуляции), из средней части ванны, в чистый контейнер. Интервал отбора рекомендуется один раз в месяц или один раз в две недели, если система работает в тяжелых условиях.
В лаборатории выполняют не только анализ концентрации (через рефрактометр или титрование), но и проверяют pH, содержание посторонних масел (tramp oil), бактериальную нагрузку и, при необходимости, вязкость. Полный набор анализов дает полную картину состояния жидкости и помогает спланировать меры по восстановлению или замене.
Стоимость лабораторного анализа значительно ниже стоимости одного рефрактометра, но требует времени на транспортировку и ожидание результата. Поэтому этот метод чаще используют как подстраховка к расчетному доливу, а не как основной способ контроля.
Совет инженера: выбор концентрата как фактор стабильности
Когда рефрактометра нет, особенно важно выбрать качественный концентрат, который сохраняет стабильность эмульсии даже при небольших отклонениях в концентрации. EFELE CF-627 разработан именно с расчетом на такие ситуации: концентрат образует устойчивую эмульсию в широком диапазоне разбавления и устойчив к биопоражениям. Это означает, что даже если долив воды рассчитан с небольшой ошибкой, смесь остается работоспособной в течение всего месячного цикла контроля. Многие закупщики возвращаются к таким продуктам именно потому, что они снижают риск неожиданного ухода концентрации в критическую зону.
Допустимые отклонения и риски их превышения
Производители СОЖ рекомендуют удерживать концентрацию в пределах плюс-минус 2% от целевого значения.
Если целевое значение 7%, то допустимый диапазон - это 5–9%. Выход за эти пределы несет серьезные последствия.
При недоконцентрации (ниже нижней границы) страдает первым делом смазывающая способность жидкости. Инструмент начинает быстрее выходить из строя, растет риск прихватов при обработке материалов. Кроме того, недостаток активных компонентов эмульсии приводит к снижению pH и развитию бактерий. Коррозия металла в ванне и на поверхности обработанных деталей заметно ускоряется.
При переконцентрации (выше верхней границы) жидкость становится вязче, чем рассчитано на производственном оборудовании. Система циркуляции испытывает повышенное давление, что может привести к утечкам и преждевременному износу насоса. Кроме того, избыток эмульгирующих агентов усиливает пенообразование, особенно если давление подачи на форсунках высокое.
Эти отклонения часто накапливаются незаметно, если нет систематического контроля. Именно поэтому ведение журнала доливов и ежемесячный анализ - это не просто бюрократия, а инструмент для своевременного выявления проблемы.
Устранение помех при измерении и контроле
Даже если рефрактометр есть, его результаты сильно зависят от чистоты образца.
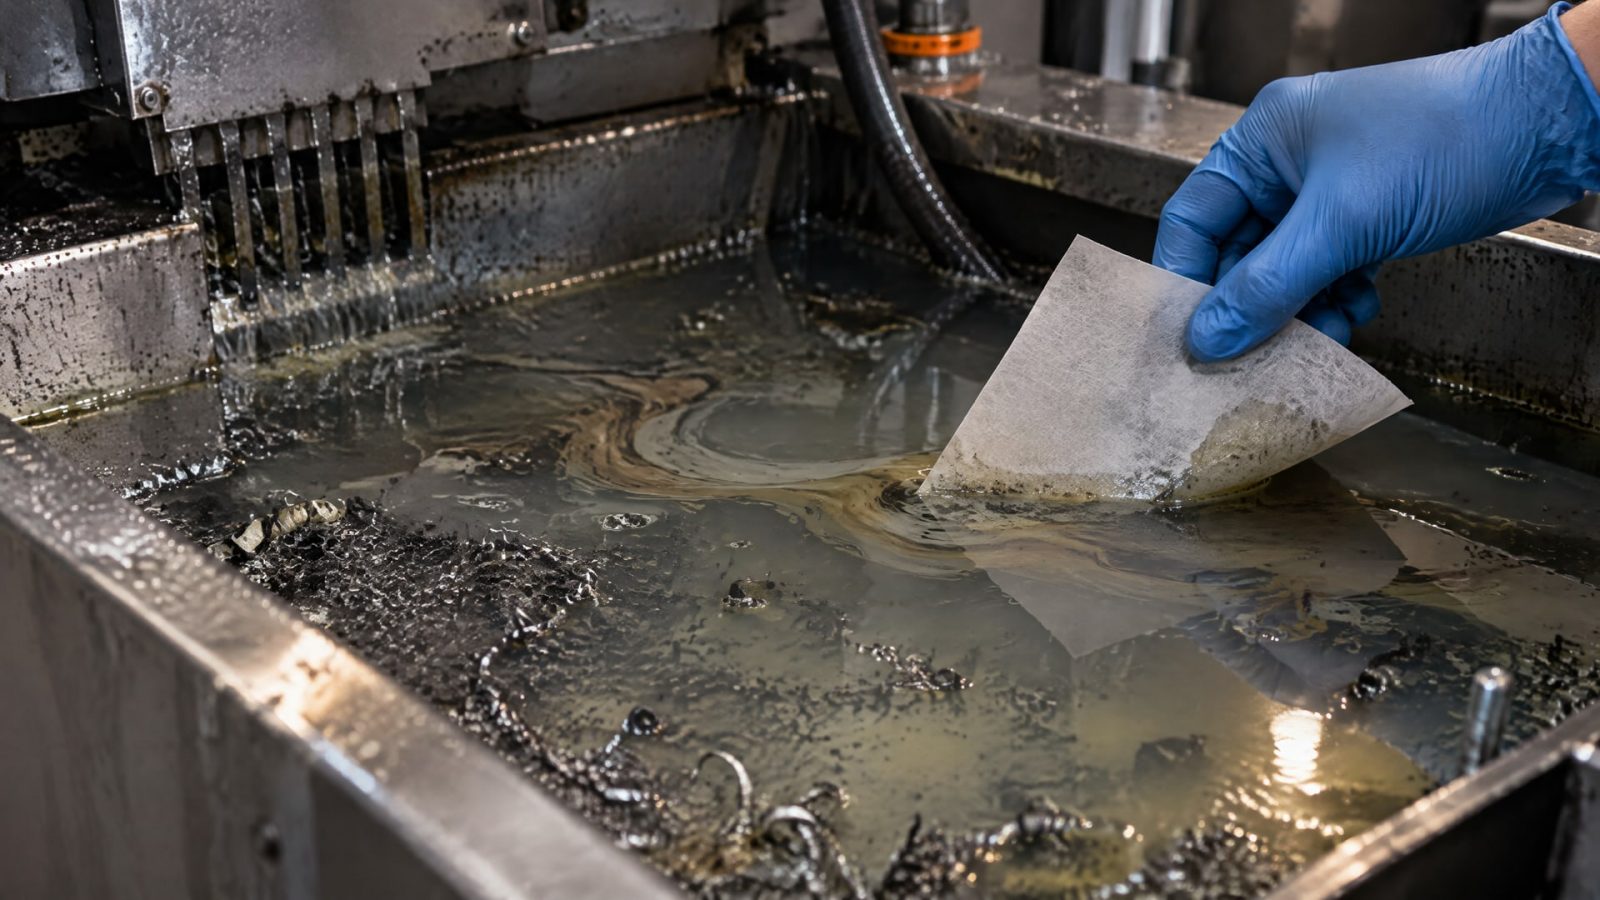
Если в ванне скопилась посторонняя нефтяная смазка (tramp oil) от гидросистемы станка или мусор от обработки, пробу нужно очистить перед измерением.
Простой способ - пропустить образец через бумажный фильтр или позволить ему отстояться и взять часть сверху. Если в ванне видны плывущие капли масла или эмульсия мутная и неоднородная, это указывает на серьезное загрязнение. В таких случаях показания рефрактометра ненадежны, и лучше отправить пробу в лабораторию, где проведут полный анализ и порекомендуют, нужна ли замена жидкости или достаточно фильтрации.
Загрязнение посторонними маслами не только искажает измерение, но и нарушает саму эмульсию. Жидкость теряет смазывающие и охлаждающие свойства, возрастает риск ржавления и микробного роста. Поэтому поддержание чистоты системы циркуляции - это первый шаг к стабильной концентрации.
Автоматизированные системы подпитки как альтернатива ручному контролю
Если точный контроль концентрации критичен для технологии, а рефрактометр есть, можно рассмотреть автоматизированные системы дозирования.
Такие установки непрерывно отслеживают объем жидкости в ванне и автоматически добавляют воду и концентрат в расчетной пропорции. Системы с обратной связью от датчика проводимости или коэффициента преломления могут удерживать концентрацию в диапазоне ±0,5%, что намного лучше, чем ручной контроль.
Однако установка такой системы требует значительных инвестиций и интеграции с оборудованием. Она имеет смысл для крупного станка или для центра с несколькими единицами техники. Для небольших и средних предприятий рацион обычно остается выбор между рефрактометром и лабораторным контролем.
Часто задаваемые вопросы
Можно ли определить концентрацию СОЖ по цвету или запаху?
Нет, визуальные признаки не показывают численное значение концентрации. Цвет жидкости зависит от рецептуры концентрата, а не от процента разбавления. Запах меняется при окислении или бактериальном росте, что говорит о качестве, а не о количестве. Используйте только измеряемые методы: рефрактометр, титрование или лабораторный анализ.
Что такое коэффициент преломления (RIF) и где его взять?
RIF - это множитель, на который нужно умножить показание Brix на рефрактометре, чтобы получить процент концентрации СОЖ. Это число уникально для каждой жидкости и указывается в технологическом паспорте (SDS или TDS) конкретного концентрата. Без правильного RIF результат измерения будет ошибочным.
Как часто проверять концентрацию, если нет рефрактометра?
Рекомендуется один раз в месяц отправлять пробу на лабораторный анализ и еженедельно вести журнал расчетного долива воды и концентрата. Если система работает в тяжелых условиях или биопоражение развивается быстро, анализ делают чаще - один раз в две недели.
Как правильно отобрать пробу СОЖ?
Пробу берут из работающей системы после включения циркуляции, из средней части ванны (не с поверхности, где может быть пена, и не со дна, где может быть осадок). Используют чистый контейнер. Объем - примерно 100–200 мл. Пробу доставляют в лабораторию в течение суток.
Почему загрязнение посторонними маслами помешает контролю концентрации?
Посторонние масла (tramp oil) делают пробу непрозрачной. Рефрактометр не может правильно измерить коэффициент преломления мутного образца, и результат либо невозможно прочитать, либо он неверный. Кроме того, такое загрязнение разрушает саму эмульсию и требует замены жидкости.
Заключение
Контроль концентрации СОЖ без рефрактометра - это вызов, но решаемый. Важно понимать, что на глаз определить процент концентрации невозможно, и любые попытки опираться на цвет или запах приведут к постепенному отклонению от целевого значения. При отсутствии рефрактометра работайте с трех фронтов: ведите точный журнал расчетного долива, контролируйте качество доливаемой воды и ежемесячно проверяйте пробу в лаборатории. Этот подход отнимает время, но обеспечивает предсказуемый результат и позволяет вовремя заметить проблемы - биопоражение, загрязнение посторонними маслами или систематический уход концентрации в опасную зону. Начните с организации журнала доливов и первого лабораторного анализа - это даст вам базовое представление о состоянии смеси и поможет спланировать дальнейший контроль.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Разберемся, почему сож пенится, как отличить дефект от нормы и за 15 минут привести систему в порядок.
Пищевые смазки для мойки: выберите H1-смазки для оборудования, подвергающегося мойке и пару, чтобы обеспечить надежную защиту узлов.
Выбирайте лучшую смазку для петель дверей автомобиля, чтобы обеспечить плавное открывание, защитить от коррозии и продлить срок службы.