
КПД червячного редуктора и снижение пускового момента с помощью АФП
Антифрикционное покрытие (АФП) может уменьшить трение в червячной передаче и облегчить ее запуск, если покрытие подходит для сопряженных поверхностей, а процесс нанесения соблюдает требования к подготовке и толщине пленки. Это особенно важно в системах управления с ограниченным энергопотреблением, где сопротивление в редукторе влияет на запуск привода. При этом эффект нельзя оценивать отдельно от геометрии передачи, нагрузки и периода приработки.
КПД червячного редуктора зависит от передаточного отношения, угла подъема червяка и трения. Поэтому одно только нанесение АФП не гарантирует заданного результата: сначала определяют, где именно теряется момент, затем проверяют покрытие на конкретной паре трения и контролируют размеры после обработки. Статья поможет инженерам и закупщикам оценить применимость покрытия, разобраться в данных по КПД и сформулировать требования к технологии нанесения.
Как КПД червячного редуктора связан с пусковым моментом
КПД показывает, какая доля подведенной мощности передается дальше, а какая теряется, в том числе из-за трения.
Для червячных передач в источниках приводится широкий диапазон от 20% до 98%. Такой разброс объясняется различиями в геометрии и режимах работы, поэтому это не универсальный диапазон для любого редуктора и не характеристика конкретного изделия.
Для червячных редукторов типичны передаточные отношения 5:1–75:1. При увеличении передаточного отношения КПД обычно становится ниже, а влияние потерь на запуск заметнее. Для редукции порядка 1:100 приводится пример КПД около 0,5, то есть около половины мощности теряется и превращается в тепло. Это расчетный ориентир, а не значение для всех передач с таким отношением.
Важно разделять пусковой момент на входе и момент, доступный на выходе редуктора. Если привод не запускается из-за высокого сопротивления передачи, уменьшение трения может облегчить его работу. Но если речь идет о недостаточном моменте исполнительного механизма, сначала нужно проверить характеристики привода, нагрузку и передаточное отношение: АФП не заменяет расчет кинематической схемы.
КПД червячного редуктора: таблица ориентиров
| Условие или параметр | Значение из источников | Как учитывать |
|---|---|---|
| Общий диапазон КПД червячной передачи | 20–98% | Не использовать как характеристику конкретного редуктора |
| Типичное передаточное отношение | 5:1–75:1 | При росте отношения КПД обычно снижается |
| Пример для редукции около 1:100 | КПД около 0,5 | Около 50% потерь превращается в тепло |
| Расчетная модель, направление «червяк → колесо» | 0,74 | Значение модели по умолчанию, а не результат измерения |
| Расчетная модель, обратное направление | 0,65 | Значение модели по умолчанию, а не универсальная константа |
Таблица КПД червячного редуктора полезна как отправная точка, но не заменяет измерений на рабочем режиме. В учебном примере при коэффициенте трения f = 0,05 приводятся значения КПД от 25,2% при малых углах подъема до 89,2% при больших. Это показывает, насколько результат зависит от геометрии и трения, но не дает готового прогноза для конкретного узла.
Почему у червячного редуктора бывает высокий пусковой момент
Причина затрудненного запуска может быть связана с сочетанием высокого передаточного отношения и трения в контакте червяка с колесом.
Низкий угол подъема также ухудшает КПД. Поэтому увеличение передаточного отношения само по себе не гарантирует более легкий пуск: вместе с ним могут возрасти потери и нагрузка на привод.
Отдельно учитывают приработку. У нового червячного редуктора в этот период трение может быть выше, а КПД ниже, чем после приработки. В одном каталожном материале отмечено снижение эффективности примерно на 3% для малых передаточных отношений 5–10 и до 12% для высоких отношений 60–100. Эти значения описывают приведенный источник и не должны автоматически переноситься на любую конструкцию.
Перед тем как назначать антифрикционное покрытие, полезно зафиксировать исходные условия:
передаточное отношение и направление передачи мощности;
нагрузку, при которой проявляется затрудненный запуск;
пусковой момент или параметры привода, которые можно измерить;
состояние передачи и факт прохождения периода приработки;
температуру и характер работы узла, если эти данные доступны на объекте.
Такая проверка помогает отделить влияние трения от других причин. Например, если момент измеряли только на новом редукторе, результат может отражать начальный период работы. Сравнивать варианты следует в сопоставимых условиях и на одном рабочем диапазоне, а не по максимальному паспортному КПД.
Снижение трения редуктора с помощью АФП имеет смысл оценивать как изменение одного из факторов потерь. Покрытие может помочь уменьшить сопротивление при пуске, однако итоговый КПД будет зависеть и от геометрии передачи, нагрузки, качества обработки поверхностей и режима эксплуатации.
Как АФП помогает снизить трение редуктора
Антифрикционные покрытия рассматривают, когда требуется уменьшить трение на сопряженных поверхностях и облегчить запуск.
Для систем управления это может быть важно при ограниченном энергопотреблении привода: снижение сопротивления в передаче способно уменьшить нагрузку на механизм в момент старта. Одновременно оценивают риск stick-slip, то есть прерывистого движения при трении, если он проявляется в работе узла.
При проблемах холодного пуска сопротивление передачи может быть особенно заметно в начале движения. В таком случае важны не только свойства покрытия, но и качество его сцепления с основой, равномерность нанесения и соблюдение заданной толщины. Если конструкция чувствительна к размерам, даже тонкая пленка требует проверки зазоров и посадок после обработки.
На узлах, где нагрузка на привод ограничена и требуется уменьшить сопротивление пары трения, в работе применяют MODENGY 1001. Для такого решения важна не только заявленная стабильность коэффициента трения и защита от износа, но и соответствие покрытия конкретной поверхности и условиям нанесения. Результат оценивают по измеренному пусковому моменту и работе редуктора на заданном режиме.
АФП не следует считать способом автоматически повысить КПД до расчетного максимума. Если в передаче велико влияние передаточного отношения или угла подъема, покрытие не изменит геометрию механизма. Его задача в этой схеме - повлиять на трение в обработанной паре, а технический эффект подтверждают испытанием до и после нанесения при одинаковой нагрузке.
Для корректного сравнения фиксируют не только КПД, но и условия, в которых его оценивают. Учитывают направление передачи мощности, нагрузку и состояние приработки. Если после обработки меняются параметры запуска, это еще не означает, что изменение вызвано только покрытием: нужно сохранить сопоставимыми все остальные условия испытаний.
Антифрикционное покрытие: нанесение и подготовка поверхности
Качество нанесения начинается с подготовки.
Поверхности тщательно обезжиривают; для улучшения адгезии и ресурса покрытия в источниках также указаны фосфатирование или пескоструйная обработка. Конкретный вариант подготовки выбирают с учетом материала детали и технологического процесса, не допуская загрязнения поверхности перед нанесением.
Для одного из типовых АФП рекомендованная толщина сухой пленки составляет 5–20 мкм. Это значение важно не только для трения: покрытие изменяет размеры детали, поэтому заранее проверяют допуски и посадки. Если узел чувствителен к зазорам, следует согласовать толщину слоя с конструкторской документацией и технологическими возможностями участка.
В источниках названы несколько способов нанесения: распыление, окунание, кисть и валик или ролик. При распылении и окунании может потребоваться разбавление до рабочей вязкости. Выбор метода влияет на равномерность пленки и повторяемость процесса, поэтому для серийной обработки важно закрепить единый порядок подготовки и нанесения.
Один из приведенных режимов отверждения составляет 60 минут при 120 °C по температуре объекта. Это пример для конкретного покрытия, а не универсальное условие для всех АФП. Температуру и время выдержки сверяют с требованиями к выбранному составу и материалу детали.
При планировании процесса стоит оформить технологическую карту с контролируемыми параметрами:
способ подготовки поверхности и требования к ее чистоте;
метод нанесения и, если необходимо, разбавление;
целевая толщина сухой пленки;
режим отверждения;
проверка размеров детали после нанесения.
Такой порядок помогает связать антифрикционное покрытие и нанесение с измеримым результатом. Без контроля толщины и размеров нельзя надежно оценить, как обработка повлияла на посадки и работу передачи.
Допуски при антифрикционном покрытии и контроль размеров
Допуски при антифрикционном покрытии зависят от способа нанесения и возможностей процесса.
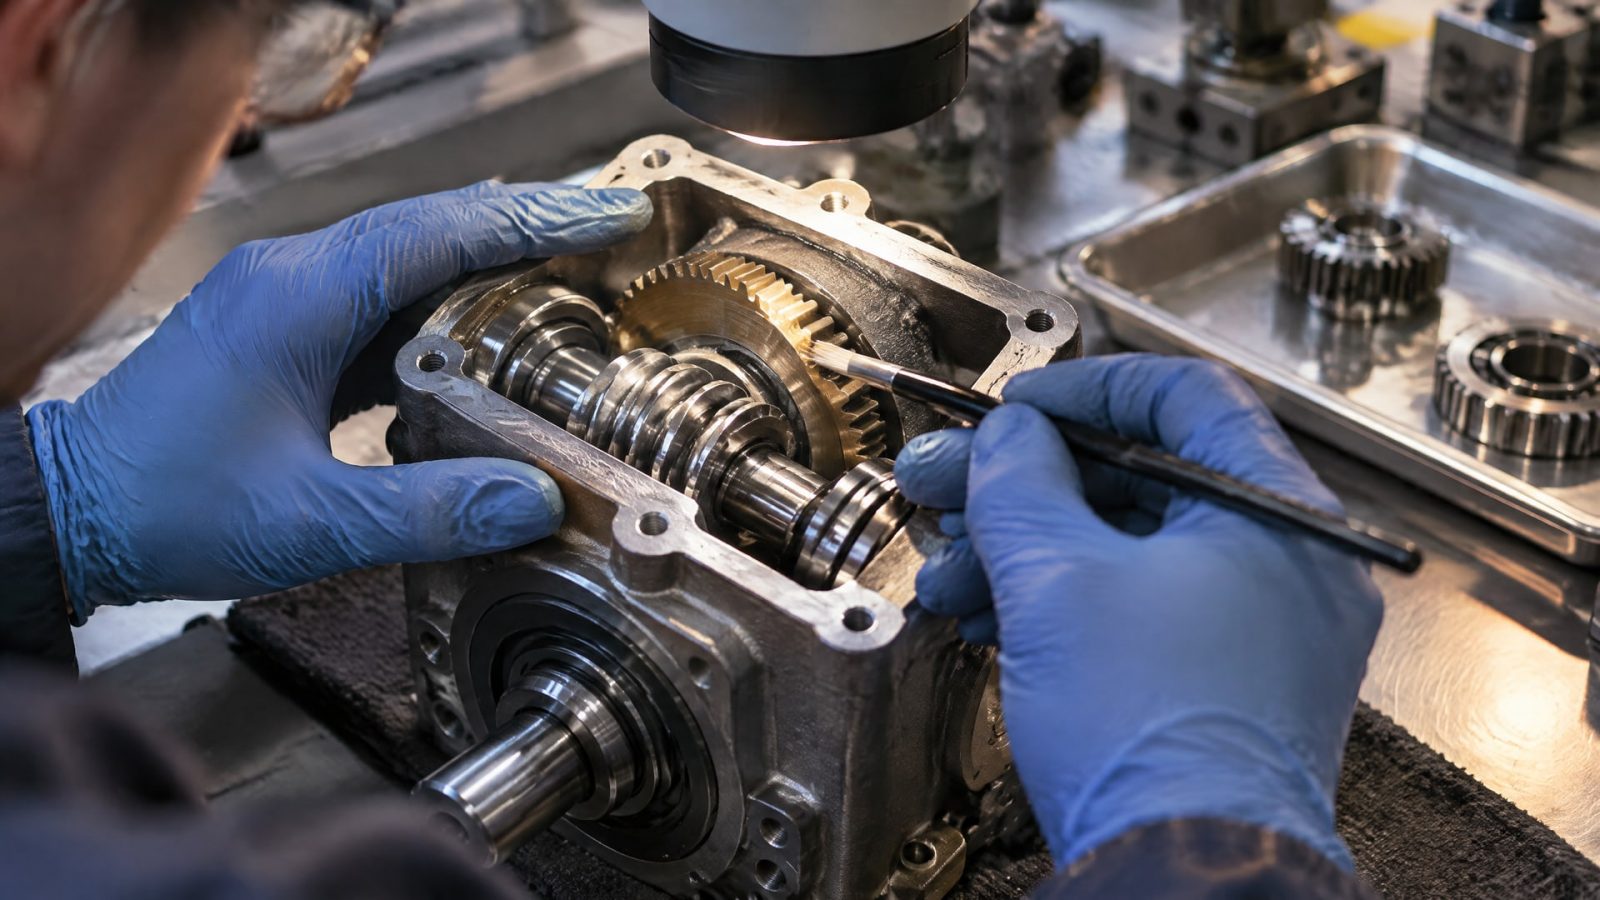
В одном из источников приведены значения порядка ±10 мкм или ±15 мкм в зависимости от технологии. Эти цифры не являются универсальной нормой для любого покрытия и детали: их используют только как ориентир при обсуждении требований к конкретному процессу.
Сначала определяют, какие поверхности участвуют в контакте и насколько чувствительна конструкция к изменению размеров. Затем согласуют требуемую толщину пленки с допустимыми изменениями посадок. Типовой диапазон сухого слоя 5–20 мкм показывает, что влияние покрытия нельзя считать пренебрежимо малым, особенно в узлах с ограниченными зазорами.
Проверка не должна сводиться к визуальной оценке. Для деталей, где размер определяет сопряжение, контролируют геометрию после нанесения и отверждения. Если процесс предусматривает несколько методов нанесения, их результаты не следует считать одинаковыми без проверки: разброс толщины может отличаться.
Для производственного участка полезно определить критерии приемки заранее:
какие размеры измеряют до и после нанесения;
какие посадки и зазоры нужно сохранить;
какая толщина сухой пленки допустима;
какой разброс процесса считается приемлемым;
каким измерением подтверждают результат обработки.
Такой контроль связывает требования к покрытию с функциональностью редуктора. Он также снижает риск ситуации, когда трение удалось уменьшить, но геометрия детали изменилась за пределами допустимого для узла диапазона.
Как проверить эффект покрытия на редукторе
Эффект АФП проверяют сравнением исходного и обработанного состояния.
До нанесения фиксируют пусковой момент либо доступный параметр, характеризующий нагрузку на привод, а также условия испытания. После обработки тест повторяют при той же нагрузке, в том же направлении передачи мощности и при сопоставимом состоянии редуктора.
Учитывают приработку: новый редуктор может работать с более высоким трением и меньшим КПД до завершения этого периода. В источниках отмечены различия эффективности примерно на 3% для передаточных отношений 5–10 и до 12% для отношений 60–100. Поэтому сравнение нового узла с уже приработанным может дать ошибочную оценку влияния покрытия.
Для расчета также важно не подменять измеренный результат типовым значением из модели. В одном инженерном примере по умолчанию заданы КПД 0,74 для направления «червяк → колесо» и 0,65 для обратного направления. Эти значения подходят для расчетной модели как исходные параметры, но не подтверждают фактическую эффективность конкретной передачи.
Практическую проверку удобно проводить по этапам:
измерить пусковой параметр до обработки;
зафиксировать нагрузку, направление и состояние редуктора;
нанести покрытие с контролем подготовки и толщины;
проверить размеры и посадки после обработки;
повторить испытание при сопоставимых условиях;
оценить изменение пуска и рабочих параметров, не приписывая покрытию эффект приработки или изменения нагрузки.
Такой подход дает основание решить, подходит ли покрытие для узла, а не просто констатировать, что после обработки редуктор работает иначе. Для системы управления с ограниченным энергопотреблением важен именно повторяемый результат в том диапазоне, где привод реально запускается и работает.
Часто задаваемые вопросы
Почему новый червячный редуктор запускается тяжелее, чем после работы?
У нового редуктора может быть период приработки, когда трение выше, а КПД ниже. В одном каталожном материале указано снижение эффективности примерно на 3% для передаточных отношений 5–10 и до 12% для отношений 60–100. Поэтому условия и состояние передачи нужно учитывать при сравнении пускового момента.
Можно ли снизить пусковой момент редуктора с помощью АФП?
АФП рассматривают для уменьшения трения на сопряженных поверхностях и облегчения запуска. Однако итог зависит от геометрии передачи, подготовки поверхности, толщины пленки и отверждения. Эффект подтверждают сравнительным испытанием до и после обработки при одинаковой нагрузке и сопоставимом состоянии редуктора.
Какую толщину покрытия учитывать при нанесении?
Для одного из типовых покрытий указан диапазон сухой пленки 5–20 мкм. Его нельзя автоматически считать подходящим для любой детали: необходимо проверить требования к конкретному покрытию и оценить изменение посадочных размеров. После обработки контролируют размеры и зазоры, чувствительные к толщине слоя.
Как выбрать значения для таблицы КПД червячного редуктора?
Ориентиры из расчетных и учебных материалов показывают зависимость КПД от геометрии, трения и направления передачи мощности. Например, в одной модели заданы значения 0,74 и 0,65 для разных направлений. Для оценки конкретного редуктора используют его рабочие условия и, по возможности, результаты измерений.
Заключение
КПД червячного редуктора и пусковой момент зависят от передаточного отношения, угла подъема, трения и приработки. АФП может снизить сопротивление на обработанных поверхностях, но результат зависит от подготовки, толщины пленки, отверждения и сохранения допусков. Поэтому покрытие оценивают не по одному справочному значению, а по измерениям на конкретном узле.
Следующий шаг - зафиксировать исходный пусковой параметр и условия работы редуктора, проверить чувствительные посадки, затем согласовать подготовку поверхности, толщину покрытия и контроль размеров. После нанесения следует повторить испытание в тех же условиях и сравнить результат с исходными данными.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно очистить пищевое антипригарное покрытие от остатков теста и муки, чтобы продлить срок службы форм и лотков.
Узнайте, как глицерин влияет на твердосмазочные покрытия для пищевого оборудования, и какие стандарты важны при выборе.
Пищевая смазка обеспечивает безопасность продукции и надежность оборудования на пищевых предприятиях.