
Обработка каналов смазкой методом окунания: технология для деталей сложной геометрии
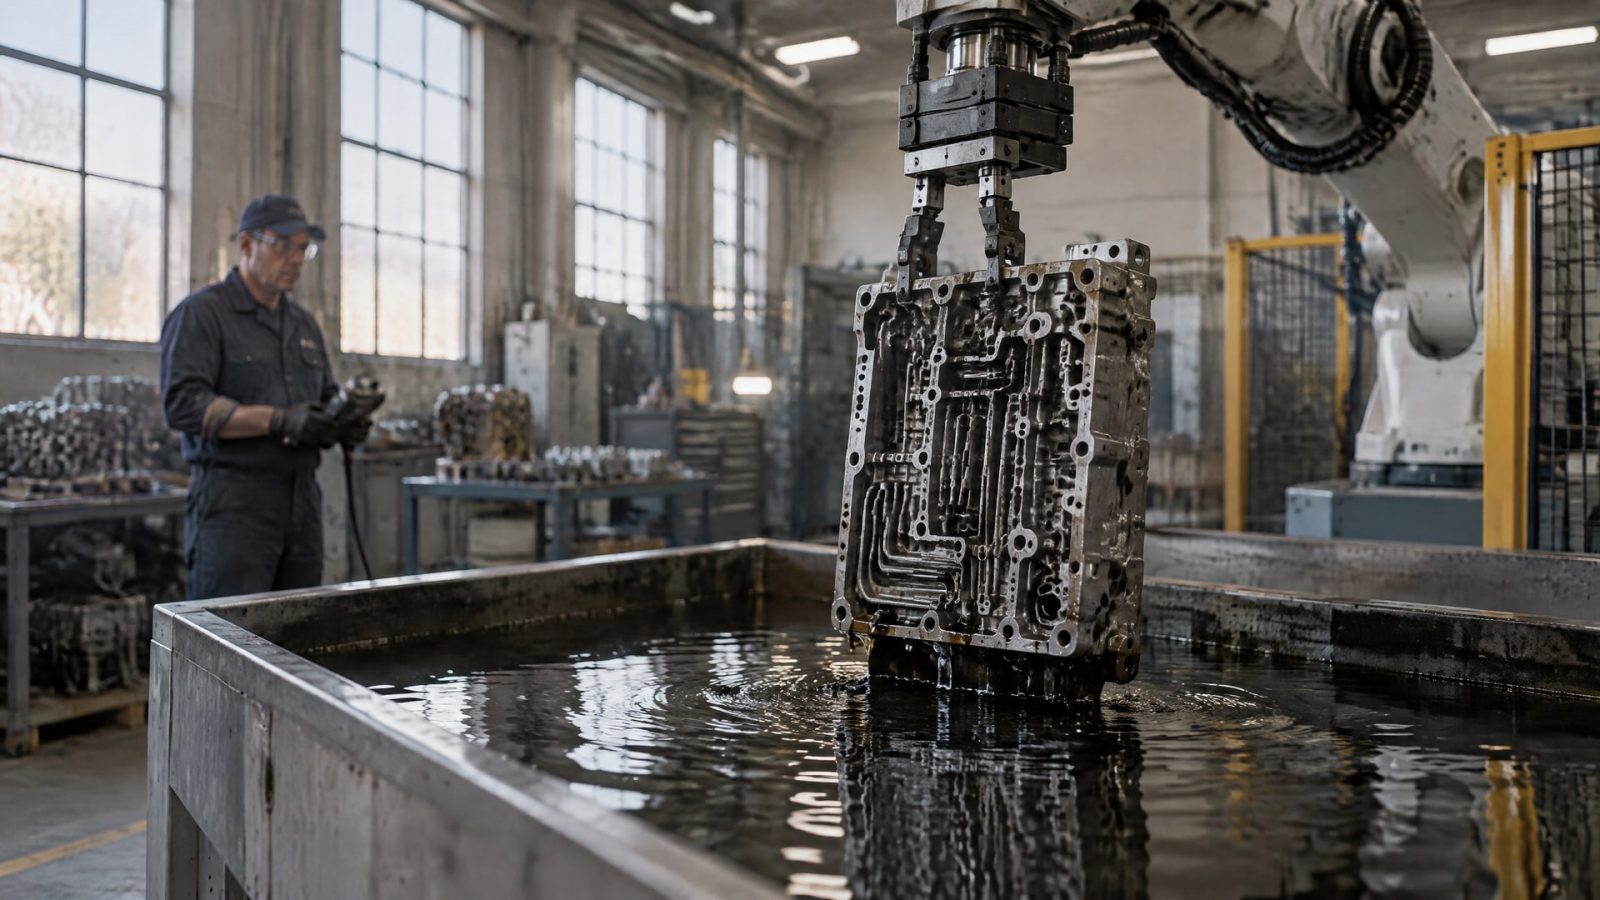
Окунание помогает нанести покрытие на наружные и внутренние поверхности детали за один проход, в том числе в каналы и глубокие полости. Но само погружение не гарантирует равномерный результат: важны ориентация детали, свободный сток материала и управляемое движение состава внутри канала. Поэтому обработку каналов смазкой начинают с оценки геометрии и требований к покрытию, а затем подбирают режим нанесения.
Материал полезен инженерам и техническим специалистам, которые выбирают способ обработки деталей с плунжерными отверстиями, трубчатыми каналами и углублениями, а также закупщикам, сверяющим технологические требования со спецификацией. Ниже разберем, когда окунание подходит лучше распыления, как снизить риск натеков и что учитывать при проектировании детали и участка нанесения.
Как работает обработка каналов смазкой методом окунания
При окунании деталь погружают в жидкий состав, затем извлекают и дают материалу распределиться и сформировать пленку.
Метод применяют, когда нужно обработать несколько поверхностей одновременно и получить доступ к внутренним участкам, которые трудно равномерно покрыть распылением. Для трубок и цилиндрических полостей внутреннее покрытие требует специальных адаптаций процесса, обеспечивающих принудительный ламинарный поток внутри канала.
Успех зависит не только от того, попала ли деталь в ванну. Если внутри полости остается воздух, состав не проходит по каналу или после извлечения не может свободно стекать, покрытие может получиться неполным либо неравномерным. Поэтому еще до запуска процесса проверяют направление погружения, положение отверстий и возможность стока из углублений.
Скорость извлечения и толщина пленки
Типичная скорость извлечения при dip coating составляет 5–20 см/мин. Вместе с вязкостью состава и содержанием сухого остатка она влияет на толщину пленки. Эти параметры рассматривают совместно: изменение одного из них может изменить результат даже при неизменной геометрии детали.
Сложная наружная форма также влияет на распределение материала. В углублениях и нижних зонах состав может накапливаться при извлечении, если положение детали и путь стекания не продуманы. Поэтому режим проверяют на детали с реальной геометрией, а не только на плоском образце.
Окунание не означает, что все поверхности автоматически получат одинаковую толщину. Для такого результата нужны подходящие свойства материала, контролируемое извлечение и возможность стекания из внутренних каналов.
Окунание внутренних каналов и плунжерных отверстий
Для труб, каналов и плунжерных отверстий важна свободная циркуляция состава внутри полости.
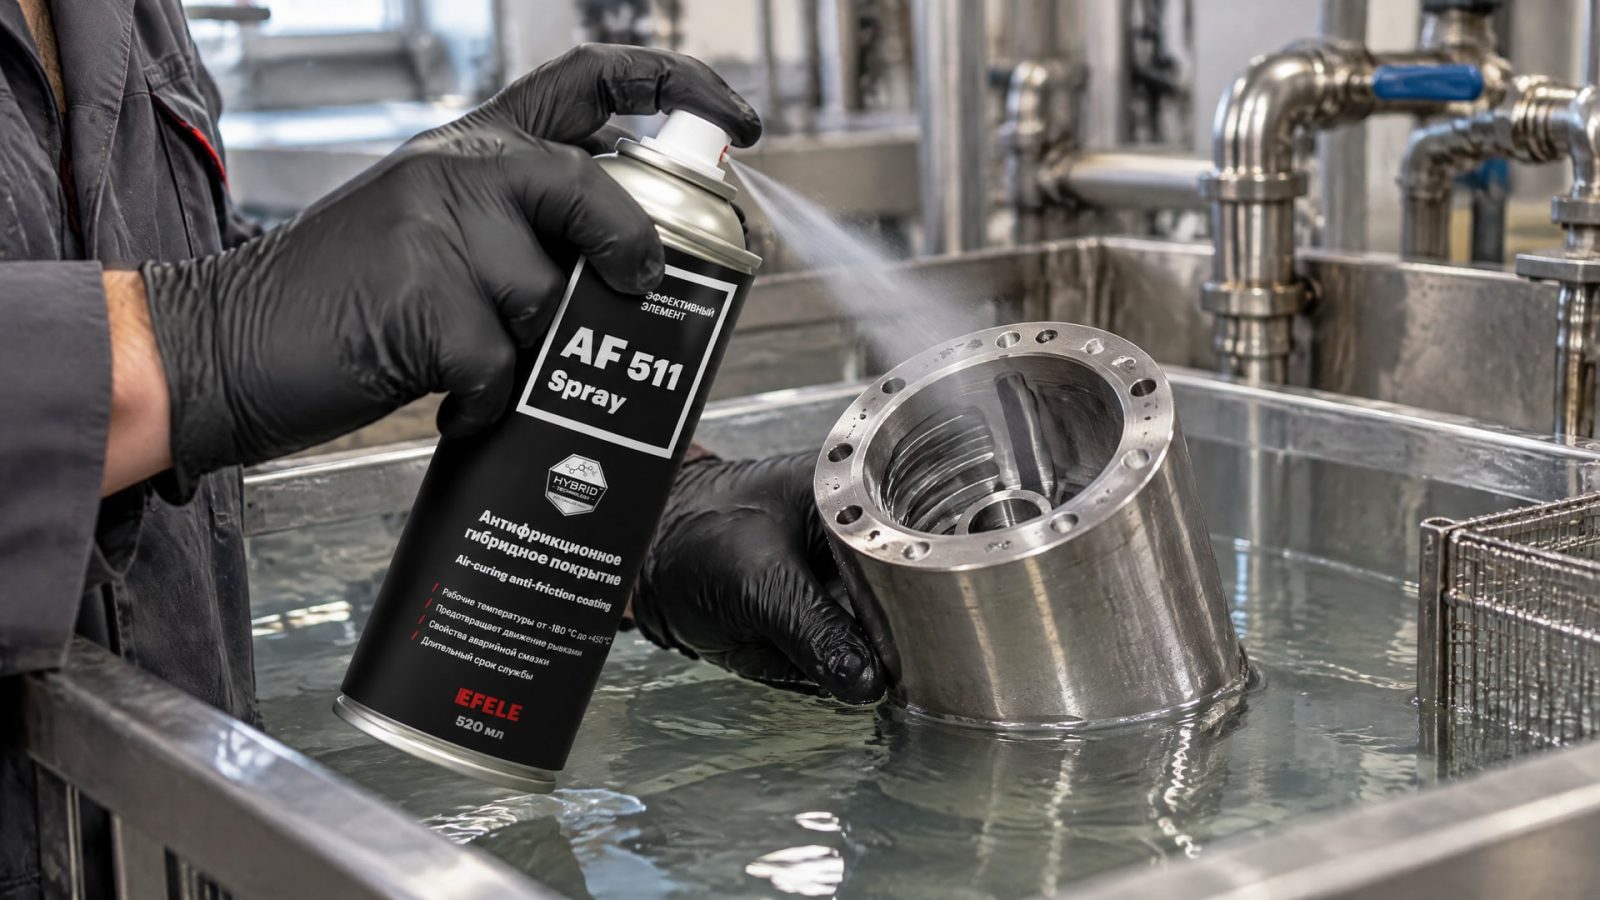
В техническом обзоре по dip coating для качественного внутреннего покрытия отмечен принудительный ламинарный поток, который помогает обеспечить полное испарение растворителя и формирование пленки. Это требование нельзя заменить простым увеличением времени погружения: состав должен действительно проходить через нужную зону.
Перед обработкой определяют, где находятся входы и выходы каналов, как деталь будет расположена в ванне и куда стечет излишек после извлечения. Если отверстия или полости образуют карманы, в них может задерживаться материал. Для плунжерных отверстий и других глубоких участков важно проверить не только смачивание входа, но и условия покрытия всей внутренней поверхности.
Когда окунание предпочтительнее распыления
Распыление может не обеспечить покрытие в слепых отверстиях и глубоких нишах. Окунание выигрывает там, где требуется обработать внутренние и внешние поверхности за один проход, однако оно тоже нуждается в адаптации к конкретной геометрии. Если состав не циркулирует внутри канала или не стекает из полости, сам выбор метода не решит проблему.
При фреттинге, вымывании обычной смазки или трудностях при холодном пуске важно оценивать не только способ нанесения, но и рабочие условия узла. Когда задаче соответствует сухое твердосмазочное покрытие, в качестве решения рассматривают EFELE AF-511 Spray: оно предназначено для обработки деталей сложной геометрии и внутренних каналов методом окунания, а также для защиты от износа. При этом способ подготовки состава и режим нанесения необходимо сверить с технологической документацией конкретного процесса.
Как подготовить деталь сложной геометрии к нанесению
Деталь лучше проектировать под окунание заранее.
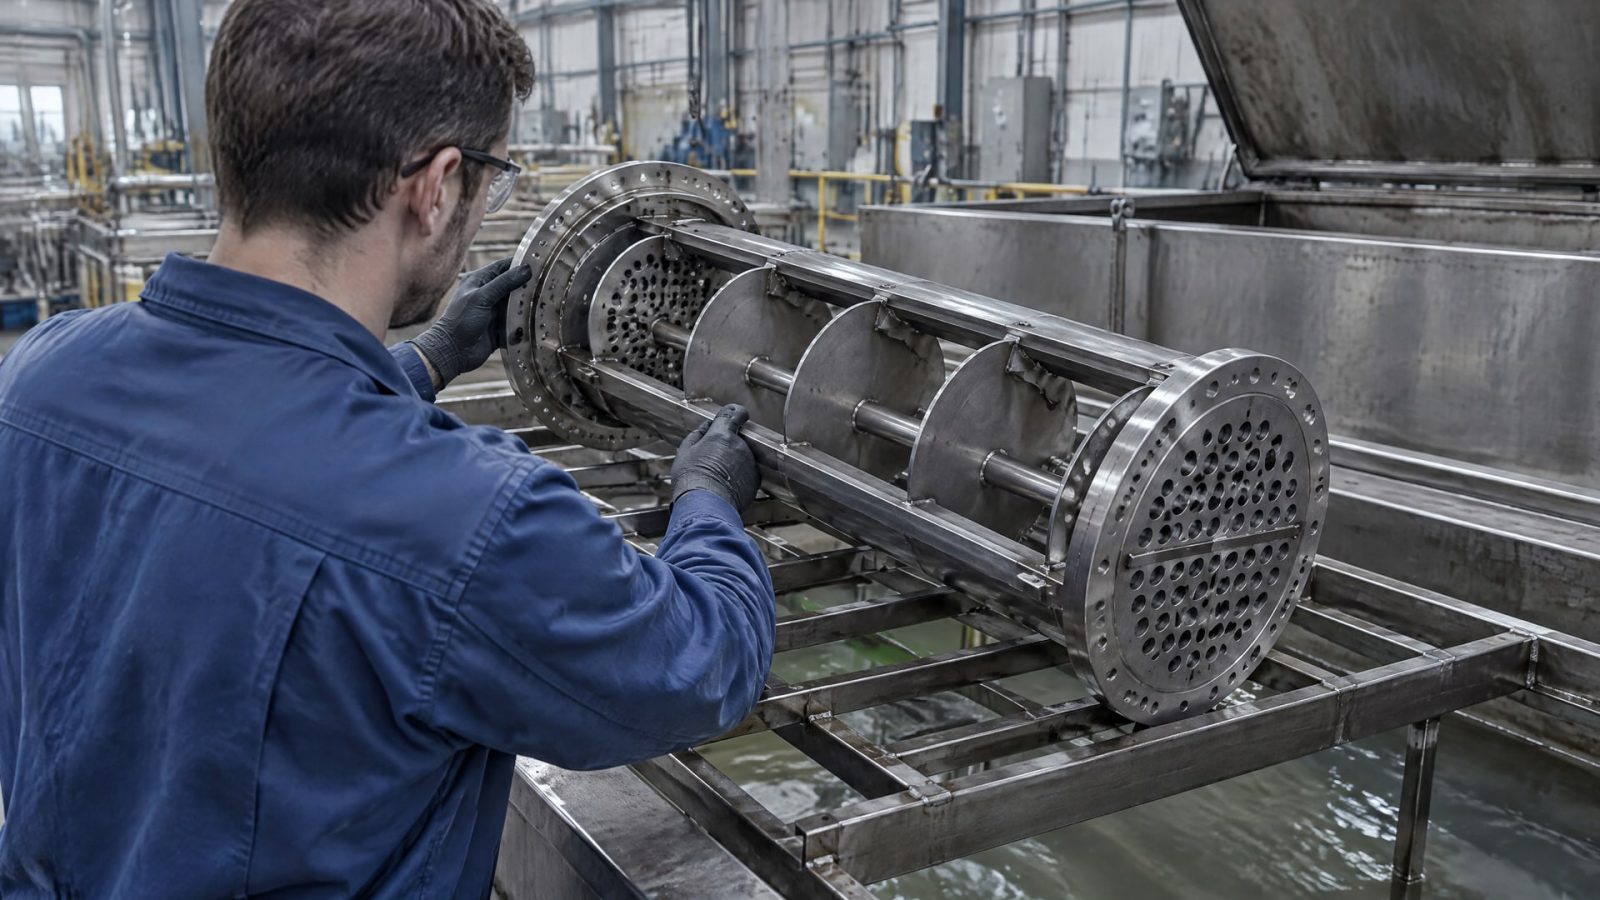
Для трубчатых конструкций рекомендации по проектированию предусматривают полное погружение изделия за один цикл. Отверстия для заполнения, вентиляции и слива должны обеспечивать свободное движение материала и исключать зоны, где он задерживается. Внутренние перегородки и замкнутые полости также оценивают с точки зрения заполнения и дренажа.
Для горячего цинкования приводится отдельный ориентир: отверстия трубной конструкции рекомендуют выполнять как минимум равными внутреннему диаметру трубы. Этот подход относится к проектированию изделий под цинкование и не является универсальным требованием к деталям под нанесение твердосмазочного покрытия. Для конкретного материала размеры и расположение отверстий определяют по технологическим требованиям.
Ориентация, вентиляция и слив
Перед запуском процесса полезно проверить:
Полностью ли погружается деталь за один цикл.
Есть ли у жидкости путь входа и у воздуха путь выхода из внутренних каналов.
Не образуются ли карманы, где состав может скапливаться.
Может ли материал свободно стекать после извлечения.
Не мешают ли перегородки заполнению и дренажу полостей.
Такая проверка помогает выявить конструктивные ограничения до испытаний на производственной линии. Если изменить отверстия или положение детали нельзя, оценивают возможность адаптировать процесс, например организовать управляемый поток внутри канала. Решение подтверждают пробной обработкой и осмотром поверхности, а не только фактом погружения.
Контроль толщины покрытия и применимость стандартов
Толщина и равномерность покрытия зависят от состава, скорости извлечения и геометрии.
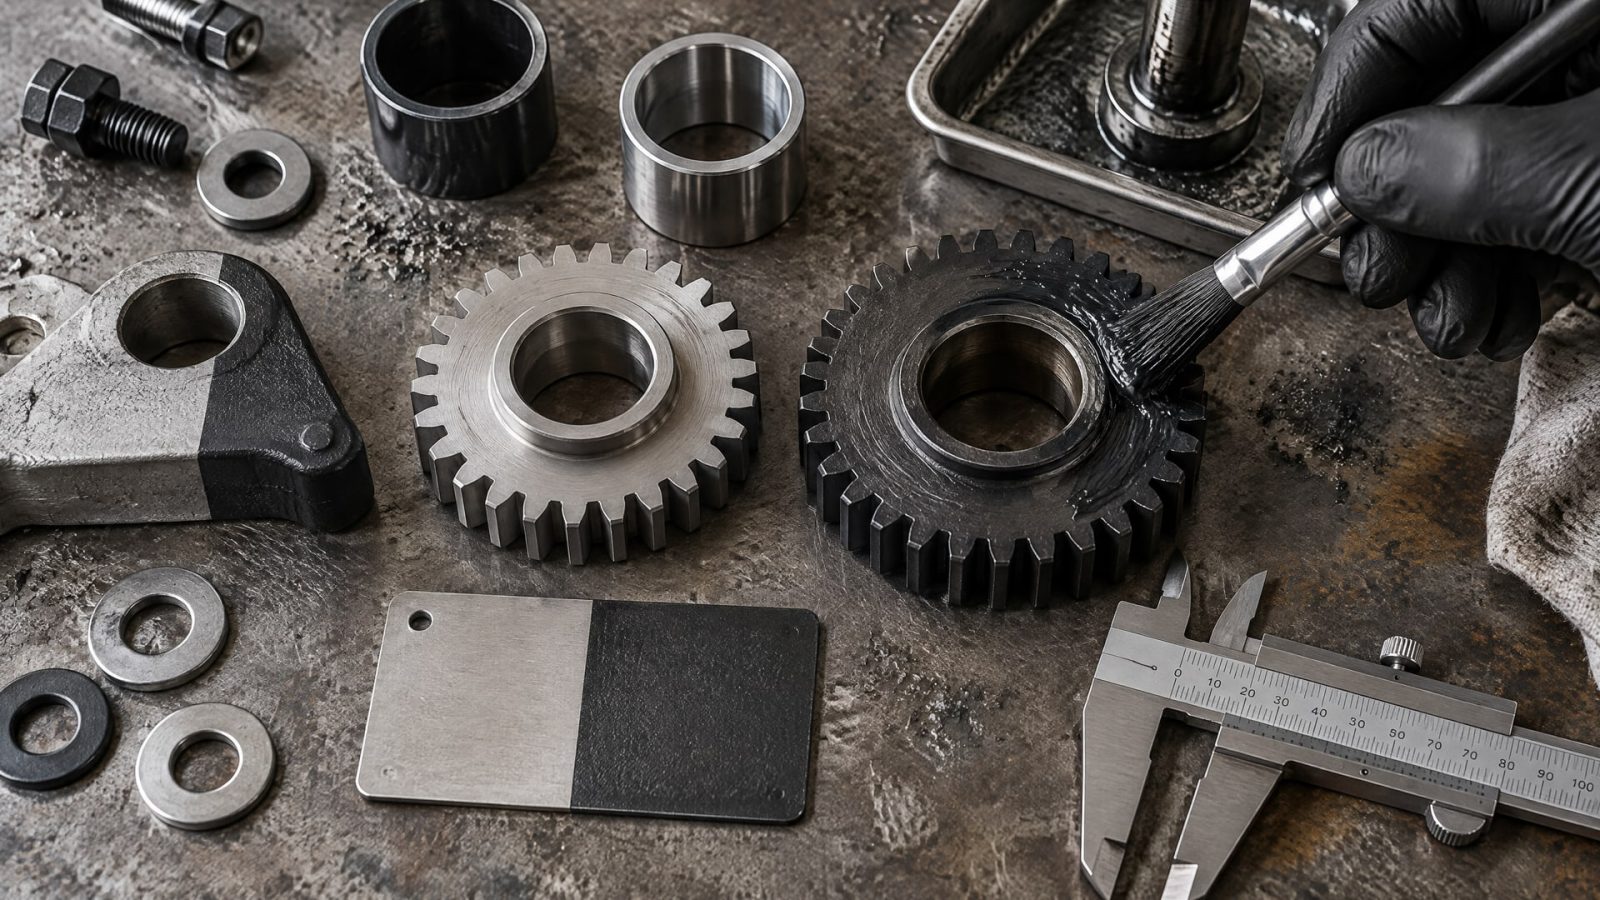
Контроль должен учитывать назначение покрытия и требования конкретного процесса. Один показатель толщины нельзя автоматически переносить с одного вида материала или изделия на другой.
Для горячего цинкования стандарт ISO 1461:2022 устанавливает общие требования к свойствам и методам испытаний покрытий, нанесенных погружением в расплав цинка, на изготовленные изделия из стали и некоторые отливки. Для цинкования труб в материалах со ссылкой на EN 10240 указан ориентир по минимальной толщине 55 мкм. В техническом руководстве для мостовых балок приводится минимальная средняя толщина 85 мкм. Эти значения относятся к горячему цинкованию и не задают толщину твердосмазочной пленки.
Выдержка и безопасность участка
В одном из руководств по горячему цинкованию типичная выдержка в ванне составляет примерно 4–5 минут. Для массивных деталей и сложных зон время может быть больше, но увеличение выдержки само по себе не исправляет неподходящую геометрию или недостаточный дренаж. Этот интервал также нельзя напрямую переносить на окунание в смазочный состав.
Для организации участка учитывают требования безопасности к ваннам окунания. В OSHA 1910.124 описаны периодические проверки оборудования, крышек, дренажей, переливных труб и систем пожаротушения. Документ относится к американским требованиям и не заменяет российские нормы охраны труда, но перечисленные элементы полезно включить в оценку безопасности оборудования.
Типичные ошибки при обработке каналов смазкой
Распространенная ошибка - считать, что погружение автоматически обеспечивает одинаковую толщину на всей детали.
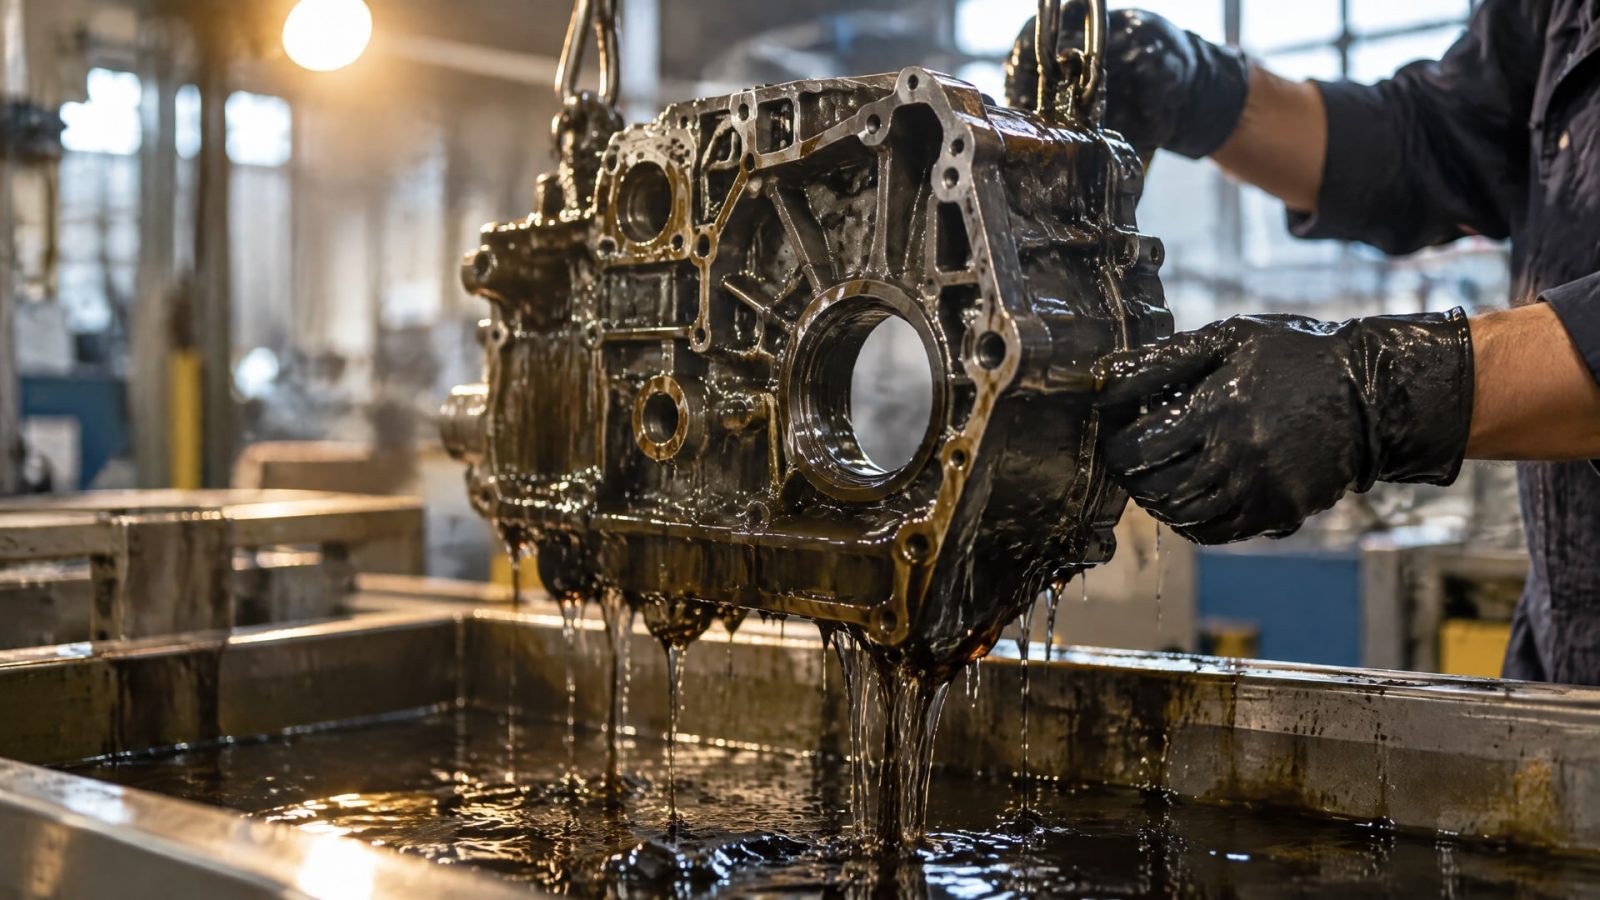
На результат влияют скорость извлечения, вязкость, содержание сухого остатка, положение детали и дренаж. Если материал скапливается в нижних участках, дополнительное время в ванне не обязательно устранит натеки.
Вторая ошибка - пытаться обработать любую геометрию без проверки конструкции. Закрытые полости и перегородки могут препятствовать заполнению и выходу воздуха, а отсутствие сливных путей оставляет избыток состава внутри. В процессе горячего цинкования для внутренних полостей отдельно подчеркивают необходимость вентиляционных и сливных отверстий; для других покрытий геометрию также оценивают с учетом заполнения и стока, хотя конкретные требования зависят от материала.
Третья ошибка - считать распыление и окунание взаимозаменяемыми. Распыление может не достать до глубокого канала или слепого отверстия, тогда как окунание требует обеспечения потока внутри полости и продуманного дренажа. Метод выбирают по конструкции детали и требованиям к покрытию, а не по удобству оборудования.
Часто задаваемые вопросы
Можно ли покрыть внутренний канал методом окунания?
Да, если состав проходит по каналу, внутри обеспечен контролируемый поток, а после извлечения материал может стекать. Для трубок и цилиндрических полостей могут потребоваться специальные адаптации процесса, включая принудительный ламинарный поток. Простое погружение не гарантирует сплошного покрытия внутренних поверхностей.
Почему в плунжерном отверстии покрытие получается неравномерным?
Причиной могут быть ограниченное движение состава, задержка воздуха, неудобная ориентация детали или отсутствие свободного стока. На толщину также влияют вязкость, сухой остаток и скорость извлечения. Проверять следует весь процесс, а не только время нахождения детали в ванне.
Подходит ли окунание для любой детали сложной формы?
Нет. Окунание может быть эффективным для деталей со сложной геометрией, но результат зависит от возможности полностью погрузить изделие, заполнить внутренние полости и удалить избыток материала. Если геометрия образует карманы без путей заполнения и стока, конструкцию или процесс потребуется адаптировать.
Какую толщину задает EN 10240 для внутренних каналов?
В источниках для трубного горячего цинкования со ссылкой на EN 10240 приводится минимальная толщина покрытия 55 мкм. Это значение относится к цинкованию труб, а не к твердосмазочным материалам. Для другого покрытия толщину устанавливают по документации на материал и требованиям к узлу.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей, где необходимо покрыть внутренние и внешние поверхности за один проход. Равномерность определяют не только свойства состава, но и скорость извлечения, ориентация детали, поток внутри каналов и возможность стока. Поэтому для плунжерных отверстий и сложной геометрии важна предварительная оценка конструкции и проверка процесса на реальной детали.
Следующий шаг для инженера - составить схему каналов, входных и сливных отверстий, определить положение детали при погружении и сверить технологические режимы с документацией на покрытие. Для закупщика ключевая задача - запросить у поставщика требования к подготовке, нанесению и контролю, чтобы сравнивать материалы по применимости к узлу, а не только по способу нанесения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита.
Измерение коэффициента трения скольжения на трибометре по схеме «пин-диск» позволяет оценить износостойкость материалов и покрытий.
Узнайте, как правильно подобрать образцы для испытаний узлов трения, режимы и нагрузки для получения достоверных результатов.