
Обучение нанесению антикоррозионного покрытия на промышленной площадке
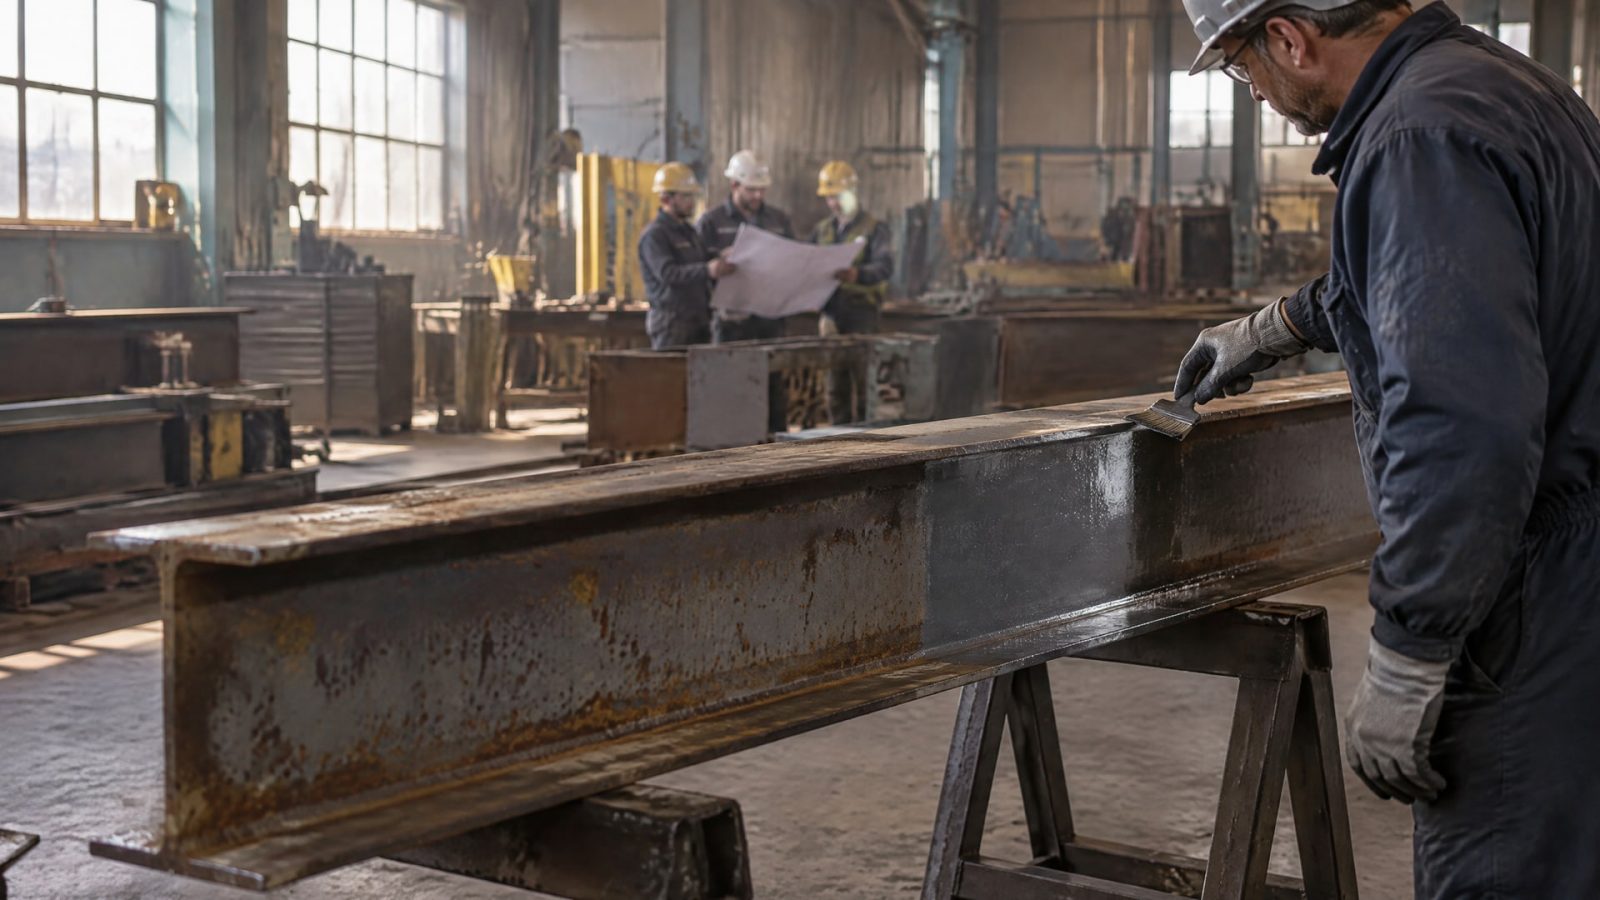
Качество антикоррозионного покрытия зависит не только от выбранного материала, но и от того, как подготовлена поверхность, соблюден режим нанесения и организован контроль работ. Обучение технических специалистов заказчика на промышленной площадке помогает связать требования к системе покрытия с реальными условиями производства: разобрать технологию на рабочем участке и отработать операции, которые влияют на результат.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для металлоконструкций или трубопроводов, планируют замену импортного решения либо хотят снизить расход растворителя. Разберем, как построить обучение, на какие стандарты опираться и какие параметры технологии важно проверять непосредственно на площадке.
Как организовать обучение технологии нанесения покрытий
Программа обучения начинается с разбора конкретной задачи заказчика: какой объект нужно защитить, в какой среде он работает, как будет наноситься покрытие и какие требования к результату заданы в документации.
Для стальных конструкций основу выбора системы задает серия ISO 12944. В ней отдельно рассматриваются классификация коррозионных сред, подбор системы защиты, выполнение работ и требования к спецификации для нового строительства и обслуживания.
Затем теория переносится на рабочую площадку. Специалистам важно не только услышать последовательность операций, но и пройти ее на конкретном участке: от подготовки к нанесению до проверки результата. Такой подход соответствует логике ISO 12944-7:2017, посвященного выполнению и контролю лакокрасочных работ. Обучение не должно ограничиваться описанием свойств материала: задача состоит в том, чтобы связать требования к покрытию с действиями персонала и доступными средствами контроля.
Перед практической частью заказчик и поставщик технологии согласуют:
объект и участки, на которых будут отрабатывать нанесение;
условия эксплуатации и коррозионную среду;
выбранную систему покрытия и способ ее нанесения;
требования проектной и технологической документации;
этапы контроля и порядок фиксации результатов.
Нормативную терминологию удобно сверять с ГОСТ 9.072-2017, который устанавливает термины и определения в области лакокрасочных покрытий. ГОСТ 9.032-74 описывает группы, технические требования и обозначения таких покрытий. Эти документы помогают избежать разночтений между техническими специалистами, производством и закупщиком при подготовке документации и обсуждении требований.
Результатом обучения должна стать не только демонстрация операций, но и согласованное понимание технологии участниками. Инженер видит, какие параметры нужно контролировать, производственный персонал понимает порядок работ, а снабженец может сопоставлять материалы с технической спецификацией, а не только с коммерческим описанием.
Как выбрать антикоррозионное покрытие для условий эксплуатации
Выбор антикоррозионного покрытия начинают с условий, в которых будет работать объект.
Серия ISO 12944 разделяет классификацию коррозионной среды и подбор системы защиты, поэтому универсального решения для любых металлоконструкций не предполагается. На обучении специалистам заказчика важно разобрать, какие факторы эксплуатации влияют на выбор системы и как они отражены в документации объекта.
Для практического занятия полезно взять реальные изделия или участки оборудования заказчика. На их примере участники сопоставляют условия эксплуатации, требуемую защиту и доступный способ нанесения. Если планируется замена импортного покрытия, проверяют не сходство названий, а соответствие требованиям по среде, выполнению работ и контролю. Простая замена материала без такой проверки не подтверждает, что новая система подходит объекту.
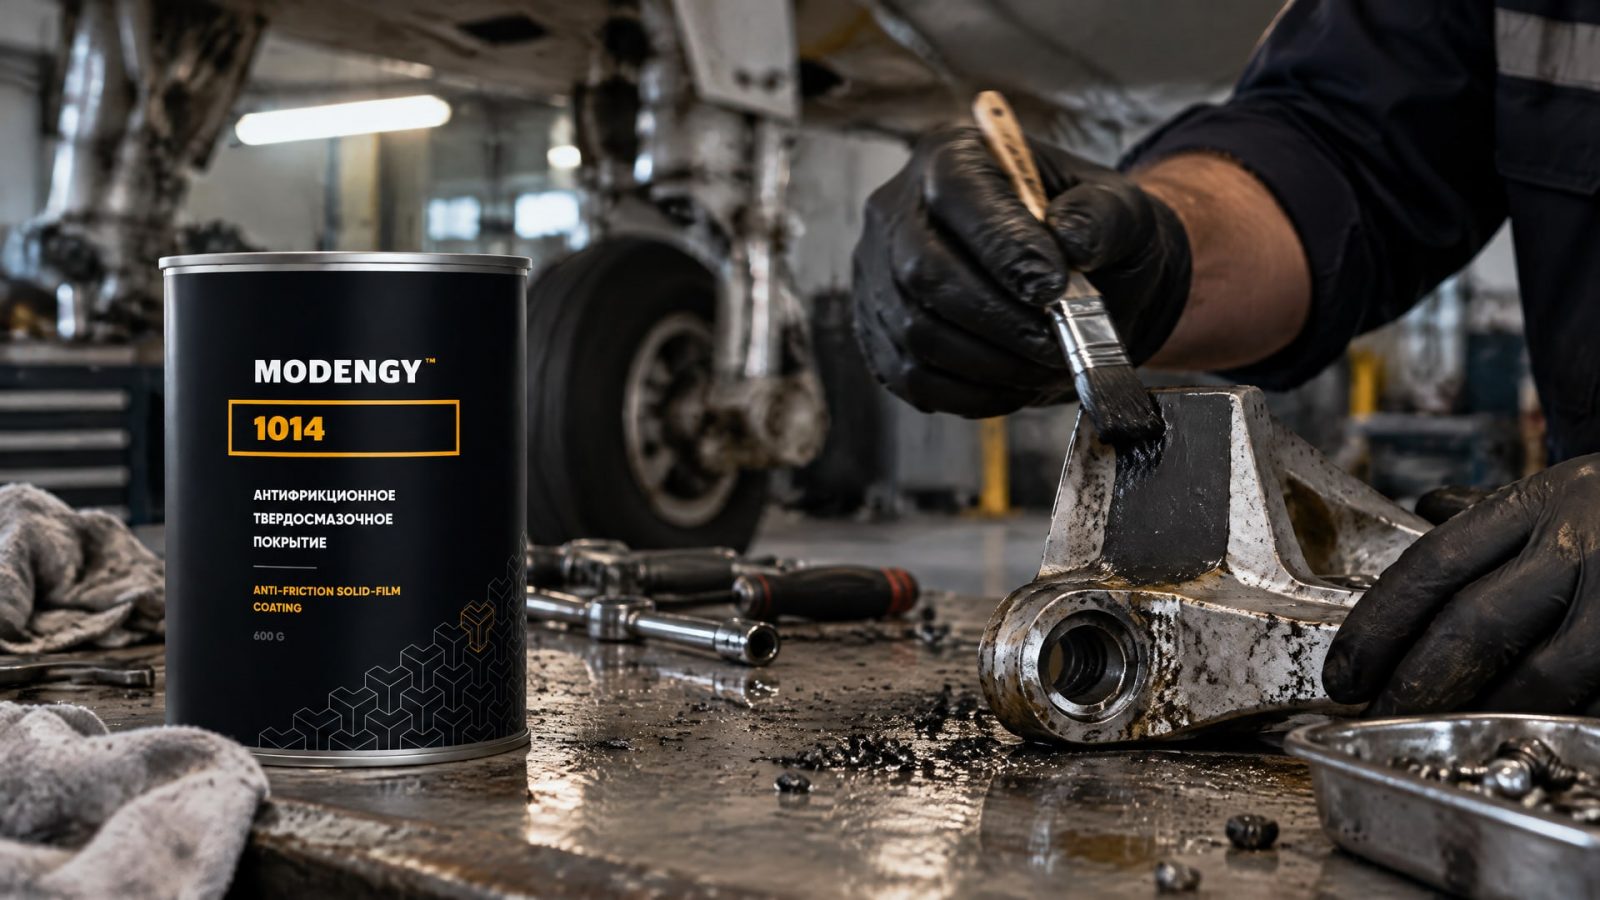
Отдельного внимания требуют авиационные покрытия. Требования к ним нельзя автоматически переносить на антикоррозионную защиту металлоконструкций: назначение покрытия и рабочие условия должны быть определены для конкретной задачи. В авиационной отрасли MODENGY 1014 используют как отечественную альтернативу импортному покрытию в задачах, где учитывают вымывание, фреттинг и холодный пуск. При этом его применение не означает, что он заменяет антикоррозионную систему для другого объекта: для каждой задачи проверяют ее собственные требования.
Во время обучения следует разобрать, какие сведения должны быть зафиксированы в спецификации, чтобы технологию можно было проверить на производстве. К таким исходным данным относятся назначение покрытия, условия эксплуатации, требования к нанесению и критерии контроля, установленные для объекта. Если параметры в документации отсутствуют или сформулированы неоднозначно, их согласуют до начала работ, а не подменяют предположениями на площадке.
Такой порядок помогает инженеру аргументированно оценить пригодность системы, а закупщику - сравнить предложения по техническим требованиям. Для программы импортозамещения это особенно важно: подтверждать следует соответствие конкретному назначению, а не только заявленную возможность применения материала в промышленности.
Наружное антикоррозионное покрытие трубопроводов и внутренние системы
Для трубопроводов недостаточно опираться только на общие требования к лакокрасочным материалам.
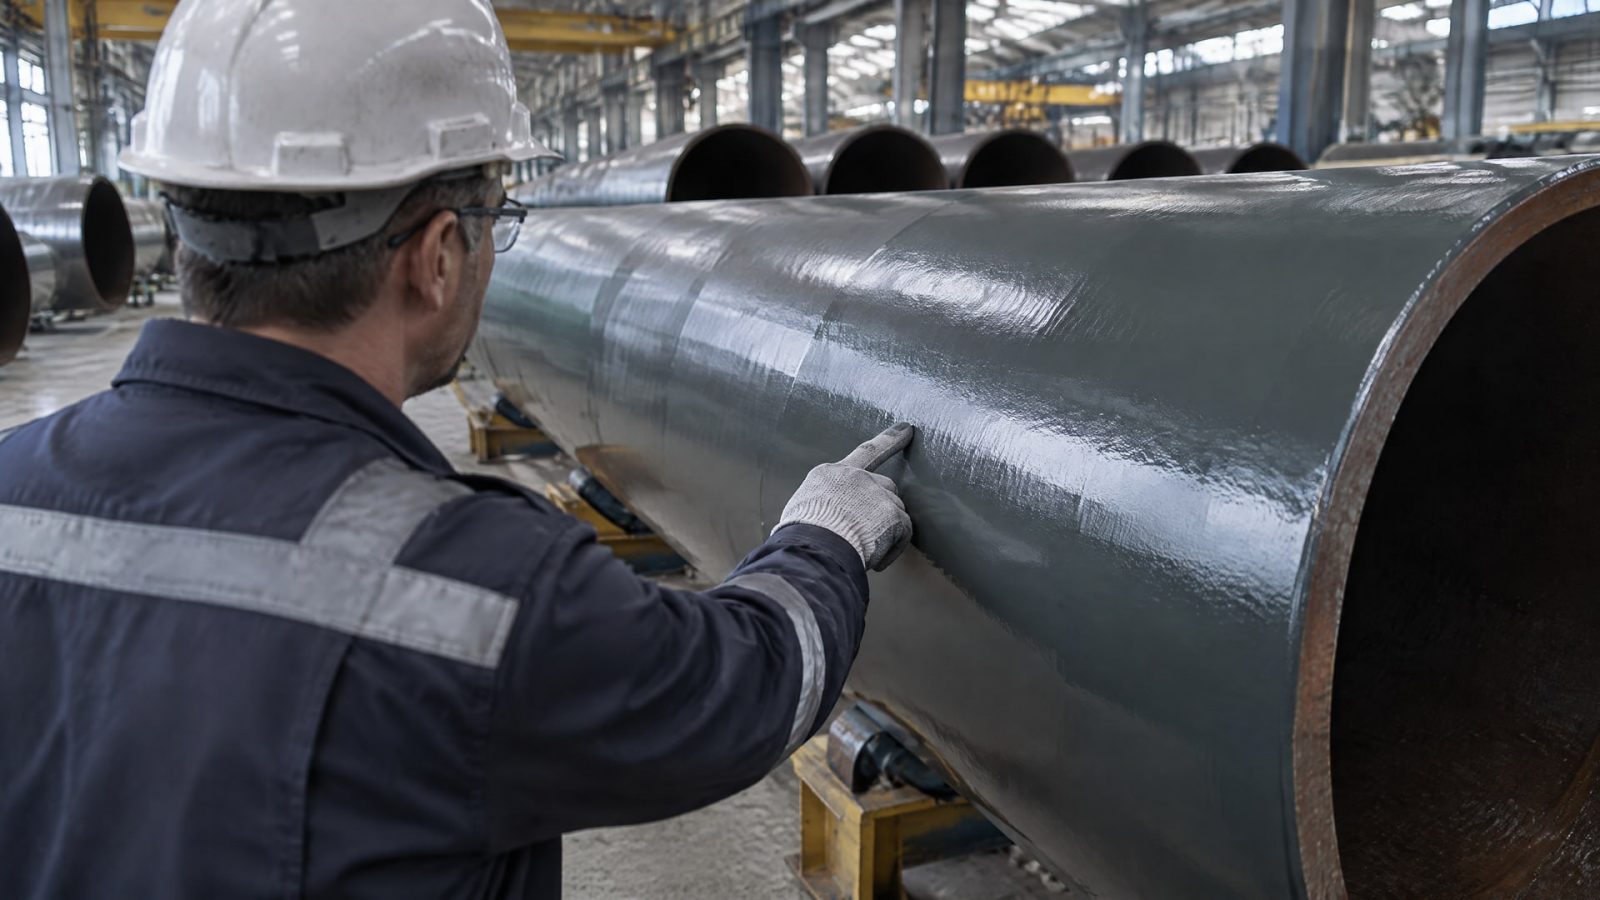
ГОСТ Р ИСО 21809-2-2013 устанавливает требования к аттестации, изготовлению, испытаниям, перемещению и хранению материалов для заводского нанесения наружных однослойных наплавленных эпоксидных покрытий FBE на трубы. Это профильный документ для соответствующего типа наружной защиты, а не универсальная инструкция для любых трубопроводных систем.
В стандарте есть и границы применения: он не распространяется на термостойкие покрытия с температурой стеклования выше 120 °C и на грунтовочные FBE для трехслойных или многослойных полимерных покрытий. Эти ограничения стоит включать в учебный разбор, если заказчик рассматривает наружное антикоррозионное покрытие трубопроводов. Они помогают определить, подходит ли стандарт к рассматриваемой системе, и не переносить его требования на покрытия другого типа.
Обучение по трубам целесообразно строить вокруг конкретного технологического маршрута. Участники выясняют, какой вид покрытия рассматривается, где и каким способом его наносят, какие требования относятся к испытаниям и как организовано обращение с материалами. Для стальных труб с внутренним антикоррозионным покрытием необходимо отдельно зафиксировать назначение внутренней системы и ее требования: положения стандарта по наружному FBE нельзя считать автоматически применимыми к внутренней защите.
На промышленной площадке полезно сопоставить документацию с реальным ходом работ. Инженеры проверяют, что порядок операций соответствует выбранной системе, а персонал понимает, на каких этапах требуется контроль. Закупщик, в свою очередь, может сверить спецификацию материалов с назначением покрытия и условиями поставки. Такой разбор снижает риск, что формально похожее решение выберут без проверки его применимости к конкретному трубопроводу.
Профильные требования к наружным покрытиям труб не отменяют необходимости учитывать общую логику выбора системы по условиям коррозионной среды. Поэтому в обучении соединяют два уровня: требования конкретного стандарта для типа покрытия и требования проекта к объекту, условиям эксплуатации и контролю работ.
Как контролировать нанесение антикоррозионного покрытия
Даже правильно выбранный материал не компенсирует отклонения от технологии нанесения.
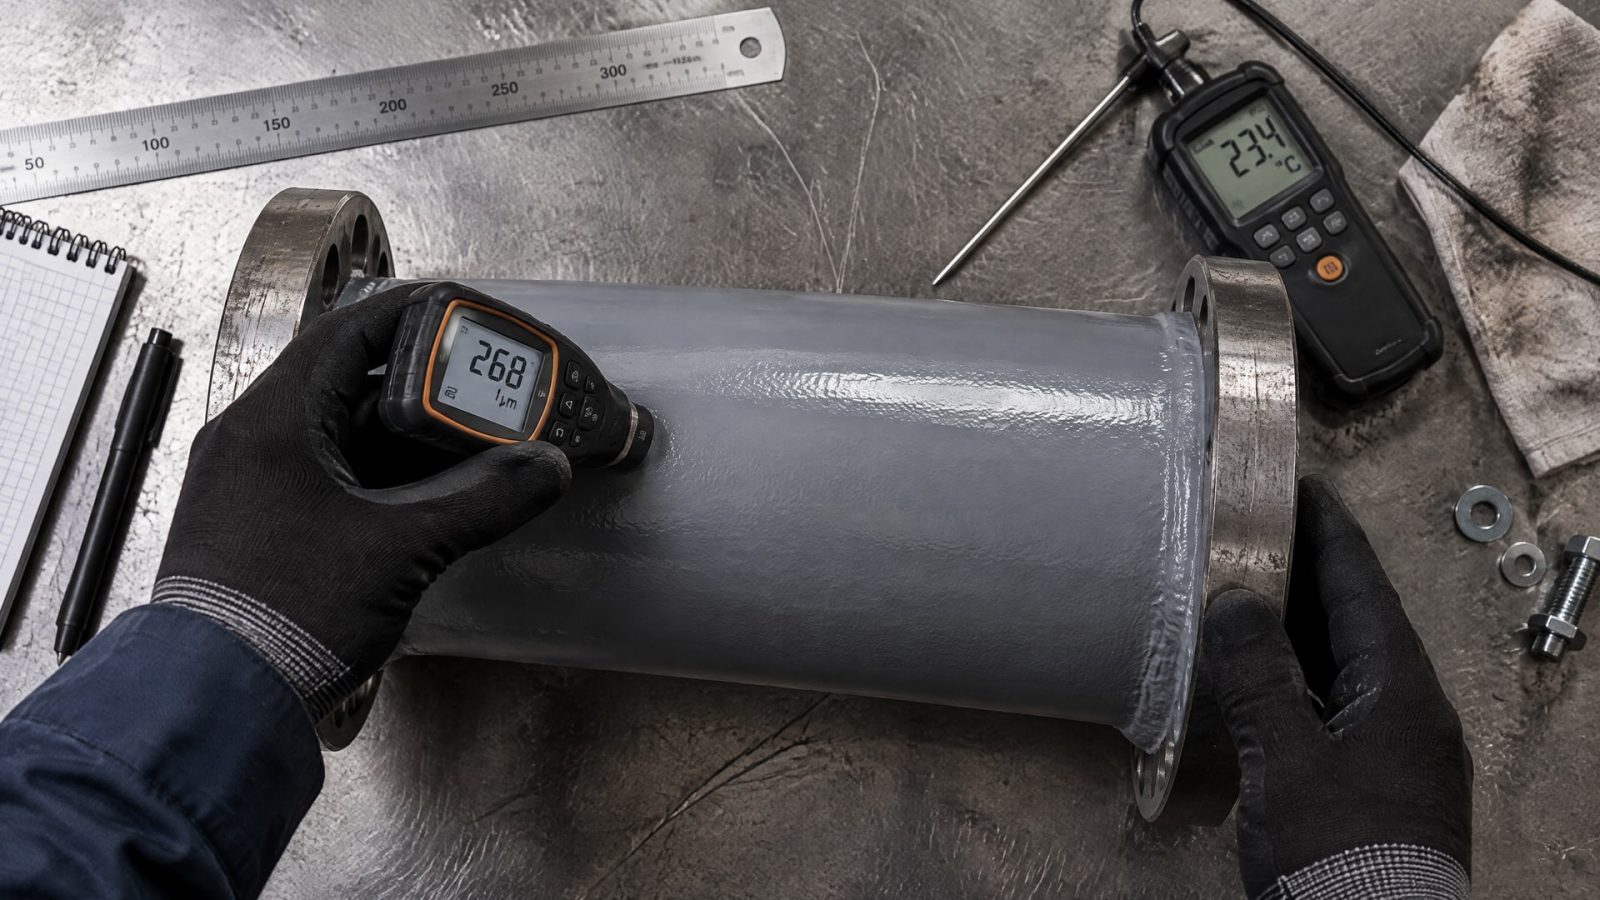
В ходе обучения специалисты должны разобрать весь процесс и определить, какие параметры нужно контролировать на их площадке. Для жидких покрытий практические материалы по устранению дефектов указывают на необходимость соотносить режим разбавления с температурой и влажностью. Конкретные значения при этом берут из документации на выбранную систему, а не переносят с другого материала.
На участке отрабатывают последовательность операций, распределение ответственности и точки контроля. Важно, чтобы участники могли отличить требования стандарта или спецификации от локальных производственных решений. Например, ISO 12944-7:2017 задает контекст выполнения и контроля лакокрасочных работ, но технологические параметры конкретного покрытия следует сверять с документацией на него.
Для закрепления навыка можно использовать рабочий чек-лист:
Проверить, что выбранная система соответствует условиям эксплуатации и спецификации объекта.
Сверить режим нанесения и разбавления с документацией на материал и условиями на площадке.
Зафиксировать, кто выполняет операции и кто отвечает за контроль каждого этапа.
Согласовать порядок действий при отклонении от заданного режима.
Записать результаты практической отработки и вопросы, требующие уточнения в документации.
Смысл чек-листа не в том, чтобы заменить технологическую документацию. Он помогает не пропустить важные шаги и одинаково понимать их всем участникам работ. Если при обучении обнаружено расхождение между описанным режимом и фактическими условиями участка, его следует разрешить до производственного применения, а не компенсировать неподтвержденными изменениями технологии.
Такой формат полезен и при подготовке персонала к нанесению антикоррозионного покрытия на металлоконструкции. Специалисты видят, как требования к материалу превращаются в конкретный порядок работ, а контроль качества становится частью процесса, а не заключительной формальностью.
Экономия растворителя и замена импортного покрытия
Экономию растворителя стоит рассматривать на этапе выбора технологии, а не сводить к изменению разбавления уже выбранного материала.
Отраслевые ориентиры показывают, что замена системы на водоразбавляемую может сократить расход растворителя на 60-95%, низкорастворная система - на 40-80%, порошковое покрытие - на 92-98%. Это диапазоны для соответствующих технологических подходов, а не гарантированный результат для каждого производства.
Другой ориентир относится к выбросам: применение низкорастворных или порошковых покрытий может снизить выбросы NMVOC в целом на 40-65%. Этот показатель не следует смешивать с процентом сокращения расхода растворителя: речь идет о разных параметрах. Для предприятия практическая оценка зависит от выбранной системы и условий ее применения.
Если полная смена технологии нецелесообразна, отдельной мерой может стать переработка и возврат растворителя в процесс. Среди вариантов снижения VOC также рассматривают водные, высоконаполненные, порошковые, безрастворительные жидкие и отверждаемые излучением покрытия. Выбор между ними требует проверки применимости к объекту, способу нанесения и требованиям к результату.
На обучении полезно предложить инженерам и закупщикам сравнить варианты по единой схеме:
соответствие условиям эксплуатации и технической спецификации;
совместимость технологии с производственным процессом;
потребность в изменении оборудования и организации работ;
возможности переработки растворителя;
ожидаемый расход материалов и порядок контроля нанесения.
При замене импортного покрытия локальным решением важно подтвердить соответствие требованиям объекта и выбранному способу нанесения. Наименование материала само по себе не подтверждает взаимозаменяемость. Инженер проверяет техническое соответствие, а снабженец сверяет предложение с согласованной спецификацией. Такой подход позволяет оценивать не только цену закупки, но и предсказуемость расхода и стоимость владения в рамках производственной задачи.
Часто задаваемые вопросы
Как выбрать антикоррозионное покрытие для трубопроводов?
Начните с назначения системы: наружная это защита или внутренняя, какой тип покрытия рассматривается и в каких условиях работает трубопровод. Для наружного однослойного наплавленного эпоксидного покрытия FBE на трубах применим ГОСТ Р ИСО 21809-2-2013. Его ограничения важно проверить до выбора материала и подготовки программы нанесения.
Можно ли использовать одно покрытие для любых металлоконструкций?
Нет универсального ответа без данных об объекте. Серия ISO 12944 предусматривает классификацию коррозионных сред и выбор систем с учетом условий эксплуатации. Поэтому перед нанесением сопоставляют среду, назначение покрытия, требования документации и способ выполнения работ, а затем определяют, какие параметры будут контролировать на площадке.
Как снизить расход растворителя при нанесении покрытия?
Рассмотрите смену технологии, если она подходит объекту: водоразбавляемые, низкорастворные или порошковые системы могут сократить расход растворителя. Для отдельных подходов приводятся диапазоны снижения от 40% до 98%, но результат зависит от выбранной системы. Если переход не планируется, оценивают переработку и возврат растворителя в процесс.
Что важнее при нанесении: материал или соблюдение технологии?
Для соответствия требованиям важны оба фактора. Выбранная система должна подходить условиям эксплуатации, а работы и контроль должны соответствовать документации и режиму нанесения. ISO 12944-7:2017 выделяет выполнение и контроль лакокрасочных работ как самостоятельную часть процесса, поэтому обучение не стоит ограничивать изучением характеристик материала.
Заключение
Обучение нанесению антикоррозионного покрытия на промышленной площадке помогает связать выбор системы с условиями эксплуатации, требованиями стандартов и реальными операциями производства. Специалисты отрабатывают нанесение и контроль, а заказчик получает общее понимание того, как оценивать замену материала, работу с трубопроводами и возможности экономии растворителя.
Следующий шаг - выбрать конкретный участок для обучения и подготовить по нему спецификацию, описание условий эксплуатации и документацию на рассматриваемую систему. По этим материалам можно составить программу практической отработки, определить точки контроля и заранее выявить вопросы, которые нужно согласовать до производственного применения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для высокооборотистых подшипников, основываясь на данных о подшипнике и смазочном материале.
Сравнение смазок для подшипников серий 221 и 252 по адгезии и термостойкости поможет инженерам и закупщикам сделать правильный выбор.
Твердая смазка подшипников: как выбрать подходящий состав для тихоходных механизмов и пар скольжения, учитывая нагрузку и температуру.