
Окунание с центрифугированием: технология нанесения покрытий на мелкие детали
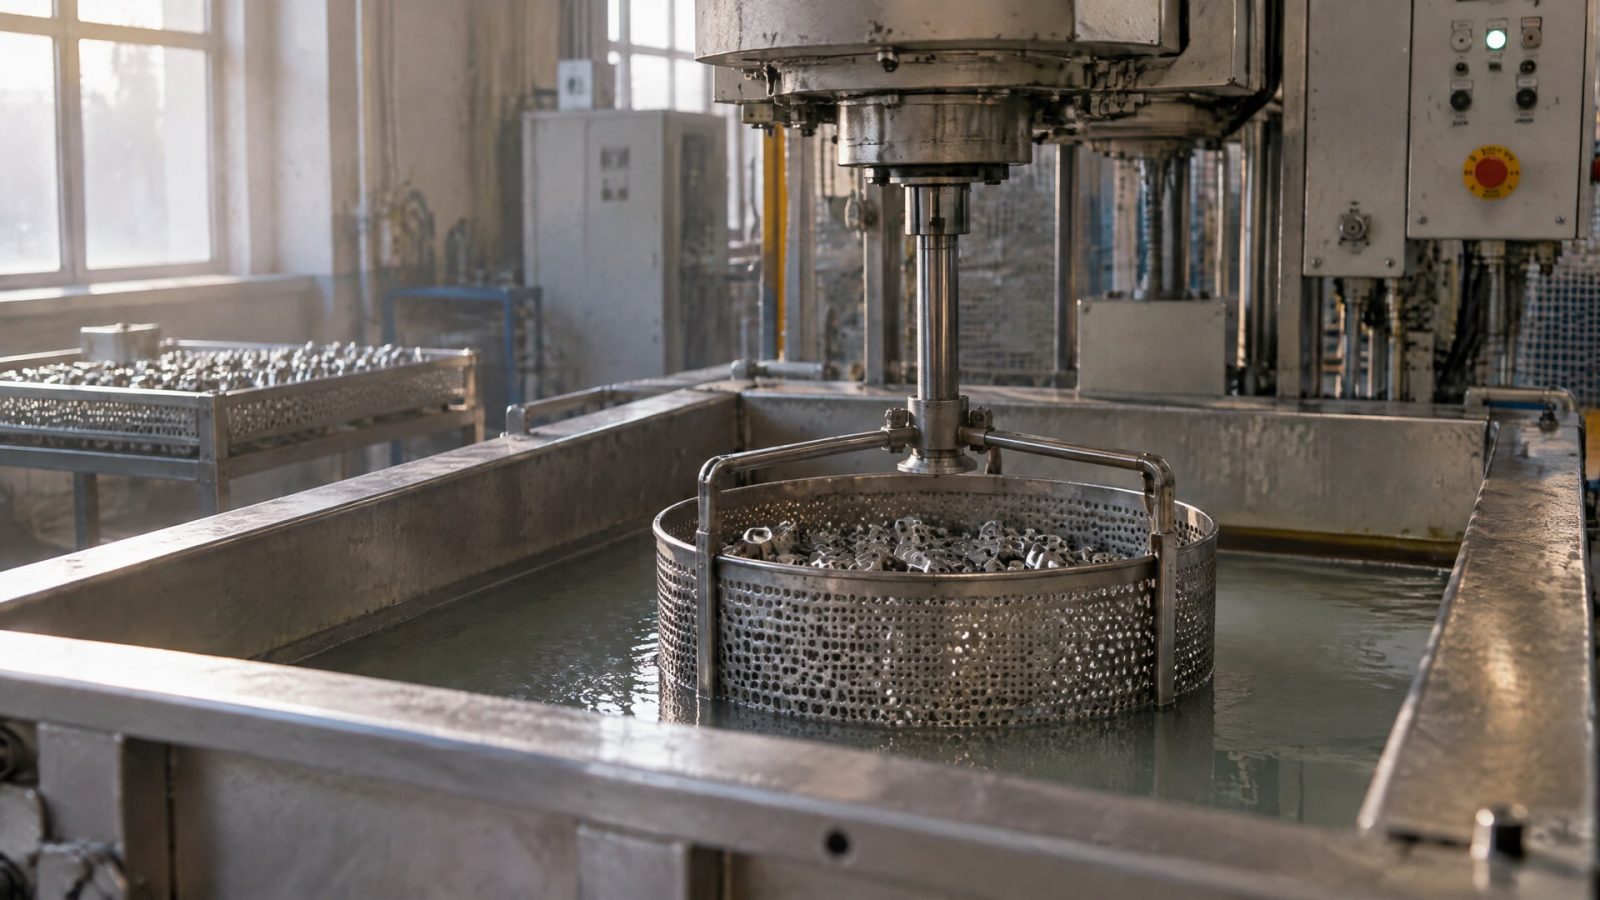
Окунание с центрифугированием подходит для серийной обработки небольших металлических деталей, если их геометрия позволяет свободно перемещаться в корзине и равномерно покрываться составом. Детали полностью погружают в покрытие, затем вращают, чтобы центробежная сила удалила излишки. Так получают управляемую толщину пленки; при необходимости цикл повторяют.
Метод применяют и для твердосмазочных покрытий, но результат зависит не только от режима вращения. Нужно учитывать форму изделия, состояние поверхности, рабочую среду и способ отверждения состава. Статья поможет инженерам и специалистам по снабжению оценить пригодность dip-spin для конкретных деталей и определить, какие параметры согласовать до запуска процесса.
Как работает окунание с центрифугированием
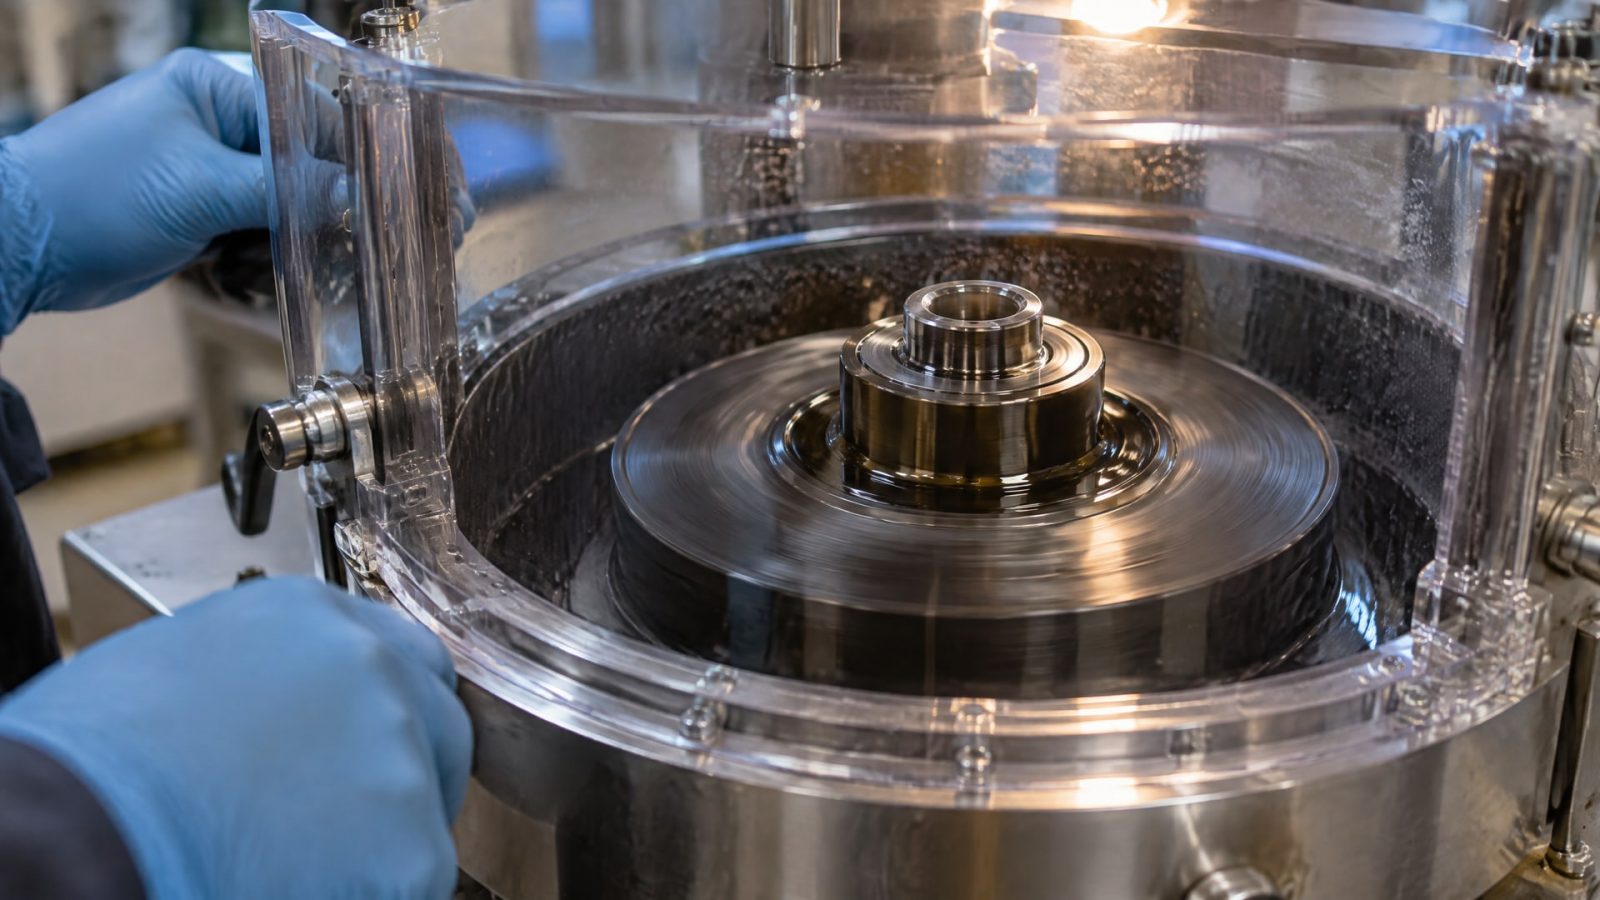
В процессе dip-spin детали загружают в перфорированную корзину и полностью погружают в состав.
Затем корзину вращают, а излишки покрытия удаляются центробежной силой через отверстия. Если одного прохода недостаточно для требуемой толщины, цикл нанесения можно повторить.
Ключевое преимущество метода - возможность обрабатывать партии мелких деталей и получать тонкую пленку с контролируемым распределением состава. Но сама центрифуга не компенсирует неподходящую форму изделия или неверно подготовленную поверхность. Перед запуском оценивают, как детали располагаются в корзине, могут ли они соприкасаться и не будут ли экранировать друг друга.
Основные этапы процесса
Загрузить детали в перфорированную корзину так, чтобы снизить вероятность сцепления и переплетения.
Полностью погрузить партию в покрытие.
Вращать корзину для удаления излишков центробежной силой.
При необходимости повторить нанесение, если этого требует заданная толщина пленки.
Выполнить сушку или отверждение по требованиям конкретной системы.
В отраслевых материалах для специальных покрытий перечисляют несколько способов нанесения: распыление, окунание, dip-spin, dip-drain, обработку во вращающейся установке и нанесение кистью. Выбор зависит от состава и конструкции детали. Например, ASTM F3393-20 допускает для цинк-ламельных систем dip-spin, dip-drain, rack dip-spin или распыление. Это не означает, что один метод подходит для любого покрытия: технологию сверяют с требованиями к материалу и конечному изделию.
Для массовой обработки небольших деталей dip-spin может быть производительным и экономичным решением, если конструкция изделий соответствует процессу. Поэтому до выбора оборудования проверяют не только размер партии, но и геометрию, плотность загрузки и возможность равномерного отвода избытка.
Для каких деталей подходит метод
Окунание с центрифугированием чаще рассматривают для небольших металлических изделий, которые можно разместить в перфорированной корзине без взаимного зацепления.
Метод применим, когда после погружения детали свободно разделяются при вращении, а состав не задерживается в углублениях. Для крепежа и других мелких изделий дополнительно оценивают совместимость покрытия с подложкой и последующей обработкой.
Есть и геометрические ограничения. Dip-spin не рекомендуют для деталей с глубокими глухими полостями, где состав может задерживаться и удаляться неравномерно. Плоские детали способны слипаться, а изделия со сложными выступами и изгибами - сцепляться или переплетаться. В таких случаях вместо ожидаемой равномерности можно получить неодинаковую пленку и участки с избытком покрытия.
Что проверить до выбора dip-spin
Нет ли глубоких глухих полостей, в которых будет накапливаться состав.
Не будут ли плоские поверхности слипаться при загрузке и вращении.
Не цепляются ли выступы и изгибы соседних деталей.
Не закрывают ли детали друг друга от покрытия.
Можно ли извлечь избыток состава из труднодоступных участков.
Сохраняются ли требования к допускам после нанесения пленки.
Оценивать нужно не только единичную деталь, но и ее положение в партии. Даже подходящая по форме деталь может оказаться неудобной для процесса при плотной загрузке или взаимном экранировании. Поэтому в техническом задании полезно описать геометрию, материал, размер партии и требования к покрытию.
Если изделие не подходит для центрифугирования, рассматривают другой способ нанесения. В отраслевых материалах указаны окунание с последующим сливом, распыление и нанесение кистью; для конкретной системы допустимые варианты определяет ее спецификация. Выбор метода следует увязать с требуемой толщиной, доступом к поверхности и условиями отверждения, а не только со скоростью обработки.
Подготовка поверхности и равномерность пленки
Адгезия покрытия зависит от состояния подложки и корректной подготовки.
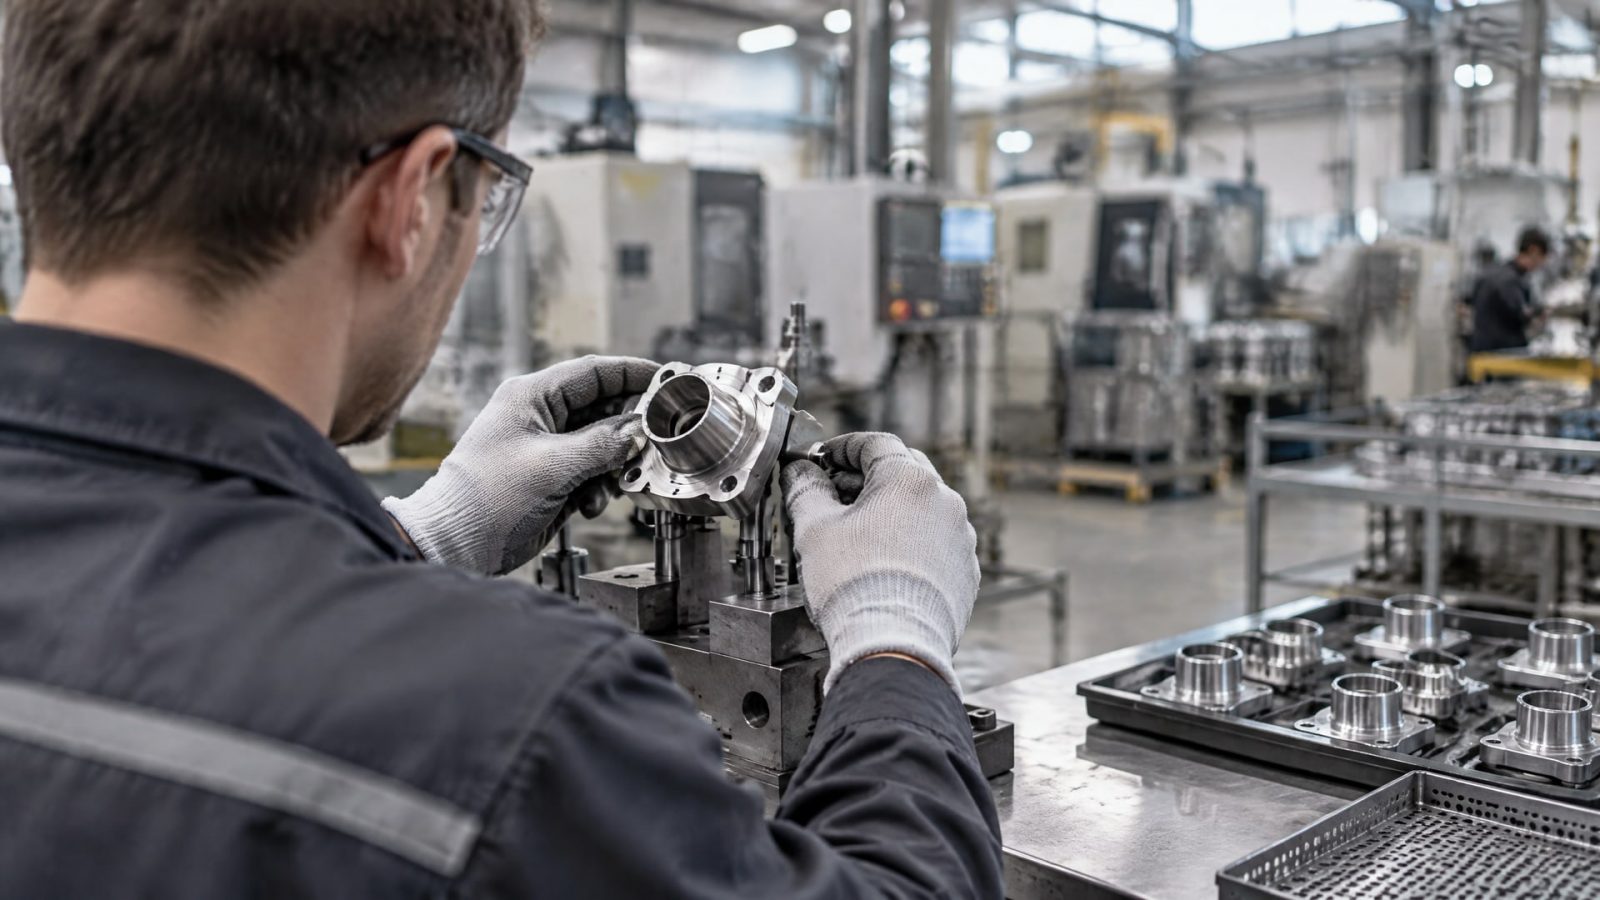
Для сухих пленочных смазок NASA PRC-8001 предусматривает механическую подготовку поверхности: она должна иметь шероховатость, способствующую адгезии, и не содержать видимых дефектов, таких как риски, заусенцы и неровности. Конкретный способ подготовки выбирают с учетом материала детали и требований к долговечности покрытия.
Перед нанесением также определяют, нужна ли дополнительная обработка поверхности. В качестве вариантов рассматривают фосфатирование, анодирование или другой совместимый способ. Для крепежа важно отдельно проверить сочетаемость покрытия с подложкой, очисткой и последующим запеканием: последовательность операций влияет на итоговый процесс.
Для сухих пленочных смазок важны тонкость и равномерность каждого слоя. Увеличение толщины само по себе не гарантирует лучшую защиту или стабильную работу: чрезмерная толщина может осложнить процесс и повлиять на соблюдение допусков. При dip-spin количество состава регулируют не только повторением цикла, но и оценкой того, как покрытие распределяется по конкретной геометрии.
Контроль качества нанесения
До начала серии задают критерии приемки и проверяют покрытие на деталях характерной формы. При оценке обращают внимание на равномерность пленки, наличие скоплений состава и соответствие установленным допускам. Если обнаруживаются дефекты в углублениях или на сопрягаемых поверхностях, следует пересмотреть ориентацию деталей, загрузку корзины или способ нанесения.
Подготовка поверхности и нанесение образуют единую технологическую цепочку. Если на металле остаются заусенцы или неровности, тонкая пленка не устранит их и не обеспечит однородного результата. Поэтому контроль начинается до погружения деталей, а не только после завершения отверждения.
Способы отверждения покрытий
Для покрытий применяют термическое или воздушное отверждение; подходящий вариант зависит от состава.
Для dry-film lubricants NASA PRC-8001 требует наносить тонкие равномерные слои и сушить каждый слой перед нанесением следующего. Перед термоотверждением предусмотрена воздушная выдержка не менее 30 минут.
Для ряда сухих пленочных смазок в спецификации NASA указан режим отверждения 325 ± 10 °F в течение 1 часа. Это значение относится к конкретным системам, описанным в спецификации, и не является универсальным режимом для любых покрытий. Настройки процесса необходимо сверять с требованиями конкретного состава и детали.
Если термоотверждение возможно, для систем, рассчитанных на него, оно предпочтительнее воздушного: функциональные свойства таких покрытий могут быть выше. При этом контролируют не только температуру воздуха в печи. ASTM F3393-20 указывает, что для правильного отверждения некоторых цинк-ламельных систем пиковая температура металла может достигать 671 °F (355 °C), но не должна превышать температуру отпуска закаленных и отпущенных крепежных изделий.
Для воздушного отверждения в отраслевых рекомендациях приводятся ориентиры: температура воздуха, детали и продукта 77 °F ± 5 °F, относительная влажность - не выше 70%. Эти параметры относятся к указанным условиям применения и не заменяют спецификацию конкретного покрытия.
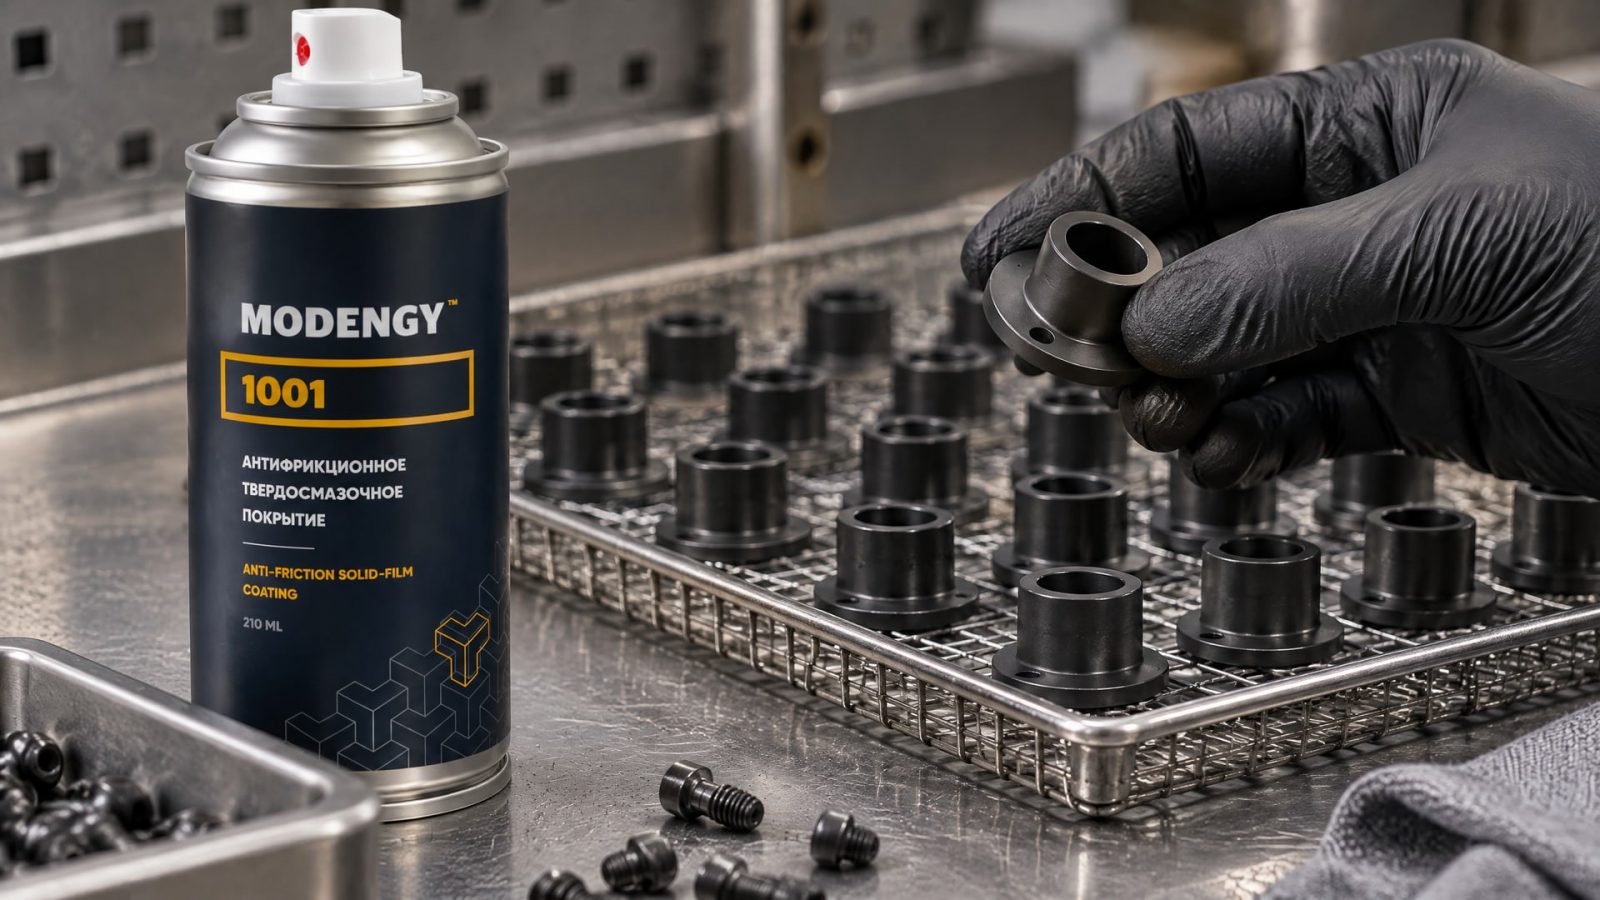
MODENGY 1001 - твердосмазочное покрытие с отверждением при комнатной температуре; рабочий температурный диапазон широкий.
Для твердосмазочного покрытия важно заранее понять, какой способ отверждения доступен на производстве и допустим для детали. Если в составе есть термоотверждение, учитывают тепловые ограничения подложки и контролируют температуру металла. Если предусмотрено воздушное отверждение, соблюдают условия, заданные для конкретной системы.
Как подобрать твердосмазочное покрытие
Подбор начинают с задачи, которую должно решать покрытие.
Для сопряженных поверхностей учитывают тип контакта, характер движения, нагрузку и число циклов. Затем анализируют рабочую температуру, влажность, среду и, если это важно для эксплуатации, наличие вакуума, кислорода или радиации.
Одного параметра, например требуемого низкого трения, недостаточно. Покрытие может оцениваться одновременно по несущей способности, коррозионной стойкости и электрическим характеристикам. Какие свойства важны в конкретном узле, определяют по режиму работы и требованиям к изделию.
Последовательность выбора
Определить назначение покрытия и поверхности, которые будут контактировать.
Уточнить тип сопряжения, движение и характер нагрузки.
Зафиксировать температурные условия, влажность и рабочую среду.
Установить требования к трению, несущей способности и защите от коррозии.
Выбрать совместимые подготовку поверхности и способ отверждения.
Сопоставить выбранную систему с геометрией детали и методом нанесения.
Способ нанесения и покрытие выбирают совместно. Состав, подходящий по эксплуатационным свойствам, может оказаться неудобным для dip-spin, если деталь удерживает избыток материала или сцепляется с соседними изделиями. И наоборот, подходящая для корзины геометрия не гарантирует, что покрытие выдержит требуемую среду и нагрузку.
Для крепежа и мелких деталей отдельно проверяют совместимость с подложкой, очисткой и термообработкой. ASTM F2833-11(2017) описывает хромсвободные покрытия для крепежа, наносимые conventional dip-spin, dip-drain или распылением на ферритные детали с последующими очисткой, фосфатированием и запеканием. Этот пример показывает, почему при подборе важно рассматривать всю технологическую цепочку, а не только нанесение.
Контроль процесса и требования стандартов
Технологическую карту для dip-spin строят вокруг параметров, влияющих на равномерность пленки и ее отверждение.
К ним относятся состояние поверхности, загрузка корзины, способ погружения, удаление избытка и повторяемость цикла. Для каждого покрытия отдельно сверяют требования к сушке и отверждению.
NASA PRC-8001 содержит требования к нанесению сухих пленочных смазок, в том числе к подготовке поверхности, последовательности нанесения слоев и отверждению. ASTM F3393-20 описывает требования к цинк-ламельным системам, включая допустимые способы нанесения и температурные условия. ASTM F2833-11(2017) касается хромсвободных покрытий для крепежа и связанной последовательности операций.
Стандарт применим только к тем системам и изделиям, для которых он разработан. Нельзя автоматически переносить режим отверждения из одной спецификации на другое покрытие или считать температурный предел универсальным для всех деталей. Для термоотверждаемой системы сопоставляют требования к покрытию с допустимой температурой изделия, а при наличии требований к температуре металла контролируют именно деталь, а не только воздух в печи.
Что включить в технологическую карту
Описание детали, материала и допустимых вариантов подготовки поверхности.
Условия загрузки, погружения и центрифугирования.
Требования к толщине и равномерности пленки.
Последовательность сушки отдельных слоев, если она предусмотрена.
Режим отверждения и контролируемые параметры.
Критерии приемки и порядок проверки готовых деталей.
До запуска серии полезно проверить процесс на деталях, которые представляют наиболее сложные участки партии: с углублениями, выступами или контактными поверхностями. Такой подход помогает обнаружить скопление состава, слипание или неравномерность до масштабирования обработки. Итоговые критерии и режимы фиксируют в документации, согласованной с требованиями покрытия и изделия.
Часто задаваемые вопросы
Для каких деталей подходит окунание с центрифугированием?
Метод подходит прежде всего для мелких металлических деталей, которые можно свободно разместить в перфорированной корзине и покрыть без сцепления друг с другом. Перед выбором проверяют форму изделий, наличие глухих полостей, выступов и плоских поверхностей. Такие особенности могут затруднить удаление избытка состава или привести к переплетению деталей.
Можно ли наносить покрытие dip-spin на детали сложной формы?
Не всегда. Глубокие глухие полости могут удерживать состав, плоские детали - слипаться, а выступы и изгибы - сцепляться или переплетаться при вращении. Если геометрия создает такие риски, рассматривают другой способ нанесения или изменяют организацию загрузки. Решение проверяют на деталях характерной формы.
Как выбрать способ отверждения покрытия?
Сверяют требования конкретной системы и тепловые ограничения детали. Некоторые покрытия отверждаются при нагреве, другие - на воздухе; термоотверждаемые системы обычно предпочтительнее, если нагрев возможен. Для ряда сухих пленочных смазок NASA PRC-8001 требует выдерживать каждый слой перед следующим и предусматривать не менее 30 минут воздушной выдержки перед термоотверждением.
Почему при отверждении контролируют температуру металла?
Температура воздуха в печи не всегда показывает, какой нагрев получила сама деталь. ASTM F3393-20 указывает для некоторых цинк-ламельных покрытий пик температуры металла до 671 °F (355 °C), но он не должен превышать температуру отпуска крепежного изделия. Поэтому режим проверяют по температуре детали, если этого требует спецификация.
Заключение
Окунание с центрифугированием эффективно для мелких деталей, если их форма позволяет избежать слипания и переплетения, а покрытие равномерно распределяется и освобождается от излишков. Качество результата зависит от подготовки поверхности, толщины пленки, выбранного способа отверждения и соответствия покрытия условиям работы.
Перед внедрением метода опишите геометрию и материал деталей, рабочую среду, нагрузку и требования к покрытию. Затем сопоставьте их со спецификацией выбранной системы, определите подготовку поверхности и режим отверждения, после чего согласуйте критерии проверки пробной партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему некачественное масло резьбонарезного станка портит инструмент и резьбу, и как выбрать подходящую СОЖ.
Узнайте, как выбрать масло для нарезки резьбы по стальным трубам, оценивая его свойства и сравнивая отечественные аналоги с импортными.
Узнайте, как масло для нарезки резьбы влияет на качество метрической резьбы и почему важны присадки, вязкость и подача.