
Пищевая смазка H1 для высоких температур: как правильно выбрать
Пищевая смазка с допуском NSF H1, способная работать при высоких температурах, - это не просто вязкая жидкость, которая переносит жару. Это точная комбинация допустимых по FDA ингредиентов, нанесенных в минимально необходимом количестве, с гарантией случайного контакта с пищей не более 10 ppm. На пекарне, в упаковочном или запечатывающем оборудовании температура узла может подняться до +240 °C, +260 °C и выше, но не каждая смазка, заявленная как "термостойкая", получит такой допуск. Ниже разберем, как отличить действительно подходящий состав от неправильного выбора и на какие параметры смотреть при закупке.
Статья предназначена для технических специалистов, инженеров и снабженцев производств, где требуется смазывание оборудования пищевой и близких отраслей в условиях значительного нагрева. Вы узнаете, почему высокая температура и пищевой допуск - это независимые характеристики, как читать техкарты H1-смазок и какие ошибки делают покупатели при выборе.
NSF H1: что это значит и почему это не "еда"
NSF H1 - это регистрация, которая разрешает смазке находиться в случайном, непреднамеренном контакте с пищей.
Это не означает, что продукт съедобен или что его можно намазать на хлеб. Случайный контакт определяется на уровне 10 миллиграмм на килограмм продукта, что сопоставимо с крошкой смазки, упавшей на упаковку во время производства. Такой контакт возможен, например, на подшипниках центрифуги, на направляющих конвейера с прямым доступом воздуха или на кулачке упаковочной машины.
Для допуска H1 все ингредиенты смазки должны быть одобрены FDA согласно 21 CFR 178.3570 и смежным разделам. Это значит, что базовое масло, загуститель (часто кальций-сульфонат, алюминиевый комплекс или синтетические полимеры), антиокислительные добавки и другие компоненты на момент формулировки уже одобрены регулятором как допустимые при минимальном внесении в пищу. При этом производитель смазки обязан наносить ее в минимально необходимом количестве для обеспечения технического эффекта - это не прием, а требование NSF.
Высокая температура никак не связана с этой регистрацией. Смазка может быть одобрена для H1, но работать только до +135 °C, или же иметь диапазон до +260 °C - все зависит от типа загустителя и базового масла. Поэтому при выборе для печей и горячего оборудования проверяют два независимых условия: есть ли допуск H1 и укладывается ли рабочая температура узла в паспортный диапазон смазки.
Рабочая температура H1-смазок: от 135 до 260 градусов
Диапазон рабочих температур у H1-смазок, представленных на рынке, очень широк.
Некоторые составы функционируют от –30 °C до +240 °C, другие заявлены как рабочие от –40 °C до +260 °C. Третьи имеют верхний предел около +135 °C, что уже недостаточно для печей, но подходит для холодильного оборудования и узлов с умеренным нагревом.
Эта вариация обусловлена разными типами загустителей. Кальций-сульфонатный комплекс обычно держит температуру до +240 °C. Полиолэфирные (PFPE) и фторуглеродные (PTFE) системы, применяемые в синтетических H1-смазках, позволяют подняться до +260 °C и выше, но стоят дороже. Алюминиевый комплекс или литиевые загустители менее термостойки и редко встречаются в пищевых составах высокого температурного диапазона.
На практике для печей, запечатывающих машин и прессов пищевых производств часто выбирают H1-смазки с диапазоном не менее –30…+240 °C или –30…+260 °C. Это обеспечивает запас и стабильность при периодических температурных скачках, которые неизбежны на горячем оборудовании. Если узел работает при постоянных +200…+220 °C, имеет смысл выбирать смазку с верхней границей +240 °C и выше, чтобы избежать деградации загустителя на краю рабочего диапазона.
Температура каплепадения: важный параметр, но не рабочий предел
Одна из самых частых ошибок - путать температуру каплепадения (dropping point, по DIN ISO 2176) с максимальной рабочей температурой.
Dropping point - это физический показатель, при котором смазка в лабораторных условиях теряет консистенцию и начинает вытекать из специальной чашечки.
В техкартах H1-смазок вы часто встретите dropping point выше 300 °C, а иногда и >350 °C. Однако рабочий диапазон той же смазки может быть –30…+240 °C. Это не противоречие, а нормальное явление. Dropping point показывает предел, за которым загуститель полностью разваливается структурно; рабочий диапазон - это интервал, в котором смазка сохраняет требуемые вязкостно-адгезионные свойства и не теряет механическую стабильность.
На практике нельзя полагаться на dropping point для выбора смазки под конкретный узел. Нужно смотреть именно на паспортный рабочий диапазон, который производитель гарантирует для поддержания заявленных свойств (вязкости, защиты от коррозии, противозадирных свойств и т.п.). Если паспорт указывает "рабочая температура от –30 до +240 °C", то выше +240 °C риск ускоренного окисления и потери смазывающих функций возрастает, даже если dropping point выше 300 °C.
Выбор смазки для печей, упаковочного и запечатывающего оборудования
Для печей, туннельных сушилок и других узлов со стабильной высокой температурой требования немного отличаются от общих.
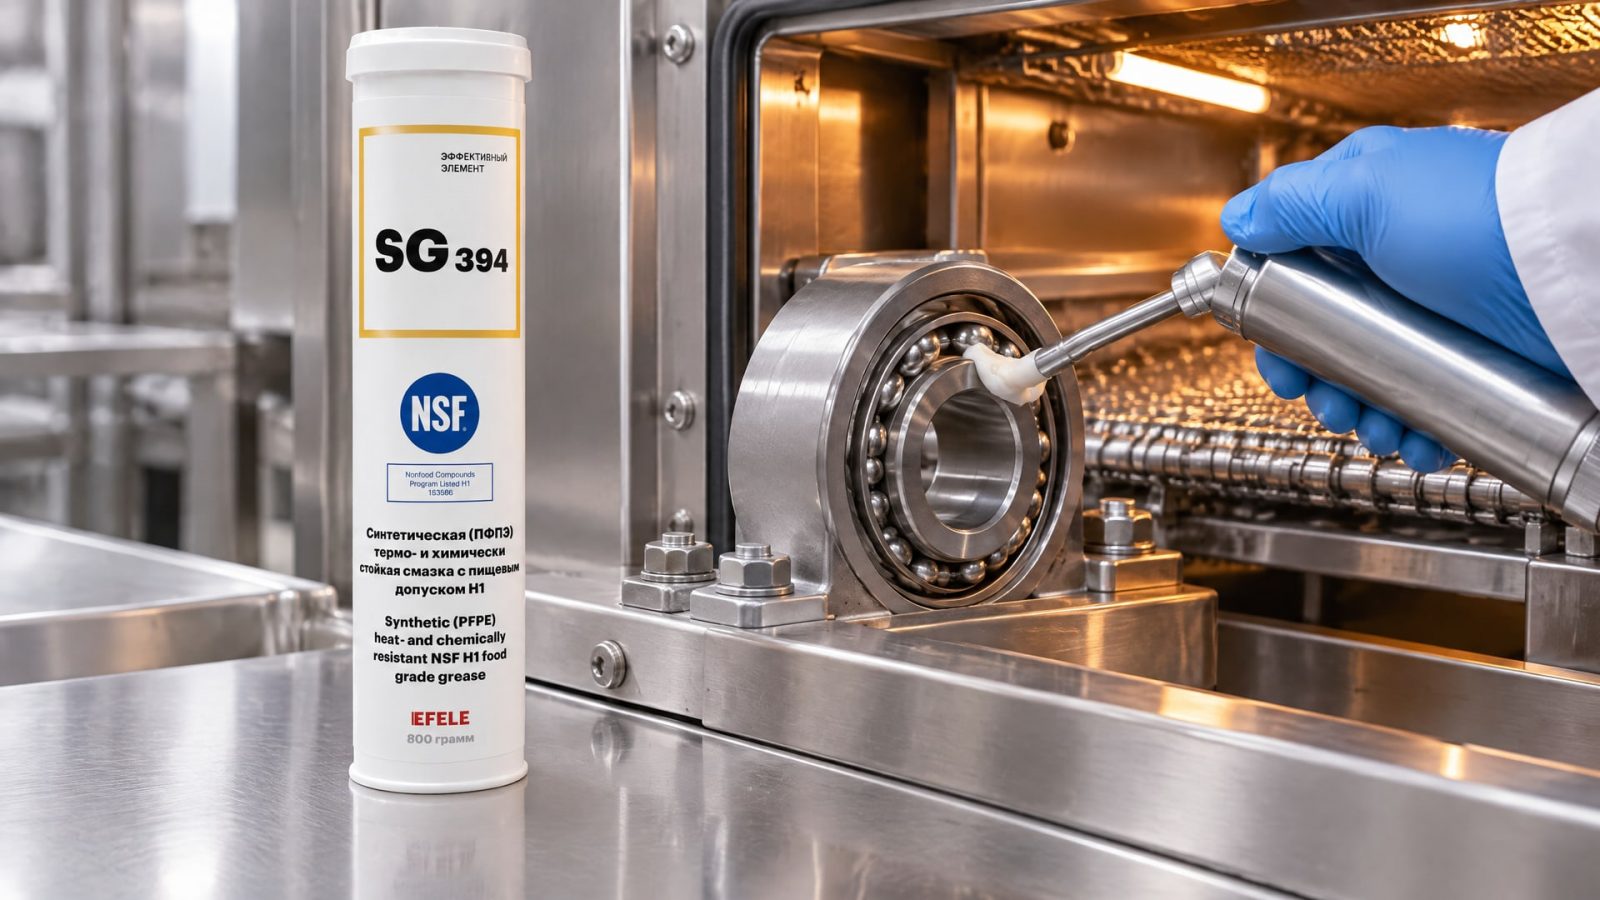
Во-первых, нужна H1-регистрация, так как хлеб, печенье или макаронник могут случайно коснуться подшипника или направляющей. Во-вторых, смазка должна выдерживать стабильное выделение тепла: не только кратковременный скачок, но и продолжительную работу при +200…+240 °C.
При выборе проверьте паспортный диапазон температур. Если печь работает при +220 °C постоянно, выбирайте смазку с верхней границей минимум +240 °C, лучше +260 °C. Это даст буфер для перепадов и старения материала. Также обратите внимание на испаряемость (loss on heating): у пластичных смазок в источниках встречаются показатели потерь массы в диапазоне 5–15% после нагрева по DIN 52027. Чем ниже испаряемость, тем дольше смазка прослужит в печи.
Для упаковочного и запечатывающего оборудования добавляется требование водостойкости: если на линии используется вода для охлаждения, пара или мойка каким-то санитарным раствором, смазка должна выдерживать контакт с влагой без разрушения структуры и без вымывания. В техкартах это часто обозначают через водный тест (в источниках упоминается испытание с водой по DIN 51589 или ISO 6743-9). Для этих узлов рекомендуется выбирать H1-смазки с пометкой "water-resistant" или с подтвержденной водостойкостью в паспорте.
Для подшипников и направляющих печей, работающих при температурах до +260 °C, в цехах прижилась практика применения синтетических высокотемпературных H1-смазок, которые обеспечивают стабильный ресурс и предсказуемый расход. EFELE SG-394 - один из примеров такого класса, предназначенный для подшипников и скольжения по направляющим при критических температурах до +260 °C. Состав регистрирован как NSF H1, что подтверждает пищевой допуск, и прошел испытания на окислительную стабильность, что гарантирует ресурс даже при долгой работе в печи.
Водостойкость и совместимость: что смотреть в техкартах
Если оборудование работает во влажной среде или проходит регулярные циклы мойки, водостойкость становится ключевым параметром.
Минеральное масло в составе обычной смазки может размываться водой, что приводит к вымыванию загустителя и потере смазочных свойств. Для пищевых производств, где санитария требует частых промывок горячей водой или паром, это критично.
При выборе H1-смазки для влажных условий проверяйте в паспорте результаты водного теста (обычно указывают как water resistance test или DIN 51589). Смазка должна сохранять консистенцию и адгезию (способность прилипать к поверхности узла) после контакта с водой. В источниках встречаются H1-смазки, которые прошли такие тесты и рекомендованы для узлов с влагой.
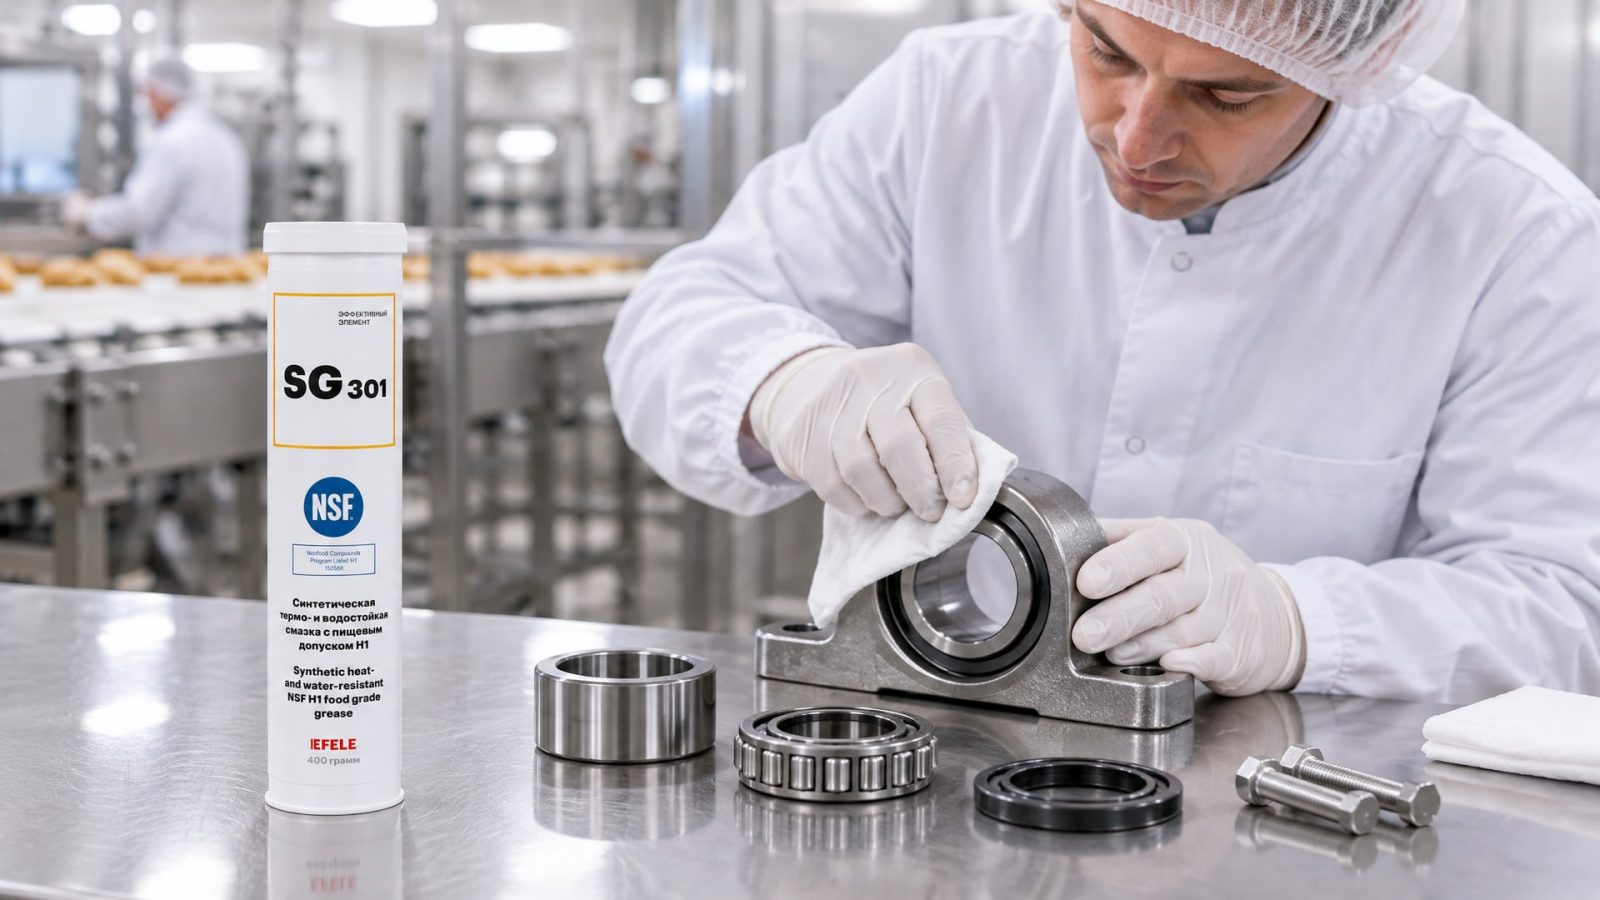
Для узлов трения пищевого оборудования, где требуется термо- и водостойкость одновременно, подойдет EFELE SG-301. Это H1-смазка, которая выдерживает как нагрев, так и контакт с водой и санитарными моющими растворами без потери механической стабильности. Состав подобран так, чтобы при вымывании части масла оставшийся загуститель не распадался, а адгезия к металлу сохранялась достаточно долго для поддержания смазочной пленки.
Также важна совместимость с предыдущей смазкой. Если вы меняете смазку в уже работающем узле, смешивание несовместимых типов загустителей (например, кальций-сульфоната и алюминиевого комплекса) может привести к расслоению, потере вязкости и ускоренному окислению. Перед заменой рекомендуется очистить узел и убедиться, что новая смазка совместима с остатками старой, или использовать смазку того же класса загустителя.
Нормы применения и минимальное количество
Для H1-смазок существует принцип, отличный от обычного смазывания: нужно наносить минимально необходимое количество.
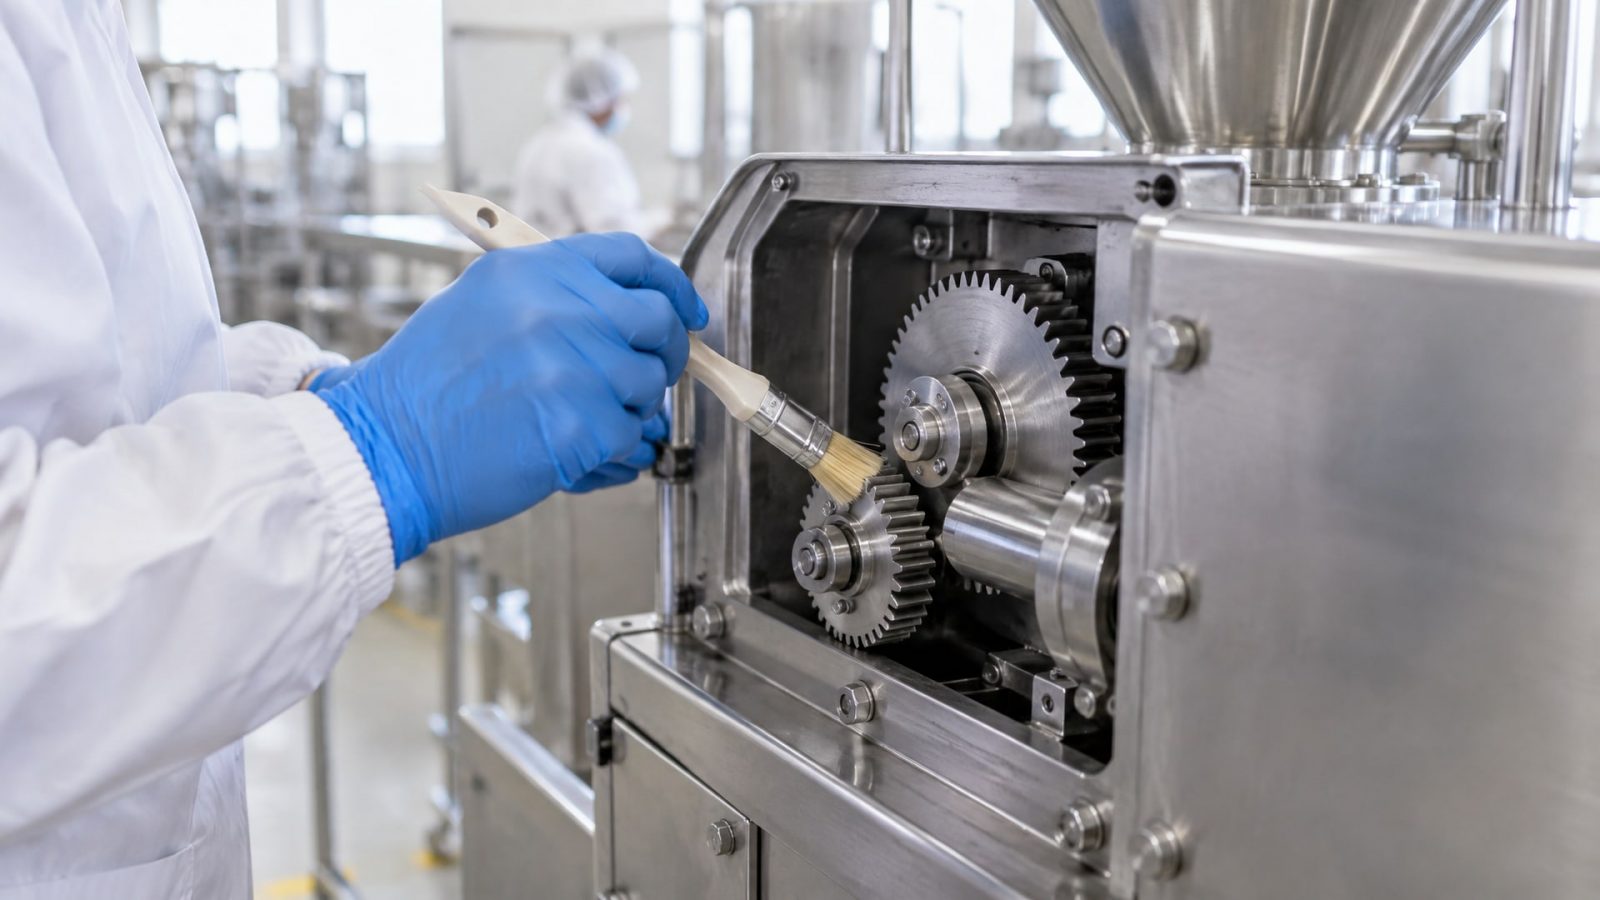
Это не просто рекомендация, а требование NSF для сохранения допуска. Если смазки слишком много, она может попасть в продукт в большем количестве, чем допускается, или привести к загрязнению упаковки.
На практике это означает, что для подшипника или направляющей берут тонкую пленку смазки, а не намазывают ее толстым слоем в несколько миллиметров. После нанесения излишки обычно убирают чистой сухой тряпкой или в момент сборки узла. Периодичность смазывания зависит от типа узла: для подшипников под нагрузкой при высокой температуре интервалы могут быть короче (например, раз в месяц), чем для узлов при умеренной температуре.
В источниках встречается ориентир, что при применении H1-смазок на узлах с риском контакта с пищей допустимый контакт не должен превышать 10 ppm, что достигается именно при малом, но достаточном для защиты количестве. Закупщикам и инженерам важно доносить этот момент до операторов: больше смазки не значит дольше работает узел. В условиях высокой температуры избыток провоцирует испарение и окисление, что ускоряет деградацию состава.
Стандарты, регистрации и документы
При выборе H1-смазки для высоких температур обратите внимание на наличие нескольких документов:
NSF H1 регистрация: письмо от NSF International, которое подтверждает, что смазка одобрена для допуска H1. В этом письме будет указано, для каких условий применения ее разрешено использовать (например, "для непреднамеренного контакта с пищей в минимально необходимом количестве").
Техническая карточка (TDS): документ с рабочим диапазоном температур, NLGI классом (обычно NLGI 2 для H1-смазок), вязкостью базового масла (например, ISO VG 460), dropping point, испаряемостью и прочими параметрами.
ISO 21469: стандарт гигиенических требований к смазкам для оборудования пищевой промышленности. Не путайте его с H1: ISO 21469 описывает, как правильно производить смазку, какую микробиологическую проверку она должна пройти и какие требования к инспекции качества. H1 говорит о допустимости компонентов, а 21469 - о чистоте процесса производства.
На рынке встречаются H1-смазки, которые одновременно заявлены как NSF H1 и ISO 21469. Это означает, что продукт не только содержит допустимые ингредиенты, но и произведен в условиях строгого контроля микробиологии. Для высокостандартных производств пищевой отрасли это предпочтительно, но для большинства узлов достаточно одного NSF H1.
Ошибки при выборе, которые приводят к отказам
Закупщики и инженеры часто совершают одни и те же ошибки при выборе H1-смазок для высокотемпературных узлов.
Вот главные:
"Если смазка выдерживает 250–300 °C, она подходит для пищевого оборудования". Высокая максимальная температура никак не связана с пищевым допуском. Множество промышленных смазок (без H1) выдерживают +300 °C и выше, но содержат компоненты, запрещенные для пищевого контакта. Проверяйте NSF H1 в паспорте, а не только диапазон температур.
"NLGI 2 - признак высокой термостойкости". NLGI (National Lubricating Grease Institute) - это классификация консистенции пластичной смазки, где 2 - это средняя густота. Термостойкость определяется типом загустителя и базового масла, а не классом консистенции. H1-смазки могут быть NLGI 0, 1, 2 или 3, и это не влияет на температурный диапазон.
"Dropping point = максимальная рабочая температура". Как обсуждалось выше, dropping point может быть выше 300 °C, а рабочий диапазон - только до +240 °C. Всегда проверяйте именно рабочий диапазон в строке "Operating temperature" или "Service temperature range".
"Любая пищевая смазка подходит для печей". H1-смазки изготавливают с разными диапазонами: от +135 °C до +260 °C. Если вы закупите смазку, рассчитанную на +135 °C максимум, она быстро деградирует в печи, работающей при +200 °C. Проверяйте точный рабочий диапазон под вашу аппаратуру.
"Больше смазки = дольше ресурс". Для H1-смазок это неверно. NSF требует минимально необходимого количества. Избыток при высокой температуре испаряется быстрее, окисляется и может попасть в продукт. Оператор должен наносить тонкую пленку, а не мазать узел толстым слоем.
"ISO 21469 и NSF H1 - одно и то же". H1 - это допуск на ингредиенты и контакт с пищей. ISO 21469 - стандарт на производство и микробиологию. Оба нужны для высокостандартной пищевой смазки, но это разные вещи.
Практический чек-лист при выборе H1-смазки для высоких температур
Перед тем как утвердить закупку, пройдите по этому списку:
Есть ли в паспорте строка "NSF H1 registered" или ссылка на письмо NSF? Обязательное условие.
Укладывается ли рабочий диапазон смазки в диапазон температур вашего узла? Например, если печь работает при +210…+230 °C, смазка должна быть рассчитана минимум на +240 °C.
Указана ли вязкость базового масла (ISO VG)? Для высокотемпературных H1-смазок типично ISO VG 460 или близко. Слишком низкая вязкость может дать недостаточную защиту при нагреве.
Есть ли данные об испаряемости (loss on heating)? Для печей важно, чтобы смазка не испарялась быстро; приемлемый показатель - менее 15% потерь после нагрева.
Если узел контактирует с водой или моющими растворами, есть ли результаты водного теста (water resistance) в паспорте?
Указан ли NLGI класс? Для большинства узлов это NLGI 2, но проверьте, что это совместимо с вашей системой подачи и типом подшипника.
Является ли смазка синтетической или минеральной? Синтетические H1-смазки обычно дороже, но держат температуру лучше и служат дольше при нагреве.
Есть ли гарантия, что состав совместим с предыдущей смазкой в узле или требуется очистка перед заменой?
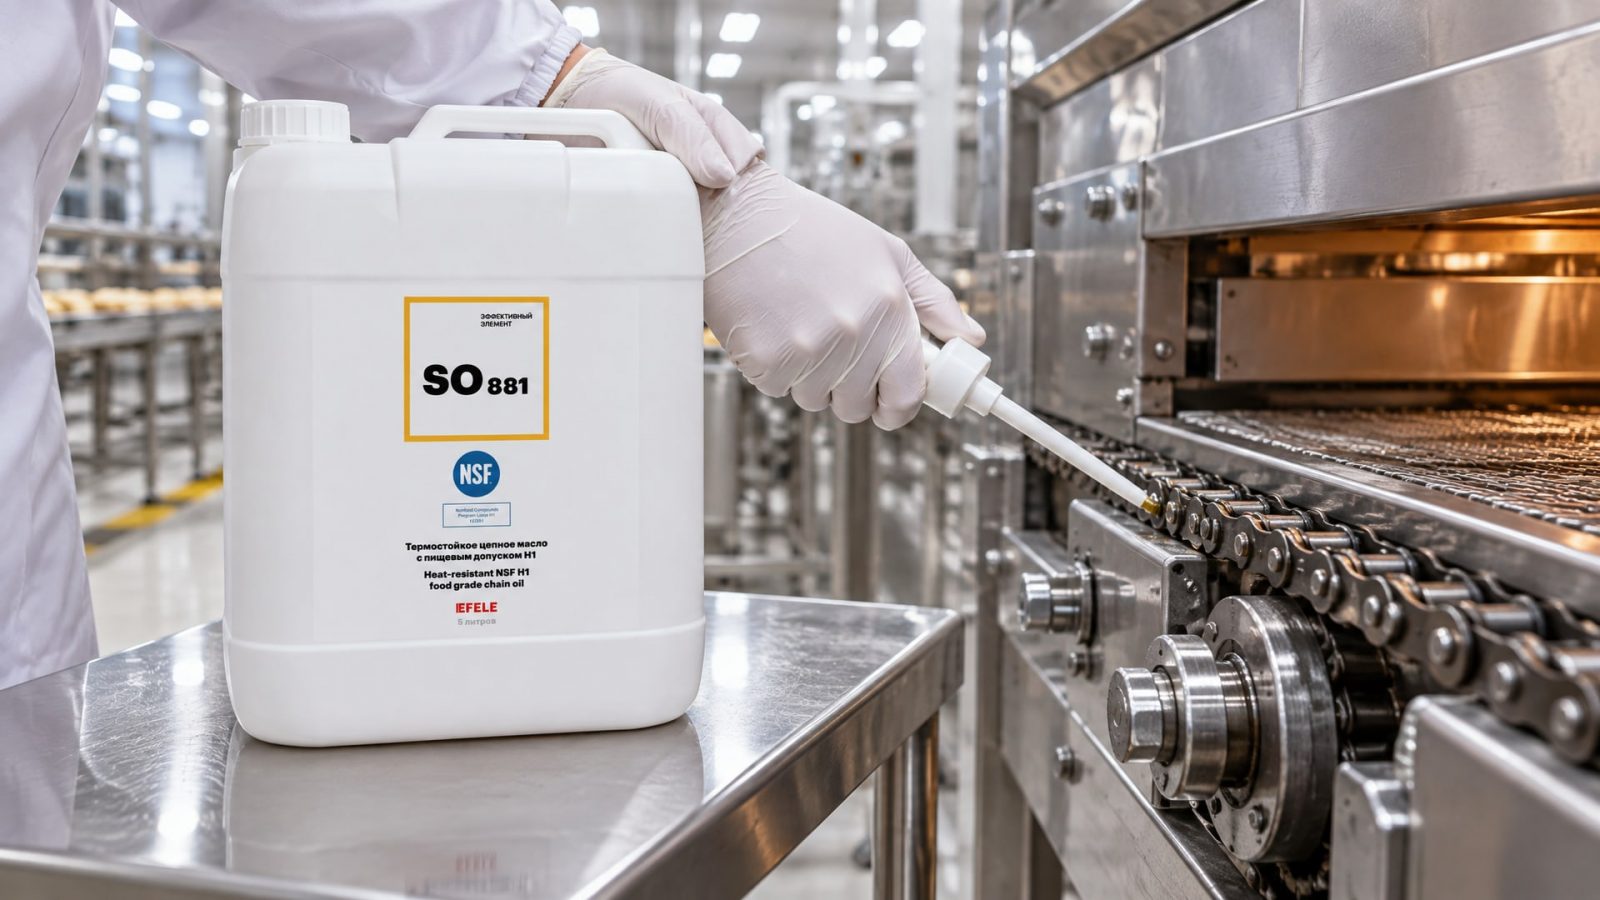
Для цепных механизмов с высокой температурой и пищевым допуском можно рассмотреть специализированные термостойкие цепные масла с NSF H1. EFELE SO-881 - пример такого решения, предназначенный для цепных передач в пищевом производстве, где требуется как термостойкость, так и пищевой допуск. Состав обеспечивает защиту цепи от ржавчины и износа даже при значительном нагреве и контакте с влагой.
Часто задаваемые вопросы
Чем H1 отличается от других допусков смазок для пищи?
H1 - допуск для смазок, которые могут иметь случайный контакт с пищей (до 10 ppm). H2 - для смазок, которые используют вдали от пищи, контакт запрещен. 3H - для прямого контакта в разделительных агентах. Для пищевого оборудования закупают именно H1, когда узел расположен близко к продукту или упаковке.
Может ли H1-смазка быть не термостойкой?
Да, полностью. NSF H1 - это допуск на ингредиенты, а не на температуру. Встречаются H1-смазки, рассчитанные на +80…+135 °C. Для печей они непригодны. Нужно одновременно проверять H1 и рабочий диапазон.
Какой класс NLGI выбрать для высокотемпературного оборудования?
NLGI 2 - стандартный выбор для большинства подшипников и направляющих печей. NLGI 1 или 0 используют редко для узлов с централизованной подачей или центробежными подшипниками. На консистенцию не влияет температура; выбор зависит от типа узла и системы смазки.
Теряет ли H1-смазка свойства в процессе работы при +240 °C?
Да, окисляется и стареет. Даже качественная H1-смазка при постоянном нагреве до +240 °C прослужит 1–3 года в зависимости от загрязнения и вентиляции. При +260 °C ресурс еще короче. Периодичность смазывания и осмотра - критична.
Обязательна ли ISO 21469 для пищевой смазки?
Нет, достаточно NSF H1. ISO 21469 - дополнительный стандарт для компаний, которые хотят подтвердить высокий уровень микробиологического контроля в производстве смазки. Для большинства производств пищевого оборудования H1 один справляется с требованиями регулятора.
Можно ли смешивать две разные H1-смазки при замене?
Не рекомендуется. Если они имеют разные загустители (кальций-сульфонат и алюминиевый комплекс), они несовместимы и могут расслоиться. Перед переходом на новую смазку лучше очистить узел. Если обе смазки одного типа загустителя, кратковременное смешивание допустимо, но лучше избегать.
Заключение
Выбор пищевой смазки H1 для высоких температур требует проверки двух независимых параметров: наличия допуска NSF H1 в паспорте и укладывания рабочего температурного диапазона узла в паспортный диапазон смазки. Высокая температура сама по себе не гарантирует пищевой допуск, а температура каплепадения всегда выше рабочего диапазона и не служит критерием выбора. Для печей, упаковочного и запечатывающего оборудования, работающего при +200…+260 °C, рекомендуется выбирать синтетические H1-смазки с рабочим диапазоном минимум до +240 °C, испаряемостью менее 15% и, при наличии влаги, подтвержденной водостойкостью.
Ваш следующий шаг: возьмите паспорт текущей смазки на вашем оборудовании, сверьте в нем строки "Operating temperature", "NSF registration" и "Base oil viscosity", затем запросите у поставщика техкарты двух-трех кандидатов с близкими параметрами и проверьте совместимость нового состава с остатками старого перед внедрением. Это гарантирует стабильность узла и соответствие пищевым нормам.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно организовать утилизацию СОЖ, чтобы избежать штрафов и защитить окружающую среду.
Цепное масло пищевое: как выбрать и применять для снижения износа конвейеров на пищевых производствах.
Узнайте, как обеспечить надежную защиту металла от ржавчины для садового инструмента и продлить его срок службы на годы.