
Пищевая смазка высокие температуры: как выбрать для печей и конвейеров
Пищевая смазка с допуском NSF H1 - это не просто универсальный состав, а специальный материал, рассчитанный на случайный контакт с продуктом при соблюдении жестких требований санитарной безопасности. Однако само наличие статуса H1 не означает автоматическую пригодность для работы при высоких температурах. В хлебопекарном оборудовании, печах, сушильных линиях и цепных передачах узлы нагреваются до 180–280°C, и в этих условиях главное - не пищевая маркировка, а выбор правильной химической базы, класса вязкости и типа загустителя.
Эта статья поможет техническим специалистам и закупщикам разобраться, как выбрать пищевую смазку для высокотемпературных узлов, какие физико-химические свойства критичны при подборе, и какие ошибки приводят к преждевременному выходу смазки из строя.
Что такое допуск NSF H1 и почему это не синоним высокотемпературности
NSF H1 - это регистрация для смазок, допускающих случайный непреднамеренный контакт с пищей.
Это означает, что смазка безопасна при попадании микроколичества в готовый продукт, но не означает, что она работает при любых температурах. Допуск H1 описывает только пищевую безопасность, а не термостойкость.
Высокотемпературные свойства зависят от другого набора параметров: тип базового масла, молекулярная структура загустителя, присадочный пакет и температурный диапазон, указанный в технической спецификации конкретного продукта. Смазка может быть и H1-зарегистрирована, и сохранять вязкость при нагреве до 250–280°C благодаря химической формуле, а может быть H1, но работать только до 120–140°C.
Поэтому первый шаг при выборе - проверить не просто наличие допуска H1, а конкретный температурный диапазон из карточки продукта и его рекомендацию для вашего типа узла (подшипники, цепи, направляющие, печные механизмы).
Синтетические базы и их роль в термостойкости пищевых смазок
Для работы в высокотемпературных пищевых узлах применяются синтетические базовые масла, потому что они лучше сохраняют стабильность и вязкость при нагреве, чем минеральные масла.
Выше 180°C минеральные базы начинают быстро окисляться, образуют лак и теряют вязкость; для такого режима используют три основных типа синтетики:
Полиальфаолефины (PAO). Это парафиновые углеводороды молекулярной структуры, устойчивые к окислению. PAO сохраняет вязкость в широком температурном диапазоне, обычно от -40°C до 150–200°C в зависимости от класса вязкости. Высокотемпературные PAO-смазки для пищевых применений часто работают до 200–220°C и подходят для подшипников и направляющих с умеренными требованиями к термостойкости.
Полиольные эфиры (POE). Это сложные эфиры на основе многоатомных спиртов. POE обладают исключительной устойчивостью к окислению и сохраняют консистенцию даже при температурах 220–250°C и выше. Эфирные смазки часто используют в печных цепях и горячих конвейерах, где работа проходит при длительной высокотемпературной экспозиции. Недостаток: эфиры дороже PAO и требуют большей внимательности при хранении (могут впитывать влагу).
Перфторированные полиэфиры (PFPE). Это самые стойкие химически и термически смазки, но они редко используются в пищевой промышленности из-за высокой стоимости и применяются только для экстремальных условий.
Выбор между PAO и POE зависит от реальной температуры узла и времени работы без переподачи. Если узел работает постоянно при 200–250°C, нужна POE-основа; если температура достигает 180–200°C с периодическими охлаждениями, подойдет и качественная PAO.
Цепные масла против пластичных смазок: когда что использовать
В высокотемпературной пищевой технике часто возникает путаница между пластичными смазками (консистентные) и маслами (жидкие).
Для печей, сушилок и цепных передач важно понимать назначение каждой формы.
Пластичные смазки (NLGI 0–2). Подходят для подшипников, направляющих и узлов со статическим или медленным движением, где нужна густая масса, которая остается на месте. Для высокотемпературных пищевых подшипников применяют смазки NLGI 1–2 на синтетической основе. Они держат адгезию (способность прилипать к поверхности и не вываливаться из зазоров) лучше, чем масла, но при температурах выше 250°C могут коксироваться - образовывать твердые отложения, которые закупоривают зазоры.
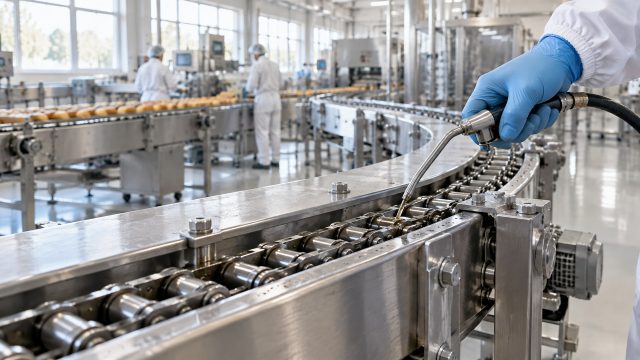
Цепные масла (ISO VG 46–460). Используются для смазывания цепей печей, конвейеров и звездочек. Цепное масло, в отличие от смазки, свободно стекает по звеньям цепи и не прилипает плотно; это позволяет ему лучше циркулировать, уносить тепло и отложения, и дольше служить при высоком нагреве. Высокотемпературные цепные масла часто работают до 230–280°C, потому что жидкая форма лучше противостоит коксированию.
Для печных цепей, работающих при 200°C и выше, рекомендуется рассматривать именно цепные масла, а не универсальные пластичные смазки. Цепные масла часто имеют класс вязкости ISO VG 100–460 в зависимости от скорости цепи и узла; для горячих печей часто берут масла средней вязкости (VG 150–220).
Температурный диапазон и режимы работы: как читать спецификацию
При выборе пищевой смазки для высоких температур недостаточно смотреть только на максимальную температуру из описания.
Нужно понимать, как она указана и в каких условиях продукт сохраняет свои свойства.
Типичные диапазоны для пищевых смазок выглядят так: -20…160°C, -40…200°C, -30…250°C. Нижний предел показывает, насколько смазка остается прокачиваемой при холоде (для подачи через дозаторы и централизованные системы); верхний предел - это максимальная рабочая температура.
Однако максимальная температура часто указана не для постоянной работы, а для кратковременного воздействия или при соблюдении специальных режимов. Например, смазка с диапазоном до 250°C может работать при 250°C только при сокращенных интервалах переподачи (вместо регламентных 50–100 часов смазывания, придется смазывать каждые 20–30 часов). Это означает увеличение затрат на обслуживание и расходования смазки.
Поэтому правильный подход - выбирать смазку так, чтобы ее рекомендуемый диапазон включал вашу рабочую температуру с запасом (примерно на 20–30°C ниже максимума). Если узел работает при 220°C, нужна смазка с максимумом минимум 250–270°C, не 220°C. Это обеспечит нормальный интервал смазки и надежность.
Хлебопекарное и упаковочное оборудование: специфика пищевого нагрева
Хлебопекарное оборудование сочетает несколько неблагоприятных факторов: высокая температура (печи работают при 200–280°C), влажность от пара в камере печи, абразивные частицы муки, и периодические мойки горячей водой и дезинфицирующими растворами.
В печных цепях, сушильных барабанах и конвейерах рядом с зоной нагрева смазка должна одновременно:
выдерживать температуру 200–280°C без коксирования и потери вязкости;
сохранять адгезию, чтобы не стекать со звеньев и механизмов при разогреве;
быть устойчивой к влажности и парам, которые могут вызвать эмульгирование (смешивание с водой и потерю смазывающих свойств);
переносить соседство с мукой, которая работает как абразив;
выдерживать щелочные и кислотные среды моющих и дезинфицирующих растворов, используемых при санитарной обработке оборудования.
Для таких условий применяются специализированные высокотемпературные цепные масла или смазки на основе POE с улучшенным пакетом присадок, включающим антиокислители, противоизносные компоненты и ингибиторы ржавчины. Срок их работы в печных цепях обычно составляет 200–500 часов в зависимости от интенсивности нагрева и загрузки оборудования.
На линиях фасовки и упаковки, где нагрев менее интенсивен (120–160°C), можно использовать более универсальные пластичные смазки H1 на базе PAO. Такие смазки часто предназначены для подшипников конвейеров, запаечных головок и направляющих, и их ресурс примерно вдвое дольше, чем у специализированных цепных решений.
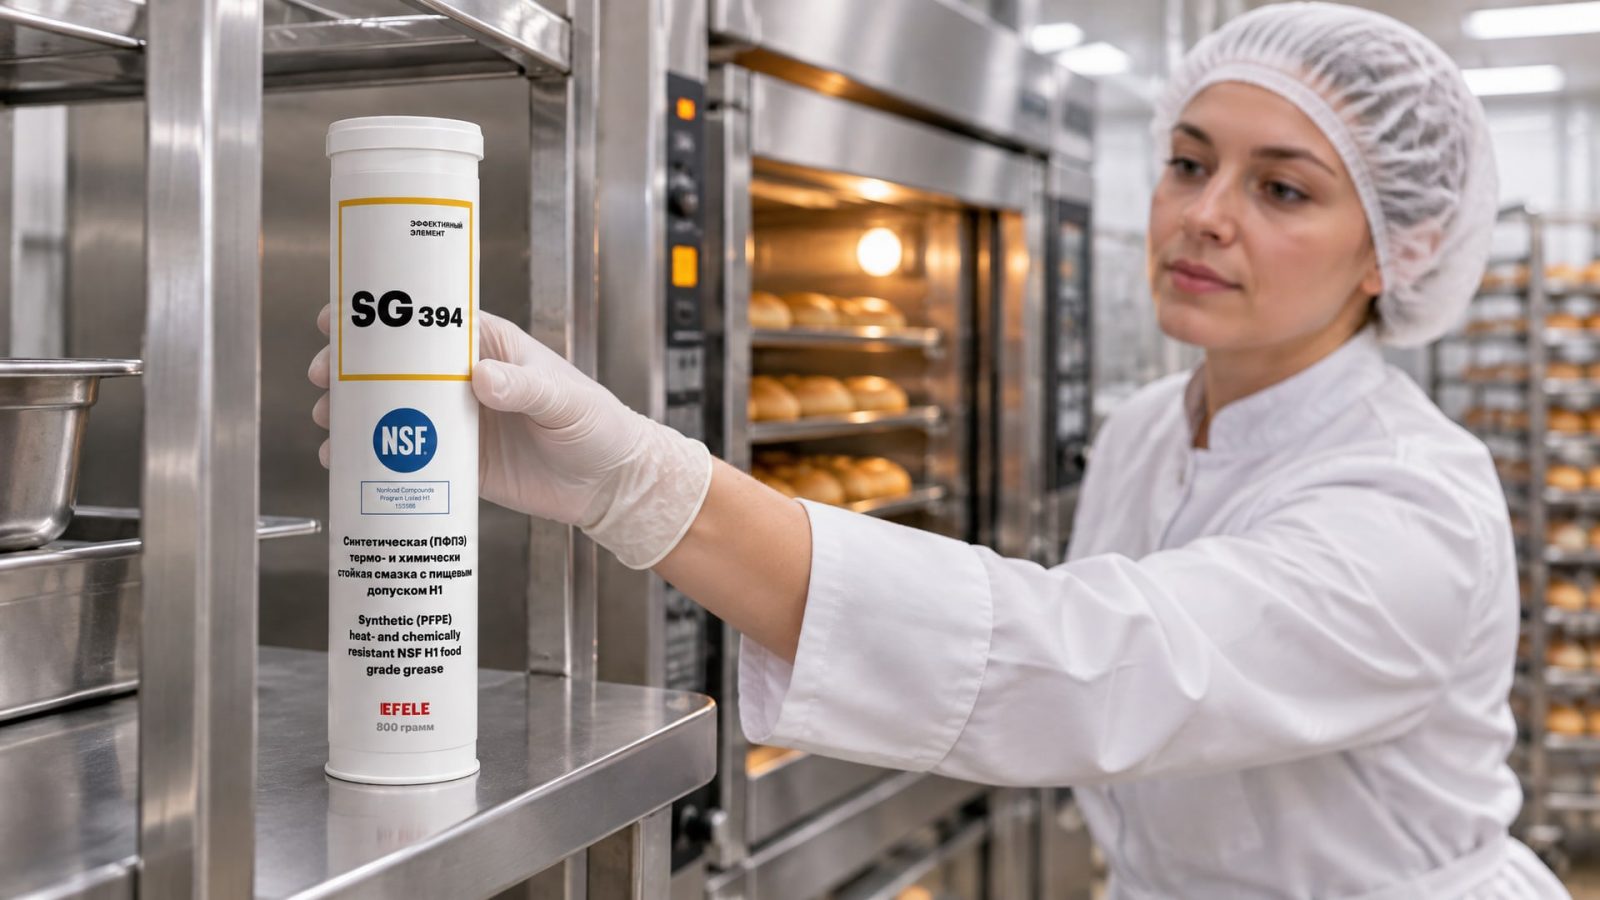
Для подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при температурах до +260°C, подойдет термо- и химстойкая пластичная смазка EFELE SG-394 с допуском NSF H1: NLGI 2, 0…260 °C, диапазон работы -20…+260 °C, синтетическая основа.
Критерии выбора: алгоритм подбора для вашего узла
Выбор пищевой смазки для высоких температур проще сделать по четкой схеме:
1. Определите реальную температуру узла. Проверьте техническую документацию оборудования или проведите температурное измерение на месте. Это базовый параметр; ошибка на 30–50°C может привести к неправильному выбору.
2. Выберите форму выпуска. Если это цепь, печная передача или узел с поливом - смотрите на цепные масла (ISO VG 100–220). Если это подшипник, направляющая или узел со статической нагрузкой - рассмотрите пластичные смазки (NLGI 0–2).
3. Проверьте температурный диапазон. Рабочая температура вашего узла должна быть на 20–30°C ниже максимума, указанного в спецификации. Если узел работает при 220°C, смазка должна быть рассчитана минимум на 250–270°C.
4. Убедитесь, что это NSF H1. Проверьте карточку товара или технический лист: там должно быть указано «NSF H1 registered» или «соответствие DIN V 10517». Не путайте H1 с H2 - H2 не допускается для узлов с риском контакта продукта.
5. Учтите условия окружающей среды. Если оборудование работает во влажной среде (около печей с паром), подвергается регулярной мойке горячей водой, или контактирует с мукой и пищевыми частицами, выбирайте смазку с улучшенной водостойкостью и противоизносными свойствами. Синтетические базы (POE, PAO) здесь предпочтительнее минеральных.
6. Уточните интервалы переподачи. Спросите у производителя смазки или в каталоге, может ли эта смазка работать при вашей температуре при стандартном интервале смазки (50–100 часов), или требуется сокращенный интервал. Сокращенный интервал означает дополнительные затраты на обслуживание.
7. Сверьте совместимость с системой подачи. Если смазка подается через централизованную систему или дозатор, убедитесь, что класс вязкости (NLGI для смазки, ISO VG для масла) совместим с насосом и линиями; не все системы могут работать с маслами VG 220 или смазками жестче NLGI 2.
Практические ошибки при выборе и применении
Ошибка 1: выбор смазки только по допуску H1, без проверки температурного диапазона.
Результат: смазка начинает окисляться, коксироваться, теряет вязкость и приводит к износу узлов за несколько месяцев вместо ожидаемого года. Проверяйте максимальную температуру в спецификации.
Ошибка 2: применение универсальной пластичной смазки вместо специализированного цепного масла для печных цепей. Результат: густая смазка не циркулирует хорошо, скапливается в цепи, коксируется быстро. Для цепей выше 200°C используйте именно цепные масла.
Ошибка 3: замена поставщика без проверки совместимости. Если вы переходите на другого производителя, убедитесь, что новая смазка имеет сопоставимый температурный диапазон, вязкость и присадочный пакет. Некоторые смазки плохо совместимы с остатками предыдущего материала, особенно если базы разные (минеральная vs синтетическая).
Ошибка 4: игнорирование влажности и периодических моек. Если смазка не устойчива к воде и щелочам, она быстро теряет смазывающие свойства в условиях пищевого производства. Спросите производителя о стойкости к мойке и дезинфекции.
Ошибка 5: вера в то, что «высокая температура» означает редкую смазку. Часть высокотемпературных смазок требует более частой переподачи, а не реже. Уточняйте интервал; сокращенная переподача может быть экономически неэффективна.
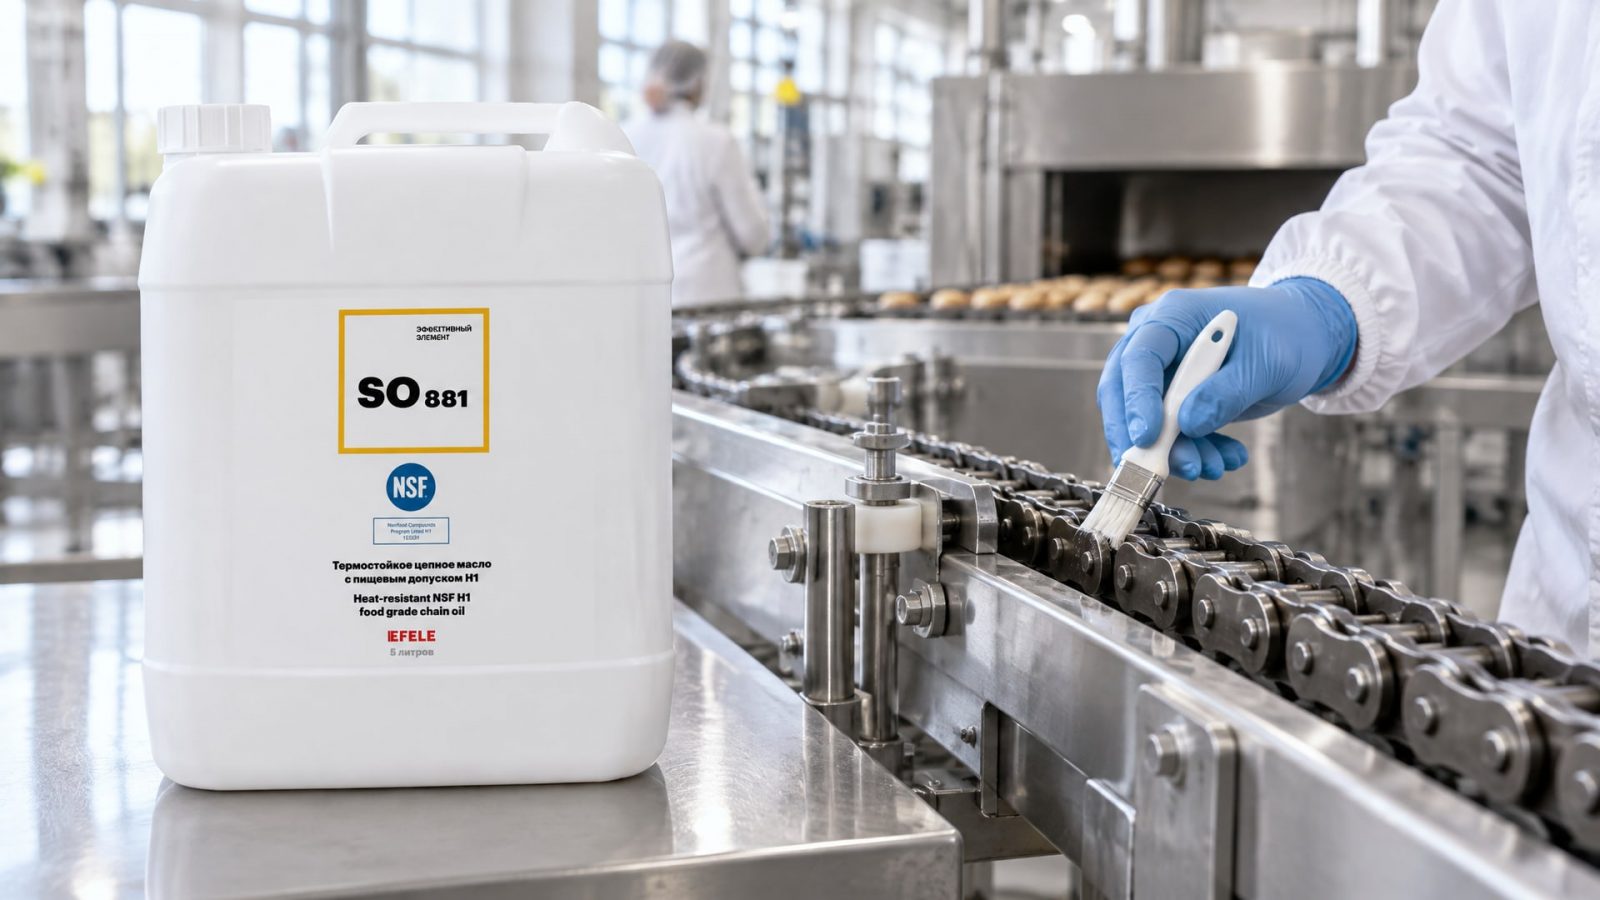
Для цепных передач, работающих при высоких температурах до +230°C, рекомендуется использовать термостойкое эфирное цепное масло EFELE SO-881 с допуском NSF H1: ISO VG 150, 0…230 °C, диапазон работы -20…+230 °C, полиольная эфирная основа.
Часто задаваемые вопросы
Может ли смазка H1 работать при 280°C, если в карточке написано «до 280°C»?
Указанный максимум часто относится к кратковременному нагреву или к условиям с сокращенным интервалом переподачи. Если узел нагревается постоянно при 280°C без остановок, смазка будет теряться быстрее, чем при проектном режиме (200–250°C). Проверьте в технических условиях производителя, допускает ли смазка работу при максимальной температуре со стандартным интервалом, или требуется более частая переподача. Обычно рекомендуется выбирать смазку так, чтобы рабочая температура была на 20–30°C ниже указанного максимума.
Чем отличаются H1 и H2? Могу ли я использовать H2 в пищевом цехе, если там «высокие требования»?
NSF H1 допускает случайный контакт с пищей; это смазка для узлов, где возможно непреднамеренное попадание микроколичества в готовый продукт (например, подшипник конвейера на линии фасовки). NSF H2 рассчитана на пищевое производство, но в зонах, исключающих контакт с пищей (например, для редукторов в служебных помещениях). H2 часто имеет лучшую термостойкость, чем H1, но использовать ее вместо H1 в пищевом цехе нельзя по санитарным нормам. Высокие требования - это не причина для замены допуска, а повод выбрать лучший H1-продукт с улучшенными свойствами.
Почему смазка коксируется в печной цепи, если она на синтетической основе?
Коксирование (образование твердых черных отложений) может произойти даже на синтетике, если: 1) интервал переподачи слишком велик, и смазка длительно нагревается без циркуляции; 2) загрязнение (мука, абразив) разлагает присадки смазки; 3) смазка выбрана неправильно (например, пластичная смазка NLGI 2, которая плохо циркулирует в цепи, вместо жидкого цепного масла). Решение: переходите на жидкое цепное масло вместо смазки и сокращайте интервал переподачи с 100 часов до 20–40 часов.
Что делать, если централизованная система смазки не принимает вязкое масло ISO VG 220?
ISO VG 220 может быть слишком вязким для дозаторов и насосов старых систем, рассчитанных на VG 46–100. Сначала проверьте технические характеристики вашей системы подачи (паспорт, наклейка, документация). Если система не совместима с VG 220, возьмите более легкое масло (VG 100–150) или переходите на пластичную смазку, которая подходит для вашей системы. Альтернатива - модернизация системы подачи на более мощный насос, но это дорого.
Как долго работает пищевая смазка при 250°C?
Ресурс зависит от интенсивности нагрева, нагрузки и типа смазки. Высокотемпературные цепные масла при постоянной работе при 250°C обычно держат 200–400 часов, а потом требуют замены. Пластичные смазки изнашиваются быстрее в таких условиях (50–150 часов). Некоторые высокотемпературные смазки на основе POE могут работать дольше, но требуют более частой переподачи (каждые 20–30 часов вместо стандартных 100 часов). Точный ресурс лучше уточнить у производителя для конкретного продукта.
Заключение
Выбор пищевой смазки для высокотемпературных узлов - это не просто проверка допуска NSF H1, а комплексный подход к оценке химической базы, температурного диапазона, формы выпуска и условий работы оборудования. Высокая температура требует синтетических баз (PAO или POE), правильной вязкости и усиленного пакета присадок; при этом максимальная указанная температура часто достижима только при сокращенных интервалах переподачи.
Для надежной работы сделайте три простых шага: 1) измерьте или уточните реальную температуру вашего узла; 2) выберите подходящую форму выпуска (цепное масло для цепей и конвейеров, пластичную смазку для подшипников); 3) убедитесь, что температурный диапазон смазки включает вашу рабочую температуру с запасом на 20–30°C, и что допуск - именно NSF H1. Если смазка быстро темнеет или коксируется, это сигнал пересмотреть либо интервал переподачи, либо сам выбор продукта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снять анаэробный герметик с болтов, используя проверенные методы нагрева и специальные инструменты для разборки.
Утилизация СОЖ по закону: классификация, требования и выбор компании для сдачи отработанной жидкости.
Узнайте, как выбрать цепное масло пищевое для конвейеров, чтобы снизить износ, продлить срок службы и обеспечить безопасность продукции.