
Противозадирные присадки в масле: связаны ли нагрузка сваривания и диаметр пятна износа
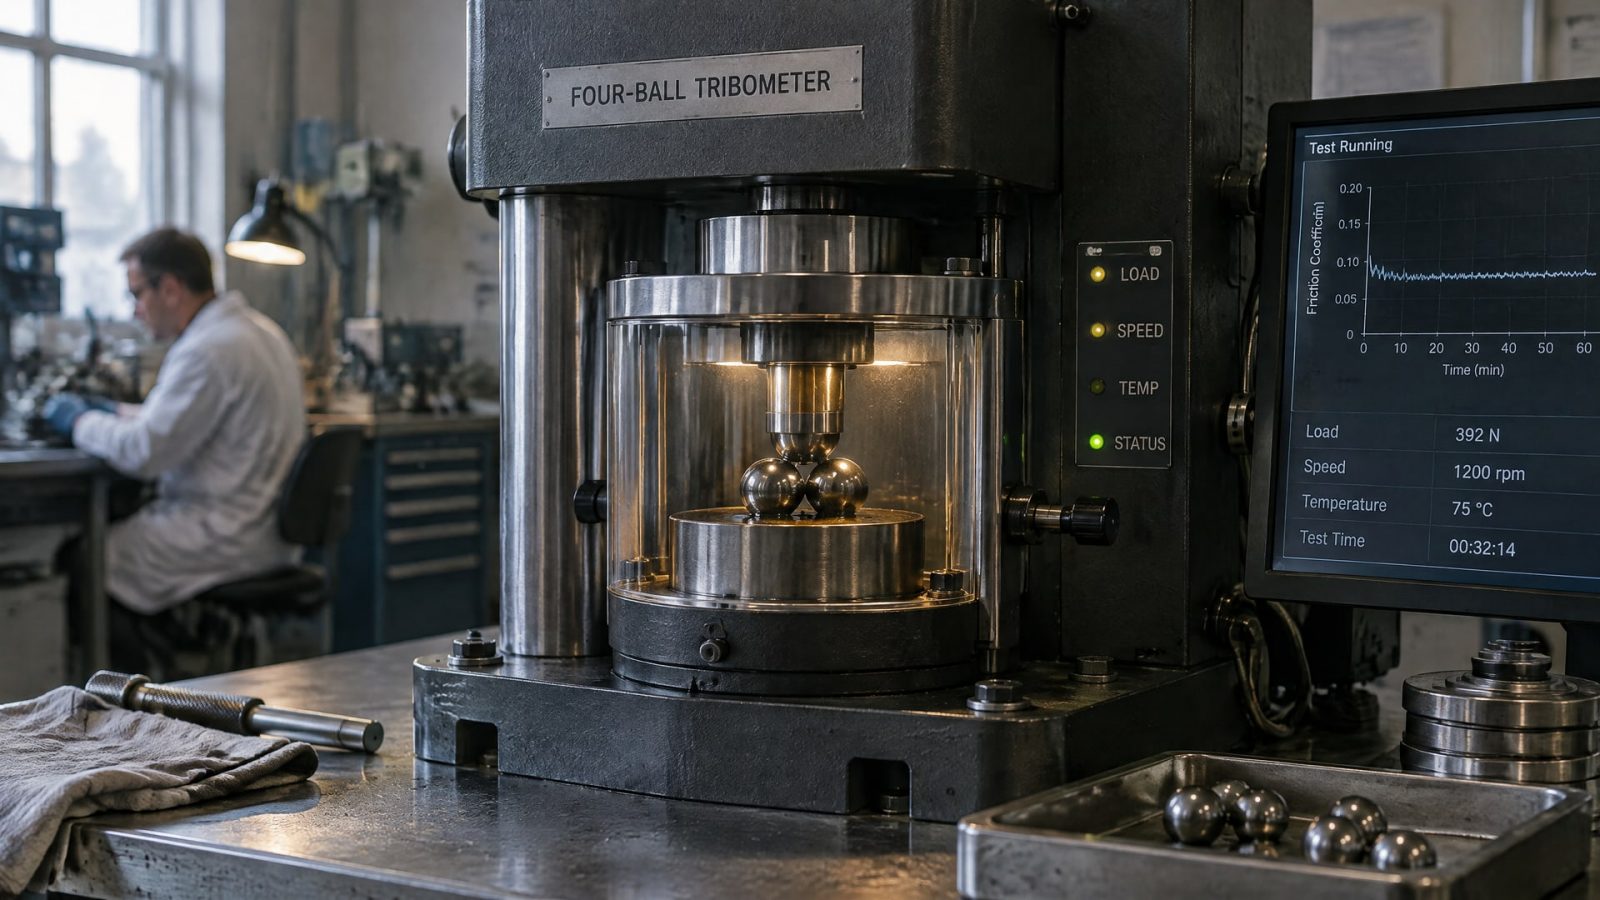
Универсальной прямой зависимости между нагрузкой сваривания и диаметром пятна износа нет. ГОСТ 9490-75 связывает эти показатели в испытании на четырехшариковой машине, но не предлагает пересчитывать один в другой: если сваривание не происходит, диаметр пятна используют как условный порог для определения предельной нагрузки.
Это различие важно учитывать при оценке масел и пластичных смазок с противозадирными присадками. Статья будет полезна инженерам, техническим специалистам и закупщикам: разберем, что показывает каждый показатель, почему в стандартах встречаются пороги 3 и 4 мм и как сопоставлять результаты испытаний с условиями работы узла.
Что показывает испытание смазки по ГОСТ 9490-75
ГОСТ 9490-75 определяет противозадирные свойства на четырехшариковой машине.
В методе учитывают нагрузку сваривания и средний диаметр пятна износа, но каждый показатель описывает результат по-своему. Нагрузка сваривания показывает, при какой нагрузке наступает предельное состояние: машина останавливается из-за достижения предельного момента трения или сваривания шариков.
Если сваривания не произошло, стандарт задает условие для определения нагрузки сваривания: ею считают нагрузку, при которой средний диаметр пятна износа достигает 3 мм или более. Это пороговое правило, а не формула для пересчета миллиметров в ньютоны. Поэтому два результата одного испытания нужно читать совместно, но не подменять один другим.
Нагрузка сваривания и пятно износа - разные критерии
Диаметр пятна износа характеризует след на шариках после испытания. Нагрузка сваривания относится к нагрузке, при которой достигается установленное предельное состояние. В рамках ГОСТ 9490-75 оба параметра помогают оценить поведение смазочного материала при нагрузке, однако стандарт не утверждает, что каждому значению диаметра соответствует единственное значение нагрузки сваривания.
В практической оценке полезно зафиксировать:
по какому стандарту проводили испытание;
при какой нагрузке определяли пятно износа;
наблюдалось ли сваривание шариков;
какое значение нагрузки сваривания указано в протоколе.
Такой подход снижает риск некорректно трактовать отдельное число из протокола. Например, высокий показатель нагрузки сваривания сам по себе не сообщает, каким будет износ при всех других режимах трения. Для вывода о пригодности смазки нужны данные в контексте испытания и назначения продукта.
Запрос «испытание смазки ГОСТ» может относиться к разным методикам. Перед сопоставлением двух паспортных показателей проверьте номер стандарта и вид смазочного материала: одинаковое название показателя еще не означает, что результаты получены по идентичной процедуре.
Почему между нагрузкой сваривания и пятном износа нет прямой зависимости
Показатели могут изменяться в ожидаемом направлении: более выраженные противозадирные свойства обычно связаны с повышением нагрузки сваривания и уменьшением пятна износа.
Но это не дает универсальной линейной зависимости вида «определенное число ньютонов равно определенному диаметру в миллиметрах». На результат влияют методика испытания и условия, при которых получены данные.
Главная причина путаницы - пороговое правило в стандартах. По ГОСТ 9490-75 значение 3 мм используется для определения предельной нагрузки в ситуации, когда сваривания нет. Это не означает, что пятно диаметром 2 мм всегда соответствует одной и той же нагрузке сваривания для разных продуктов. Тем более нельзя переносить такое соответствие на другие режимы или стандарты без проверки условий испытания.
Откуда берутся пороги 3 и 4 мм
В ГОСТ 32501-2013 и ГОСТ 32502-2013 для аналогичных случаев используют критерий пятна износа диаметром не более 4 мм. Разница между 3 и 4 мм не свидетельствует о противоречии: стандарты устанавливают собственные правила для соответствующих типов смазочных материалов и процедур.
| Стандарт | Условие по пятну износа при определении нагрузки сваривания |
|---|---|
| ГОСТ 9490-75 | Средний диаметр 3 мм и более, если сваривания нет |
| ГОСТ 32501-2013 | Диаметр не более 4 мм в соответствующем случае |
| ГОСТ 32502-2013 | Диаметр не более 4 мм в соответствующем случае |
Из таблицы не следует, что значения можно напрямую сравнить между собой как результаты одного и того же испытания. Сначала нужно установить, к какому материалу относится стандарт и как именно трактуется критерий. Для закупщика это практический пункт проверки: сравнивать продукты только по величине пятна износа без учета метода недостаточно.
Итак, «нагрузка сваривания - пятно износа» описывает связь двух результатов в рамках испытательной методики, а не единый показатель. В протоколе важны и число, и условия его получения.
Как читать нагрузочную способность трансмиссионного масла
Для трансмиссионных масел противозадирные свойства рассматривают вместе с назначением и классом масла.
ГОСТ 17479.2-2015 связывает классы с областью применения по контактным напряжениям: умеренная эффективность указана для напряжений до 2500 МПа, высокая - до 3000 МПа, высокая эффективность и многофункциональное действие - выше 3000 МПа.
В стандарте также приведены минимальные требования по нагрузке сваривания для отдельных групп масел: 2930 Н, 3283 Н и 3685 Н. Эти значения относятся к требованиям для соответствующих групп, а не образуют универсальную шкалу для любого масла. Поэтому нельзя выбрать продукт для передачи, просто найдя в описании максимальное значение нагрузки сваривания.
При подборе для гипоидной или другой сильнонагруженной передачи сопоставляют:
класс масла по ГОСТ 17479.2-2015;
допустимые контактные напряжения в узле;
требование по предельной нагрузочной способности;
режим работы и назначение масла.
Такой набор данных помогает связать результат испытания с реальной задачей. Высокое значение нагрузки сваривания может быть важным, но оно не заменяет проверку класса и соответствия требованиям к передаче. Если в технической документации узла задан конкретный класс, сначала проверяют его, а затем анализируют значения испытаний.
Линейка редукторных масел EFELE SO-760 включает классы вязкости VG-68, VG-100, VG-150, VG-220, VG-320 и VG-460. В этих маслах предусмотрены противозадирные присадки, обеспечивающие высокую несущую способность. При выборе конкретного класса вязкости ориентируются на требования оборудования, а нагрузку сваривания рассматривают как один из показателей, а не как единственное основание для решения.
Как работают противозадирные присадки в масле
Противозадирные присадки на основе соединений серы, фосфора и хлора работают в зоне высоких температур и давления.
При таких условиях компоненты присадки разлагаются и формируют защитную пленку, которая снижает риск задира и сваривания. Эффект особенно важен при граничном и смешанном трении, когда условий обычного смазывания недостаточно для разделения контактирующих поверхностей.
Присутствие серы или фосфора в составе само по себе не подтверждает пригодность масла для конкретного узла. Значение имеют рецептура и назначение готового продукта, а также его соответствие требуемому классу. Поэтому выражение «противозадирная присадка трансмиссионное масло сера» не описывает готовое решение: один компонент не заменяет проверки характеристик масла целиком.
У противозадирных присадок нет одинаковой задачи во всех системах. Например, формулировка «противозадирные присадки в моторное масло» не означает, что любую присадку для нагруженной передачи можно без проверки вводить в моторное масло. Применимость зависит от рецептуры и назначения масла, а ключевой принцип - совместимость с его системой присадок и соответствие требованиям конкретного класса.
При оценке продукта не стоит делать вывод по одному числу. Вместе рассматривают нагрузку сваривания, диаметр пятна износа, вязкость, тип базового масла и назначение по стандарту. Это помогает отличить свойство отдельной присадки от характеристик готового смазочного материала.
Как сопоставлять результаты для разных смазок
Сравнение имеет смысл, если известны тип материала и метод испытания.
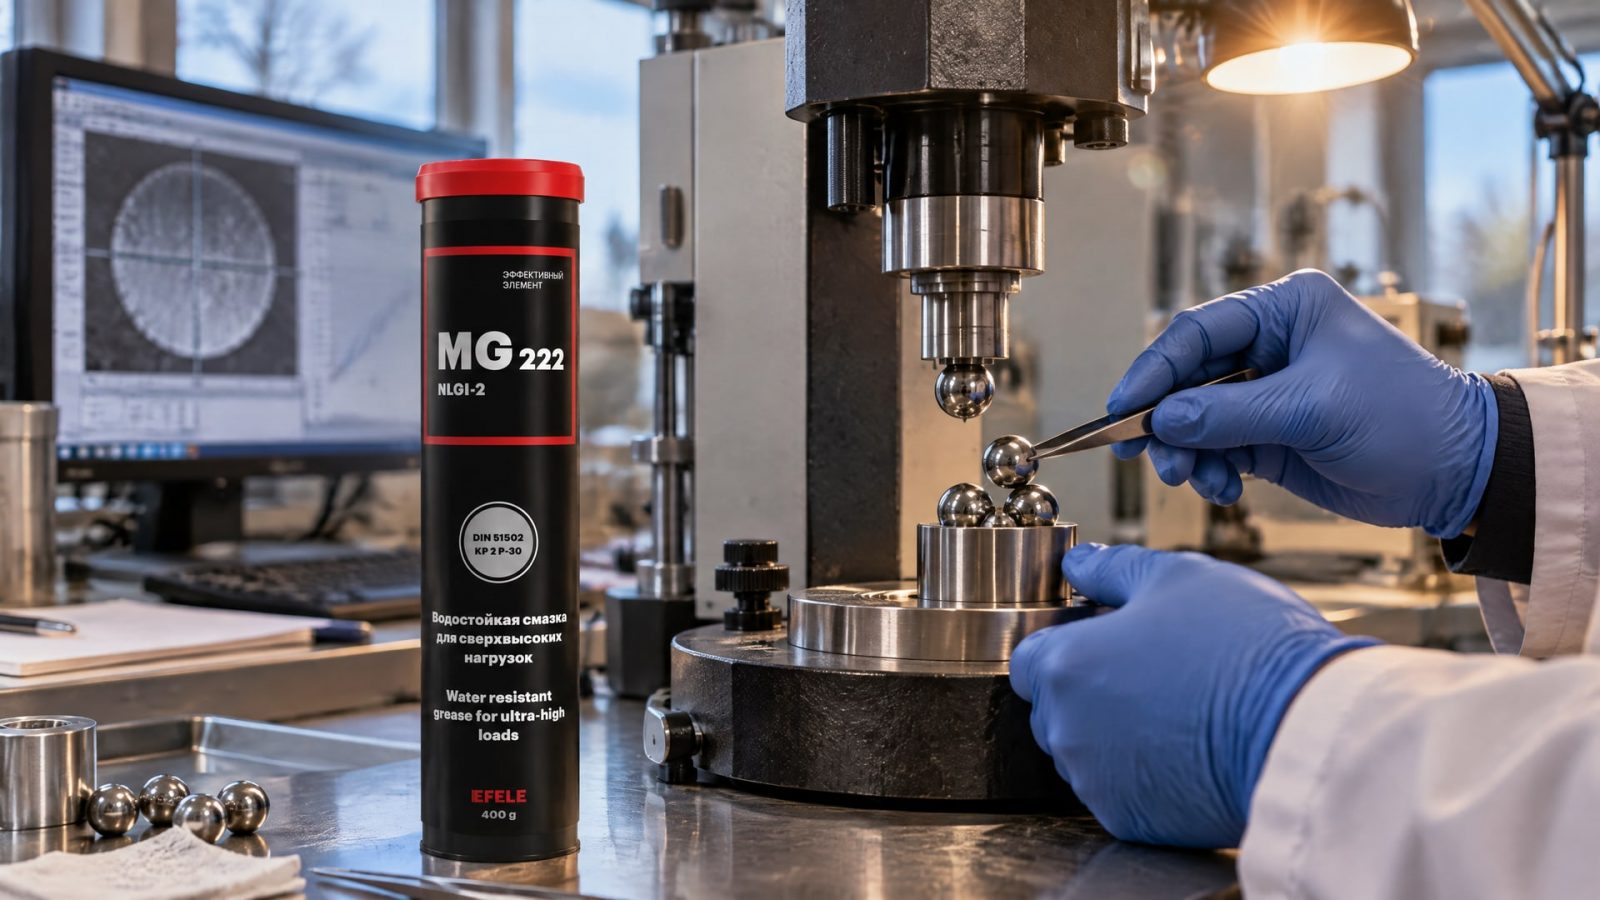
Четырехшариковая машина используется в стандартах для жидких смазочных материалов и пластичных смазок, однако критерии оценки могут различаться. Так, в ГОСТ 9490-75 установлен порог 3 мм, а в ГОСТ 32501-2013 и ГОСТ 32502-2013 встречается критерий не более 4 мм.
Для пластичных смазок с высокой нагрузкой сваривания показатель можно рассматривать как часть технической оценки. Например, для EFELE MG-222 указана нагрузка сваривания более 6300 Н. Этот результат характеризует продукт по указанному показателю; он не дает основания напрямую сравнивать его с любым маслом или автоматически прогнозировать диаметр пятна в другом испытании.
Перед сравнением результатов проверьте в документации:
относится ли показатель к маслу или пластичной смазке;
какой стандарт использовали;
что именно означает приведенный диаметр пятна;
указана ли нагрузка сваривания и каким способом ее определяли;
соответствует ли продукт режиму и назначению узла.
Такая проверка особенно полезна при выборе между несколькими материалами с близкими цифрами. Если методы различаются, совпадение единиц измерения не делает результаты сопоставимыми. Если метод одинаков, все равно нужно учитывать назначение смазки: высокая нагрузка сваривания не гарантирует минимальный износ при каждом режиме.
Для закупщика практический следующий шаг - запросить или проверить техническую документацию на конкретный продукт и сверить ее с требованиями узла. Если в ней указано только одно значение, например нагрузка сваривания, для инженерного решения может потребоваться дополнительная информация о пятне износа, вязкости и назначении материала.
Часто задаваемые вопросы
Высокая нагрузка сваривания означает маленькое пятно износа?
Не обязательно. Показатели связаны с противозадирными свойствами, но ГОСТ 9490-75 использует диаметр пятна как пороговый критерий при отсутствии сваривания, а не как универсальную шкалу для пересчета в нагрузку. Результаты нужно оценивать с учетом стандарта и условий испытания.
Почему в стандартах встречаются 3 и 4 мм?
ГОСТ 9490-75 использует критерий 3 мм и более при отсутствии сваривания. В ГОСТ 32501-2013 и ГОСТ 32502-2013 для соответствующих случаев приведен порог не более 4 мм. Это разные стандарты и критерии, поэтому сравнивать значения без проверки методики некорректно.
Можно ли добавить противозадирную присадку в моторное масло?
Одного наличия серо-, фосфор- или хлорсодержащего компонента недостаточно, чтобы судить о применимости. Она зависит от рецептуры и назначения масла, совместимости с его системой присадок и требований конкретного класса. Для решения сверяются с документацией на масло и требованиями двигателя.
Подходит ли любая противозадирная присадка для трансмиссионного масла?
Нет. Для трансмиссионной передачи важны класс масла, допустимые контактные напряжения и требования к нагрузочной способности. Присутствие противозадирного компонента само по себе не подтверждает соответствие. При подборе сопоставляют назначение продукта с требованиями узла и проверяют показатели по нужному стандарту.
Заключение
Нагрузка сваривания и диаметр пятна износа связаны, но прямой универсальной зависимости между ними нет. ГОСТ 9490-75 использует пятно диаметром 3 мм как условный критерий при отсутствии сваривания, тогда как другие стандарты могут задавать порог 4 мм. Поэтому противозадирные присадки в масле оценивают не по одной цифре, а по результатам испытаний и назначению готового продукта.
Следующий шаг при выборе - сверить стандарт испытания, класс масла и требования оборудования, затем сопоставить их с нагрузкой сваривания и диаметром пятна износа. Такой порядок поможет избежать ошибочного сравнения результатов и подобрать смазочный материал под реальный режим работы узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему смазка для высокоскоростных подшипников с твердыми присадками может быть неэффективной и даже вредной для оборудования.
Графит в узлах трения втулок – решение для сухого скольжения. Выбирайте самосмазывающиеся материалы с учетом нагрузки и температуры.
Узнайте, как антифрикционные покрытия работают при контактных напряжениях до 1370 МПа и какие преимущества они дают.