
Смазка для холодильного оборудования: выбор для работы при минус 40 °C
Выбор пищевой смазки для оборудования, работающего при -40 °C, - это не просто поиск продукта с маркировкой H1. NSF H1 подтверждает допуск для случайного, технически неизбежного контакта с пищей, но низкотемпературная работоспособность требует отдельной проверки. На морозе смазка должна сохранять текучесть, обеспечивать низкий пусковой момент и не терять адгезию к поверхностям узла.
Статья поможет инженерам и закупщикам разобраться, на какие параметры смотреть при подборе смазки для морозильных камер и холодильного оборудования. Вы узнаете, чем отличаются смазки для цепей, подшипников и гидросистем, как проверить совместимость с имеющимся оборудованием и почему одного допуска H1 недостаточно.
Почему H1 недостаточно для выбора при низких температурах
Маркировка NSF H1 означает только одно: смазка может применяться в зонах с техническим риском контакта с пищей.
Это не гарантирует, что она поддерживает требуемые свойства при -40 °C. Многие производители выпускают универсальные H1-смазки, рассчитанные на температурный диапазон от 0 °C до +80 °C - такие продукты окажутся бесполезными в морозильной камере.
Для холодильного оборудования нужна смазка, у которой в техническом листе явно указаны нижняя граница температуры (например, -40 °C, -45 °C или -51 °C) и параметры низкотемпературной работоспособности. Без этого информации даже сертифицированная по NSF H1 смазка не пройдет стартовое испытание на морозе: вязкость базового масла возрастет настолько, что смазка не поступит в зазор подшипника или шарнира цепи, а в узле наступит масляное голодание.
При выборе смотрите на связку: температурный диапазон + вязкость базового масла + класс NLGI + состав загустителя + NSF H1 и ISO 21469. Каждый из этих параметров определяет, будет ли смазка работать в вашем конкретном узле.
Различия между смазками для цепей, подшипников и гидросистем
В морозильном оборудовании работают разные типы узлов, и каждый требует своего подхода к смазке.
Цепи морозильных механизмов
Цепи нуждаются в низкотемпературных масляных составах с хорошей текучестью и способностью проникать в шарниры звеньев. Для них используют специальные low-temperature chain oils с NSF H1. Такие масла имеют вязкость ISO VG 32–68, базовую основу (часто PAO или минеральное масло) и пакет адгезивных добавок, чтобы масло не стекало с цепи при тряске и вибрации. При -40 °C вязкость остается достаточно низкой, масло сохраняет текучесть и смазывает шарниры, не забивая их вязким слоем.
Для цепей в морозильных камерах часто используют масла с диапазоном от -40 °C до +60 °C или -40 °C до +80 °C. Важно убедиться, что масло водостойко - на пищевых предприятиях конденсат и моющие растворы постоянно контактируют с оборудованием.
Подшипники и узлы качения
Подшипникам требуется пластичная смазка (грease) - продукт, загущенный и сохраняющий форму в узле. Для морозильного оборудования это должна быть low-temperature grease с NSF H1 и нижней границей температуры не выше -40 °C. Критичные параметры:
NLGI grade: для холода предпочитают NLGI 1 или NLGI 2 (не выше), чтобы смазка не замерзала при старте
пусковой момент (pour point): должен быть ниже -40 °C, иначе подшипник будет испытывать высокие нагрузки при холодном пуске
базовое масло: обычно PAO, эстеры или специальные низкотемпературные минеральные фракции с вязкостью ISO VG 22–32
загуститель: calcium complex, aluminum complex или полиурия, обеспечивающие консистентность при экстремальном холоде
Важно проверить совместимость смазки с материалами уплотнений узла (резина, фторопласт). На морозе некоторые полимеры становятся хрупкими, и неправильно выбранная смазка может ускорить их деградацию.
Гидросистемы и централизованное смазывание
Если оборудование снабжено централизованной системой подачи масла или гидравлической смазкой, требуется low-temperature H1 oil (текучее масло, не пластичная смазка). Такие масла имеют вязкость ISO VG 32 или 46, низкую вязкость при -40 °C (чтобы прокачиваться по длинным трубопроводам), хорошие противоокислительные свойства и пакет адгезии.
Централизованные системы требуют особого внимания к прокачиваемости: если вязкость при низкой температуре слишком высока, масло попросту не дойдет до точек смазывания. Поэтому для таких систем в морозе часто используют вязкость ISO VG 22 или ISO VG 32 с подтвержденной текучестью при -40 °C и ниже.
Параметры, на которые нужно смотреть при выборе
Нижняя граница температуры и pour point
В техническом листе ищите явное указание на применение при определенной температуре: "suitable for -40 °C" или "suitable for freezer applications down to -51 °C". Дополнительно смотрите pour point - это температура, при которой масло становится неподвижным. Для морозильного оборудования pour point должен быть как минимум на 10-15 °C ниже расчетной температуры узла.
Базовое масло и его вязкость
Для низких температур предпочтительны:
PAO (полиальфаолефины): синтетическое масло с хорошей текучестью на холоде и стабильной вязкостью при перепадах температур
Эстеры: синтетические масла с отличной адгезией и поведением при холоде; дороже PAO, но часто используются в критичных узлах
Минеральное масло специальной очистки: если требуется подешевле, но низкотемпературная характеристика хуже, чем у синтетики
Вязкость должна быть низкой (ISO VG 22, 32, 46) - такие масла сохраняют текучесть при -40 °C и не создают масляное голодание в зазорах.
Класс консистенции NLGI для пластичных смазок
NLGI определяет твердость смазки: NLGI 0 - почти жидкое, NLGI 6 - почти твердое. Для морозильного оборудования оптимальны NLGI 1 или NLGI 2. Смазка должна быть достаточно густой, чтобы оставаться в узле, но не настолько, чтобы затруднить холодный пуск или плохо прокачиваться в автоматические системы.
Допуски и стандарты
NSF H1: обязателен для пищевых применений с возможностью контакта с пищей
ISO 21469: стандарт гигиенических требований к смазочным материалам в пищевой промышленности; если указан в паспорте, это дополнительное подтверждение качества и безопасности
FDA 21 CFR 178.3570: американский регламент на компоненты, допустимые при контакте с пищей; встречается в некоторых высокотемпературных сертификатах
Типичные проблемы при выборе неправильной смазки
Если закупить смазку только по маркировке H1, без внимания к температурному диапазону, появляются характерные признаки неправильного выбора.
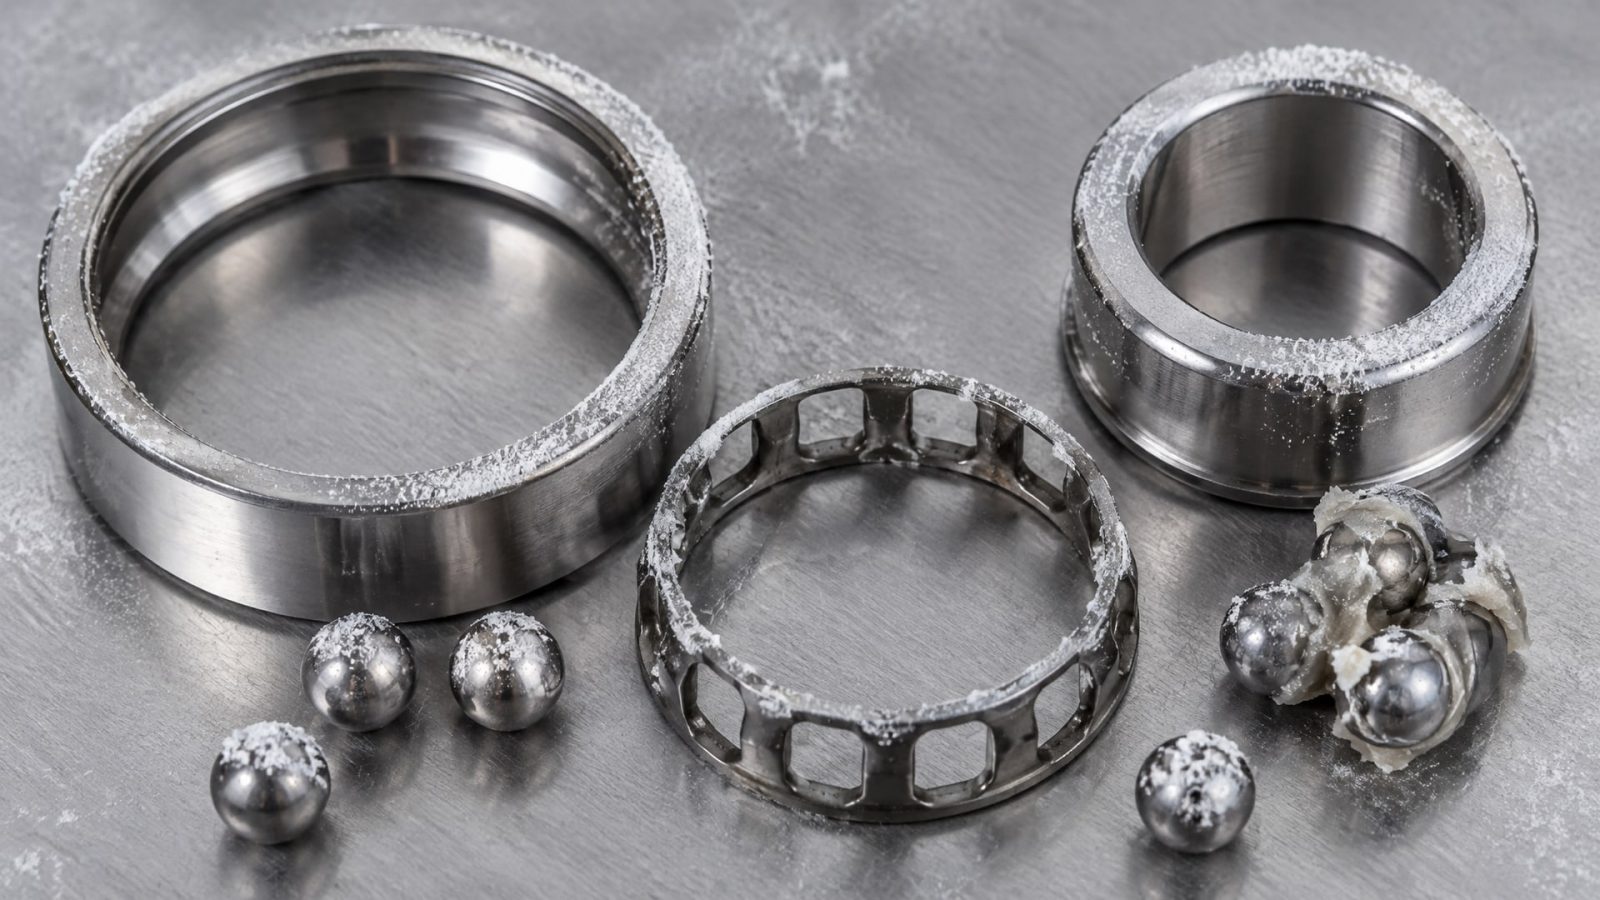
Масляное голодание при холодном пуске. Смазка слишком вязка на морозе - не поступает в зазоры подшипника или цепи, узел работает «вхолостую», трение скачет, ресурс подшипника падает. Это признак того, что базовое масло имеет слишком высокую вязкость при -40 °C или не предназначено для низких температур.
Вытекание и вымывание смазки. Если консистенция слишком мягкая (например, NLGI 0 вместо NLGI 2), или база не имеет адгезивных свойств, смазка вытекает из узла под действием центробежной силы и влаги. На пищевых предприятиях интенсивные мойки и конденсат ускоряют этот процесс.
Несовместимость с уплотнениями. Некоторые синтетические базы (эстеры, полиэфиры) при -40 °C могут вызывать разбухание или, наоборот, высыхание фторопластовых уплотнений. Результат - течи и микропроцечки.
Слипание и фреттинг. Если смазка не обеспечивает адгезию (хорошее прилипание к поверхности), металл-к-металлу контактирует чаще, возникает микровибрация, трение растет, и на критичных узлах появляются очаги фреттинг-коррозии.
При высокой влажности и температурных колебаниях эти проблемы накладываются друг на друга. Именно поэтому для морозильного оборудования важен комплексный подход: смотреть не на одно число, а на сочетание всех параметров.
Как проверить совместимость смазки с оборудованием
Перед первым применением рекомендуется:
Проверить совместимость с уплотнениями. В документации оборудования найти материалы сальников и уплотнительных резинок (часто это фторопласт, EPDM, нитрил), затем в техническом листе смазки убедиться, что она не вызывает разбухание или усадку этих материалов при -40 °C.
Убедиться в отсутствии остатков старой смазки. Если узел ранее смазывался другим составом, остатки могут быть несовместимы с новой смазкой. Особенно критично при переходе с минерального масла на синтетику или наоборот. Остатки вызывают расслоение, образуют шлам, забивают сетку фильтра. Перед сменой смазки узел нужно очистить.
Проверить вязкость новой смазки при реальной температуре узла. Если в паспорте указано, что масло пригодно при -40 °C, но вязкость при этой температуре - ISO VG 150-200, это может быть слишком вязко для вашего узла. Ищите смазки с явным указанием на прокачиваемость (pumpability) при минус 40 и ниже.
Провести пробный период и контроль. Запустить оборудование с новой смазкой, проверить температуру узла (подшипник должен не более чем на 10-15 °C теплее окружающей среды), прислушаться к уровню шума, проверить отсутствие вытеков.
Для морозильного оборудования пищевых предприятий нередко требуется согласование с инженерно-технической службой или поставщиком оборудования. На некоторых линиях предусмотрены смазки определенных брендов или с конкретными допусками - проверьте техпаспорт машины перед покупкой.
Выбор между минеральной и синтетической базой
Минеральные масла дешевле, но имеют худшую текучесть на холоде.
Если вам нужно оборудование, работающее при -40 °C и ниже, минеральная база часто оказывается недостаточной: вязкость при таких температурах возрастает слишком сильно, и смазка не прокачивается.
Синтетика (PAO, эстеры, полиальфаолефины) сохраняет вязкость в широком диапазоне температур. При -40 °C PAO-масло остается текучим, смазка поступает в узел, пусковой момент низкий. Кроме того, синтетика лучше держит адгезию, устойчива к окислению при перепадах температур и служит дольше.
Цена синтетики выше на 30-50%, но для морозильного оборудования это оправдано: меньше простоев из-за масляного голодания, выше ресурс узла, реже требуется переподсмазка. На практике закупщики промышленного сектора часто выбирают синтетику для морозильных применений как более надежный и предсказуемый вариант.
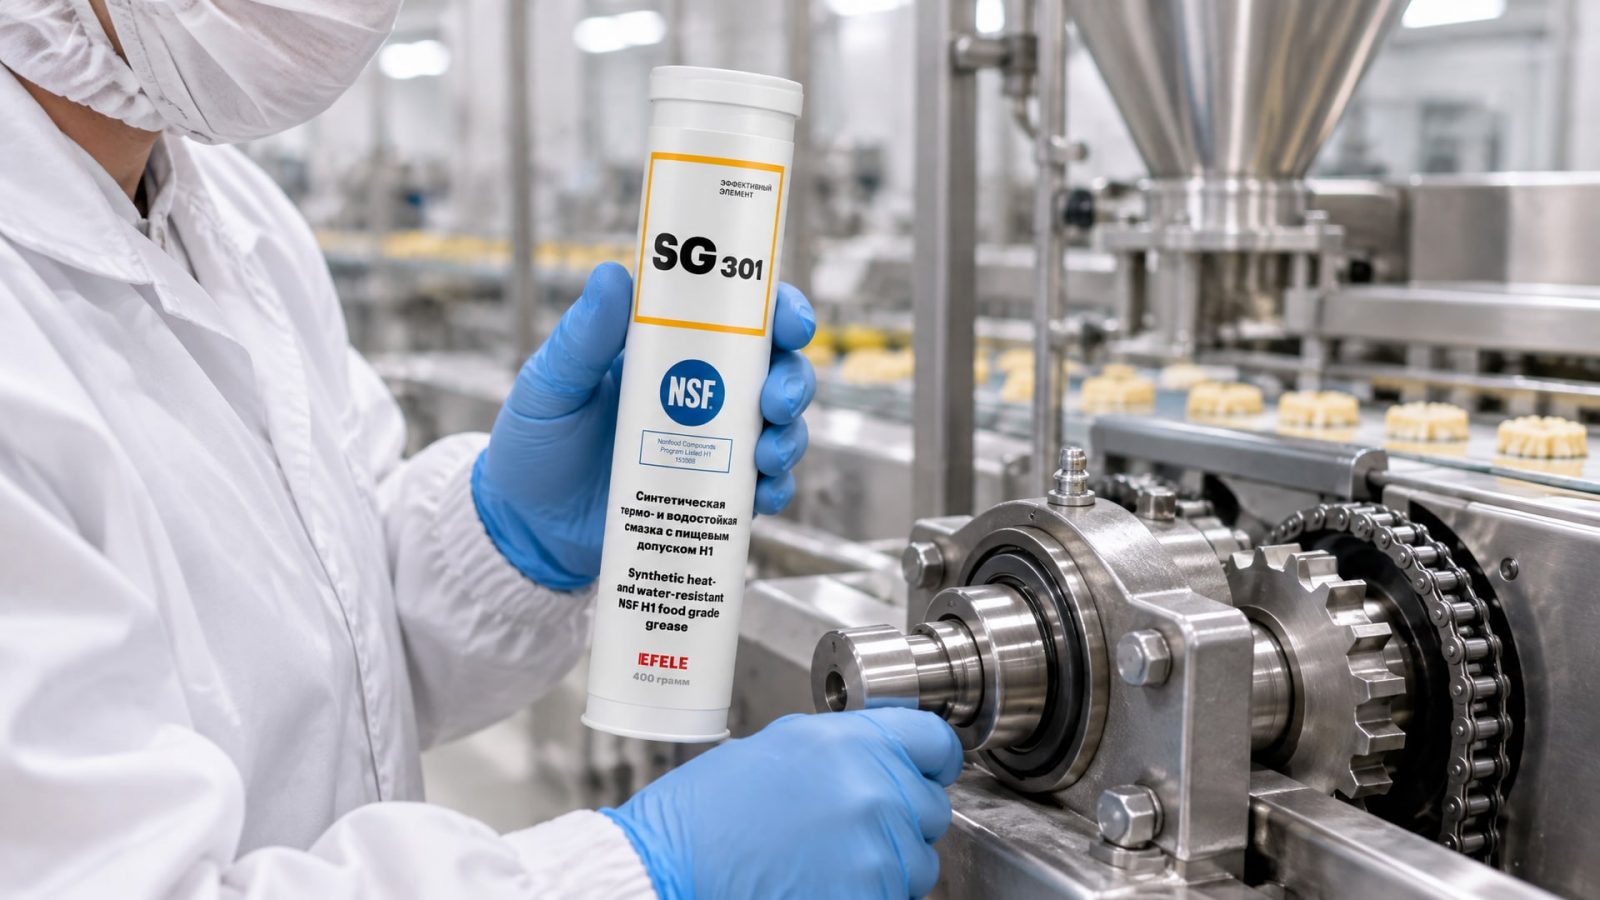
Один из типичных решений в пищевой промышленности - EFELE SG-301, термо-водостойкая смазка с NSF H1, рассчитанная на работу до -40 °C. Благодаря синтетической основе и специальному пакету присадок, она хорошо держит адгезию при холоде, устойчива к воде и пару, не вымывается при моющих процедурах. Такие смазки часто применяют на направляющих, скольжениях и узлах качения морозильного оборудования, где конденсат и вибрация требуют повышенной надежности.
Специфика централизованных систем смазки при низких температурах
Если оборудование снабжено централизованной системой подачи смазочного материала (масляными насосами, трубопроводами, форсунками), выбор становится более жестким.
При -40 °C базовое масло должно оставаться текучим не только в узлах, но и в трубопроводах длиной в несколько метров. Если вязкость при такой температуре превышает оптимальные значения, масло не дойдет до конца системы, и некоторые точки смазывания останутся без смазочного материала.
Для централизованных систем в морозильных камерах рекомендуют масла вязкостью ISO VG 22 или ISO VG 32 с явной гарантией прокачиваемости при -40 °C и ниже. В техническом листе ищите параметр «low-temperature viscosity at -40 °C» или «pumpability at -40 °C» - это показатель того, что масло будет транспортироваться насосом при холоде.
Кроме того, в централизованных системах важна устойчивость к окислению: масло циркулирует, контактирует с воздухом, нагревается в насосе, охлаждается в трубопроводах. Без присадок-антиоксидантов масло быстро деградирует и становится непригодным.
Если система не предусматривает обогрев масла перед подачей в морозильную камеру, масло приходит холодным. Поэтому выбор вязкости (обычно ISO VG 22) определяется не только узлом, но и условиями подачи. Для систем с нагревом можно выбрать вязкость повыше (ISO VG 32-46), так как масло прогреется перед попаданием в холодную зону.
Часто задаваемые вопросы
Если в паспорте смазки указано применение до -60 °C, подойдет ли она для -40 °C?
Да, подойдет. Чем ниже граница рабочего диапазона, тем лучше текучесть при вашей температуре. Смазка с диапазоном -60…+100 °C будет работать и при -40 °C, и будет иметь запас прочности. Однако это обычно дороже. Достаточно выбрать смазку, у которой нижняя граница 5-10 °C ниже ваших рабочих условий: для -40 °C подойдет смазка до -45 или -50 °C.
Можно ли использовать одну универсальную H1-смазку для всех узлов морозильной камеры?
Это не рекомендуется. Цепи, подшипники и гидросистемы имеют разные требования к вязкости и консистенции. Универсальные смазки - компромисс, и в морозильном оборудовании они часто не оптимальны для каждого конкретного узла. Лучше иметь отдельную H1-смазку для цепи (жидкое масло), отдельную для подшипников (пластичная грease) и отдельную для гидросистемы (если она есть). Это дает лучший ресурс и надежность.
Почему смазка вытекает из подшипника, если она H1 и вроде подходит по температуре?
Вытекание обычно происходит из-за недостаточной адгезии или слишком мягкой консистенции. На пищевых предприятиях конденсат и влага также способствуют вымыванию смазки. Решение: проверить NLGI класс (должен быть не ниже NLGI 2), убедиться, что база имеет водостойкость и адгезивные добавки, и сократить интервал переподсмазки в условиях высокой влажности. Для таких применений часто выбирают смазки с повышенной степенью водостойкости.
Какой NLGI выбрать для морозильного оборудования: NLGI 1 или NLGI 2?
Для большинства узлов морозильного оборудования рекомендуют NLGI 2. Такая консистенция хорошо удерживается в узле, не вытекает при вибрации, обеспечивает стабильную воздушную подушку в подшипнике. NLGI 1 более мягкая, ее используют в узлах с очень жесткими условиями холодного старта, где требуется минимальный пусковой момент. Выбирайте NLGI 2 по умолчанию, если в техпаспорте оборудования не указано иное.
Можно ли проверить смазку на работоспособность при -40 °C, не покупая большую канистру?
Да, попросить у поставщика или производителя образец в маленькой таре (200-500 мл). Затем поместить ее в морозилку при -40 °C на час, достать и проверить текучесть: смазка должна остаться мягкой, не твердой, и хорошо проходить сквозь сетку. Для жидких масел тест проще: при -40 °C масло должно течь свободно, без вязких комков. Эта простая проверка экономит ошибки при закупке больших партий.
Заключение
Выбор пищевой смазки для оборудования, работающего при -40 °C, требует внимания к нескольким параметрам одновременно. NSF H1 - это не выбор, а обязательное требование для пищевого производства, но одного допуска недостаточно. Необходимо убедиться, что смазка имеет подтвержденный диапазон температур (не выше -40 °C на нижней границе), синтетическую или специальную минеральную базу с хорошей текучестью на холоде, оптимальный класс NLGI для вашего узла и совместимость с уплотнениями оборудования.
Следующий шаг: заберите технический паспорт вашего оборудования, найдите в нем параметры узлов (материалы уплотнений, тип смазки, рекомендуемые допуски), а затем подберите смазку, у которой в техническом листе указаны все нужные характеристики. При необходимости проконсультируйтесь с поставщиком или производителем оборудования - они дадут точный список совместимых смазок и помогут избежать ошибок при переходе на новый материал.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильное хранение инструмента поможет избежать ржавчины и заклинивания, продлевая срок службы вашего садового инвентаря.
Узнайте, как открутить болт глушителя, используя правильную смазку и эффективные методы демонтажа, чтобы избежать повреждений.
Узнайте, чем смазать петли шкафа, чтобы избавиться от скрипа и обеспечить плавное открывание дверцы надолго.