
Смазка пищевого оборудования: как защитить продукт от загрязнения
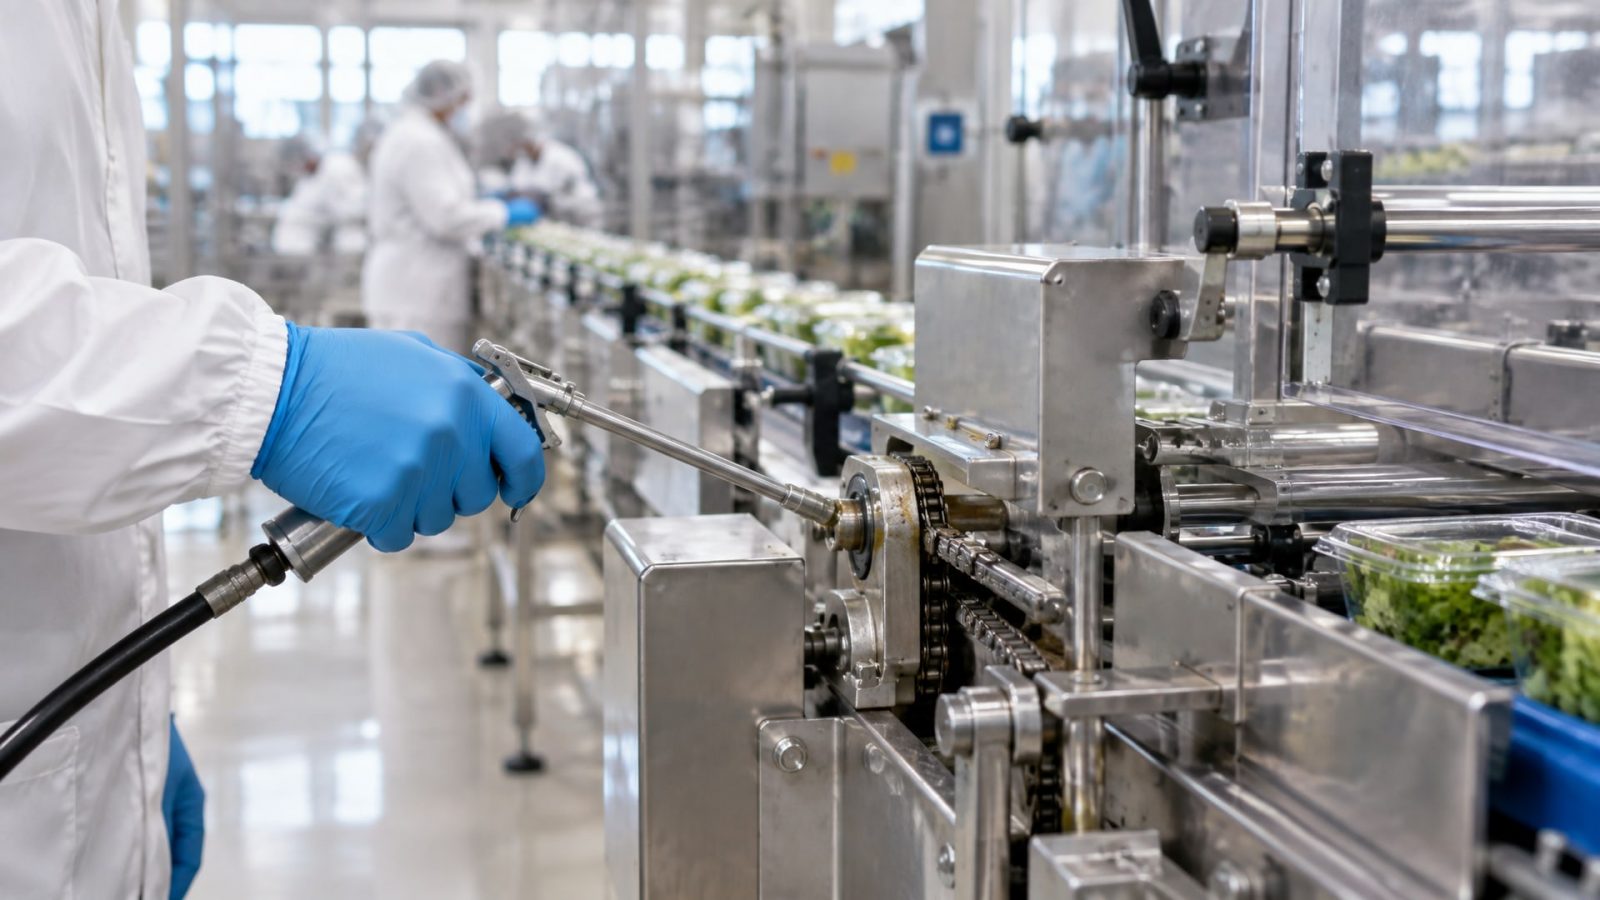
Смазка упаковочного оборудования - это одна из главных операций, которая одновременно обеспечивает бесперебойную работу машины и создает риск загрязнения продукта. Когда смазочный материал попадает на конвейерную ленту, упаковку или внутрь порционных контейнеров, это не только нарушает качество товара, но и может привести к отзыву партии и репутационным потерям.
Ключ к безопасности - использование смазок с допуском NSF H1, которые специально разработаны для случайного, технически неизбежного контакта с пищей. Эта категория позволяет смазывать узлы прямо над продуктом или в зонах, где невозможно полностью исключить попадание смазочного материала. Специалист по смазке пищевого оборудования должен понимать, как выбрать материал, где его применять и как свести риск попадания смазки в продукт к минимуму.
NSF H1 для упаковочного оборудования: понимаем суть допуска
NSF H1 - это не «пищевая смазка» в строгом смысле, а допуск к случайному контакту с продуктом в ограниченном количестве.
Это различие критично для безопасности производства и для понимания того, где и как ее применять.
Согласно стандарту, H1-смазки разрешены там, где возможен непреднамеренный, но технически неизбежный контакт с едой. На упаковочных линиях такие места - это узлы над конвейером, цепи фасовочных машин, подшипники привода, если они располагаются в зоне брызг или каплепадения. Когда контакт с продуктом полностью исключен конструктивно (например, внутри закрытого редуктора или смазочной системы, зиждущейся под машиной), можно применять обычные промышленные материалы без H1.
Предельная допустимая загрязняющая концентрация для большинства минеральных и синтетических H1-смазок составляет 10 ppm, то есть 10 мг на 1 кг продукта. Это очень малое значение, и оно означает, что даже небольшой избыток смазки, попав в продукт, может превысить норму. Для силиконовых H1-составов норма еще строже -1 ppm (1 г на 1 т продукта). Эти цифры показывают, что H1 не дает право на беззаботное смазывание: нужен точный контроль дозировки.
NSF H1 регулируется требованиями FDA 21 CFR 178.3570 и подтверждается сертификатом соответствия NSF/ISO 21469, где производитель смазки обязан документировать гигиеническое производство, отсутствие токсичных компонентов и безопасность при случайном контакте. Для закупщика это означает, что нужно требовать сертификат и проверять номер регистрации H1 в базе NSF перед использованием смазки.
Где применяют H1 на упаковочном оборудовании
На большинстве упаковочных и фасовочных линий есть узлы, которые заведомо расположены в зоне риска контакта с продуктом.
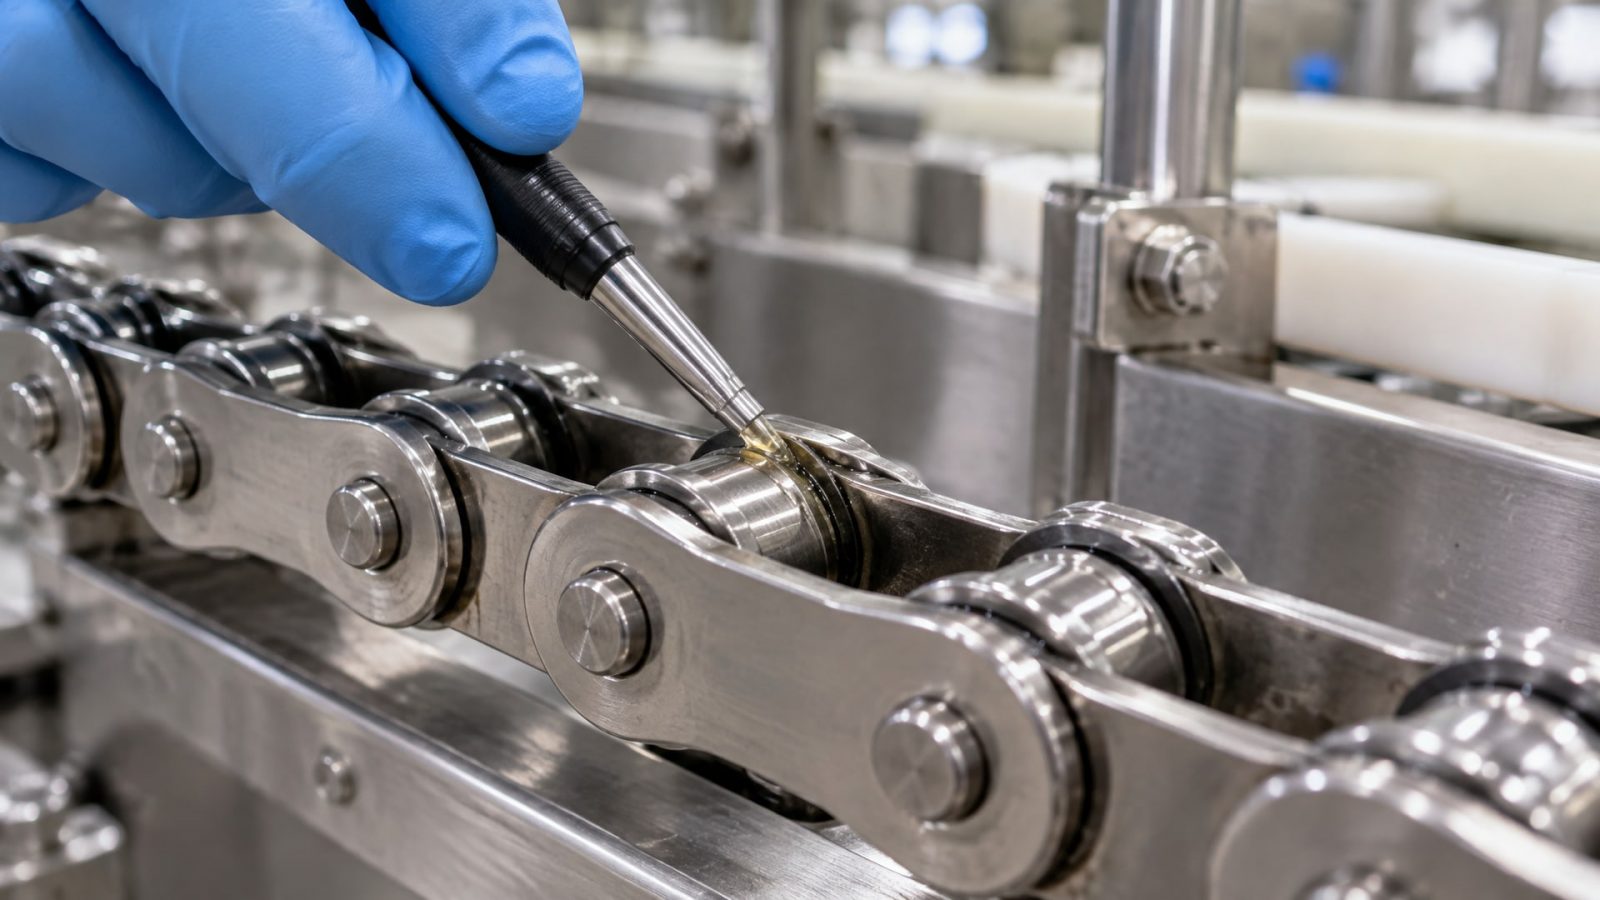
Вот типичные места, где необходимо использовать смазку с допуском NSF H1:
Конвейерные системы и приводные цепи - звенья и валики цепи часто работают над лентой, по которой движется продукт; попадание смазки в продукт особенно вероятно, если цепь натягивается или разбрызгивается.
Подшипники и оси вращающихся элементов - когда подшипник установлен над продуктом (например, ролик конвейера, диск мешалки), случайный контакт со смазкой возможен.
Направляющие и скольжения - линейные направляющие упаковочных машин часто пересекаются с траекторией движения упаковки; излишняя смазка может стечь на упаковку или внутрь контейнера.
Узлы фасовочных и розливных машин - дозирующие аппараты, наполняющие органы, портальные системы часто требуют локальной смазки, и контакт со смазкой исключить полностью невозможно.
Мешалки и смешивающие органы - при работе с открытыми или полуоткрытыми емкостями смазка уплотнений и валов может попасть в продукт.
Уплотнения и прокладки - на сальниках и фланцах смазка служит защитным и разделительным агентом; H1 здесь критична, особенно на узлах, где уплотнение контактирует с пищей.
Если узел герметичен и физически отделен от продукта (редуктор в основании машины, закрытый масляный картер), то обычная промышленная смазка подойдет. Но лучше ошибиться в сторону предосторожности: если сомневаешься, берешь H1.
Выбор смазки по типу узла и условиям работы
Для упаковочного оборудования не достаточно одной категории H1 - нужно еще учесть характеристики конкретного узла: скорость, температуру, нагрузку, совместимость с материалами.
Пластичные смазки NLGI 2 для стандартных узлов
Для большинства подшипников, цепей и направляющих упаковочных машин подходит консистентная смазка класса NLGI 2 с допуском H1. NLGI 2 - это средняя консистенция, которая держится на поверхности смазываемого узла, не растекается и не засыхает на холоде. На фасовочных линиях с нормальными скоростями (до 1–2 м/с) и при температуре 15–40 °C такая смазка работает надежно.
Для высокотемпературных узлов упаковочного оборудования необходимо выбирать H1-смазку, рассчитанную на повышенные температуры. Если упаковочная линия работает в горячем цехе или рядом с печью усадки пленки, нужна смазка с расширенным верхним диапазоном - например, для непрерывной работы при температуре 60–80 °C. При этом H1-допуск остается в силе: материал не менее безопасен, просто устойчивей к окислению и выпариванию.
Совместимость с уплотнениями и резиной - принципиальный момент при выборе пластичной смазки для упаковочного оборудования. На большинстве машин установлены уплотнители из Buna-N (бутадиен-нитрильная резина) или FKM (фторированная резина). H1-смазка на минеральной или синтетической основе обычно совместима с этими материалами, но стоит проверить допустимость у поставщика. Некорректная смазка может размягчить или разбухнуть уплотнение, и тогда произойдет утечка смазки или продукта.
Масла для облегченных узлов
На некоторых участках упаковочного оборудования, где нагрузка незначительна, а узлы работают на высоких оборотах (направляющие, легкие подшипники, цепные приводы при скорости свыше 2 м/с), уместнее применять текучее масло, а не пластичную смазку. Масло проникает в зазоры лучше, чем смазка, и легче смывается при уборке.
Для такых узлов выбирают масло класса ISO VG 32, 46 или 68 в зависимости от скорости и геометрии зазора. Масло ISO VG 32 подойдет для легконагруженных, высокоскоростных узлов; ISO VG 46–68 - для узлов среднего размера с умеренной скоростью. Все эти вязкости бывают с допуском NSF H1, и они используются на упаковочных машинах там, где требуется частое обновление смазки и чистота производства.
При выборе масла для пищевого оборудования важно убедиться, что состав не имеет постороннего запаха и не окрашивает продукт. Минеральные и синтетические H1-масла, как правило, бесцветны и либо не имеют запаха, либо имеют нейтральный запах; это облегчает контроль качества готового изделия.
Совместимость и проверка уплотнений
Перед тем как внедрить новую смазку на упаковочное оборудование, необходимо убедиться в совместимости со всеми материалами: резиной, пластиком, окрашенными поверхностями, если они присутствуют. Заводские уплотнения на фасовочных машинах обычно изготовлены из Buna-N, но встречаются и более экзотичные варианты типа PTFE или комбинированных сальников.
Если смазка несовместима с уплотнением, оно разбухает, теряет герметичность и начинает пропускать смазку или даже продукт. В результате появляются подтеки на машине, загрязнение производственной площадки, а главное - рост количества дефектов в упаковке. Хороший поставщик H1-смазки всегда указывает в технических данных совместимость с основными типами резин и эластомеров.
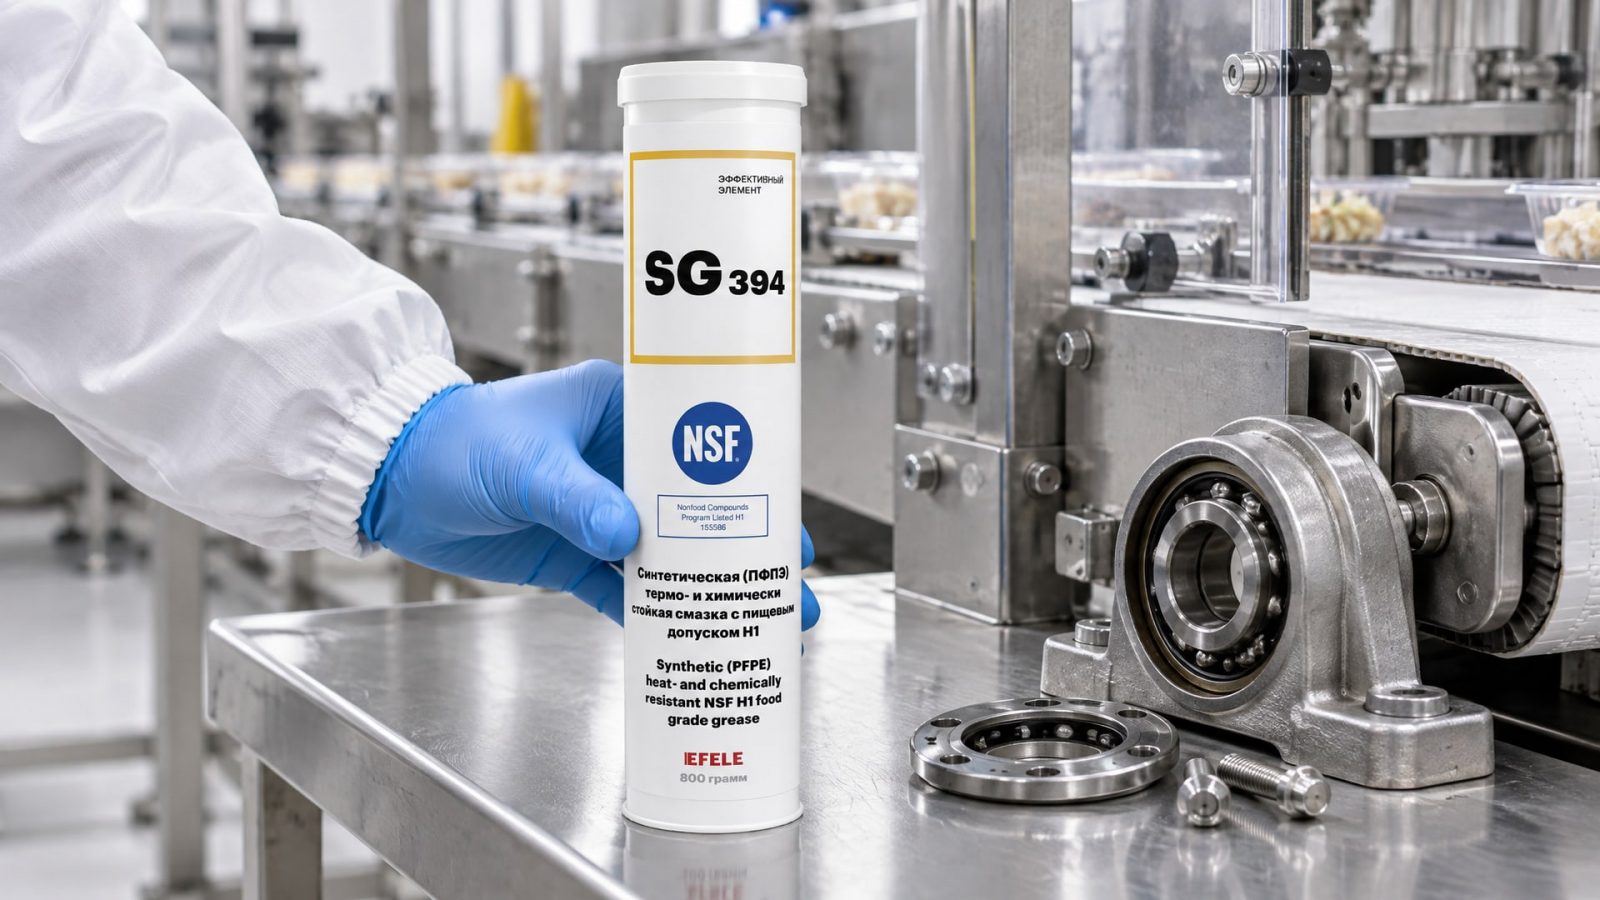
Для упаковочного оборудования, работающего при высоких температурах, следует использовать термо- и химстойкую смазку - например, EFELE SG-394 с допуском NSF H1, которая обеспечивает надежную защиту подшипников и направляющих при непрерывной работе в горячем цехе. Такие составы прошли проверку совместимости с типичными материалами пищевого оборудования и дают гарантию долгой работы без вытекания и разбухания уплотнений.
Как снизить риск попадания смазки в продукт
Выбор правильной смазки - это только половина решения.
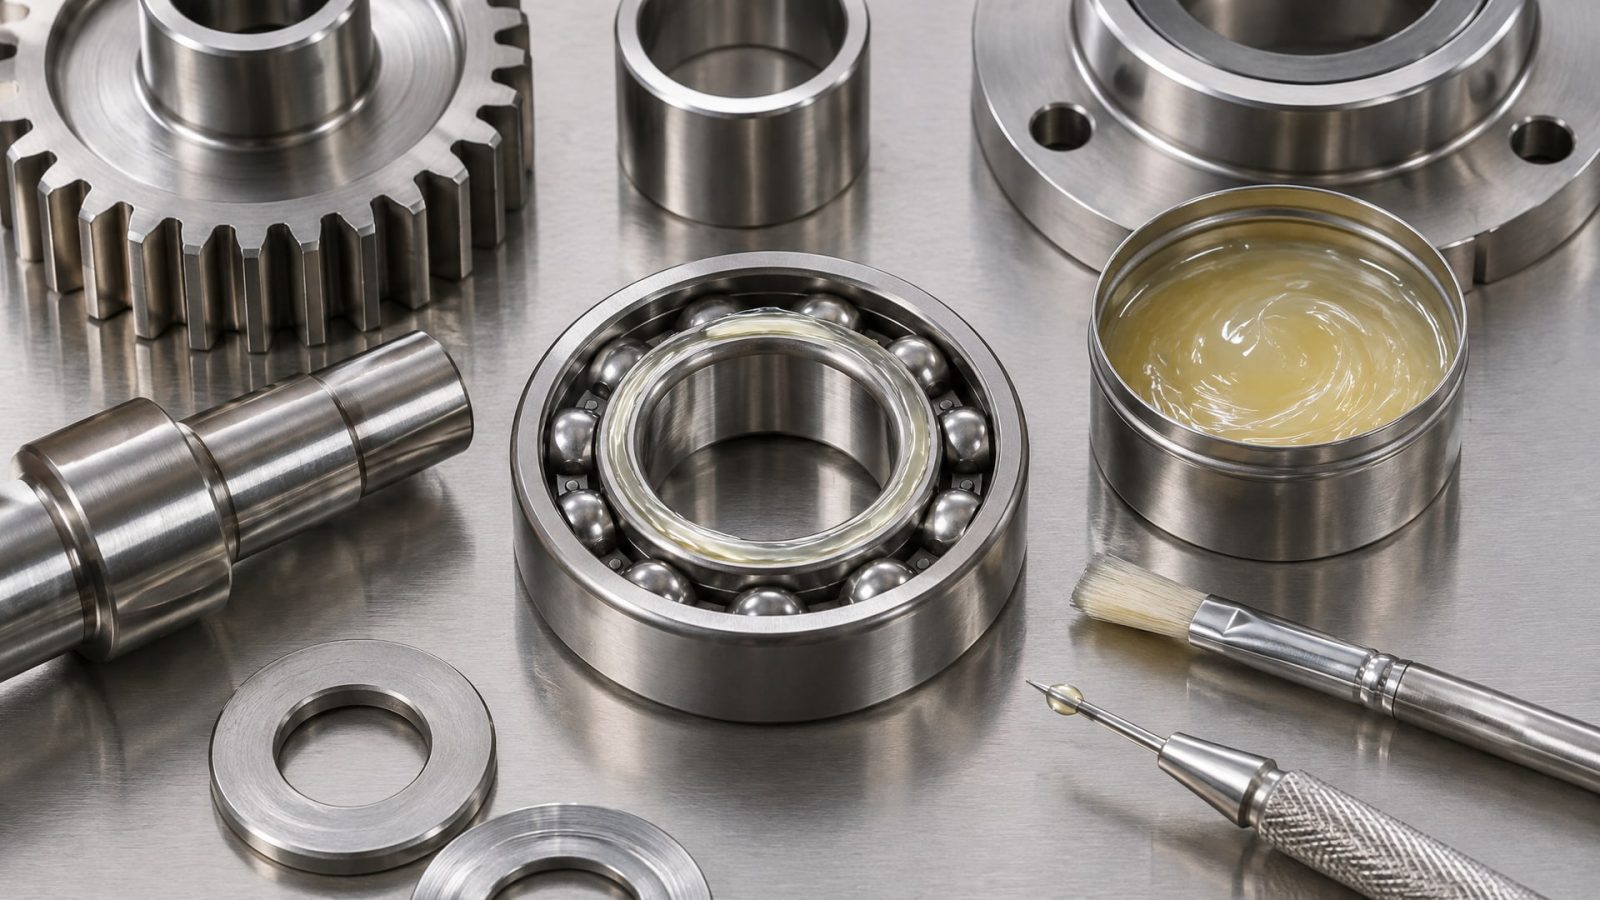
Вторая половина - правильная технология нанесения и контроль дозировки.
Точечная подача и минимизация излишков
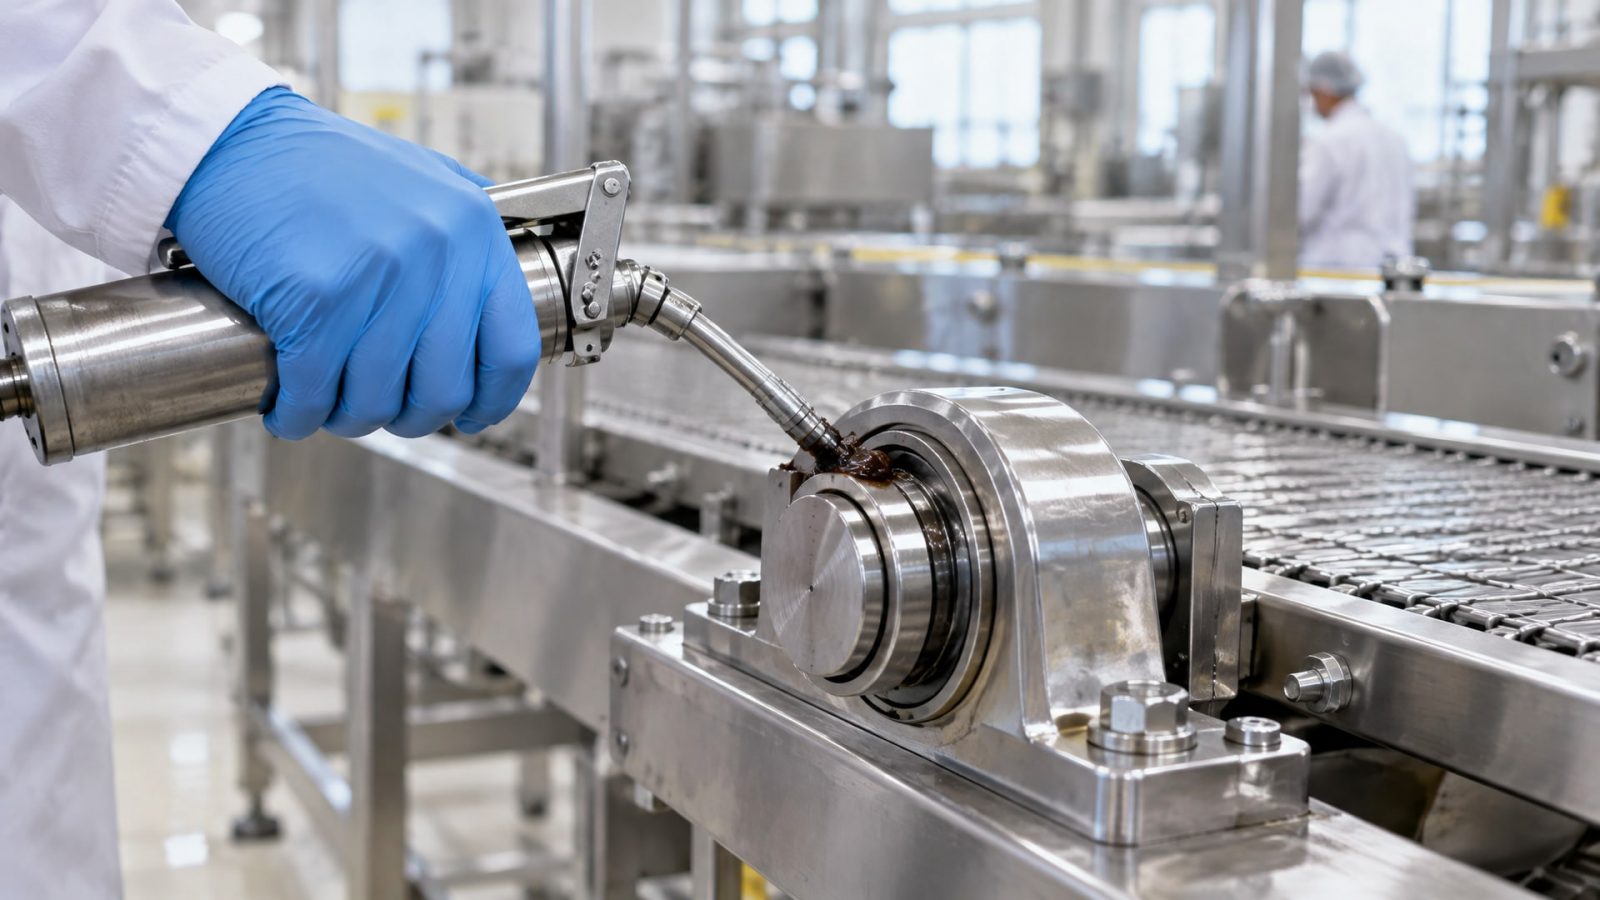
Главный принцип работы со смазкой на упаковочном оборудовании: смазка наносится тонкой пленкой, а не слоем в несколько миллиметров. Для подшипников и направляющих достаточно небольшого количества H1-смазки, которое за счет трения равномерно распределяется по рабочей поверхности. Излишняя смазка не улучшает смазывание, а лишь увеличивает риск ее выдавливания и попадания в продукт.
На современном упаковочном оборудовании часто установлены централизованные системы лубрикации, которые подают смазку дозированно через специальные каналы. Если система правильно настроена, смазка поступает ровно столько, сколько нужно для конкретного узла. Если же система переполнена или настройка потеряна, начинается перезаправка - смазка вытесняется и стекает вниз.
После нанесения смазки и при необходимости следует убрать излишки чистой тканью (не допускай растирания смазки по всему узлу). Это делают после сборки узла, так чтобы не повредить рабочую пленку, а удалить только явные излишки на внешних поверхностях.
Регулярный контроль и переборка узлов
На упаковочных линиях, работающих круглые сутки, рекомендуется еженедельно проверять состояние смазываемых узлов. Признаки перелива смазки:
подтеки на корпусе подшипника или направляющей;
загрязнение упаковки или конвейера смазкой;
вязкие следы под машиной;
изменение звука или вибрации узла (признак скопления смазки).
Если обнаружены признаки перелива, нужно отключить линию, разобрать узел, удалить старую смазку (использованную и загрязненную), промыть поверхности от остатков, просушить и заново смазать правильным количеством H1-материала. Это называется переборкой узла; ее проводят 1–2 раза в год в зависимости от интенсивности работы оборудования.
При переборке важно использовать ту же марку и класс H1-смазки, которая стояла до этого. Смешивание разных смазок может привести к несовместимости, расслоению и ухудшению свойств. Если по какой-то причине переходишь на другую смазку, нужна полная очистка узла от старого материала перед заправкой новой.
Очистка производства и контроль качества продукта
На пищевом производстве обязательно вводят процедуру контроля загрязнения смазкой. На упаковочных линиях, где используются H1-материалы, один раз в смену (а на стартовом этапе - несколько раз в день) проверяют выборочные упакованные изделия на предмет жирных пятен, запахов или видимых загрязнений.
Если на продукте обнаружена смазка, производство останавливают, проводят полную проверку оборудования, определяют источник загрязнения и принимают корректирующие меры. Обычно это либо перелив смазки на известном узле, либо разгерметизация уплотнения, требующая переборки.
Контроль дозировки смазки также включает правильную заправку централизованной системы лубрикации. Нельзя переполнять бак смазки сверх нормы; нужно придерживаться уровня, рекомендованного производителем оборудования. Если уровень часто падает, это признак утечки и повод для срочного осмотра узлов.
Разница между H1 и H2, и почему это важно для упаковочного оборудования
На рынке встречаются смазки двух основных категорий: H1 (допуск к случайному контакту с пищей) и H2 (контакт с пищей запрещен полностью).
Это различие часто путают, считая H2 «более суровой» или «более строгой» категорией, но на деле это две разные области применения.
H1 - это допуск к случайному, технически неизбежному контакту с пищей в малых количествах (до 10 ppm). Используется на узлах, которые расположены над продуктом или в зонах возможного брызгопадения.
H2 - это полный запрет на контакт с пищей, каким бы случайным он ни был. H2-смазки применяют на тех же пищевых машинах, но в закрытых, изолированных узлах: внутри редуктора, в закрытом картере, в узлах, отделенных конструктивно и герметично от продукта. H2 часто дешевле, чем H1, потому что требования к производству менее строгие (не нужна сертификация по FDA 21 CFR 178.3570).
Для упаковочного оборудования правильная стратегия - это комбо: узлы над продуктом и в зонах риска смазывают H1, а закрытые редукторы, гидравлические системы, приводные цепи под машиной - H2. Это экономит бюджет и гарантирует полную безопасность, при условии что границы между зонами ясны и соблюдаются.
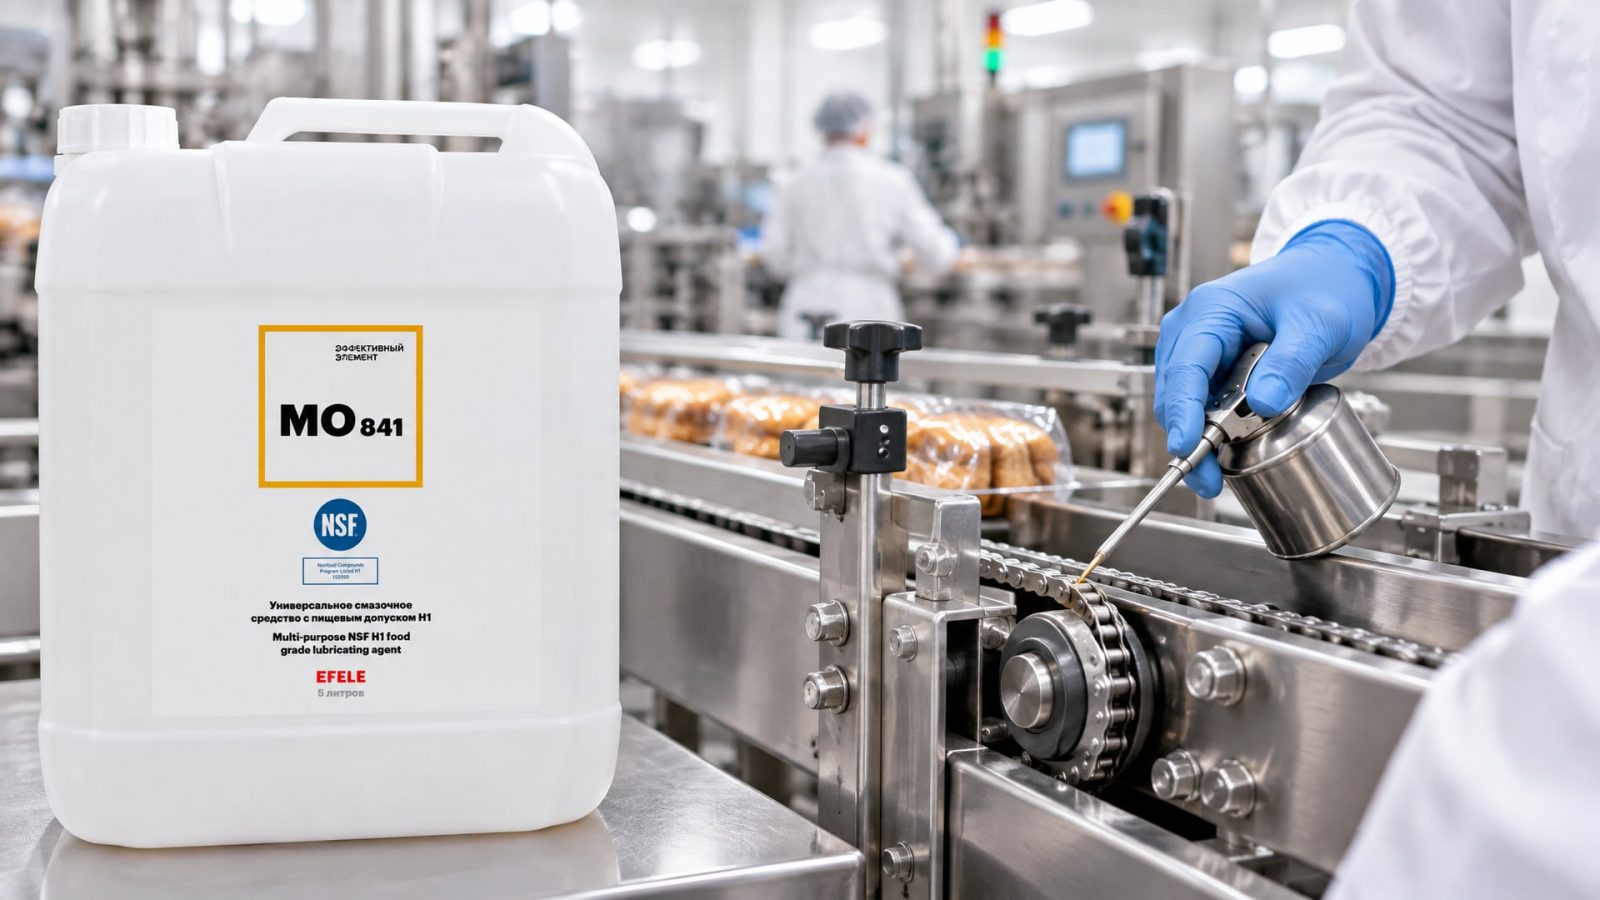
Для смазки упаковочного оборудования легконагруженных узлов и механизмов, где требуется универсальное масло с пищевым допуском, подойдет EFELE MO-841, которое не имеет запаха и обеспечивает чистоту производства при минимальном расходе.
Типичные ошибки при смазке фасовочного оборудования
Опыт показывает, что большинство проблем с попаданием смазки в продукт связаны не с самой смазкой, а с ошибками при ее выборе или применении.
Вот самые частые из них:
Ошибка 1: покупка «дешевой H1» без проверки сертификата. Нельзя верить словам поставщика на слово. Перед закупкой нужно запросить оригинальный сертификат NSF с номером регистрации H1 и проверить его в открытой базе NSF. Если сертификата нет или номер не проходит проверку, это не H1, а обычная промышленная смазка.
Ошибка 2: применение H1 в герметичных узлах, где контакт исключен. Если узел полностью закрыт и гарантированно не контактирует с продуктом, использование дорогой H1-смазки нецелесообразно. Для таких мест подойдет H2 или даже обычная промышленная смазка, что снизит затраты.
Ошибка 3: смешивание разных марок смазок. На одном узле нельзя использовать сразу две разные смазки без полной очистки. Несовместимые составы расслаиваются, теряют свойства и могут вытечь из узла.
Ошибка 4: чрезмерное нанесение смазки. Большое количество смазки не улучшает смазывание, а повышает давление внутри узла, вытесняет смазку и приводит к попаданию ее в продукт. Правило: тонкая пленка, а не слой.
Ошибка 5: игнорирование совместимости с уплотнениями. Если смазка несовместима с резиной уплотнения, оно разбухает и теряет герметичность. Прежде чем применять новую H1-смазку, проверь ее совместимость с Buna-N, FKM и другими материалами на машине.
Ошибка 6: редкая проверка состояния узлов. Смазка со временем окисляется и густеет, уплотнения изнашиваются, системы лубрикации засоряются. Нужен регулярный контроль (минимум еженедельно) и переборка узлов 1–2 раза в год.
Часто задаваемые вопросы
Можно ли использовать обычную смазку на упаковочном оборудовании?
Только если узел полностью герметичен и расположен так, что контакт с продуктом исключен конструктивно. На всех узлах над продуктом, на конвейерах и в зонах брызгопадения нужна смазка с допуском NSF H1. Это требование как санитарных норм, так и договоров с заказчиками готовой продукции.
Как проверить, что смазка действительно H1?
Запросите у поставщика оригинальный сертификат NSF с номером регистрации. Введите номер в открытую базу данных NSF (https://info.nsf.org) и убедитесь, что смазка там зарегистрирована. Если сертификата нет или номер не проходит - это подделка или обычная промышленная смазка.
Как часто нужно менять H1-смазку на упаковочном оборудовании?
Смазка в герметичных узлах меняется 1–2 раза в год при нормальной работе. Если узел открытый, доступен влаге или загрязнениям, смазку проверяют каждый месяц и меняют, если она потемнела, загустела или содержит частицы. На высоконагруженных узлах интервал может быть короче.
Почему силиконовая H1-смазка дороже минеральной?
Силиконовые смазки лучше переносят экстремальные температуры и влагу, имеют меньше проблем с окислением. Кроме того, предельно допустимая концентрация силиконовой смазки в продукте строже (1 ppm против 10 ppm), что требует более точного производственного контроля и более дорогих ингредиентов.
Что делать, если в упакованный продукт все равно попала смазка?
Немедленно остановить линию, определить источник загрязнения, переборать узел (удалить старую смазку, промыть, просушить, заново смазать). Затем проверить всю партию продукта, выпущенную с момента последней успешной проверки. Скорее всего, партию придется отвергнуть или запустить повторную обработку (если технологией предусмотрено).
Заключение
Смазка пищевого оборудования - это не просто смазывание узлов, а комплекс мер по предотвращению загрязнения продукта. Использование смазок с допуском NSF H1 в зонах риска контакта с едой, правильный выбор консистенции и вязкости, проверка совместимости с уплотнениями и регулярный контроль дозировки гарантируют, что смазка не попадет в продукт и оборудование будет работать надежно.
Внедри на своем производстве процедуру еженедельной проверки упаковочного оборудования, требуй сертификаты NSF H1 от поставщиков смазок и веди карту смазки каждой машины с указанием типа, марки, даты заправки и результатов проверки. Это позволит избежать большинства типичных ошибок и держать риск загрязнения продукта на минимальном уровне.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы с помощью нагрева и специальных инструментов. Практические советы для инженеров и техников.
Узнайте, чем смазать секатор, чтобы защитить его от ржавчины, обеспечить плавный ход и продлить срок службы инструмента.
Узнайте, как систематический контроль СОЖ поможет снизить расход жидкости и продлить срок ее службы на 30-50%.