
Смазки H1 для пищевого оборудования: как снизить риск загрязнения продукции
Смазки H1 для пищевого оборудования снижают последствия возможного случайного контакта смазочного материала с продукцией, но не устраняют риск загрязнения полностью. Их применяют там, где контакт не предполагается, однако технически возможен при работе оборудования. Чтобы управлять риском, важно правильно выбрать смазку, наносить ее в минимальном необходимом количестве и контролировать применение на производственной линии.
Статья полезна инженерам, техническим специалистам и закупщикам пищевых производств. Разберем, что означает допуск H1, чем он отличается от ISO 21469, как учитывать смазку в HACCP и какие меры помогают избежать ошибок при выборе и обслуживании оборудования.
Как смазки H1 для пищевого оборудования снижают риск загрязнения
Смазка нужна оборудованию для работы узлов трения, но при утечке, разбрызгивании или переносе с поверхности она может попасть в продукт.
Класс H1 учитывает такую возможность: он относится к смазкам для зон, где контакт с пищей не предполагается, но может произойти случайно и технически неизбежно. Поэтому H1 помогает управлять последствиями потенциального контакта, но не служит разрешением на намеренное попадание смазки в продукцию.
В отраслевых материалах FDA-ориентир для случайного контакта с H1-смазкой указан как не более 10 ppm. Для силиконовых масел там же приводится предел 1 ppm. Эти значения не отменяют требований к применению конкретной смазки и не означают, что любой продукт с обозначением H1 можно использовать без контроля. При выборе необходимо сверять область регистрации и указания производителя.
Смазки H1 используют в узлах оборудования, где возможно попадание материала на продукт или на контактирующие с ним поверхности. Среди таких узлов - насосы, мешалки, редукторы, цепные передачи и конвейеры. Вероятность переноса зависит не только от состава смазки, но и от состояния оборудования, места нанесения и дозировки.
Для пищевых смазок безопасность продукции начинается с оценки конкретного участка. Инженеру важно определить, может ли смазка мигрировать к продукту при штатной работе, мойке, обслуживании или неисправности. Если вероятность контакта есть, выбор H1 становится частью мер по снижению рисков загрязнения HACCP.
Чем H1 отличается от ISO 21469
H1 - регистрационный класс смазки для случайного контакта с пищей.
ISO 21469 - международный стандарт гигиенических требований к смазочным материалам, контакт с которыми с продуктом возможен случайно. Он охватывает рецептуру, производство и применение, поэтому сертификация по стандарту предусматривает более широкий комплекс проверок, чем одна регистрация H1.
По данным NSF, проверки в рамках ISO 21469 включают оценку рецептуры на производственной площадке, аудит упаковки и оценку рисков, испытания продукции и дополнительные проверки маркировки. Такой подход помогает контролировать прослеживаемость и снижать риск перекрестного загрязнения сырьем или компонентами других смазочных материалов в процессе производства.
При выборе важно не смешивать понятия: наличие H1 не означает автоматическую сертификацию по ISO 21469. И наоборот, само словосочетание «пищевая смазка» без уточнения типа регистрации или сертификации недостаточно для решения, подходит ли материал для конкретной зоны. Сверяйте статус продукта и его область применения с требованиями участка.
Для ингредиентов H1-смазок отраслевые материалы указывают два возможных основания: разрешение FDA по 21 CFR 178.3570 или регистрацию NSF как HX-1. Это не замена проверке документации конкретного продукта. Специалисту следует учитывать обозначение H1, сведения о сертификации, маркировку и требования предприятия к прослеживаемости.
Как учитывать смазки H1 в системе HACCP
HACCP помогает выявлять и контролировать риски, связанные с производственным процессом.
Смазочный материал оценивают как один из факторов возможного загрязнения: определяют места нанесения, пути переноса и последствия утечки или избыточной подачи. Выбор H1 может быть частью этой системы, но не заменяет технические меры, обслуживание оборудования и производственный контроль.
Для оценки участка полезно пройти по цепочке от точки смазки до продукта. Проверьте, находятся ли рядом открытые продуктовые потоки, могут ли капли или аэрозоль попасть на продукт, есть ли риск переноса смазки инструментом или деталями оборудования. Отдельно оцените состояние уплотнений, соединений и линий подачи: неисправность может увеличить вероятность попадания смазки туда, где контакт не предусмотрен.
Снизить риск помогают понятные правила обращения со смазочными материалами:
Используйте в потенциально контактирующей с продуктом зоне смазку с подходящим статусом H1.
Наносите минимальное количество, достаточное для технического эффекта.
Разделяйте хранение и применение пищевых и обычных индустриальных смазок.
Фиксируйте точки смазки и используемые материалы в документации участка.
Проверяйте маркировку и прослеживаемость при поступлении продукта и во время его применения.
Отраслевые рекомендации также предлагают по возможности переходить на пищевые смазки на всем участке. Это помогает убрать риск смешения H1-материалов с обычными смазками при обслуживании оборудования и обращении с инструментом. Такой переход не гарантирует полного отсутствия загрязнения, но делает управление риском последовательнее.
Как подобрать смазку для узлов пищевого оборудования
Подбор начинают с функции узла и условий его работы: учитывают способ подачи смазки, нагрузку, контакт с водой и расположение относительно продукта.
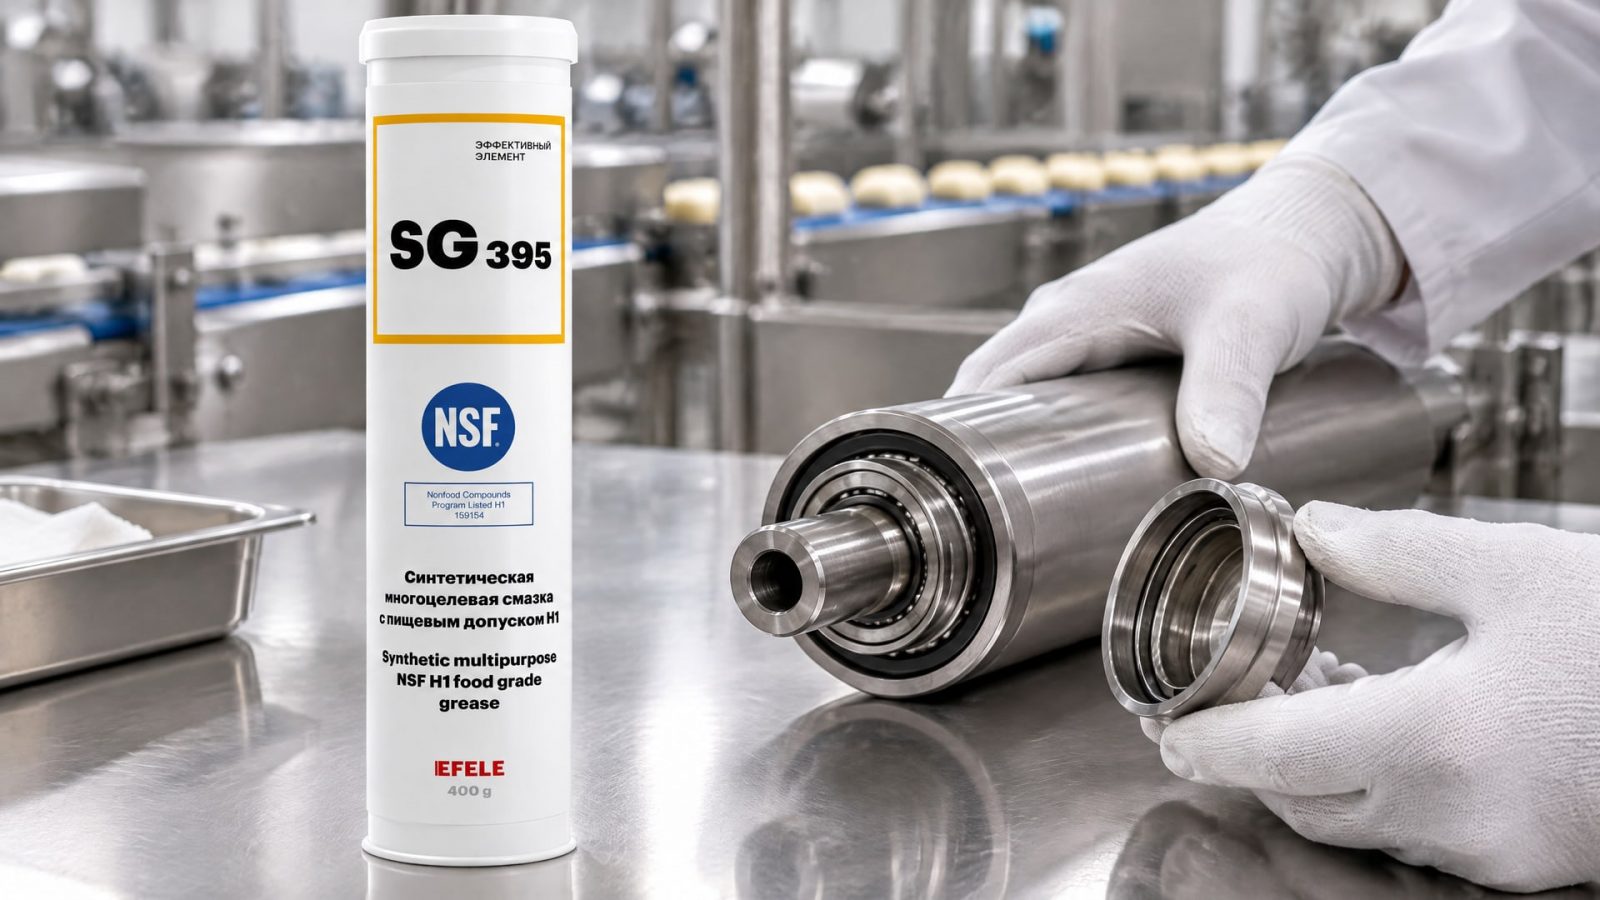
Для насосов, мешалок, редукторов, цепных передач и конвейеров могут требоваться разные технические свойства. Один статус H1 не подтверждает, что продукт подходит для любого узла или способа нанесения.
Если смазка подается через централизованную систему, важно контролировать не только ее пищевой статус, но и фактическую дозировку в точках смазывания. Избыточная подача способна увеличить вероятность миграции, поэтому система должна обеспечивать количество, необходимое для работы узла, без лишнего расхода. Для оборудования с несколькими точками смазки полезно сверить назначение каждой точки со схемой и документацией.
Во влажных зонах дополнительное значение имеет устойчивость смазки к воде: вымывание может нарушить смазывание и потребовать более частого обслуживания. Для высоконагруженных узлов, где одновременно важны водостойкость и термостойкость, в подборе можно рассматривать EFELE SG-395 с допуском NSF H1. При этом инженер сверяет характеристики продукта с условиями узла и не заменяет техническую оценку одним обозначением H1.
Для каждого места нанесения нужно отдельно проверить, есть ли вероятность случайного контакта с пищей и какие требования действуют на участке. Если контакт исключен конструкцией и условиями эксплуатации, H1 не следует трактовать как универсальное требование для всего оборудования. Если контакт возможен, выбирают материал с соответствующим статусом и устанавливают правила его дозирования и контроля.
Как организовать применение и снизить риск смешения
Даже подходящая смазка не обеспечивает защиту продукции сама по себе.
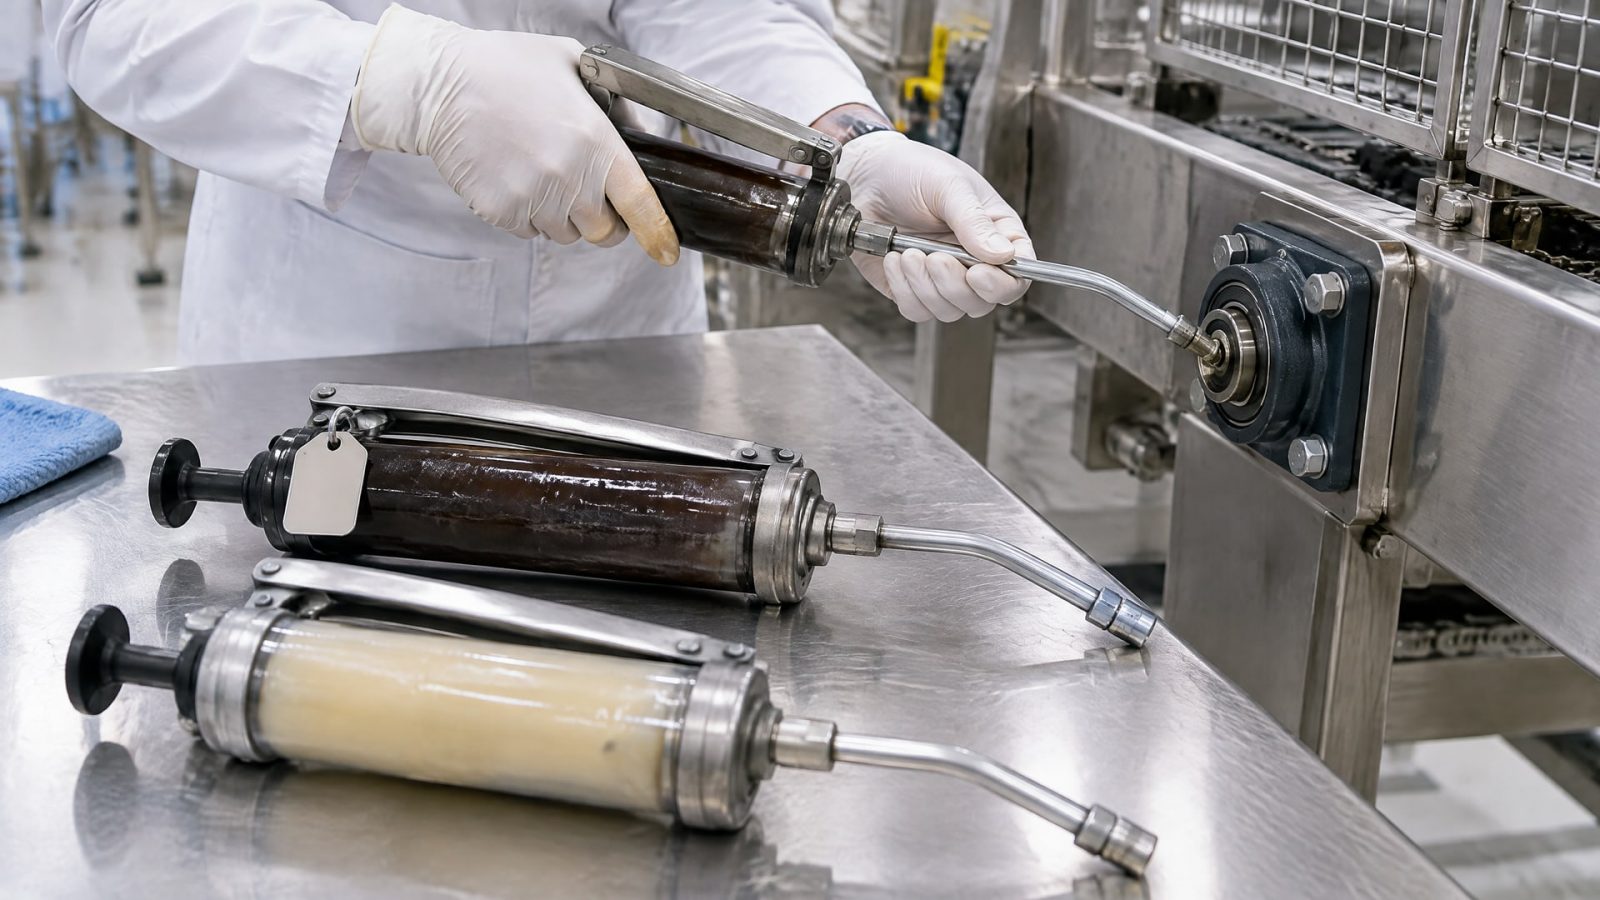
Ошибки возникают, когда материалы с разным назначением хранят рядом, используют один инструмент для разных смазок или не контролируют остатки при обслуживании оборудования. Такие ситуации повышают риск перекрестного загрязнения и затрудняют выяснение причин при отклонении в процессе.
На производстве стоит закрепить порядок выдачи и нанесения смазок, обозначить точки смазки и обеспечить идентификацию упаковки. Работникам важно понимать, какой материал разрешен для конкретного узла и сколько его требуется. При замене продукта нужно учитывать возможность остатков прежней смазки в узле и оценивать риск их смешения.
План контроля может включать следующие действия:
Сопоставлять маркировку смазки с требованиями конкретного участка.
Хранить материалы так, чтобы снизить вероятность перепутать упаковки.
Использовать отдельный или очищенный инструмент для нанесения.
Проверять точки смазки во время технического обслуживания.
Обновлять документацию при смене продукта или изменении схемы оборудования.
Для повышенных гигиенических требований учитывают не только статус H1, но и наличие сертификации ISO 21469, а также сведения о производстве, упаковке и маркировке. Эти меры дополняют процедуры HACCP и помогают сделать применение смазки прослеживаемым. Они не заменяют оценку опасностей и контроль состояния оборудования.
Часто задаваемые вопросы
Полностью ли смазки H1 исключают риск загрязнения продукции?
Нет. H1 рассчитаны на случайный, а не намеренный контакт с пищей. Риск зависит также от места нанесения, состояния оборудования и количества смазки. Для его снижения контролируют дозировку, обслуживают узлы и оценивают возможные пути переноса материала к продукту в рамках HACCP.
H1 и ISO 21469 означают одно и то же?
Нет. H1 - регистрационный класс для смазок, которые могут случайно контактировать с пищей. ISO 21469 устанавливает более широкий набор гигиенических требований и охватывает рецептуру, производство и применение. Сертификация включает проверки производства, упаковки, рисков, испытаний продукции и маркировки.
Можно ли наносить H1-смазку без ограничений?
Нет. Смазку следует применять в минимальном количестве, достаточном для технического эффекта. Избыточная подача может увеличить риск миграции в продукт. Дозировку и место нанесения определяют с учетом конструкции оборудования, требований участка и документации на конкретный продукт.
Нужна ли H1-смазка всему оборудованию пищевого производства?
Не обязательно. H1 применяют там, где контакт с пищей не предполагается, но технически возможен. Для каждого узла оценивают его расположение, способ смазывания и вероятные пути переноса. Если случайный контакт возможен, проверяют соответствие смазки требованиям участка и ее статус.
Заключение
Смазки H1 для пищевого оборудования помогают снизить последствия возможного случайного контакта с продуктом, но не устраняют риск загрязнения. Практический результат зависит от правильного подбора, минимальной дозировки, состояния узлов и последовательного контроля применения. ISO 21469 дополняет H1 более широкими требованиями к гигиене, производству и прослеживаемости.
Следующий шаг для инженера - составить перечень точек смазки на линии, оценить вероятность контакта с продукцией и сверить для каждого узла статус и область применения смазочного материала. Полученные данные можно включить в процедуры HACCP и использовать при планировании обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, что делать, если появился запах СОЖ, и как проверить состояние эмульсии, чтобы избежать полной замены.
Узнайте, как выполнить замену масла H1 на производстве без промывки системы, соблюдая стандарты безопасности и совместимости смазочных материалов.
Узнайте, в какую сторону откручивается гайка и как безопасно демонтировать закисшую резьбу, используя проверенные методы и средства.