
Смазки H1 в аудитах HACCP и ISO 22000: ключевые требования и процедуры контроля
Выбор правильной смазки в пищевом производстве - это не просто вопрос удобства, а часть системы управления безопасностью. Категория NSF H1 означает, что смазка рассчитана на случайный контакт с пищей, и при соблюдении условий применения она значительно снижает риск химического загрязнения продукции. Однако само наличие H1-смазки еще не гарантирует прохождение аудита HACCP или ISO 22000. Аудиторы проверяют не только статус смазочного материала, но и процедуры его хранения, применения, документирования и соответствия аналитическим требованиям стандартов. Эта статья расскажет, как грамотное применение H1-смазок встраивается в аудит-процесс, какие документы нужны и на какие конкретные пункты стандартов обращают внимание проверяющие.
Что такое NSF H1 и почему это важно при аудите
NSF H1 - это не просто «пищевая смазка», а конкретная категория допустимости, определенная NSF (National Sanitary Foundation) и соответствующая стандарту FDA 21 CFR 178.3570.
Она применяется в местах, где технически невозможно полностью исключить попадание смазки в продукт, но контакт должен оставаться случайным и минимальным. Максимально допустимое загрязнение -10 ppm для большинства минеральных и синтетических H1-продуктов; для силиконовых смазок этот предел снижен до 1 ppm из-за особенностей их поведения при попадании в пищу.
При HACCP-аудите важно понимать: H1 - это не гарантия безопасности, а инструмент для управления риском. Аудитор будет проверять, во-первых, действительно ли смазка прошла сертификацию по H1 (это подтверждается документом NSF или справкой от производителя), и во-вторых, применяется ли она в тех местах оборудования, где ее применение обосновано анализом опасностей. Если предприятие использует H1-смазку на полностью изолированном участке механизма, где контакт с продуктом исключен технически, аудитор это пометит как избыточное требование. Если же смазка используется там, где контакт возможен, но нет системы контроля и документирования - это нарушение.
Категория H2 обозначает смазки, не допускающие контакта с пищей и предназначенные только для полностью изолированных узлов. Путаница между H1 и H2 - одна из самых частых ошибок при аудите. Поэтому первый шаг подготовки к HACCP-проверке - ревизия схемы смазывания оборудования с явным разделением зон на H1 и H2.
ISO 21469 как усиление контроля пищевой безопасности
ISO 21469 - это международный стандарт, который проверяет не только состав смазки (соответствие требованиям FDA и отсутствие запрещенных ингредиентов), но и весь процесс ее производства, хранения и обращения.
Смазка может быть зарегистрирована как H1, но если ее производство не соответствует ISO 21469, она остается рискованной с точки зрения системы менеджмента безопасности.
При проведении аудита ISO 22000 или HACCP наличие ISO 21469 в документах поставщика смазки имеет большой вес. Это означает, что независимые инспекторы периодически проверяли: - Гигиену производственных помещений и оборудования, на котором производилась смазка; - Системы контроля сырья и отсутствие перекрестного загрязнения; - Условия хранения и упаковки готовой смазки; - Маркировку и документирование партий.
Эксперты связывают выбор смазок, сертифицированных по ISO 21469, с более успешным прохождением аудитов: предприятие может предъявить не только отдельные данные о смазке, но и подтверждение, что весь цикл обращения материала контролируется по международному стандарту.
Анализ опасностей (HAZOP) и привязка смазок к HACCP-плану
HACCP-программа строится на анализе опасностей - идентификации, какие факторы могут негативно повлиять на безопасность конечного продукта.
Смазки относятся к химическим опасностям, и если на производстве используются несоответствующие смазочные материалы или они применяются неправильно, риск загрязнения есть всегда.
При подготовке HACCP-плана смазка должна быть явно указана как: - Исходный материал с указанием его H1-статуса и, по возможности, ISO 21469-сертификации; - Точка потенциального риска с указанием мест применения и вероятности утечки; - Контрольная процедура с описанием, как предотвращается загрязнение (минимальное дозирование, предупреждение избытка, регулярная чистка сальников и т.д.).
На аудите проверяющие запросят именно этот фрагмент плана - чтобы увидеть, что риск смазок был проанализирован осознанно. Если же в плане просто написано «используется пищевая смазка», это будет расценено как недостаточный анализ.
Определение критических точек контроля (CCP) и операционных предпосылок (OPRP) в отношении смазок помогает предприятию фокусировать усилия. Например, если смазка используется в подшипнике конвейера, где продукт доступен, - это, скорее всего, CCP или OPRP, и ее требуется мониторить. Если смазка находится в полностью герметичном редукторе, удаленном от зоны контакта с пищей, - это фоновая опасность, и контроль может быть менее частым.
Требования ISO 22000 и роль смазок в системе менеджмента
ISO 22000 - это не просто стандарт для одного материала, а система менеджмента безопасности пищевой продукции всего предприятия.
Она охватывает планирование, внедрение, проверку и улучшение всех процессов, которые могут повлиять на пищевую безопасность.
Смазки в контексте ISO 22000 рассматриваются как часть управления химическими рисками, входящая в программы обеспечения безопасности (PRP - Prerequisite Programmes). Это означает, что предприятие должно: - Определить все точки применения смазок; - Убедиться, что используемые продукты имеют необходимые допуски (H1 для зон с возможным контактом, H2 для изолированных узлов); - Установить процедуры хранения, чтобы исключить разложение или загрязнение смазки; - Разработать инструкции для персонала по правильному нанесению; - Фиксировать в записях, какая партия смазки, когда и где была применена.
Аудитор ISO 22000 будет изучать именно эту систему в целом: документы, процедуры, обучение персонала и записи о соответствии. Если предприятие закупило H1-смазку, но не имеет процедур ее применения и документирования, это не считается соответствием ISO 22000, даже если сама смазка качественная.
Документирование и контрольные записи при подготовке к аудиту
Аудит HACCP и ISO 22000 во многом - это проверка документации.
Проверяющие хотят видеть доказательства того, что система работает, и не могут опираться только на слова персонала. Для смазок это означает наличие:
Спецификаций и сертификатов поставщика: копии NSF H1-регистрации, справки о соответствии FDA 21 CFR 178.3570, при наличии - сертификат ISO 21469. Эти документы должны быть в доступной папке (физической или электронной) и периодически пересматриваться.
Схемы смазывания оборудования: чертежи или фотографии узлов с явным указанием, какая именно смазка (H1 или H2) используется и почему. Аудитор оценит не просто наличие схемы, но и логику ее разработки.
Процедур применения: инструкции для техников и операторов, описывающие, как наносится смазка, в каких количествах, с какой периодичностью, и как удаляются излишки. Документ должен быть подписан ответственным и доступен на рабочем месте.
Записей о применении: журналы, в которых фиксируется дата, время, партия смазки, ответственное лицо и количество нанесенного материала. На крупных производствах это может быть электронная система; на малых - простой журнал. Аудитор будет проверять наличие записей за последние 6-12 месяцев.
Записей о контрольных проверках: если в HACCP-плане определены критические точки контроля, связанные со смазками, нужны записи о проведенных проверках - например, осмотры сальников на предмет утечек, анализы на остаток смазки в продукте (если такие анализы проводились), проверки срока годности смазки.
Отсутствие этих документов - частая причина несоответствия аудиту. Даже если процесс на практике организован хорошо, без записей это не может быть подтверждено.
Как предотвратить ошибки применения: процедуры для персонала
На большинстве производств сложность возникает не из-за самих H1-смазок, а из-за того, что персонал иногда применяет их неправильно или путает с H2.
Аудит проверяет наличие систем, которые минимизируют такие ошибки.
Рекомендуемый подход - использовать H1-смазки по всей цепочке узла, если контакт потенциально возможен. Это проще для обслуживания: техник не должен помнить, какой тип смазки подходит для каждого места. Однако это требует четкой маркировки тары и хранилища.
Процедуры должны включать: - Хранение H1 и H2 в разных местах с четкой маркировкой (например, H1 в желтых контейнерах, H2 в синих); - Обучение всего персонала отличиям H1 и H2 с проверкой знаний; - Минимизацию количества наносимой смазки - излишек потом невозможно полностью удалить и может попасть в продукт; - Регулярную очистку узлов от остатков смазки перед каждым обслуживанием; - Проверку целостности упаковки смазки перед применением (нет ли утечек, загрязнений, вздутия); - Фиксацию срока годности смазки и своевременную замену по истечении срока.
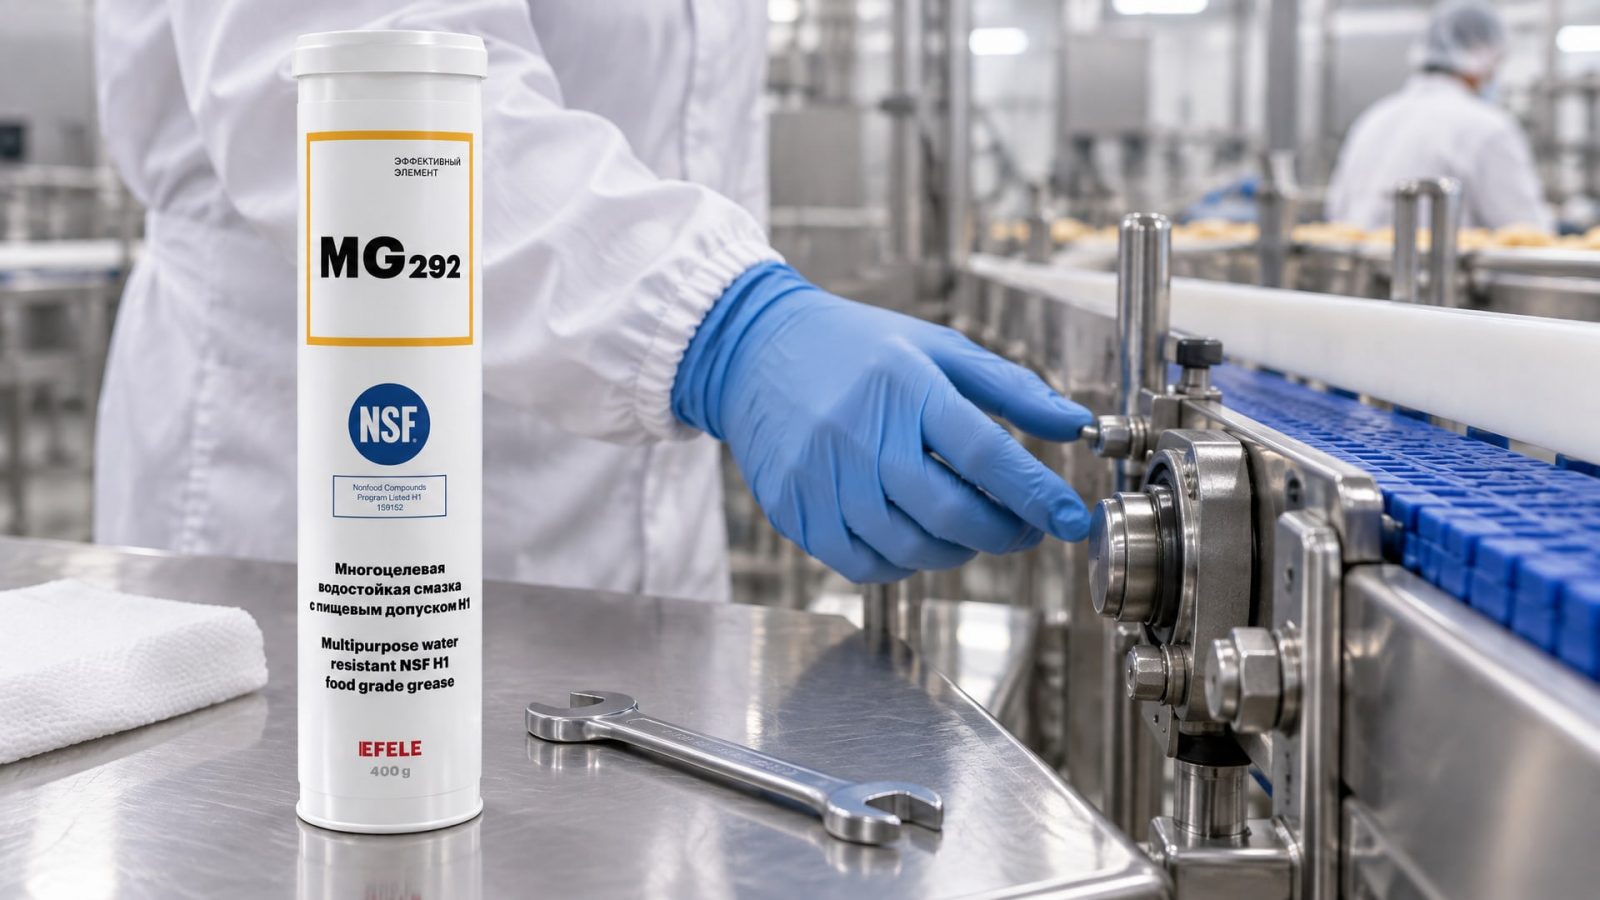
На практике производства, которые добились стабильного прохождения аудитов, часто применяют не просто H1-смазки, а решения, которые сочетают подходящий класс консистенции, водостойкость (важна при частых влажных уборках) и доказанное соответствие стандартам. Например, для подшипников и направляющих в тестомесах и хлебопекарном оборудовании, работающих в условиях повышенной влажности и температурных колебаний, применяют многоцелевые смазки с допуском H1 и усиленной устойчивостью к вымыванию. EFELE MG-292 зарекомендовала себя в цехах масло-жировой и пищевой промышленности именно благодаря сочетанию водостойкости (важно при санитарных уборках), усиленной адгезии и стабильной консистенции в диапазоне 0–+60 °C - параметры, которые проверяющие требуют видеть в спецификации.
Контроль качества и лабораторные проверки
Часть аудитов включает проверку, проводит ли предприятие собственный контроль качества применяемых смазок и используемого сырья.
Это может быть как минимальная визуальная проверка (цвет, консистенция, запах), так и более сложные лабораторные анализы.
Проверяющие понимают, что не каждое производство может позволить себе полный спектр анализов (определение кислотного числа, летучести, содержания воды и т.д.), но предприятие должно иметь систему приемки материала. Необходимо: - Проверять сертификаты от поставщика при каждой поставке; - Визуально осматривать контейнеры на предмет повреждений; - Вести реестр входящих материалов с датами и номерами партий; - Тестировать образцы (даже визуально) перед первым применением новой партии.
Если в процессе контроля выявлена смазка, не соответствующая спецификации (например, изменила цвет, стала гуще или жиже), ее нужно немедленно отстранить от применения и зафиксировать это в записи. Такая ответственность при проверке расценивается как показатель зрелости системы.
Часто задаваемые вопросы
Означает ли H1-статус, что смазка безопасна для прямого контакта с пищей?
Нет. H1 означает, что смазка разработана для случайного, непреднамеренного контакта и при попадании в пищу в микроколичествах не вызывает вреда. Однако она не предназначена для потребления человеком и не является пищевой добавкой. Смазка H1 остается технической жидкостью, и ее безопасность основана на предельно низком остатке (10 ppm или 1 ppm для силиконов).
Может ли предприятие пройти аудит HACCP, если использует H2-смазку вместо H1 в зонах контакта?
Нет. Аудитор расценит это как критическое несоответствие. HACCP-план требует использования материалов, соответствующих задаче, и в местах потенциального контакта с продуктом H2-смазки недопустимы. Обычно такое выявляется в начале проверки и требует немедленной корректирующей меры.
Что проверяет аудитор в первую очередь при аудите ISO 22000 - сертификат смазки или процедуры?
Аудитор начинает с процедур. Даже если сертификат в порядке, но нет инструкций по применению, хранению и документированию, это означает, что система не организована. Часто проверяющие просят показать: как техник узнает, какую смазку применять? Где хранится смазка? Кто несет ответственность за ее применение? Если ответы расплывчатые, это сигнал к более детальной проверке документации.
Обязательно ли иметь ISO 21469 для прохождения аудита?
Нет, но это дает преимущество. Аудит может пройти и с одним H1-статусом, если остальная система управления работает корректно. Однако ISO 21469 упрощает аудит: проверяющий видит, что поставщик смазки находится под контролем независимых инспекторов, что снижает риск на стороне предприятия.
Как часто нужно пересматривать спецификации смазок при ежегодном аудите?
Как минимум один раз в год, совпадая с планом аудита. Если произошла смена поставщика или партия смазки, спецификацию нужно обновить сразу. На практике технические специалисты рекомендуют пересматривать документы при каждой поставке, чтобы исключить использование устаревших версий.
Заключение
Успешное прохождение аудита HACCP и ISO 22000 напрямую связано с грамотным выбором смазок и организацией процедур их применения. Категория NSF H1 - необходимый, но недостаточный инструмент: важнее всего система документирования, обучение персонала и регулярный контроль. Аудитор оценивает не просто наличие H1-смазки, а доказательства того, что предприятие осознанно проанализировало риски, выбрало соответствующие материалы и внедрило процедуры для минимизации загрязнения.
Следующий шаг - составить для своего производства матрицу смазывания оборудования (какая смазка, где, почему), собрать спецификации и сертификаты, разработать письменные инструкции для персонала и установить систему записей. Это не требует больших финансовых затрат, но обеспечивает уверенность при аудите и, главное, реально снижает риск загрязнения продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как обеспечить герметизацию труб агрессивные среды, выбрав правильный герметик или фиксатор резьбы для защиты от утечек и коррозии.
Узнайте, как выполнить восстановление пластика салона автомобиля, чтобы вернуть ему первоначальный вид и функциональность.
Анаэробный герметик для резьбы: узнайте, как выбрать оптимальный состав для надежной герметизации и фиксации соединений.