
Снижаем риски попадания смазки H1 в продукт: практические советы технологам
Технолог пищевого производства каждый день решает задачу, которая на первый взгляд кажется простой, но требует системного подхода: как обеспечить бесперебойную работу оборудования, не создав при этом угрозу для продукта. Смазка H1 - допуск на случайный, технически неизбежный контакт с пищей - привлекает многих закупщиков именно потому, что позволяет работать в цеху с одного набора материалов вместо разделения на пищевые и непищевые зоны. Однако получить максимум преимуществ можно только при условии, что выбор смазки сопровождается правильным хранением, маркировкой, обучением персонала и постоянным контролем точек смазки. Статья посвящена практическому разбору того, как минимизировать риски загрязнения продукта и создать на предприятии систему управления пищевыми смазками, которая реально работает.
Материал адресован инженерам, технологам и специалистам снабжения, которые отвечают за подбор и применение смазочных материалов на линиях с прямым контактом смазки и готовой продукции или ее ингредиентов. Вы узнаете, в чем суть допуска H1, как его отличить от просто «пищевой» маркировки, какие шаги предпринять при переводе оборудования на H1-смазки и где скрываются наиболее частые ошибки применения.
Что такое допуск H1 и почему он не полное решение
H1 - это международный стандартный допуск, который означает наличие в составе смазки компонентов, одобренных для случайного контакта с пищей в пределах, установленных органами пищевого надзора.
Для большинства минеральных и синтетических масел верхний предел такого случайного контакта составляет 10 ppm (миллионных частей), для силиконовых масел ориентир может быть строже - до 1 ppm. Однако сам допуск H1 - это не сертификат, что смазка полностью безопасна в любом количестве.
Многие технологи и закупщики ошибаются, полагая, что наличие H1 на этикетке снимает все вопросы о контроле и дозировании. На практике H1 лишь указывает на то, что состав проходил оценку по соответствующим критериям. Сама по себе эта маркировка не гарантирует, что смазка применена правильно, не смешана с обычным материалом, своевременно заменена или хранилась в надлежащих условиях. Случайный контакт остается случайным - то есть минимальным и непредумышленным - ровно настолько, насколько это контролируется на уровне оборудования, процесса и персонала.
Технолог пищевого производства должен проверить каждую точку смазки: возможен ли там прямой контакт с продуктом или достаточно установить конструктивные преграды (экраны, уплотнения)? Если контакт технически неизбежен при любом раскладе (например, на направляющих главного конвейера фасовки), то H1 - действительно нужный выбор. Если же можно перекрыть, переместить или герметизировать узел, то задача может решиться иначе.
ISO 21469: стандарт, охватывающий весь жизненный цикл
Когда говорят о соответствии ISO 21469, речь идет уже не просто о свойствах смазки, а об организационной системе управления рисками.
Этот международный стандарт требует, чтобы производитель смазки документировал и контролировал:
Выбор и проверку сырьевых компонентов, исключая недопустимые вещества и загрязнители.
Условия хранения и транспортировки смазки на собственных складах - температуру, влажность, защиту от света.
Процедуры и персонал, занятые в производстве, чтобы исключить перекрестное загрязнение.
Со стороны производителя сложных пищевых систем - это означает, что при сертификации он должен предоставить не только анализ состава, но и доказательства того, что на площадке выстроена система учета смазок. Аудиторы, проверяющие соответствие ISO 21469, нередко проводят инспекции на производстве: смотрят, как хранится смазка, есть ли план замены, как маркированы точки, обучен ли персонал.
Для технолога на пищевом предприятии это означает, что выбор смазки - это не единовременная покупка, а встраивание в систему. Вы должны убедиться, что сертификат ISO 21469 у производителя существует (а не просто маркировка на канистре), и что ваше предприятие готово к документированию использования этой смазки: ведение журналов замены, контроль целостности упаковки, хранение в выделенном помещении или шкафу.
Как организовать хранение и маркировку, чтобы исключить ошибки
Одна из главных причин загрязнения продукта H1-смазкой - это путаница и смешение.
Если в одном углу склада стоят канистры с обычной промышленной смазкой, а в другом - пищевые, то при нехватке времени или при смене персонала риск ошибки резко возрастает. Практика показывает, что полный переход завода на пищевые смазки снижает количество инцидентов намного эффективнее, чем попытка одновременно работать с двумя системами.
На уровне организации это означает:
Выделить отдельное место хранения для пищевых смазок - отличающееся по цвету полок, этикетке или расположению.
Использовать при раздаче смазки отдельный инструмент (шприцы, кисти, тряпки), который не соприкасается с непищевыми материалами.
Маркировать каждую точку смазки на оборудовании - указать номер узла, тип смазки (например, NLGI класс и H1), дату последней замены.
Для точек смазки на конвейерах, редукторах и смесителях рекомендуется применять визуальные метки - ярлыки, краску, наклейки с QR-кодом, если на производстве используется электронный учет. Смазка должна храниться в герметичной таре, защищенной от света и попадания воды. Если смазка в открытом виде контактировала с пыльной средой цеха, ее нужно утилизировать - не повторно использовать.
Маркировка должна включать также информацию о человеке, который провел смазку: дата, инициалы, количество нанесенного материала (если это критично для узла). Такой контроль позволяет быстро выяснить, была ли смазка применена согласно плану, и отследить возможную причину загрязнения, если оно произойдет.
Переход с обычной смазки на H1: пошаговый процесс очистки
Если на предприятии раньше использовались стандартные промышленные смазки, а теперь решили перейти на H1, то нельзя просто начать наносить новую смазку поверх старой.
Остаточное загрязнение обычной смазкой может проникнуть в продукт вместе с первыми порциями H1-материала. Процедура очистки включает несколько этапов.
Сначала техническое вмешательство: разбираются узлы смазки, вытирается старая смазка чистой тряпкой, проводится визуальный контроль на предмет закоксованности или отложений. Если узел сильно загрязнен, может потребоваться промывка растворителем - но только если это не нарушит целостность уплотнений и не оставит следов растворителя в пустотах. После очистки узел собирается и наносится новая H1-смазка в минимально необходимом количестве.
Второй этап - проверка и обучение. Нужно убедиться, что все точки правильно заполнены, что нет утечек или подтеков новой смазки, и что персонал понимает, почему смазка изменилась и как ее теперь нужно применять. Часто переход требует перестройки графика замены: H1-смазка может работать дольше или короче, чем предыдущий материал, в зависимости от типа узла и режима работы. Технолог должен проверить рекомендации производителя смазки по срокам переработки и установить их в систему обслуживания.
Минимизация дозировки и контроль утечек
Одна из самых действенных мер по снижению риска - это применение смазки в минимально необходимом количестве.
Когда на узел попадает в 2-3 раза больше смазки, чем требуется, вероятность ее утечки при вибрации, нагреве или в момент запуска оборудования резко возрастает. Технологам нужно четко знать: сколько смазки должно быть на каждой точке?
Для пластичных смазок это часто указывается в виде объема (миллилитры или граммы на точку), для масел - в виде частоты и способа подачи (капельное маслораспределение, периодическое смазывание на циклической основе). Производители смазок обычно дают эти рекомендации в технических картах.
Предсменный контроль должен включать осмотр видимых точек смазки и прилегающих к ним зон на предмет подтеков, утечек или изменения цвета материала (признак окисления или загрязнения). Если смазка потекла, нужно немедленно:
Остановить оборудование.
Удалить вытекшую смазку с поверхностей (чистой, сухой тряпкой).
Проверить состояние уплотнений - возможно, они износились или установлены неправильно.
Провести техническое обслуживание узла перед возобновлением работы.
Для чувствительных участков - прямо над зоной упаковки, над линией разлива, над местом укупорки - рекомендуется установить защитные экраны или переместить точку смазки так, чтобы любая утечка попадала в техническую область, а не на продукт.
Обучение персонала как ключ к системе
Хорошо спроектированная система управления смазками работает только если ее понимает и соблюдает каждый человек, кто участвует в смазке, замене и контроле.
На производстве это операторы линии, дежурные механики, специалисты по техническому обслуживанию и инженеры. Каждая категория должна получить целевое обучение.
Операторы линии должны знать:
Какие точки смазки находятся на их участке и как они выглядят (визуальные ориентиры).
Что означает сигнал о низком уровне смазки или об утечке (если установлены датчики).
Как правильно сообщить о проблеме механику.
Механики, выполняющие смазку, должны знать:
Какую смазку в каком количестве наносить на каждую точку.
Как проверить целостность уплотнений перед нанесением.
Как правильно хранить смазку и откуда ее брать (исключить случайное использование непищевого материала).
Что делать с излишками смазки и откуда смыть загрязнения.
Инженеры и технологи должны регулярно проводить переобучение (минимум раз в год), контролировать понимание стандартов, анализировать случаи загрязнения и корректировать процедуры. Для фиксации знаний полезно создавать инструкции в формате фото и видео, размещать их у точек смазки, проводить практические упражнения при приеме на работу новых людей.
Выбор смазки с учетом режима работы узла
H1-допуск сам по себе не означает, что смазка технически пригодна для вашего узла.
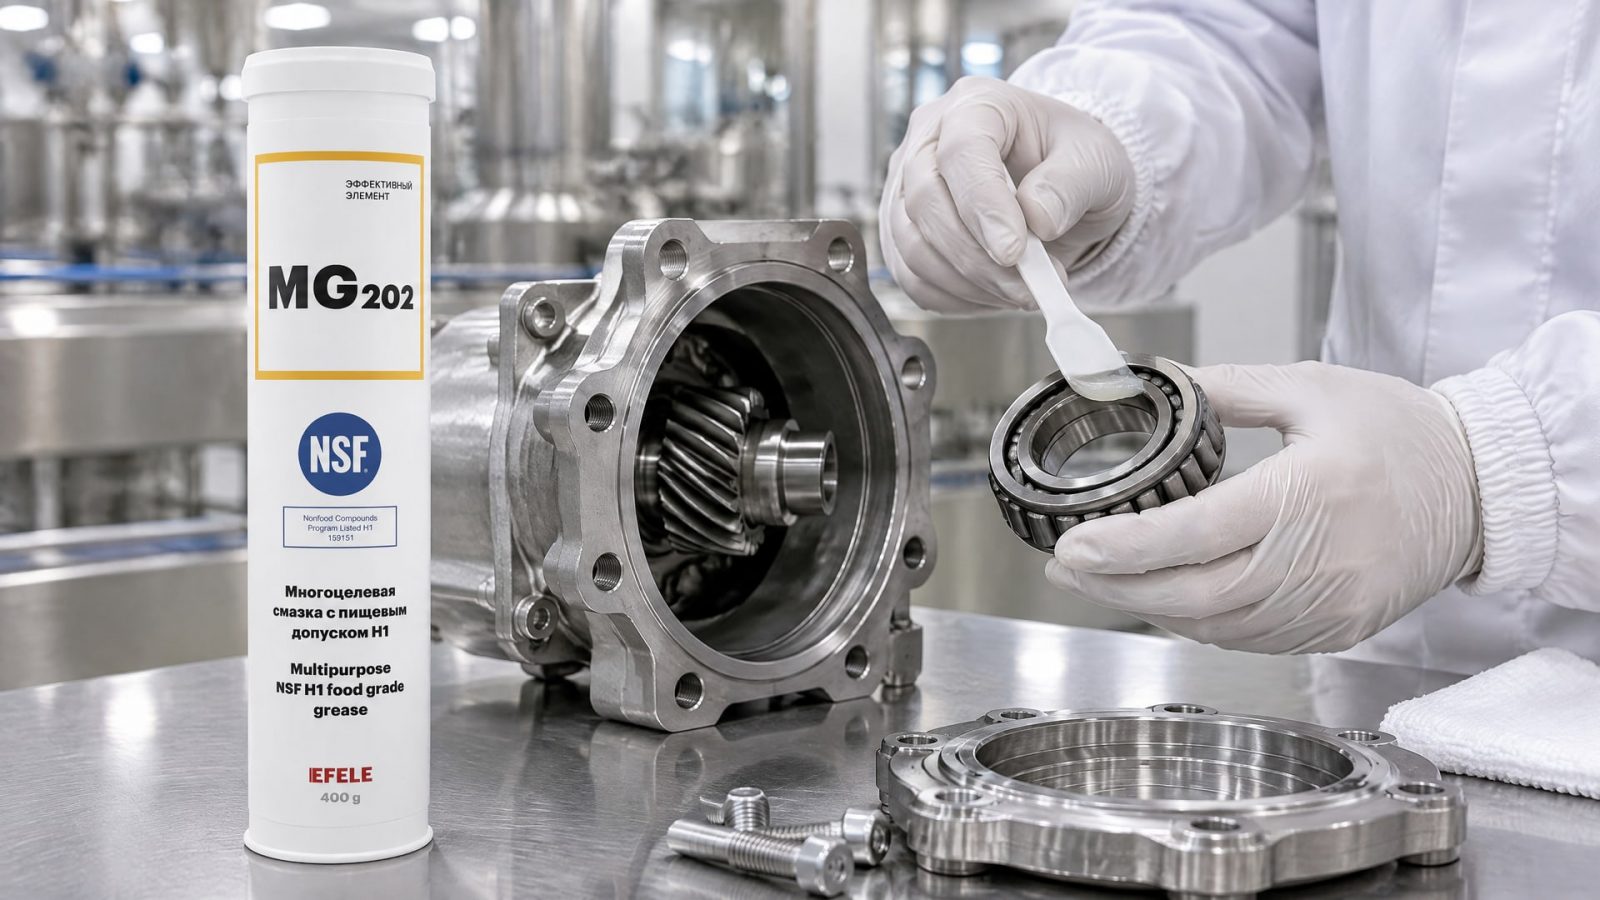
Многоцелевые пластичные смазки с допуском NSF H1, такие как EFELE MG-202, специально разработаны для пищевой промышленности и должны проверяться по ряду других параметров: температурный диапазон работы, нагрузка на узел, скорость вращения, возможность контакта с водой или паром, тип механизма (подшипник, направляющая, редуктор).
Например, если на вашей линии конвейер работает в холодильной камере при минус 5 °C, то нужна смазка с низкой температурой затвердевания - обычно это минус 20 °C или ниже. Если же смеситель работает с периодическим нагревом до 60 °C, то требуется материал с верхней температурной границей не ниже 80 °C, иначе смазка будет размягчаться и течь.
Вода и пар - частые враги пластичных смазок. Многие материалы набухают от влаги, теряют пластичность, окисляются быстрее. Если смазка наносится на узел, который периодически омывается водой при мойке цеха, нужно выбирать специальные водостойкие формуляции. При работе в условиях повышенной влажности (например, на линии с ледяной глазурью) технолог должен указать этот параметр производителю и проверить, что смазка прошла испытания на эмульгирование или расслоение.
Также важна совместимость смазки с материалами узла. Некоторые смазки на основе органических растворителей могут размягчать пластиковые детали или резиновые уплотнения. Если на узле есть цветные металлы (алюминий, медь), нужно убедиться, что смазка не содержит серу или других компонентов, вызывающих коррозию.
Часто задаваемые вопросы
Если я куплю смазку H1, нужно ли все равно проверять ее на загрязнение?
Да. H1 - это допуск на состав, а не гарантия, что смазка хранилась правильно на пути к вам. Канистра может быть повреждена, или смазка контаминирована при транспортировке. Рекомендуется проверить целостность упаковки, дату изготовления и проверить видимые признаки загрязнения (цвет, консистенция) перед первым использованием.
Почему нельзя использовать обычную промышленную смазку в пищевом производстве, если ее количество минимально?
Даже минимальное количество обычной смазки в продукте может превысить допустимый уровень загрязнения по регулятивным требованиям. Кроме того, обычные смазки часто содержат компоненты, не одобренные для пищевого контакта (например, определенные присадки, тяжелые металлы). Разделение материалов - основа системы безопасности.
Как часто нужно менять H1-смазку на точках?
Это зависит от типа узла, режима работы и условий окружающей среды. В статичных подшипниках смазка может работать год или дольше; в высокоскоростных редукторах - несколько месяцев. Производитель смазки указывает рекомендованный интервал замены, и технолог должен установить его в график техническое обслуживания. При обнаружении утечки, изменения цвета или потери консистенции смазку нужно менять немедленно, независимо от плана.
Что делать, если обнаружили утечку H1-смазки на продукт или на упаковку?
Необходимо немедленно остановить производство на этом участке, удалить загрязненный продукт или упаковку, провести визуальный контроль и очистку зоны. После этого проверить состояние узла и уплотнений, выяснить причину утечки. Если нарушена герметичность упаковки продукта, партию нужно утилизировать. Все случаи должны быть задокументированы и проанализированы.
Есть ли разница между «пищевой смазкой» и смазкой с допуском H1?
Да. «Пищевая смазка» - это маркетинговый термин и может означать разное. H1 - это конкретный международный допуск, который указывает на одобрение для случайного контакта с пищей в пределах определенных нормативов. При выборе смазки всегда требуйте документ, подтверждающий наличие допуска H1 и сертификацию ISO 21469, а не только общее описание.
Заключение
Риск попадания смазки H1 в продукт снижается не за счет самого допуска, а за счет системной организации работы с материалом. Правильный выбор смазки - это только начало: нужно обеспечить отдельное хранение и маркировку, провести очистку оборудования при переходе с обычных смазок, минимизировать дозировку, организовать регулярный контроль утечек и обучить персонал. Каждый элемент этой системы важен, и пропуск одного - слабое звено, которое может привести к загрязнению.
Технолог пищевого производства должен начать с детальной карты точек смазки на каждой линии: оценить каждый узел на предмет наличия потенциального контакта с продуктом, выбрать соответствующий материал с учетом режима работы, составить план замены и контроля, а затем обучить людей и внедрить систему мониторинга. Это требует усилий, но окупается сокращением простоев, улучшением качества продукта и снижением риска санитарных претензий. Начните с аудита текущего состояния смазочной системы на вашем предприятии - и постройте ее с нуля согласно требованиям ISO 21469.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как pH СОЖ влияет на коррозию станка и стойкость инструмента, а также почему его контроль так важен.
Изучите аналоги пищевых смазок, чтобы выбрать оптимальный вариант по цене и качеству для вашего производства.
Узнайте, как правильно смазать садовый инструмент для защиты от ржавчины и продления срока службы.