
Средний фиксатор резьбы: как выбрать для узла, который придется разбирать
Выбор фиксатора резьбы - это не вопрос удачи, а инженерная задача, которая решается по конкретным параметрам. Когда узел нужно время от времени разбирать для обслуживания или ремонта, берут именно фиксатор средней прочности: он удерживает соединение от вибрации и микросдвигов, но позволяет демонтировать болт или винт без нагрева и экстремальных усилий. Стандарт ISO 10964 дает инженерам объективный способ сравнивать фиксаторы по моменту срыва и моменту дальнейшего проворачивания - это ключевые показатели, которые определяют разборность узла. Закупщик или технический специалист, отвечающий за надежность оборудования, должен знать, как эти параметры читать и какие условия работы решают выбор в пользу именно средней, а не низкой или высокой фиксации.
В этой статье разберем, как подобрать средний фиксатор резьбы под конкретный узел, на что опираться при выборе и какие ошибки встречаются чаще всего.
Что такое средний фиксатор резьбы и чем он отличается от других типов
Анаэробные фиксаторы резьбы классифицируют не по цвету, а по прочности соединения, которую они обеспечивают после отверждения.
Международный стандарт ISO 10964 определяет эту прочность двумя параметрами: моментом срыва (breakaway torque) - усилием, необходимым для того, чтобы сдвинуть гайку с болта сразу после затяжки, и моментом дальнейшего проворачивания (prevailing torque) - усилием, нужным для проворачивания после начала срыва.
Для среднепрочных фиксаторов типовой диапазон момента срыва составляет 15–26 Н·м на паре болт-гайка М10 после 24 часов отверждения при комнатной температуре. Это существенно меньше, чем у высокопрочных составов, но намного больше, чем у низкопрочных. Средняя прочность занимает именно ту нишу, где соединение надежно удерживается против вибрации и микросдвигов, но при этом остается доступным для разборки: демонтаж возможен обычным гаечным ключом или отверткой без предварительного нагрева.
Рабочий температурный диапазон среднего фиксатора обычно составляет от −60 до +150 °C с возможностью кратковременного нагрева до 180 °C. Это достаточно для большинства промышленного оборудования, от конвейеров до станков, от компрессоров до сборочных линий.
Как выбрать средний фиксатор резьбы по параметрам узла
Выбор фиксатора - это не одна цифра, а набор условий, каждое из которых влияет на результат.
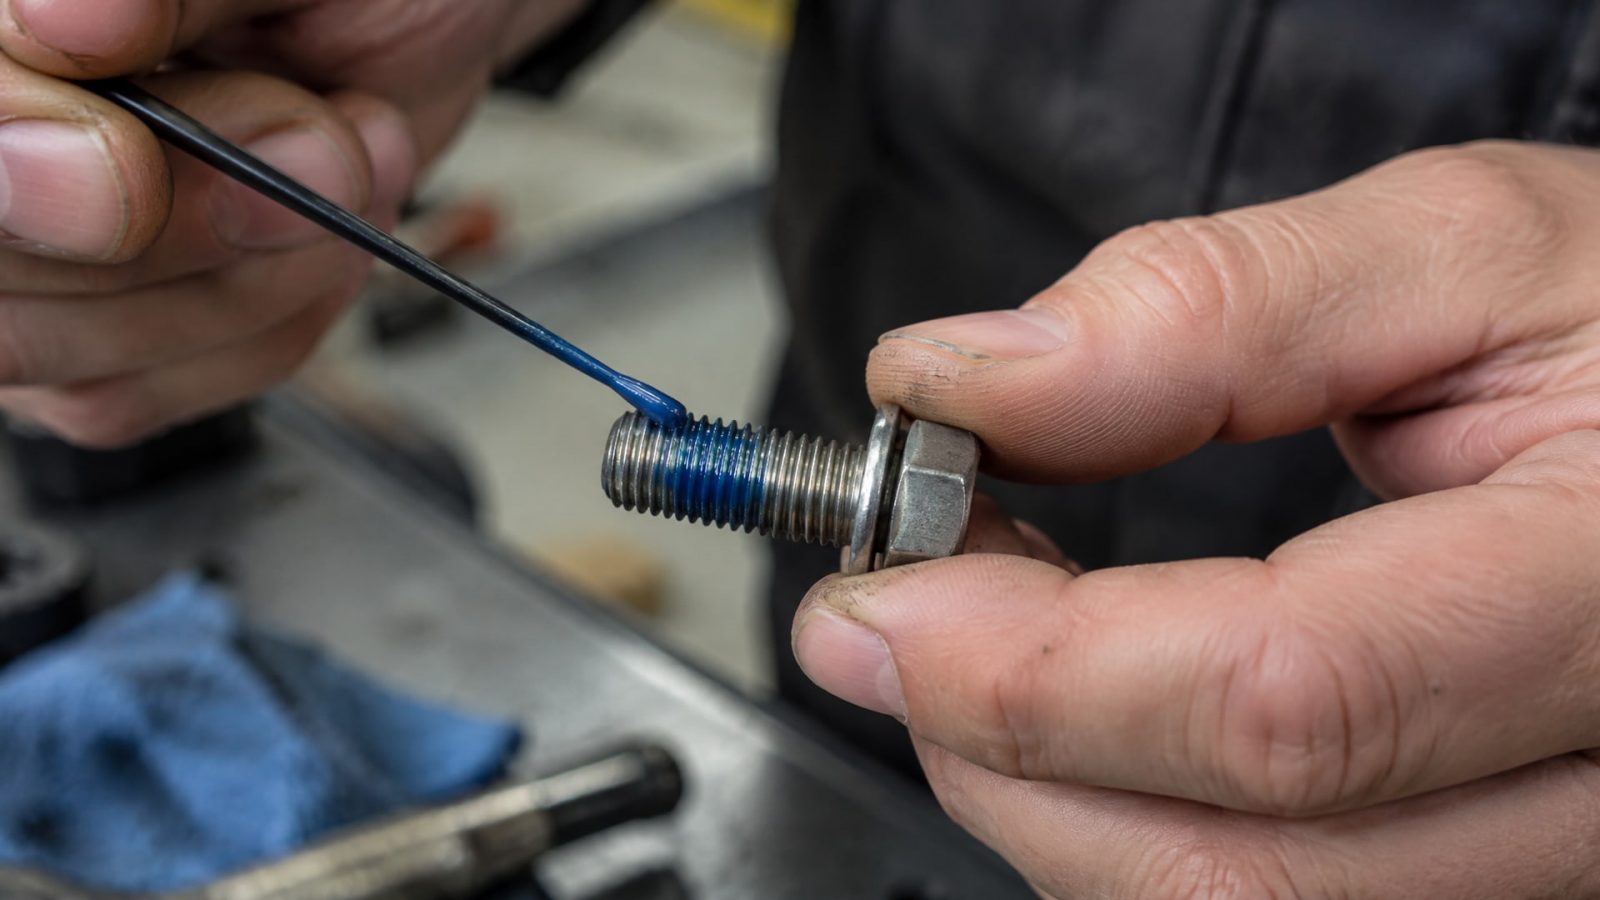
Учитывай реальный зазор в резьбовой паре
Первый критерий - зазор между внутренней поверхностью гайки (или отверстием резьбы) и наружной поверхностью болта. В технических руководствах рекомендуют подбирать состав под конкретный зазор, сохраняя запас порядка 0,05–0,1 мм относительно реального размера. Если зазор очень маленький (закрытая резьба, например в глубоком отверстии), фиксатор может не проникнуть достаточно глубоко, и прочность соединения снизится. Если зазор слишком большой, состав может вытечь из зоны контакта.
Практический совет: перед закупкой измеряй зазор микрометром или штангенциркулем хотя бы на нескольких образцах резьбовой пары. Это займет 10–15 минут, но даст тебе уверенность в выборе.
Диаметр и шаг резьбы влияют на расход и прочность
Момент срыва приводится в техдокументации обычно для М10×1,5 - это эталонная пара. Для больших диаметров (М12, М16, М20) момент будет выше, для меньших (М5, М6, М8) - ниже. Это связано с площадью контактной поверхности и рабочей длиной резьбы. Так что если в техпаспорте указано 20 Н·м для М10, это не значит, что для М6 тоже будет 20 Н·м - скорее всего, будет ближе к 8–12 Н·м.
Шаг резьбы (метрическая или дюймовая, крупный или мелкий) тоже влияет на проникновение состава и его удерживающую способность. Мелкая резьба имеет меньший зазор, и фиксатор может сгустеть, прежде чем заполнить весь объем. Крупная резьба держит состав лучше и равномернее.
Частота разборки - главный критерий для выбора именно среднего класса
Если узел разбирают много раз подряд (каждый день или несколько раз в неделю для регулировки, замены деталей), среднепрочный фиксатор - это выбор между низкопрочным (который не обеспечит надежной фиксации при вибрации) и экономией на нагреве, необходимом для демонтажа высокопрочного состава. Для узлов, которые разбирают раз в год или реже, но нужна принципиальная надежность, средняя прочность тоже подходит.
А вот если соединение должно быть вечным (сборка когда-то и забыл), это уже высокопрочный фиксатор. И наоборот, если разборка ежедневная - смотри в сторону низкопрочных составов.
Температурный режим и условия окружающей среды
Среднепрочные фиксаторы работают от −60 до +150 °C с кратковременным нагревом до 180 °C. Если работа узла происходит при температуре выше 100 °C (например, на горячей линии фасовки или рядом с печью), нужно проверить, что состав сохраняет требуемый момент срыва при этой температуре. В техдокументации часто указывают температурные кривые момента срыва - они показывают, как прочность меняется с нагревом.
Во влажной среде (моечные, цехи с брызгами, уличное оборудование) состав должен быть устойчив к гидролизу. На большинстве среднепрочных фиксаторов эта устойчивость заложена конструкцией, но всегда стоит сверить паспорт.
Как читать техдокументацию фиксатора и не ошибиться с выбором
Каждый производитель публикует техдокументацию (TDS, Technical Data Sheet) для своих фиксаторов.
Вот на что смотреть в первую очередь.
Момент срыва (breakaway torque) - главная цифра
Это значение указано как `Breakaway Torque: 20–24 Н·м (M10×1,5)` или похожей фразой. Именно эта цифра определяет, сможешь ли ты разобрать узел вручную или понадобится инструмент, а может, и нагрев. Проверь, что диаметр резьбы в скобках совпадает с твоим - если в паспорте М10, а тебе нужен М6, раздели цифру примерно на два-три (в зависимости от пропорций).
Момент дальнейшего проворачивания (prevailing torque)
Это усилие, которое нужно приложить, чтобы гайка продолжала вращаться после начального срыва. На среднепрочных фиксаторах это обычно 4–6 Н·м для М10. Если цифра выше, разборка будет тяжелее, чем ожидается.
Время отверждения и температура отверждения
Стандартные условия - комнатная температура (20–25 °C) и 24 часа до полного отверждения. Но если в паспорте указано иное (например, 16 часов при 20 °C или ускоренное отверждение за 2 часа при 40 °C в духовке), это нужно учесть в процессе.
Допуски и совместимость с материалами
Проверь, что состав совместим с материалом деталей: в большинстве случаев среднепрочные фиксаторы работают с обычной сталью, нержавейкой, латунью и алюминием, но есть исключения. Также смотри на допуски (ISO 10964, ISO 10123 - стандарты испытаний) и соответствия стандартам вроде ГОСТ (если применимо для российского производства).
Типичные ошибки при выборе и применении среднего фиксатора
Первая ошибка - выбирать состав по цвету.
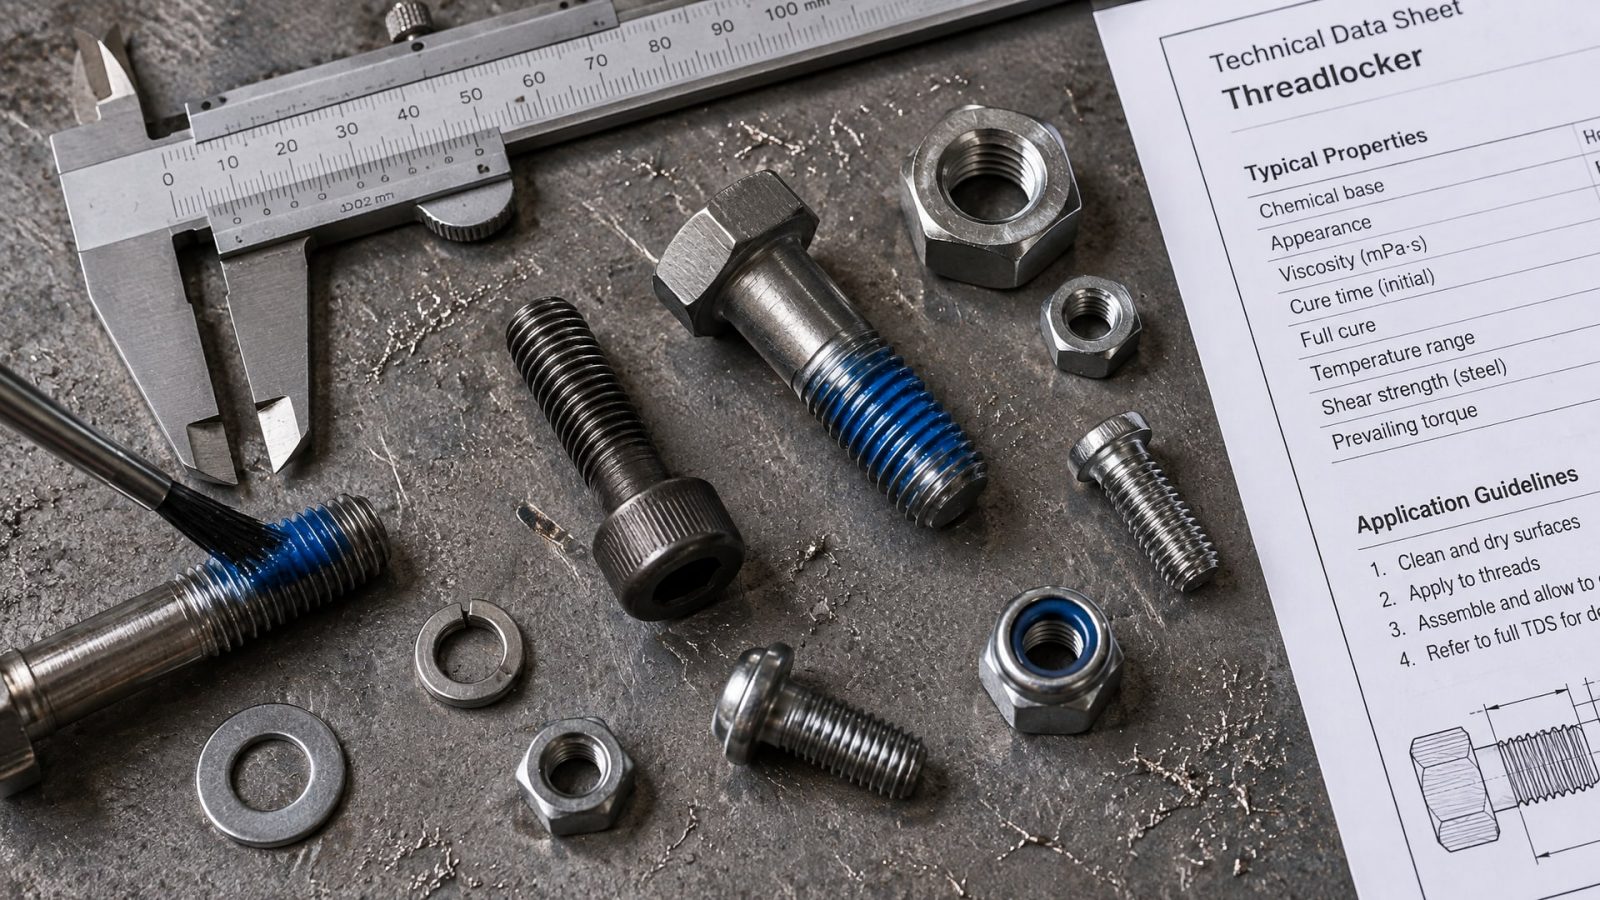
Зеленый, синий, красный - это условный код, и названия вроде «light blue» или «medium» - это маркетинг, а не стандарт. Два производителя могут сделать синий фиксатор с разными параметрами. Всегда проверяй TDS.
Вторая ошибка - покупать состав, не зная фактического зазора и диаметра резьбы. Закупщик берет первый попавшийся «средний фиксатор» - и потом выясняется, что он либо не проникает в узкую резьбу, либо вытекает из широкого зазора, либо держит намного слабже, чем ожидалось.
Третья ошибка - игнорировать подготовку поверхности. Анаэробный фиксатор полимеризуется в отсутствие кислорода между плотно контактирующими поверхностями. Если на болте и в отверстии есть окись, ржавчина или масло, фиксация будет слабой, даже если состав правильно выбран. Перед нанесением поверхность нужно очистить (обезжирить спиртом или уайт-спиритом), а при наличии окиси - слегка протереть щеткой.
Четвертая ошибка - наносить слишком много или слишком мало состава. Одна-две капли на болт размером М10 - оптимально. Если размазать по всей резьбе или залить, результат будет непредсказуемым.
Пятая ошибка - разбирать соединение раньше, чем состав полностью отвердел. Даже если спешишь, жди минимум 24 часа при комнатной температуре. Если разбираешь раньше, прочность соединения не будет достигнута, и фиксатор просто вывалится.
Для узлов, которые требуют надежной фиксации и демонтажа
Когда вибрация и микросдвиги могут привести к ослаблению соединения (на вибросито, вибростол, конвейер с толчками), но узел все равно нужно периодически разбирать для обслуживания, средний фиксатор резьбы становится рабочим стандартом.
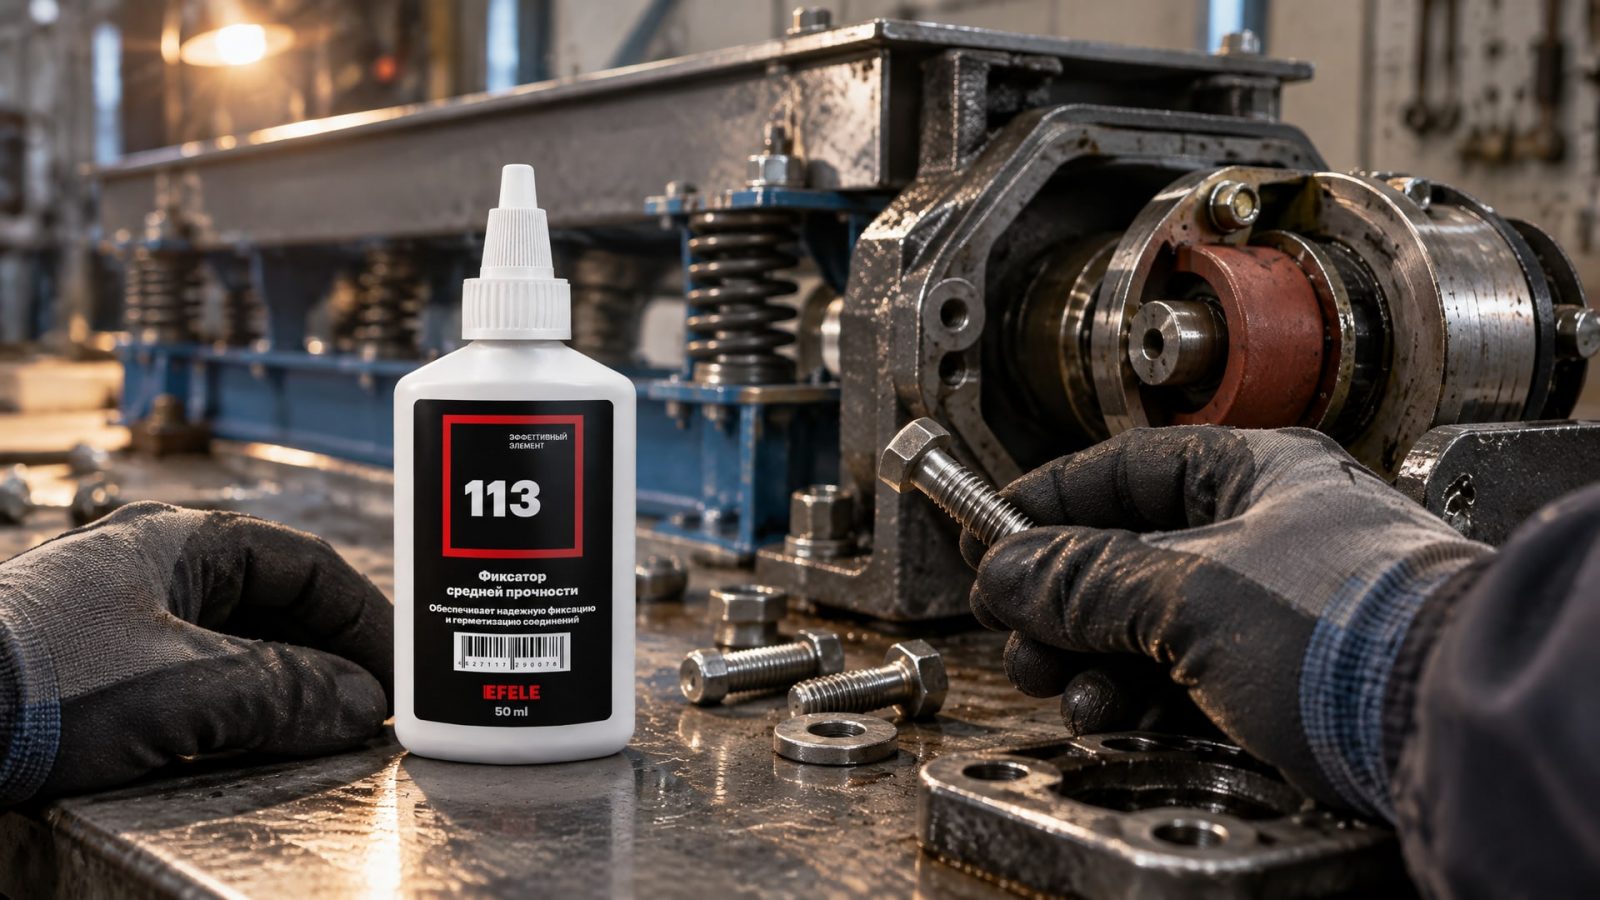
Для узлов, которые требуют надежной фиксации, но при этом должны быть доступны для демонтажа, оптимальным выбором станет анаэробный фиксатор резьбы средней прочности, такой как EFELE 113. Этот состав обеспечивает момент срыва в пределах, удобных для разборки ручным ключом, и сохраняет характеристики при температурах от −60 до +150 °C - достаточно для большинства промышленного оборудования на территории России.
Закупщики сборочных цехов и ремонтных служб возвращаются к среднепрочным фиксаторам год за годом не из-за моды, а потому что они дают предсказуемый результат: соединение не разбалтывается при работе, но развинчивается без лома и нагрева, когда нужно. Это сочетание качества и практичности, которое ценится на производстве.
Часто задаваемые вопросы
Какой момент срыва считается средней прочностью?
Для пары болт-гайка М10 момент срыва 15–26 Н·м классифицируют как средний по ISO 10964. Конкретное значение зависит от производителя и условий испытания. Всегда проверяй TDS конкретного состава - там указана точная цифра.
Можно ли использовать средний фиксатор, если узел почти никогда не разбирают?
Можно, но это неэффективно. Если соединение должно быть надежным и разборка предусматривается раз в год или реже, имеет смысл рассмотреть высокопрочный фиксатор - он обеспечит большую подстраховку от вибрации и температурных колебаний. Средний фиксатор оптимален для периодической разборки.
Как подготовить резьбовое соединение перед нанесением фиксатора?
Очисти болт и отверстие от грязи, пыли и масла (используй спирт или уайт-спирит). Если есть окись или ржавчина, удали ее щеткой или наждачной бумагой. Высушь поверхность. Нанеси 1–2 капли фиксатора на болт и собери соединение, затянув с рекомендуемым моментом затяжки. Дай отвердеть 24 часа при комнатной температуре.
Что делать, если фиксатор держит слишком слабо и соединение расхлабляется?
Сначала проверь, дал ли ты составу полные 24 часа на отверждение и была ли подготовка поверхности правильной. Если да, попробуй состав с повышенной прочностью (высокопрочный вместо среднего). Также возможно, что реальный зазор в резьбе больше, чем предполагалось, и состав вытекает - помоги себе: нанеси тонкий слой на резьбу или используй состав с загустителем.
Может ли средний фиксатор применяться при отрицательных температурах?
Да, среднепрочные фиксаторы сохраняют характеристики вплоть до −60 °C. Однако отверждение при низких температурах идет медленнее, чем при комнатной. Если работаешь на холоде, дай составу больше времени на полимеризацию (от 48 часов) или перенеси отверждение в теплое помещение.
Заключение
Выбор среднего фиксатора резьбы - это задача, которая решается по трем основным координатам: моменту срыва по ISO 10964 (15–26 Н·м для М10 - твоя главная цифра), реальному зазору в резьбовой паре и частоте предполагаемой разборки. Средняя прочность выбирается для узлов, которые должны быть надежно зафиксированы против вибрации, но при этом доступны для периодического обслуживания без нагрева. Цвет, название и маркетинг - это не критерий: смотри в техдокументацию, правильно подготавливай поверхность и соблюдай время отверждения. Тогда результат будет предсказуемым и надежным.
Следующий шаг: определи параметры твоего узла (диаметр, шаг, зазор, температурный режим, частота разборки), найди в TDS среднепрочный фиксатор с подходящим моментом срыва, закупи небольшой объем для тестирования и убедись, что все работает так, как ожидается. После этого можно масштабировать закупки с уверенностью.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выполнить замену масляной СОЖ на водосмешиваемую эмульсию без ошибок и сбоев в работе.
Узнайте, какая смазка для петель дверей эффективно устранит скрип и защитит шарниры от износа надолго.
Цепное масло пищевое: как выбрать подходящую смазку для цепей пищевого оборудования, учитывая нагрузки и условия эксплуатации.