
Вал втулочный фиксатор: как посадить подшипник скольжения без нагрева и шпонок
Посадить подшипник скольжения или втулку на вал можно и без электроинструмента, высокотемпературных печей и традиционных крепежей. Вместо механических посадок и нагрева используют анаэробные фиксирующие составы, которые заполняют зазор между цилиндрическими деталями и после полимеризации удерживают их надежнее, чем небольшой натяг.
Эта статья для технических специалистов, инженеров и закупщиков, которые работают на производствах, в ремонтных и сервисных службах. Вы узнаете, как выбрать зазор и правильный тип фиксатора, какую поверхность подготовить, в какой последовательности собирать соединение и на что не упустить при монтаже, чтобы втулка не проворачивалась и не смещалась под нагрузкой.
Когда анаэробный фиксатор на валу работает лучше механического натяга
Механическая посадка (ISO 286: H7/p6 - легкий натяг, H7/g6 - зазорная) долгие годы остается стандартом для фиксации втулок и подшипников.
Но в ряде сценариев химическое удержание удобнее и надежнее. Во-первых, нет необходимости в нагреве: при комнатной температуре сборка занимает считанные минуты, без риска деформации тонкостенных втулок и без оборудования. Во-вторых, можно избежать шпонок и пазов, которые ослабляют вал и усложняют производство. В-третьих, анаэробный фиксатор предотвращает микровибрации и фреттинг-коррозию в зазоре, которые разрушают поверхность даже при натяге.
Посадка с фиксатором хороша, когда нужна возможность разборки: состав на основе анаэробов можно растворить специальным средством или нагреть до 200–250 °C, и втулка снимется без повреждений. Натяг же в этом смысле необратим.
Для средних нагрузок и узлов, работающих при температуре ниже 80–100 °C, фиксирующий состав обеспечивает достаточную прочность. При высокой вибрации, динамических ударах или экстремальных температурах такой способ нужно сочетать с расчетом по допускам и, возможно, с дополнительным крепежом.
Как измерить зазор и выбрать правильный фиксатор
Зазор - главный параметр, от которого зависит выбор марки фиксатора.
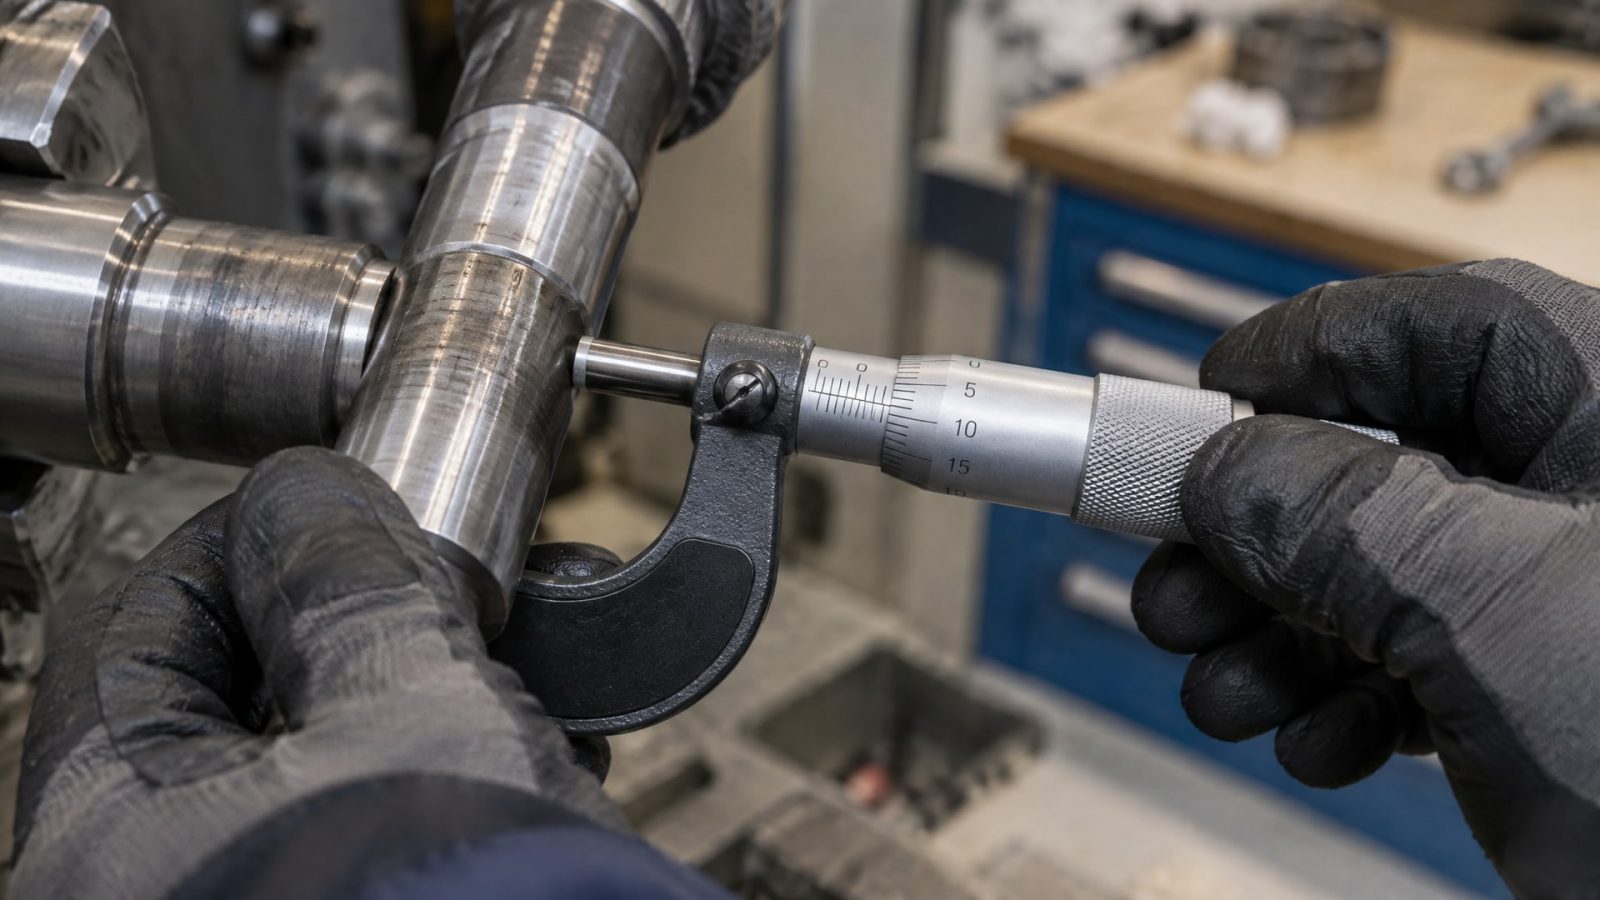
Сначала измеряют фактический диаметр вала и внутренний диаметр втулки или подшипника скольжения микрометром или штангенциркулем. Разница между ними - это диаметральный зазор.
Типичный рабочий диапазон для retaining compounds составляет 0,05–0,10 мм. Если зазор выходит за пределы 0,002–0,010 дюйма (примерно 0,05–0,25 мм), нужно проверить техническое задание на фиксатор: каждая марка рассчитана на свой диапазон.
Для малых зазоров (менее 0,05 мм) подходят составы с высокой вязкостью, которые заполняют зону контакта без вытекания. Если зазор больше 0,10 мм, может потребоваться более жидкий состав или даже двухэтапная сборка с праймером. На нержавеющей стали, титане и алюминии - материалах с пассивной поверхностью - обязателен активатор (праймер), который стимулирует полимеризацию и сокращает время схватывания.
При выборе также нужно учесть рабочую температуру узла: для сред до 80 °C достаточно среднепрочных составов, для 120–150 °C нужны высокотемпературные марки с улучшенной теплостойкостью. Если на валу будет высокий крутящий момент, выбирают высокопрочный вал втулочный фиксатор, рассчитанный на передачу момента не менее требуемого значения.
Подготовка поверхности: от обезжиривания до активации
Успех фиксации на 70 % зависит от чистоты.
Даже новые детали из цеха покрыты слоем технологического масла, следами обработки и окисления. Эти загрязнения образуют барьер между фиксатором и металлом и мешают отверждению.
Пошаговая подготовка:
Вал и втулка моются в слабом щелочном растворе или в ацетоне/изопропаноле, затем вытираются сухой безворсовой тканью до полного испарения растворителя. Влага недопустима.
Если деталь старая или была в работе, нужно убрать окисление мелкой наждачной бумагой (зернистость 600–1000) или мягкой щеткой, затем повторить обезжиривание.
Для пассивных материалов (нержавеющая сталь, алюминий) перед нанесением фиксатора на сопрягаемые поверхности наносят праймер-активатор тонким слоем по окружности и дают ему слегка подсохнуть (обычно 1–5 минут).
Активные материалы (обычная углеродистая сталь) часто не требуют праймера, если поверхность чиста; но для толстого зазора или при низких температурах окружающей среды активатор все равно ускорит процесс.
Излишки растворителя на поверхности замедляют схватывание, поэтому перед сборкой деталь должна быть на ощупь абсолютно сухой.
Нанесение фиксатора и сборка без ошибок
Нанесите фиксирующий состав непрерывным тонким кольцом по внутренней окружности втулки или по валу в зону контакта - в один проход, без прерываний.
Важно избежать перекоса при соедине: втулка должна заходить на вал либо вращательным движением (если позволяет геометрия), либо плавным осевым смещением с легким нажимом. Удар молотком через обойму или через противоположное кольцо недопустим - это может вызвать перекос и неравномерное распределение состава.
Излишки, которые выступают за края зоны контакта, нужно удалить чистой салфеткой сразу же, до начала полимеризации. Если оставить полусхватившийся состав, он затвердеет в виде наплыва, который потом трудно соскрести механически.
После сборки деталь находится в режиме схватывания: уже через 3–6 минут она неподвижна и можно снять приспособление. Но это не значит, что нагрузку можно включать сразу. Сборочная прочность - это только первый этап. Полная нагрузка допустима только после полного отверждения, которое у большинства составов наступает через 24 часа при комнатной температуре (18–25 °C). Если температура в цехе ниже или выше, время отверждения может растянуться или сократиться в зависимости от марки.
Некоторые высокопрочные вал втулочные фиксаторы отверждаются медленнее обычных, но дают более стабильный результат при высоких нагрузках и вибрации. Выбор между быстроотверждаемым и высокопрочным вариантом зависит от производственного цикла: если нужна скорость, берут быстросхватывающийся, если критична надежность соединения - высокопрочный.
Типовые ошибки при монтаже и как их избежать
Переизбыток состава.
Многие операторы думают, что чем больше нанести, тем крепче будет соединение. На самом деле избыток не повышает удерживающую силу: важна непрерывность тонкого слоя в зазоре, а не объем. Излишний состав усложняет демонтаж и может вытечь на соседние детали.
Попытка нагружать через несколько минут. Схватывание и полное отверждение - разные вещи. Через 3–6 минут втулка уже не проворачивается рукой, но молекулярная сшивка еще не завершена. Нагрузка на таком соединении может вызвать микросмещение и ослабление со временем.
Недостаточная чистота поверхности. Если оставить масляную пленку или окисел, фиксатор не будет держать должным образом. На первый взгляд деталь выглядит чистой, но ее нужно мыть - номинально так.
Использование одного состава для любого зазора. Каждая марка рассчитана на определенный диапазон. Если зазор не совпадает, результат может быть нулевым: либо состав не попадет в зону контакта (зазор слишком большой), либо его будет слишком много и он вытечет (зазор слишком мал).
Сборка без праймера на пассивных материалах. Нержавеющая сталь и алюминий требуют активатора; без него полимеризация может растянуться на часы или не произойти вообще.
Применение одного фиксатора при высокой вибрации и температуре. Если узел работает на вибрирующем оборудовании или при температуре выше 100 °C, одного химического удержания мало. Нужна проектная посадка с расчетом натяга по ISO 286, которая гарантирует минимальный контакт даже при деградации фиксатора. В критичных узлах лучше добавить механическое крепление - штифт или ограничивающее кольцо.
Анаэробный фиксатор и ISO-посадки: как они взаимодействуют
ISO 286 - это стандарт допусков и посадок для отверстий и валов.
Он определяет, насколько валы и втулки могут отличаться от номинального размера. Типичные посадки для вала и втулки: H7/g6 (зазорная, от 0,007 до 0,041 мм на диаметре 25 мм), H7/p6 (переходная или легкий натяг) и другие.
Анаэробный фиксатор - это не замена посадке, а дополнение. Если вы проектируете соединение, нужно сначала выбрать посадку по ISO 286 в зависимости от назначения узла и требуемой надежности, а затем, если посадка не дает достаточного натяга, добавить фиксирующий состав для компенсации.
Например, если требуется легкий натяг (H7/p6), а изготовление по точности H7 дорого, можно взять посадку ближе к зазорной (H7/g6) и усилить ее фиксатором. Таким образом снижается требование к допускам и упрощается контроль.
Для быстроотверждаемого вал втулочного фиксатора, который схватывается за несколько минут, минимальный допуск по посадке берут на нижней границе зазорной; для высокопрочного, полимеризующегося дольше, можно допустить небольшой переход в зону натяга.
При проектировании важно помнить: фиксатор не исправит ошибку в допусках. Если вал и втулка слишком отличаются по диаметру (зазор превышает максимум для выбранного состава), соединение не будет работать ни с фиксатором, ни без него.
Часто задаваемые вопросы
Чем вал втулочный фиксатор отличается от герметика?
Герметик (например, силикон) предназначен для предотвращения утечки жидкостей и газов, но не держит механические соединения. Фиксирующий состав (анаэробный retaining compound) полимеризуется в зазоре и создает жесткое соединение, передающее крутящий момент и удерживающее втулку от смещения.
Можно ли собирать при температуре ниже 10 °C?
Полимеризация замедляется на холоде. Большинство составов рассчитаны на 18–25 °C; при 10 °C и ниже время отверждения может растянуться на двое суток или больше. Если собираете на морозе, лучше выбрать быстроотверждаемый состав и предварительно подогреть детали до комнатной температуры.
Что делать, если нужно разобрать соединение?
Анаэробный фиксатор растворяется в специальных растворителях (обычно поставляются в комплекте) или при нагреве до 200–250 °C. Для механического демонтажа подойдет тонкое зубило или отвертка, которую вводят в зазор и медленно расширяют. Ударные нагрузки недопустимы - есть риск трещины на втулке.
Есть ли разница между марками фиксаторов (например, быстроотверждаемый vs высокопрочный)?
Да. Быстроотверждаемый вал втулочный фиксатор высокой прочности схватывается за 3–6 минут и подходит для серийного производства с высокой скоростью сборки. Высокопрочный отверждается медленнее (15–30 минут до сборочной прочности), но обеспечивает более стабильное соединение на вибрирующих узлах и при температурах выше 100 °C.
Нужен ли праймер, если детали из обычной стали?
Не всегда. Обычная углеродистая сталь - материал активный, и фиксатор полимеризуется на ней без активатора, если поверхность чиста. Но при низкой температуре цеха, большом зазоре или спешке праймер ускорит процесс и даст уверенность в результате.
Заключение
Посадить подшипник скольжения или втулку на вал без нагрева и шпонок - практическая задача, решаемая анаэробным фиксирующим составом. Успех зависит от трех факторов: правильная посадка и зазор (0,05–0,10 мм для типовых составов), абсолютная чистота поверхности и правильная последовательность сборки. Состав должен быть подобран под конкретный зазор, материал и температуру эксплуатации; праймер требуется для пассивных металлов, полная нагрузка - только через 24 часа отверждения.
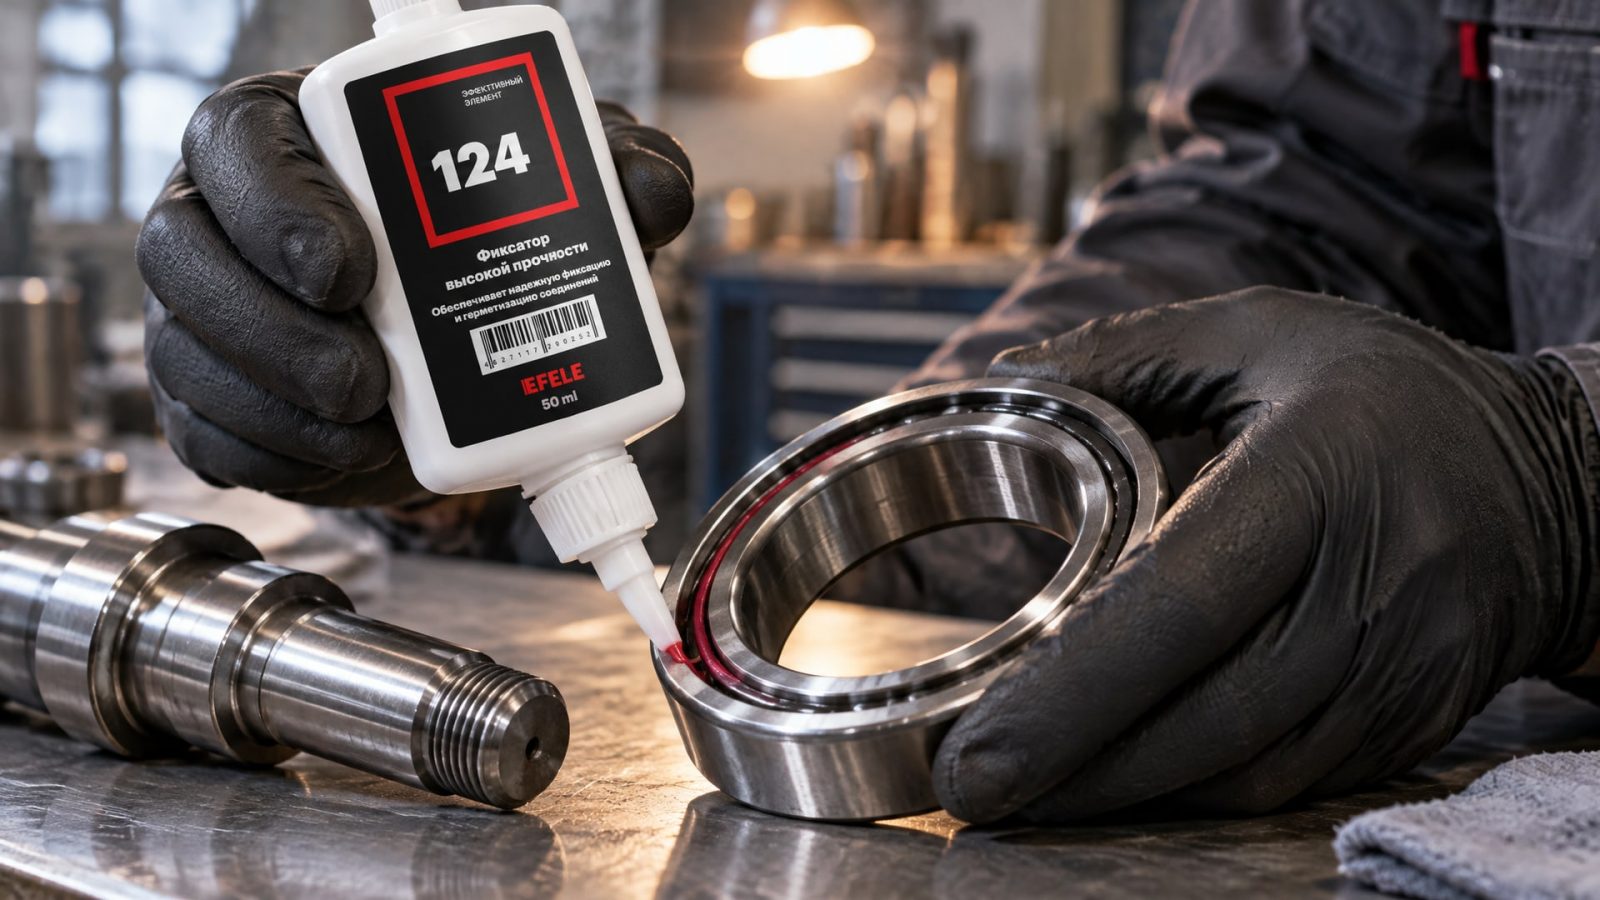
Для надежной фиксации подшипников скольжения на валу без нагрева и шпонок, обеспечивая высокую прочность соединения и защиту от коррозии, на производствах применяют EFELE 124 - анаэробный клей, который удерживает втулки от проворачивания и вымывания в зонах маслозабора и работает в сочетании с зазорной посадкой.
Перед сборкой сверьте реальные диаметры со спецификацией, измерьте зазор, обезжирьте и просушите детали, нанесите состав тонким кольцом и собирайте без перекоса. Если узел будет работать на вибрации или при высокой температуре, дополнительно рассчитайте посадку по ISO 286. После монтажа выждите полного отверждения перед нагружением - это гарантирует надежность соединения на весь срок эксплуатации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать сож для алюминия, чтобы избежать пятен и потемнений на деталях после обработки, и обеспечить качество продукции.
Узнайте, как выбрать смазку с допуском H1 для редукторов, чтобы пройти аудит HACCP без замечаний и обеспечить безопасность пищевой продукции.
Узнайте, как выбрать анаэробный фиксатор резьбы для надежной фиксации и предотвращения самоотвинчивания в различных условиях эксплуатации.