
Защита оборудования от вибраций: как смазывать пищевые узлы
При постоянной вибрации пищевому оборудованию нужна не просто смазка с пищевым допуском, а состав, подходящий конкретному узлу и условиям его работы. Вибрация сокращает срок службы смазки, а в точках контакта при микровибрациях может разрушаться масляная пленка. Поэтому защита оборудования от вибраций в части смазывания включает выбор подходящей смазки, контроль ее состояния и корректировку интервалов обслуживания с учетом температуры и нагрузки.
Материал полезен инженерам, техническим специалистам и снабженцам пищевых производств. Разберем, как выбрать пищевую смазку для вибрирующих узлов, на что смотреть при смазывании подшипников и как учитывать риск случайного контакта смазки с продуктом.
Как выбрать смазку для оборудования с вибрацией
Выбор начинают с условий контакта с пищей.
Если смазка может случайно попасть в продукт, для узла подбирают состав с допуском NSF H1. Для зон, где контакт с пищей невозможен, применяют смазки категории H2. Категории H1 и H2 не обозначают уровень механической стойкости: они определяют допустимую область применения относительно пищевого продукта.
Отдельно учитывают ISO 21469. Этот стандарт задает гигиенические требования к составу, производству и применению смазочных материалов для пищевой, фармацевтической и смежных отраслей. ISO 21469 и NSF H1 решают разные задачи, поэтому наличие одного обозначения не следует считать автоматической заменой другого.
После проверки пищевого статуса оценивают сам узел: подшипник это, втулка, направляющая или шарнир, каковы рабочая температура и нагрузка, насколько вероятна утечка. Пищевая смазка вибрации должна выдерживать не только требования по гигиене, но и реальные условия работы оборудования. Ориентироваться лишь на надпись food grade недостаточно.
Класс NLGI характеризует консистенцию пластичной смазки, а не ее адгезию или устойчивость к вибрации. В пищевом оборудовании встречаются классы от NLGI 00 до NLGI 2, но универсального значения для всех узлов нет. Класс выбирают с учетом конструкции, скорости, температуры и риска утечки, сверяясь со спецификацией конкретной смазки и оборудования.
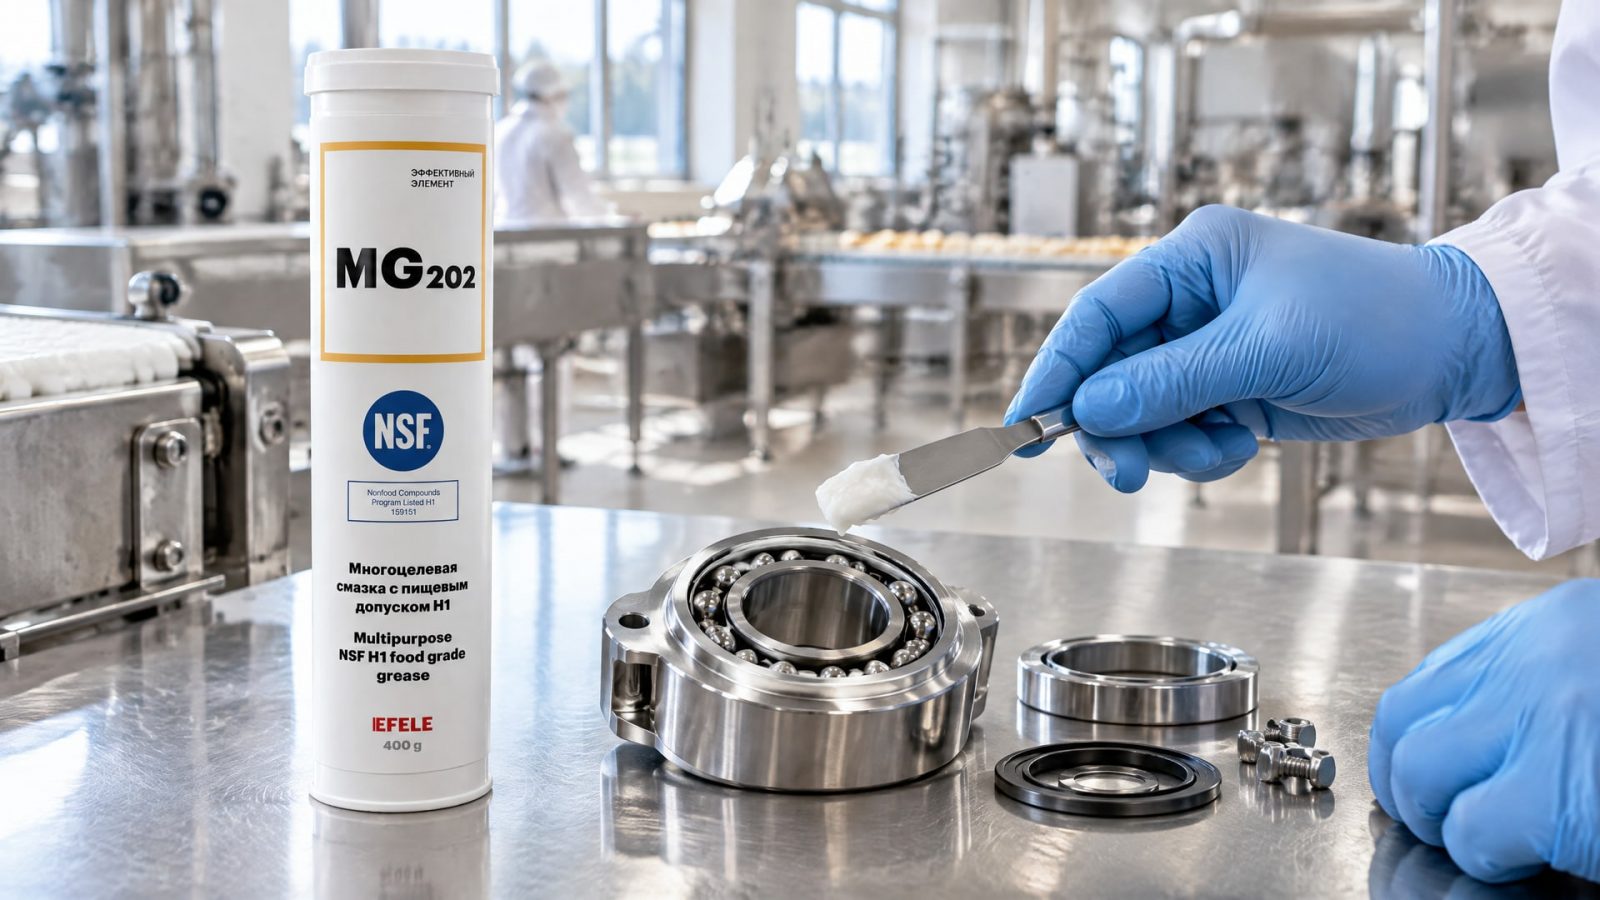
Для подшипников и других узлов трения пищевого оборудования, где возможен случайный контакт с продуктом и требуется NSF H1, в задачу подбора может входить EFELE MG-202. При этом сам допуск не отменяет оценки вибрации, температуры и удержания смазки в узле: характеристики подбирают под конкретный режим, а не только по пищевой маркировке.
Как вибрация влияет на смазку и подшипники
Вибрация влияет не только на механические детали, но и на состояние смазки.
При росте вибрационной нагрузки сокращается срок ее службы, а повышение рабочей температуры усиливает этот эффект. Поэтому регламент обслуживания, рассчитанный для спокойного режима, нельзя автоматически переносить на оборудование с постоянной вибрацией.
При микровибрациях масляная пленка в точках контакта может разрушаться. Это важно для подшипников и других узлов трения, где смазка должна разделять контактирующие поверхности. Если пленка теряет устойчивость, простое добавление большего количества состава не гарантирует восстановления условий смазывания.
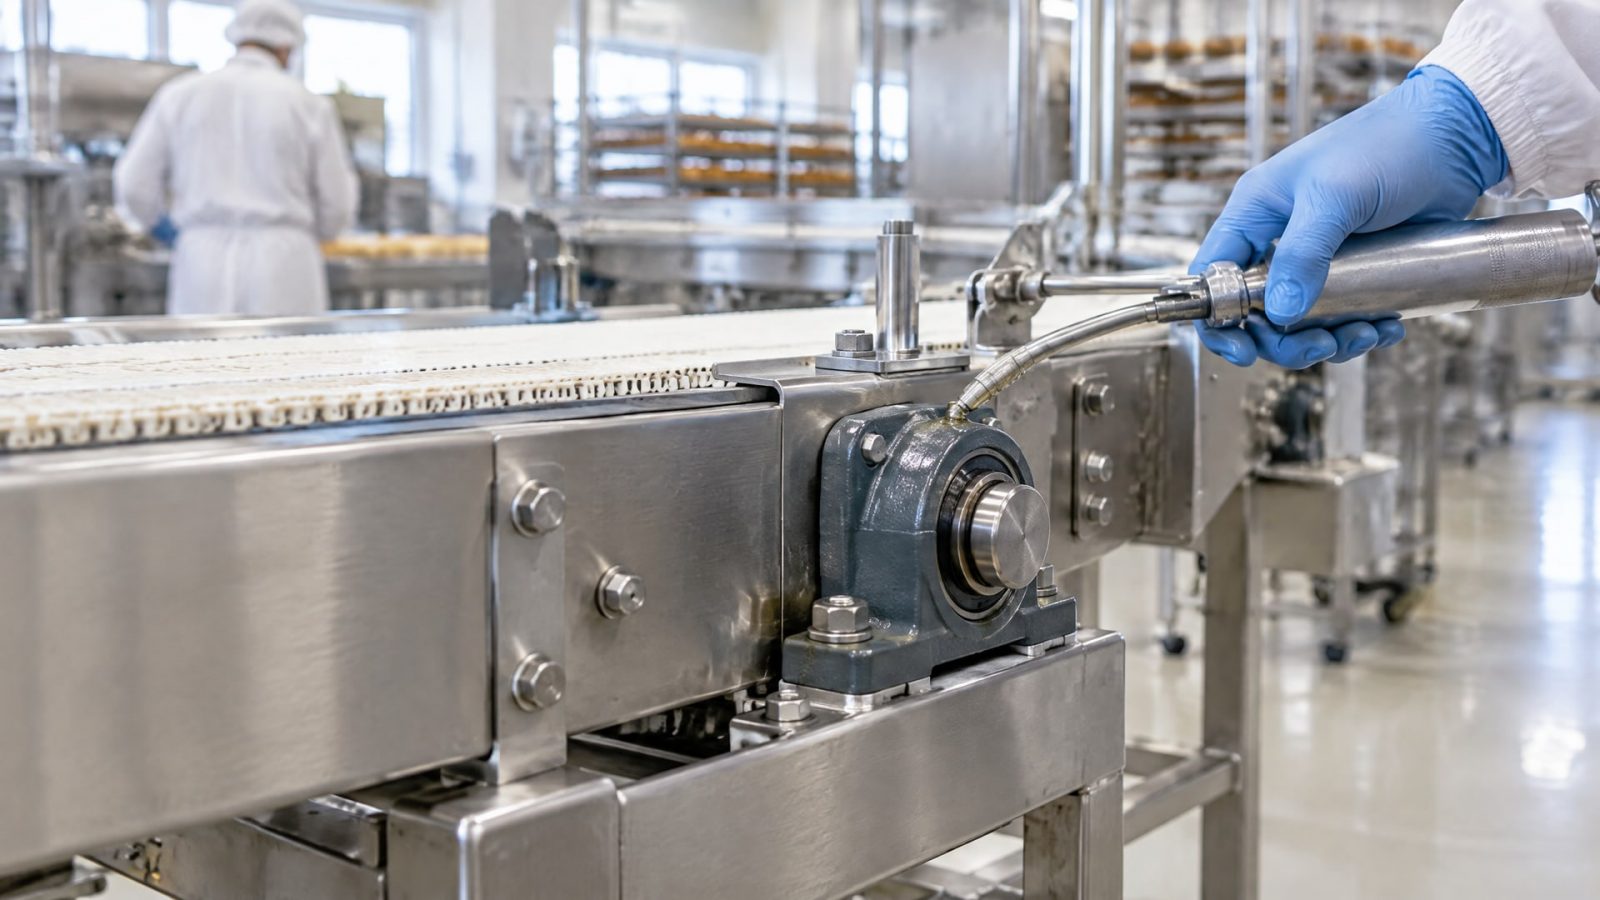
Смазка подшипников при вибрации требует внимания к двум разным вопросам: как долго состав сохраняет рабочие свойства и насколько хорошо он удерживается в узле. Для подшипника в пищевой зоне дополнительно оценивают риск утечки или разбрызгивания. Высокая вибрация и центробежная сила могут усложнять удержание смазки, поэтому важны конструкция узла и подходящий состав.
В руководствах по линейным узлам при микровибрациях предусматривают периодическое перераспределение смазки в зоне контакта, чтобы восстановить масляную пленку. Для конкретного оборудования порядок и периодичность таких операций определяют по его конструкции и документации. Не следует подменять эту процедуру произвольным увеличением дозы.
Чтобы оценить износ оборудования от вибрации и понять, нужна ли корректировка обслуживания, фиксируют состояние узла, рабочую температуру и фактическую частоту повторного смазывания. Если смазка стареет быстрее ожидаемого или появляются признаки ее утечки, сначала проверяют условия работы и правильность подбора. Только после этого корректируют интервал и способ подачи состава.
Как смазывать оборудование при постоянной вибрации
Сначала определяют точки смазывания и выясняют, какие из них находятся рядом с продуктом.
Для каждой точки сверяют тип смазки и требования к пищевому допуску. Если есть вероятность случайного контакта с пищей, выбирают состав NSF H1; для зоны без такой возможности применимость H2 оценивают отдельно.
Затем проверяют совместимость выбранного состава с узлом по спецификации оборудования. Учитывают тип контакта, температуру, нагрузку и риск утечки. Не стоит переносить смазку, подходящую одному подшипнику, на направляющие или шарниры без проверки: в пищевой отрасли применяют классы NLGI 00, NLGI 2 и промежуточные решения, а конкретный выбор зависит от конструкции и режима.
После нанесения контролируют, остается ли смазка в рабочей зоне. Если узел расположен рядом с продуктом и есть риск разбрызгивания, предусматривают защитный кожух или экран. Эта мера снижает вероятность попадания смазки в зону продукции, но не заменяет правильный подбор состава и регулярное обслуживание.
Интервал повторного смазывания устанавливают с учетом фактической вибрации и температуры. Поскольку эти факторы сокращают срок службы смазки, стандартный график может потребовать пересмотра. Увеличивать дозу без диагностики не следует: источники по обслуживанию подчеркивают необходимость учитывать также тип смазки, состояние узла и защиту от разбрызгивания.
Практический порядок работ можно зафиксировать в карте обслуживания:
Отметить узел и его положение относительно продукта.
Проверить требуемый пищевой допуск и спецификацию смазки.
Уточнить подходящий класс NLGI и способ смазывания для данного узла.
Записать температуру, состояние смазки и интервал обслуживания.
Проверить наличие защитного кожуха или экрана там, где возможны утечка и разбрызгивание.
Такой учет помогает не опираться только на условный календарный регламент. Он также позволяет снабженцу точнее сверять закупаемый состав с требованиями производства, а инженеру - связывать изменения состояния смазки с рабочими условиями конкретного узла.
Как учитывать пищевой допуск и защиту от загрязнения
NSF H1 обозначает смазки для случайного контакта с пищей.
H2 применяют только там, где контакт с пищей невозможен. H3 используют для смазывания и защиты от коррозии деталей, для которых допустим прямой контакт с пищей, например крюков и тележек. Эти категории нельзя смешивать между собой или трактовать как шкалу от менее строгой к более строгой.
Отдельно различают обозначения 3H и H3. 3H относится к разделительным агентам, рассчитанным на прямой контакт с пищей, тогда как H3 применяют для смазывания и защиты от коррозии соответствующих деталей. HX1 обозначает ингредиенты, допустимые для формулы смазок H1, а не самостоятельный допуск готового продукта.
ISO 21469 устанавливает гигиенические требования к составу, производству и применению смазок для пищевой и ряда смежных отраслей. Этот стандарт не означает, что смазка подходит любому вибрирующему узлу. При выборе по-прежнему проверяют условия механической работы, удержание состава и требования к контакту с пищей.
Если смазка расположена рядом с продуктом, предусмотрите меры, ограничивающие ее попадание в продукцию. Для оборудования, где возможны утечка или разбрызгивание, применяют защитные кожухи или экраны. Одновременно проверяют, не затрудняет ли такая защита доступ для осмотра и обслуживания узла.
При закупке инженеру и снабженцу полезно сверить маркировку и документацию смазки с областью ее применения. Уточните, предполагается ли случайный контакт с пищей, и проверьте, соответствует ли этому допуск. Затем отдельно оцените требования узла по вибрации, температуре и консистенции: пищевой статус не подтверждает автоматически механическую пригодность.
Как обслуживать резьбовые соединения и контролировать состояние узлов
Вибрация создает отдельную задачу для резьбовых соединений оборудования: смазка подшипника не фиксирует крепеж.
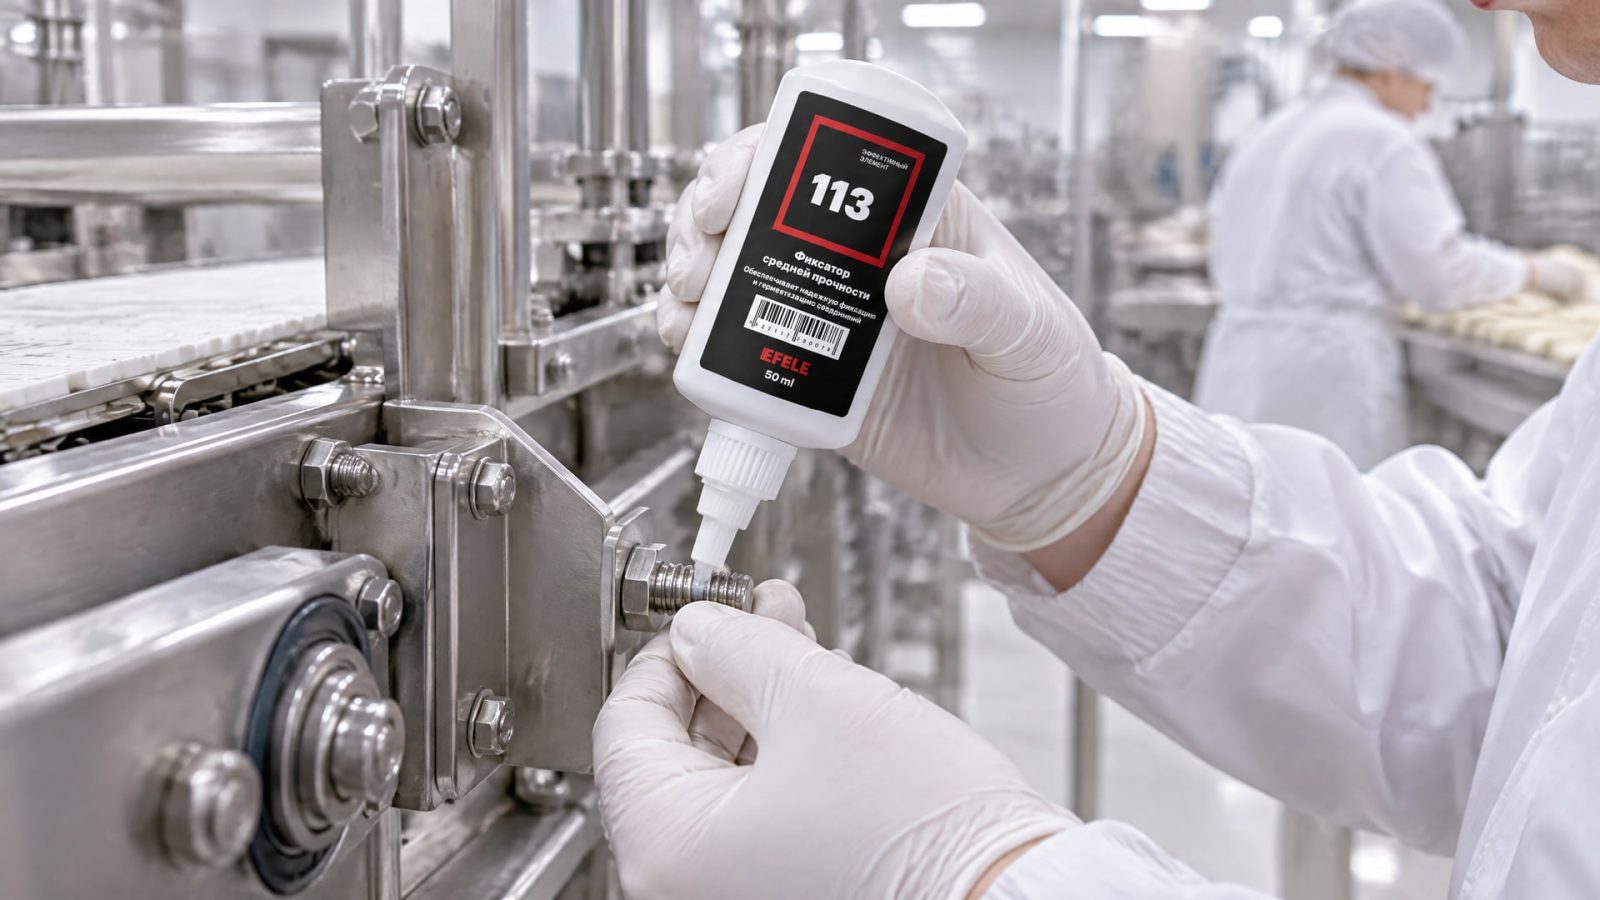
Поэтому точки трения и резьбовые соединения рассматривают раздельно, сверяясь с документацией оборудования и назначением применяемых материалов.
При обслуживании важно не заменять фиксацию резьбы дополнительной смазкой. Для пищевого оборудования, где требуется зафиксировать резьбовые соединения, подверженные вибрациям, в соответствующую задачу может входить анаэробный клей EFELE 113. Его рассматривают именно как средство фиксации соединения, а не как смазку подшипников или замену пищевого допуска для смазочного материала.
Состояние узлов контролируют по фактической работе оборудования: проверяют утечку, наличие смазки в рабочей зоне и изменения температуры. Вибрация вместе с нагревом может ускорять старение смазки, поэтому при более частом обслуживании сначала выясняют причину. Это помогает отличить неподходящий интервал от проблем с подбором состава или условиями эксплуатации.
Для каждого узла полезно вести отдельную запись с типом смазки, пищевым допуском, классом NLGI и датами обслуживания. В документации фиксируют также наблюдения по температуре и удержанию смазки. Такой подход делает изменения регламента проверяемыми и помогает поддерживать единые требования в производственных и ремонтных службах.
Часто задаваемые вопросы
Какая смазка подходит для подшипников при вибрации?
Подбирают смазку, соответствующую конструкции подшипника, температуре, нагрузке и риску утечки. Если возможен случайный контакт с пищей, проверяют наличие NSF H1. Также оценивают удержание состава при вибрации: один только пищевой допуск не подтверждает пригодность смазки для конкретного режима.
H1 и ISO 21469 означают одно и то же?
Нет. NSF H1 относится к смазкам, для которых допускается случайный контакт с пищей. ISO 21469 задает гигиенические требования к составу, производству и применению смазочных материалов. Эти обозначения описывают разные требования, поэтому их проверяют отдельно согласно условиям конкретного производства.
Как часто нужно повторно смазывать вибрирующее оборудование?
Универсальный интервал из приведенных данных определить нельзя. Вибрация сокращает срок службы смазки, а повышение рабочей температуры усиливает это влияние. Интервал устанавливают по режиму оборудования и наблюдениям за состоянием узла, а не только по стандартному графику обслуживания.
Поможет ли увеличение количества смазки при сильной вибрации?
Не обязательно. Вибрация может сокращать срок службы смазки и нарушать масляную пленку в точках контакта, а избыток состава сам по себе не решает вопросы удержания и утечки. Проверяют тип смазки, состояние узла, интервал обслуживания и необходимость защитного кожуха.
Чем отличаются H3 и 3H?
Это разные категории. H3 применяют для смазывания и защиты от коррозии деталей, для которых допустим прямой контакт с пищей. 3H относится к разделительным агентам, рассчитанным на прямой контакт с продуктом. При выборе нужно сверяться с назначением категории и документацией смазочного материала.
Заключение
Защита оборудования от вибраций при смазывании пищевых узлов строится на точном подборе состава, контроле его удержания и пересмотре интервалов обслуживания с учетом температуры и нагрузки. Для зоны возможного случайного контакта с продуктом проверяют NSF H1, отдельно оценивают ISO 21469 и не считают пищевой допуск гарантией пригодности для любого подшипника или другого узла.
Следующий шаг для инженера - составить перечень вибрирующих узлов, отметить их положение относительно продукта и сверить для каждого пищевой допуск, класс NLGI и требования производителя оборудования. Затем зафиксировать фактический интервал обслуживания и наблюдения по утечке, температуре и состоянию смазки, чтобы корректировать регламент на основании работы конкретного узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обслуживание оборудования напитков: выбирайте пищевые смазки H1, учитывая регистрацию, применение и режим мойки.
Узнайте, как правильно смазать шредер бумаги, чтобы избежать заеданий и продлить срок службы устройства.
Узнайте, как выбрать герметик для деформированных фланцев с небольшим зазором, оценить состояние поверхностей и подготовить соединение к сборке.