
Защита продукта смазка: как исключить загрязнение при смазке упаковочного оборудования
Смазка упаковочного оборудования - это одна из главных забот снабженца, когда нужно одновременно обеспечить безотказную работу механизмов и исключить попадание посторонних веществ в готовый продукт или первичную упаковку. Проблема усложняется тем, что конвейеры, направляющие, выталкиватели и узлы фасовки находятся в непосредственной близости от зоны продукта, а любой избыток смазки может привести к контаминации. Решение существует: это выбор смазочного материала с пищевым допуском NSF H1, который допускает только случайный, технически неизбежный контакт с продуктом, и применение правильного регламента обслуживания. В этой статье рассказываем, какую смазку выбрать, на какие стандарты ориентироваться и как организовать процесс так, чтобы защитить продукт на каждом этапе.
Для технических специалистов и закупщиков это означает не просто покупку «пищевой» смазки, а осознанный подбор материала под каждый узел оборудования с проверкой совместимости и соблюдением жизненного цикла смазки от производства до хранения и применения.
Что означает пищевой допуск NSF H1 для упаковочного оборудования
NSF H1 - это обозначение для смазочных материалов, которые могут применяться в местах, где существует риск случайного контакта с пищей, косметикой или фармацевтическими товарами.
Слово «случайный» здесь ключевое: это означает технически неизбежный, спорадический контакт, который нельзя исключить конструкцией оборудования, а не намеренное использование смазки как контактного материала.
На упаковочных линиях такой контакт возникает в конвейерах, направляющих, выталкивателях, узлах фасовки, редукторах и подшипниках, которые находятся поблизости от зоны обработки продукта или первичной упаковки. Если капля смазки с направляющей выпадает на конвейер, это считается случайным контактом. Если же вы наносите смазку прямо на уплотнение, которое соприкасается с продуктом постоянно, то это выходит за границы допуска H1, и такое применение недопустимо.
В отличие от H1, допуск H2 предназначен для зон, где контакт с пищей исключен полностью: это могут быть редукторы, приводные валы и подшипники вспомогательных устройств, расположенные далеко от продуктовой линии. Ошибка на этом этапе часто приводит к тому, что закупщик берет H2-смазку для всего оборудования, и в итоге при авариях или обслуживании возникает риск контаминации.
ISO 21469: стандарт, дополняющий NSF H1
NSF H1 описывает состав и безопасность ингредиентов смазки, но не охватывает весь жизненный цикл материала после производства.
Стандарт ISO 21469 заполняет этот пробел: он устанавливает гигиенические требования к смазкам на всех этапах - от производства и упаковки до хранения, транспортировки и применения на оборудовании.
ISO 21469 не заменяет NSF H1, а работает вместе с ним. Если вы выбираете смазку с обеими аттестациями, вы получаете гарантию не только того, что ингредиенты безопасны, но и того, что производитель соблюдает чистоту на всех стадиях обращения с материалом. Это важно для пищевых производств, где требования санитарии максимальны.
На практике это означает, что при поиске смазки нужно проверять не только наличие допуска H1, но и наличие сертификата ISO 21469. Если производитель указывает оба стандарта, вероятность того, что смазка попадет в продукт случайно из-за контаминации самой смазки, минимальна.
Как выбрать вязкость и консистенцию для разных узлов оборудования
Пищевая смазка с допуском NSF H1 поступает в продажу в разных вязкостях и консистенциях.
Выбор правильного класса зависит от того, какой узел вы смазываете и в каких условиях он работает.
Минеральные масла и синтетические основы: классы вязкости ISO VG
Для жидких смазок используют классификацию вязкости ISO 3448, где обозначения идут от ISO VG 2 (самое текучее) до ISO VG 1500 (самое вязкое). На упаковочных линиях чаще всего встречаются:
ISO VG 32 и ISO VG 46 - для тонких узлов, направляющих с малыми зазорами, этикетировочных машин и узлов фасовки, где нужна хорошая текучесть и низкое сопротивление.
ISO VG 100 и выше - для редукторов, приводных валов и подшипников с высокой нагрузкой.
Ошибка в выборе вязкости приводит к перерасходу смазки или к ее недостаточной защите узла. Слишком текучая смазка стекает из узла и оставляет поверхности незащищенными; слишком вязкая создает сопротивление и тепло.
Пластичные смазки: классы консистенции NLGI
Для узлов, которые смазывают периодически или где смазка должна оставаться на месте долго, применяют пластичные смазки. Их консистенцию обозначают по классу NLGI: это число от 0 до 6, где 0 - полутвердая консистенция, 2 - стандартная (похожа на масло сливочное), 3 и выше - все более густая.
На упаковочных линиях обычно используют:
NLGI 0 - для подшипников в узлах фасовки, которые вращаются часто и где не нужна высокая адгезия (присоединение смазки к поверхности).
NLGI 2 - для направляющих, роликов конвейера и редукторов, где смазка должна оставаться на месте и защищать узел длительное время.
Консистенция NLGI не указывает на пищевой допуск и не заменяет проверку наличия NSF H1. Это только мера того, насколько густа смазка. Вы можете встретить NLGI 2-смазку без допуска H1 - это не подходит для упаковочного оборудования, даже если консистенция удобна.
Практика смазки: где в оборудовании нужна защита от контаминации
Упаковочное оборудование состоит из множества узлов, и не все они требуют одинакового внимания к защите продукта.
Важно понимать, где реально возможен контакт смазки с продуктом или упаковкой.
Зоны с высоким риском (H1 - обязателен)
Конвейеры и направляющие, по которым движется продукт или первичная упаковка, находятся в прямой близости от смазывающих узлов. Если смазать подшипник конвейера, капли неизбежно попадут на ленту. Направляющие для выталкивателей в фасовочном автомате, узлы регулировки положения упаковки, роликовые системы - все эти элементы требуют смазки с NSF H1.
Узлы уплотнения (сальники, манжеты) на границе между приводным механизмом и продуктовой зоной тоже обязательно смазывают H1-материалом. При вращении вала уплотнение может пропускать малое количество смазки, и этот контакт будет случайным в смысле допуска.
Редукторы и коробки передач, расположенные непосредственно под или рядом с конвейером, тоже требуют H1-смазки, потому что при утечке или обслуживании смазка может попасть на линию.
Зоны с низким риском (H2 допускается)
Приводные валы верхних уровней, муфты и редукторы вспомогательных линий, расположенные далеко от продукта, можно смазывать H2-материалом. Это удешевляет смазку без риска контаминации.
Однако важно честно оценивать геометрию оборудования. Если редуктор находится выше конвейера под углом, то при утечке смазка может стечь прямо на продукт. В этом случае нужна H1, несмотря на кажущуюся удаленность узла.
Совместимость смазки с материалами оборудования
Даже если вы выбрали смазку с NSF H1 и правильной вязкостью, она может повредить оборудование, если несовместима с пластиками, резиной и эластомерами, из которых сделаны узлы.
Некоторые основы смазок (особенно эфиры или растворители) приводят к разбуханию уплотнений и манжет. Уплотнение разбухает, теряет упругость, и смазка начинает вытекать. На упаковочной линии это может привести к тому же результату, который вы пытались избежать - смазка попадет в продукт.
При выборе смазки нужно сверить ее состав с технической документацией оборудования. Производители упаковочных машин часто указывают допустимые материалы смазок или, наоборот, перечисляют то, что использовать нельзя. Если такой информации нет, обратитесь к поставщику оборудования или смазочного материала с запросом о совместимости.
Для узлов фасовки с пластиковыми направляющими, весовых систем и этикетировочных машин особенно важна совместимость, потому что пластики чувствительны к некоторым типам масел.
Организация смазки: регламент и дозировка
Правильный выбор смазки - это только половина успеха.
Вторая половина - это способ ее применения. На практике защита продукта зависит не только от того, есть ли в смазке допуск H1, но и от того, наносят ли ее в нужном количестве и в нужных местах.
Правило дозировки: лучше недопустать, чем переборщить
Смазку наносят тонкой пленкой. Если вы нанесли слишком много, при работе оборудования смазка будет выдавливаться из узла и капать в зону продукта. На упаковочных линиях это не редкость: закупщик или техник старается максимально защитить подшипник, но в итоге вместо защиты получает загрязнение.
Регламент обслуживания должен четко указывать, сколько смазки наносить и как часто. Для конвейеров это могут быть смазки-аэрозоли с точной дозировкой несколько капель в неделю. Для направляющих - тонкий слой смазки по всей длине направляющей, но не более. Для подшипников в опорах - нужное количество смазки, которое держится внутри узла благодаря правильной консистенции NLGI.
Подготовка и очистка перед нанесением новой смазки
Перед тем как нанести свежую смазку, необходимо удалить старую и очистить поверхность. На упаковочных линиях скапливается пыль, высохшие остатки смазки и продукта, что может привести к абразивному износу. Если вы нанесете новую смазку поверх грязи, она начнет работать как абразив и окислится быстрее.
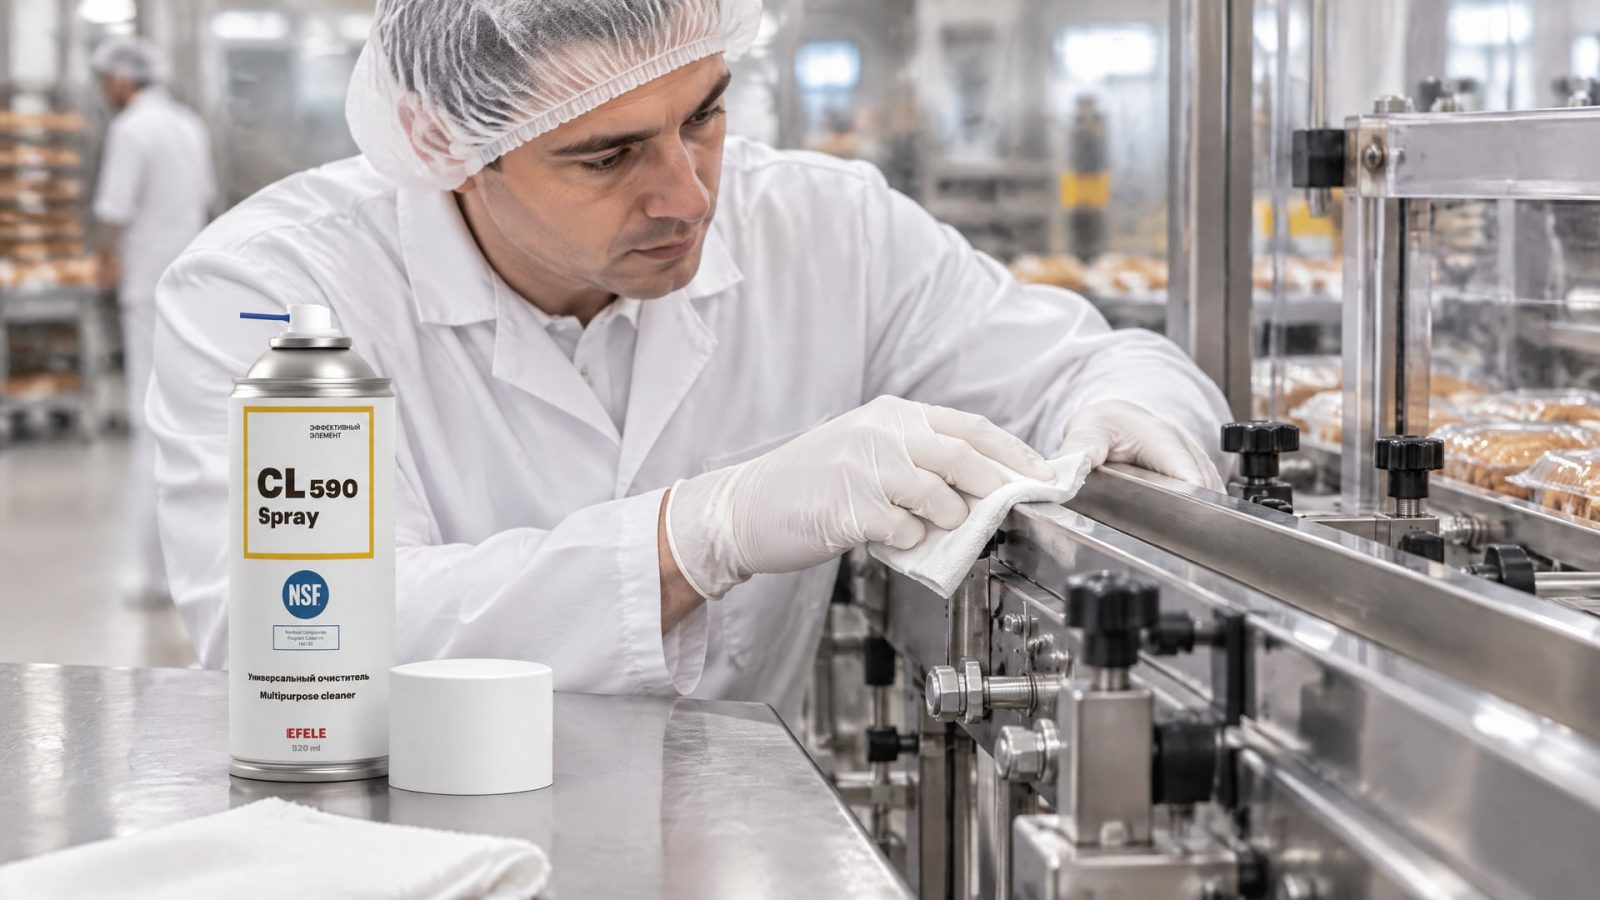
Перед нанесением новой смазки важно тщательно очистить поверхности. Для этого подойдет универсальный очиститель EFELE CL-590 Spray с пищевым допуском NSF H1. После очистки дождитесь полного испарения очистителя, и только потом наносите новую смазку. Такой регламент вдвое увеличивает срок службы смазки и снижает риск ее попадания в продукт.
График обслуживания и мониторинг
Основная беда упаковочного оборудования - это непредсказуемое обслуживание. Смазку наносят, когда кто-то вспомнит, а не по расписанию. Результат: в одних узлах смазка пересохла и трется по металлу, в других - ее избыток капает на продукт.
Должен быть четкий график смазки, привязанный к часам работы оборудования или к дням недели. На больших линиях это входит в систему планово-предупредительного обслуживания. На малых производствах это может быть просто папка со сроками и ответственным человеком.
Практический пример: смазка узлов фасовки
Рассмотрим типичный сценарий: вам нужно смазать упаковочный автомат, который работает с пищевым продуктом в герметичных пакетах.
На этом оборудовании есть несколько критичных узлов.
Направляющие выталкивателя движутся 50 раз в минуту, трут по каждому пакету и за день накапливают сотни тысяч циклов. Без смазки они заклинивают за часы. Но если вы нальете смазку с маслом, оно будет капать прямо в пакет.
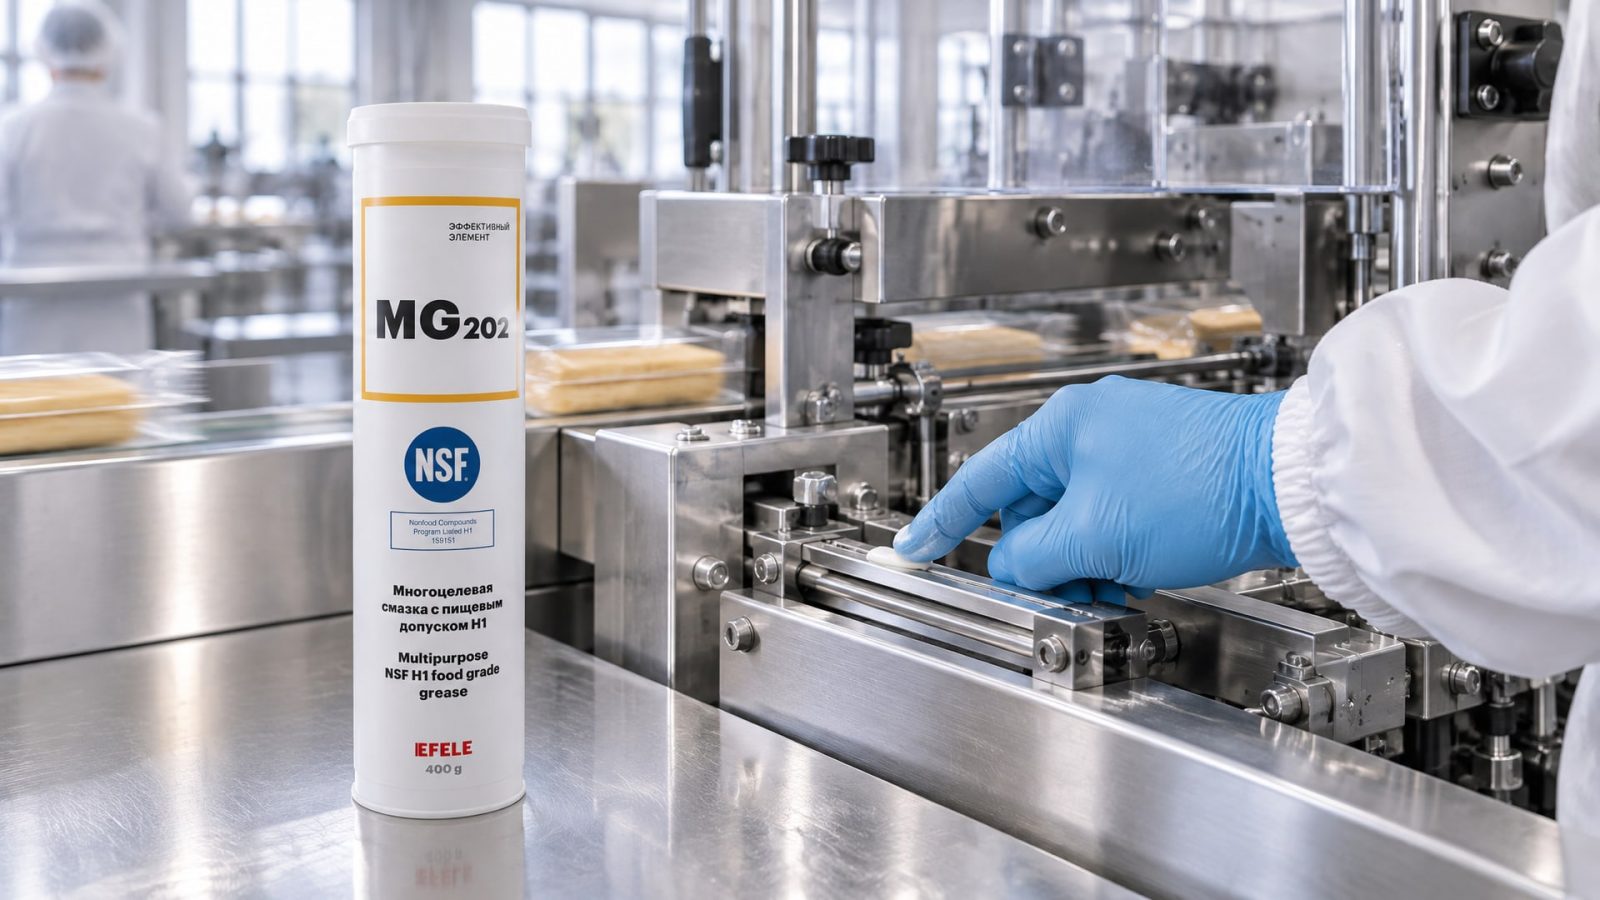
Решение: использовать многоцелевую пластичную смазку с пищевым допуском NSF H1 и консистенцией NLGI 2. Для смазывания узлов, где возможен случайный контакт с продуктом, рекомендуется использовать такие материалы, как EFELE MG-202 (NSF H1), которые обладают стабильностью в широком температурном диапазоне и минимальным выдавливанием под нагрузкой. Наносите смазку тонким слоем по всей длине направляющей один раз в неделю. Через месяц проверьте, насколько она ушла из узла - если смазка полностью высохла, увеличьте дозировку немного; если видны следы на пакетах, уменьшите ее.
Редуктор этого же автомата смазывают один раз в три месяца маслом ISO VG 46 - его расположение позволяет использовать H2-смазку, и это экономит бюджет. Однако при техническом обслуживании его держат в приподнятом состоянии, чтобы случайно не пролить масло на конвейер.
Подшипники роликов, на которых лежит пакет, требуют NLGI 0-смазки, потому что они вращаются часто и не должны создавать сопротивление. H1-смазка с классом NLGI 0 наносится один раз в месяц после чистки - несколько капель в смазочное отверстие, и все.
Результат: в течение года никаких жалоб на загрязнение пакетов, минимальный расход смазки, отсутствие поломок из-за недостатка смазки.
Часто задаваемые вопросы
Могу ли я использовать обычную техническую смазку, если буду наносить ее аккуратно?
Нет. Техническая смазка (H2 или вовсе без пищевого допуска) содержит ингредиенты, которые при попадании в пищу считаются опасными или нежелательными. Даже если вы нанесете ее аккуратно, при авариях, утечках или ремонте она может попасть в продукт. NSF H1 гарантирует, что если контакт все же произойдет случайно, он не приведет к нарушению санитарии.
Что такое пищевой допуск и обязателен ли он для упаковочного оборудования?
Пищевой допуск (NSF H1, ISO 21469) - это сертификат, подтверждающий, что ингредиенты смазки признаны безопасными при случайном контакте с едой. Для упаковочного оборудования, которое находится рядом с продуктом, такой допуск обязателен, потому что контакт технически неизбежен. Если вы использует смазку без допуска, вы рискуете.
ISO 21469 и NSF H1 - это одно и то же?
Нет. NSF H1 - это допуск на безопасность состава. ISO 21469 - это стандарт на чистоту и гигиену всего жизненного цикла смазки: производства, упаковки, хранения, доставки и применения. Вместе они дают полную гарантию. Смазка с обоими сертификатами предпочтительнее, чем с одним.
Влияет ли консистенция (NLGI) на пищевой допуск?
Нет. NLGI - это только мера густоты смазки, не связанная с пищевой безопасностью. Вы можете встретить NLGI 2-смазку без допуска H1 - это не подходит для упаковочного оборудования. И наоборот, вязкое масло ISO VG 100 может иметь допуск H1 - это подойдет, если его правильно применять.
Как часто нужно менять смазку на упаковочном оборудовании?
Регламент зависит от узла и условий работы. Направляющие в зоне продукта обычно проверяют каждую неделю и при необходимости добавляют смазку. Редукторы меняют масло один раз в год или в два года. Подшипники в опорах смазывают один раз в месяц-квартал. Точный график должен быть прописан в технической документации оборудования.
Заключение
Защита продукта от смазки при обслуживании упаковочного оборудования достигается тремя способами: выбором смазки с допуском NSF H1 (и желательно с ISO 21469), подбором правильной вязкости и консистенции под каждый узел, а также соблюдением регламента дозировки и частоты обслуживания. Это не требует экзотических решений - это требует дисциплины и понимания того, где в оборудовании реально возможен случайный контакт с продуктом.
Следующий шаг: возьмите техническую документацию вашего оборудования, выпишите все узлы, которые требуют смазки, определите для каждого риск контакта (H1 или H2), выберите нужную вязкость и консистенцию, и составьте регламент обслуживания. Сверьте выбранную смазку на совместимость с материалами оборудования - и можете быть уверены, что продукт будет защищен.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы, используя проверенные методы для безопасного демонтажа.
Узнайте, чем смазать секатор и другие садовые инструменты, чтобы продлить их срок службы и сохранить функциональность.
Узнайте, как организовать эффективный контроль сож для снижения расхода и увеличения срока службы водосмешиваемых жидкостей на производстве.