
Защита внутренних диаметров: подготовка поверхности перед нанесением твердосмазочного покрытия
Надежная защита внутренних диаметров антифрикционным твердосмазочным покрытием начинается с подготовки металла: поверхность очищают и обезжиривают, а затем при необходимости фосфатируют или обрабатывают абразивом. Для стальных деталей в качестве типового ориентира приводят пескоструйную обработку зерном 180 grit. Выбор между фосфатированием и абразивной подготовкой зависит от задачи и требований к сцеплению покрытия с подложкой.
Статья поможет инженерам и техническим специалистам выстроить последовательность операций, а закупщикам - проверить, какие требования к подготовке следует включить в техническое задание. Разберем, почему одной визуальной чистоты недостаточно, чем отличаются способы предварительной обработки и как сохранить чистоту поверхности до нанесения покрытия.
Почему подготовка поверхности важна для защиты внутренних диаметров
Антифрикционное твердосмазочное покрытие должно сцепляться с подложкой.
Остатки масла, технологической смазки и другие загрязнения мешают получить стабильную поверхность для нанесения. Поэтому подготовка поверхности перед покрытием начинается не с фосфатирования или пескоструя, а с удаления загрязнений и обезжиривания.
Предварительная обработка также может увеличить эффективную площадь поверхности. Для этого применяют механические способы, включая шлифование и пескоструйную обработку, либо химическое травление. Фосфатирование формирует подготовительный слой, который способствует адгезии и коррозионной стойкости. При этом сама обработка не отменяет необходимости очистить металл.
Что учитывать на внутренних поверхностях
Для защиты внутренних диаметров важно оценивать состояние именно той поверхности, на которую будет нанесено покрытие. Если очистке или предварительной обработке подверглась только доступная часть детали, а на внутренних участках остались загрязнения, общая подготовка не решает задачу. Поэтому технологическую последовательность соотносят с геометрией детали и доступностью поверхности для каждой операции.
Подготовка подложки важна не только для адгезии. При выборе технологии также учитывают совместимость материалов и вероятность образования продуктов износа. Эти факторы влияют на работу покрытия в узле, но не позволяют заменить подготовку выбором самого покрытия: чистота и состояние металла остаются отдельными условиями процесса.
В практике используют последовательность «очистка, активация или абразивная обработка, нанесение покрытия». Конкретный вариант зависит от материала и требований к поверхности. Для покрытий на стали в технических рекомендациях приводят фосфатирование или пескоструй зерном 180 grit как типовые варианты предварительной подготовки.
Почему видимой чистоты недостаточно
Поверхность может выглядеть чистой, но сохранять остаточные загрязнения. Внешний осмотр поэтому не заменяет обезжиривание и контроль состояния после подготовки. Надежнее закрепить в технологическом процессе порядок операций и исключить повторное загрязнение перед нанесением.
Очистка и обезжиривание перед нанесением покрытия
Очистка и обезжиривание - базовые операции перед нанесением антифрикционного покрытия.
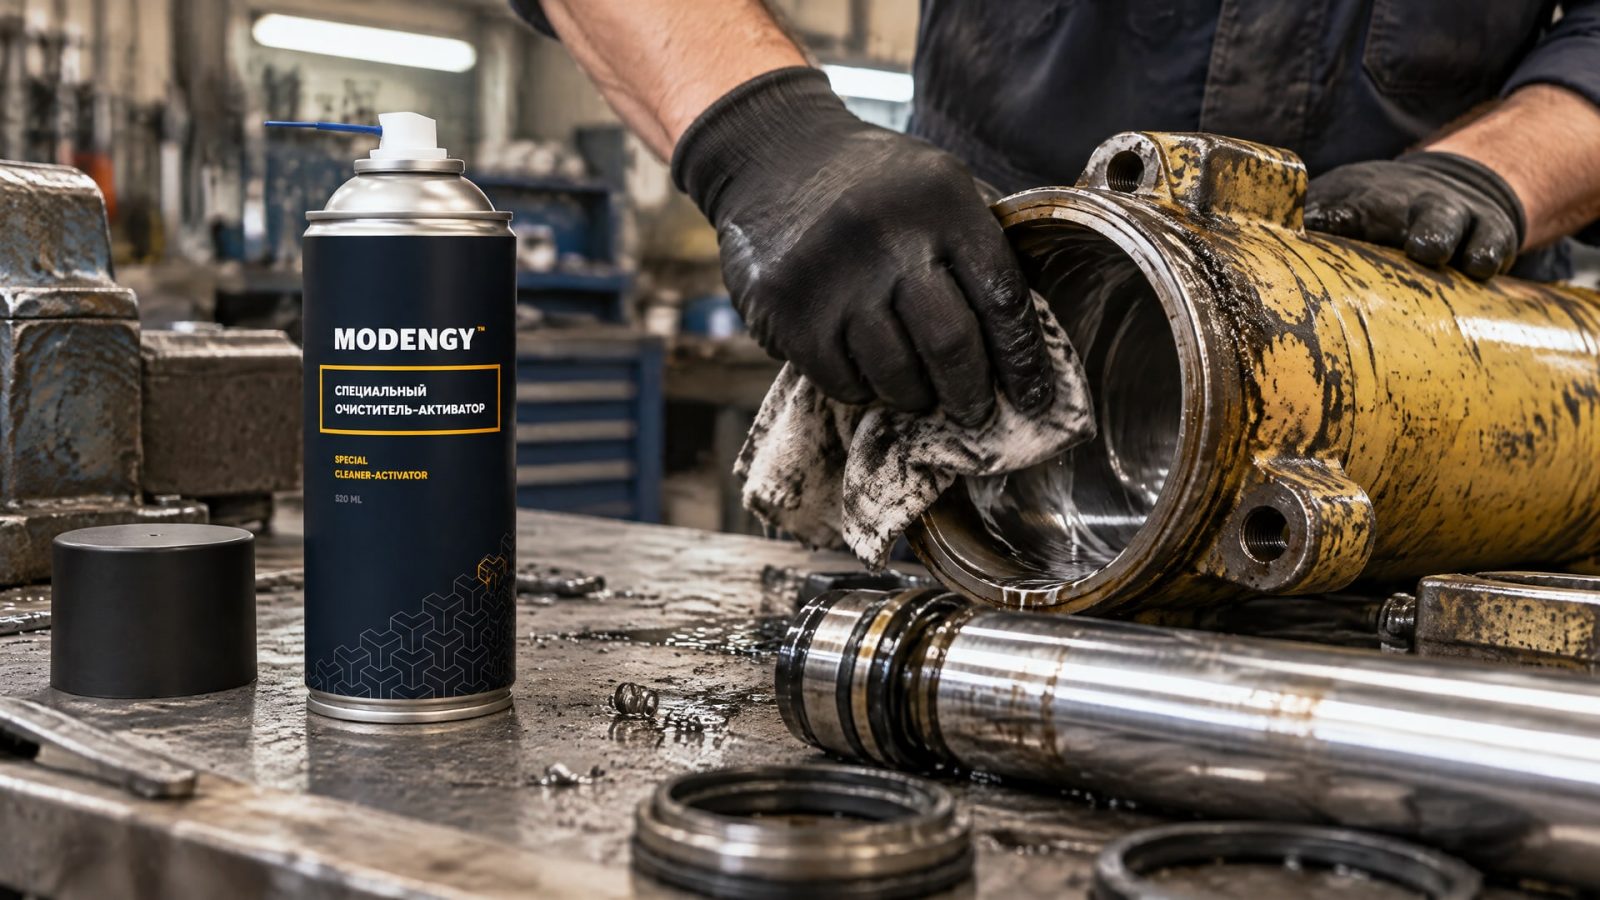
Масла и технологические смазки удаляют обезжириванием. Окалину и ржавчину устраняют механической или химической активацией поверхности. Способ выбирают по типу загрязнения, а не только по внешнему виду детали.
Пескоструйная обработка и фосфатирование не заменяют очистку. Если нанести фосфатный слой на загрязненный металл, правильное формирование слоя не обеспечивается. Аналогично, абразивная обработка не решает задачу удаления масляных остатков: она выполняет другую функцию и должна следовать за очисткой, а не подменять ее.
Последовательность очистки
Для фосфатной предобработки приводят последовательность: обезжиривание, при необходимости травление, фосфатирование, пассивация и сушка. Не каждая деталь требует всех перечисленных стадий: необходимость травления, например, зависит от состояния поверхности. Сам принцип остается неизменным - фосфатирование проводят после очистки, а не вместо нее.
До передачи детали на нанесение покрытия следует контролировать чистоту поверхности после завершения подготовки. Повторный контакт с загрязнениями может свести на нет результат предыдущих операций. Это особенно важно для внутренних диаметров, где качество подготовки нужно оценивать на всей поверхности, предназначенной для покрытия, а не только у входа в отверстие.
Очиститель-активатор после предварительной обработки
После фосфатирования или пескоструйной обработки перед нанесением покрытия остается задача обеспечить чистую подготовленную поверхность. Если пропустить этот этап, остаточные загрязнения могут помешать сцеплению покрытия с подложкой. В этой операции используют специализированный MODENGY Очиститель-активатор, предназначенный для подготовки поверхности перед нанесением антифрикционных покрытий MODENGY. Его применение встраивают в технологический процесс с учетом требований к конкретному покрытию.
При составлении инструкции стоит отдельно указать, какие загрязнения требуется удалить, каким способом проводится обезжиривание и как контролируют чистоту после обработки. Такой порядок помогает не смешивать функции очистки, активации и нанесения покрытия.
Пескоструй для антифрикционного покрытия
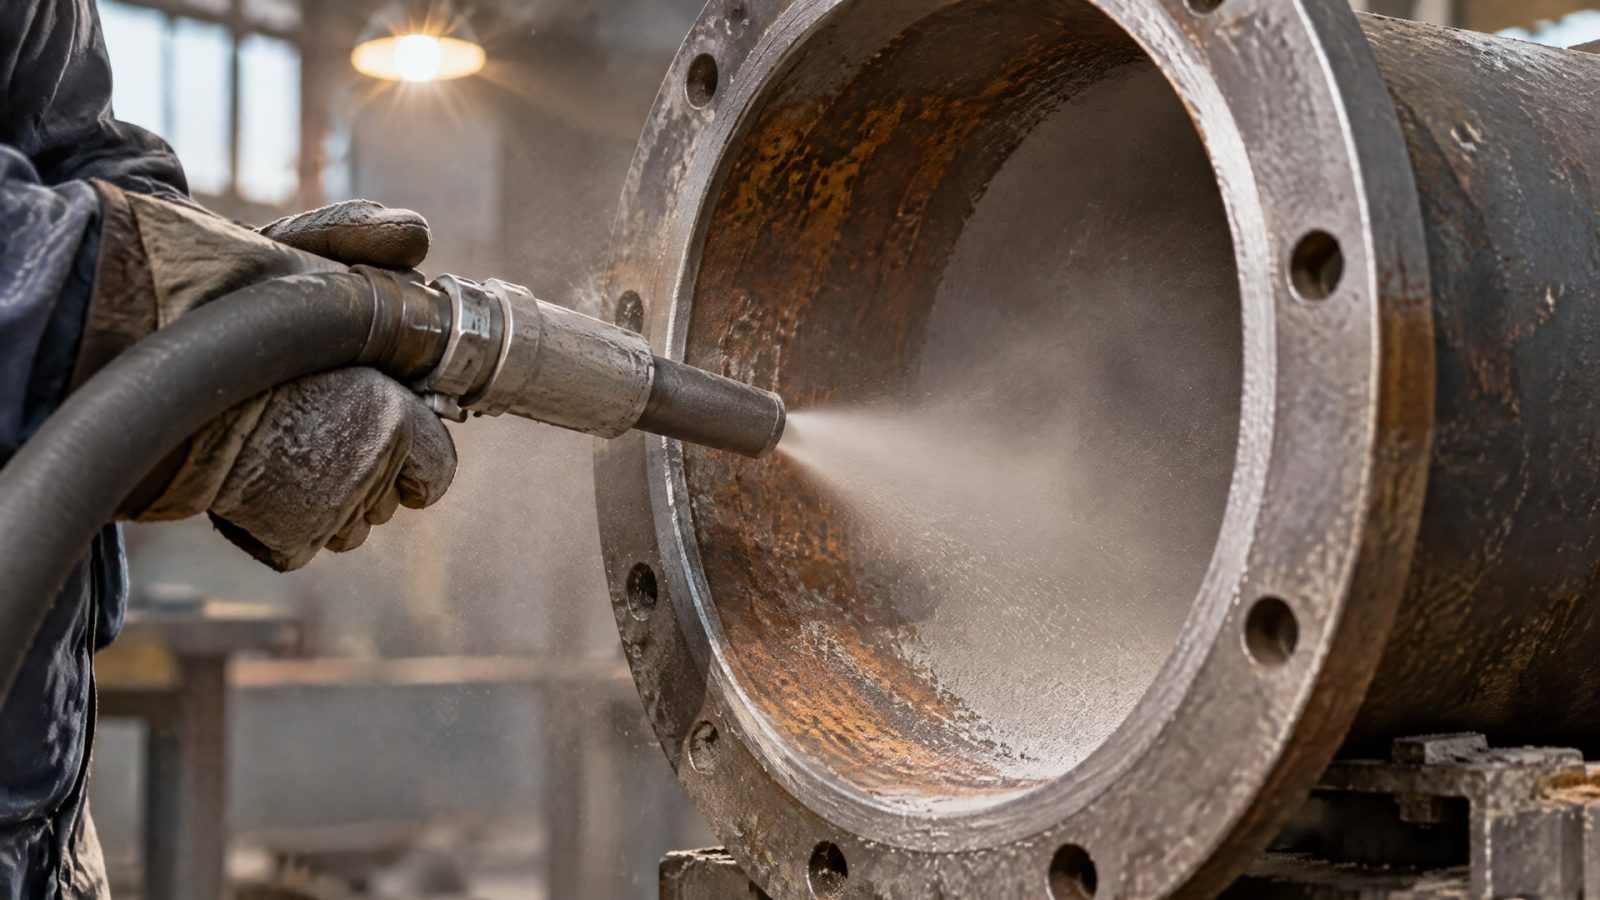
Пескоструйная обработка создает подготовленную поверхность за счет абразивного воздействия.
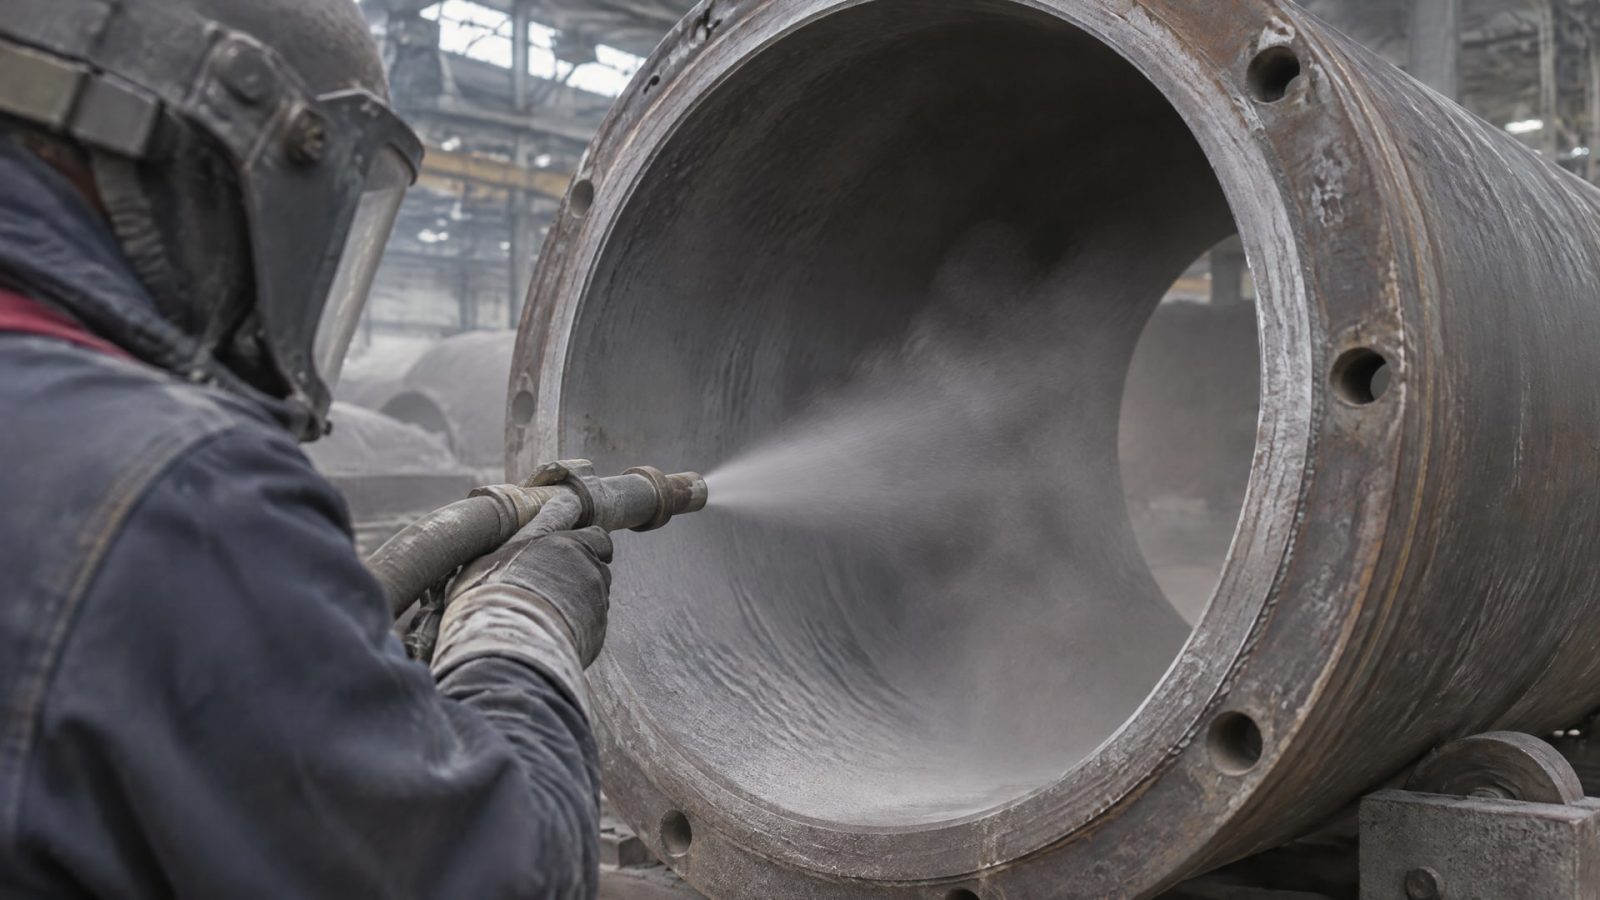
В технических рекомендациях для антифрикционных покрытий на стали указан пескоструй зерном 180 grit. Этот параметр можно использовать как исходный ориентир при разработке процесса, но он не отменяет проверки требований к конкретному покрытию и детали.
Абразивная обработка относится к способам увеличения площади поверхности. Ее задача - подготовить подложку для сцепления с покрытием, а не удалить масло вместо обезжиривания. Поэтому последовательность операций сохраняется: сначала очистка и обезжиривание, затем абразивная обработка, после нее - контроль чистоты и нанесение покрытия.
Когда рассматривают абразивную подготовку
Пескоструй выбирают, когда требуется механически обработать поверхность перед нанесением твердосмазочного слоя. Для внутренних диаметров при выборе технологии нужно учитывать, можно ли обработать всю предназначенную под покрытие поверхность. Если часть участка останется вне зоны воздействия, обработка детали не будет равномерной по всей площади.
Пескоструй не является обязательным этапом для каждого покрытия и каждой детали. В качестве альтернативы может рассматриваться фосфатирование. Выбор зависит от требований к адгезии, состояния металла и технологии нанесения. При этом нельзя переносить параметр 180 grit на любые процессы без проверки технических требований к конкретной системе покрытия.
Контроль после абразивной обработки
После пескоструя важно сохранить подготовленную поверхность чистой до нанесения покрытия. Повторное загрязнение нарушает логику процесса, поэтому между обработкой и нанесением не должно быть операций, которые возвращают на металл масло или другие загрязнения. Порядок перемещения и передачи детали следует учитывать в производственной инструкции.
При согласовании процесса инженер может зафиксировать тип абразивной подготовки и требуемую последовательность действий, а закупщик - сверить эти требования с технологической документацией на покрытие. Это позволяет не смешивать рекомендации по очистке, абразивной обработке и нанесению в одно общее требование «подготовить поверхность».
Фосфатирование перед покрытием
Фосфатирование перед покрытием применяют как один из способов повысить адгезию и коррозионную стойкость подготовленной поверхности.
Фосфатный слой также создает поверхность с большей эффективной площадью контакта. Однако фосфатирование работает как этап подготовки, а не как замена очистке: перед ним металл обезжиривают и при необходимости проводят травление.
В источниках по фосфатированию перед окраской указаны разные типы обработки и нормативные обозначения. Для облегченного фосфатирования железом приведены BS 3189:1973 Type 4 и DEF STAN 03-11/1 Class IV. Для фосфатирования цинком указаны BS 3189:1973 Type 3 и DEF STAN 03-11/1 Class III. Эти обозначения относятся к описанным процессам фосфатной предобработки перед окраской, поэтому их нельзя автоматически считать спецификацией подготовки под любое антифрикционное покрытие.
Как выбрать фосфатную предобработку
Фосфатирование не требуется во всех случаях: для ряда покрытий альтернативой служит абразивная подготовка. Выбор делают по требованиям к адгезии, состоянию подложки и применяемому технологическому процессу. Для внутренних диаметров дополнительно оценивают, можно ли обеспечить обработку всей поверхности, предназначенной для покрытия.
Нельзя считать все варианты фосфатирования одинаковыми. В отраслевых материалах различают, в частности, фосфатирование железом и цинком, а также отдельные типы и классы процесса. Поэтому при подготовке технического задания важно назвать требуемый способ обработки и сверить его с документацией на покрытие, а не ограничиваться общим указанием «фосфатировать».
Что происходит после фосфатирования
После фосфатирования поверхность нужно защитить от повторного загрязнения и своевременно передать на следующий этап. Если до нанесения покрытия на нее попадут масла или технологические загрязнения, одной фосфатной обработки будет недостаточно для обеспечения чистой подложки. Контроль состояния детали после подготовки остается частью процесса.
Как выстроить подготовку поверхности перед покрытием
Рабочую схему начинают с определения загрязнений и состояния металла.
Масла и технологические смазки требуют обезжиривания, окалина и ржавчина - механической или химической активации. После очистки выбирают один из типовых способов подготовки для повышения адгезии: фосфатирование или абразивную обработку, например пескоструй зерном 180 grit.
Для фосфатирования применяют последовательность «обезжиривание, при необходимости травление, фосфатирование, пассивация, сушка». Для абразивного варианта сначала очищают и обезжиривают поверхность, затем выполняют обработку и проверяют, не произошло ли повторного загрязнения. В обоих случаях нанесение покрытия следует за подготовкой, а не заменяет ее.
Контроль процесса
Для стабильной подготовки полезно закрепить в технологической документации несколько пунктов:
Какие загрязнения нужно удалить и каким способом.
Требуется ли фосфатирование или допустима абразивная подготовка.
Какой параметр абразивной обработки используют; для пескоструя в рекомендациях указан ориентир 180 grit.
Как контролируют чистоту после подготовки и до нанесения покрытия.
Какая последовательность операций применяется для выбранной фосфатной обработки.
Эти пункты помогают инженеру сопоставить процесс с требованиями к детали, а закупщику - проверить комплектность технологических требований и материалов для подготовки. При этом конкретные режимы и критерии приемки нужно согласовать с технической документацией на применяемое покрытие: приведенные способы не означают, что один и тот же процесс подходит для всех деталей.
Для защиты внутренних диаметров ключевая задача - обеспечить подготовку всей поверхности, которая будет покрыта, и сохранить ее чистой до нанесения. Если доступ к отдельным участкам ограничивает очистку или предварительную обработку, это нужно учитывать при выборе технологии до запуска процесса, а не после появления проблем с покрытием.
Часто задаваемые вопросы
Можно ли наносить твердосмазочное покрытие на металл без подготовки?
Перед нанесением поверхность очищают и обезжиривают. Для повышения адгезии и ресурса покрытия также рассматривают фосфатирование или абразивную обработку. Внешний вид детали не подтверждает отсутствие остаточных загрязнений, поэтому визуально чистый металл все равно проходит предусмотренную технологией очистку.
Фосфатирование нужно всегда?
Нет. Фосфатирование - один из способов повысить адгезию и коррозионную стойкость, но в качестве альтернативы может применяться абразивная подготовка. Выбор зависит от требований к покрытию и состояния поверхности. Перед фосфатированием металл очищают и обезжиривают, поскольку фосфатный слой не заменяет эти операции.
Пескоструй заменяет обезжиривание?
Нет. Обезжиривание удаляет масла и технологические смазки, а пескоструй выполняет абразивную подготовку поверхности. Поэтому операции не взаимозаменяемы: сначала поверхность очищают и обезжиривают, затем при необходимости обрабатывают абразивом. Для стали в рекомендациях по подготовке указан пескоструй зерном 180 grit.
Любой фосфат подходит перед антифрикционным покрытием?
Нет. В источниках различаются виды фосфатирования, включая обработку фосфатом железа и фосфатом цинка. Для процессов перед окраской также приведены отдельные типы и классы стандартов. Эти обозначения нельзя автоматически переносить на подготовку под любое твердосмазочное покрытие: процесс сверяют с его техническими требованиями.
Заключение
Защита внутренних диаметров твердосмазочным покрытием начинается с очистки и обезжиривания, после которых выбирают фосфатирование или абразивную подготовку. Пескоструй зерном 180 grit - один из типовых ориентиров для обработки стальных поверхностей, но конкретный метод согласуют с требованиями к покрытию и детали. Ни один из вариантов не отменяет контроля чистоты перед нанесением.
Следующий шаг - зафиксировать в технологической документации тип очистки, выбранную предварительную обработку и порядок контроля поверхности до нанесения. Затем сверить эту последовательность с техническими требованиями к покрытию и проверить, что она охватывает всю поверхность внутренних диаметров, предназначенную для защиты.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать пищевую смазку для оборудования, оценить ее консервационные свойства и проверить гигиенические допуски.
Пищевая смазка для мокрых зон: как выбрать негигроскопичные составы, отвечающие требованиям безопасности и эффективности.
Защита оборудования от коррозии при простое пищевого производства: выбор смазочных материалов, консервация и подготовка к запуску.