
Антифрикционные покрытия холодного и горячего отверждения: сравнение технологий
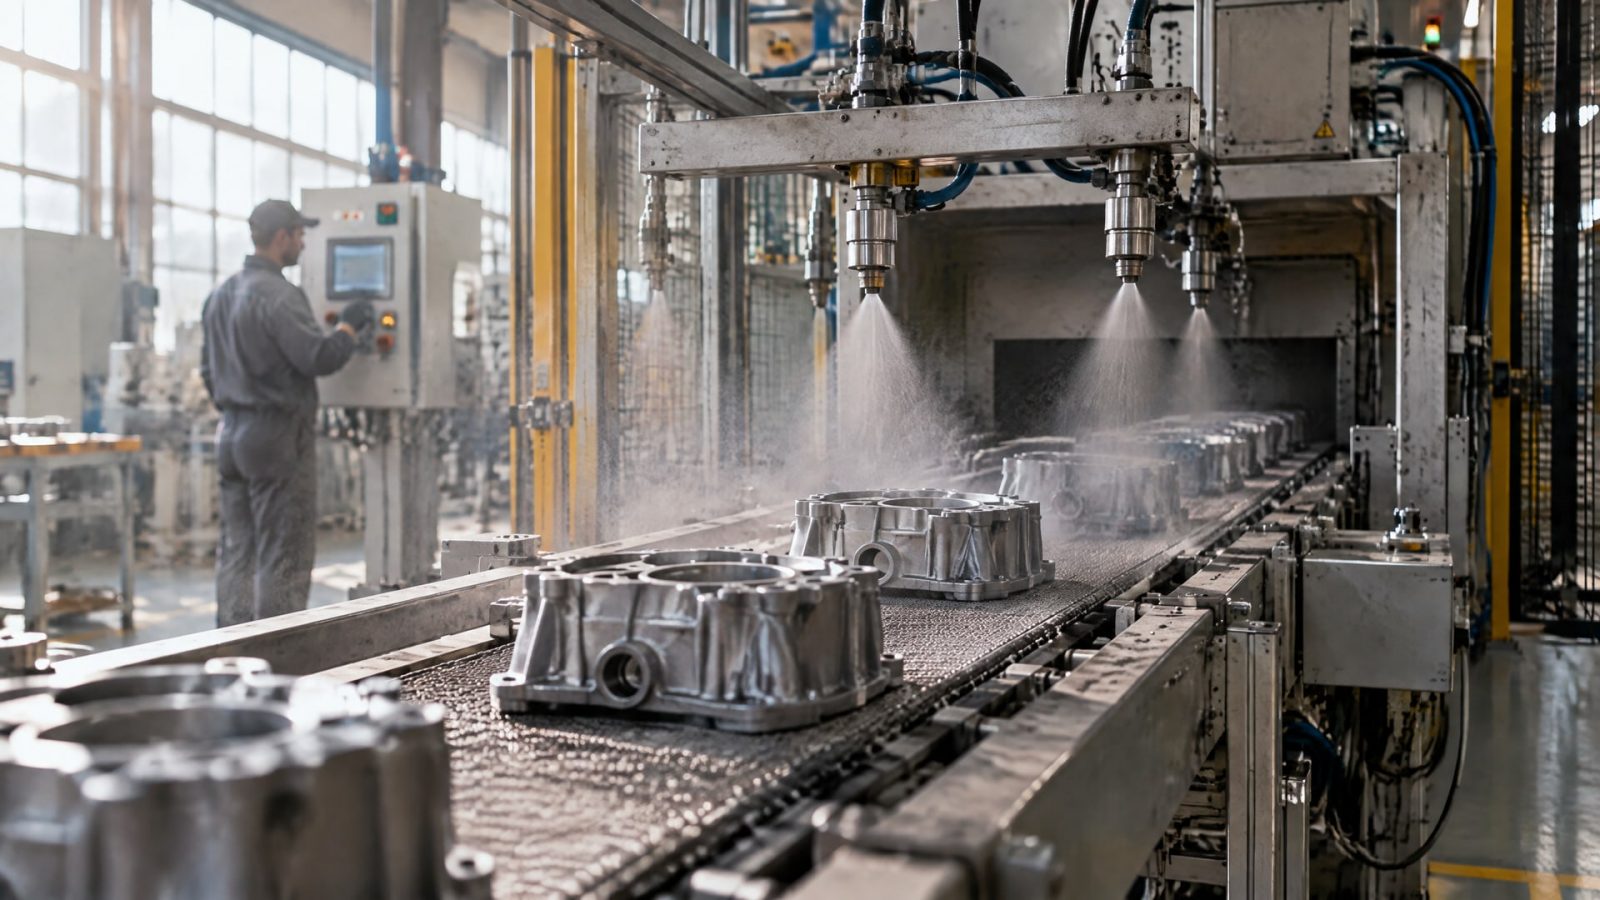
Выбор между холодным и горячим отверждением зависит прежде всего от того, можно ли нагревать деталь и отправлять ее в печь. Холодные покрытия подходят для работ на месте и для узлов, которые нельзя термообрабатывать; горячие обычно выбирают, когда доступна печь и важны повышенные износостойкость, несущая способность и защита от коррозии.
Статья поможет инженерам, техническим специалистам и снабженцам сравнить технологии, оценить ограничения нанесения твердой смазки и определить, какие параметры проверить до запуска работ. Отдельно рассмотрим температурные условия, применение для крепежа и подвижных соединений, а также контроль качества покрытия.
Что такое антифрикционное твердосмазочное покрытие
Антифрикционные покрытия содержат высокодисперсные твердые смазки в связующей матрице из смол и растворителей.
После нанесения и отверждения материал формирует пленочное покрытие, которое снижает трение и износ, а в некоторых случаях дополнительно защищает от коррозии. Поэтому твердосмазочное покрытие нельзя считать просто смазкой в другом виде: это отдельная технология, которая оставляет на поверхности детали закрепленную пленку.
Покрытия применяют на направляющих, в подвижных соединениях, на крепеже и в механизмах с переменной нагрузкой. Вибрация и особенности работы узла могут сделать пленочную твердую смазку подходящим решением там, где жидкую смазку способно вытеснить или где она может высохнуть. При этом само наличие покрытия не гарантирует нужного результата: состав и способ отверждения должны соответствовать условиям эксплуатации.
Среди задач, для которых рассматривают антифрикционное покрытие кольца или другого элемента сопряжения, важны стабильное скольжение и сопротивление износу. Но одного названия детали для выбора недостаточно. Нужно учитывать материал поверхности, контактную нагрузку, рабочую температуру, воздействие влаги и требования к сроку службы. Эти же параметры важны, если покрытие подбирают для поршня или крепежного соединения.
Важно также разделять функции покрытия и жидкой смазки. Покрытие формирует твердосмазочную пленку, а жидкая смазка остается отдельным видом материала. Поэтому вопрос «антифрикционное покрытие или смазка» решают по условиям узла, характеру трения и требованиям к долговечности, а не только по удобству нанесения. Для резьбовых и посадочных соединений дополнительно оценивают контролируемость трения и повторяемость сборки.
Холодное отверждение: нанесение без печи
Холодное отверждение выбирают, когда деталь нельзя нагревать, когда узел смонтирован на месте или когда оборудование не позволяет использовать печь.
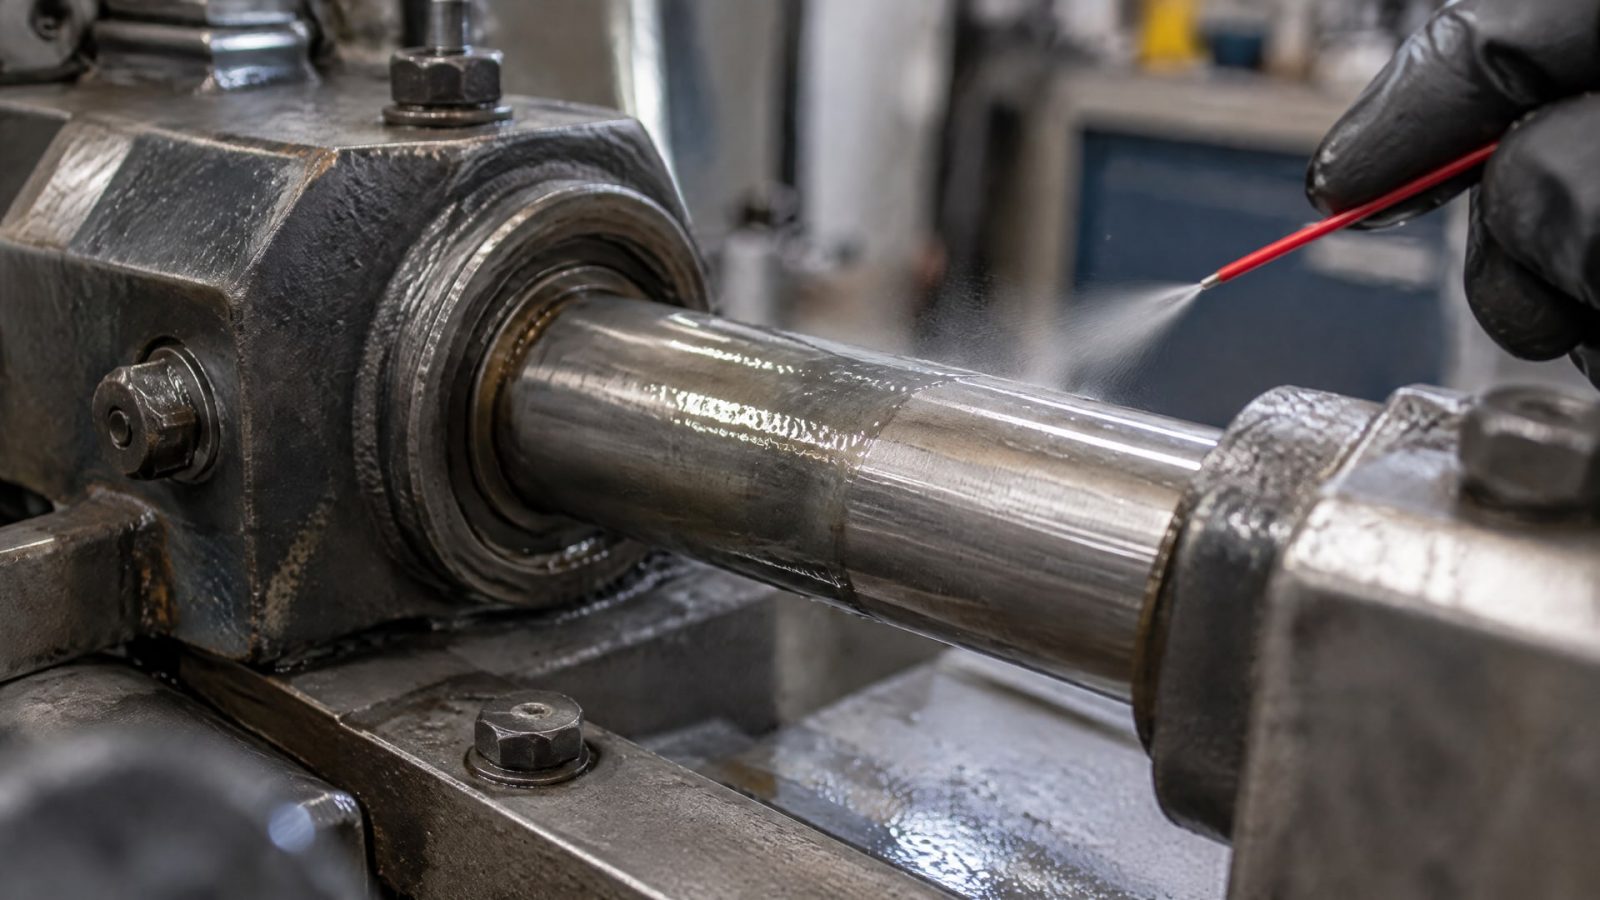
Такие покрытия можно наносить не только на производстве, но и в полевых условиях. В доступных вариантах фасовки упоминаются аэрозольные баллоны, что может упростить нанесение на отдельных участках.
Для одного холодноотверждаемого материала указано отверждение при комнатной температуре примерно за 3 часа. В том же описании отмечена возможность ускорить процесс нагревом или обдувом горячим воздухом. Это характеристика конкретного материала, а не универсальный срок для всех покрытий холодного отверждения. Перед началом работ время и условия отверждения нужно сверять со спецификацией выбранного состава.
Холодная технология особенно удобна для крупногабаритных деталей и ремонта, когда перемещение компонента в печь затруднено. В нефтегазовой отрасли для ниппельных концов труб отмечено преимущество холодного нанесения, тогда как муфты можно порционно помещать в печь. Пример показывает, что решение зависит не только от требуемых свойств пленки, но и от формы детали и организации процесса.
В источнике для холодного покрытия на основе MoS₂ приведен результат более 760 часов в ускоренных испытаниях в соляном тумане. Это показатель конкретной системы и условий испытания, а не обещание такого же срока службы на любом изделии. Результат эксплуатации будет зависеть от подготовки и состояния детали, нанесения, отверждения и фактической среды работы.
Таким образом, холодное отверждение не означает автоматически меньшую пригодность покрытия. Его ключевое преимущество - возможность работать без печи, а ограничение - зависимость выбора от требований к ресурсу и защитным свойствам. Если деталь доступна для термообработки, имеет смысл сравнить холодную и горячую технологии по результатам испытаний и условиям эксплуатации.
Горячее отверждение и сравнение с холодной технологией
Покрытия горячего отверждения применяют на деталях, которые можно порционно поместить в печь.
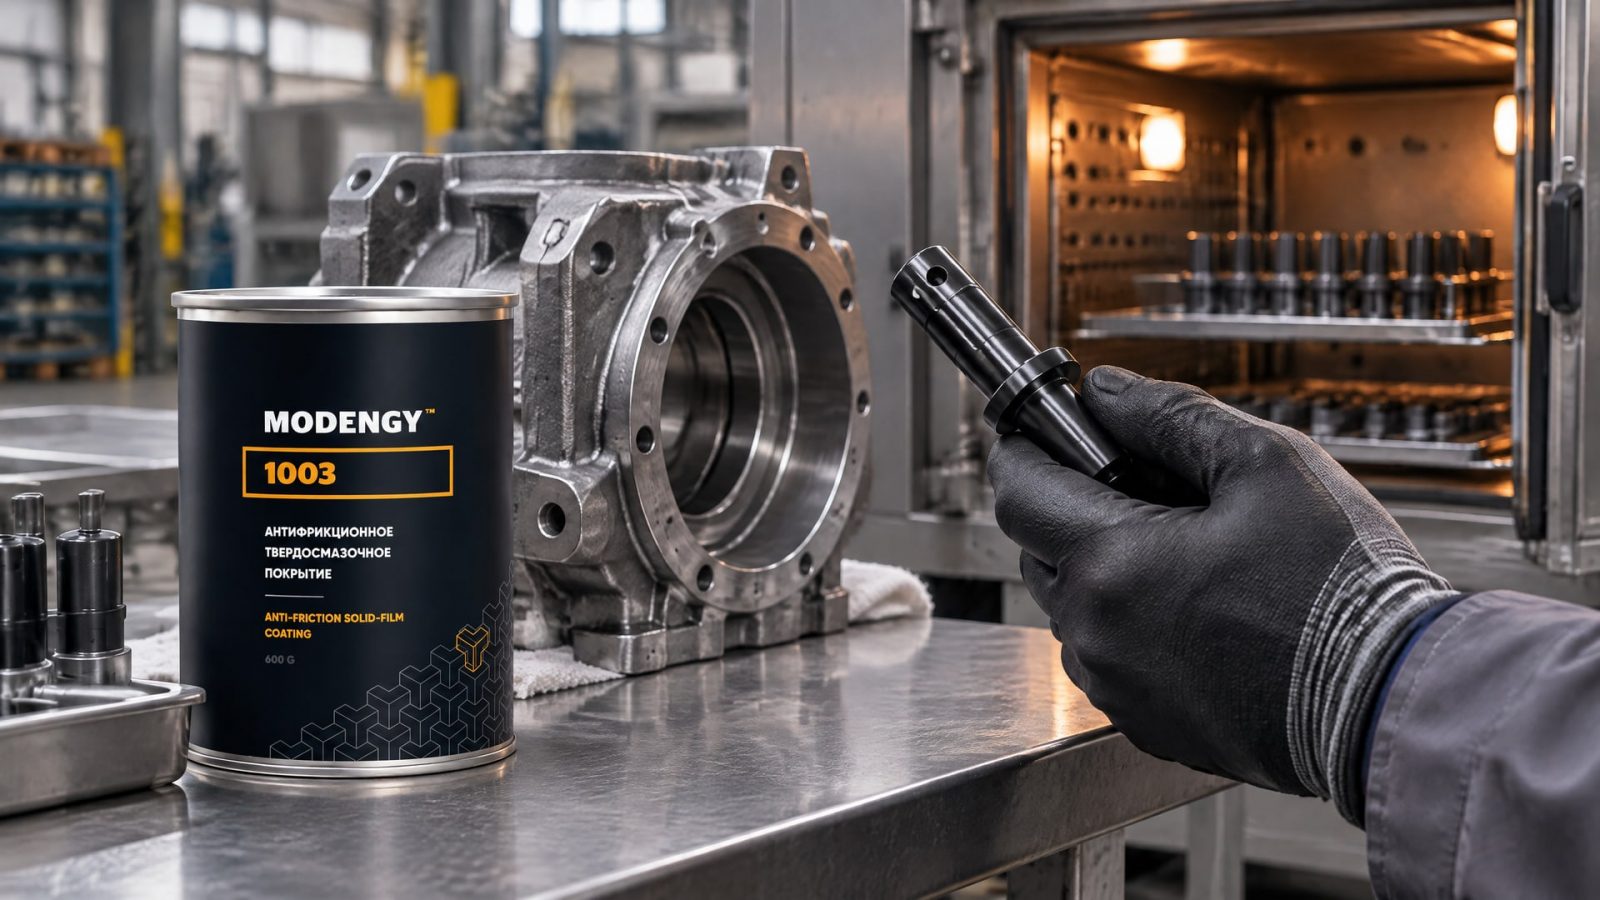
В источниках для таких систем указано отверждение при нагреве примерно до +200 °C. Этот режим нельзя автоматически переносить на любой состав: допустимую температуру и цикл обработки определяют по спецификации конкретного покрытия.
По сравнению с холодным отверждением горячие покрытия обычно обеспечивают более высокие антикоррозионные свойства, несущую способность и износостойкость. За это преимущество приходится платить ограничением по технологии: деталь должна выдерживать необходимый нагрев, а производственный процесс - позволять ее термообработать. Если нагрев недопустим или компонент нельзя доставить к печи, преимущества горячего покрытия не делают его практичным выбором.
| Вариант | Условия применения | Особенности выбора |
|---|---|---|
| Холодное отверждение | Нанесение на производстве или в полевых условиях без обязательного помещения детали в печь | Подходит, когда нагрев детали невозможен; требования к свойствам проверяют по спецификации |
| Горячее отверждение | Деталь можно порционно поместить в печь; в источниках указан нагрев примерно до +200 °C | Обычно выигрывает по антикоррозионным свойствам, несущей способности и износостойкости, но требует термообработки |
| Горячее покрытие MODENGY 1003 | В рамках сравнения рассматривается как покрытие горячего отверждения | Для него указаны повышенная износостойкость и долговечность при высоких нагрузках; необходимость нагрева остается технологическим ограничением |
Пример с MODENGY 1003 показывает, почему сравнивать нужно не только сам факт отверждения при нагреве. Для нагруженного узла важны износостойкость и долговечность, а для производства - возможность выдержать цикл термообработки. Если деталь нельзя нагревать, приходится выбирать среди подходящих холодных систем, даже когда горячая технология могла бы дать более высокие защитные свойства.
Как выбрать покрытие под температуру и нагрузку
Начинать подбор следует с условий работы узла.
Учитывают материал детали, рабочую температуру, влажность, механическую нагрузку, характер трения, условия хранения и требуемую долговечность. Для высоких и низких температур важно проверять не только диапазон, но и остальные свойства покрытия: коэффициент трения, коррозионную стойкость, несущую способность и возможность нанесения на конкретную деталь.
В одном из источников для отдельного твердосмазочного покрытия указан рабочий диапазон от -70 °C до +315 °C и кратковременная работа до +450 °C. Это данные конкретного покрытия, а не общий диапазон антифрикционных систем. Другой материал приводит ориентир от примерно -150 °C до +250 °C для подбора под экстремальные условия. Эти диапазоны нельзя объединять в универсальную характеристику: их используют только в контексте соответствующих материалов и требований производителя.
Для крепежа важны коррозионная защита и стабильность коэффициента трения, особенно когда требуется повторяемость сборки. В отношении цинк-ламельных антифрикционных покрытий для крепежа упоминается ГОСТ Р ИСО 10683-2020. Его область применения не следует распространять на любые твердосмазочные покрытия и детали без проверки соответствия конкретной системе.
При выборе покрытия для поршня, кольца, направляющей или посадочного соединения полезно зафиксировать исходные условия в техническом задании:
материал и геометрию детали;
рабочую температуру и возможные кратковременные отклонения;
уровень механической нагрузки и характер движения;
воздействие влаги и требования к коррозионной защите;
доступный способ нанесения и возможность нагрева;
требуемую долговечность и параметры контроля.
Такой перечень помогает сопоставить холодное и горячее отверждение без упрощения «одно всегда лучше другого». Если деталь можно нагревать и на первом месте ресурс под нагрузкой, горячая система может оказаться предпочтительнее. Если нагрев исключен, выбор смещается к холодноотверждаемым вариантам с подтвержденными характеристиками.
Нанесение твердой смазки и контроль качества
Технология нанесения влияет на результат не меньше, чем выбор типа отверждения.
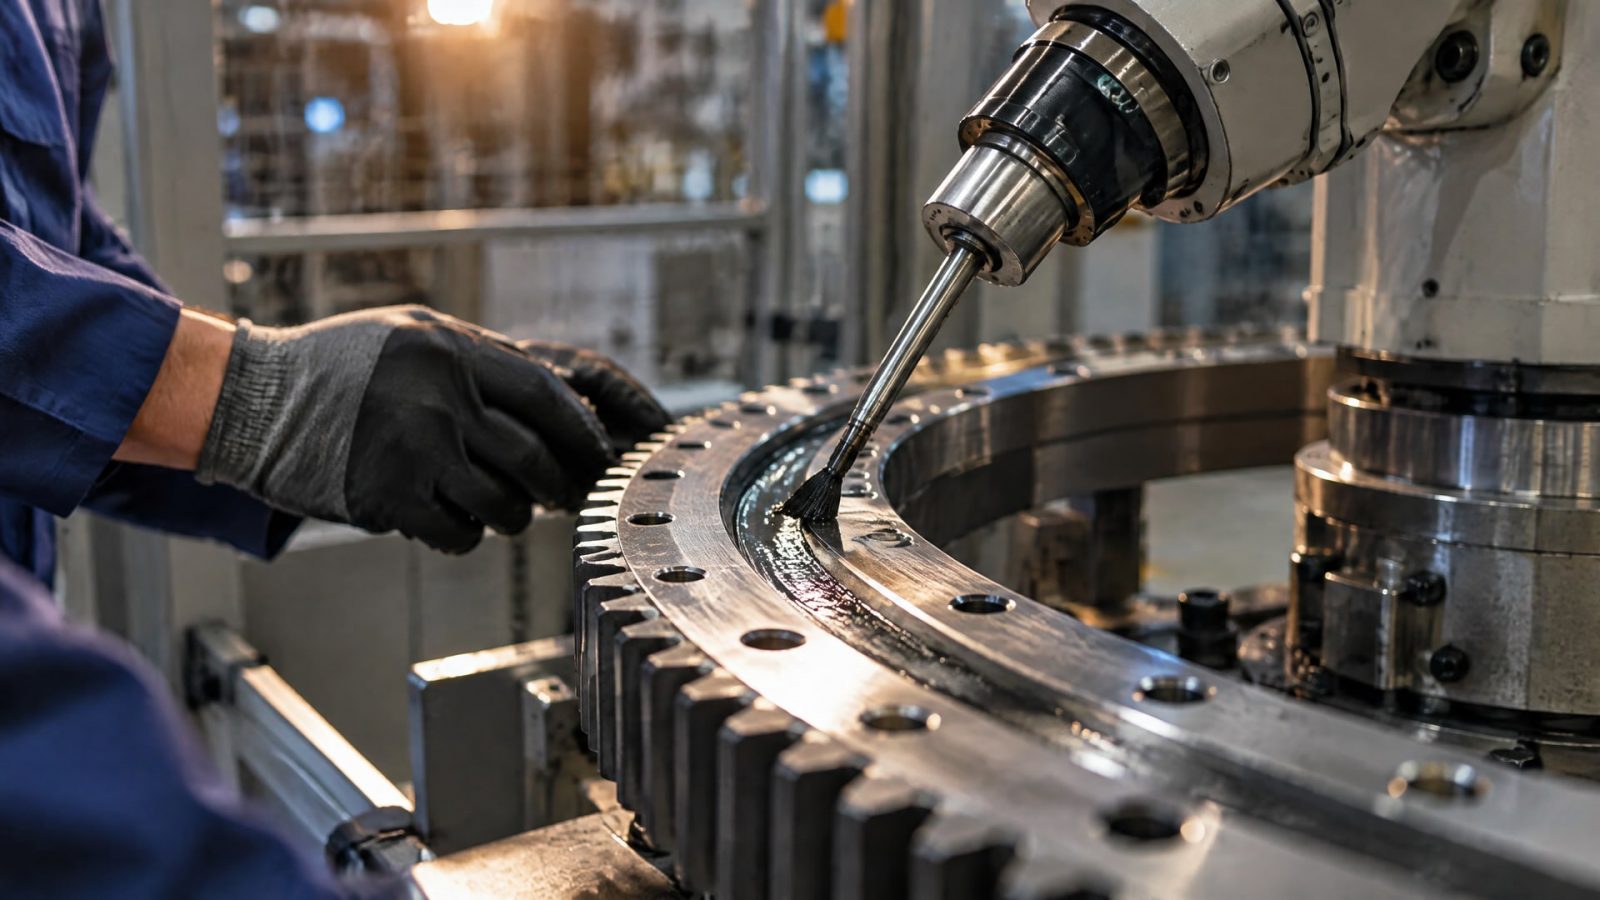
До запуска процесса нужно определить материал детали, способ нанесения и условия, при которых покрытие будет отверждаться. Для холодных систем учитывают возможность работы на месте и доступные варианты фасовки, в том числе аэрозольные. Для горячих проверяют, можно ли поместить деталь в печь и выдержать предусмотренный режим.
Оценивать готовое покрытие только по внешнему виду недостаточно. В качестве параметров контроля качества названы толщина, адгезия, пористость и дефекты. Эти показатели помогают проверить, сформировалась ли пленка с требуемыми характеристиками и нет ли проблем, которые могут повлиять на защиту поверхности или работу узла.
ГОСТ 9.302-88 в источнике назван стандартом методов испытания коррозионной стойкости покрытий. ГОСТ 26802-86 относится к антифрикционным порошковым материалам на основе железа; в том же контексте приводится сопоставление с ISO 5755/1. Эти документы относятся к разным предметам регулирования, поэтому их не следует считать универсальными стандартами приемки для всех пленочных покрытий.
Практический план контроля стоит согласовать до нанесения. В нем фиксируют, какие параметры будут проверять, каким способом и по каким критериям принимать результат. Для крепежа отдельно оценивают требования к стабильности трения и коррозионной защите; для нагруженных подвижных соединений важны свойства, связанные с трением, износом и нагрузкой.
Если на производстве уже определен потенциальный состав, сначала сверяются со спецификацией и условиями его отверждения. Затем проверяют совместимость технологического маршрута с деталью: можно ли обойтись без нагрева или доступна термообработка примерно до +200 °C, если такой режим предусмотрен выбранным покрытием. После этого контроль толщины, адгезии, пористости и дефектов позволяет оценить качество выполненного нанесения.
Часто задаваемые вопросы
Можно ли наносить антифрикционное покрытие без печи?
Да, для покрытий холодного отверждения печь не обязательна. Их применяют на производстве и в полевых условиях; в источниках также упоминаются аэрозольные баллоны. Срок отверждения зависит от конкретного материала: для одного состава при комнатной температуре приведено около 3 часов, поэтому параметры нужно проверять по его спецификации.
Чем отличается антифрикционное покрытие от смазки?
Антифрикционное покрытие - это пленка с твердыми смазками в связующей матрице, а не жидкая смазка. Оно формируется на поверхности детали после нанесения и отверждения. Выбор между покрытием и жидкой смазкой зависит от условий работы узла, характера трения и требований к долговечности.
Как проверяют качество нанесения твердосмазочного покрытия?
В качестве параметров контроля рассматривают толщину, адгезию, пористость и дефекты. Для оценки коррозионной стойкости в источнике назван ГОСТ 9.302-88. Конкретный план приемки нужно соотнести с типом покрытия и требованиями к детали, а не переносить один набор критериев на все системы.
Когда горячее отверждение предпочтительнее холодного?
Горячее отверждение обычно выбирают, если деталь можно поместить в печь и для узла важны повышенные антикоррозионные свойства, несущая способность или износостойкость. Для рассмотренных систем указан нагрев примерно до +200 °C, но режим зависит от конкретного материала. Если нагрев детали невозможен, рассматривают холодное отверждение.
Заключение
Антифрикционные покрытия холодного отверждения выбирают, когда деталь нельзя нагревать или работы выполняют на месте. Горячие покрытия обычно дают более высокие антикоррозионные свойства, несущую способность и износостойкость, но требуют доступной печи и совместимого с нагревом материала детали. Универсально лучшей технологии нет: решение зависит от условий эксплуатации и производственного маршрута.
Следующий шаг - описать материал детали, нагрузку, рабочую температуру, влажность и ограничения по нагреву, затем сверить эти условия со спецификацией покрытия и заранее согласовать критерии контроля. Для проверки результата включите в план толщину, адгезию, пористость и дефекты.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как окунание с центрифугированием обеспечивает равномерное покрытие мелких деталей и какие параметры важны для качественного результата.
Узнайте, почему некачественное масло резьбонарезного станка портит инструмент и резьбу, и как выбрать подходящую СОЖ.
Узнайте, как выбрать масло для нарезки резьбы по стальным трубам, оценивая его свойства и сравнивая отечественные аналоги с импортными.