
Герметик вместо прокладки: как правильно выбрать анаэробный состав для фланцев
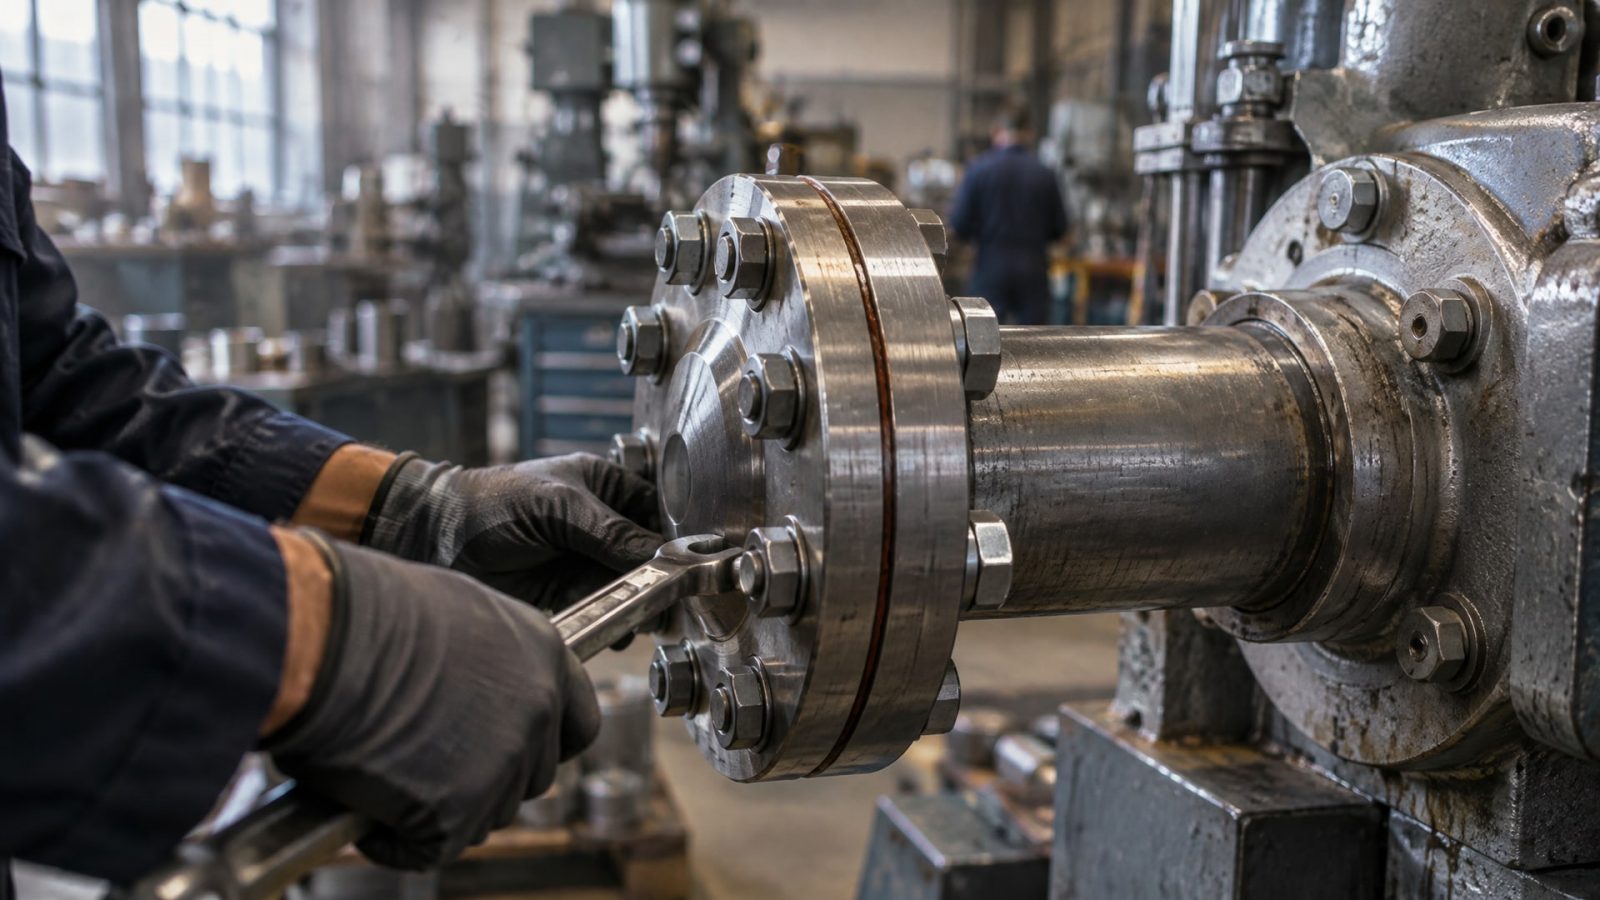
Вырубные прокладки на жестких фланцах часто вызывают проблемы: они стареют, давят на края, впитывают влагу и требуют частой замены. Анаэробный герметик способен их заменить, но только в определенных условиях. Статья объясняет, когда герметик действительно подходит вместо прокладки, как его выбрать и применить на практике, чтобы соединение осталось герметичным годы.
Инженеры и закупщики, которые отвечают за надежность оборудования, часто спрашивают: можно ли полностью отказаться от прокладок? Ответ - частично. Анаэробные фланцевые герметики работают как замена, но требуют соблюдения специальных условий. В этой статье разобраны ключевые параметры выбора, типичные ошибки и практические советы по применению.
Когда герметик действительно заменит прокладку
Анаэробные фланцевые герметики отверждаются без доступа воздуха в узком зазоре между двумя металлическими поверхностями.
Это свойство позволяет им работать как замена вырубным и предформованным прокладкам, но далеко не во всех случаях.
Основное условие: фланцы должны быть жесткими и машинной обработкой доведены до гладкого состояния с малым, стабильным зазором. При таких параметрах герметик формирует тонкую упругую пленку, которая перекрывает капиллярные пути утечки и выдерживает давление, температурные колебания и циклические нагрузки.
Типичные узлы, где герметик успешно работает вместо прокладки: - Крышки редукторов, коробок передач и мостов - Фланцы насосов, компрессоров и нагнетателей - Корпуса термостатов и клапанов - Разъемные стыки картеров двигателей с жесткими кромками
Зазор между фланцами должен быть в пределах 0,25 мм (0,01 дюйма). При большем зазоре герметик не справляется; при меньшем - теряется прочность пленки. Если производитель допускает применение активатора или праймера, допустимый зазор может быть расширен, но в пределах разумного.
Можно ли использовать герметик вместо прокладки везде
Нет, и это ключевое отличие, которое нужно учитывать при выборе.
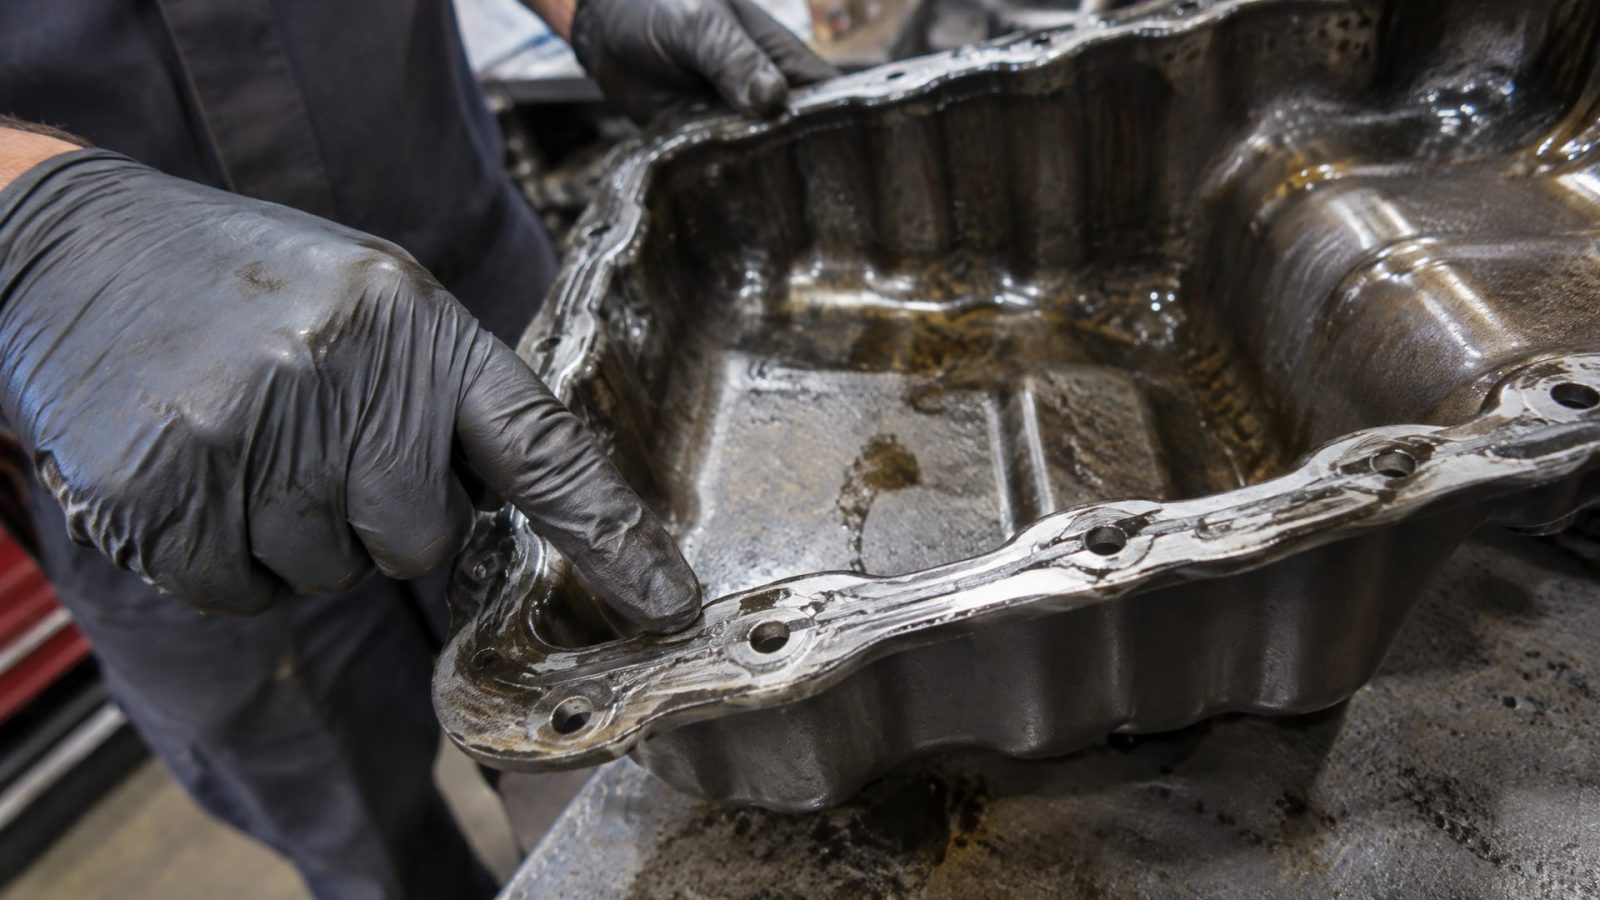
Герметик не подходит для соединений, где фланцы деформируются, смещаются боком при сборке или работают с сильной вибрацией без жестких ограничителей.
Типичная ошибка: попытка применить герметик вместо прокладки поддона двигателя со штампованными кромками. Такой поддон не имеет плоской жесткой поверхности, деформируется при затягивании болтов, и герметик просто не в состоянии загерметизировать соединение, потому что непрерывность пленки нарушается. То же справедливо для поддонов коробок передач с тонкими штампованными фланцами.
Герметик также не рекомендуется применять: - На фланцах с видимыми неровностями, коррозией, следами старых герметиков или краски - В соединениях, где во время разборки-сборки неизбежны боковые смещения (герметик разрушится при сдвиге) - На узлах с относительным перемещением деталей во время работы (пример: поршневые кольца или вращающиеся валы) - Для герметизации резьбы или отверстий, где требуется анаэробный резьбовой герметик, а не фланцевый
В таких случаях герметик вместо прокладки можно ли использовать? Ответ: в ограниченной форме или вообще не рекомендуется. Лучше оставить традиционную прокладку из паронита, резины или картона, или выбрать герметик специального назначения (например, для поддонов).
Как правильно подготовить поверхность фланца
От качества подготовки зависит 80% успеха.
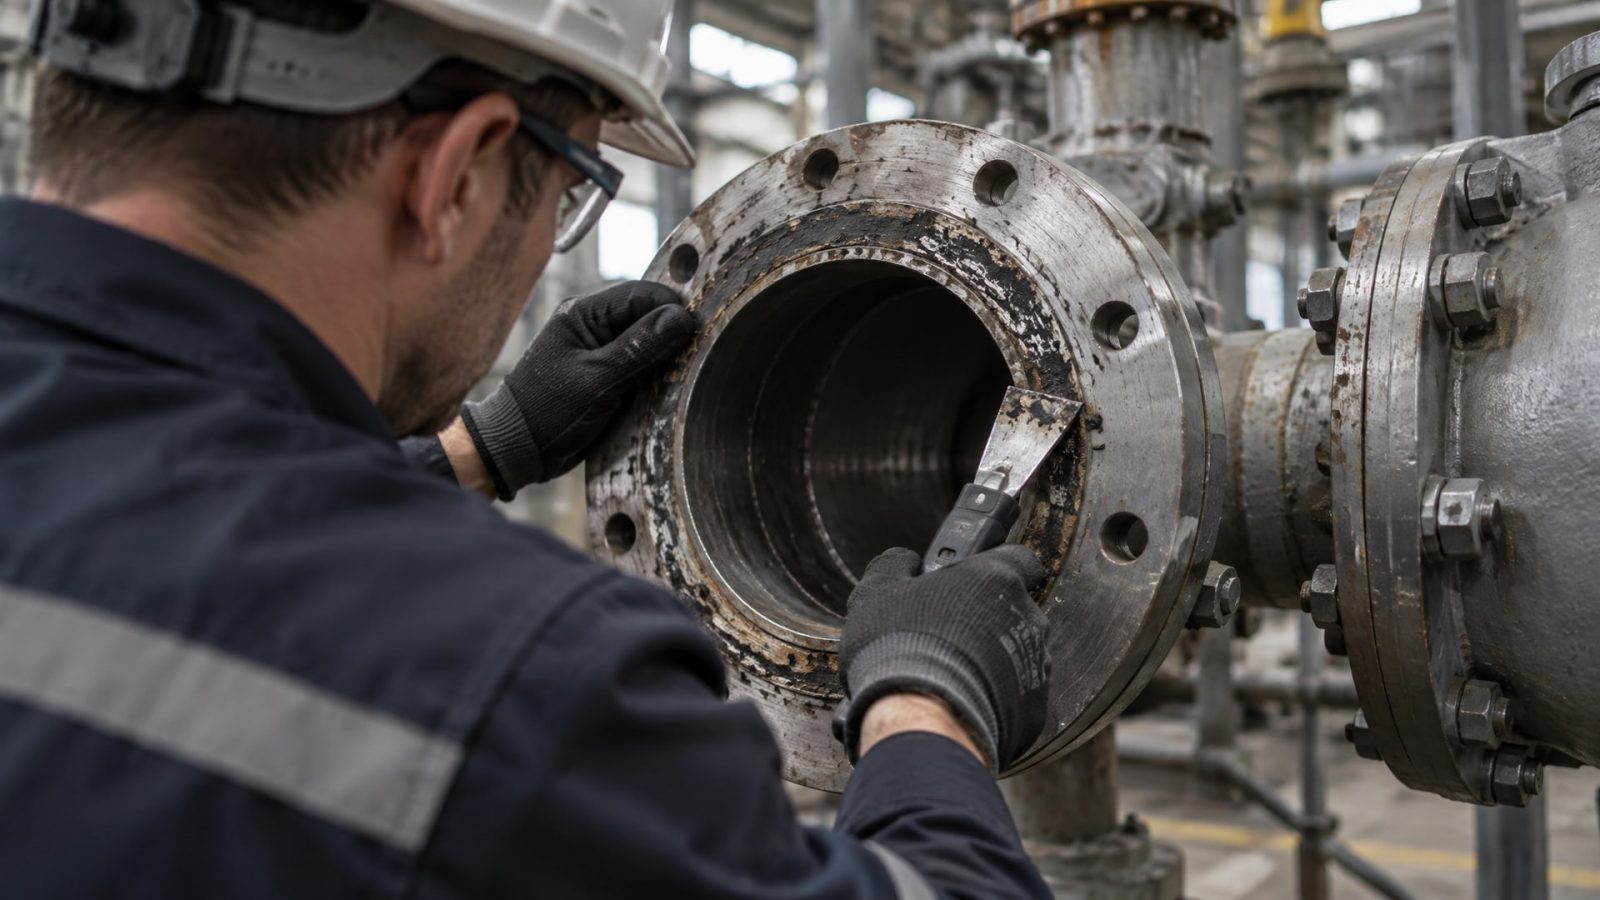
Даже самый лучший анаэробный герметик не будет работать, если поверхность фланца грязная, маслянистая или покрыта остатками старой прокладки.
Последовательность подготовки: - Полностью удалить старую прокладку скребком или насадкой на дрель; не оставлять следов картона, резины или пробки - Очистить фланец от масла, консистентной смазки и грязи - обезжиривающим средством, растворителем или спиртом (в зависимости от типа загрязнения) - Убедиться, что краска, ржавчина и коррозия удалены; при необходимости отшлифовать абразивной бумагой мелкой зернистости - Протереть поверхность чистой тряпкой без ворса; допускается использование сжатого воздуха для удаления пыли - Дать фланцу время на испарение растворителя (5-10 минут в зависимости от средства)
Если фланец хранился давно, проверьте его на ровность и отсутствие вмятин. Небольшие дефекты можно допустить, но если края кромки разбиты или кромка волнистая, герметик не поможет - прокладку не заменить. При необходимости фланец нужно выправить на прессе или отправить на переточку.
Нанесение анаэробного герметика и сборка фланцев
После подготовки наносить герметик нужно сплошным непрерывным валиком прямо на очищенную поверхность одного из фланцев.
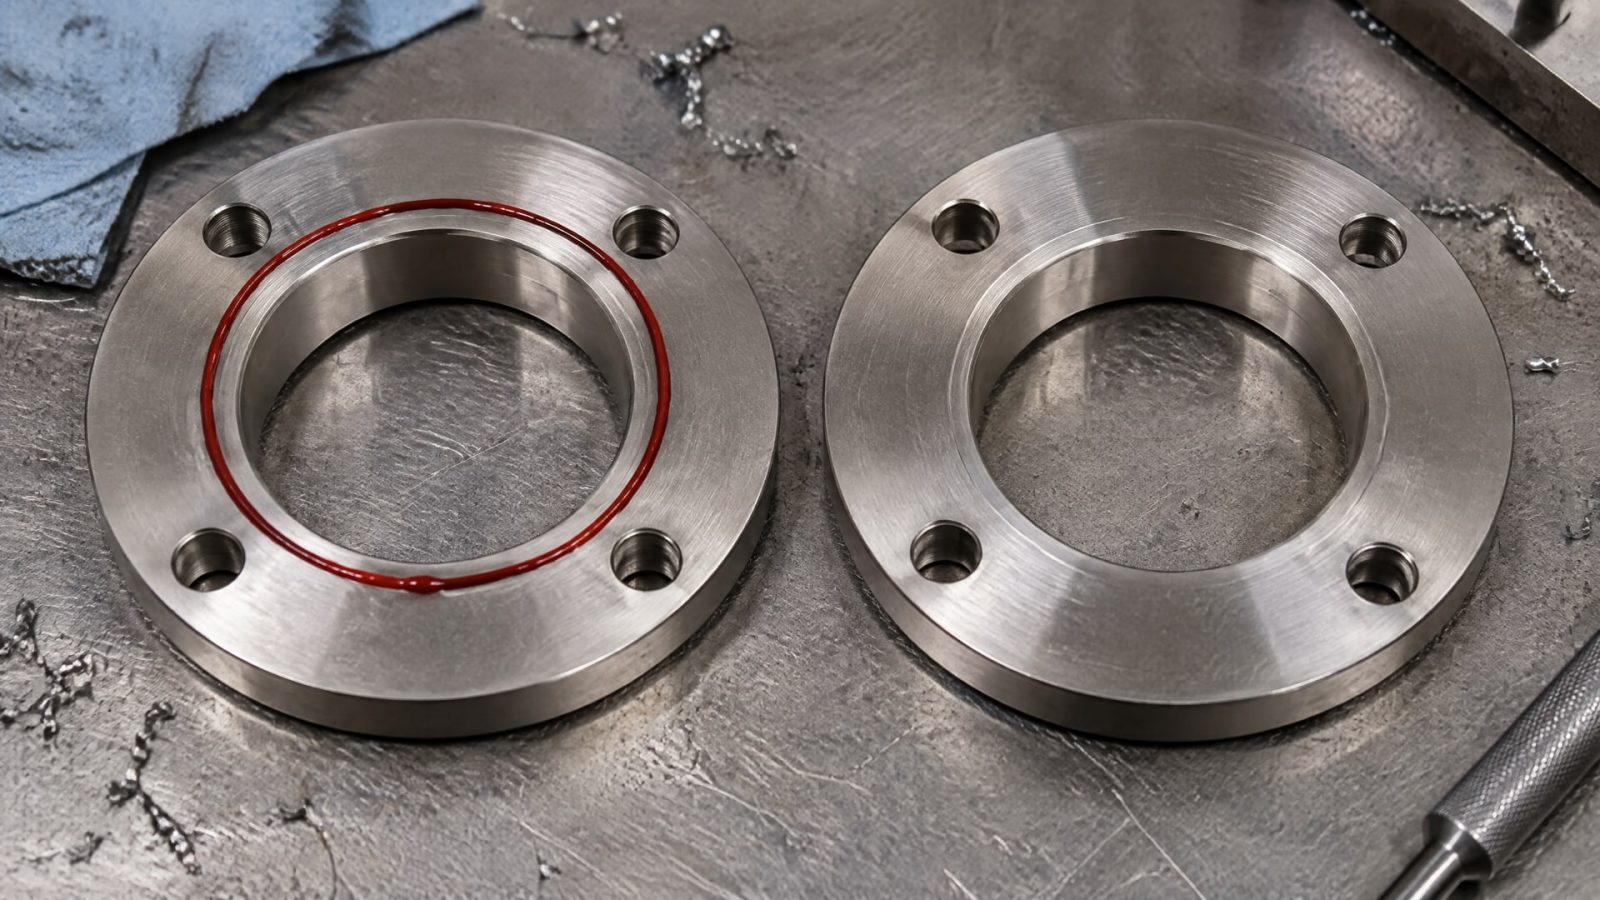
Этот моментобеспечивает правильное распределение материала при сборке.
Правила нанесения: - Валик наносить по периметру фланца, отступив немного внутрь от края (примерно на 3-5 мм) - Толщина валика должна быть такой, чтобы при сжатии двух фланцев герметик полностью заполнил зазор, но не сочился из-под крышки толстым наплывом - Не прерывать линию и не оставлять зазоры в валике - любой разрыв может стать путем утечки - Если используется праймер или активатор (если производитель это допускает), его наносят на сухую поверхность второго фланца перед сборкой; это ускоряет отверждение и может расширить допустимый зазор
При сборке двух фланцев нужно минимизировать боковое смещение деталей. Правильный порядок: совместить отверстия, плавно прижать крышку, начиная с центра, а затем затянуть болты равномерно по диаметру (чередуя противоположные стороны). Такой способ предотвращает разрушение валика герметика и обеспечивает равномерное давление.
Момент затягивания болтов должен соответствовать техническому описанию оборудования. Герметик выполняет роль уплотнителя, а не компенсирует недостаток нормального крепежа. После сборки дайте герметику время на отверждение - обычно деталь может вернуться в работу через 1 час при нормальной температуре, но полное отверждение занимает несколько часов. Точные сроки указаны в технических данных конкретного состава.
Анаэробный герметик при высокотемпературных нагрузках
Не все анаэробные герметики одинаково стойки к теплу.
Для узлов, которые работают при температурах выше 100 °C, нужны специальные высокотемпературные варианты. Герметик должен выдерживать не только эксплуатационную температуру, но и пиковые скачки при холодном пуске, при фрикционном выделении тепла и при циклических нагрузках.
Типовые высокотемпературные составы заявляют стойкость до 204 °C (400 °F) и выше. На практике это означает, что герметик остается упругим, не растрескивается и продолжает герметизировать соединение даже при длительной работе при повышенной температуре. Для сравнения, обычные варианты часто ограничиваются 100-120 °C.
При выборе высокотемпературного герметика обращайте внимание на: - Максимальную рабочую температуру (должна быть на 20-30 °C выше расчетной температуры узла) - Допустимый диапазон температур хранения (некоторые составы требуют охлаждения) - Совместимость с маслами и охлаждающими жидкостями, которые контактируют с фланцем - Стойкость к вибрации и циклическим нагрузкам при повышенной температуре (не все высокотемпературные варианты одинаково стойки)
Например, герметик для редукторов должен выдерживать не только рабочую температуру масла (часто 80-100 °C), но и пиковые локальные нагревы от трения шестерен. Герметик для двигателя должен переносить холодные пуски (контрастные температурные колебания) без потери герметичности.
Демонтаж и переиспользование соединения
После того как герметик отвердел и прошел необходимое время работы, может потребоваться разборка фланцев.
Здесь возникает практический вопрос: как отделить детали, не повредив фланцы?
Застывший анаэробный материал чувствителен к нагреву. Если нужно разобрать соединение, фланец рекомендуется нагреть до 400-450 °F (примерно 200-230 °C), после чего герметик размягчается и его легче удалить скребком или щеткой. Без нагрева разборка возможна, но потребует больше физического усилия.
При переиспользовании соединения остатки старого герметика нужно полностью удалить - процедура подготовки фланца повторяется заново. Новый герметик наносится по тому же принципу, что и при первой сборке. Многократное переиспользование одного соединения допустимо, если каждый раз качественно очищаются и подготавливаются поверхности.
Важно помнить: герметик, который был перекрыт маслом или загрязнен во время хранения до нанесения, работает плохо. По этой причине у производителей есть требование хранить открытый герметик в чистоте и в герметичной упаковке.
Практический пример: замена вырубной прокладки на редукторе
Представьте ситуацию: редуктор, который много лет работал с вырубной резиновой прокладкой между крышкой и корпусом.
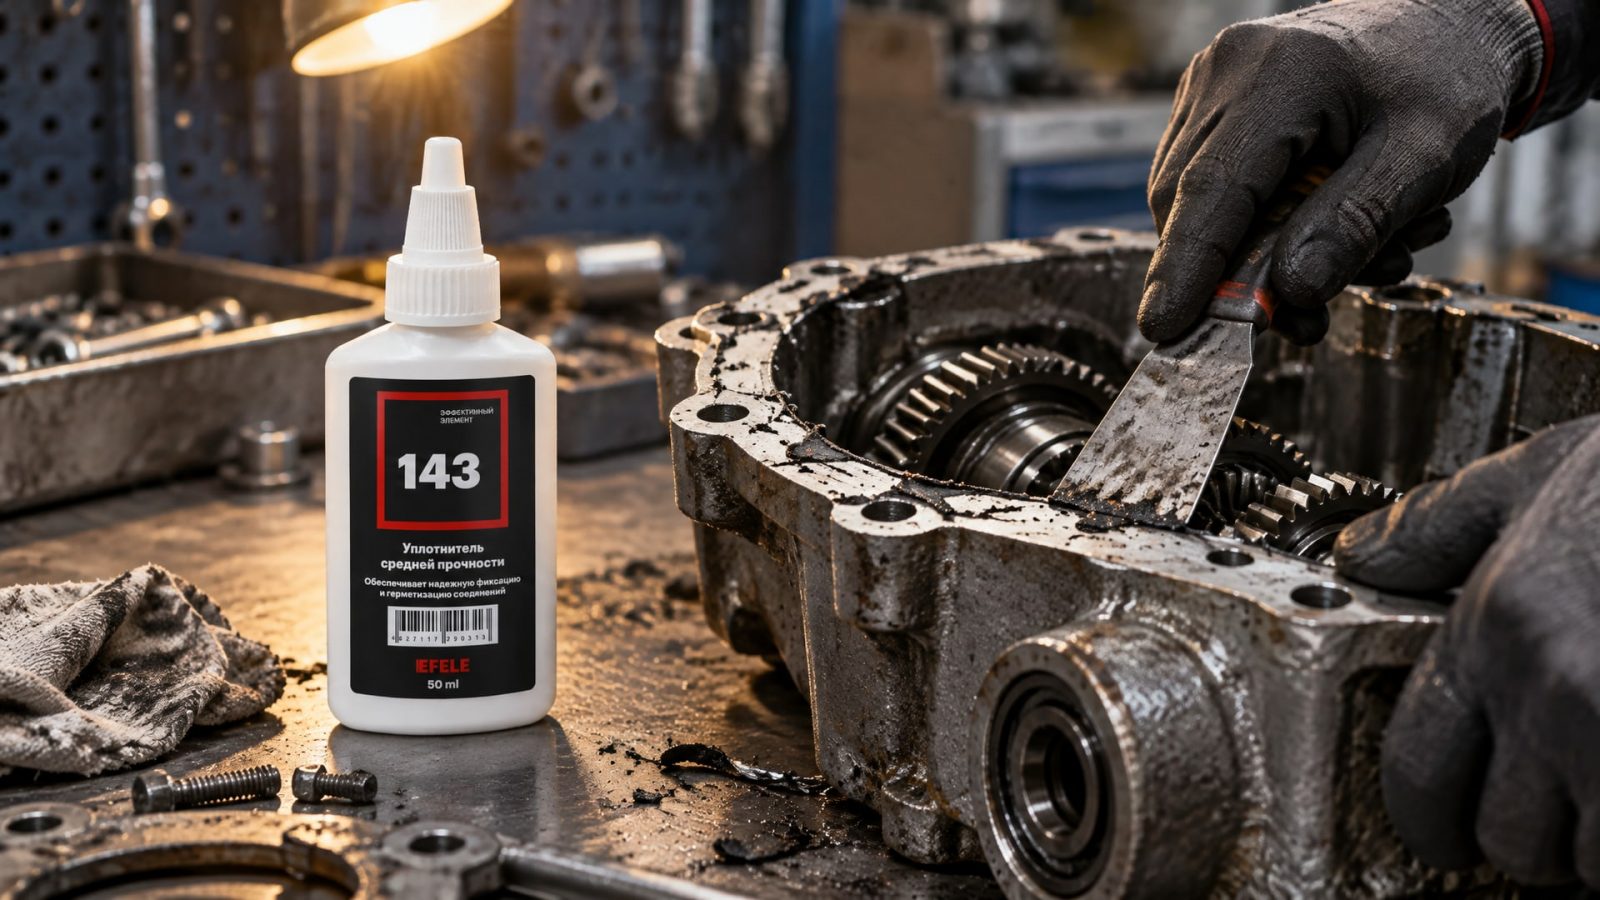
Прокладка начала пропускать масло из-за усадки и износа. Вместо покупки новой прокладки решили попробовать герметик.
Процесс замены: 1. Слить масло (если нужно, то полностью), разобрать редуктор 2. Удалить старую прокладку и остатки герметика, если они есть 3. Протереть фланцы обезжиривающим средством, дать высохнуть 4. Нанести непрерывный валик анаэробного герметика на чистый фланец корпуса 5. Собрать крышку, равномерно затянуть болты с соответствующим моментом 6. Дать герметику отвердеть 1-2 часа (в зависимости от состава) перед заливкой масла 7. Залить масло и запустить редуктор на холостом ходу, проверить герметичность
На практике такая замена часто срабатывает, если фланцы редуктора имеют гладкую обработку и зазор стабилен. Однако, если прокладка вышла из строя в первый раз (например, из-за больших люфтов в болтах или деформации кромок), герметик не решит проблему - потребуется наладка механики.
В производственной практике на фланцах редукторов часто применяют именно такие составы как EFELE 143, который совмещает адгезию к металлу с гибкостью при работе с маслами и вибрацией. Закупщики возвращаются к нему, потому что результат предсказуем: герметичность сохраняется при циклических нагрузках, а замена занимает считанные часы без разборки редуктора до основания.
Таблица: сравнение герметика и вырубной прокладки
| Параметр | Вырубная прокладка | Анаэробный герметик |
|---|---|---|
| Стоимость единицы | Средняя | Низкая (объема хватит на много соединений) |
| Подготовка фланца | Минимальная (или без подготовки) | Обязательная полная очистка |
| Допустимый зазор | 0,5–2 мм и больше | 0,1–0,25 мм |
| Срок отверждения | Сразу (готова к работе) | 1–3 часа |
| Максимальная температура | До 150–180 °C (обычные) | До 100–120 °C (стандартные), до 204 °C (высокотемпературные) |
| Деформируемость | Сжимается, может усаживаться | Упругая, не усаживается |
| Повторное использование | Требует новой прокладки | Возможно с переподготовкой фланца |
| Применимость на любых фланцах | Универсально | Только на жестких с малым зазором |
Часто задаваемые вопросы
Вместо прокладки герметик можно ли использовать на поддоне?
Зависит от конструкции. На жестких поддонах с плоским фланцем и малым зазором (редко, в основном в промышленных редукторах) - да, при условии полной подготовки. На штампованных поддонах двигателей и коробок - нет, герметик не загерметизирует соединение, потому что поддон деформируется при затягивании болтов. Для таких случаев нужны специальные герметики для поддонов или мягкие прокладки.
Какой герметик использовать вместо прокладки на насосе?
Выбирайте герметик с маркировкой «для фланцев» или «anaerobic flange sealant». Убедитесь, что он совместим с жидкостью, которая циркулирует в насосе (масло, вода, охлаждающая жидкость). Если насос работает при температуре выше 100 °C, нужен высокотемпературный вариант. Максимальный допустимый зазор между фланцами -0,25 мм; если он больше, герметик не подходит или нужен вариант с активатором.
Герметик вместо прокладки клапанной крышки: подойдет ли?
Да, если крышка крепится на жесткий фланец двигателя с малым зазором. Перед нанесением герметика убедитесь, что предыдущая прокладка полностью удалена, фланец обезжирен и высушен. Применяется стандартный анаэробный фланцевый герметик; высокотемпературный вариант нужен только если клапанная крышка работает при температуре выше 100 °C. Сборку выполняйте с минимальным боковым смещением, затягивайте болты равномерно.
Можно ли применить герметик вместо прокладки на термостате?
Да, это типовое применение. Герметик работает между жестким корпусом термостата и крышкой, формирует тонкую пленку, которая герметизирует соединение при давлении охлаждающей жидкости и циклических температурных колебаниях. Убедитесь, что герметик совместим с антифризом или водой; наносите непрерывный валик по периметру; давайте герметику 1-2 часа на отверждение перед наполнением системы.
Герметик вместо прокладки: сложно ли его применить в полевых условиях?
Нет. Герметик применяется проще, чем предформованная прокладка, потому что не требует подбора размера и уменьшает риск неправильной установки. Достаточно очистить фланцы, нанести валик и собрать детали. Основная сложность - найти место, где герметик может спокойно отвердеть 1-2 часа без вибрации и движения. В полевых условиях это возможно; в мастерской - всегда.
Заключение
Герметик действительно может заменить вырубную прокладку, но только на жестких, точно обработанных металлических фланцах с малым зазором до 0,25 мм. Это не универсальное решение, а инструмент для конкретных типов соединений. Успех зависит от трех факторов: чистоты и подготовки поверхности, правильного выбора состава по температурному диапазону и соблюдения технологии нанесения.
При правильном применении герметик обеспечивает герметичность на годы, экономит на запасах прокладок и упрощает замену. Если вы столкнулись с утечками на фланцах редуктора, насоса или кожуха термостата и фланцы соответствуют описанным условиям, попробуйте герметик - результат часто превосходит ожидания. Для деформируемых поддонов, штампованных кромок и узлов с большим люфтом остается традиционная прокладка.
Первый шаг: изучить конструкцию вашего фланца, проверить его на ровность и зазор, полностью очистить поверхность. Второй шаг: выбрать герметик с учетом рабочей температуры и давления. Третий шаг: нанести тонкий сплошной валик и дать отвердеть. Дальше герметик будет работать без вашего участия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как провести обслуживание системы СОЖ, очистив ее от масляных отложений и шлама, не прерывая производственный процесс.
Узнайте, как выбрать и нанести смазку для резиновых уплотнителей автомобиля, чтобы защитить двери от примерзания и продлить срок службы уплотнителей.
Ремонт посадочного места подшипника без нагрева и пресса возможен с помощью анаэробных фиксаторов.