
Как зафиксировать подшипник на валу без пресса и нагрева: ремонт посадочного места
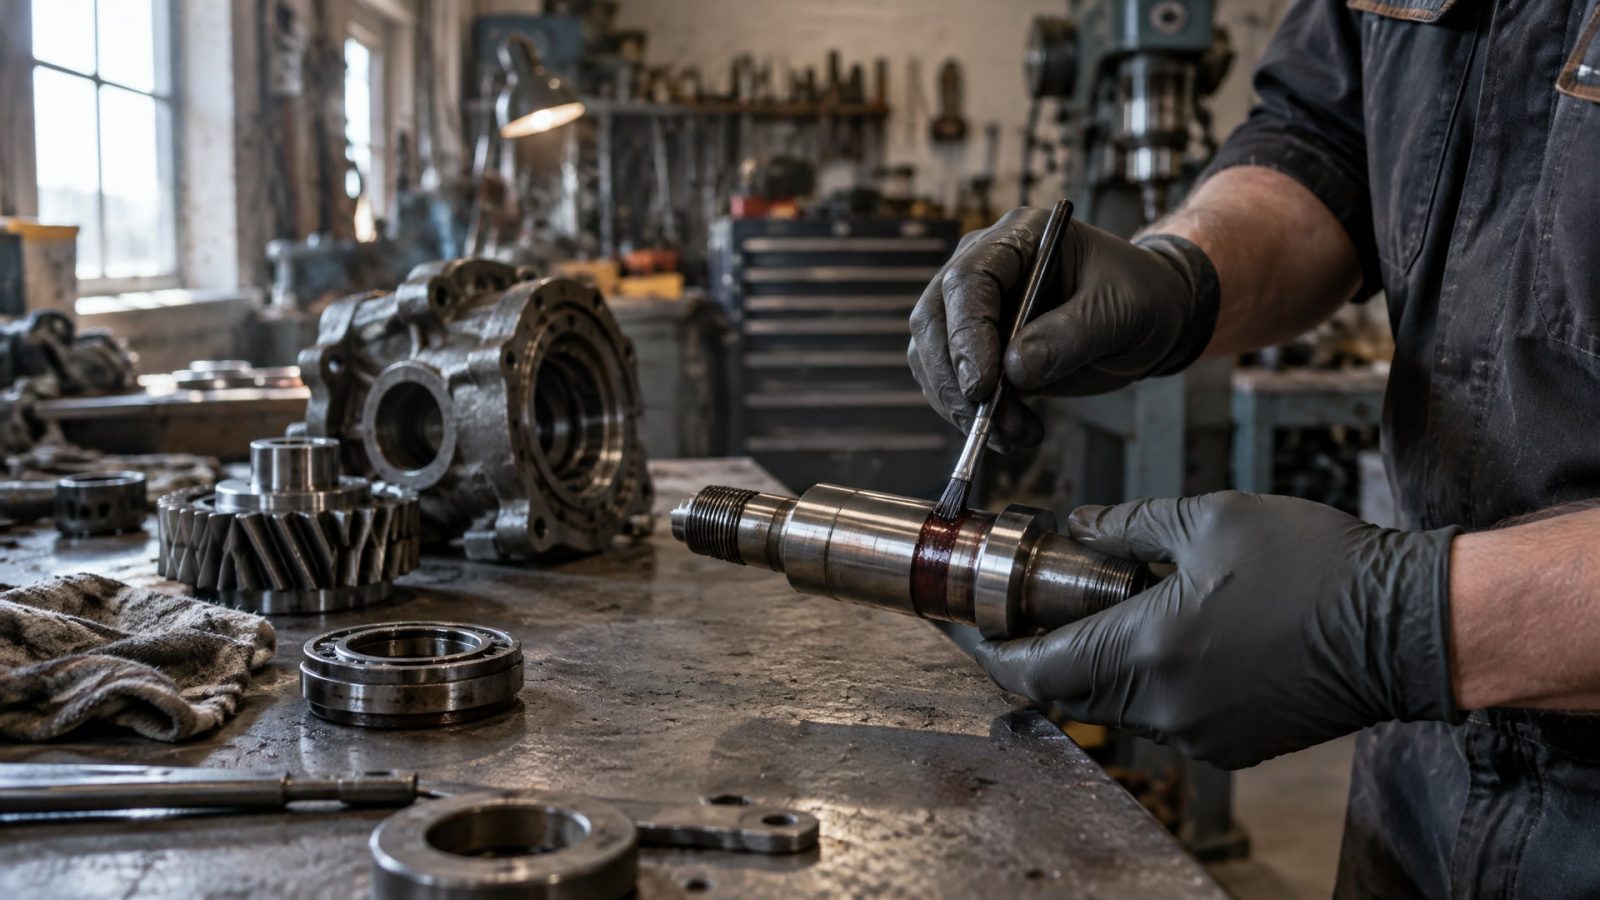
Ремонт посадочного места подшипника без нагрева и пресса - вполне реальная задача, если использовать анаэробные фиксаторы и правильно подготовить поверхности. Это решение спасает при износе вала или корпуса, когда замена детали экономически нецелесообразна, а промышленный пресс недоступен. Прочность соединения при таком методе зависит не от силы нажима, а от адгезии между металлом и анаэробным полимером, который полимеризуется в плотном контакте без воздуха. В статье разберем, как правильно оценить посадочное место, подготовить вал и корпус, выбрать нужный состав и выдержать технологию монтажа, чтобы подшипник держался надежно и прослужил при вибрациях и вращении.
Статья полезна инженерам, слесарям-ремонтникам и закупщикам, которые сталкиваются с восстановлением посадочных мест и хотят избежать замены узла.
Когда фиксатор без пресса даст результат
Анаэробный фиксатор подойдет в том случае, если посадочное место вала или корпуса не сильно изношено и геометрия приближается к оригинальным допускам.
Главный критерий - величина зазора: материал работает, пока промежуток между валом и подшипником не превышает 0 - минус 0,5 мм на сторону. При таких зазорах полимер полностью заполнит место контакта, герметично изолирует внутреннее пространство от влаги и воздуха и затвердеет с прочностью, достаточной для передачи крутящего момента и удержания подшипника при вибрации.
Если позиционное место сильно разбито, овальность превышает допустимые рамки или видны глубокие следы коррозии и фреттинга, одного фиксатора будет недостаточно. В таких случаях требуется восстановительный ремонт: восстановление геометрии хромированием, микросферами или восстановительными покрытиями на основе эпоксидных или полиуретановых полимеров, с последующей механической обработкой и только потом нанесением анаэробного фиксатора для финальной фиксации.
Перед тем как решиться на холодный монтаж, замеряют посадочный диаметр вала микрометром и проверяют отклонение от круглости индикаторной скобой. Если показатели укладываются в допуски ISO 286 и отклонение от круглости не превышает 0,1–0,15 мм, можно приступить к фиксации.
Подготовка вала и корпуса к нанесению фиксатора
Качество адгезии полностью зависит от подготовки поверхности.
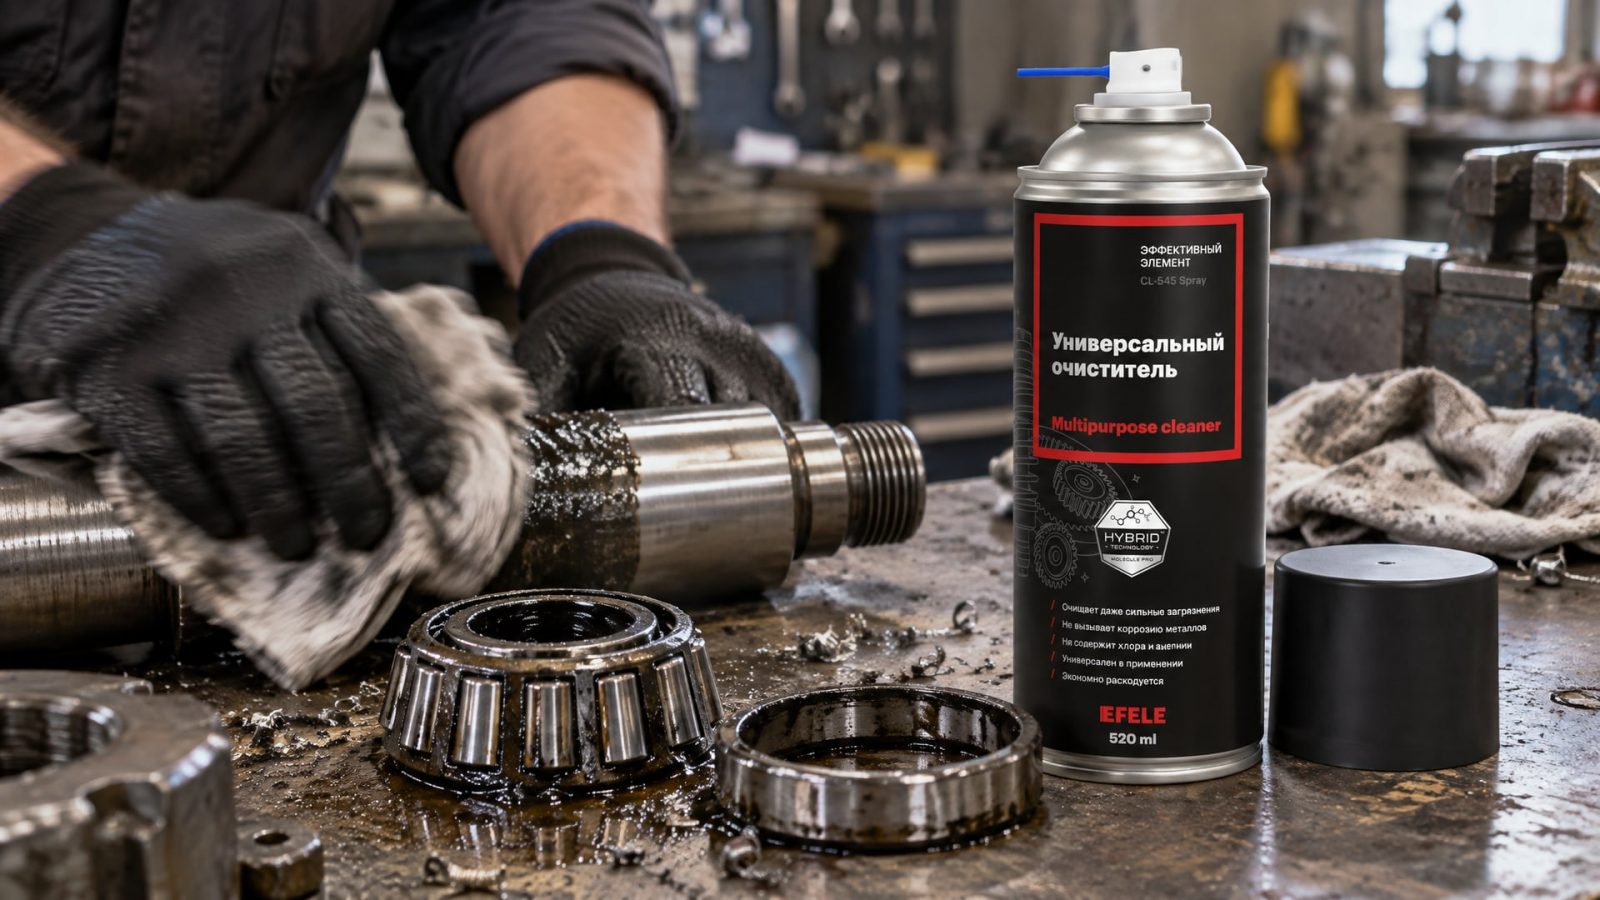
Если на валу остается масло, грязь или оксидная пленка, анаэробный полимер не свяжется с металлом: слой останется на поверхности и со временем осыпется при нагрузке.
Технология подготовки состоит из трех этапов:
Механическая очистка. Удаляют ржавчину, продукты износа и старую смазку тонкой щеткой, абразивной тканью или тонкозернистой наждачной бумагой (зернистость 220–400). Посадочный диаметр вала обрабатывают без нажима, чтобы не создать дополнительные микротрещины.
Обезжиривание растворителем. Вал и внутреннюю поверхность подшипника или корпуса протирают ветошью, смоченной в растворителе (ацетон, изопропиловый спирт или специальный очиститель). Проводят несколько проходов, пока ветошь не останется чистой; пленка масла абсорбирует фиксатор и нарушает полимеризацию.
Сушка. После растворителя деталь должна полностью просохнуть - обычно 3–5 минут при комнатной температуре; остатки влаги также препятствуют отверждению.
Для очистки и обезжиривания посадочных поверхностей при восстановлении узлов закупщики и ремонтные службы часто берут универсальный очиститель EFELE CL-545 Spray: состав хорошо растворяет минеральные масла и сухие загрязнения, быстро испаряется, оставляя поверхность готовой к нанесению фиксатора.
Если обрабатываемые поверхности имеют видимую ржавчину, посадочное место дополнительно обезжиривают второй раз. На вал и в отверстие корпуса, где будет сидеть подшипник, должна остаться чистая металлическая поверхность без блеска масла.
Выбор и нанесение анаэробного фиксатора
Анаэробные полимеры для посадок разработаны под разные величины зазоров и типы нагружения.
На практике встречаются три основные группы:
1. Фиксаторы для плотных посадок. Используются, когда вал и корпус почти не изношены, зазор минимален (от 0 до минус 0,2 мм). Такие составы дают высокую первичную прочность и быстро достигают функциональной прочности.
2. Универсальные фиксаторы. Работают в диапазоне зазоров от 0 до минус 0,5 мм; подходят для восстановления посадок, где вал или корпус немного разбиты. Это наиболее массово используемый класс для ремонта подшипниковых узлов.
3. Фиксаторы для больших зазоров. Применяются редко и только если восстановление геометрии невозможно; работают при зазоре до минус 1 мм, но прочность и надежность при вибрации снижаются.
Нанесение выполняют в следующем порядке: полимер из тюбика или флакона выдавливают тонкой непрерывной полосой по окружности вала, начиная со скромного количества - размером спички. Если втулочный фиксатор применяется к полому валу или подшипнику скольжения, состав распределяют равномерно, без комков и сухих зон.
Толщина слоя должна быть порядка 0,1–0,2 мм. Переизбыток фиксатора мешает правильной посадке: раствор выдавливается наружу при сборке, попадает на резьбы и в зазоры, где затвердеет и создаст проблемы при разборке. Дефицит состава оставляет локальные пустоты, через которые влага и воздух проникают в контакт, нарушая целостность слоя.
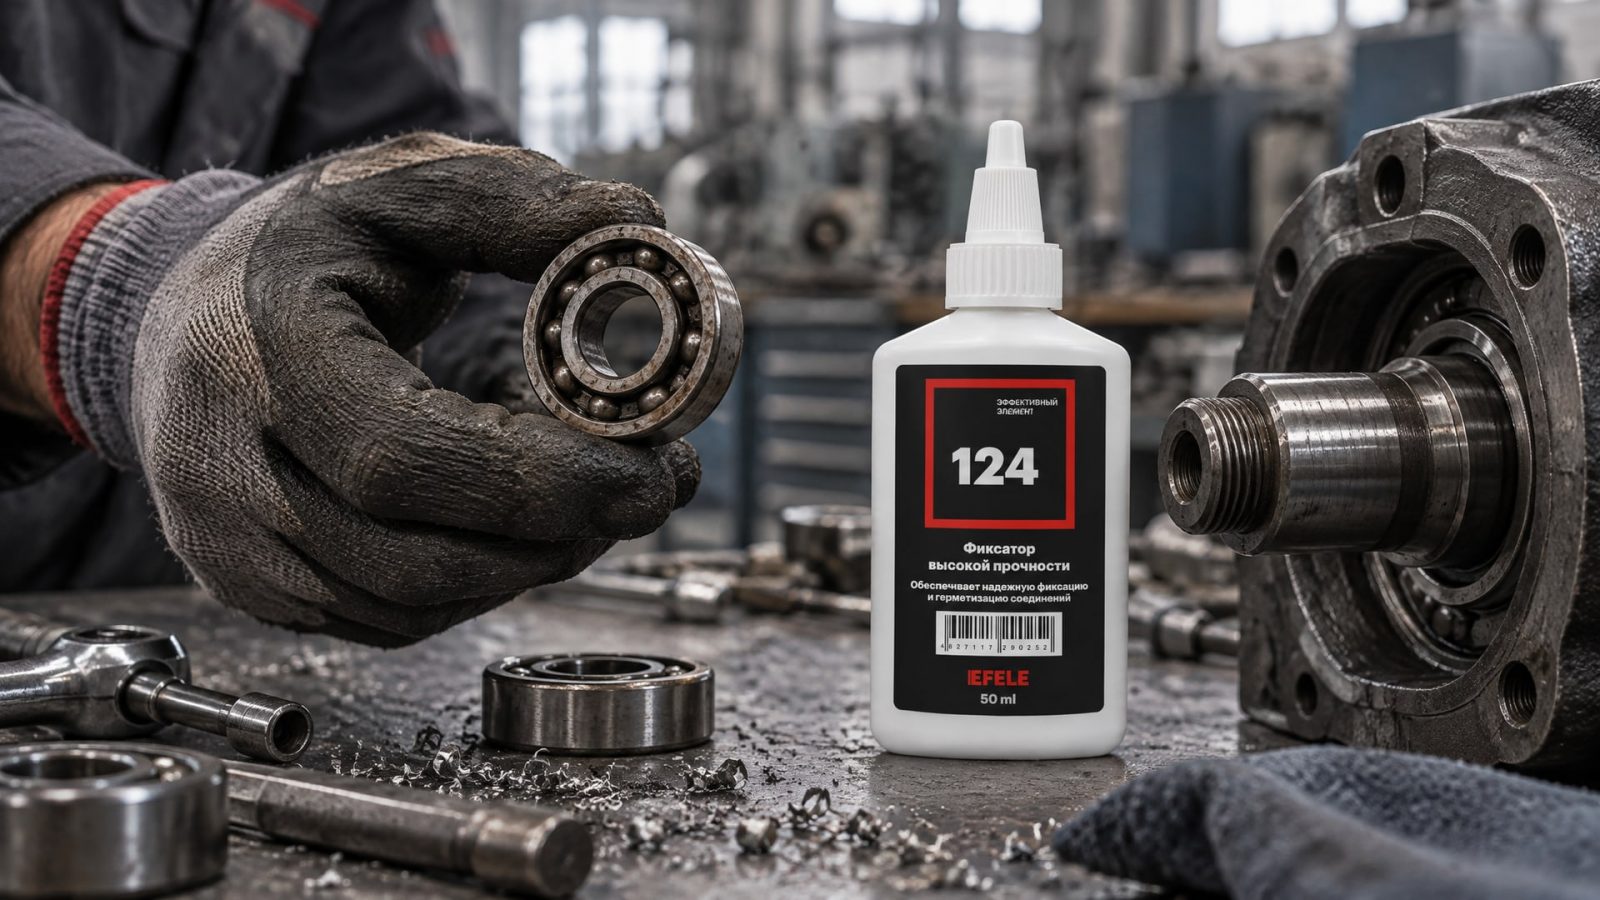
Для фиксации подшипников на валу без пресса и нагрева особенно рекомендуется анаэробный клей EFELE 124, который разработан под посадки с небольшими зазорами и обеспечивает высокую прочность соединения на вибрационных нагрузках. Состав держит температуру до +80…+100°C без размягчения, что важно при работе подшипника в нормальных производственных режимах.
Технология сборки и выдержка времени полимеризации
После нанесения фиксатора подшипник или втулку вставляют на вал плавным движением, без проворачивания и без ударов.
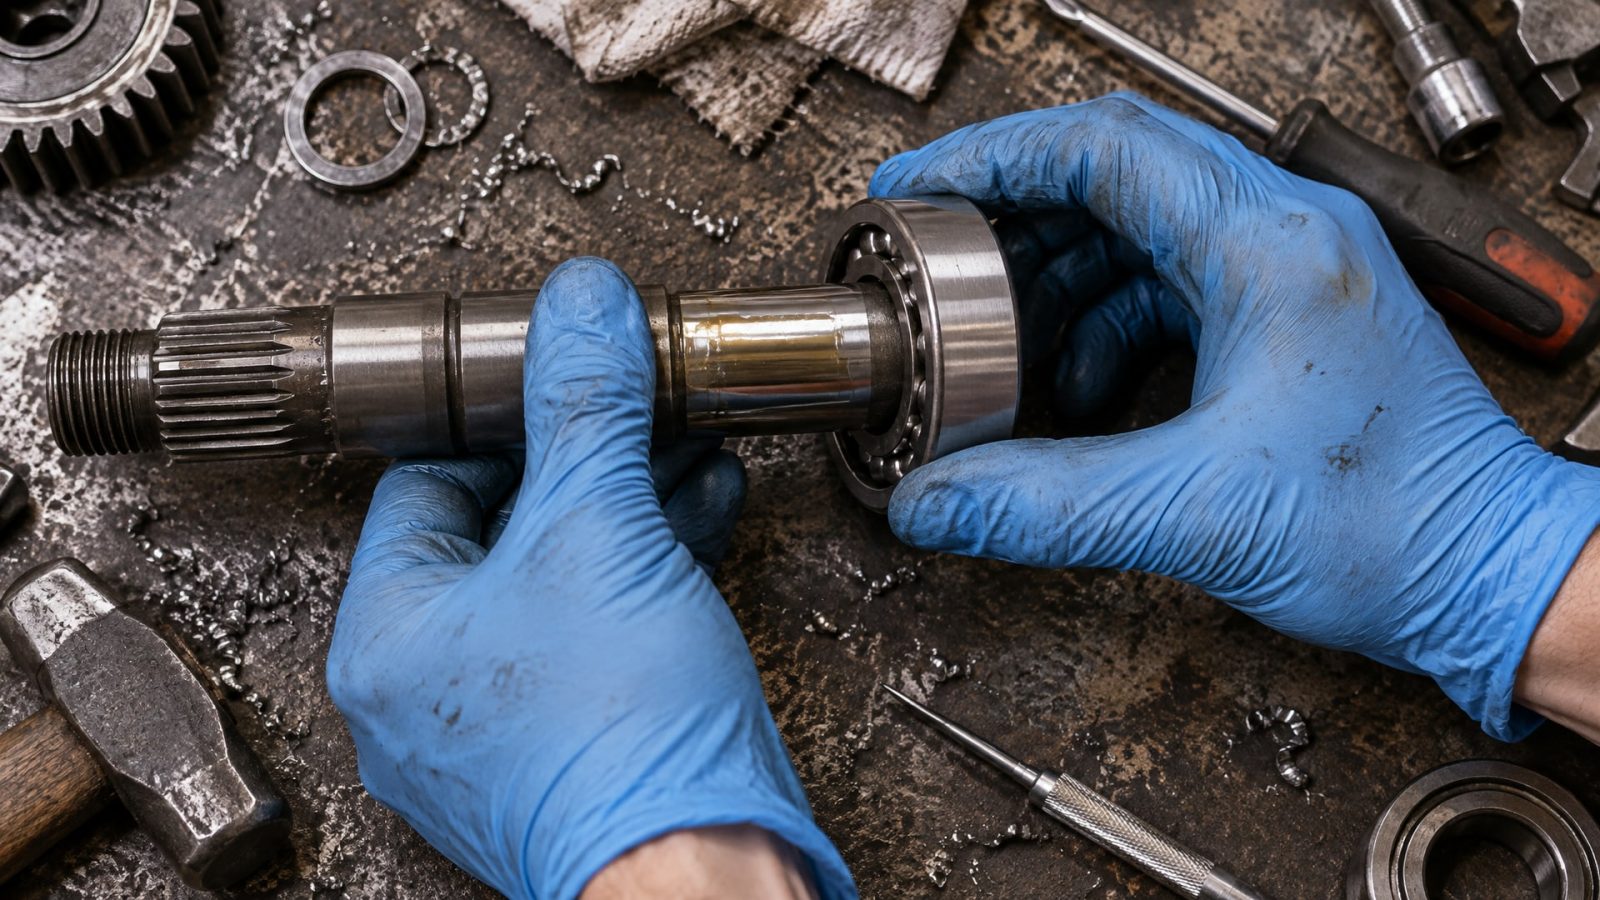
Интенсивное проворачивание срезает тонкий полимерный слой и создает сухие зоны, куда затем проникает влага.
На этапе первичной посадки допустимо легкое совмещение деталей вращением на небольшой угол (не более четверти оборота), чтобы убедиться, что полимер равномерно распределился. Более того - в ряде случаев тонкое проворачивание помогает заполнить поры и микроскопические впадины в поверхности. Но стоит помнить: если слой слишком тонкий или нанесен неравномерно, это движение срезает его напрочь.
После посадки подшипник фиксируют в положении и оставляют без нагрузки. За это время происходит первичная полимеризация:
30–40 минут. Достигается функциональная прочность; соединение удерживает подшипник от проворачивания при незначительных силах.
3–6 часов. Полимер отвердевает практически полностью при комнатной температуре (20–25°C).
До 12–24 часов. В консервативном режиме (особенно при низких температурах или в корпусах с затрудненным доступом воздуха) полное отверждение занимает сутки.
До достижения ручной прочности (проверяется легким давлением пальца на подшипник) узел нельзя приводить в движение, вращать вал или подвергать нагрузкам. Преждевременный запуск разминает еще мягкую пленку и нарушает ее целостность.
Температура также влияет на скорость отверждения: в теплом цехе (30–35°C) процесс идет быстрее, в холодном помещении (5–10°C) замедляется в несколько раз. Если ремонт делают зимой или в неотапливаемом боксе, время выдержки нужно увеличить минимум вдвое.
Фреттинг-коррозия и защита посадки от вымывания
Одна из типичных проблем при использовании обычной смазки или без фиксации вообще - фреттинг-коррозия (микроускорение и окисление поверхности) и вымывание подшипника из посадочного места под вибрацией.
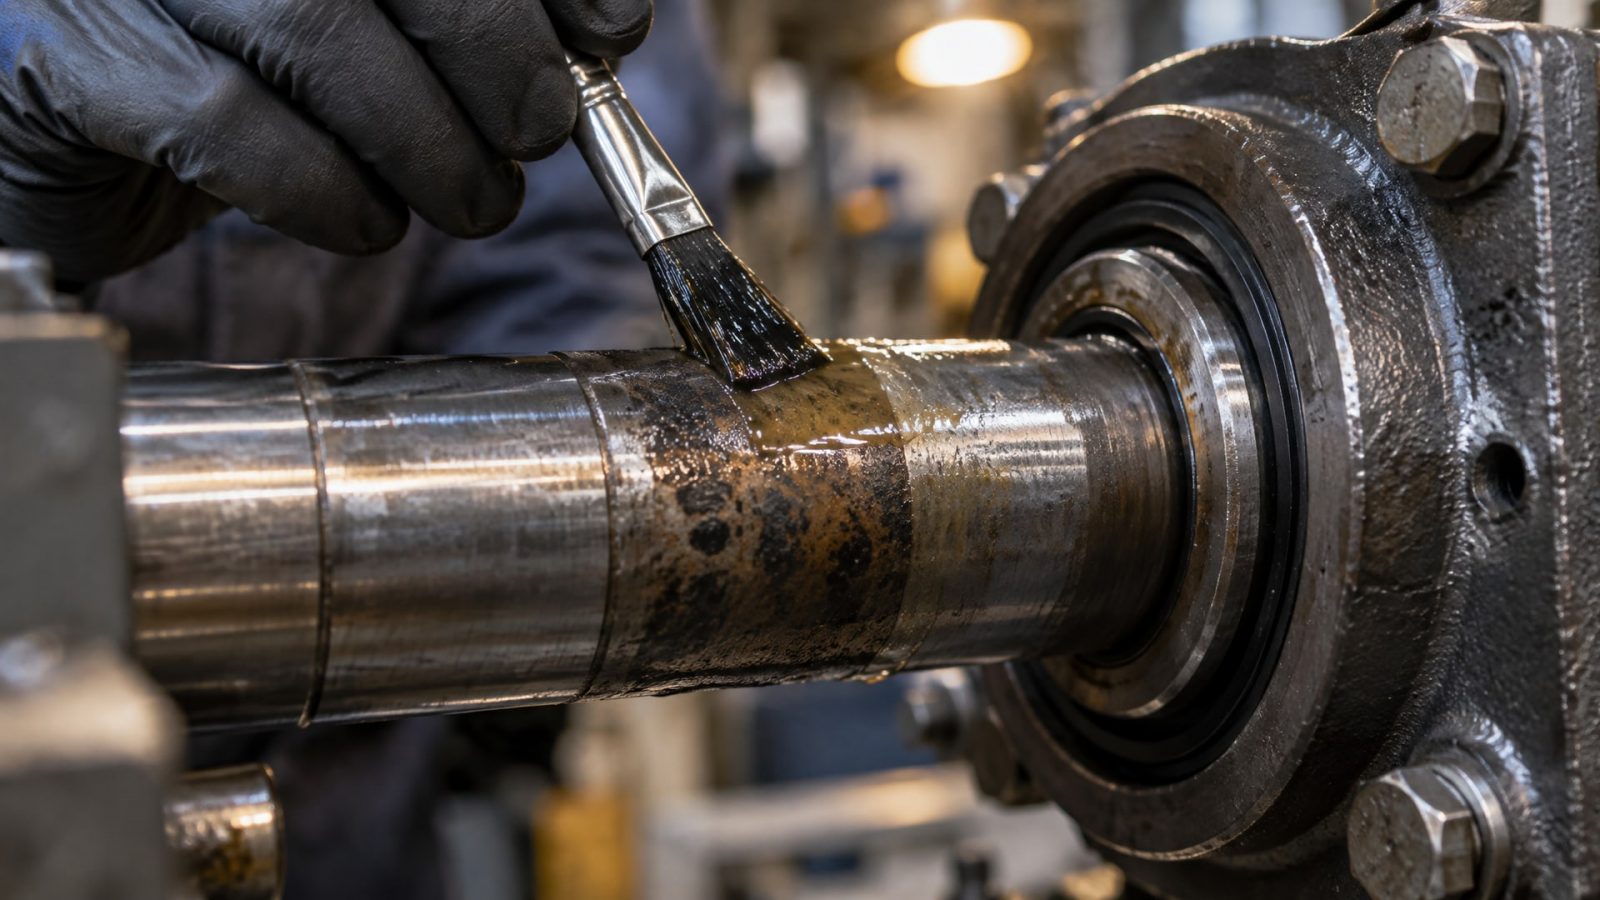
Анаэробный фиксатор одновременно решает обе задачи: герметично изолирует контакт от влаги и воздуха и блокирует микросмещения, которые создают трение и коррозию.
При работе подшипника в нормальных условиях (без экстремальных температур и вибраций) анаэробная пленка остается стабильна, не разрушается и не вымывается даже после тысяч часов работы. Если же подшипник используется в условиях повышенной вибрации (например, в стартере двигателя при холодном пуске) или подвергается циклическому нагреву, то в дополнение к фиксатору рекомендуется оценить прижимное усилие и жесткость узла.
В ряде случаев закупщики комбинируют анаэробный фиксатор с пластичной смазкой на базе литиевого комплекса, которая дополнительно защищает подшипник от грязи и обеспечивает смазываемость рабочих поверхностей. Смазка наносится поверх отвердевшего фиксатора, небольшим слоем в зону контакта и на цилиндрические поверхности подшипника.
Ремонт посадочных мест в разбитом корпусе
Если проблема не только во втулочном фиксаторе на валу, но и в изношенном корпусе - в отверстии, куда вставляется подшипник, - подход меняется.
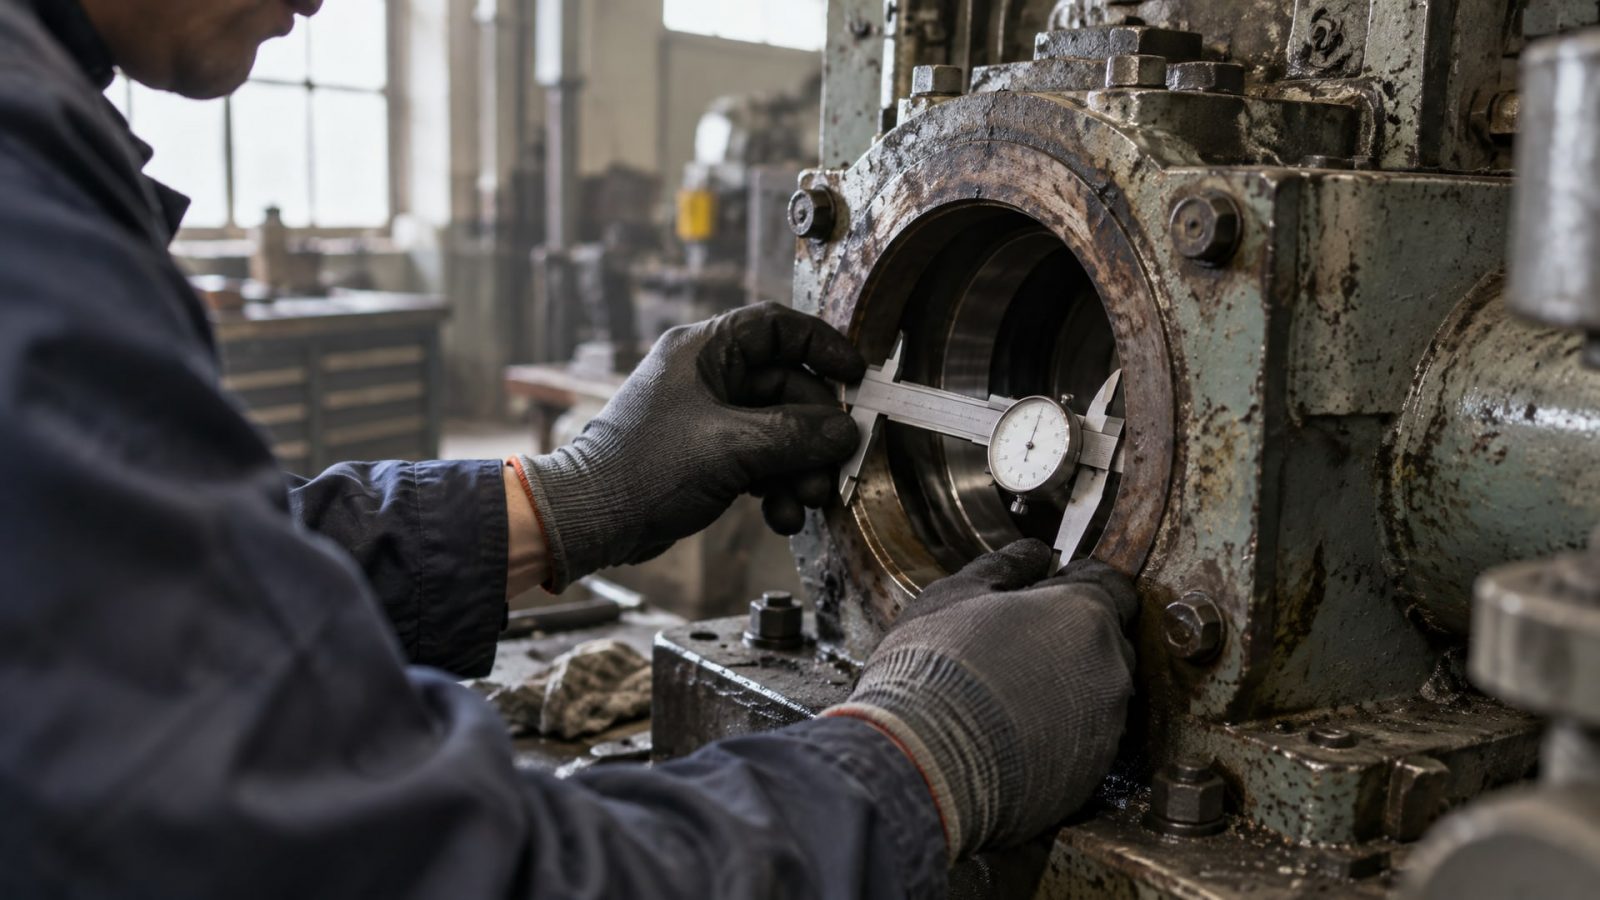
Корпус требует более тщательной оценки.
Сначала замеряют диаметр отверстия в нескольких местах (верхняя, нижняя, боковые части) и проверяют отклонение от круглости. Если увеличение диаметра составляет 0,3–0,5 мм, подшипник будет играть, но анаэробный фиксатор еще сможет его удержать. При больших люфтах (0,5–1 мм и более) фиксатор - лишь паллиатив; нужна замена корпуса или восстановление отверстия полимерным ремонтом.
Чистка и обезжиривание отверстия в корпусе выполняют так же, как и вал: мягкой щеткой, нежной наждачной бумагой, растворителем. Если отверстие глубокое, используют тонкую ветошь на палочке или проволоке. После просушки вокруг отверстия по краю наносят небольшую капсулу фиксатора (примерно половину от того, что идет на вал).
Затем подшипник мягко запрессовывают руками или легким слесарным молотком через пластиковую прокладку (деревянный брусок, пластмассовая трубка). Удары наносят в центр подшипника, равномерно со всех сторон, чтобы вал вошел в отверстие без перекоса.
Часто задаваемые вопросы
Можно ли посадить подшипник на фиксатор, если вал ржавый?
Нет. Ржавчина - это оксидная пленка, которая не даст анаэробному полимеру прилипнуть к металлу. Перед нанесением фиксатора вал обязательно очищают щеткой, наждачной бумагой и растворителем до металлического блеска. Если ржавчина глубокая, может потребоваться механическая обработка или легкое полирование посадочного диаметра.
Как узнать, достаточна ли прочность соединения после отверждения?
После полного отверждения (3–6 часов) проверяют сопротивление вращению: пытаются провернуть подшипник или вал рукой с легким напряжением. Если подшипник не проворачивается и не сдвигается по оси, фиксация достаточна. Точный тест делают на работающем узле: после запуска следят за температурой подшипника и прослушивают его работу первые 30–60 минут; если нет шума и нагрева выше нормы, соединение держит правильно.
Можно ли наносить фиксатор поверх старого слоя, если подшипник был собран когда-то с другим составом?
Нет. Старый слой нужно удалить механически (абразивной тканью, наждачной бумагой) или растворителем, если состав размягчается. Поверх старого, затвердевшего полимера новый состав не схватится: адгезия к полимеру намного хуже, чем к металлу, и слой отслоится.
Что делать, если после нанесения фиксатора между валом и корпусом выступила капля?
Небольшой избыток вокруг мест стыка - нормально. После полного отверждения его можно аккуратно срезать острым ножом или отшлифовать мелкой наждачной бумагой. Если выступа много и он мешает монтажу других деталей, лучше разобрать узел до затвердевания (это возможно в течение первых 5–10 минут после посадки), вытереть излишек и собрать заново.
В каких случаях фиксатор без пресса недостаточен?
Если зазор между валом и подшипником превышает минус 0,5 мм на сторону, если вал или корпус имеют видимую овальность, отклонение от круглости более 0,1–0,15 мм, или если подшипник используется в режиме высоких вибраций и ударных нагрузок, только одного фиксатора может быть мало. В таких случаях требуется восстановление геометрии посадочного места: хромирование, напыление, полировка или замена детали.
Заключение
Ремонт посадочного места подшипника анаэробным фиксатором без пресса и нагрева - проверенный инженерный метод, который работает, если зазор между валом и подшипником находится в диапазоне 0 - минус 0,5 мм на сторону и поверхности правильно подготовлены. Ключ к успеху - тщательная очистка и обезжиривание, тонкое равномерное нанесение состава (0,1–0,2 мм), плавная посадка без проворачивания и соблюдение времени полимеризации (минимум 3–6 часов при комнатной температуре перед нагрузкой).
Если посадочное место сильно разбито, имеет видимую овальность или отклонение от круглости более 0,15 мм, перед нанесением фиксатора необходимо оценить возможность восстановления геометрии. Закупщики и инженеры, регулярно сталкивающиеся с восстановлением посадочных мест подшипников в ремонтных мастерских, опираются на ISO 286 и ГОСТ 1170 при определении допусков и подборе технологии. Следующий шаг - подобрать тип анаэробного фиксатора под конкретный зазор и условия работы узла, провести пробную сборку на менее критичном элементе и только после этого переходить к восстановлению основного подшипника.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать ролики ворот, чтобы они не скрипели, и как правильно ухаживать за механизмом для долгой службы.
Узнайте, как выбрать пищевую смазку для высоких температур, чтобы обеспечить надежную работу оборудования и безопасность продукции.
Узнайте, как снять анаэробный герметик с болтов, используя проверенные методы нагрева и специальные инструменты для разборки.