
Герметик высокотемпературный для резьбовых соединений: выбор и применение
При работе с оборудованием, подвергаемым нагреву свыше 100 °C, герметичность резьбовых соединений становится проблемой, которую не решают стандартные уплотнители и упаковки. Обычная лента и паста теряют эластичность, смазка вымывается, резьба начинает пропускать среду под давлением. Герметик высокотемпературный - это специализированный материал, который сохраняет свойства при значительном нагреве, предотвращает утечки и вибрационное самоотворачивание соединений. В этом материале разберем, как выбрать подходящий герметик для конкретных условий, на какие параметры ориентироваться и какие ошибки при подборе приводят к отказам в производстве.
Статья адресована техническим специалистам, инженерам и закупщикам, которые сталкиваются с резьбовыми соединениями в газовых магистралях, котельных установках, выпускных системах, компрессорах и промышленном оборудовании. Если вы встречали ситуации, когда герметик вытекал или высыхал при нагреве, или когда на чертеже указана температура работы свыше 150 °C - этот материал раскроет классификацию герметиков, стандарты их оценки и принципы подбора.
Два класса высокотемпературных герметиков: анаэробные и силиконовые
Рынок предлагает два основных класса материалов, которые работают при высоких температурах, и они решают разные задачи.
Анаэробные герметики отверждаются в отсутствие воздуха и в контакте с активными металлами, поэтому идеальны для герметизации металлических резьб. Они проникают в зазоры, затвердевают и образуют пластичную или жесткую пленку, препятствующую утечкам под давлением. Стандартные анаэробные составы работают в диапазоне от минус 55 °C до плюс 150 °C, что достаточно для большинства промышленных узлов. Однако если узел нагревается интенсивнее - например, вблизи печи, в выпускной системе или в системе высокого давления - нужны специальные серии, рассчитанные до плюс 204 °C или плюс 280 °C.
Силиконовые высокотемпературные герметики и пасты - это другая химия. Они не требуют отсутствия воздуха для отверждения, хорошо работают на разных поверхностях и выдерживают до плюс 316 °C, а в некоторых случаях и выше. Такие материалы предназначены для корпусов печей, каналов, уплотнения кромок и швов. Если задача связана не столько со скрепляющей резьбой, сколько с предотвращением утечек через швы и щели при экстремальном нагреве, силиконы часто оказываются практичнее.
Анаэробные герметики: температурные классы и рабочие диапазоны
На практике температурный предел анаэробного герметика определяется не фразой на этикетке, а конкретным составом. Европейский стандарт EN 751-1 выделяет температурные классы T1–T5 для анаэробных составов, причем рабочий диапазон начинается от минус 10 °C и идет до плюс 150 °C в базовых сериях. Если же производитель разработал высокотемпературную версию, верхний предел может подняться до плюс 200 °C, плюс 204 °C или плюс 280 °C.
Важно не спутать верхний предел температуры применения с верхней температурой отверждения. Герметик может отвердевать быстрее при нагреве - например, полное отверждение происходит за 24 часа при комнатной температуре, но ускоряется до 1 часа при температуре плюс 93 °C. Однако это не означает, что герметик можно использовать при плюс 93 °C в качестве рабочей температуры, если в спецификации указано максимум плюс 150 °C.
Если на чертеже обозначена температура работы, выбирайте герметик с гарантированным рабочим диапазоном, превышающим эту цифру минимум на 20–30 процентов. Кратковременные тепловые пики (например, при холодном пуске двигателя или кратком скачке давления) допустимо переносят анаэробные составы, но постоянный нагрев в верхней части диапазона сокращает срок службы уплотнения.
Требования к герметику в зависимости от среды: газ, масло, вода
Одна и та же температура применяется совершенно по-разному, если герметик находится в контакте с газом под давлением, с горячим маслом, с паром или с питьевой водой.
Для газовых резьбовых соединений (магистрали сжатого воздуха, газовые котлы, регуляторы давления) действуют стандарты EN 751 и требования к герметичности под давлением. Герметик должен не только переносить температуру, но и выдерживать циклирование давления без деградации. В спецификации такие материалы часто указывают диапазон давления вместе с температурой, например: диапазон от минус 10 °C до плюс 150 °C при давлении до 6 МПа.
Для масляных систем (гидравлические соединения, масляные котлы, компрессоры) герметик должен быть стойким к минеральному маслу и не набухать от контакта с углеводородами. Анаэробные герметики с классом «масло» в спецификации обычно сохраняют свойства при такой экспозиции. Температурный предел для масляных систем иногда ниже, чем для газовых, потому что масло само по себе выступает пластификатором.
Для систем питьевого водоснабжения и теплоснабжения герметик должен соответствовать санитарным требованиям NSF/ANSI 61 или местным нормативам. Это означает, что материал не должен выделять вредные вещества в воду и должен быть предварительно одобрен органами здравоохранения. Не все высокотемпературные герметики такой допуск имеют, поэтому для водяного котла или теплообменника нужно дополнительно проверить спецификацию.
Как определить нужную вам температуру: типичные диапазоны в оборудовании
Неправильный выбор температурного класса - частая причина преждевременного выхода из строя.
Вот реальные диапазоны, с которыми встречаются специалисты:
Компрессоры, магистрали сжатого воздуха: плюс 50–80 °C в норме, до плюс 120 °C при интенсивной работе. Герметик с диапазоном до плюс 150 °C - достаточен.
Котельные установки и отопительные системы: плюс 70–90 °C при нормальной работе, кратковременные пики до плюс 120 °C. Герметик с пределом плюс 150 °C обеспечивает надежный запас.
Выпускные системы и глушители: плюс 200–300 °C в зоне контакта с выхлопными газами. Для таких узлов нужен герметик с рабочим диапазоном минимум до плюс 280–316 °C или высокотемпературный силикон.
Печи и нагреватели: плюс 300 °C и выше. Здесь уже не обойтись стандартным резьбовым герметиком - требуются специализированные силиконы или огнеупорные пасты.
Если точная температура работы неизвестна, получите информацию от конструктора оборудования или найдите в технической документации машины. Приблизительный подход здесь опасен: герметик, рассчитанный на плюс 150 °C, в условиях плюс 200 °C начнет размягчаться уже через несколько недель, и утечка станет неизбежной.
Стандарты и нормативные требования: EN 751, NSF, ASTM
Инженеру недостаточно знать, что герметик «красный» или «синий» - нужно проверить, какой стандарт он соответствует.
Это гарантирует, что свойства не зависят от маркетингового описания.
EN 751-1 - европейский стандарт для анаэробных резьбовых герметиков. Он выделяет составы по типу среды (вода, газ, масло, топливо) и по температурному классу. Например, состав класса T3 рассчитан на диапазон от минус 10 °C до плюс 120 °C, а T5 - от минус 10 °C до плюс 150 °C. Если в спецификации указано соответствие EN 751-1 и класс T5, вы гарантированно получаете материал с верхним пределом плюс 150 °C.
NSF/ANSI 61 - американский стандарт для материалов, контактирующих с питьевой водой. Он определяет, какие вещества допустимо выделяться в воду при определенных температурах и времени контакта. Если герметик должен работать в системе горячего водоснабжения (например, в спирали котла), проверьте наличие такого допуска в спецификации. Без него продукт может быть запрещен органами санитарного надзора.
ASTM и Mil-Spec - американские военные и промышленные спецификации. Они часто используются в авиакосмической промышленности, для выхлопных систем и в критичных приложениях. Если ваше оборудование работает по такому стандарту, убедитесь, что герметик внесен в соответствующий допущенный перечень.
Во время закупки всегда затребуйте технический лист (TDS) и проверьте в нем три параметра: верхний температурный предел, класс по среде и соответствие нормативам. Это займет две минуты, но сбережет вас от ошибок при монтаже.
Практический подбор герметика: контрольный чек-лист
Чтобы не ошибиться при выборе, сверьтесь со следующим списком:
Определите рабочую температуру узла - максимальную, а не среднюю. Добавьте 20–30 процентов к этой цифре как запас. Например, если узел работает при плюс 80 °C, ищите герметик с рабочим диапазоном до плюс 120 °C минимум.
Укажите среду - газ, масло, вода или агрессивная жидкость. Проверьте в спецификации, что герметик одобрен для контакта с этой средой.
Проверьте давление в системе. Для газовых резьб под давлением убедитесь, что герметик рассчитан на нужный класс давления (EN 751 часто указывает максимальное давление параллельно с температурой).
Если система работает с питьевой водой, затребуйте информацию о соответствии NSF/ANSI 61 или местным санитарным нормам.
Проверьте время отверждения при комнатной температуре. Если сборка срочная, убедитесь, что герметик отвердевает за приемлемое время (обычно 15–30 минут для монтажа, полное твердение -24 часа).
Получите технический лист от производителя перед закупкой. Маркетинговое описание на упаковке часто неполно; полные данные всегда в TDS.
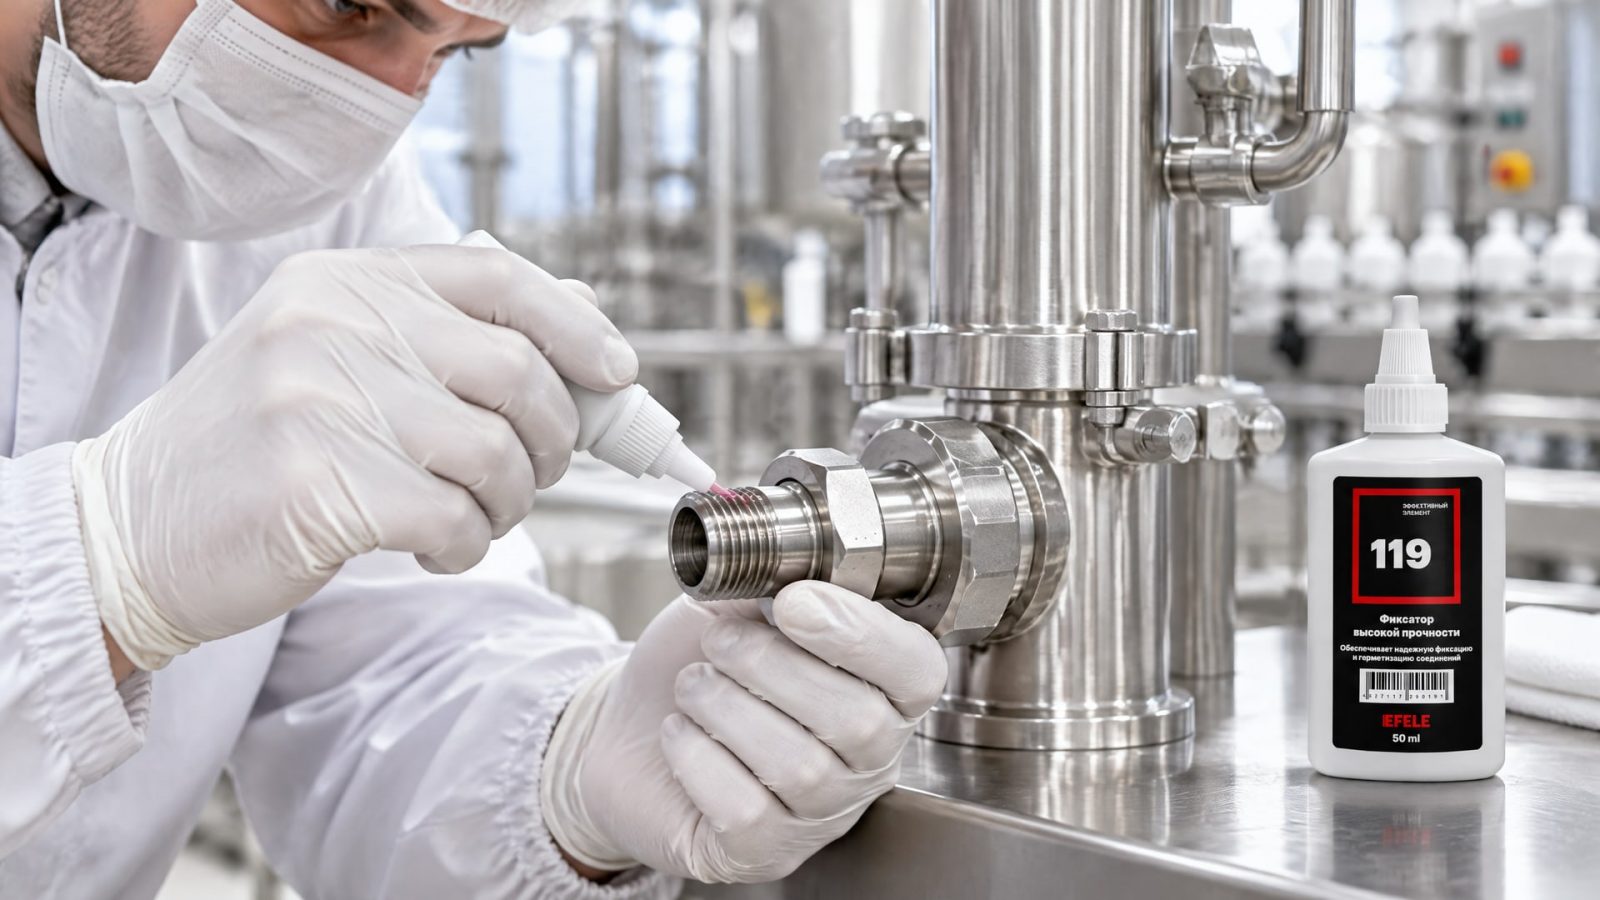
Для обеспечения герметичности резьбовых соединений, работающих при температурах до плюс 280 °C, на промышленных предприятиях давно выбирают анаэробный клей EFELE 119. Этот состав рассчитан на металлические резьбы, вытесняет воду из зазоров, стойко переносит цикличные нагрузки и холодные пуски. Специалисты используют его для котельных установок, компрессоров и газовых магистралей, где верхний предел температуры совпадает со спецификацией.
Частые ошибки при выборе герметика для высокотемпературных соединений
Практика показывает, что большинство проблем возникает не из-за недостатков самого материала, а из-за неправильного его применения или подбора.
Разберем типичные ошибки.
Ошибка 1: ориентировка только на цвет герметика. Многие считают, что красный герметик - это синоним высокотемпературного, а черный или синий - универсальные. На самом деле цвет не стандартизирует ни температурный предел, ни среду применения. Герметик красного цвета может быть рассчитан на плюс 150 °C или на плюс 316 °C - все зависит от конкретной химии. Решающий параметр - температурный диапазон в технической карте, например: минус 55 °C до плюс 150 °C или минус 55 °C до плюс 204 °C.
Ошибка 2: предположение, что "высокотемпературный" означает универсальность. Герметик, выдерживающий температуру, не обязательно подходит для газа, масла и воды одновременно. Каждая среда требует своей химии. Например, анаэробный герметик для масла может быть несовместим с питьевой водой. Всегда проверяйте в спецификации, для какой среды одобрен герметик.
Ошибка 3: игнорирование давления. В газовых резьбовых соединениях давление работает совместно с температурой. Герметик, выдерживающий плюс 150 °C при атмосферном давлении, может отказать при той же температуре и давлении 10 МПа. Для трубных резьб всегда проверяйте оба параметра в спецификации.
Ошибка 4: нанесение герметика толстым слоем. Многие попадают в ловушку, думая, что чем больше герметика, тем надежнее уплотнение. На практике герметик наносят тонкой пленкой на несколько витков резьбы (достаточно 1–2 мм слоя). Избыток не только не улучшает герметичность, но и замедляет отверждение, может вытечь при нагреве и загрязнить конструкцию.
Ошибка 5: сборка сразу после нанесения без учета времени отверждения. Если герметик недостаточно затвердел, он вместе со смазкой просочится в зазоры под давлением и не сможет удержать уплотнение. Проверьте в спецификации минимальное время перед нагрузкой (обычно 15–30 минут) и полное время отверждения (24 часа при комнатной температуре). Если температура нагрева доступна, можно ускорить твердение, но это указано в технической карте.
Ошибка 6: отсутствие пробной проверки при первом применении. Если вы переходите с одного герметика на другой, проведите испытание на нескольких узлах перед массовым внедрением. Совместимость с материалами, давление в системе и температурные циклы могут дать неожиданный результат.
Часто задаваемые вопросы
Какую температуру герметика выбрать для системы отопления при температуре теплоносителя 80 °C?
Для систем с температурой 80 °C нужен герметик с рабочим диапазоном минимум до 120 °C. Это дает запас на кратковременные пики при холодном пуске и перекрытии перемычек. Кроме того, обязательно проверьте допуск NSF/ANSI 61 или его российский аналог, если система работает с питьевой водой. Герметик для масла не подойдет в водяных системах.
Чем отличается анаэробный герметик от силиконового при высокой температуре?
Анаэробный герметик предназначен для герметизации металлических резьб, попадает в зазоры и твердеет в отсутствие воздуха. Силиконовый - это пластичный материал, который подходит для уплотнения швов, кромок и корпусов, работает при очень высоких температурах (до 316 °C) и не требует отсутствия воздуха для отверждения. Для резьбы обычно выбирают анаэробный, для печей и корпусов - силиконовый.
Можно ли использовать одно и то же герметик для газа и масла?
Нет, обычно это разные составы. Герметик должен быть совместим с той средой, с которой он контактирует. Если в спецификации указано, что материал одобрен и для газа, и для масла, можно использовать его универсально, но это редко встречается. Всегда проверяйте в технической карте обозначение среды применения.
Как быстро отвердевает герметик и когда можно включать оборудование после сборки?
Время отверждения зависит от герметика и температуры. Типичный анаэробный герметик отвердевает за 15–30 минут при комнатной температуре настолько, что узел можно перемещать, но полное отверждение требует 24 часов. При нагреве до 93 °C полное твердение может произойти за 1 час. Перед нагрузкой выдержите герметик минимум 15–30 минут (указано в TDS), иначе он протечет.
Что делать, если герметик вытекает из-под головки болта при нагреве?
Вытекание часто происходит, если герметик недостаточно отвердел перед нагрузкой, нанесен слишком толстым слоем или выбран неправильный по температурному диапазону. Проверьте: 1) дали ли вы 24 часа на полное твердение; 2) применили ли тонкую пленку (1–2 мм); 3) соответствует ли верхний предел герметика вашей рабочей температуре. Если при всех условиях герметик протекает, замените его на серию с более высоким температурным пределом.
Заключение
Выбор герметика высокотемпературного - это не выбор по фразе на упаковке, а анализ трех ключевых параметров: рабочей температуры узла, среды применения (газ, масло, вода) и нормативных требований (EN 751, NSF/ANSI 61, ASTM). Стандартные анаэробные герметики работают до 150 °C, специальные серии - до 200–280 °C. Для еще более высоких температур и для герметизации швов, а не резьб, применяют высокотемпературные силиконы и специализированные пасты, выдерживающие до 316 °C.
Перед закупкой затребуйте техническую карту у производителя, сверьтесь с контрольным чек-листом (температура, давление, среда, время отверждения, нормативный допуск) и, если возможно, проведите испытание на нескольких узлах. Это займет несколько дней, но избавит вас от утечек, простоев оборудования и переделок в производстве. Правильно подобранный герметик работает годами без нареканий и окупает свою стоимость через надежность и сокращение времени на ремонт.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выполнить переход с индустриальных на пищевые масла, чтобы обеспечить безопасность продукции и эффективность оборудования.
Узнайте, как проникающая смазка для резьбовых соединений помогает ослабить закисшую резьбу без повреждений.
Узнайте, как выбрать смазку пищевую NSF H1 для фасовочных и упаковочных машин, обеспечивая безопасность продукции и надежность оборудования.