
Как обеспечить герметичность резьбовых соединений при высоких температурах
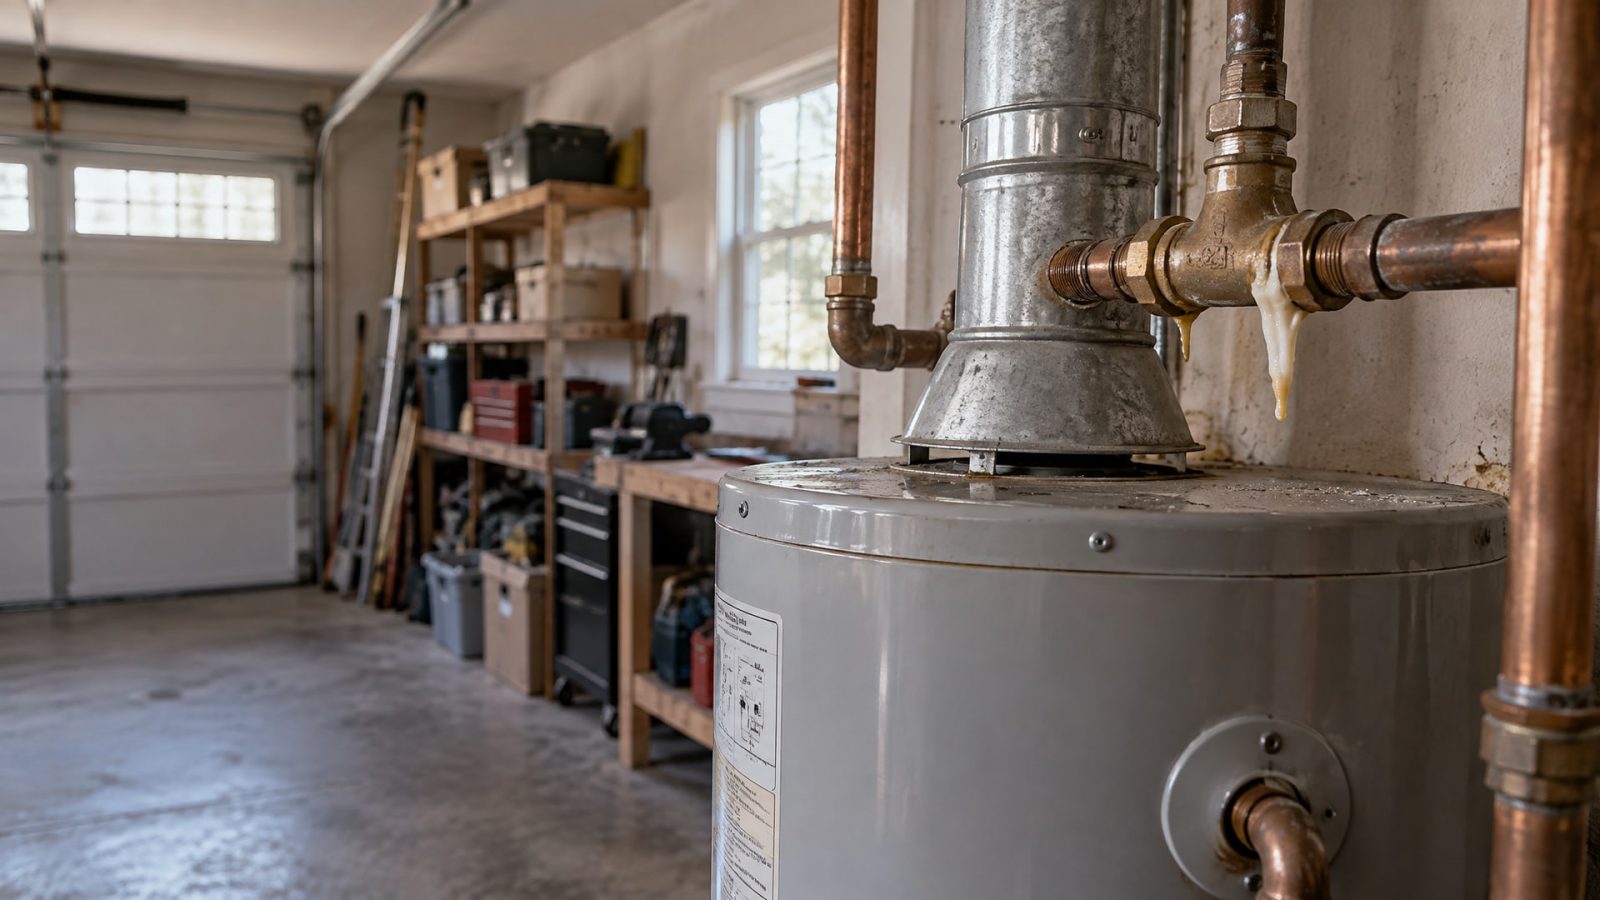
Герметичность резьбовых соединений при высоких температурах - задача, которая стоит перед инженерами, работающими с трубопроводами, теплообменниками, топливными системами и печным оборудованием. Стандартные герметики часто не выдерживают условия, когда температура превышает 150°C, что приводит к течам, потере давления и остановке оборудования. Правильный подбор высокотемпературного герметика и соблюдение технологии нанесения решают эту проблему на корню.
В этой статье вы узнаете, какие материалы выбирать для разных температурных режимов, как подготовить резьбовое соединение и избежать типичных ошибок при герметизации. Информация адресована техническим специалистам, инженерам и закупщикам, которые сталкиваются с выбором герметиков для производства и ремонта.
Почему стандартные герметики не подходят для высоких температур
Обычные анаэробные герметики, предназначенные для комнатных условий, теряют прочность и текучесть, когда соединение находится рядом с источником тепла.
Размягчение материала начинается уже при 120-130°C, а при 150°C стандартный состав может полностью потерять адгезию к металлу. Кроме того, под воздействием тепла полимеризованный герметик становится более хрупким и начинает вымываться под действием давления и вибрации.
Для резьбовых соединений, где температура устойчиво держится на уровне 180-200°C, нужна особая химия. Высокотемпературные герметики содержат модифицированные смолы, которые сохраняют эластичность и удерживают давление даже при длительном нагреве. При работе в диапазоне 200°C и выше некоторые составы могут выдерживать кратковременные скачки до 230°C без потери герметичности.
Еще один фактор - скорость отверждения. Под воздействием повышенной температуры процесс полимеризации может либо ускориться (что приведет к неполному заполнению витков резьбы), либо замедлиться, если герметик нанесен на холодную резьбу в горячей окружающей среде. Поэтому производители настойчиво рекомендуют выдерживать минимум 24 часа при комнатной температуре перед запуском системы в работу.
Разница между анаэробными и силиконовыми высокотемпературными герметиками
Анаэробные герметики для резьбы полимеризуются в отсутствие кислорода, заполняя зазоры между витками и образуя твердую прочную пленку.
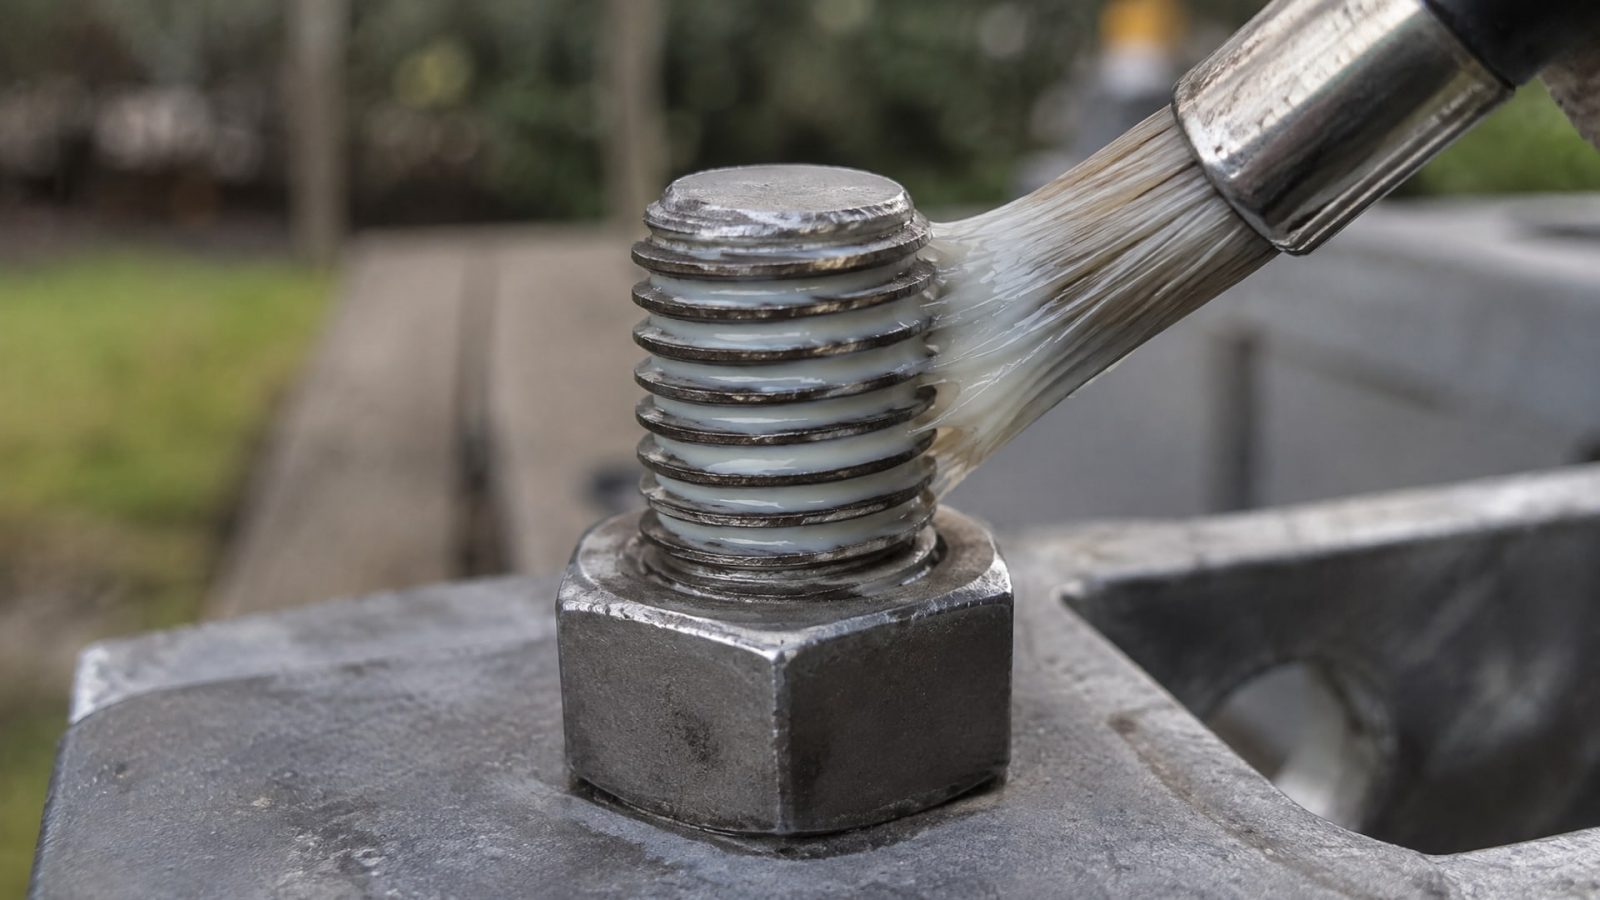
Стандартные составы работают до +150°C, высокотемпературные марки - до +200°C, а специальные формулировки на основе особо термостойких смол - до +280°C. Анаэробные герметики идеальны для систем, где нужна высокая механическая прочность: они заполняют даже микроскопические пустоты в резьбе и предотвращают течи под давлением.
Силиконовые высокотемпературные герметики работают по иному принципу: они остаются эластичными и могут работать при температурах до 300-316°C. Однако прочность их существенно ниже, чем у анаэробных составов, поэтому в высокопрессионных системах их используют редко. Силиконовые материалы лучше подходят для герметизации щелей, стыков оборудования и открытых сопряжений, где требуется именно уплотнение, а не механическая фиксация.
Для резьбовых соединений с давлением выбирают анаэробные герметики: они держат нагрузку, не дают течи и не требуют дополнительного крепления. Для печей, дымоходов и открытых участков - силиконовые, потому что они сохраняют гибкость при циклических температурных колебаниях и не становятся хрупкими.
Как правильно выбрать герметик для конкретной задачи
Выбор начинается с трех параметров: температура соединения, рабочее давление и тип резьбы.
Если максимальная температура у резьбового соединения составляет 100-130°C, подойдет стандартный анаэробный герметик с диапазоном -55°C до +150°C. Это даст запас в 20-50°C - достаточный буфер на случай локальных перегревов.
Когда температура стабильно держится в диапазоне 150-180°C, требуется переход на высокотемпературные марки, заявленные производителем для диапазона до +180-200°C. Такие составы содержат модифицированные полимерные смолы и имеют улучшенную кремний-углеродную сетку, которая не разрушается под длительным воздействием тепла.
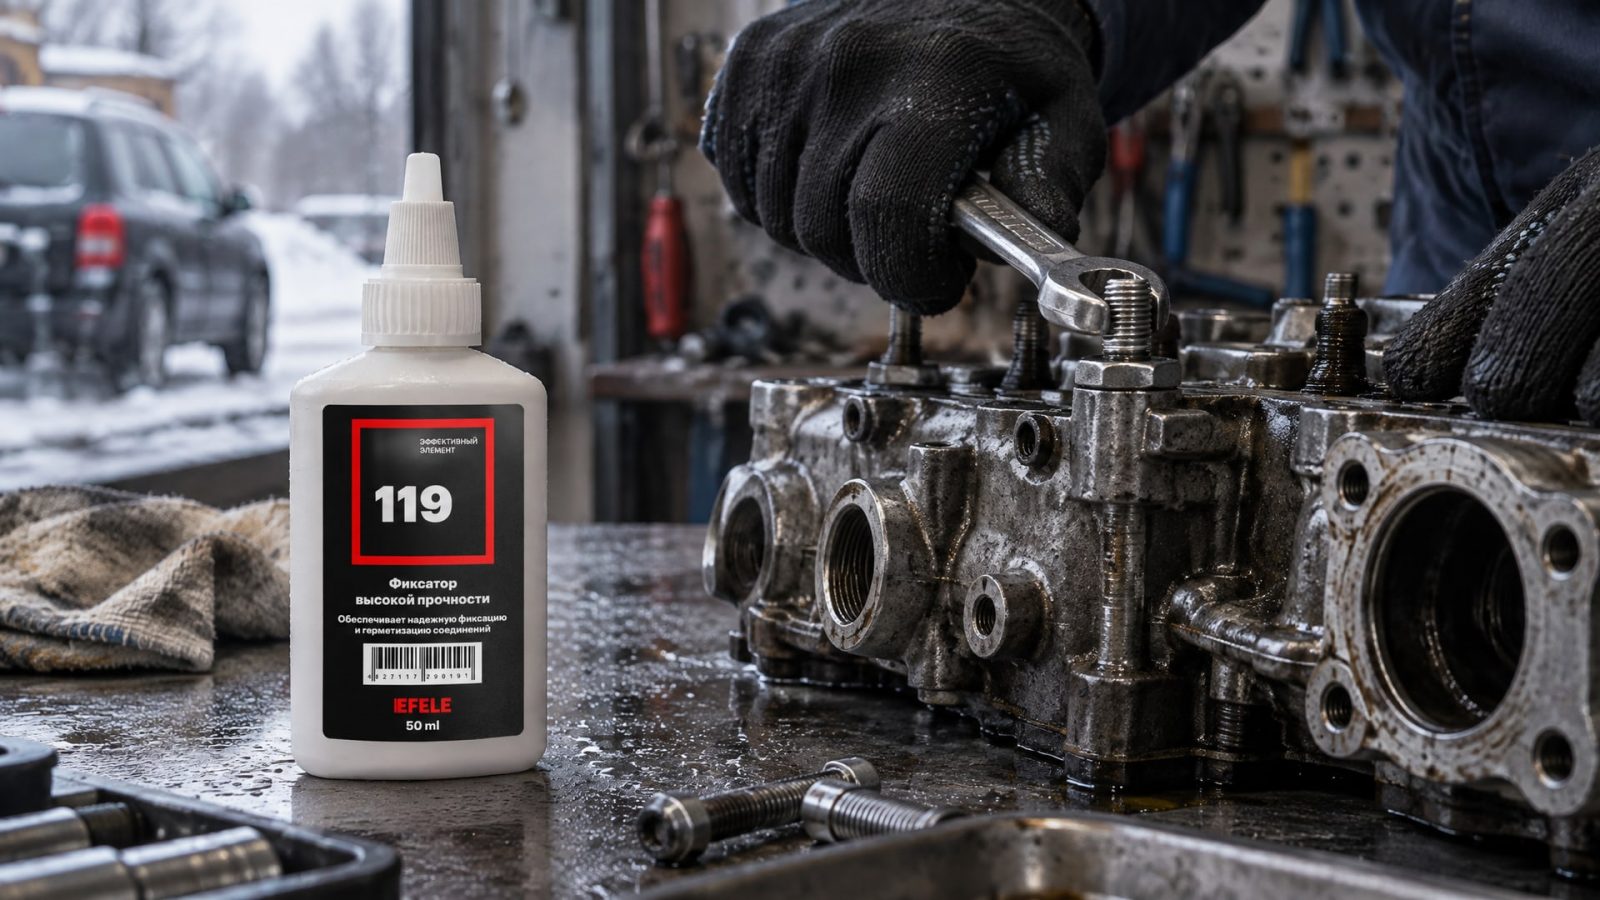
Для крайних случаев - когда соединение находится рядом с источником тепла и температура может подняться до 220-280°C - существуют особо высокотемпературные анаэробные составы. Они обычно имеют красный или черный цвет, указаны в техкартах как «для экстремальных условий» и требуют особо внимательного соблюдения инструкции по подготовке и отверждению. На практике в цехах и ремонтных службах прижилось использовать для таких задач особо термостойкие формулировки; одна из них - EFELE 119, которая обеспечивает герметичность соединений, работающих при температурах до +280°C, что критично для систем с экстремально высокими требованиями.
Давление - второй фактор. При давлении выше 50 бар герметик должен обладать повышенной адгезией и прочностью. Если в системе одновременно высокая температура и высокое давление, это требует максимального запаса: герметик выбирают на 30-50°C выше прогнозируемой максимальной температуры.
Тип резьбы (BSP, NPT, метрическая) влияет на время отверждения. Крупная резьба (например, BSP ½") имеет большие зазоры, и герметик дольше проникает в глубину витков. Это означает, что время полного отверждения может увеличиться, и систему придется выдерживать 30-48 часов перед подачей давления, а не стандартные 24 часа.
Подготовка резьбового соединения к герметизации
Ошибки на этапе подготовки - главная причина микротечей в высокотемпературных системах.
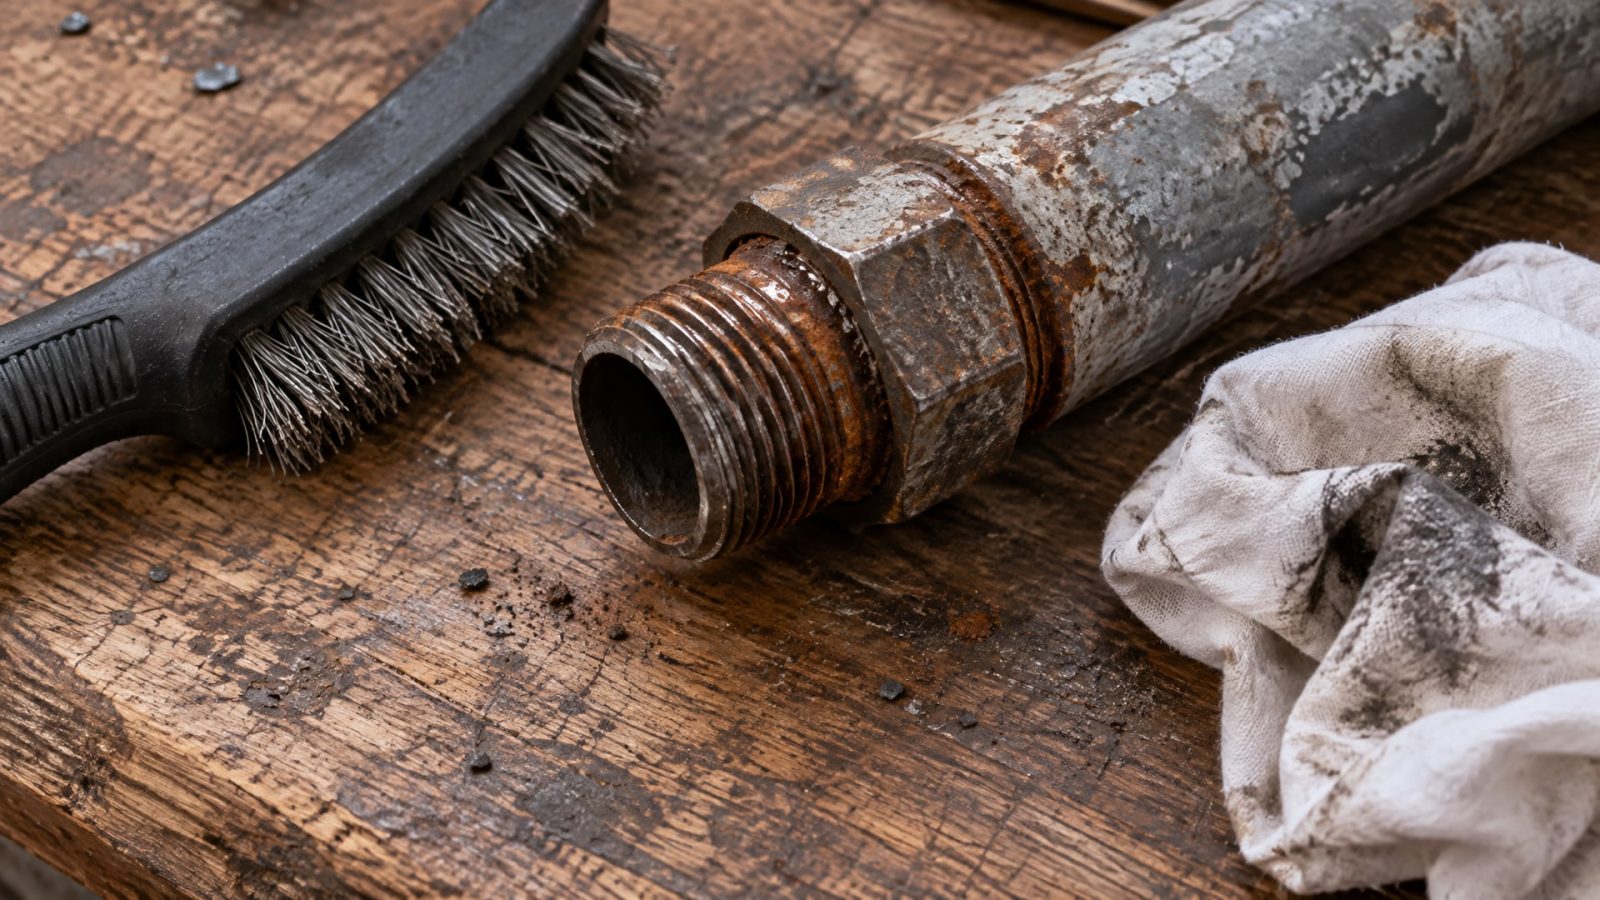
Перед нанесением герметика резьба должна быть полностью очищена от масла, грязи, окалины и остатков старого герметика.
Порядок подготовки:
Очистите резьбу металлической щеткой или абразивной тканью, чтобы удалить окалину и ржавчину.
Протрите ацетоном или специальным очистителем, чтобы убрать масло и загрязнения.
Дайте просохнуть 5-10 минут при комнатной температуре.
Убедитесь, что резьба полностью сухая перед нанесением герметика.
Влага в зазорах резьбы - враг анаэробных герметиков. Она замедляет полимеризацию и может привести к неполному затвердению. Для систем, работающих при высоких температурах, лучше использовать сжатый сухой воздух для продувки резьбы.
Герметик наносится только на ведущие (рабочие) витки - обычно со второго витка, оставляя первый витток свободным. Это делается для того, чтобы при сборке герметик равномерно распределился по виткам под действием силы закручивания. Нанесение «по спирали» с заполнением всех витков одновременно приводит к вытеканию материала и неправильной полимеризации.
Количество герметика - не более чем нужно для заполнения зазора. Избыток выдавливается при затяжке и попадает в систему, где может перекрыть проход или образовать сгустки при нагреве.
Технология нанесения и время отверждения
После очистки герметик наносят тонким слоем непосредственно на ведущие витки резьбы.
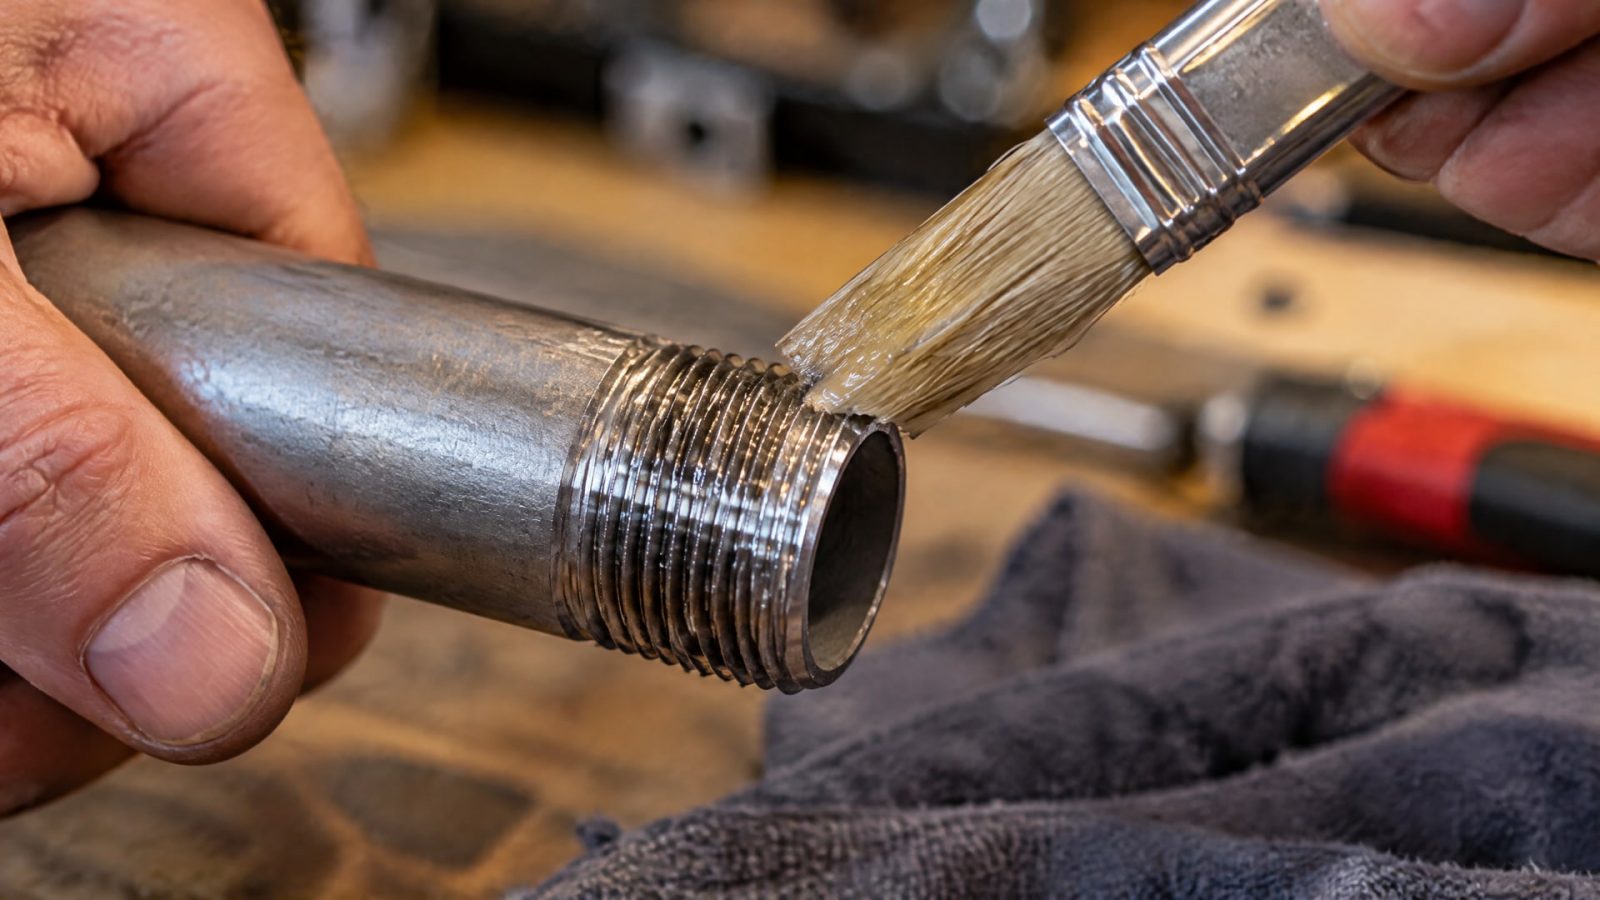
Для металлических фитингов в трубопроводах и системах охлаждения стандартная рекомендация - нанести 1-2 слоя герметика на зону трех-четырех рабочих витков.
Сборка должна производиться плавно, без рывков, с постоянным крутящим моментом. Момент затяжки указывается производителем оборудования или стандартом для конкретного типа резьбы.
После сборки система должна отстояться при комнатной температуре минимум 24 часа. Это время необходимо для полной полимеризации герметика и развития максимальной прочности соединения. Для крупных резьб и высокопрессионных систем время может увеличиться до 30-48 часов.
Подача давления и нагрев должны быть постепенными. Первый нагрев до рабочей температуры проводят в течение 2-4 часов, чтобы герметик успел адаптироваться к изменению температуры. Резкий скачок температуры на 100-150°C сразу после сборки может привести к микротечам, даже если герметик выбран правильно.
Типичные ошибки и как их избежать
Ошибка 1: выбор по цвету вместо характеристик.
Красный, черный или прозрачный цвет герметика не определяет его термостойкость. Один красный герметик может быть рассчитан на +150°C, другой - на +280°C. Всегда проверяйте температурный диапазон в техкарте, а не надейтесь на цвет.
Ошибка 2: использование универсального герметика для всех задач. Герметик, подходящий для резьбы в холодильной системе (+50°C), не будет работать на резьбе печного теплообменника (+200°C). Подбирайте состав под конкретную температуру и давление.
Ошибка 3: недостаточная очистка поверхности. Если на резьбе остается хотя бы тонкий слой масла или окалины, герметик не проникнет глубоко в зазоры и не заполнит все витки. Результат - микротечи и потеря герметичности при нагреве.
Ошибка 4: слишком много герметика. Избыток материала не улучшает герметичность, а наоборот - выдавливается при затяжке, попадает в систему и может засорить фильтры или перекрыть проходы.
Ошибка 5: сразу пустить систему в работу. Если подать давление или начать нагрев раньше, чем герметик полностью затвердеет, соединение будет слабым. Минимальная выдержка -24 часа при комнатной температуре.
Ошибка 6: смешивание разных марок герметиков. Если на резьбе остались остатки старого герметика другой марки, новый материал может с ним не совместиться, и адгезия будет плохой. Всегда удаляйте остатки старого герметика механически или специальным растворителем.
Герметики для различных типов соединений и материалов
Для трубной резьбы BSP и NPT (используются в гидравлике и пневматике) рекомендуются стандартные анаэробные герметики с запасом температурных характеристик.
При частых вибрациях (компрессорные линии, насосные системы) выбирают составы с повышенной вибростойкостью.
Для метрической резьбы (часто используется в европейском оборудовании) подходят те же герметики, но надо учитывать, что метрическая резьба может иметь разные углы профиля в сравнении с BSP/NPT.
Соединения из нержавеющей стали требуют герметиков с улучшенной адгезией к нержавеющей стали. Окисная пленка на поверхности нержавейки замедляет смачивание герметика, поэтому очистка должна быть особенно тщательной.
Медные фитинги хорошо смачиваются анаэробными герметиками и не требуют дополнительной подготовки, кроме стандартной очистки.
Латунные фитинги - промежуточный вариант: очистка ацетоном и щеткой вполне достаточна.
Важное ограничение: для пластиковых и резиновых элементов резьбового соединения (например, прокладок или гайковых колпачков из полипропилена) некоторые высокотемпературные анаэробные герметики не рекомендованы. Перед применением на пластиковых деталях проверьте совместимость в техкарте.
Герметизация резьбовых соединений в специальных условиях
Для дымоходов и печного оборудования подходят как анаэробные высокотемпературные герметики, так и силиконовые составы.
Выбор зависит от того, есть ли в соединении давление. Если дымоход герметизируется просто для уплотнения без давления, лучше использовать силиконовый герметик высокотемпературный - он сохранит гибкость при температурных колебаниях.
Для топливных систем выбирают герметики, совместимые с бензином, дизелем или маслом. Техкарта материала обязательно содержит информацию о совместимости с рабочими жидкостями.
Для систем охлаждения (теплообменники, рубашки охлаждения) используют анаэробные герметики стандартного или повышенного температурного диапазона. Антифриз не влияет на полимеризацию герметика, но совместимость надо проверить дополнительно.
Для автомобильных выхлопных систем и глушителей используют специальные герметики для выхлопов, которые выдерживают температуры 300-400°C в местах максимального нагрева. Для простых резьбовых соединений в глушителе подходит высокотемпературный герметик с диапазоном до +230°C.
Часто задаваемые вопросы
Какой герметик выбрать, если я не знаю точную температуру соединения?
В таких случаях берите герметик на 50-100°C выше максимальной предполагаемой температуры. Если соединение может нагреваться до 150°C, выбирайте состав для +200°C. Лучше использовать более термостойкий материал, чем получить течь в горячей системе.
Герметик силиконовый высокотемпературный - это то же самое, что анаэробный?
Нет. Силиконовые герметики остаются эластичными при высоких температурах (до 300°C), но имеют меньшую прочность. Анаэробные герметики полимеризуются в твердую пленку и лучше держат давление, но обычно не работают выше +200°C. Для резьбовых соединений под давлением используйте анаэробные.
Можно ли повторно использовать герметик, если я разобрал соединение?
Нет. После полимеризации герметик затвердевает и не может быть нанесен повторно. При разборке остатки удаляют механически (соскабливают) или специальным растворителем. Новое соединение требует свежего герметика.
Почему герметик красный, если в техкарте написано «для высоких температур»?
Цвет - просто добавка для видимости наносимого материала. Красные герметики часто используют именно для высокотемпературных применений, но это не правило. Всегда смотрите на технические параметры в паспорте, а не на внешний вид.
Как долго герметик держит герметичность после отверждения?
При правильном нанесении и выборе материала герметик может работать годами. Однако со временем под действием циклических температурных колебаний адгезия может ослабеть, особенно если соединение часто разбирают и собирают. Для критичных систем рекомендуется проверка герметичности после 1-2 лет работы.
Заключение
Герметичность резьбовых соединений при высоких температурах достигается правильным подбором материала, тщательной подготовкой поверхности и соблюдением технологии нанесения и отверждения. Стандартные герметики работают до +150°C, высокотемпературные составы - до +200°C, а специальные формулировки - до +280°C и выше. Главная ошибка - выбор по цвету и названию вместо проверки конкретных параметров в техкарте: температурного диапазона, совместимости с рабочей жидкостью, времени отверждения и типа резьбы.
Если вы сталкиваетесь с задачей герметизации соединения, которое работает при температуре выше 150°C, первый шаг - уточнить максимальную рабочую температуру и давление в технической документации оборудования. Второй шаг - выбрать герметик с запасом 30-50°C выше этой температуры. Третий шаг - тщательно очистить резьбу, нанести герметик тонким слоем только на ведущие витки и выдержать соединение без нагрузки минимум 24 часа перед запуском системы. Это гарантирует герметичность и надежность соединения в течение длительного времени.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы для соединений, требующих периодического демонтажа, и обеспечить их надежность.
Узнайте, как правильно выполнить переход с индустриальных на пищевые масла, избежать лишних промывок и обеспечить безопасность производства.
Узнайте, как правильно использовать проникающую смазку для резьбовых соединений, чтобы открутить закисший крепеж без повреждений.