
Герметизация изношенной резьбы после многократной сборки
Герметичность изношенной резьбы восстанавливают не дополнительным количеством уплотнителя, а подбором материала под тип резьбы, величину зазора и условия эксплуатации. Перед повторной сборкой нужно удалить старый герметик, грязь и масло, очистить и обезжирить поверхности. Для металлического соединения с увеличенным зазором подходит анаэробный состав, рассчитанный на заполнение таких зазоров; для других условий применяют неотверждаемый состав или PTFE-ленту либо шнур, если это допускает область применения.
В статье разберем, чем загерметизировать резьбовое соединение после разборки, как подготовить его к сборке и когда можно подавать давление. Материал будет полезен инженерам, техническим специалистам и снабженцам, которые обслуживают трубопроводные соединения и выбирают уплотнение для повторного монтажа.
Почему после многократной сборки теряется герметичность
При повторном монтаже состояние резьбы может измениться: на ней остаются фрагменты старого уплотнителя, грязь и масло, а повреждение или увеличенный зазор мешают материалу перекрыть путь утечки.
Поэтому причина негерметичности не всегда в самом герметике. Руководства по монтажу требуют полностью удалить прежний состав, очистить и обезжирить поверхности перед нанесением нового.
Также важно учитывать геометрию соединения. Параллельная и коническая резьба могут требовать проверки совместимости с конкретным уплотнительным материалом. Если витки изношены или зазор увеличился, тонкий состав может не заполнить рабочую зону. В таком случае ориентируются на техническую документацию, где указаны допустимые типы резьбы и зазоры, а также способность материала заполнять увеличенный зазор.
Что проверить до повторной сборки
Удален ли старый уплотнитель с наружной и внутренней резьбы.
Нет ли на поверхности грязи и остатков масла.
Соответствует ли выбранный материал типу резьбы и рабочей среде.
Рассчитан ли состав на зазор, который образовался из-за износа.
Указана ли в технической документации совместимость с параллельной или конической резьбой.
Если обнаружено механическое повреждение резьбы, сначала оценивают возможность надежной сборки. Сам по себе герметик не восстанавливает поврежденный металл: его задача - уплотнить соединение в пределах условий применения, заявленных для материала. После монтажа не следует сразу регулировать или доворачивать соединение, если инструкция состава этого не допускает: такое вмешательство может нарушить сформировавшийся уплотняющий слой.
Чем загерметизировать резьбовое соединение
Для металлических резьбовых соединений в контакте с газом и горячей водой применяют материалы, область которых описывают стандарты серии EN 751.
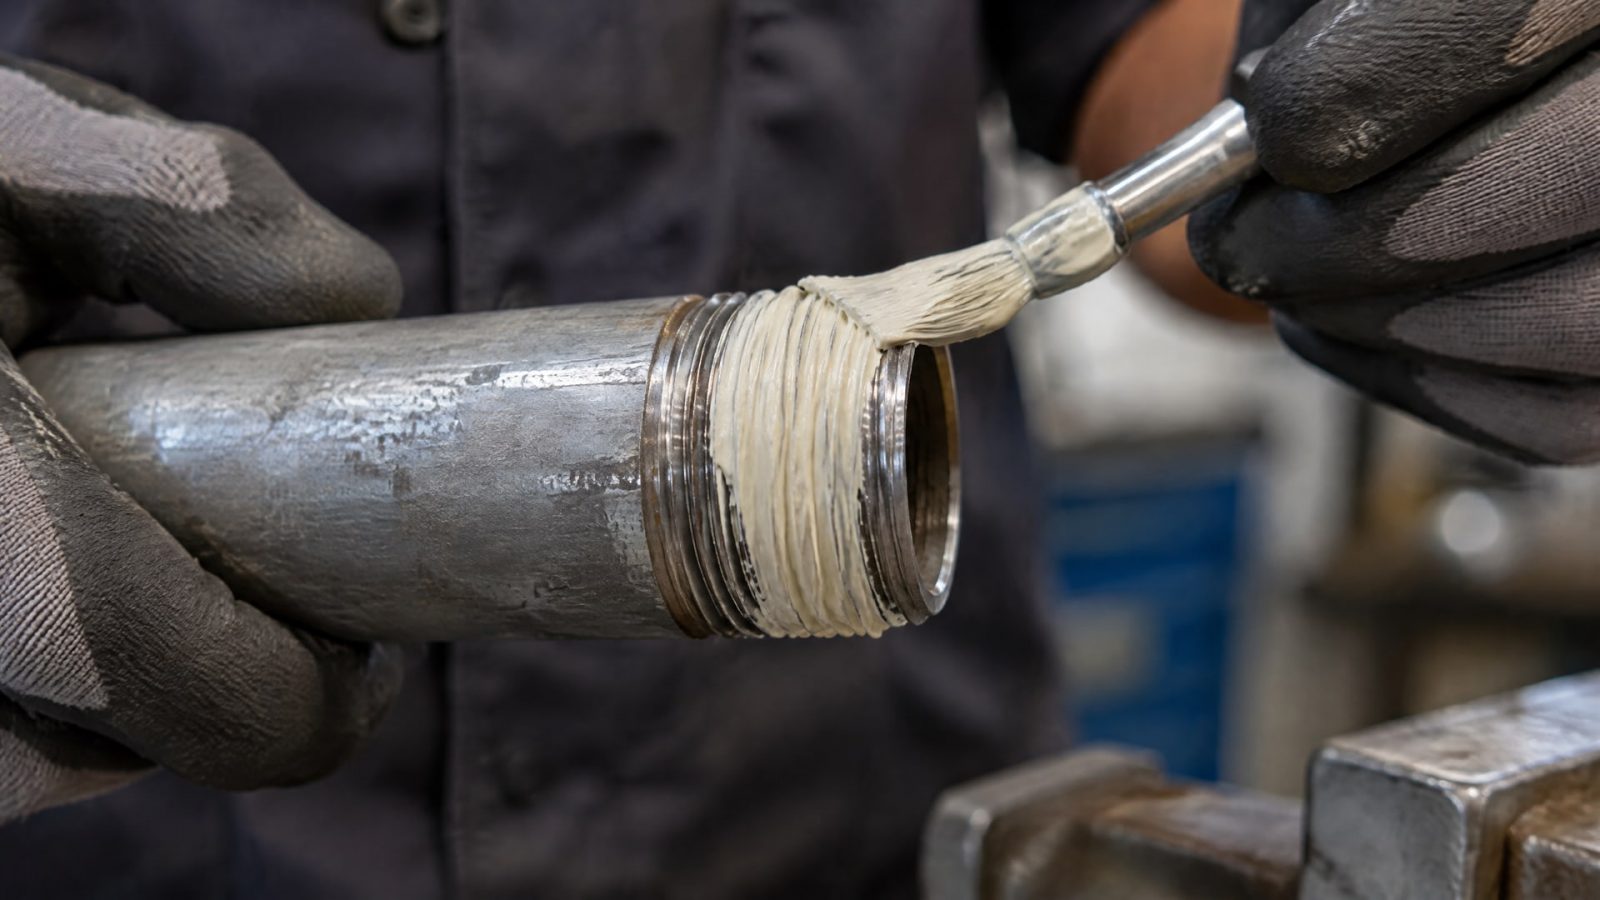
Выбор между анаэробным герметиком, неотверждаемым составом и PTFE-лентой или шнуром зависит от типа соединения и условий эксплуатации. Эти материалы не следует считать взаимозаменяемыми: у каждого своя область применения.
| Материал | Стандарт | Что учитывают при выборе |
|---|---|---|
| Анаэробные герметизирующие составы | EN 751-1 | Металлическая резьба, контакт состава с металлом и отсутствие воздуха в зазоре |
| Неотверждаемые уплотнительные составы | EN 751-2 | Класс применения и соответствие рабочей среде |
| PTFE-ленты и PTFE-шнуры | EN 751-3 | Допустимость материала для конкретного металлического соединения |
Для газовых установок в требованиях к материалам по EN 751-1 и EN 751-2 указана пригодность для газов 1-й, 2-й и 3-й семей, а также для горячей воды. В требованиях к анаэробным составам отдельно учитывается пригодность для тонкой и крупной резьбы. Эти параметры нужно сверять с документацией конкретного герметика, а не переносить на любой состав соответствующего типа.
Для резьбовых газовых соединений в зданиях стандарт EN 13090 распространяется на материалы для повторной герметизации при максимальном рабочем давлении 100 mbar. Это отдельная область применения: требование нельзя автоматически относить к другим трубопроводам или рабочим средам. Если соединение работает с газом или горячей водой, сначала определяют применимый стандарт, а затем проверяют, соответствует ли ему выбранный материал.
Как подготовить старую резьбу к нанесению герметика
Повторное уплотнение начинают с очистки, а не с нанесения нового состава поверх старого.
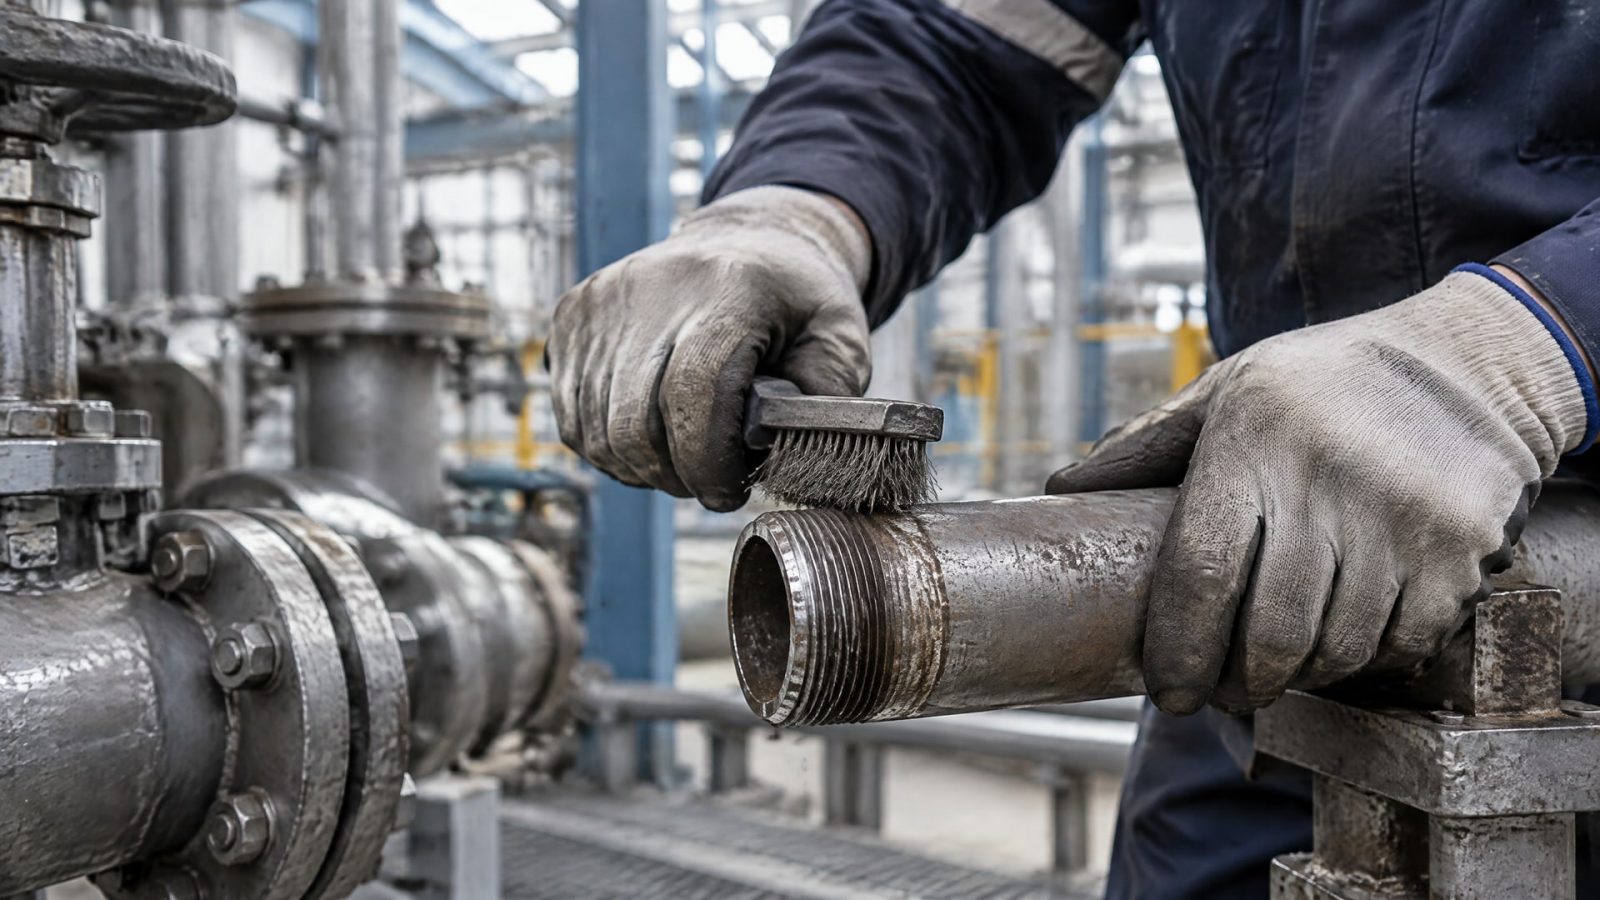
Остатки прежнего материала, загрязнения и масло могут помешать герметику заполнить рабочую зону резьбы. После удаления старого уплотнителя резьбу очищают и обезжиривают. Увеличивать количество ленты или состава вместо подготовки поверхности - ненадежный способ компенсировать загрязнение.
Анаэробный герметик наносят непрерывным валиком по окружности наружной резьбы. В типовых инструкциях указывается нанесение на 1-2 витка от начала резьбы, при этом материал должен попасть в рабочую зону соединения. Для крупной резьбы и увеличенного зазора количество состава может потребоваться увеличить, но ориентироваться следует на инструкцию к конкретному продукту. При сборке важно не ограничиваться покрытием только начальных витков.
После нанесения детали собирают и выдерживают до отверждения. Нельзя считать, что соединение готово к рабочей нагрузке сразу после монтажа: для максимальной стойкости к давлению и растворителям в типовых инструкциях приводится выдержка не менее 24 часов. Фактическое время до ввода в эксплуатацию проверяют по технической документации применяемого состава и требованиям конкретной системы.
Анаэробный герметик для старой резьбы
Анаэробные составы отверждаются в металлическом резьбовом соединении при отсутствии воздуха в зазоре.
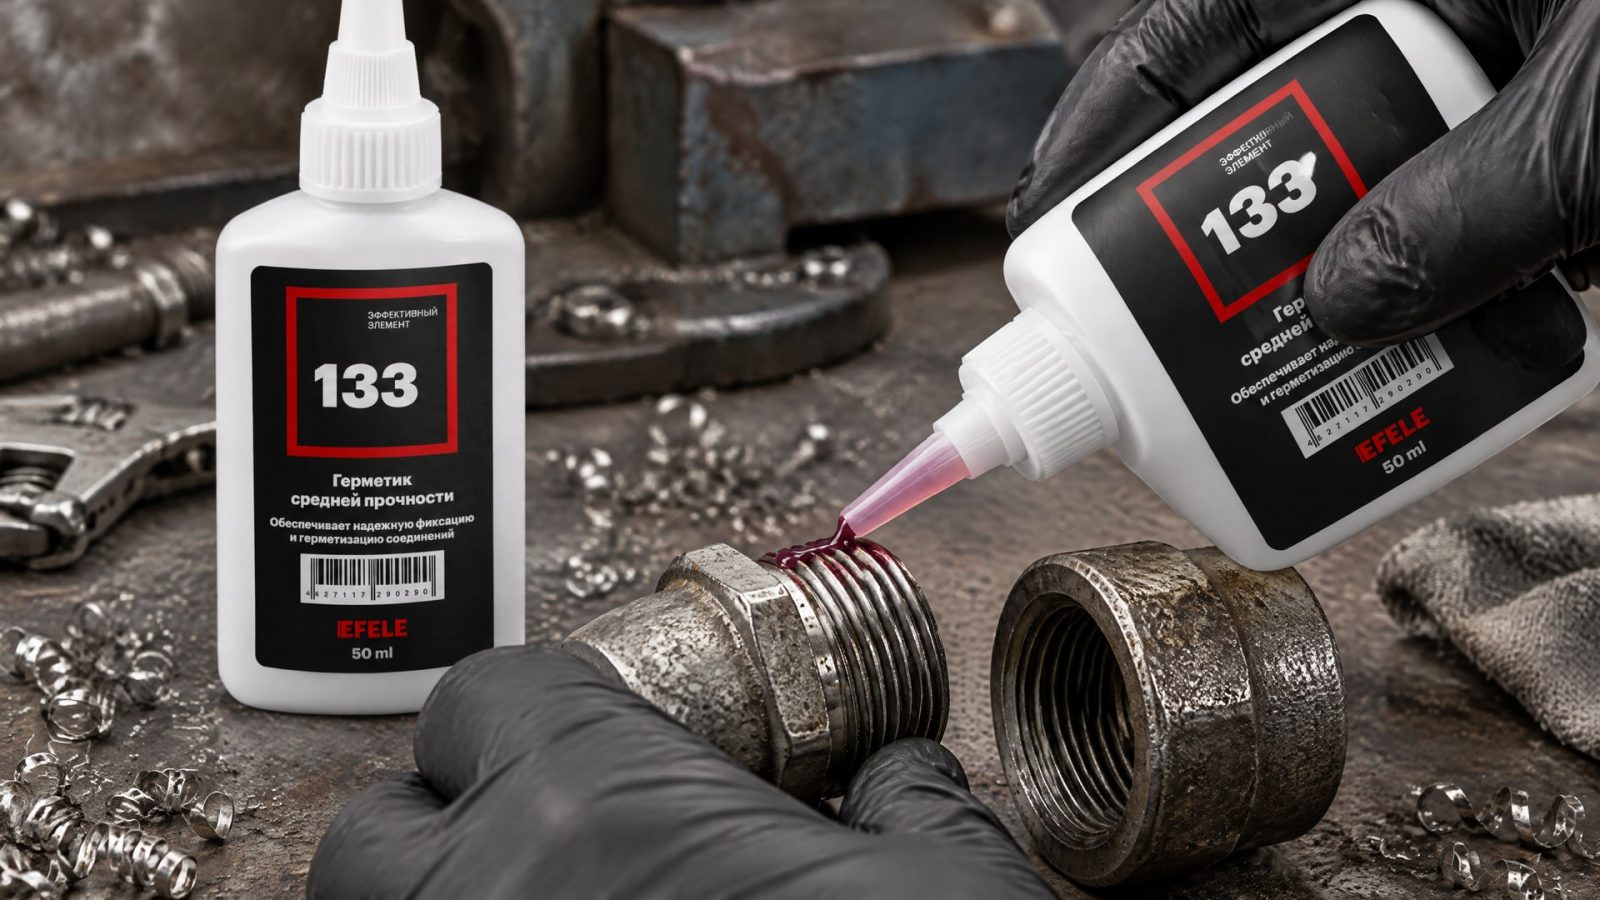
Поэтому их применяют именно для металлической резьбы, а возможность использования на конкретном соединении проверяют по технической документации. При износе важно оценить не только тип резьбы, но и размер зазора: состав с недостаточной способностью к заполнению может не перекрыть путь утечки.
Если соединение многократно разбирают, на нем могут сохраняться остатки прежнего материала и загрязнений. Даже правильно выбранный герметик не компенсирует неполную очистку, неверную зону нанесения или ввод под давление до завершения отверждения. Дополнительно проверяют, допускает ли продукт работу с параллельной или конической резьбой и рассчитан ли он на увеличенные зазоры.
В такой ситуации EFELE 133 используют для герметизации трубных резьбовых соединений: его средняя прочность и высокая вязкость подходят для задачи заполнения резьбовой зоны. Перед монтажом старый состав все равно полностью удаляют, резьбу очищают и обезжиривают, а время выдержки определяют по инструкции к продукту. Подбор по вязкости не отменяет проверки совместимости с рабочей средой и геометрией соединения.
Для газовых применений соответствие материала оценивают не по одному свойству, а по заявленной области использования. В требованиях Kiwa к анаэробным составам предусмотрена проверка герметичности при давлении 12 ± 0,3 bar в течение 15 минут; последние 5 минут образцы визуально проверяют на утечки. Это параметры испытания, а не универсальная инструкция по проверке любого смонтированного трубопровода.
Как проверить результат и когда подавать давление
Перед вводом соединения в эксплуатацию выдерживают время, необходимое для отверждения материала.
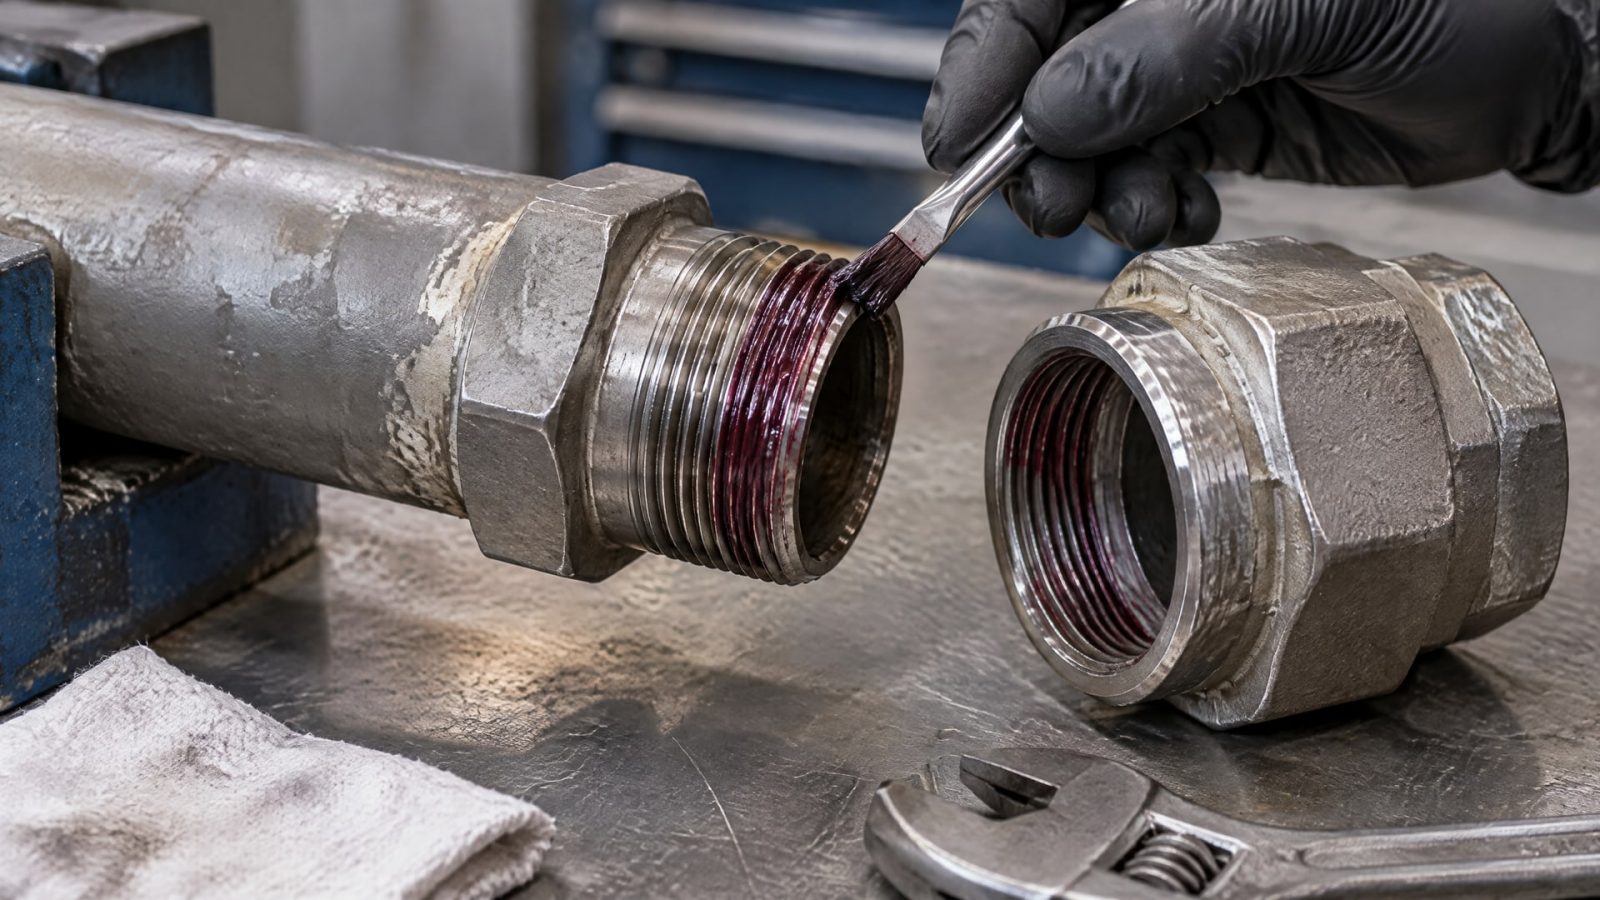
Для типовых анаэробных составов в инструкциях указана выдержка не менее 24 часов для достижения максимальной стойкости к давлению и растворителям. Конкретный срок зависит от состава и условий применения, поэтому его сверяют с технической документацией. Не следует доворачивать или регулировать соединение после сборки без разрешения инструкции.
Испытания, приведенные в требованиях Kiwa, помогают понять, какие параметры могут применяться при оценке герметичности сертифицируемых материалов. Для проверки при 12 ± 0,3 bar задана продолжительность 15 минут, а в последние 5 минут проводят визуальный контроль на утечки. В испытании на воздействие лучистого тепла используют нагрузку 10 kW/m² в течение 30 минут; после нее допустимая утечка составляет ≤ 5 л/ч. Эти показатели относятся к описанным испытаниям и не заменяют проектные требования к конкретной системе.
При повторной герметизации газовых соединений в зданиях учитывают область EN 13090: стандарт касается материалов для перезапечатывания резьбы при максимальном рабочем давлении 100 mbar. Перед проверкой нужно определить, какие требования действуют для конкретного объекта и рабочей среды. Если после правильной очистки, нанесения и выдержки утечка сохраняется, проверяют состояние резьбы, тип состава и соответствие герметика условиям эксплуатации.
Часто задаваемые вопросы
Можно ли нанести новый герметик поверх старого?
Нет, старый материал нужно удалить до повторного нанесения. Остатки уплотнителя, грязь и масло мешают составу заполнить рабочую зону резьбы. После очистки поверхности обезжиривают, затем наносят новый материал согласно инструкции. Если герметик нанесен поверх загрязнений, утечка может сохраниться даже при правильном выборе состава.
Подходит ли анаэробный герметик для любой изношенной резьбы?
Нет. Анаэробные составы предназначены для металлических резьбовых соединений, где материал контактирует с металлом в отсутствие воздуха. При увеличенном зазоре выбирают состав, рассчитанный на его заполнение, и сверяются с документацией по типу резьбы. Если резьба механически повреждена, герметик не восстанавливает металл.
Сколько ждать после сборки перед подачей давления?
Единого срока для всех составов нет: время отверждения зависит от продукта и условий применения. В типовых инструкциях для максимальной стойкости к давлению и растворителям указывается выдержка не менее 24 часов. Перед вводом соединения в эксплуатацию проверьте техническую документацию герметика и требования к конкретной системе.
Чем повторно уплотнить резьбовое газовое соединение в здании?
Для таких соединений стандарт EN 13090 распространяется на материалы для повторной герметизации при максимальном рабочем давлении 100 mbar. Подбирать состав следует по области применения и требованиям к рабочей среде. Нельзя переносить это ограничение на другие системы: для них определяют применимые нормы и проверяют документацию материала.
Заключение
Герметизация изношенной резьбы после многократной сборки начинается с оценки зазора и состояния металла. Старый уплотнитель, грязь и масло удаляют, резьбу обезжиривают, затем выбирают анаэробный герметик, неотверждаемый состав или PTFE-ленту либо шнур с учетом типа соединения и рабочей среды. Для анаэробного состава также проверяют совместимость с геометрией резьбы и выдерживают время отверждения по инструкции.
Перед следующей сборкой определите рабочую среду и тип резьбы, осмотрите соединение и сверьтесь с технической документацией выбранного материала. После монтажа соблюдайте указанное время выдержки и проводите проверку по требованиям, применимым к конкретной системе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и нанести смазку дверей холодильника с допуском H1 для обеспечения герметичности и долговечности.
Узнайте, как правильно смазать контакты распределителя зажигания и защитить их от окисления, избегая распространенных ошибок.
Измерение концентрации СОЖ: узнайте, как выбрать прибор и настроить контроль для эффективной работы оборудования.