
Испытание соляным туманом: как фосфатирование и оксидирование влияют на коррозионную стойкость
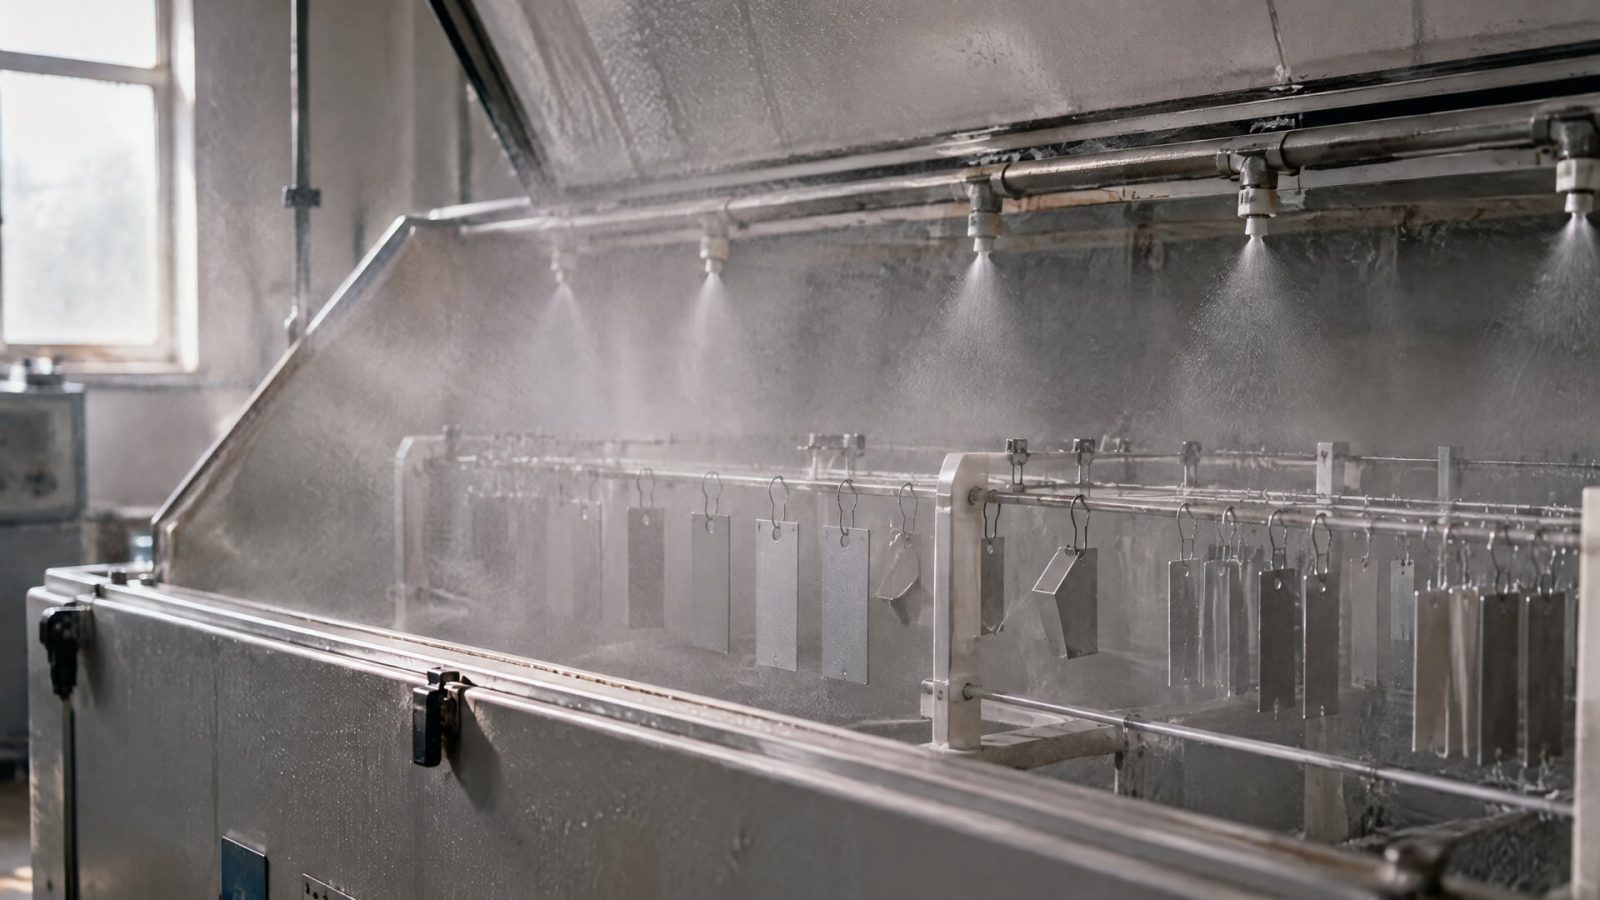
Фосфатирование обычно работает как конверсионный слой и основа под финишную защиту, а не как самостоятельное покрытие для жесткой коррозионной среды. Оксидирование без пропитки маслом, воском или лаком защищает слабо. Поэтому результаты испытания соляным туманом нужно оценивать с учетом подготовки поверхности, постобработки и метода испытания, а не только по числу часов в камере.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, что показывают испытания фосфатированных и оксидированных деталей, чем отличаются методы ISO 9227 и ISO 16151:2018 и какие сведения стоит запросить у поставщика. Отдельно рассмотрим, почему результат в соляном тумане нельзя напрямую считать прогнозом срока службы изделия.
Как устроено испытание соляным туманом
ISO 9227:2022 описывает методы испытаний в нейтральном соляном тумане (NSS), уксуснокислом соляном тумане (AASS) и медь-ускоренном уксуснокислом соляном тумане (CASS).
Эти методы применяют для сравнительной оценки коррозионной стойкости металлических материалов с постоянной или временной защитой. Для NSS используют распыление 5% раствора хлорида натрия в контролируемой среде.
Испытания в камере соляного тумана помогают сравнить образцы при заданной методике. Однако ISO 9227 не устанавливает прямое соответствие между часами испытания и сроком службы изделия на улице, в помещении или на производстве. Поэтому результат вроде «выдержал определенное число часов» нужно читать вместе с описанием метода и критериями оценки, а не как обещание конкретной долговечности.
Почему важно различать методы
NSS, AASS и CASS - разные варианты испытания. Их результаты нельзя механически сравнивать по одной шкале: одинаковое число часов в разных методах не означает одинаковую стойкость покрытия. При запросе протокола уточняют, какой вариант испытания применяли и к какому состоянию поверхности относился образец.
Для оценки поведения металла во внешней среде с чередованием воздействий может быть уместен другой подход. ISO 16151:2018 описывает циклические ускоренные испытания с фазами acidified salt spray, dry и wet. В отличие от непрерывного воздействия соляного тумана, циклическая методика включает сухие и влажные стадии. Выбор метода зависит от задачи сравнения и условий, которые требуется моделировать.
Таким образом, испытание на воздействие соляного тумана дает полезные сравнительные данные, если указаны стандарт и вариант методики. Без этой информации число часов в отчете недостаточно для технического решения. Снабженцу при запросе предложения стоит просить не только итоговую цифру, но и протокол с обозначением метода, описанием образца и сведениями о последующей обработке.
Фосфатирование и коррозия: роль подготовки поверхности
Фосфатирование формирует конверсионный слой на металлической поверхности.
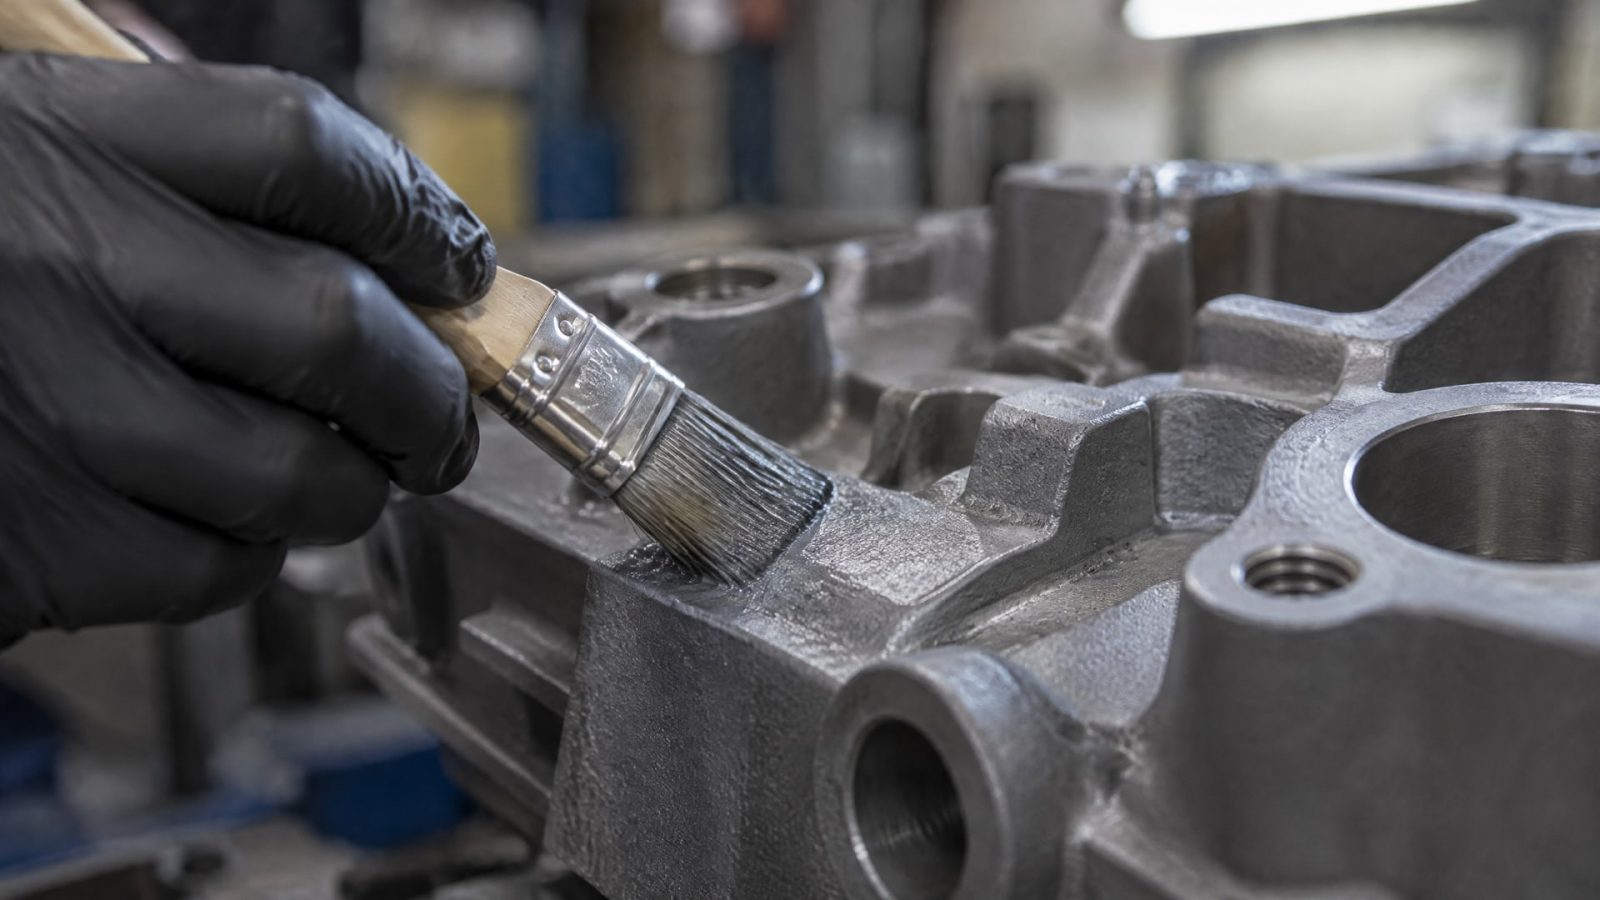
В технических системах его обычно рассматривают как подготовку под масло, краску или другую финишную защиту, а не как самостоятельное покрытие для агрессивной среды. Поэтому оценивать фосфатирование коррозия следует не отдельно от всей системы, а с учетом того, чем обработана деталь после фосфатирования.
Подготовка поверхности перед процессом влияет на качество готового слоя. Испытание оценивает уже обработанный образец, но не исправляет ошибки обезжиривания, травления или промывки. Если подготовка выполнена неравномерно, результат проверки может отражать не только свойства фосфатного слоя, но и дефекты процесса перед его нанесением.
Что показывает испытание фосфатированного образца
В MIL-DTL-16232H предусмотрена проверка фосфатированной детали без дополнительной обработки: образец должен пройти испытание в соляном тумане без признаков коррозии в течение заданного стандартом времени. Конкретное время определяется таблицей требований и зависит от применимого условия. Поэтому для оценки соответствия важно сверяться со спецификацией, а не переносить срок из другого испытания или другого типа покрытия.
Если фосфатированный слой должен работать в более жесткой среде, чем допускает его собственная стойкость, ключевое значение получает последующая пропитка или финишная защита. При сравнении образцов необходимо учитывать, была ли нанесена такая обработка. Иначе два протокола с похожими названиями могут относиться к разным системам защиты.
Для закупщика практический вопрос звучит не только как «сколько часов выдерживает фосфатирование». Следует уточнить материал детали, подготовку поверхности, состояние образца после фосфатирования и наличие финишного слоя. При необходимости повторить испытание нужно воспроизвести именно ту систему обработки, которая будет использоваться в производстве.
Оксидирование: защита зависит от пропитки
Оксидирование формирует пористую пленку, которая сама по себе не обеспечивает высокой коррозионной стойкости.
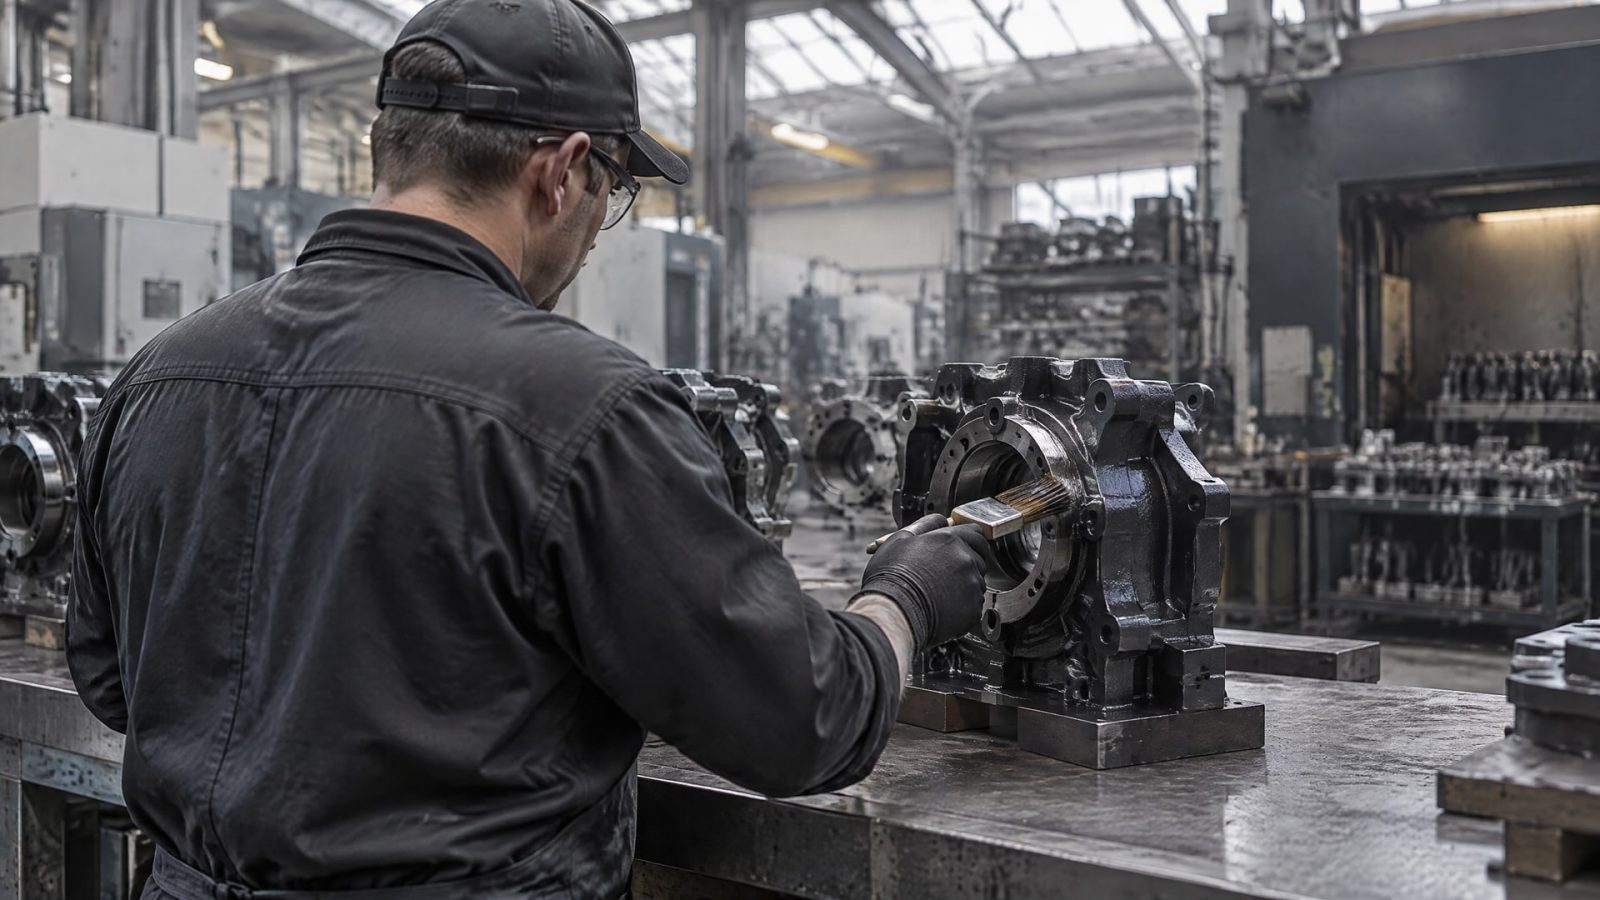
Ее защитные свойства зависят от последующей пропитки или герметизации маслом, воском либо лаком. Поэтому оценка оксидирования защиты без указания постобработки дает неполную картину.
В обзорах по черному оксидированию приводятся разные ориентиры. Для необработанного оксидированного слоя указывается разрушение в соляном тумане уже через 1-2 часа. Для слоя с герметизацией или пропиткой масло-восковыми составами приводится диапазон 100-200 часов по ASTM B117. Другой материал указывает 24-72 часа при правильной масляной, восковой или лаковой герметизации. Эти значения относятся к разным описаниям процесса, поэтому их нельзя считать единой гарантированной характеристикой оксидированного покрытия.
Как корректно читать часы в отчете
Диапазоны не следует объединять или переносить на конкретную деталь без уточнения условий испытания и состава постобработки. Различия в структуре и толщине слоя, качестве подготовки и способе герметизации влияют на результат. Кроме того, число часов в испытании остается сравнительным показателем, а не прямым пересчетом на эксплуатационный срок.
При выборе системы нужно установить, какое именно оксидирование применено и чем заполнены поры слоя после обработки. Затем проверить, совпадают ли метод испытания и состояние образца с требованиями к изделию. Если деталь будет работать во влажной, наружной или иной агрессивной среде, одного указания «оксидировано» недостаточно для оценки риска коррозии.
Именно постобработка определяет, будет ли оксидная пленка давать заметную защиту в соляном тумане. В техническом задании и протоколе поэтому фиксируют не только тип покрытия, но и наличие масла, воска или лака, а также метод испытания.
Испытания в камере соляного тумана: как сопоставлять результаты
Чтобы сопоставить два результата испытаний, сначала проверяют, одинаково ли проведена проверка.
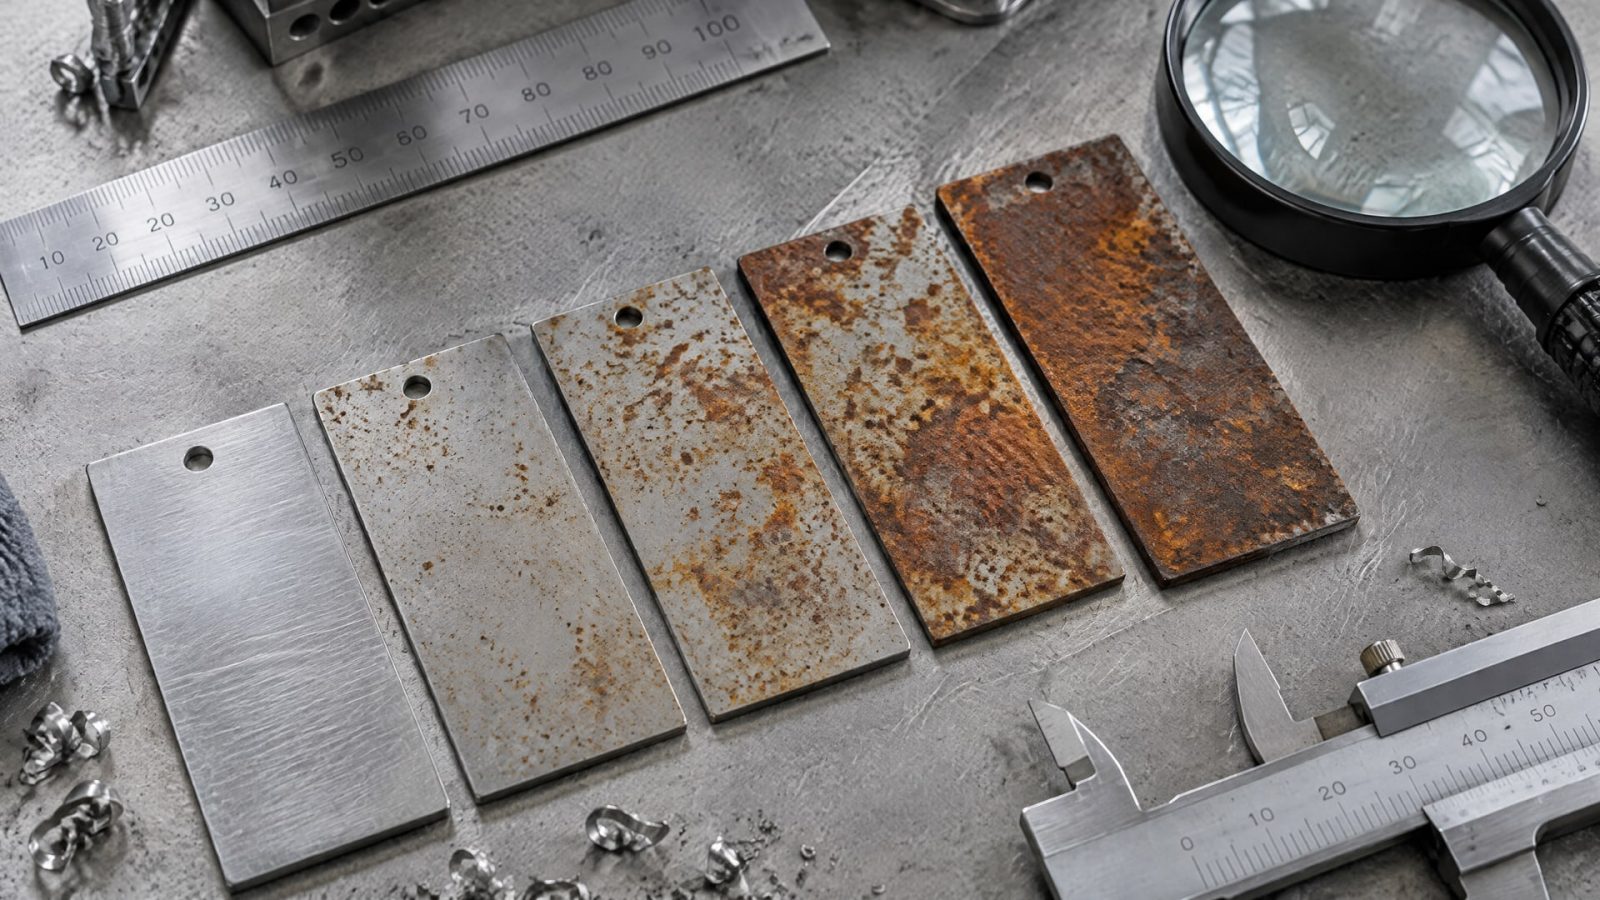
ISO 9227 включает три метода: NSS, AASS и CASS. Их условия различаются, поэтому результат одного метода нельзя напрямую сравнить с результатом другого только по числу часов.
Затем уточняют, как подготовили образцы и в каком состоянии их испытывали. Для фосфатированных деталей важно знать, проводилась ли пропитка или наносилась финишная защита. Для оксидированных - использовали ли герметизацию маслом, воском или лаком. Если сведения о постобработке отсутствуют, вывод о стойкости покрытия будет неполным.
Что должно быть понятно из протокола
В протоколе или техническом описании стоит проверить:
какой стандарт и метод применяли: NSS, AASS, CASS или циклический метод;
какой материал и какое покрытие испытывали;
как подготовили поверхность перед нанесением покрытия;
была ли дополнительная пропитка или финишная обработка;
какой критерий использовали для оценки результата.
Эти данные позволяют понять, относятся ли сравниваемые цифры к сопоставимым образцам. Если испытания выполнены по разным методам или один образец прошел постобработку, а другой нет, различие в часах нельзя приписать только фосфатированию или оксидированию.
Число часов полезно для контроля изменений в пределах одной методики и одинаковой подготовки. Оно также помогает проверить соответствие заданному требованию, если критерий испытания установлен спецификацией. Но без данных о методе и конструкции защитной системы оно не отвечает на вопрос, как долго деталь прослужит в реальных условиях.
Как выбрать стандарт и метод испытания
Для сравнительной проверки покрытий в соляном тумане используют ISO 9227:2022.
Стандарт охватывает методы NSS, AASS и CASS, а выбор между ними определяется задачей проверки и требуемым способом сравнения. Важно указать выбранный вариант в задании: просто фраза «испытание в камере» не фиксирует, по какой методике должны получить результат.
Когда оценивают воздействие внешней среды с чередованием влажных и сухих периодов, можно рассмотреть циклические испытания по ISO 16151:2018. В описанных методах предусмотрены фазы acidified salt spray, dry и wet. Такой подход дает иной режим воздействия, поэтому результаты циклического теста нельзя приравнивать к непрерывному NSS.
Что уточнить до проведения испытаний
До передачи образцов лаборатории инженер или закупщик согласует:
какую задачу решает проверка: сравнение вариантов, контроль процесса или подтверждение требования спецификации;
какой стандарт и метод применяют;
испытывают ли покрытие отдельно или всю систему с пропиткой и финишным слоем;
каким критерием фиксируют появление коррозии;
какие сведения о материале и подготовке поверхности войдут в протокол.
Если вопрос сформулирован как «какой ГОСТ регламентирует испытания в камере соляного тумана», сначала нужно сверить применимый нормативный документ в документации проекта. Для методов NSS, AASS и CASS в этой статье рассматривается ISO 9227; ISO 16151:2018 относится к циклическим испытаниям. Подменять один стандарт другим нельзя, а наличие слова «ГОСТ» в техническом задании само по себе не определяет методику.
Часто задаваемые вопросы
Что показывает испытание соляным туманом?
Оно позволяет сравнить коррозионную стойкость образцов по заданной методике. ISO 9227 описывает NSS, AASS и CASS, но не переводит число часов в камере в срок службы изделия. Для интерпретации результата нужны сведения о методе, материале, подготовке поверхности и постобработке.
Сколько выдерживает оксидирование в соляном тумане?
Единого значения для любого оксидированного слоя нет. Для необработанного слоя в обзоре приводится разрушение через 1-2 часа, а для пропитки или герметизации указаны разные диапазоны: 100-200 часов по ASTM B117 и 24-72 часа в другом материале. Эти показатели нельзя сравнивать без условий испытания.
Фосфатирование защищает от коррозии без финишного покрытия?
Фосфатирование обычно рассматривают как конверсионный слой и основу под последующую защиту. MIL-DTL-16232H предусматривает отдельное испытание фосфатированной детали без дополнительной обработки, но это не означает, что слой заменяет финишную систему для любой среды. Для жестких условий важны пропитка или другое защитное покрытие.
Какой стандарт выбрать для испытаний в камере соляного тумана?
ISO 9227 описывает методы NSS, AASS и CASS для сравнительной оценки коррозионной стойкости. ISO 16151:2018 рассматривает циклические ускоренные испытания с сухими и влажными фазами. Выбор зависит от задачи, а результаты разных методик нельзя сопоставлять только по числу часов.
Заключение
Фосфатирование чаще служит подготовительным конверсионным слоем, а оксидирование дает ограниченную защиту без последующей пропитки. Испытание соляным туманом помогает сравнить защитные системы, но его результат имеет смысл только вместе с указанием метода, подготовки поверхности и финишной обработки. Часы в камере не равны сроку службы детали.
Следующий шаг для инженера или снабженца - проверить требования спецификации и запросить протокол с обозначением стандарта, варианта испытания и состояния образца. Если нужно сравнить покрытия, задайте одинаковую подготовку и постобработку, а затем сопоставляйте результаты внутри одной методики.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, когда замена масла Лукойл на специализированное оправдана по цене и качеству, и как правильно выбрать аналог.
Узнайте, как правильно подобрать и протестировать аналоги гидравлического масла, чтобы обеспечить надежную работу промышленного оборудования.
Сравнение гидравлического масла 46 и 32: характеристики, применение и влияние вязкости на работу гидросистем.