
Антикоррозийная обработка перед нанесением антифрикционного покрытия
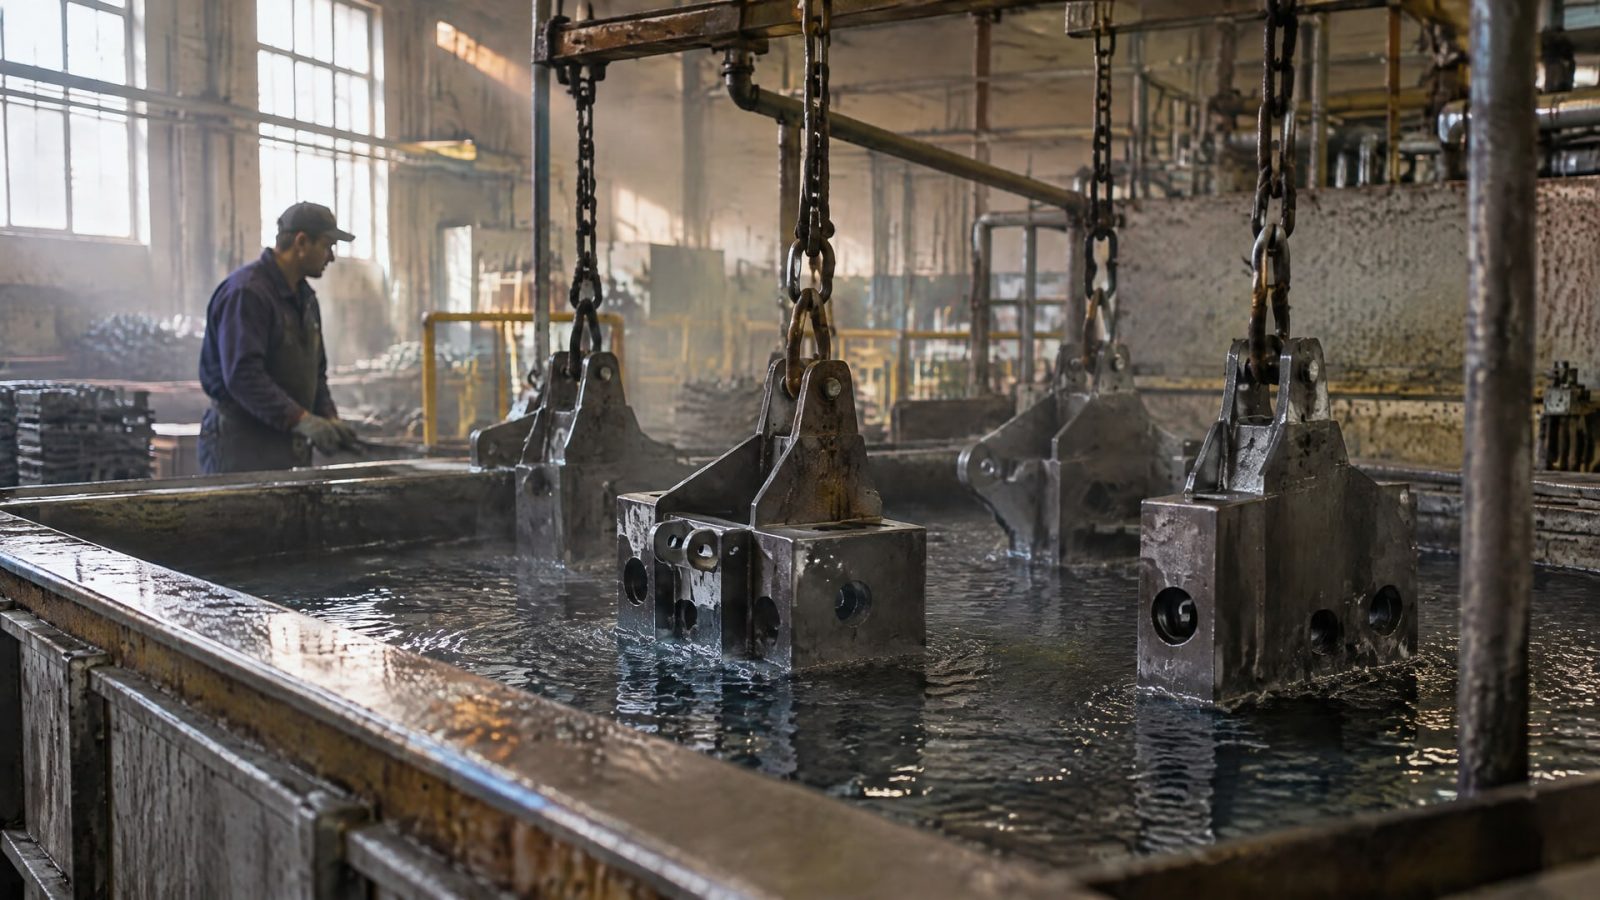
Предварительное фосфатирование может улучшить адгезию антифрикционного покрытия и продлить срок его службы, но само по себе не обеспечивает долговременную защиту от коррозии. Результат зависит от материала детали, вида фосфатного слоя, чистоты поверхности и того, насколько быстро после подготовки нанесено покрытие.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают антикоррозийную обработку деталей и оценивают замену импортных покрытий. Разберем, когда применяют цинковое или марганцевое фосфатирование, почему эта подготовка не подходит для нержавеющей стали и как проверять готовую систему на реальном изделии.
Как предварительная обработка влияет на антифрикционное покрытие
Фосфатирование создает на поверхности металла конверсионный слой.
Для антифрикционных покрытий такая подготовка важна прежде всего тем, что помогает улучшить адгезию и срок службы покрытия. Пескоструйная обработка также может повысить адгезию, но способ подготовки выбирают с учетом материала детали и требований к готовой системе.
Само фосфатирование не гарантирует, что деталь будет защищена от коррозии. Согласно ISO 9717:2024, нефинишированное фосфатное покрытие не обеспечивает коррозионную защиту: ее оценивают после предусмотренной последующей обработки. Поэтому некорректно считать фосфатный слой самостоятельным антикоррозионным покрытием.
Антифрикционный слой решает другую задачу: снижает трение и износ сопрягаемых деталей. В результате выбор подготовки и покрытия нужно рассматривать как единую систему. Если слой плохо сцепляется с основой, его защитные и антифрикционные свойства не реализуются должным образом.
Как выбрать фосфатирование для стали и оцинкованных деталей
Выбор типа фосфатирования зависит от того, какое свойство требуется усилить.
В руководствах по антифрикционным покрытиям цинковое фосфатирование связывают с повышением коррозионной защиты, а марганцевое - с ростом несущей способности и антизадирных свойств стали. Эти различия помогают определить направление подбора, но не заменяют испытаний готовой системы.
Для железа и стали фосфатирование используют как предварительную обработку. Для оцинкованных деталей оно также может применяться, однако коррозионную стойкость последующей системы необходимо оценивать отдельно. Она зависит не от одного этапа, а от всей совокупности подготовки, нанесения и характеристик сухой пленки.
При выборе процесса важно качество полученного слоя. Для последующего нанесения покрытия рекомендуют фосфатные ванны, формирующие мелкокристаллический слой. Поверхность должна быть равномерной, серо-черной, без пятен и следов коррозии. Максимальная толщина сама по себе не служит показателем качества: важны равномерность и совместимость слоев.
Фосфатирование нержавеющей стали: ограничения подготовки
Обычное фосфатирование, описанное в руководствах по антифрикционным покрытиям, подходит для железа и стали, но не для нержавеющей стали.
Поэтому фосфатирование нержавеющей стали нельзя автоматически включать в технологическую карту как стандартный этап перед нанесением антифрикционного слоя.
Для нержавеющей детали нужна другая схема подготовки поверхности, согласованная с требованиями к конкретному покрытию. Важны чистота поверхности, совместимость подготовки с материалом и подтверждение адгезии на изделии. Наличие отдельных описаний специальных процессов для нержавеющей стали не означает, что обычная схема фосфатирования подходит для любой такой детали.
До запуска серии стоит проверить выбранный процесс на реальной геометрии. Это особенно важно для деталей со сложной формой: результаты испытаний образца не всегда переносятся на изделие, поскольку на стойкость влияют геометрия, подготовка поверхности, способ нанесения и толщина сухой пленки.
Антикоррозийная обработка перед нанесением: этапы контроля
Качество фосфатирования зависит не только от состава ванны.
До обработки поверхность тщательно обезжиривают и очищают от ржавчины. После фосфатирования деталь не берут голыми руками: загрязнение может повлиять на последующее нанесение покрытия.
Антифрикционный слой следует нанести в течение 24 часов после фосфатирования. Более длительный перерыв повышает риск развития коррозии на подготовленной поверхности. Поэтому в производственном процессе важно согласовать последовательность операций и передачу деталей между участками так, чтобы не нарушить этот срок.
Перед нанесением проверяют, что фосфатный слой однородный, на нем нет пятен и следов коррозии, а подготовка соответствует материалу детали. Толщину сухой пленки учитывают при оценке покрытия, но в источниках нет универсального значения, которое можно было бы назначить для всех изделий. Параметры должны соответствовать выбранному покрытию и проверяться на реальной детали.
Как оценить коррозионную стойкость готовой системы
Если заказчик не назначил метод испытаний, ISO 9717 рекомендует нейтральное соляное туманное испытание по ISO 9227 NSS.
Продолжительность проверки согласуют стороны. До начала испытаний также стоит зафиксировать, какую систему проверяют: только фосфатный слой или деталь после нанесения антифрикционного покрытия.
В технической документации для оценки коррозионной стойкости упоминаются ASTM B117 и DIN 50021. Результат солевого туманного испытания не гарантирует такого же поведения на изделии в эксплуатации. На него влияют геометрия детали, качество подготовки, способ нанесения и толщина сухой пленки, поэтому испытания проводят на реальных деталях и в условиях, близких к рабочим.
В протоколе испытаний важно заранее определить метод и продолжительность теста, а также критерии приемки. Это позволяет сопоставлять результаты и оценивать не только отдельный фосфатный слой, но и всю систему защиты.
Замена импортных покрытий: подбор системы для оборудования
При замене импортного покрытия важно сопоставить не только антифрикционные свойства материалов, но и подготовку поверхности, коррозионную стойкость и поведение покрытия на конкретной детали.
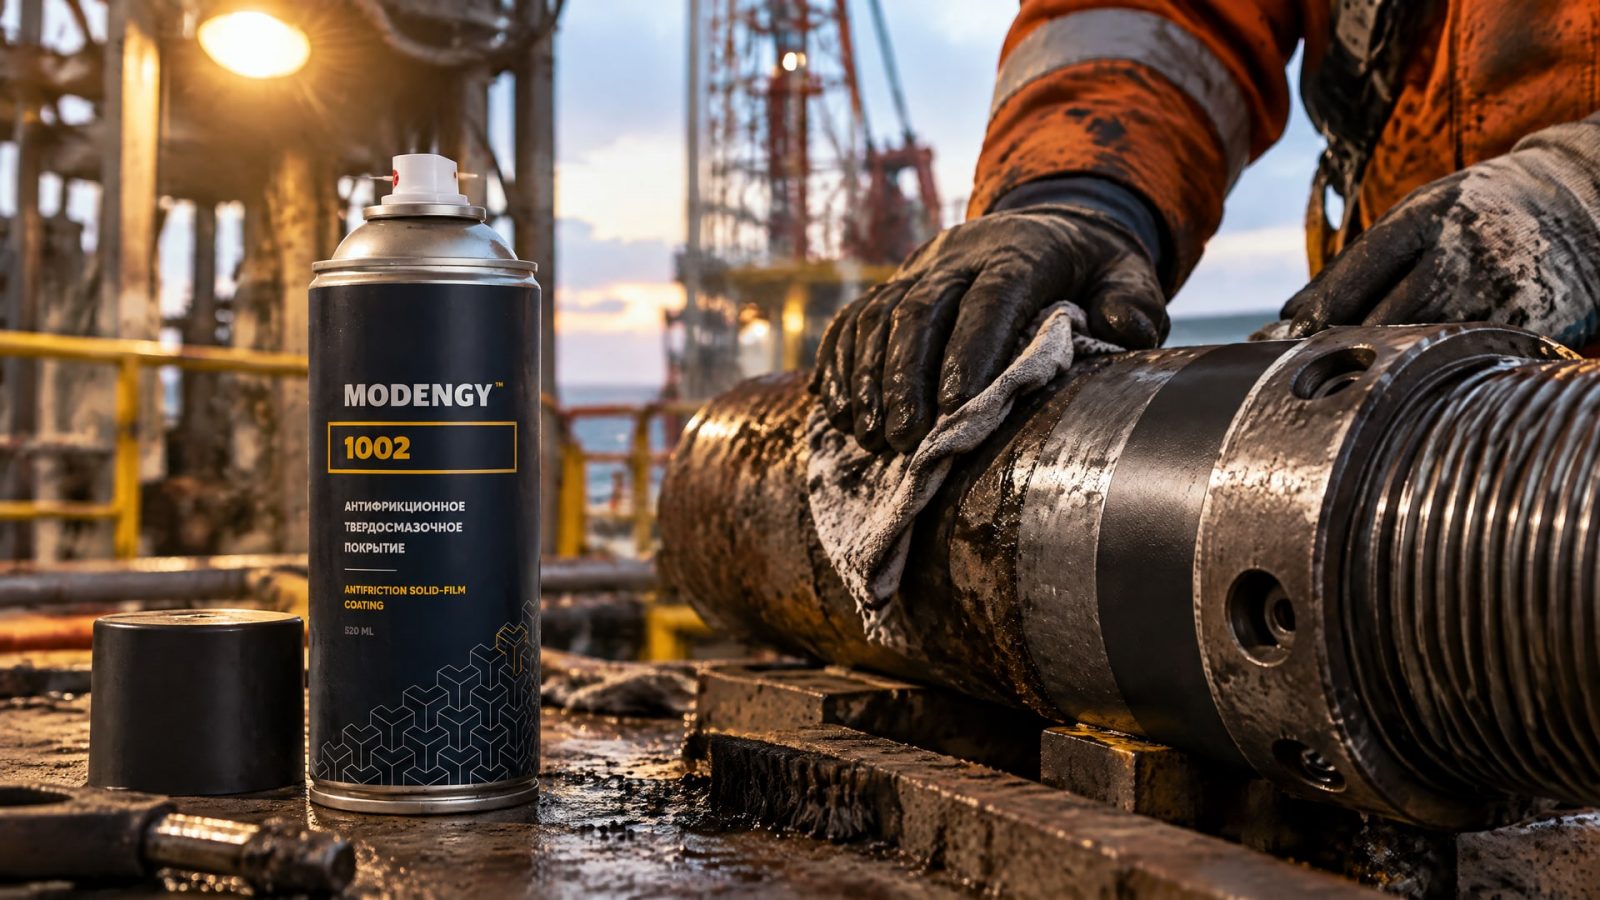
Для нефтедобывающего оборудования, где смазочный слой может вымываться, а сопряжение испытывает фреттинг или нагрузку при холодном пуске, выбор нельзя сводить к совпадению одного показателя в документации.
Для таких задач применяют антифрикционные твердосмазочные покрытия на основе дисульфида молибдена с низким коэффициентом трения и антикоррозионными свойствами. В числе вариантов для оборудования, где требуется замена импортных покрытий, рассматривают MODENGY 1002. Совместимость покрытия с выбранной подготовкой и его результат на детали подтверждают испытаниями, поскольку геометрия и технология нанесения влияют на итоговую стойкость.
Часто задаваемые вопросы
Защищает ли фосфатный слой от коррозии без дополнительной обработки?
Нет. Нефинишированное фосфатное покрытие само по себе не обеспечивает коррозионную защиту. Защитные свойства оценивают после предусмотренной последующей обработки, включая нанесение антифрикционного покрытия. Испытание проводят согласованным методом, а требования к результату определяют до начала проверки.
Можно ли применять фосфатирование для нержавеющей стали?
Обычное фосфатирование, указанное в руководствах по подготовке под антифрикционные покрытия, не подходит для нержавеющей стали. Для такой детали подбирают альтернативную схему подготовки с учетом материала и требований к покрытию. Выбранный процесс проверяют на реальном изделии, а не только на плоском образце.
Какой метод испытания коррозионной стойкости выбрать?
Если метод не назначен заказчиком, ISO 9717 рекомендует нейтральное соляное туманное испытание по ISO 9227 NSS. В технической документации также упоминаются ASTM B117 и DIN 50021. Метод и продолжительность теста согласуют заранее, чтобы результаты можно было сопоставить с критериями приемки.
Через какое время после фосфатирования наносить антифрикционное покрытие?
Покрытие наносят в течение 24 часов после фосфатирования. Если оставить подготовленную деталь без последующей обработки дольше, повышается риск развития коррозии. При планировании процесса учитывают не только время до нанесения, но и чистоту поверхности после фосфатирования: детали не следует трогать голыми руками.
Заключение
Предварительное фосфатирование помогает улучшить адгезию антифрикционного покрытия, но не заменяет полноценную антикоррозийную обработку. Для выбора процесса учитывают материал детали, назначение фосфатного слоя и требования к готовой системе: цинковое фосфатирование связывают с коррозионной защитой, марганцевое - с несущей способностью и антизадирными свойствами.
Следующий шаг - согласовать подготовку и метод испытаний для конкретной детали, затем проверить готовое покрытие на реальной геометрии. В технологической документации зафиксируйте срок нанесения после фосфатирования, выбранный стандарт испытаний и критерии приемки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фосфатирование и другие методы помогают предотвратить коррозию и задиры резьбовых соединений из нержавеющей стали.
Подбираем оборудование нанесения покрытий: от определения материала до контроля качества и безопасности.
Узнайте, как антифрикционное твердосмазочное покрытие помогает восстановить анодный слой алюминия и снизить трение для деталей из сплава Д16.