
Как добиться чистоты поверхности при шлифовке нержавейки
Чистота поверхности при шлифовке нержавейки зависит не только от финишного абразива. На результат влияют заданная шероховатость, последовательность обработки, нагрев и чистота расходных материалов. Чтобы снизить риск пятен и разводов, заранее определите критерии приемки, используйте абразивы без железа, серы и хлоридов, а параметры шлифования подбирайте под требуемую отделку.
Статья полезна инженерам, специалистам по обработке металла и снабженцам. Разберем, как зафиксировать требования к поверхности, выбрать абразив и СОЖ для шлифовки нержавеющей стали и проверить результат без разночтений в формулировках вроде «чистая» или «полированная».
Как задать требования к чистоте поверхности после шлифовки нержавейки
Слова «чистая», «сатиновая» и «полированная» по-разному трактуют заказчик, производство и подрядчик.
Для согласования результата фиксируйте обозначение отделки, допустимую шероховатость и участок, к которому относятся требования. Для листов, полос и плит отделки описывает BS EN 10088-2:2024, а шероховатость и текстуру поверхности в технической документации обозначают по ISO 1302:2002.
В спецификации полезно указать:
обозначение отделки по EN 10088-2 или EN 10088-3;
требуемое значение Ra;
зону применения: всю поверхность, только видимую часть или отдельный участок;
критерии визуального осмотра и приемки.
Для отдельных применений в качестве ориентира приводят Ra ≤ 0,8 мкм при гигиенических требованиях. Значение Ra ≤ 0,5 мкм встречается как рекомендация для повышения коррозионной стойкости. Эти показатели не заменяют согласования требований для конкретного изделия: значение шероховатости следует связать с назначением поверхности и условиями приемки.
Обозначение отделки также помогает избежать путаницы между исходной поверхностью и результатом дополнительной обработки. Например, 2D описывает матовую поверхность после холодной прокатки, отжига и травления, а 2B - более гладкую и отражающую. Шлифованные и полированные механические отделки в европейской номенклатуре обозначают кодами G, J, K и P. В частности, 1G и 2G относятся к шлифованным вариантам.
Если требуется поверхность No. 4 или 1J/2J, в справочных материалах указывается абразив 120-150 mesh после грубого шлифования. Для зеркальной отделки No. 8 или 1P/2P применяют последовательное уменьшение зернистости и финишное полирование. Поэтому обозначение отделки без параметров Ra и критериев осмотра не всегда дает однозначное задание.
Как выбрать абразив и режим шлифования нержавейки
Подбор абразива начинайте с этапа обработки.
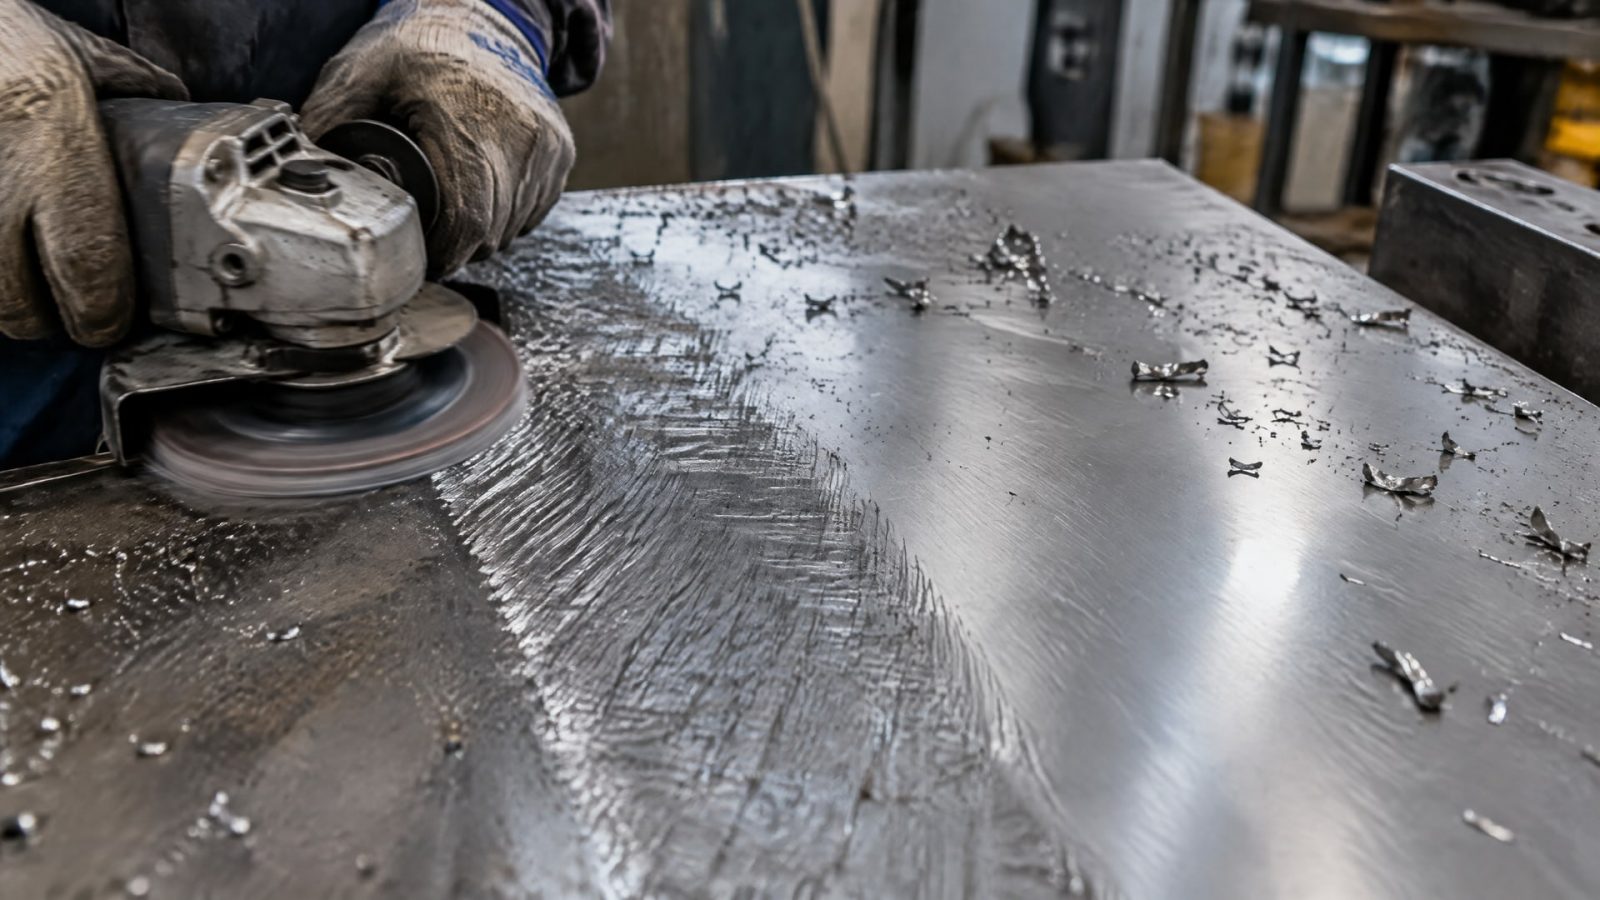
На грубой стадии более крупное зерно облегчает эвакуацию стружки и помогает снизить нагрев. Затем переходят к более мелким абразивам, чтобы получить требуемую текстуру. Попытка сразу использовать мелкое зерно не гарантирует чистую поверхность: последовательность обработки важнее стремления как можно раньше перейти к финишному инструменту.
Для нержавеющей стали рекомендуют расходные материалы без железа, серы и хлоридных наполнителей. Загрязнение такими компонентами повышает риск последующей коррозии. Скорость съема также зависит от типа абразива: циркониевый абразив режет быстрее оксида алюминия, а керамический часто показывает хорошие результаты при интенсивном шлифовании.
Режим работы влияет и на внешний вид, и на нагрев детали. Снижайте контактное давление, а при подходящей конфигурации применяйте осциллирующие движения. Для отвода тепла могут использоваться подложки или прокладки с теплоотводом, например на алюминиевой основе. Инструмент следует нагружать близко к номинальному режиму: слишком слабая нагрузка снижает эффективность съема.
Для отрезных и шлифовальных кругов типа Type 27 приводится ориентир угла 20-30°, для Type 29 - около 10°. Эти значения относятся к соответствующим типам инструмента; при настройке процесса сверяйте режим с его назначением. Стабильная обработка требует не только правильного угла, но и согласованной последовательности абразивов, давления и направления движений.
Откуда берутся пятна после шлифовки нержавейки
Пятна после шлифовки нержавейки могут быть связаны с перегревом, загрязнением абразивом, неподходящими расходными материалами или остаточными включениями.
Поэтому блеск сам по себе не подтверждает ни чистоту поверхности, ни соответствие требуемой коррозионной стойкости. Оценивайте поверхность по заданной отделке, шероховатости и результатам визуального осмотра.
Если после обработки появились разводы, проверьте процесс поэтапно: состояние и состав расходников, контактное давление, режим работы и используемый инструмент. Не меняйте одновременно несколько параметров: иначе будет сложнее определить причину дефекта. Зафиксируйте, на каком этапе возникает след, и сравните результат с образцом или согласованными критериями приемки.
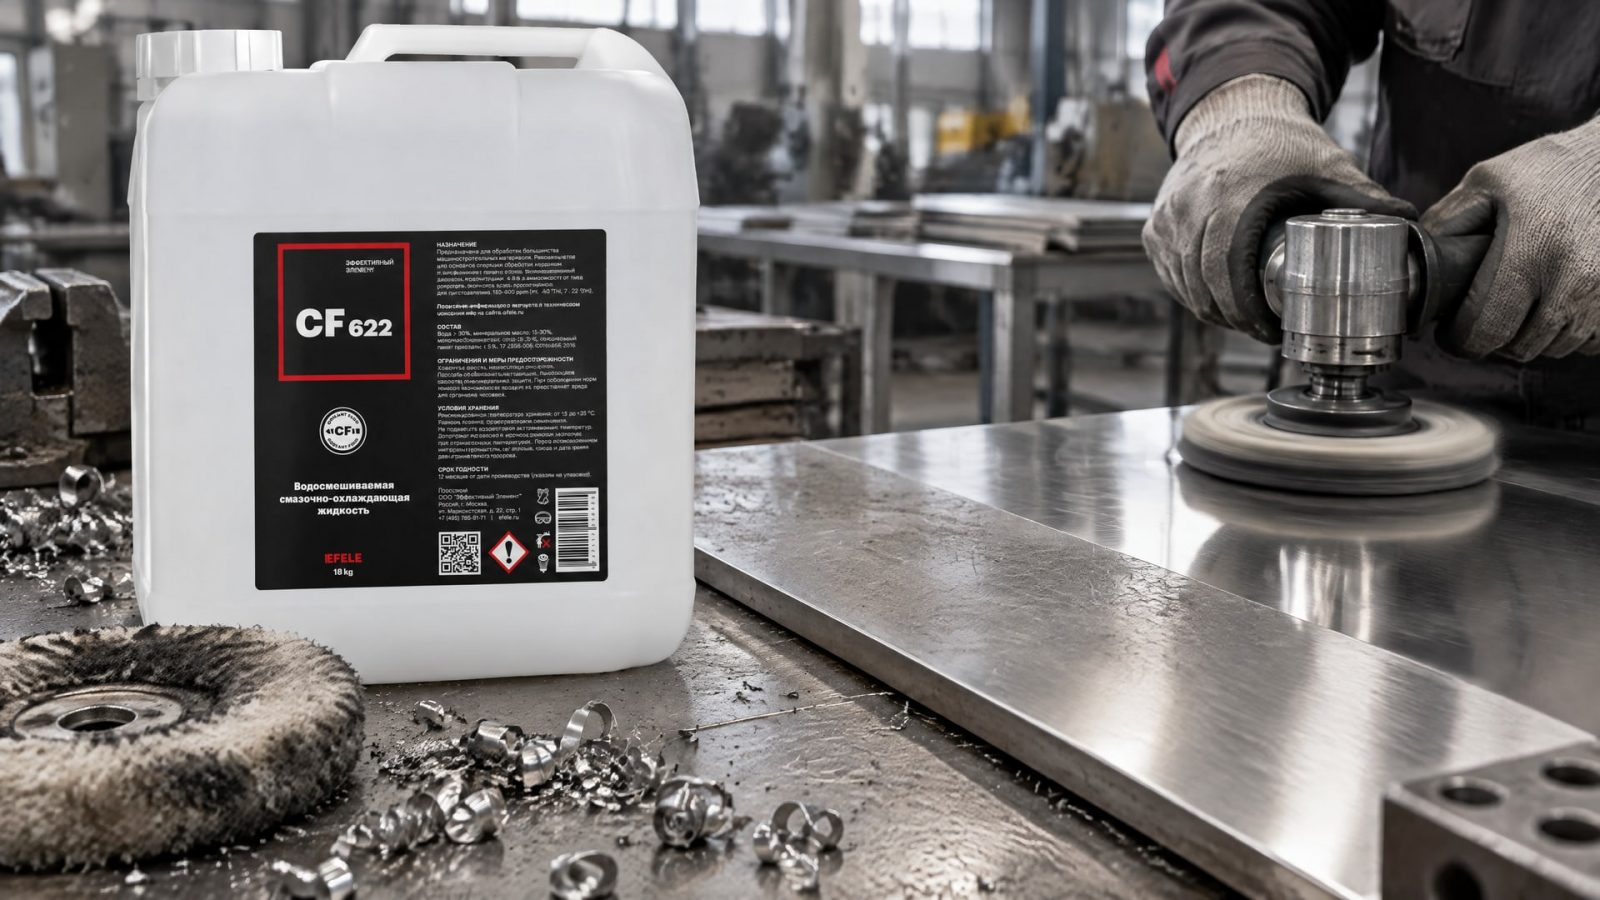
СОЖ для шлифовки нержавеющей стали подбирают с учетом обрабатываемого материала и операции. Она не заменяет чистый абразив и стабильный режим: если в процессе сохраняются перегрев или загрязнение, одна смена жидкости не решит проблему. Для обработки нержавеющей и высоколегированной стали в технологическую схему можно включить полусинтетическую СОЖ EFELE CF-622, разработанную для этих материалов.
При диагностике разводов учитывайте всю цепочку обработки, а не только вид поверхности после последнего прохода. Сверяйте требования к отделке с фактическим результатом, проверяйте чистоту инструмента и расходников, а также исключайте контакт обрабатываемой детали с загрязнениями. Такой разбор помогает отличить следы шлифования от дефекта, связанного с нагревом или неподходящими материалами.
Как выбрать СОЖ для шлифования
При выборе СОЖ учитывайте, что обрабатывается нержавеющая или высоколегированная сталь, а сама операция связана со шлифованием.
В предоставленной информации по применению EFELE CF-622 указано, что это полусинтетическая СОЖ, разработанная для обработки нержавеющей и высоколегированной стали. Эти сведения помогают оценить соответствие материала, но не заменяют проверку технологической документации для конкретного процесса.
Чтобы выбрать СОЖ для шлифования, сопоставьте ее назначение с материалом и операцией, а затем проверьте результат на рабочем режиме. В испытании оценивайте не только наличие разводов, но и вид поверхности после обработки, соответствие согласованным критериям и повторяемость результата. Если меняются абразив, давление или последовательность переходов, фиксируйте это отдельно: иначе влияние СОЖ будет трудно оценить.
Не стоит выбирать жидкость только по общему обозначению «для металлообработки». Для чистоты поверхности важны также расходные материалы без железа, серы и хлоридов и режим, который не вызывает избыточного нагрева. В процессе подбора сверяйте характеристики СОЖ с документацией на продукт, а требования к поверхности задавайте через Ra и обозначение отделки.
Как проверить результат и принять поверхность
Приемку начинайте с требований, согласованных до обработки.
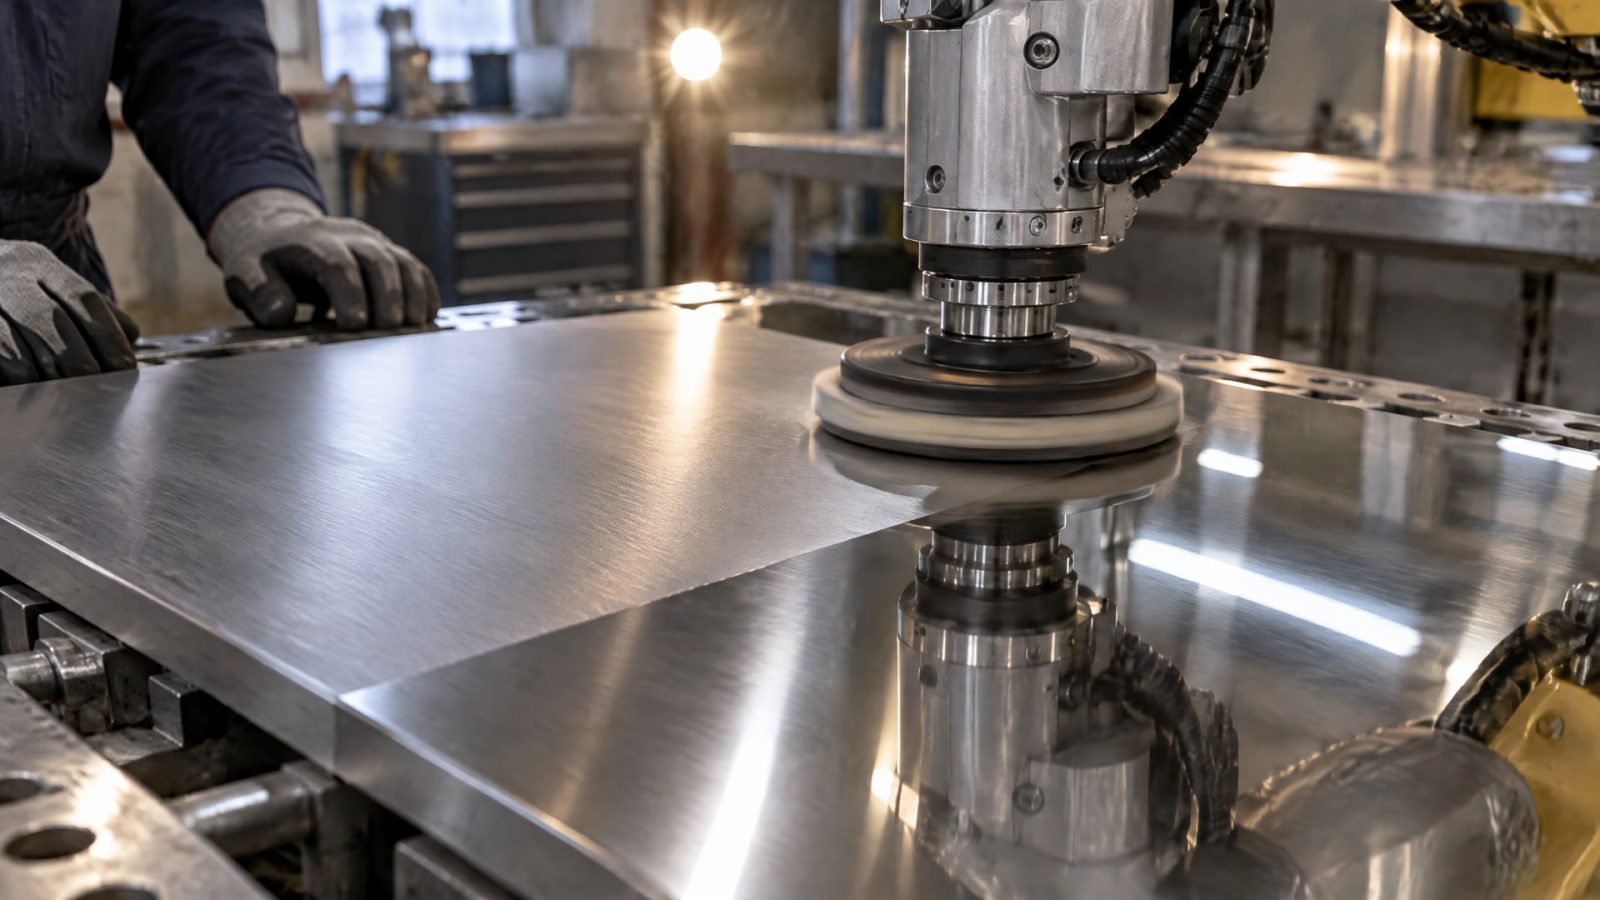
Если в задании указаны только слова «зеркальная» или «сатиновая», стороны могут по-разному оценить результат. Уточните обозначение отделки по EN 10088-2 или EN 10088-3, значение Ra и зону поверхности, к которой применяется требование. Для обозначения шероховатости в документации используют ISO 1302:2002.
Визуальный осмотр и контроль шероховатости решают разные задачи. Осмотр помогает выявить неоднородность текстуры, пятна и заметные следы обработки. Параметр Ra задает измеряемый критерий, но сам по себе не описывает все требования к внешнему виду. Поэтому в спецификации следует определить и измерительный показатель, и условия визуальной приемки.
При передаче изделия подрядчику согласуйте полировочную спецификацию до начала работ. Укажите ожидаемую отделку, допустимую шероховатость и поверхности, которые должны соответствовать требованию. Например, для шлифованной отделки с абразивом 120-150 mesh важно обозначить, относится ли это требование ко всей детали или только к видимой зоне. Такой порядок снижает риск расхождений между ожиданием заказчика и фактическим результатом.
Часто задаваемые вопросы
Почему появляются пятна после шлифовки нержавейки?
Пятна могут возникать из-за перегрева, загрязнения абразивом, неподходящих расходных материалов или остаточных включений. Проверьте инструмент, состав расходников и режим обработки. Для нержавеющей стали выбирайте абразивы без железа, серы и хлоридов, а приемку проводите по согласованной отделке и шероховатости, а не только по блеску.
Как избежать разводов на нержавейке при использовании СОЖ?
СОЖ не компенсирует загрязненный абразив или нестабильный режим шлифования. Для диагностики проверьте расходные материалы, контактное давление, инструмент и последовательность обработки. Также уточните, подходит ли жидкость для нержавеющей стали и конкретной операции. Результат оценивайте по заранее установленным критериям поверхности.
Как выбрать СОЖ для шлифования нержавеющей стали?
Сначала сопоставьте назначение СОЖ с обрабатываемым материалом и операцией. Для нержавеющей и высоколегированной стали в технологической схеме может применяться полусинтетическая EFELE CF-622. Перед внедрением сверяйте документацию на продукт с требованиями процесса и оценивайте результат на рабочем режиме.
Какую шероховатость задать для шлифованной нержавейки?
Значение Ra выбирают с учетом назначения изделия и требований к поверхности. В качестве ориентиров для отдельных применений встречаются Ra ≤ 0,8 мкм при гигиенических требованиях и Ra ≤ 0,5 мкм для повышения коррозионной стойкости. Эти показатели нужно согласовать с обозначением отделки и критериями приемки.
Заключение
Чистота поверхности при шлифовке нержавейки зависит от согласованных требований, последовательности абразивов, контроля нагрева и чистоты расходных материалов. Чтобы уменьшить риск пятен и разводов, задайте отделку по EN 10088, укажите Ra и зону применения, а для шлифования используйте абразивы без железа, серы и хлоридов.
Следующий шаг - внести обозначение отделки, требуемое значение Ra и критерии визуальной приемки в технологическую документацию. Затем проверьте на рабочем режиме абразив, СОЖ и параметры обработки, фиксируя изменения по отдельности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия, подбирая правильную жидкость и контролируя ее состояние.
Рассчитайте расход растворителя на м² для подготовки поверхности под покрытия, учитывая нормы, тип растворителя и особенности производства.
Обучение нанесению антикоррозионного покрытия на промышленной площадке повышает качество работ и снижает расход материалов.