
Как пищевые смазки H1 влияют на прохождение аудита ХАССП
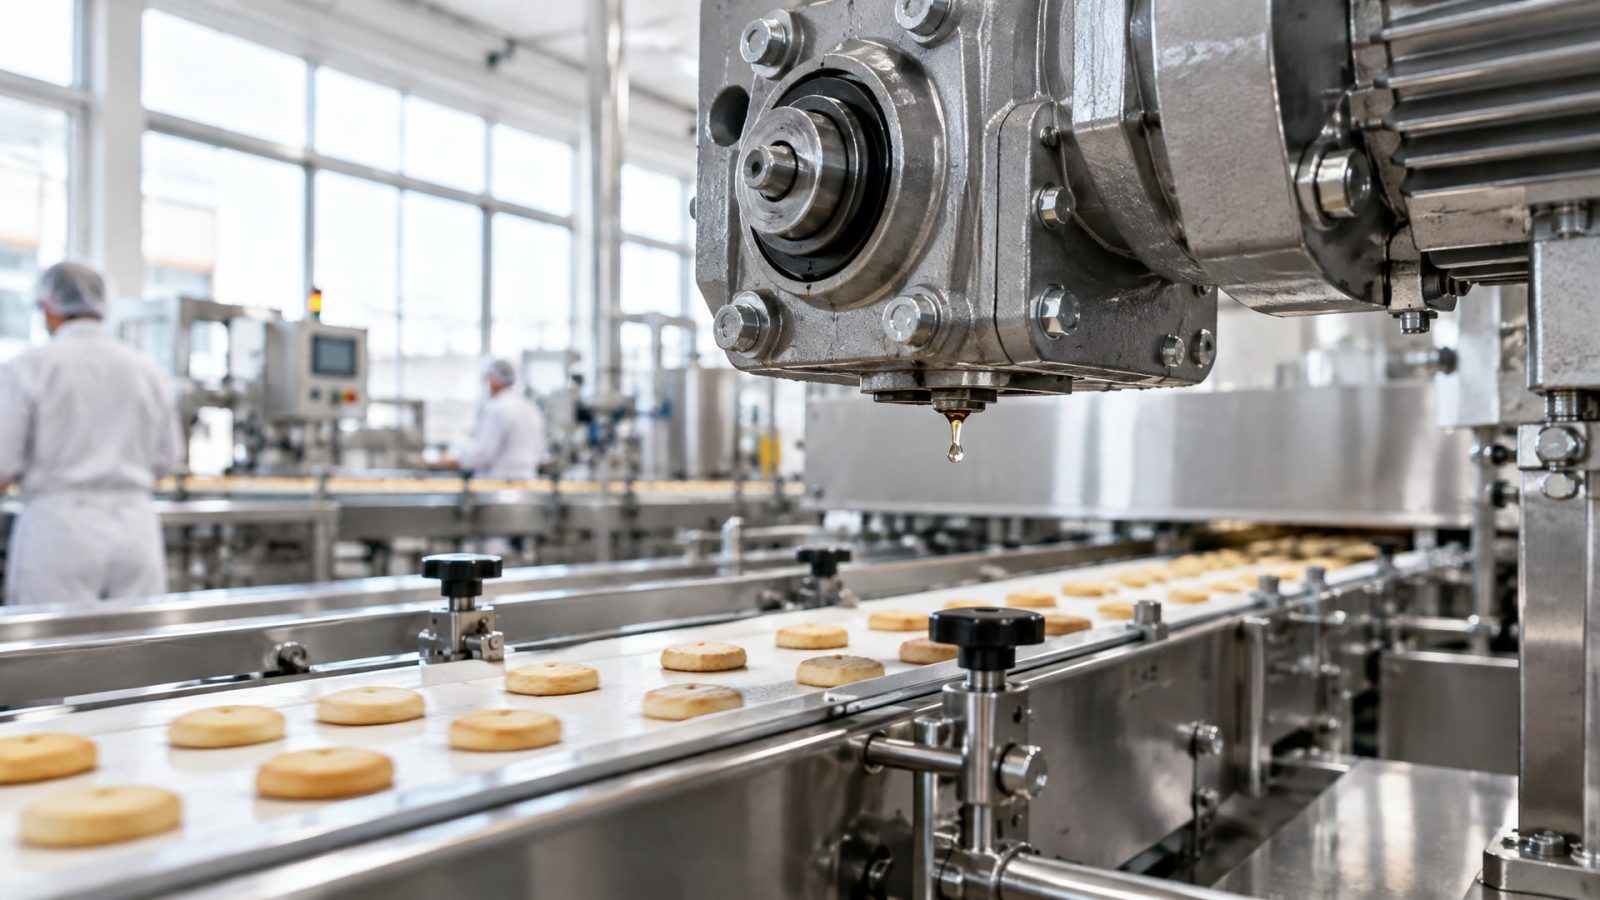
Пищевые смазки H1 часто воспринимают как универсальное доказательство соответствия требованиям ХАССП. На самом деле H1-статус - только один элемент управления риском случайного контакта смазки с продуктом. Аудитор проверяет не просто наличие пищевой смазки, а целую систему: карту применения, журналы обслуживания, совместимость с оборудованием и документирование, что смазочный материал встроен в программу пищевой безопасности. Для технических специалистов, инженеров и закупщиков пищевых производств понимание роли H1 в аудите критично: это избегает выбора неподходящего продукта и осложнений при проверке.
Статья разбирает, почему H1-смазка сама по себе не гарантирует успех аудита, какие документы и процедуры ждет аудитор, и как правильно выбрать смазку для конкретного узла, чтобы она одновременно решала техническую задачу и отвечала требованиям пищевой безопасности.
Что означает H1 и почему это важно для аудита
Категория H1 обозначает смазки для случайного и технически неизбежного контакта с пищей.
Это не означает, что смазка предназначена для намеренного внесения в продукт или что она безопасна при любом количестве попадания. Регулирование строится на предположении, что контакт минимален и неумышлен: например, капля смазки из подшипника редуктора над открытой конвейерной лентой с печеньем или из цепного привода рядом с упаковкой.
Для H1-смазок установлены жесткие требования на состав. Они должны соответствовать FDA 21 CFR 178.3570 - американскому федеральному регламенту, который задает допустимые ингредиенты и допустимые уровни загрязнения в смазочных материалах при контакте с пищевыми продуктами. Лимит случайного загрязнения составляет в среднем 10 ppm для минеральных и большинства синтетических смазок; для силиконовых смазок лимит ниже -1 ppm. Эти цифры - результат риск-анализа: они показывают, при каком объеме смазки в пище риск для здоровья остается приемлемым.
Для аудитора H1-статус служит первичным признаком, что компания вообще учитывает риск контакта со смазкой и выбирает материал осознанно. Но одна категория H1 не закрывает тему: нужно еще доказать, что смазка применяется именно в тех местах, где возможен контакт, и что процедуры предотвращают попадание смазки в продукт.
Какие требования проверяет аудитор при наличии смазки H1
Аудит ХАССП по смазке начинается не с этикетки продукта, а с инвентаризации.
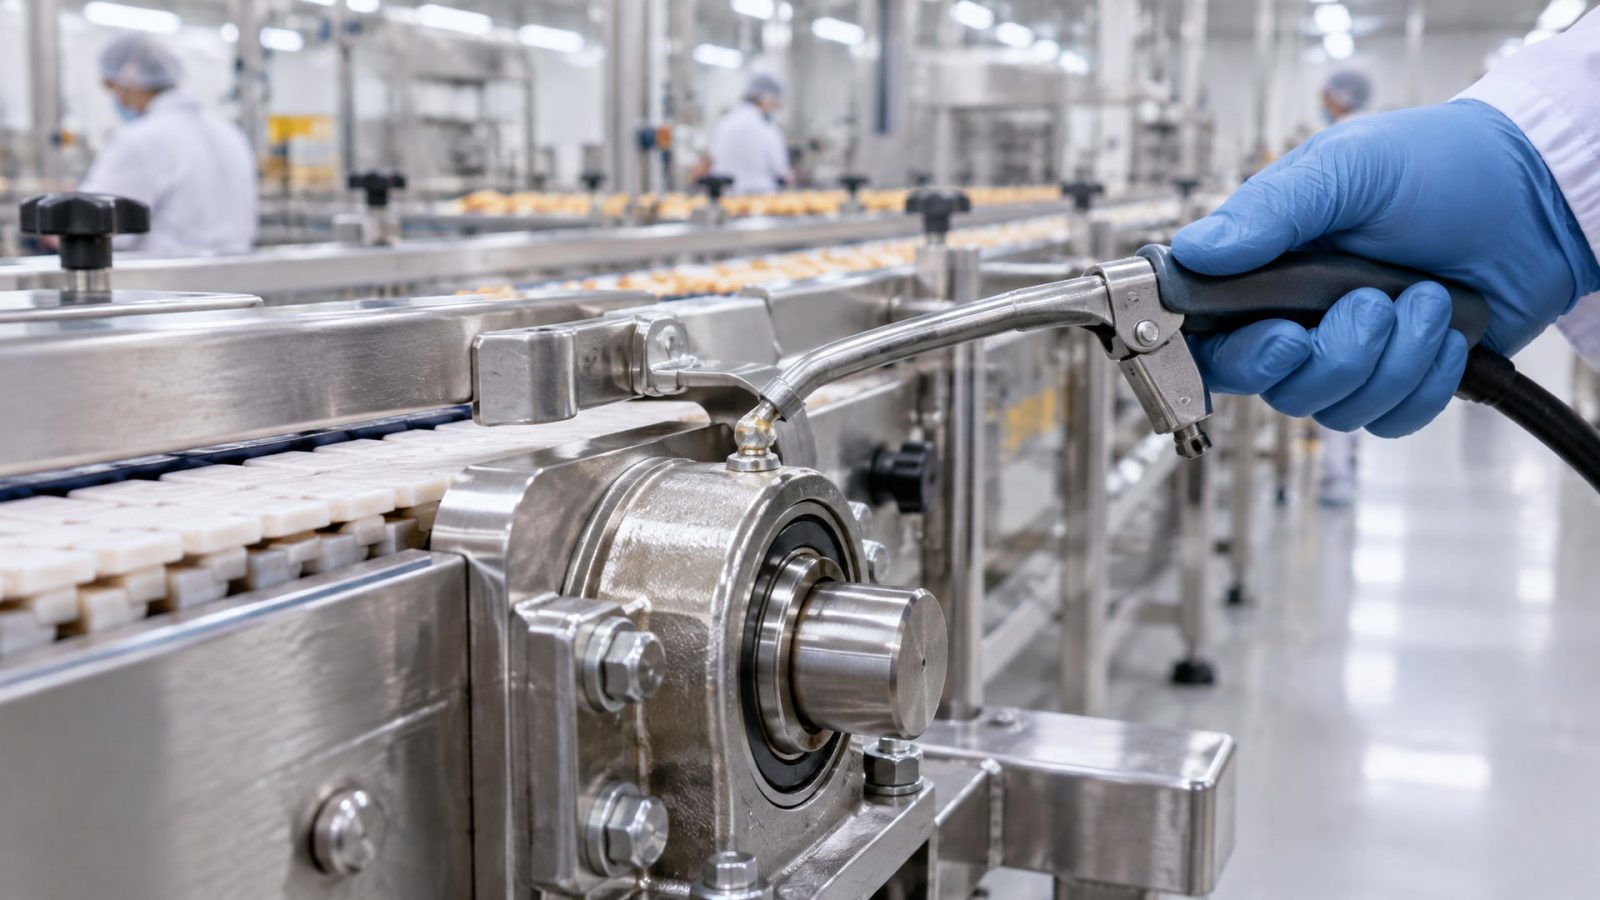
Аудитор просит полный перечень всех смазок, применяемых на площадке: их названия, типы, допуски (в том числе H1), производителей и точки применения. Если перечень отсутствует или неполон, это уже считается дефектом контроля.
Вторая проверка - карта смазки или схема точек риска. На ней должны быть указаны узлы, где используется каждый смазочный материал, и обозначены зоны, в которых возможен случайный контакт с пищей. Например, подшипники редуктора над конвейером, цепи привода рядом с открытым продуктом, шпиндель упаковочной машины. Аудитор проверяет, совпадает ли место применения с условиями возможного контакта, и есть ли по каждой точке соответствующая смазка (H1 или принципиально защищенная от контакта).
Третий элемент - документирование процедур повторной смазки. Аудитор смотрит журналы обслуживания: кто, когда и как часто менял смазку, каким способом наносили, удаляли ли излишки после сборки, какой материал использовали. Регулярность замен должна соответствовать рекомендациям производителя оборудования или внутреннему регламенту компании, согласованному с техподдержкой. Если журнал отсутствует или заполнен эпизодически, контроль точки расценивается как неработающий.
Четвертая проверка - совместимость смазки с материалами узла. H1-статус не гарантирует, что смазка подходит для конкретного подшипника, редуктора или цепи. Производитель оборудования может указать требования к вязкости, типу загустителя, адгезии, температурному диапазону. Если выбрана H1-смазка, которая не одобрена OEM, аудитор может подвергнуть сомнению выбор, даже несмотря на пищевой статус. Компания должна иметь подтверждение совместимости: выписку из технического регламента оборудования или письмо от производителя.
Пятый элемент - встраивание смазки в HACCP-план или программу пищевой безопасности. Если смазка остается только в документации техническому обслуживанию и не включена в контрольные точки ХАССП, аудитор видит упущение. Правильная интеграция выглядит так: риск «контакт смазки с продуктом» определен, контрольный элемент (например, точка смазки подшипника редуктора) назначена, критический предел установлен (например, «смазка наносится тонкой пленкой, без потеков»), и процедура мониторинга описана (визуальный осмотр, журнал замен).
Наконец, важна санитарная дисциплина: даже H1-смазка требует защиты от перекрестного загрязнения. Аудитор проверяет, хранится ли смазка в чистом месте, используются ли отдельные инструменты (шприцы, кисти, тряпки), нет ли смешивания разных типов смазок, и есть ли процедура очистки при случайном разлеве.
Как выбрать смазку: H1-статус и техническое соответствие
Выбор H1-смазки начинается не с ярлыка, а с анализа условий работы узла.
Температурный диапазон, нагрузки, скорость вращения, наличие влаги или пара, воздействие моющих и дезинфицирующих растворов - все эти факторы определяют, какая смазка будет работать долго и надежно.
Например, для подшипников конвейера в зоне упаковки пищи требуется H1-смазка, которая переносит температуры от -10 °C до +60 °C, сохраняет вязкость при колебаниях, не вымывается конденсатом и не жидеет от пара. Если выбрать H1-смазку, которая рассчитана на -30 °C до +90 °C и ориентирована на высокие нагрузки в редукторах, она будет избыточной и дорогой, а может показать излишнюю адгезию (липкость) и собирать загрязнения. Наоборот, если в редуктор, работающий при нагрузках 1000 МПа и температуре +80 °C, залить H1-смазку для легких подшипников, она выдавится из узла и попадет на конвейер.
Второй критерий - совместимость с материалами. Некоторые H1-смазки на синтетической основе (полиальфаолефины, полиолы) могут вызвать набухание резиновых уплотнений в старых редукторах, спроектированных под минеральные масла. Производитель оборудования указывает, какие типы смазок допустимы. Если есть неуверенность, лучше запросить уточнение у техподдержки OEM перед заменой.
Третий фактор - регистрационный статус и производственные стандарты. H1-смазка, произведенная по ISO 21469 (стандарту гигиенических требований к производству смазок для пищевой отрасли), вызывает большее доверие у аудитора, чем просто смазка с H1-допуском. ISO 21469 подтверждает, что на самом производстве смазки соблюдаются чистота, отслеживаемость ингредиентов и контроль загрязнения - это повышает надежность информации на этикетке.
При выборе рекомендуется составить таблицу требований: для каждого узла на площадке перечислить тип, условия и существующую смазку (если она есть). Затем найти H1-смазку, которая покрывает эти требования и одобрена производителем оборудования. Часто одной H1-смазки хватает для нескольких узлов, что упрощает управление и снижает риск ошибки при обслуживании.
Документирование и регламенты как доказательство контроля
Аудитор ХАССП смотрит бумаги, потому что документ - это доказательство того, что контроль на самом деле работает, а не только описан в регламенте.
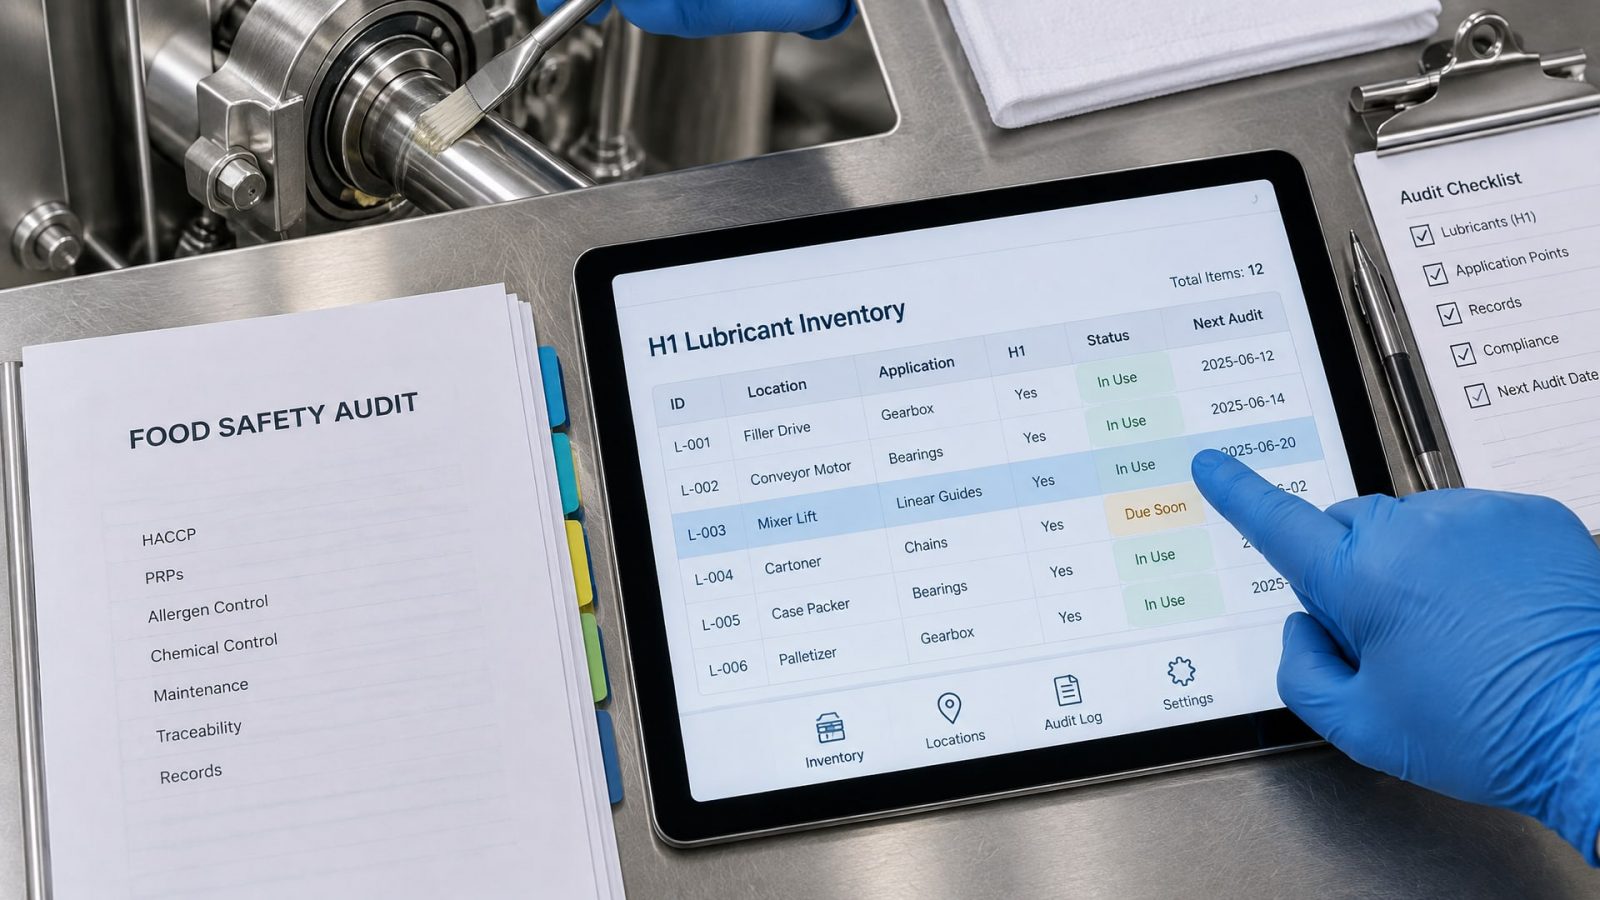
Для смазки минимальный набор документов включает:
Инвентаризацию смазок. Таблица со всеми типами смазок, которые закупаются или используются на площадке: название, производитель, номер детали (артикул), объем, допуски (H1, H2, пищевой, для гидравлики и т.д.), дата закупки, место хранения. Эта таблица должна обновляться при каждой смене поставщика или переходе на новый продукт.
Карту точек применения. Схема или перечень с указанием, какая смазка применяется в каком узле: например, "редуктор конвейера упаковки - H1-смазка марки X, подшипники электромотора - H1-смазка марки X, цепь привода - H1-смазка марки Y". Карта должна содержать информацию о зоне (есть ли контакт с пищей), периодичности обслуживания и ответственного лица.
Журнал замен и обслуживания. Запись о каждой процедуре смазки: дата, время, узел, объем использованной смазки, фамилия исполнителя, дата следующей планируемой смазки. Если смазка пролилась или произошел контакт с продуктом, это отмечается отдельно с описанием принятых мер (изоляция, уборка, проверка продукта).
Подтверждение совместимости. Копия или выписка из технического руководства оборудования, в которой указано, какие смазки допустимы, или письмо от производителя оборудования с одобрением выбранной смазки. Это критично для редукторов, компрессоров и гидросистем, где смазка встроена в конструкцию.
Технический лист (TDS) смазки. Документ от производителя смазки с информацией о составе, допусках (FDA 21 CFR 178.3570, NSF H1), вязкости, температурном диапазоне, адгезии, совместимости с материалами. TDS должен быть в версии на русском языке или переводе на русском для проверки аудитором.
Сертификаты и декларации. Сертификат соответствия FDA 21 CFR 178.3570 или справка от производителя о регистрации в NSF (Национальный фонд санитарии США) как H1-смазки. Если смазка производится по ISO 21469, копия сертификата или аудита повышает вес документации.
Процедура применения. Инструкция, как именно наносится смазка: объем, способ (шприц, кисть, капельница), периодичность, как удаляются излишки, какие меры предосторожности. Это предотвращает неправильное применение и создает понимаемый для всех регламент.
Аудитор просит эти документы в начале проверки, и их наличие даже при отсутствии других критериев показывает, что компания серьезно подходит к пищевой безопасности. Если документов нет, аудитор расценивает это как отсутствие контроля, несмотря на статус H1 на упаковке смазки.
Встраивание управления смазкой в HACCP-план
Важный момент, который часто упускается: смазка должна быть явно названа в HACCP-плане как управляемый риск, а не оставаться только в параллельной документации техобслуживания.
Когда аудитор просматривает HACCP-схему компании, он ищет, где смазка обозначена как потенциальный источник загрязнения и как этот риск контролируется.
Правильное встраивание выглядит так. На этапе анализа опасностей компания определяет риск: "Смазка из подшипника редуктора может случайно попасть на конвейер с пищей и загрязнить продукт". Этот риск оценивается по вероятности (редко или часто?) и тяжести (опасна ли смазка в количестве 10 ppm?). Если риск признается значимым (высокая вероятность или высокая тяжесть), назначается контрольная точка (CCP - Critical Control Point) или поддерживающая мера.
Для смазки, как правило, это не CCP (критическая точка), а поддерживающая мера, так как кризис маловероятен, если используется H1 и соблюдается регламент. Но мера остается управляемой. В HACCP-плане указывается:
Опасность: Загрязнение пищи смазкой при ее попадании из узла.
Контрольный элемент: Правильный выбор и применение H1-смазки, соответствие ее FDA 21 CFR 178.3570, регулярная замена, визуальная проверка на утечки.
Критический предел: Смазка одобрена для пищевой отрасли (H1-статус), наносится тонкой пленкой, узел не подтекает.
Мониторинг: Визуальный осмотр узла раз в неделю, проверка журнала замен раз в месяц.
Корректирующие действия: При обнаружении утечки или неправильно подобранной смазки - немедленная замена, изоляция узла, проверка влияния на продукт.
Документирование: Запись в журнал обслуживания.
Такое встраивание показывает аудитору, что компания активно управляет риском, а не полагается на случай. Это повышает оценку контроля в целом.
Типичные ошибки и заблуждения при выборе пищевых смазок
Заблуждение 1: "H1 автоматически гарантирует успех аудита." Это не так. H1 - только один компонент системы контроля. Даже при наличии H1-смазки аудитор проверит документацию, журналы, совместимость, регламенты. Если бумаг нет или процедуры не следуют, результат аудита может быть отрицательным. H1 помогает, но не решает все самостоятельно.
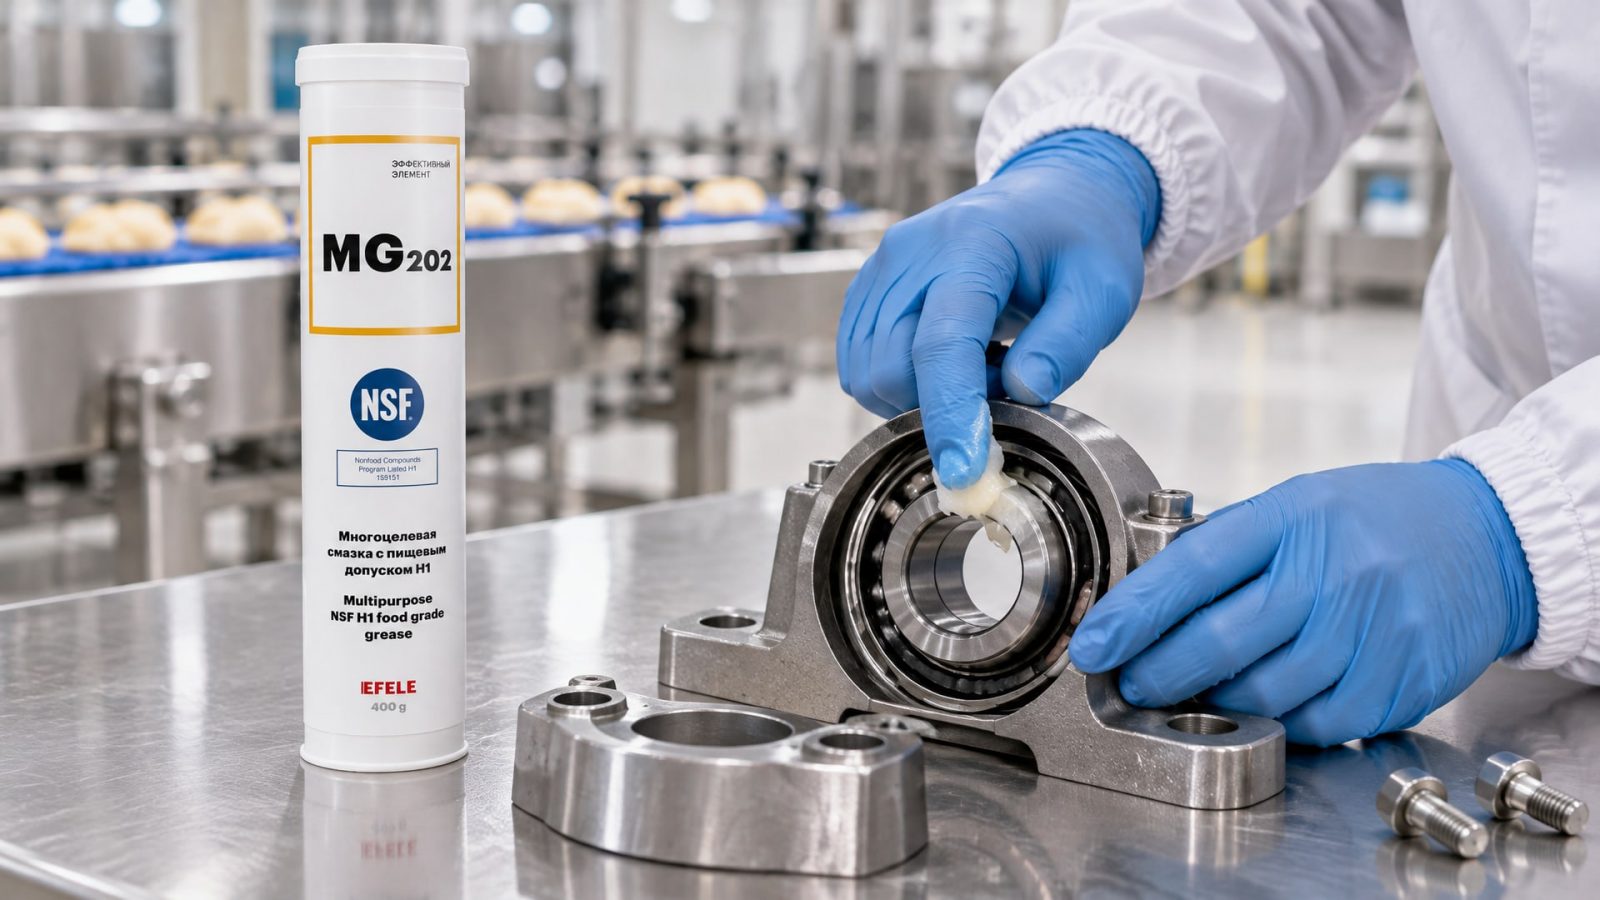
Заблуждение 2: "Любая H1-смазка подходит для любого узла." Неправда. H1-смазки отличаются по вязкости, температурному диапазону, типу загустителя, адгезии. Выбрать смазку нужно исходя из конкретного узла, его условий и требований производителя оборудования. H1-статус - это разрешение на пищевой контакт, а не гарантия технической совместимости.
Заблуждение 3: "Food grade означает, что смазка безопасна при любом количестве контакта." Неправильно. H1 предусмотрена для случайного и минимального контакта, не более 10 ppm в среднем. Если смазка попадает в продукт в больших количествах, даже H1 может вызвать проблемы (изменение вкуса, запаха, текстуры). Компания все равно должна избегать попадания, а не полагаться на "безопасность" H1 как оправдание небрежности.
Заблуждение 4: "Можно просто заменить старую смазку на H1 без проверки совместимости." Опасная ошибка. Смазка может быть неподходящей по вязкости, совместимости с резиной, теплоотводу. Замена требует проверки требований производителя оборудования, испытания на совместимость (особенно если идет переход с минеральной на синтетическую), и обновления документации. Торопиться нельзя.
Заблуждение 5: "Если написано food grade на упаковке, сертификаты и подтверждения не нужны." Ошибка. Аудитор спросит документы: TDS, сертификат соответствия FDA 21 CFR 178.3570, справку о регистрации NSF или протокол испытаний. Упаковка и маркировка - это не достаточное доказательство. Без оригинальных документов смазку могут отклонить.
Для обеспечения соответствия требованиям HACCP и бесперебойной работы оборудования рекомендуется использовать многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1, которая обеспечивает надежное смазывание подшипников и направляющих даже при колебаниях температур в пищевом цеху. Смазка соответствует FDA 21 CFR 178.3570 и изготавливается с соблюдением гигиенических требований к производству, что упрощает прохождение аудита пищевой безопасности. Перед применением рекомендуется согласовать выбор с производителем оборудования и обновить карту точек применения.
Часто задаваемые вопросы
Почему аудитору нужны журналы замен, если смазка H1?
Аудитор проверяет, что компания действительно следует регламентам и не оставляет управление смазкой на случай. Журнал - это доказательство, что смазка менялась вовремя, правильно наносилась и контролировалась. Без журнала аудитор не может убедиться, что узел вообще обслуживается. Это расценивается как отсутствие контроля, независимо от статуса смазки.
Разница ли между H1, H2 и H3, если на фабрике нет открытого контакта с едой?
Да, разница принципиальная. H1 - для случайного контакта, H2 - для узлов без контакта с пищей (например, редуктор на отдельной платформе вдали от продукта), H3 - для прямого контакта в ограниченных случаях. Если открытого контакта нет, можно использовать H2-смазку, и это будет дешевле и проще в управлении. Выбор зависит от конфигурации оборудования и зон риска.
Нужна ли ISO 21469, если смазка имеет NSF H1?
ISO 21469 - это дополнительный плюс, но не обязательность. NSF H1 уже подтверждает, что смазка соответствует FDA 21 CFR 178.3570 и безопасна при случайном контакте. ISO 21469 подтверждает, что сама процедура производства смазки проводилась с гигиеническими требованиями (чистота, отслеживаемость). Для аудита достаточно NSF H1, но ISO 21469 усиливает позицию компании.
Как часто нужно менять H1-смазку в редукторе?
Регламент замены зависит от условий работы и рекомендаций производителя оборудования. Типичный интервал - раз в 6–12 месяцев или по показателям работы (если редуктор работает при высоких нагрузках, замены могут быть чаще). Аудитор проверит, соответствует ли фактический интервал заявленному в документации. Если смазка меняется реже, чем требует производитель, это будет замечанием.
Может ли H1-смазка вызвать аллергию или отравление, если попадет в пищу?
H1-смазки разработаны так, чтобы в объеме до 10 ppm они были безопасны при случайном проглатывании. Однако это не означает, что смазка съедобна или полезна. Компания все равно должна избегать попадания смазки в пищу. Если случилось попадание, продукт нужно забраковать и провести анализ причины.
Заключение
Смазки H1 играют важную роль в управлении риском пищевой безопасности, но сами по себе не решают задачу соответствия ХАССП. Аудитор проверяет комплекс: H1-статус и соответствие FDA 21 CFR 178.3570, инвентаризацию смазок, карту точек применения, журналы обслуживания, совместимость с оборудованием, встраивание смазки в HACCP-план и документирование процедур.
Для успешного прохождения аудита рекомендуется начать с инвентаризации: собрать информацию о всех применяемых смазках, определить зоны риска контакта с пищей и выбрать H1-смазки, соответствующие условиям работы узлов. Затем составить карту применения, согласовать выбор с производителем оборудования, разработать регламент обслуживания и завести журнал замен. Эта последовательность действий показывает аудитору, что компания серьезно управляет рисками и готова к проверке.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как влияние pH на СОЖ помогает предотвратить коррозию, сохранить качество обработки и продлить срок службы оборудования.
Выбор цепного масла пищевого H1 для оборудования пищевой промышленности: сравнение характеристик и рекомендации по применению.
Анаэробный герметик для химии обеспечивает герметичность трубопроводов с агрессивными жидкостями, предотвращая утечки и коррозию.