
Сравнение пищевых смазок H1 для цепных приводов: что лучше для разных нагрузок
Цепные приводы в пищевом производстве работают в уникальных условиях: требуют безопасности для продукта, надежной смазки при переменных температурах и устойчивости к водяному пару и моющим средствам. Здесь выбор цепного масла пищевого - не вопрос удобства, а требование технического регламента и системы HACCP. Смазки категории NSF H1 разработаны именно для таких сценариев: они допускаются к случайному, технически неизбежному контакту с продуктом и при этом сохраняют все функции защиты и проникновения, необходимые цепи. Но не все H1-смазки одинаковы - их выбирают по вязкости, температурному диапазону, водостойкости и типу рабочей среды. Эта статья поможет инженерам и закупщикам разобраться, какое пищевое цепное масло подходит для конкретных условий и как избежать типовых ошибок при подборе.
Что такое NSF H1 и почему это важно для пищевых цепей
Смазки категории NSF H1 - это материалы, разработанные для применения в местах, где возможен технически неизбежный, случайный контакт смазки с продуктом питания.
Ключевое слово здесь - «случайный»: H1 не означает, что смазку специально наносят на пищу или используют как пищевой ингредиент. Это означает, что если капля масла попадет на продукт, она не вызовет отравления или порчи благодаря пищевому составу.
Для получения статуса H1, смазка должна состоять из компонентов, разрешенных FDA 21 CFR 178.3570 (американский регламент пищевой безопасности) и NSF. Это касается базовых масел, присадок, загустителей и всех вспомогательных веществ. Предел загрязнения пищи устанавливается на уровне до 10 ppm для обычных H1-смазок; для некоторых силиконовых составов он снижен до 1 ppm. Само производство смазки должно соответствовать ISO 21469 (гигиена производства) или эквивалентным стандартам.
Для цепных приводов в пищевом производстве H1 - не опция, а обязательность. Типичные объекты: цепи конвейеров для упаковки, трансортеры продукции, цепные редукторы вблизи зон пакования, подшипники и направляющие в контакте с пищевой атмосферой. Стандартные «непищевые» цепные масла в этих местах не подходят, потому что при случайном контакте с продуктом создают риск для потребителя и нарушают сертификацию предприятия.
Вязкость и температурный диапазон: выбираем класс ISO VG для разных условий
Вязкость - первый параметр, который нужно согласовать с условиями работы цепи.
Ее обозначают классом ISO VG (вязкость в сантистоксах при 40 °C). Для цепных приводов рекомендуются несколько типовых диапазонов.
Умеренные конвейеры: ISO VG 46–68
Для обычных конвейерных цепей с умеренной скоростью и температурой окружающей среды (15–40 °C) используют смазки ISO VG 46 или VG 68. Эта вязкость обеспечивает хороший баланс: масло достаточно жидкое, чтобы проникнуть в шарниры цепи и вывести продукты трения, но достаточно вязкое, чтобы удержаться на поверхности и образовать защитную пленку. На линиях фасовки и сортировки продукции пищевого производства такие масла встречаются часто, потому что спектр рабочих температур небольшой и нет риска быстрого испарения или загустевания.
Горячие цепи: ISO VG 100–220
Если цепь работает в условиях повышенной температуры (40–80 °C), например вблизи печей для сушки или упаривания, то выбирают ISO VG 100, VG 150 или VG 220. Более густое масло держит вязкость и адгезию при нагреве, не слишком текучее и не теряет пленку через несколько часов работы. Для цепей с высокой скоростью вращения вязкость VG 100 часто предпочтительнее более густых классов.
Высокотемпературные печные цепи: ISO VG 220–460 и специализированные составы
Для цепей печей (конвейеры обработки мяса, хлеба, шоколада), работающих при 80–150 °C, нужны смазки ISO VG 220 или выше. Еще выше - для особых условий: специализированные H1-цепные масла рассчитаны на рабочий диапазон примерно от 120 °C до 250 °C; редкие высокотемпературные формулы выдерживают до 650 °C по верхнему пределу (в основном для цепей, работающих в промышленных печах). Здесь используют синтетические или полусинтетические составы, которые устойчивы к окислению и терморазложению.
Подбор вязкости - это не интуиция, а расчет. Если вязкость недостаточна, масло не достигнет шарниров цепи; если избыточна, вырастут потери на трение и перегрев. Правильный подбор - залог долгой работы цепи без проскальзывания и фреттинга.
Критичные свойства пищевой смазки для цепей
Одно лишь наличие допуска H1 не гарантирует качество смазки для конкретной цепи.
Нужно сверяться и с другими параметрами.
Проникающая способность и стойкость к смыванию
Цепь состоит из звеньев, связанных шарнирами и втулками. Смазка должна проникнуть в эти узкие щели и защитить металл от износа и коррозии. Если масло слишком густое или не содержит поверхностно-активных веществ (ПАВ), оно останется на внешней поверхности, и шарниры будут работать «сухими».
Одновременно, в пищевой промышленности цепи часто моются: горячей водой, паром, иногда слабыми щелочными или кислотными растворами. Смазка должна выдержать это давление воды (washout) и остаться на цепи, а не смыться полностью. Обычные промышленные масла часто не выдерживают такого испытания. Здесь нужна смазка, которая, с одной стороны, активно проникает в шарниры, с другой - имеет хорошую адгезию к металлу. Для высоконагруженных цепей в условиях повышенной влажности и необходимости защиты от коррозии используют водостойкие формулы; они содержат ингредиенты, которые образуют стабильную пленку даже при контакте с водой.
Термостабильность и минимум остатков при сгорании
На горячих цепях масло не должно превращаться в черный лак или углеродистые отложения. Такие остатки затрудняют движение звеньев, уменьшают зазоры и вызывают фреттинг. Для высокотемпературных режимов нужны составы, которые сгорают чистым образом, не оставляя углеводородных остатков. Синтетические и полусинтетические масла здесь имеют преимущество перед минеральными.
Устойчивость к окислению и воде
В пищевой среде цепь часто соприкасается с влагой. Если смазка легко окисляется в присутствии воды, она мутнеет, расслаивается и теряет свойства. Хорошее пищевое цепное масло содержит антиоксиданты и гидрофобные компоненты, которые предотвращают эмульгацию и держат масло в однородном состоянии даже при длительном контакте с водяным паром.
Выбор цепной смазки пищевое производство: пошаговый подход
Подборка подходящей смазки требует анализа нескольких факторов.
Шаг 1: Определите рабочую температуру цепи
Измерьте или уточните у производителя оборудования температуру, на которой работает цепь в самых жарких местах. Это может быть температура окружающей среды вокруг цепи, температура контактирующего с ней продукта или, в случае печных цепей, прямой нагрев. На основе этой температуры выберите класс ISO VG: для 15–40 °C берите VG 46–68; для 40–80 °C - VG 100–150; для 80–150 °C - VG 220–460.
Шаг 2: Оцените условия влажности и воздействия воды
Если цепь находится вблизи моечных станций, часто смачивается водяным паром или подвергается периодическому ополаскиванию, выбирайте смазку с маркировкой «водостойкая» или на основе синтетических компонентов. Обычная минеральная H1-смазка в такой среде быстро эмульгируется и теряет смазывающие свойства.
Шаг 3: Проверьте допуск и сертификацию
Убедитесь, что смазка имеет сертификат NSF H1 или эквивалентный пищевой допуск, и желательно - регистрацию по ISO 21469. Это гарантирует, что состав смазки соответствует пищевым нормам и что производство ведется в соответствии с гигиеническими требованиями.
Шаг 4: Примите во внимание скорость и нагрузку цепи
Высокоскоростные цепи требуют более жидких масел, чтобы избежать излишних потерь на трение; низкоскоростные цепи и высоконагруженные редукторы выдержат более вязкие составы. Общее правило: чем выше скорость и чем ниже рабочая температура, тем ниже ISO VG; чем ниже скорость, выше нагрузка и выше температура, тем выше VG.
Шаг 5: Согласуйте с регламентом предприятия
Многие производства требуют, чтобы смазка была в списке предприятия и прошла тестирование на совместимость с материалами оборудования (резина, лакокрасочные покрытия). Тестирование может занять несколько недель, поэтому лучше предусмотреть его заранее, до введения нового масла в производство.
Сравнение высокотемпературных и водостойких H1-смазок
На практике выбор часто сводится к двум основным вариантам: смазки для горячих цепей и смазки для влажных/моечных зон.
| Параметр | Высокотемпературная H1-смазка | Водостойкая H1-смазка |
|---|---|---|
| Рабочая температура | 120–250 °C (для особых - до 650 °C) | 40–100 °C |
| Тип основы | Синтетическая, полусинтетическая | Минеральная или синтетическая с водорепеллентными добавками |
| Проникающая способность | Хорошая, минимум остатков | Отличная, быстрое проникновение в шарниры |
| Стойкость к воде | Низкая - предназначена для сухих печей | Высокая - образует водоотталкивающую пленку |
| Стойкость к смыванию | Средняя | Высокая - удерживается при напорной мойке |
| Цена | Выше, из-за синтетических компонентов | Ниже, стандартные формулировки |
| Типичное применение | Печные конвейеры, жаркие цеха сушки | Линии упаковки, моечные зоны, прохладные конвейеры |
Выбор между этими вариантами зависит от приоритета: если цепь работает в жарких условиях (80 °C и выше), выбирайте высокотемпературное масло, даже если оно дороже; если цепь часто контактирует с водой и влагой, приоритет - водостойкость. В некоторых случаях предприятие может использовать оба типа для разных участков оборудования.
Частые ошибки при подборе пищевого цепного масла
Миф 1: «H1 означает полностью безопасно для прямого контакта с продуктом»
Неверно. H1 допускает только инцидентальный (случайный, технически неизбежный) контакт. Если смазка будет целенаправленно наносится на готовый продукт или использоваться в качестве пищевого ингредиента, нужна категория H3 (разделительные агенты). H1 - это компромисс между защитой продукта и функциональностью смазки в производственных условиях.
Миф 2: «Любой H1 подойдет для любой цепи»
Неверно. H1 - это только допуск к контакту с пищей, а не описание технических свойств смазки. Одна смазка может быть рассчитана на 40 °C, другая - на 200 °C; одна текучая и проникающая, другая вязкая и для редукторов. Выбирайте H1-смазку именно под параметры вашей цепи (температура, влажность, скорость, нагрузка).
Миф 3: «Вязкость не важна, главное - пищевой допуск»
Неверно. Неправильная вязкость приведет к недостаточной смазке шарниров (если масло слишком жидкое) или к избыточному трению и перегреву (если слишком вязкое). Выбор вязкости - это не второстепенный вопрос, а основа долгой работы цепи без фреттинга и преждевременного износа.
Миф 4: «Пищевые смазки можно смешивать с обычными»
Рискованно и неправильно. Если вы добавите обычное промышленное масло в пищевую смазку, вы нарушите соответствие регламенту и потеряете допуск H1. Все компоненты должны быть пищевыми и соответствовать FDA 21 CFR 178.3570. Смешение может также привести к непредсказуемому поведению смазки: один компонент может не совместим с другим, произойти расслаивание или выпадение присадок.
Миф 5: «Чем выше вязкость, тем лучше защита»
Неверно. Очень вязкая смазка плохо проникает в зазоры цепи и не защищает внутренние поверхности шарниров. Кроме того, она увеличивает трение, вызывает перегрев и ускоренное окисление. Правильная вязкость - это баланс, подобранный под конкретные условия, а не максимально возможная вязкость.
Хранение, применение и контроль качества H1-смазок
Пищевые смазки требуют более строгого контроля хранения и применения, чем обычные промышленные масла.
Хранение и маркировка
H1-смазку хранят отдельно от непищевых смазок, в чистых, герметичных контейнерах с понятной маркировкой «H1» или «Пищевая смазка». Это предотвращает случайное использование неправильного масла на пищевых линиях. Контейнеры должны быть защищены от попадания грязи, воды и посторонних веществ. Срок хранения - обычно 24–36 месяцев при температуре 15–25 °C.
Процедура смазки и частота
Смазку наносят в соответствии с регламентом HACCP предприятия и графиком технического обслуживания. Обычно это делают либо централизованной системой смазки, либо вручную через масленки. После нанесения излишки масла удаляют только в момент сборки оборудования, не протирая цепь после нанесения (иначе масло сотрется полностью). Частота смазки зависит от скорости цепи: для быстрых конвейеров - раз в 8–12 часов, для медленных - раз в 24–48 часов.
Контроль качества
Визуально проверяйте цвет и прозрачность масла перед использованием. H1-смазка должна быть чистой, однородной, без мутности, расслаивания или осадка. Если масло потемнело, эмульгировалось или появился осадок, его нужно заменить, не используя. В некоторых случаях может потребоваться лабораторный анализ (спектрометрия, вязкость, кислотное число) для подтверждения, что смазка не деградировала в процессе хранения или использования.
Практический выбор H1-смазок для типовых ситуаций
Сценарий 1: Быстрая линия упаковки при комнатной температуре
Рекомендуемый профиль: ISO VG 46, минеральная или синтетическая, с хорошей проникающей способностью и адгезией. Вязкость низкая, потому что скорость цепи высокая и нет причин использовать вязкое масло. Водостойкость не критична, но желательна. Цена умеренная.
Сценарий 2: Печная цепь для упаривания при 120–150 °C
Рекомендуемый профиль: ISO VG 220–460, синтетическая или полусинтетическая H1-смазка, рассчитанная на высокие температуры, с минимумом углеродистых остатков. Проникающая способность должна быть хорошей, но не в ущерб термостабильности. Цена выше, но оправдана долгой работой цепи без коксообразования.
Сценарий 3: Конвейер с периодической влажной мойкой при 30–50 °C
Рекомендуемый профиль: ISO VG 68–100, водостойкая H1-смазка (минеральная с гидрофобными присадками или синтетическая), с высокой стойкостью к смыванию. Проникающая способность должна быть хорошей, чтобы масло достигало шарниров до мойки. Цена среднего уровня, но важна надежность.
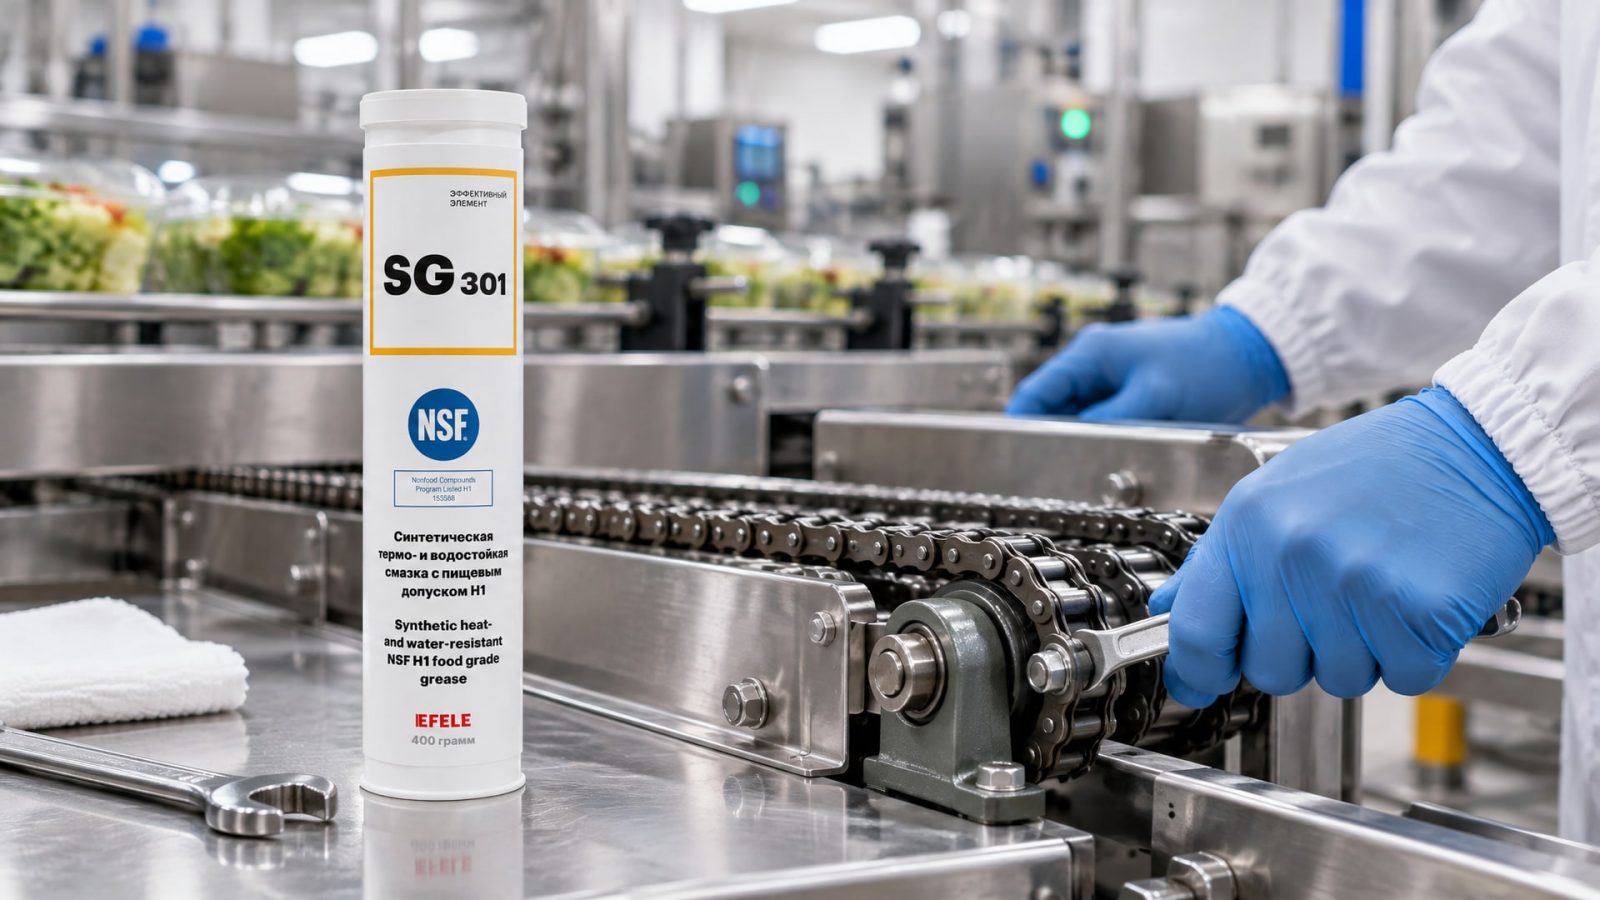
Для высоконагруженных цепей в условиях повышенной влажности и необходимости защиты от коррозии, например для редукторов и направляющих вблизи моечных зон, выбор падает на специализированные водостойкие составы. Эти материалы образуют стабильную пленку, которая удерживается даже при напорной мойке горячей водой. В такой ситуации можно обратиться к проверенным на практике решениям: EFELE SG-301 - одна из таких пищевых смазок с высокой водостойкостью и адгезией, рассчитанная на работу в условиях периодического контакта с водой и слабыми щелочными средами.
Часто задаваемые вопросы
Можно ли использовать обычное цепное масло вместо H1-смазки в пищевом производстве?
Нельзя. Обычные промышленные цепные масла не содержат пищевых компонентов и при случайном контакте с продуктом создают риск для потребителя и нарушают регламент HACCP предприятия. Это также является нарушением сертификации. Всегда используйте смазку с допуском NSF H1 для пищевых линий, даже если вероятность контакта мала.
Какой вязкостью должно быть пищевое цепное масло для печного конвейера при 100 °C?
Для работы при 100 °C выбирайте ISO VG 150–220. Точный класс зависит от скорости цепи и конструкции редуктора. Быстрые цепи с высокой скоростью вращения требуют VG 150; медленные, высоконагруженные редукторы - VG 220. Скорее всего, вам подойдет вязкость VG 150 или выше, рассчитанная на температурный диапазон 80–150 °C.
Что означает ISO 21469 и обязателен ли этот стандарт для H1-смазок?
ISO 21469 - это стандарт, описывающий гигиену производства смазок для пищевой промышленности. Он подтверждает, что смазка изготовлена в чистых условиях и соответствует пищевым нормам не только по составу, но и по производственному процессу. NSF H1 - допуск к пищевому контакту; ISO 21469 - подтверждение гигиены производства. Обычно предприятие требует наличие обоих сертификатов для максимальной уверенности.
Насколько часто нужно смазывать цепь пищевого конвейера?
Частота смазки зависит от скорости цепи, температуры и графика HACCP вашего предприятия. Обычно для быстрых конвейеров это раз в 8–12 часов, для медленных - раз в 24–48 часов. Лучше всего проконсультироваться с производителем оборудования и внутренними процедурами технического обслуживания, чтобы согласовать график смазки с режимом работы производства.
Почему пищевое цепное масло дороже обычного?
Пищевые H1-смазки содержат дорогие компоненты, разрешенные FDA, и требуют строгого контроля производства в соответствии с ISO 21469. Кроме того, объемы производства пищевых смазок меньше, чем общепромышленных, что повышает стоимость. Однако для пищевого производства расходы на правильную смазку - это инвестиция в безопасность продукта и соответствие регламентам, а не просто переплата.
Заключение
Выбор пищевого цепного масла - это не стандартная задача подборки смазки для скорости и нагрузки. Нужно учитывать допуск NSF H1, соответствие ISO 21469, рабочую температуру, условия влажности и требования предприятия к гигиене. Правильная вязкость (ISO VG 46–460 в зависимости от условий), водостойкость, проникающая способность и стойкость к смыванию - это факторы, которые определяют долгую и безопасную работу цепи. Не ориентируйтесь только на наличие допуска H1; это только одна из многих характеристик.
Конкретный следующий шаг: определите температурный диапазон вашей цепи (от термопары или данных производителя), оцените влажность и частоту контакта с водой, затем выберите класс ISO VG согласно таблице в статье и проверьте, что смазка имеет сертификат NSF H1 и желательно - ISO 21469. После этого согласуйте выбор с внутренним регламентом предприятия и, если требуется, проведите тестирование совместимости. Это займет несколько недель, но гарантирует, что вы избежите проблем с фреттингом, коррозией и нарушением пищевых норм в будущем.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии обеспечивает герметичность трубопроводов с агрессивными жидкостями, предотвращая утечки и коррозию.
Узнайте, почему сож сильно пенится при обработке металла, и как эффективно устранить эту проблему.
Узнайте, как правильно смазать велосипед зимой, чтобы защитить его от ржавчины и продлить срок службы.