
Как пищевые смазки H1 защищают конвейеры от агрессивной мойки CIP
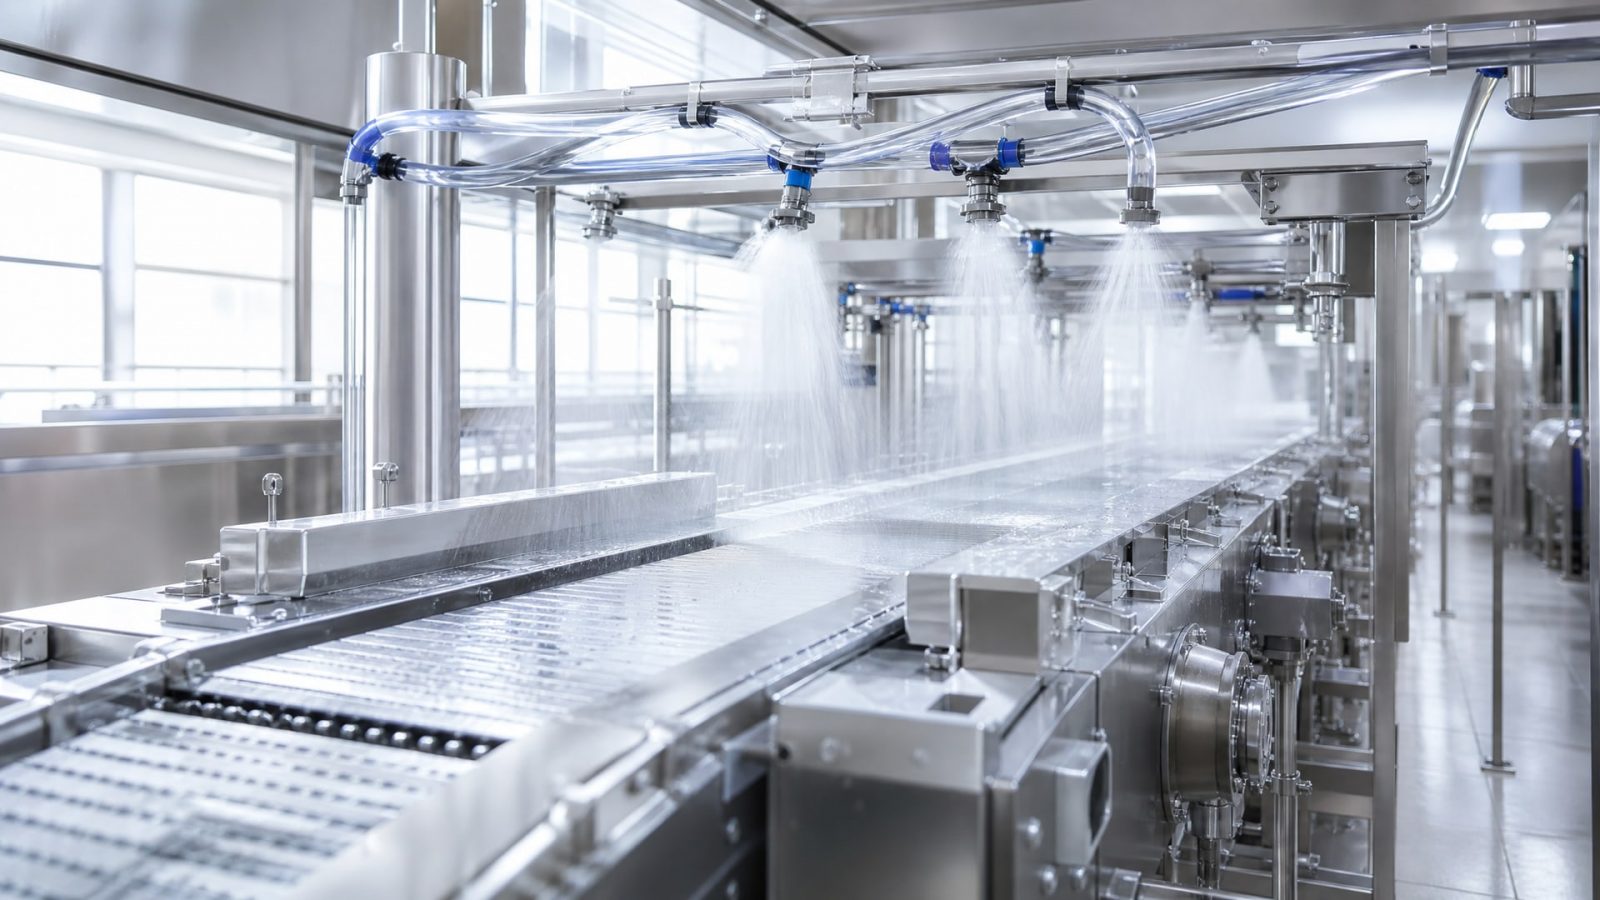
Пищевая смазка для оборудования - это не просто смазочный материал, а комплексное решение, которое должно одновременно защищать узлы от трения и выдерживать жесткие условия санитарной обработки. Когда конвейер проходит через цикл CIP (циркуляционная мойка без разборки), он подвергается воздействию щелочных и кислотных моющих средств, горячей воды и тепловых перепадов. В такой среде обычная смазка быстро теряет адгезию, вымывается и перестает выполнять свою функцию.
Регистрация NSF H1 означает, что смазка допустима для случайного, технически неизбежного контакта с пищей - это ключевой знак соответствия. Однако сама по себе маркировка H1 не гарантирует защиту от агрессивной мойки. Для конвейеров в пищевой промышленности нужна H1-смазка, специально сформулированная с учетом водостойкости, химической устойчивости и способности сохранять консистенцию после циклов CIP. Эта статья раскрывает, какие характеристики отличают защитную смазку от обычной пищевой, и как выбрать материал, который прослужит на конвейере длительно.
Что такое мойка CIP и почему смазка вымывается
Циркуляционная мойка без разборки (CIP) - это стандартный процесс в пищевой промышленности, когда моющие растворы подаются по трубопроводам и циркулируют по поверхностям оборудования.
В отличие от традиционной мойки, здесь исключена разборка узлов, поэтому смазочные материалы остаются на местах и прямо соприкасаются с химией.
Типовой цикл CIP включает несколько этапов: предварительное полоскание горячей водой, щелочная мойка (pH 12–14), кислотный цикл (pH 2–3) и финальное полоскание. Температура воды часто поднимается до 65–80°C, в некоторых случаях до 95°C. При таких условиях обычная смазка теряет структуру: базовое масло становится жидким и стекает с поверхности, а загуститель деградирует под действием щелочей и кислот. Результат - открытые поверхности подшипников, цепей и направляющих, которые трутся без защиты и быстро изнашиваются.
Именно поэтому для конвейеров при агрессивной мойке недостаточно просто пищевой смазки. Она должна обладать специальными свойствами: оставаться адгезивной на смоченной поверхности, не эмульгироваться с водой, сохранять вязкость при скачках температуры и не разрушаться под влиянием щелочной и кислотной химии.
Различие между NSF H1 и водостойкостью: почему маркировки недостаточно
NSF H1 - это признак, что смазка может быть использована в пищевой промышленности с риском случайного контакта с продуктом.
Это регистрация продукта, которая подтверждает, что его состав не нанесет вреда здоровью при такой ситуации. Однако регистрация ничего не говорит о стойкости смазки к воде или моющим средствам.
Международный стандарт ISO 21469 идет дальше: он устанавливает гигиенические требования к формулированию, производству, упаковке и обращению со смазками в пищевой промышленности. Но и ISO 21469, как и NSF H1, - это в первую очередь гигиенический стандарт, а не спецификация на водостойкость.
Для мойки CIP нужно смотреть на совсем другие параметры. В технической документации должны быть прямые данные о водостойкости, смываемости, стойкости к горячей воде и совместимости с щелочными и кислотными моющими растворами. Закупщикам стоит запросить эту информацию в техлисте (TDS) или в сертификате соответствия. Если поставщик указывает только «NSF H1» и больше ничего, это признак, что смазка, скорее всего, рассчитана на пищевые зоны без высокой гидравлической нагрузки, а не на интенсивную мойку.
Тип загустителя как ключ к стойкости в washdown-среде
Загуститель - это компонент, который отвечает за консистенцию пластичной смазки.
От его типа зависит, как смазка поведет себя в воде, под действием тепла и химии.
Традиционные литиевые загустители хорошо известны и дешевы, но они плохо держат воду. При контакте с горячей водой или влажной средой такая смазка быстро расслаивается: масло отделяется, загуститель набухает или, наоборот, усыхает. Для CIP такие материалы неподходящи.
Polyurea-загустители показывают заметно лучшую водостойкость. Они сохраняют структуру при намокании, устойчивы к горячей воде и химии. Calcium complex - еще один вариант, который на практике прижился в пищевой промышленности. Смазки на основе этого загустителя тоже хорошо держат воду и зарекомендовали себя в washdown-режимах.
При подборе H1-смазки для конвейера стоит уточнить в документации именно тип загустителя и наличие данных по водостойкости. Если техлист содержит такую информацию, это признак, что разработчик учитывал реальные условия пищевого оборудования.
Dropping point и температурная стойкость
Dropping point (температура каплепадения) - это показатель, который определяет, при какой температуре смазка начинает терять консистенцию и превращается в масло.
Для пластичной смазки это критичный параметр.
В условиях CIP горячая вода и циркулирующие растворы нагревают смазку локально. Если dropping point низкий (например, ниже 180°C), смазка начинает плавиться и вытекать даже при умеренной теплоте. Это особенно опасно в зонах высокого трения, где температура поверхности подшипника или цепи может подняться на 15–20°C выше температуры жидкости.
Для washdown-сред рекомендуется dropping point не ниже 200°C. Такая смазка будет держать консистенцию во время горячей промывки и не превратится в текучее масло. После окончания цикла CIP и охлаждения смазка восстановит свои свойства и снова обеспечит защиту.
Как правильно выбрать смазку для конвейера при агрессивной мойке
Подбор начинается с анализа конкретного оборудования и режима.
Конвейеры в пищевой промышленности могут отличаться по типу узлов: цепные приводы, подшипники роликов, направляющие ленты. Каждый узел требует своего подхода.
Для цепных конвейеров, которые подвергаются интенсивной мойке, нужна смазка, которая не вымывается при высоком давлении воды и остается в зазорах между звеньями цепи. Для подшипников главная задача - защита от водного проникновения и сохранение адгезии на поверхности беговой дорожки. Направляющие требуют материала с хорошей смачиваемостью и минимальным износом.
Во всех случаях нужно проверить: наличие регистрации NSF H1, данные о типе загустителя и dropping point, подтверждение стойкости к щелочным и кислотным растворам, информацию о совместимости с режимом CIP. Для конвейеров, работающих в условиях интенсивной мойки, закупщики в цехах часто ориентируются на смазки, которые уже прошли опытную эксплуатацию на аналогичном оборудовании.
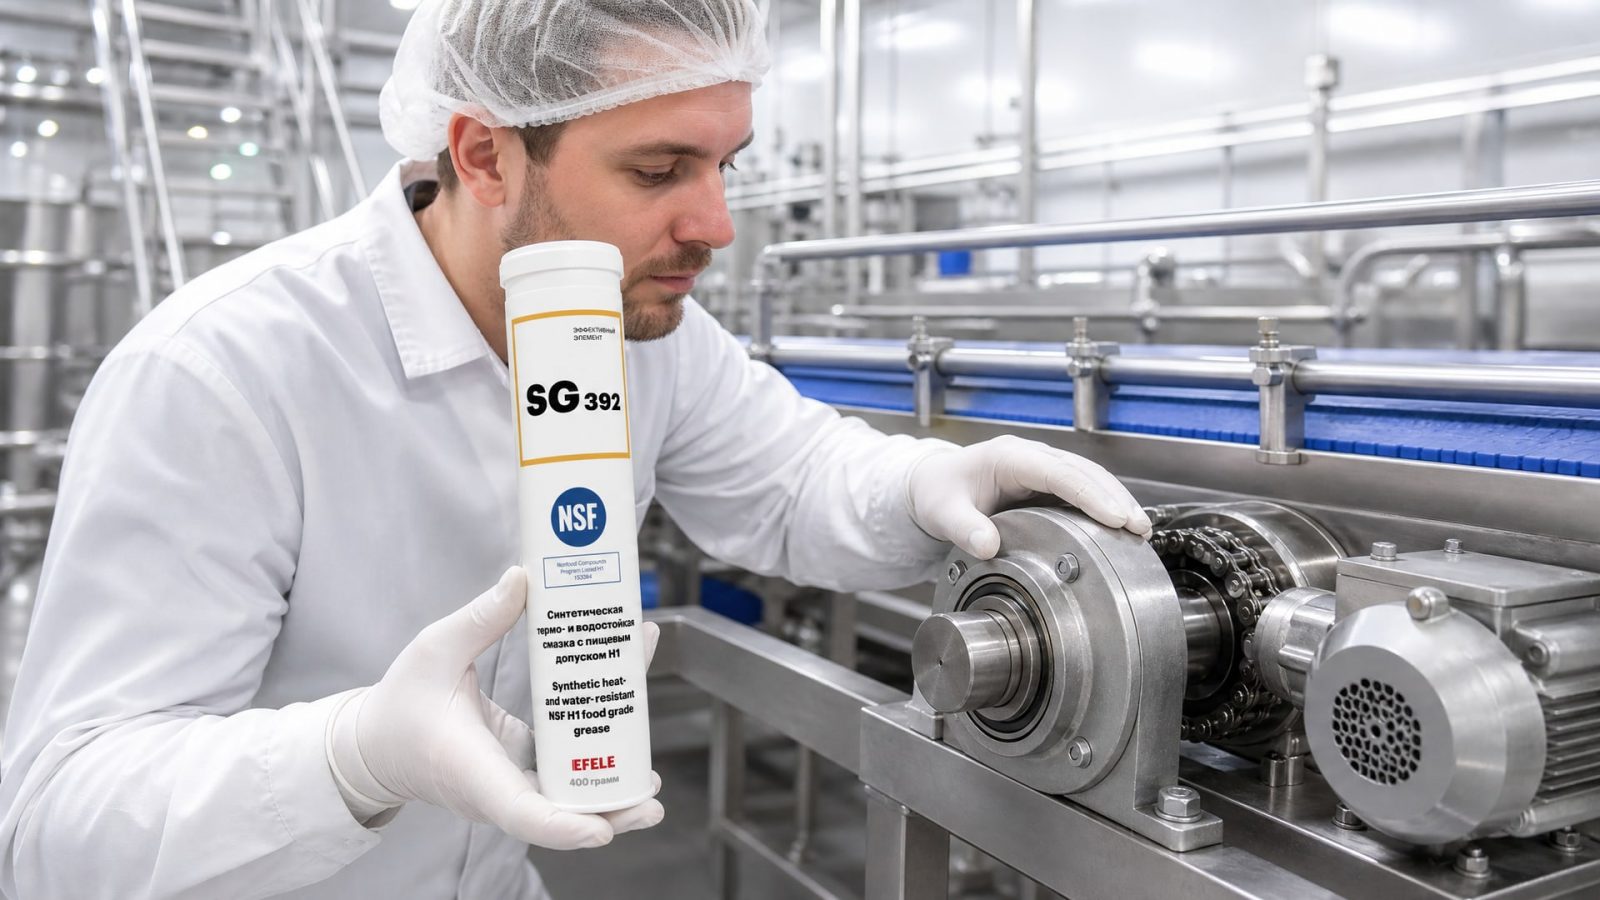
При выборе материала для конвейерных узлов, подверженных агрессивной мойке, стоит обратить внимание на полусинтетические пластичные смазки с улучшенной водостойкостью. Например, EFELE SG-397 - это решение, специально разработанное для такихусловий. Смазка имеет допуск NSF H1, обладает отличной стойкостью к воде и пару, а также противозадирными свойствами, которые критичны для цепных приводов и подшипников при высоких нагрузках.
Карта смазки пищевого оборудования: разделение по зонам
Карта смазки пищевого оборудования - это внутренний документ производства, который фиксирует, какой материал используется для каждого узла оборудования.
Правильно составленная карта должна учитывать, находится ли узел в зоне прямого контакта с продуктом, в зоне брызг или во внешних механизмах.
Зона прямого контакта с продуктом (например, направляющие для пищевого сырья) требует смазки с регистрацией NSF H1, причем с подтверждением пищевой гигиеничности. Здесь требования максимально строгие.
Зона брызг - это участки, куда может попасть влага от мойки, но прямой контакт с продуктом невозможен. Для таких узлов нужна водостойкая смазка, но класс может быть чуть ниже, если предприятие работает с собственным рискованием.
Внешние механизмы (редукторы, приводы), которые находятся вне зоны мойки, могут использовать обычные промышленные смазки и масла без пищевого допуска.
Разделение по зонам помогает оптимизировать закупки и упрощает контроль: техник быстро найдет в карте, какой материал нужен для конкретного узла, и поймет, есть ли замена при необходимости.
Практические рекомендации при обслуживании конвейеров в режиме CIP
Частая ошибка - наносить смазку в режиме CIP или сразу после окончания цикла мойки, когда поверхности еще влажные.
Вода и активные вещества моющих средств помешают смазке образовать полноценную пленку. Обслуживание лучше проводить после полного высыхания оборудования или в перерывах между циклами мойки.
Количество смазки тоже имеет значение. На конвейере не нужно наносить толстый слой - достаточно тонкой пленки. Избыток материала будет вымываться при следующей мойке и приведет к ненужным потерям.
Частота обслуживания зависит от интенсивности работы и степени воздействия мойки. На активных линиях конвейер может требовать смазки несколько раз в неделю; на менее загруженных участках интервалы могут быть больше. Здесь нужно руководствоваться техническими рекомендациями производителя оборудования и наблюдениями в цехе за состоянием узлов.
При выборе режима подачи смазки для высоконагруженных узлов, таких как тестомесы или термоформовочное оборудование, которые требуют повышенной термо- и водостойкости, рекомендуется применять централизованные системы смазки с регулярными, строго контролируемыми интервалами. EFELE SG-392 - полусинтетическая смазка с заявленной термостойкостью и водостойкостью - обеспечивает надежную защиту и длительный срок службы даже при экстремальных условиях CIP-мойки и высоких температурах работы.
Часто задаваемые вопросы
Почему пищевая смазка H1 вымывается при CIP-мойке?
H1 - это регистрация на пищевой допуск, а не на водостойкость. Если смазка не имеет специальной формулировки с водостойким загустителем (polyurea, calcium complex) и dropping point выше 200°C, она не выдержит щелочно-кислотных циклов и горячей воды CIP. Нужно проверить в техлисте конкретные данные по водостойкости и совместимости с режимом мойки.
Какой тип загустителя лучше держит воду в washdown-среде?
Polyurea и calcium complex показывают наилучшую водостойкость среди пластичных загустителей для смазок. Традиционные литиевые загустители плохо держат воду и не рекомендуются для конвейеров, подверженных интенсивной мойке. При выборе смазки уточните в техдокументации именно тип загустителя.
Что такое dropping point и почему он важен для CIP?
Dropping point (температура каплепадения) - показатель, при котором смазка начинает текть. Для washdown-режима нужен dropping point не ниже 200°C, чтобы смазка не разжижалась при горячих промывках и сохраняла защиту узлов. Низкий dropping point означает, что смазка вытечет при цикле CIP.
Как часто нужно смазывать конвейер при режиме CIP?
Частота зависит от интенсивности работы и типа узла. На активных пищевых линиях конвейер может требовать смазки несколько раз в неделю. Обслуживание лучше проводить после полного высыхания оборудования, между циклами мойки или в нерабочее время, когда смазка сможет образовать полноценную пленку.
Чем отличается ISO 21469 от NSF H1 при выборе смазки?
NSF H1 - это продуктовая регистрация на допуск к пище. ISO 21469 - это стандарт гигиенических требований к производству и обращению смазки. Оба документа подтверждают пищевую безопасность, но не гарантируют водостойкость. Для CIP нужно искать дополнительные данные о стойкости к влаге и моющим средствам.
Заключение
Защита конвейеров от агрессивной мойки CIP - это задача, которая решается не просто наличием маркировки H1 на смазке. Пищевая смазка для оборудования, работающего в условиях интенсивной циркуляционной мойки, должна иметь подтвержденную водостойкость, оптимальный тип загустителя (polyurea или calcium complex), dropping point выше 200°C и документальное подтверждение совместимости с щелочно-кислотными циклами и горячей водой.
При составлении карты смазки пищевого оборудования разделяйте зоны по уровню воздействия мойки и требуемому классу материала. Выбирайте поставщиков, которые предоставляют полную техническую документацию и готовы обосновать свой выбор формулировки. Правильный подбор смазки, своевременное обслуживание и соблюдение технологии нанесения гарантируют, что ваши конвейеры прослужат дольше, а простои из-за преждевременного износа будут минимальными.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать средний фиксатор резьбы для разборных узлов, чтобы обеспечить надежную фиксацию и легкий демонтаж.
Узнайте, как правильно выполнить замену масляной СОЖ на водосмешиваемую эмульсию, чтобы избежать коррозии, расслоения и брака.
Узнайте, как выбрать смазку для петель дверей, чтобы избавиться от скрипа и предотвратить коррозию металла.