
Средний фиксатор резьбы: как выбрать для разборного узла
Средний фиксатор резьбы - это анаэробный состав, рассчитанный на фиксацию крепежа от вибраций и самоотвинчивания, но при этом позволяющий разбирать соединение стандартным инструментом. Главное отличие от других классов прочности в том, что момент срыва находится в диапазоне 15–25 Н·м, что оптимально для обслуживаемых узлов: достаточно жесткий, чтобы удержать болт или винт при нагрузке и вибрации, но не настолько, чтобы превратить соединение в постоянное. Статья подскажет, по каким параметрам выбирать средний фиксатор, когда его применять и как избежать ошибок при подборе.
Выбор правильного состава критичен для промышленного оборудования: неудачный фиксатор либо не удержит крепеж и узел ослабнет, либо намертво приклеится и потребует разборки с нагревом или абразивной обработкой. Разница между средней и высокой прочностью определяет, будет ли узел разбираться как регламентное обслуживание или потребует мастерской подготовки.
Когда нужен средний фиксатор вместо других классов прочности
Выбор класса прочности фиксатора зависит от того, как эксплуатируется узел.
Если соединение разбирается регулярно в ходе ТО, чистки, замены уплотнений или переналадки, берут среднюю прочность. Если узел монтируется один раз и больше не трогается, а вибрация минимальна, может хватить низкого класса. Если соединение критично и его нельзя ослабить никогда - выбирают высокий класс, понимая, что разборка потребует нагрева или применения специальных средств.
Практический ориентир: средний фиксатор применяется на вибронагруженных узлах общепромышленного оборудования - насосных линиях, приводах, сборочных участках, где инструмент используется ручной или пневматический, но не экстремальный. Это оптимум между надежностью фиксации и удобством обслуживания.
Для узлов с интенсивными вибрациями или давлениями (горнодобывающее оборудование, буровые установки, авиадвигатели) выбирают высокий класс, готовясь к демонтажу с нагревом до 80–100 °C. Для легких соединений, где вибрация минимальна, может быть достаточно даже низкой прочности.
Как подобрать средний фиксатор по техническим параметрам
Главные параметры для выбора - это момент срыва (breakaway torque), момент удержания при вибрации (prevailing torque), температурный диапазон и вязкость.
Все эти данные указаны в техническом листе (TDS) конкретного состава и измеряются по ISO 10964.
Момент срыва и момент удержания - два разных показателя. Первый - это усилие, при котором болт начинает откручиваться после полного отверждения состава; второй - это минимальный момент, который требуется приложить, чтобы болт не ослабевал при вибрации. Для среднего фиксатора момент срыва обычно составляет менее 16 Н·м, что позволяет разбирать соединение вручную без специального оборудования.
Вязкость состава влияет на способность проникнуть в мелкий зазор между витками резьбы. Для массивного крепежа (диаметр более 10 мм) допускается более вязкий состав - до 1,200 cps и выше; для мелкого и особенно для резьбовых заклепок лучше выбирать низковязкие варианты (до 100 cps), чтобы состав проник во все щели.
Температурный диапазон - от минус 10–20 до плюс 150 °C (типичный диапазон для среднего анаэробного фиксатора). Если узел работает под сильным нагревом или на морозе, надо проверить соответствие с конкретным ТДС конкретного состава, а не полагаться на общие описания.
| Параметр | Типичное значение для среднего фиксатора | На что влияет |
|---|---|---|
| Момент срыва (ISO 10964) | < 16 Н·м | Разборность; чем ниже, тем легче разбирать |
| Вязкость | 100–1,200 cps | Проникновение в зазор; высокая для крупного крепежа, низкая для мелкого |
| Температурный диапазон | −10…+150 °C | Стабильность фиксации при нагреве/охлаждении |
| Время первичной фиксации | 5–25 мин | Когда можно повернуть узел; зависит от зазора |
| Полное отверждение | ~24 часа | Когда достигается полная прочность и момент становится предсказуем |
Подготовка поверхности и нанесение для надежной разборки
Эффективность фиксатора напрямую зависит от состояния поверхности резьбы.
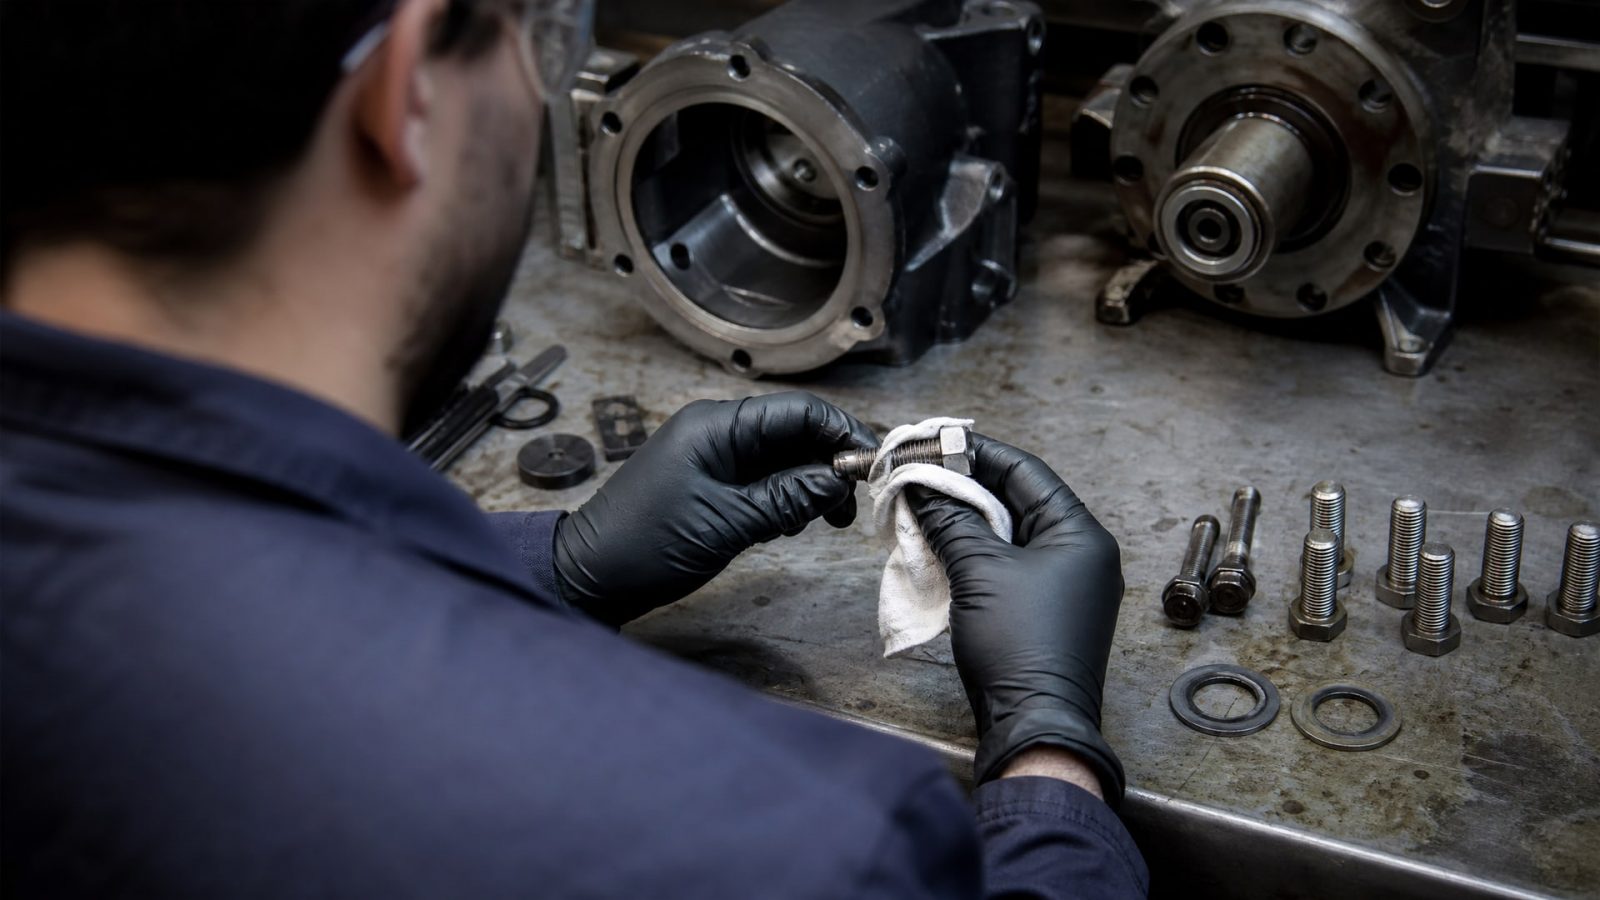
Если резьба загрязнена маслом, ржавчиной, пылью или остатками старого фиксатора, новый состав не будет равномерно распределяться и момент срыва станет непредсказуемым. В худшем случае фиксация вообще не произойдет, или она будет локальной - только там, где поверхность оказалась чище.
Порядок подготовки: сначала удалить видимую грязь механически (зубной щеткой, щетинистой щеткой или гравировкой), затем промыть резьбу в растворителе (ацетон, спирт) и высушить. Покрытие резьбы (цинк, кадмий, оксидирование) обычно не мешает фиксатору, но старое лакокрасочное покрытие или трансмиссионное масло обязательно снять.
Наносить фиксатор нужно тонкой пленкой по всей длине резьбы - либо капля на вершину витка с несколькими оборотами болта, либо тонкая полоска вдоль винта перед завинчиванием. Наносить с избытком неправильно: излишки выдавятся из зазора, и момент затяжки может оказаться больше расчетного, что позже затруднит разборку. После нанесения болт ввинчивают или завинчивают с нормальным моментом (по спецификации узла) и дают полимеризоваться. Узел нужно оставить неподвижным минимум 24 часа при комнатной температуре - это обеспечит полную прочность и предсказуемый момент срыва.
Особенности разборки узла со средним фиксатором
Для узлов, которые требуют периодической разборки, оптимальным выбором будет анаэробный фиксатор резьбы средней прочности, такой как EFELE 113.
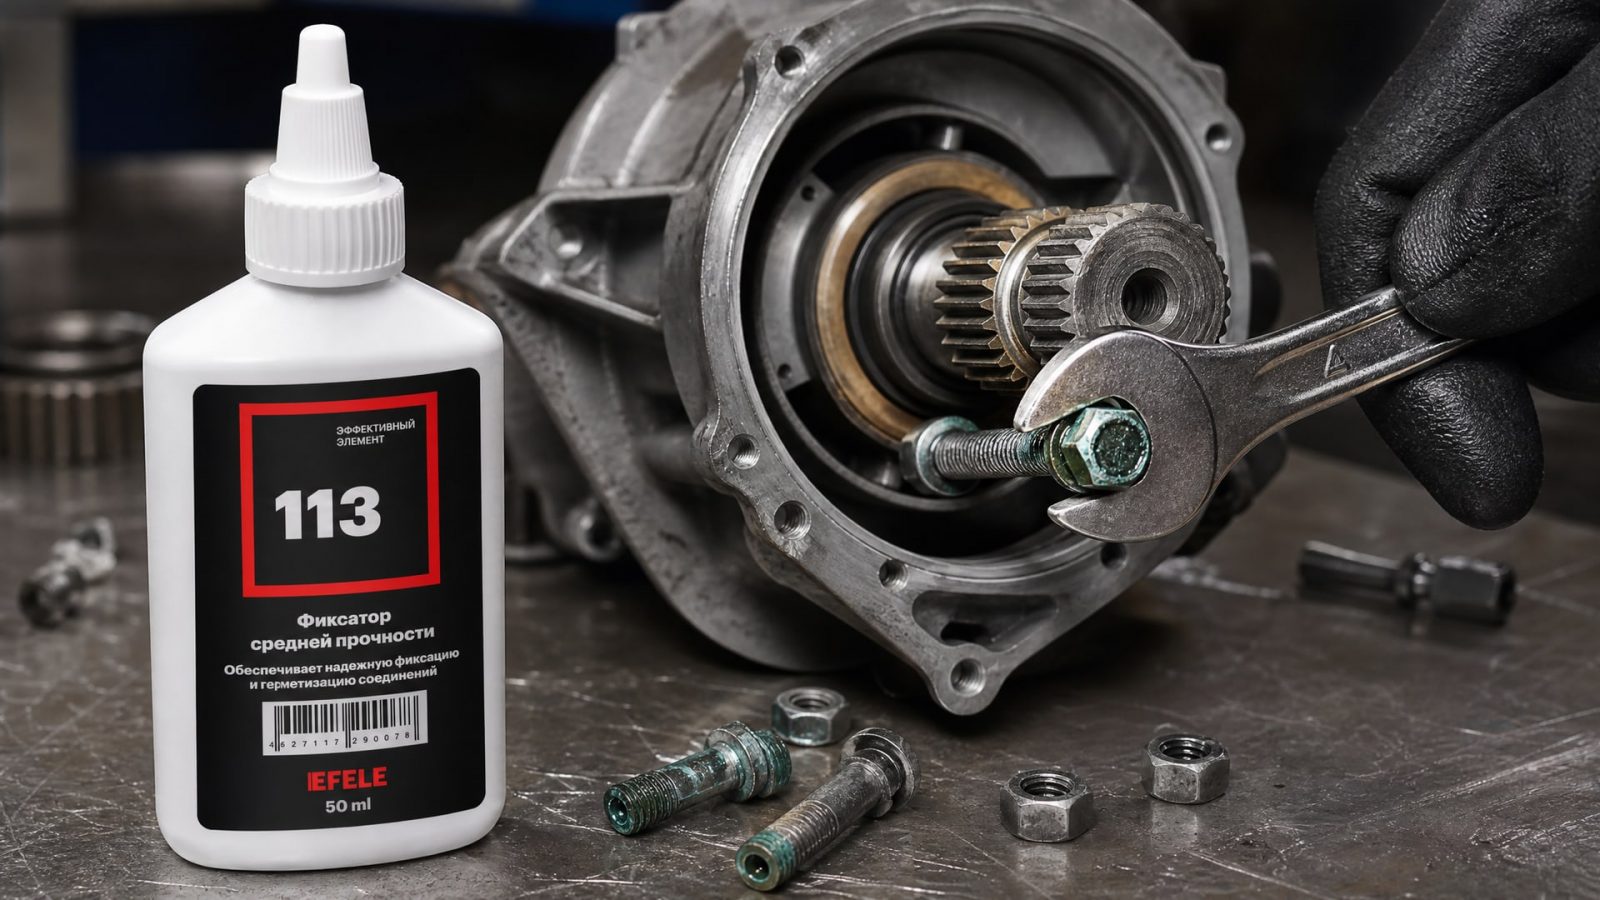
Он обеспечивает надежную фиксацию, предотвращая самоотвинчивание от вибраций, но при этом позволяет демонтировать соединение с помощью стандартного инструмента.
Разборка обычным ручным инструментом (гаечный ключ, отвертка, шестигранник) возможна, если соблюдены все условия подборки: правильный диаметр и калибр резьбы, чистая поверхность при нанесении, полное отверждение перед использованием. Усилие, которое требуется приложить, должно быть в пределах нормального момента, по спецификации узла. Если момент значительно превышен либо соединение интенсивно работало под нагрузкой, разборка может потребовать больше усилий, но нагрев обычно не требуется.
В редких случаях, когда соединение перегружено (затянуто с избыточным моментом) или хранилось при высокой температуре много месяцев, разборка может быть затруднена. Тогда помогает кратковременный нагрев узла феном или теплой водой (не выше 60–80 °C) - анаэробный полимер немного размягчается, и момент срыва уменьшается. Специальные демонтажные жидкости (проникающие смазки для резьбовых соединений) применяют редко, так как средний фиксатор спроектирован именно на разборку без таких средств.
Допуски и сертификация для специальных применений
Если узел контактирует с питьевой водой, пищевыми средами или техническим газом, недостаточно выбрать средний класс прочности - нужно проверить, есть ли у конкретного состава необходимые допуски и сертификаты.
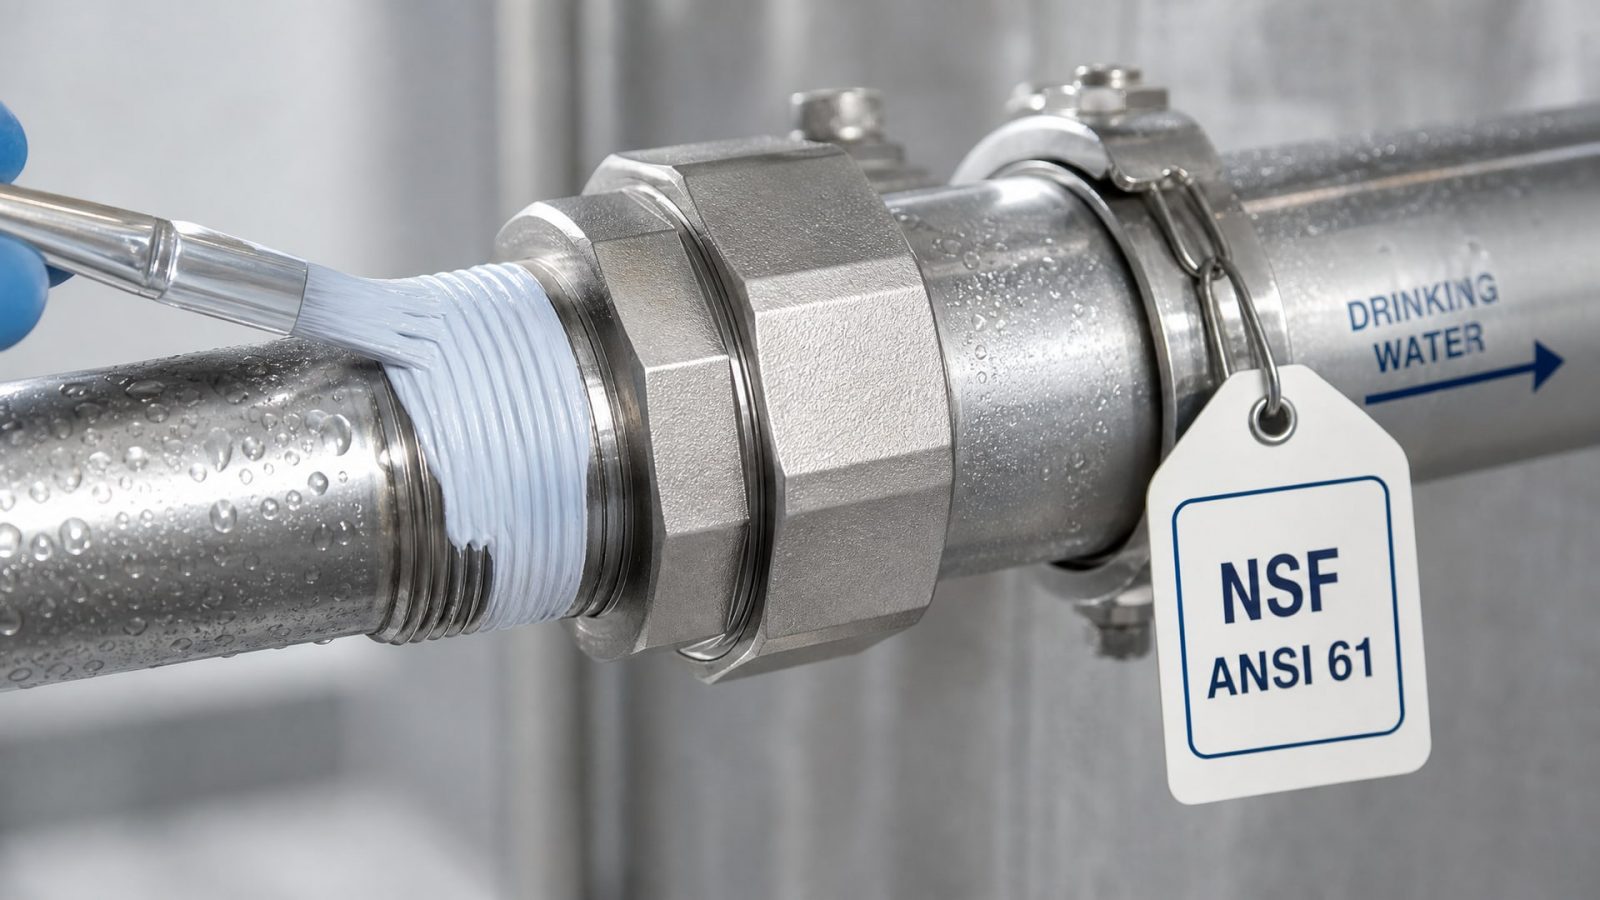
Стандартные допуски для таких применений: NSF ANSI 61 (для питьевого водоснабжения), DVGW (немецкий стандарт для питьевой воды и газа) и DIN EN 751-1 (европейский стандарт для фиксаторов в контакте с пищевыми продуктами).
Цвет фиксатора (синий для среднего класса) - это условное обозначение, которое помогает быстро отличить классы в мастерской, но не гарантирует одинаковую прочность или допуски у всех производителей. Два разных синих фиксатора могут иметь момент срыва 10 Н·м и 18 Н·м соответственно, или один будет иметь NSF ANSI 61, а другой - нет. Поэтому при закупке для критичных применений обязательно запросить ТДС и убедиться, что конкретный состав имеет нужные допуски.
Прочность на сдвиг (по DIN 54452, обычно 12–20 Н/мм² для среднего класса) - это вспомогательный параметр, который показывает, насколько прочна полимеризованная пленка на сдвиг. Для выбора разборного или неразборного фиксатора этот параметр менее важен, чем момент срыва, но в критичных узлах его тоже сверяют со спецификацией.
Типичные ошибки при выборе и применении
Первая ошибка - выбирать фиксатор только по цвету или названию «medium», не смотря на ТДС.
Разные производители используют разные формулировки и добавки, отчего момент срыва одного синего фиксатора может быть ниже, а другого выше, чем требуется для конкретного узла. Это особенно критично, если узел работает под нагрузкой - неправильный момент срыва приведет либо к ослаблению крепежа, либо к невозможности разборки.
Вторая ошибка - применять фиксатор на грязной или маслянистой резьбе в надежде, что состав «все равно возьмет». На практике такое соединение может казаться прочным в первые часы, но при вибрации крепеж постепенно начнет проворачиваться, так как фиксатор не имел контакта с металлом. Контроль состояния поверхности - это не лишняя предосторожность, а обязательное условие для предсказуемого результата.
Третья ошибка - пытаться разбирать соединение слишком рано, до полного отверждения фиксатора. Первичная фиксация наступает через 5–25 минут в зависимости от зазора между витками, но полная прочность достигается примерно через 24 часа. Если разбирать узел раньше, момент срыва будет намного ниже расчетного, и в реальной эксплуатации крепеж начнет вибрировать и разбалтываться.
Четвертая ошибка - использовать один и тот же фиксатор для узлов разных диаметров без учета вязкости и времени полимеризации. Для малых диаметров (М3–М6) подходит низковязкий состав, который проникнет в узкие щели; для крупного крепежа (М10 и выше) допускается более вязкий фиксатор, который распределяется по более широким зазорам. Если использовать вязкий состав на мелком винте, полимеризация будет неполной, и фиксация окажется слабой.
Часто задаваемые вопросы
Через сколько времени после нанесения фиксатора можно разбирать узел?
Первичная фиксация, достаточная для того, чтобы крепеж не проворачивался под легкой нагрузкой, наступает через 5–25 минут в зависимости от зазора между витками резьбы. Но полная прочность и стабильный момент срыва достигаются примерно через 24 часа при комнатной температуре. Разбирать узел, который будет работать под нагрузкой или вибрацией, рекомендуется не раньше, чем через сутки после нанесения.
Можно ли применять средний фиксатор на алюминиевой или пластмассовой резьбе?
Фиксатор работает на контакте полимера с металлом - алюминий подходит. Пластмасса менее пригодна, так как полимер плохо удерживается на ее гладкой поверхности, и фиксация получается ненадежной. На алюминии важно избежать перетяжки болта, чтобы не срезать витки, и убедиться, что резьба чистая и не окислена. Для критичных соединений на пластике лучше использовать механические запорные элементы (гайка-стопорка, шайба с зубцами), а не только фиксатор.
Чем отличается разборность среднего фиксатора от низкого класса?
Низкий класс имеет момент срыва еще ниже - обычно менее 5–10 Н·м. Это означает, что соединение легче разбирается, но и удержание от вибрации слабее. Средний класс (15–25 Н·м) - это компромисс: достаточно прочен для вибронагруженных узлов, но все еще разбирается вручную. Выбор между ними зависит от нагрузки и вибрации в конкретном узле.
Нужно ли удалять старый фиксатор перед нанесением нового?
Да, остатки старого фиксатора обязательно удалить механически (щеткой, гравировкой) и отмыть растворителем. Если оставить старый полимер, новый состав не будет плотно контактировать с металлом, и соединение получится ненадежным. Кроме того, смешивание двух составов разных производителей может привести к непредсказуемым свойствам.
Правда ли, что фиксатор средней прочности работает только при полном контакте металл-к-металлу?
Да, анаэробный фиксатор отверждается только в бескислородной среде, которая существует в зазоре между витками резьбы. Если витки резьбы не прилегают плотно друг к другу (слишком большой зазор или неточная резьба), воздух попадает в полимер, и отверждение идет медленнее или вообще не происходит. Поэтому важно выбирать крепеж с правильным калибром резьбы и не использовать фиксатор на поврежденных или изношенных витках.
Заключение
Средний фиксатор резьбы - это выбор для обслуживаемых узлов, где нужна надежная фиксация от вибрации, но периодическая разборка должна оставаться возможной. Момент срыва в диапазоне 15–25 Н·м по ISO 10964, полная полимеризация через 24 часа и чистая, обезжиренная поверхность резьбы - это три столпа, на которых держится успешное применение. Выбор идет по конкретному техническому листу состава, а не по цвету; для специальных применений (вода, газ) обязательна проверка допусков и сертификатов.
Следующий шаг - запросить техлист конкретного состава у поставщика, проверить момент срыва и температурный диапазон соответствие вашему оборудованию, и провести пробное применение на некритичном узле, чтобы убедиться, что разборка действительно возможна в ваших условиях. Это даст уверенность перед закупкой на постоянное использование.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выполнить замену масляной СОЖ на водосмешиваемую эмульсию, чтобы избежать коррозии, расслоения и брака.
Узнайте, как выбрать смазку для петель дверей, чтобы избавиться от скрипа и предотвратить коррозию металла.
Узнайте, как планово предупредительный ремонт и смазки H1 сокращают внеплановые остановки оборудования на пищевых производствах.