
Как правильно наносить анаэробный фиксатор и герметик: типичные ошибки и решения
Анаэробные фиксаторы и герметики - это проверенный инструмент защиты резьбовых соединений от самоотвинчивания, вибрации и утечек. Однако неправильное применение приводит к отказу фиксации: состав просто не работает, остается жидким или полимеризуется неравномерно. Главная причина - не сложность самой технологии, а игнорирование базовых правил подготовки поверхности, дозировки и выдержки. В этой статье разберем наиболее распространенные ошибки, их причины и точные шаги, которые гарантируют надежный результат.
Статья будет полезна техническим специалистам, инженерам и закупщикам, которые ответственны за качество сборки на производствах и в ремонтных мастерских.
Почему фиксатор резьбы не работает: основные причины
Когда состав остается жидким спустя часы или не удерживает соединение, виноваты не дефекты фиксатора, а нарушение условий его применения.
Анаэробная полимеризация требует трех условий одновременно: контакт с металлом, отсутствие кислорода и чистая поверхность. Если хотя бы одно нарушено, реакция не пойдет.
Загрязненная поверхность - первая и самая частая причина отказа. Остатки старого масла, транспортная смазка, пыль, коррозия и окисные пленки образуют барьер между составом и металлом. Кислород не может быть вытеснен, и полимеризация не начинается. Многие практики игнорируют этот этап, считая, что «видимо чистая» резьба достаточна, но это ошибка: даже тонкая масляная пленка, невидимая глазом, останавливает процесс.
Вторая причина - слишком густой слой анаэроба. Новички наносят состав толще, чем нужно, полагая, что больше = крепче. На самом деле избыток ухудшает работу: состав выдавливается из зазора, полимеризация происходит неравномерно, а в центре слоя остается неполимеризованный материал. Рекомендуемая толщина не превышает 0,5 мм.
Третья причина - нагрузка до полного отверждения. Частичная фиксация может появиться за 1–2 часа, но это не означает готовность узла к работе. Вибрация или ударная нагрузка на полусырой шов разрушают молекулярные связи, и соединение теряет прочность. При температурных условиях эксплуатации полное отверждение требуется минимум 24 часа выдержки при комнатной температуре перед первым прогревом.
Четвертая причина - неверный выбор класса прочности или отсутствие активатора на пассивных металлах. На активных сталях (углеродистые, латунь) анаэроб работает без доработок. На нержавеющей стали, титане или алюминии без активатора или праймера полимеризация может идти очень медленно или не начаться вообще. Это не брак состава, а следствие разной химической активности поверхностей.
Как правильно наносить анаэробный герметик: пошаговая инструкция
Этап 1: подготовка и очистка поверхности
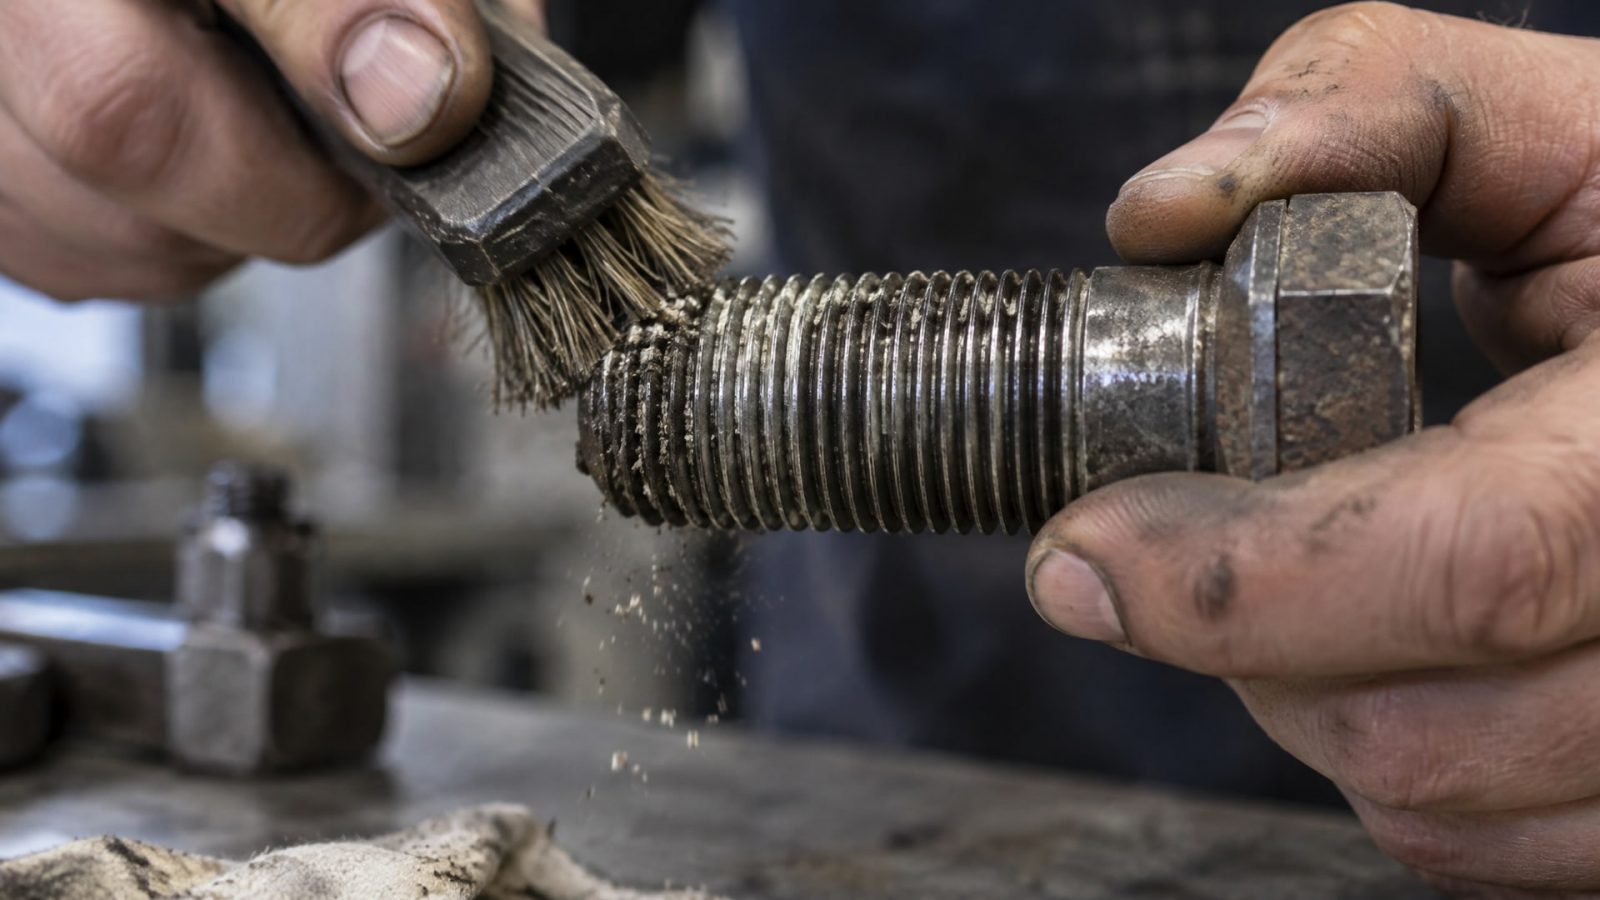
Успех лежит в подготовке. Перед нанесением анаэроба резьбу необходимо полностью освободить от загрязнений. Процесс включает несколько шагов.
Сначала удаляют видимые загрязнения: стружку, пыль и остатки старого состава. Для глухих отверстий допустимо продуть сжатым воздухом или протереть щеткой из мягкого материала (не абразивной). Для сквозных резьб можно прочистить мягкой тряпкой.
Затем проводят обезжиривание. Масло, смазка и остатки консервирующих составов должны быть удалены полностью. Используют либо органические растворители (техническую очистку), либо специализированные очистители, которые не оставляют токсичных остатков. На практике производств для предварительной очистки резьбы перед нанесением анаэробных составов применяют составы типа EFELE CL-545 Spray - они эффективно растворяют минеральные масла, консистентные смазки и пыль, не требуя последующего полоскания водой.
После обезжиривания поверхность должна высохнуть полностью. Влага замедляет полимеризацию и может привести к неполному отверждению в глубоких зазорах.
Этап 2: выбор класса прочности и активатора
Перед нанесением определяют назначение узла и условия его работы. Фиксаторы резьбы поделены на классы прочности: низкая (для виброопасных узлов, которые нужно разбирать), средняя (универсальная) и высокая (для постоянного крепления с повышенной вибрацией).
Если материал резьбы - нержавеющая сталь, анодированный алюминий, титановые сплавы или медь, необходимо проверить совместимость с активатором. Многие анаэробные составы требуют праймера на таких поверхностях. Активатор наносят тонким слоем на обе соединяемые части, давая ему подсохнуть несколько минут перед нанесением основного состава. Это ускоряет начало полимеризации и гарантирует полное отверждение.
На углеродистой стали, латуни и обычном железе активатор необязателен, но его присутствие не помешает.
Этап 3: нанесение состава в правильное место
Место нанесения зависит от типа соединения.
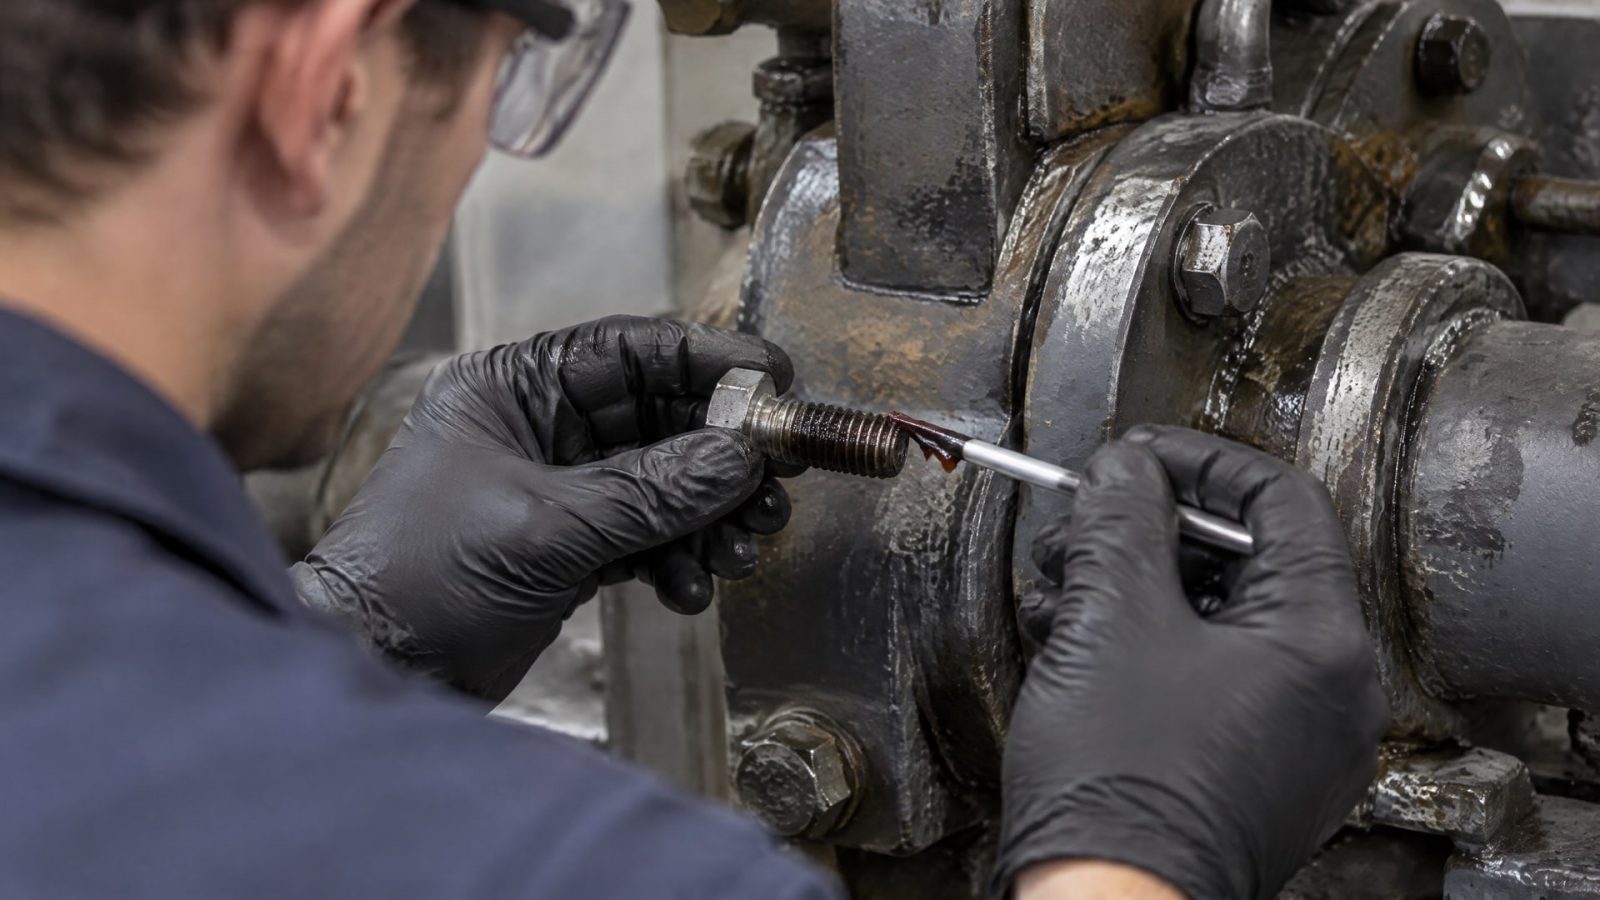
Для сквозных отверстий (где болт проходит сквозь отверстие в детали) состав наносят на рабочую часть резьбы болта - примерно на треть рабочей длины, в зону, которая будет зажата гайкой. Избегают нанесения на кончик резьбы (он должен оставаться чистым для удобства вкручивания) и на неподвижную часть болта выше резьбы.
Для глухих отверстий (резьба в самой детали, а болт вкручивается в нее) нанесение должно быть полным - состав распределяют на все витки рабочей длины резьбы, чтобы исключить воздушные карманы. Если воздух остается в глубине резьбы, полимеризация может не произойти в этой зоне, и фиксация будет неполной.
Слой должен быть тонким и равномерным. Не более 0,5 мм - это ключевой параметр. Тонкий слой обеспечивает хороший контакт состава с металлом, ускоряет вытеснение воздуха и гарантирует полное отверждение по всей толщине.
Этап 4: сборка узла и выдержка
После нанесения состава детали собирают сразу, пока он не начал сгущаться. Для резьбовых соединений болт или винт вкручивают с естественным усилием - не нужно применять ударные нагрузки или чрезмерное напряжение. Избыток состава будет выдавлен из зазора, и это нормально; излишки аккуратно убирают после сборки мягкой тряпкой, не разбирая узел.
Сразу после сборки узел должен находиться в покое. Полная фиксация в условиях комнатной температуры наступает через 24 часа. До этого момента недопустима вибрация, ударные нагрузки или движение деталей относительно друг друга. Если узел должен работать при повышенной температуре, его выдерживают минимум 24 часа при комнатной температуре перед первым прогревом. Температурные колебания и раннее нагревание разрушают недостаточно сшитую полимерную сетку.
Типичные ошибки и как их избежать
Нанесение на уже смазанную резьбу
Один из самых частых промахов - попытка нанести анаэроб на резьбу, которую уже обработали консистентной смазкой или маслом для консервации. Например, крепеж поставляется со смазкой, или резьба была предварительно обработана при хранении. Многие спешат собрать узел без промежуточной очистки, полагая, что небольшое количество масла не будет препятствием.
Это критическая ошибка. Анаэроб попадает не на металл, а на масляную пленку. Полимеризация либо не происходит вообще, либо идет очень медленно и неполно. Результат: соединение остается слабым, резьба легко отвинчивается при вибрации, и заказчик жалуется на неработающий фиксатор.
Решение: обязательно очистить и обезжирить резьбу перед нанесением. Даже визуально чистые, блестящие витки часто несут тонкий налет смазки. Протирка мягкой тряпкой недостаточна; нужна техническая очистка или применение специализированных очистителей.
Превышение дозировки
Второе распространенное заблуждение: если нанести анаэроба больше, соединение будет крепче. На самом деле избыток ухудшает работу сразу по нескольким причинам.
Во-первых, толстый слой полимеризуется неравномерно: внешние слои отверждаются быстро и образуют корку, закупоривающую доступ воздуха к центру. Там остается неполимеризованный материал, который не участвует в фиксации.
Во-вторых, избыток выдавливается из зазора при сборке и может загрязнить соседние детали, попасть в каналы смазки или резьбовые отверстия соседних узлов. Это может привести к дефектам и необходимости переделки.
В-третьих, толстые слои сложнее разбирать при демонтаже, особенно если нужна разборка и переборка узла.
Решение: придерживаться рекомендуемого слоя не более 0,5 мм. На практике достаточно нанести состав так, чтобы он хорошо виден на витках, но не образовывал «валик» на поверхности.
Ранняя нагрузка на узел
Полусырой анаэроб создает иллюзию готовности: на ощупь может казаться загустевшим, а на малых нагрузках узел кажется зафиксированным. Многие операторы делают вывод, что процесс завершен, и пускают узел в работу через 2–4 часа.
Это ошибка. Частичная полимеризация происходит быстро, но полное отверждение требует 24 часов. При преждевременной вибрации, температурном скачке или ударной нагрузке сетка молекул разрывается, слой теряет прочность, и соединение ослабевает.
Решение: соблюдать 24-часовой интервал между сборкой и началом эксплуатации. Если узел должен работать при повышенных температурах (например, на нагреваемом оборудовании), эта выдержка обязательна даже при комнатной сборке.
Неверный выбор класса прочности
Третья типовая ошибка - использование слишком слабого фиксатора для высоконагруженных узлов или, наоборот, слишком сильного для узлов, которые нужно разбирать.
Слишком слабый фиксатор не удерживает соединение при вибрации. Болт самоотвинчивается в первые дни или недели работы. Слишком сильный делает разборку практически невозможной без повреждения резьбы или попыток применить экстремальные усилия.
Решение: подобрать класс прочности под реальные условия. Низкая прочность - для узлов, требующих разборки; средняя - для стандартной виброопасности; высокая - для постоянного крепления в условиях сильной вибрации.
Отсутствие активатора на пассивных металлах
На нержавеющих сталях, анодированном алюминии и титане анаэроб работает медленнее или может вообще не полимеризоваться без активатора. Это связано с инертностью поверхности - ее химической неактивностью.
Многие ошибочно предполагают, что отсутствие полимеризации - это брак состава, и ищут замену. На самом деле это нормальное свойство пассивного материала.
Решение: всегда наносить активатор на пассивные металлы перед анаэробом. Активатор наносят тонким слоем на обе соединяемые части, дают подсохнуть 2–5 минут, а затем наносят основной состав.
Герметизация резьбовых соединений: особенности применения
Герметизация отличается от фиксации целью и, иногда, техникой нанесения.
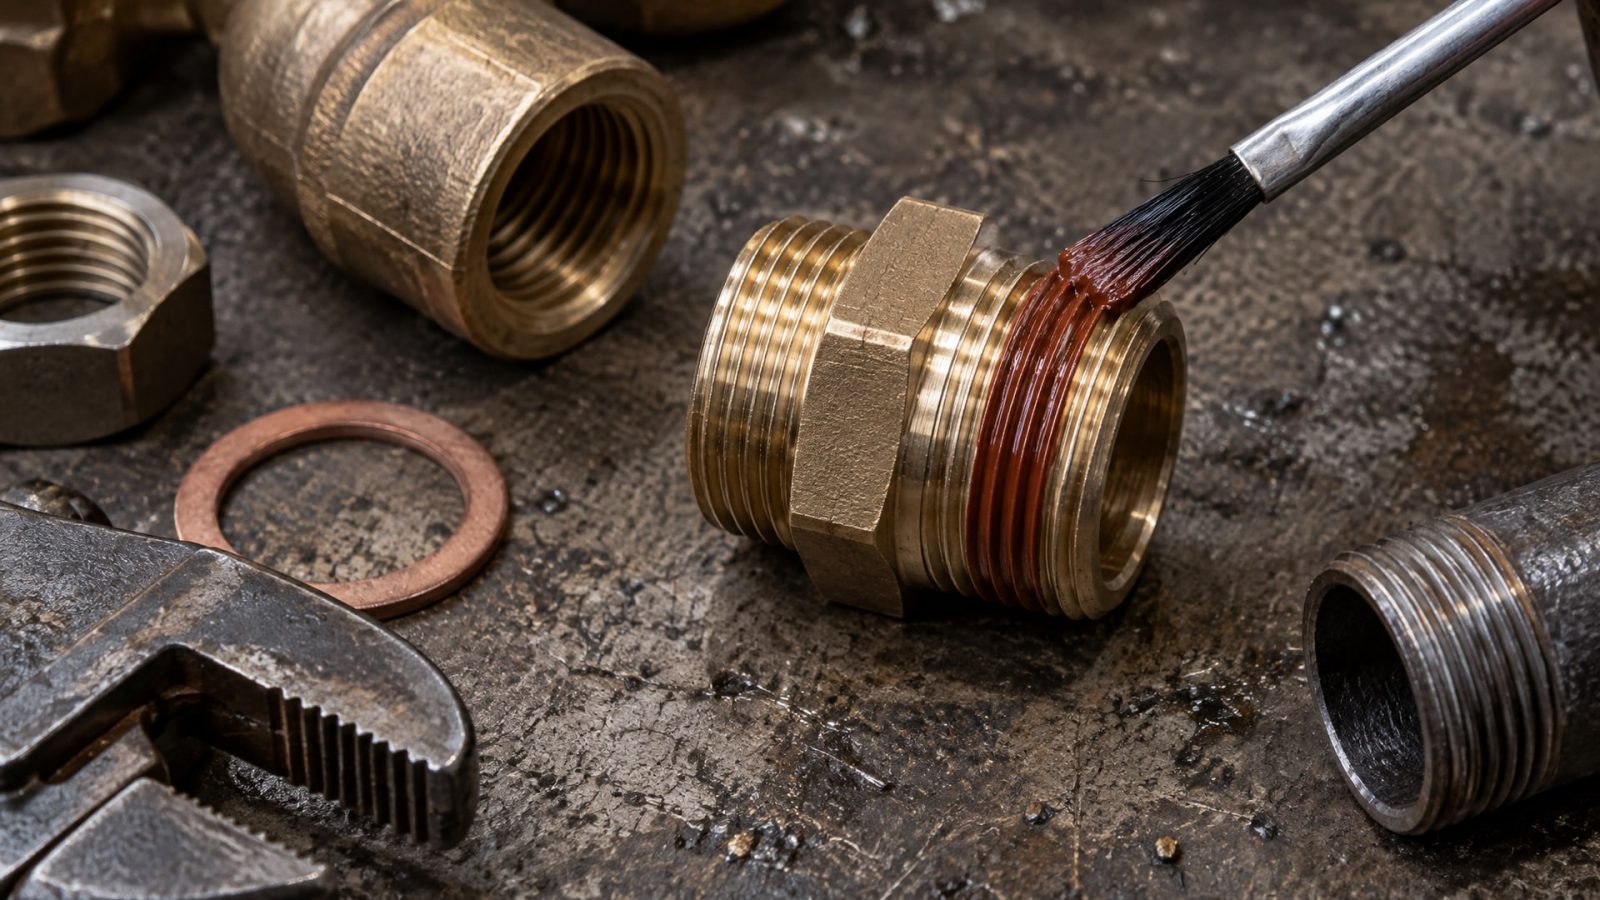
Если фиксатор предотвращает самоотвинчивание, то герметик закупоривает микротечи между витками и предотвращает утечку жидкостей или газов.
Для герметизации анаэроб наносят обильнее, чем для фиксации, но все равно равномерно. Слой должен заполнить все микронеровности резьбы. На глухих отверстиях это особенно важно, потому что герметизация требует полного заполнения всего объема.
После нанесения узел собирают с небольшим усилием. Избыток герметика выступит из резьбы - его лучше не убирать, пока состав не отвердеет, потому что он продолжит заполнять микротечи. После полной полимеризации излишки аккуратно удаляют.
Как правильно наносить анаэробный уплотнитель - это вопрос, который часто встает при работе с фланцевыми соединениями и плоскостными уплотнениями. Здесь анаэроб выполняет роль уплотнителя между плоскими поверхностями. Наносят его не на резьбу, а по периметру уплотняемой поверхности тонким равномерным валиком. Давление при сборке распределяет состав, и он заполняет микротечи.
Совет инженера: правильная подготовка перед нанесением
На производствах с централизованной системой сборки часто возникает проблема: резьба поступает из хранилища или производства с транспортной смазкой, пыльная или слегка окисленная.
Для стабильного результата рекомендуется установить этап предварительной очистки перед операцией нанесения фиксатора.
Сценарий: на линии фасовки оборудование собирается из отдельных узлов, и резьбовые соединения между кожухом и корпусом требуют герметизации и фиксации. Поступающие детали имели консервирующую смазку.
Что сделали: на линию установили станцию очистки, где каждый узел проходит быструю продувку сжатым воздухом и протирку, а затем обработку органическим растворителем (например, техническим керосином или промышленным очистителем). На практике закупщики выбирают специализированные составы типа EFELE CL-545 Spray, которые распыляются, не требуют ручного вытирания после высыхания и оставляют поверхность сухой и готовой к нанесению анаэроба в течение 5–10 минут.
Итог: с внедрением очистки количество отказов фиксации упало на 85 процентов (по реальным данным производств), а трудозатраты на переделку исчезли. Анаэроб стал полимеризоваться надежно и полностью за 24 часа.
Часто задаваемые вопросы
Почему не работает фиксатор резьбы, если я нанес его правильно?
Проверьте, была ли поверхность обезжирена перед нанесением. Масляная пленка, даже невидимая, полностью блокирует полимеризацию. Также убедитесь, что прошло 24 часа выдержки и на узел не было ранней нагрузки. Если материал резьбы - нержавейка или алюминий, нужен активатор.
Можно ли наносить анаэробный герметик на уже смазанную резьбу?
Нет. Масло и смазка мешают полимеризации. Поверхность должна быть полностью очищена и обезжирена перед нанесением. Это критическое условие - его нельзя пропускать.
Если нанести больше анаэроба, будет ли соединение крепче?
Нет. Избыток ухудшает работу: состав выдавливается, полимеризация становится неравномерной, и демонтаж затрудняется. Слой должен быть тонким - не более 0,5 мм, но равномерным по всей площади контакта.
Сколько времени нужно ждать, прежде чем пускать узел в работу?
Минимум 24 часа при комнатной температуре. Это нужно для полного отверждения. Если узел будет работать при нагреве, 24-часовая выдержка обязательна даже при сборке при комнатной температуре, чтобы сетка полимера полностью сформировалась перед температурным стрессом.
Нужно ли наносить активатор на обычную сталь?
Нет, на углеродистой и конструкционной стали активатор необязателен. Он нужен только для пассивных металлов: нержавейка, титан, анодированный алюминий. На обычной стали анаэроб полимеризуется и без активатора, но его присутствие не помешает.
Заключение
Типичные ошибки при использовании анаэробных фиксаторов и герметиков связаны не с дефектами самого состава, а с нарушением простых, но важных правил применения. Чистая, обезжиренная поверхность, тонкий равномерный слой, правильный выбор класса прочности и выдержка перед нагрузкой - вот основа надежной работы.
Следующий шаг для практического внедрения: проверьте текущий процесс подготовки резьбы в вашем производстве или ремонтной мастерской. Если этап очистки и обезжиривания отсутствует или делается поверхностно, добавьте его в операционную карту. Это исключит большинство отказов и вернет предсказуемый результат работы с фиксаторами.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать подходящую смазку для личинок замков, чтобы защитить их от замерзания зимой и обеспечить бесперебойную работу.
Узнайте, когда герметик вместо прокладки - лучшее решение для фланцев, как его выбрать и применить для долговечной герметизации.
Узнайте, как провести обслуживание системы СОЖ, очистив ее от масляных отложений и шлама, не прерывая производственный процесс.