
Как смазывать фасовочное оборудование пищевыми смазками при низких температурах
Фасовочное оборудование в холодных зонах и морозильных камерах требует особого подхода к смазке. При температурах ниже нуля обычные пищевые смазки густеют, теряют текучесть и перестают защищать подшипники, направляющие и редукторы. Это приводит к затрудненному пуску, повышенному износу и возможным простоям линии. Выбор смазки для низких температур - это не просто вопрос морозостойкости, но комплекс требований: она должна одновременно соответствовать пищевому допуску NSF H1, сохранять текучесть при минус 40–50 градусах Цельсия, обеспечивать надежную защиту от влаги и конденсата, а также быть совместима с конкретным узлом - подшипником, цепью или редуктором.
Статья дает практический путь: как правильно оценить узлы фасовочной машины, подобрать материал с учетом температурного диапазона и консистенции, избежать типичных ошибок закупщиков и наладить регулярную смазку оборудования в условиях холода.
Почему стандартная пищевая смазка не подходит для морозильных зон
В морозильных камерах и холодных цехах температура часто держится в диапазоне минус 20–50 °C.
При таких условиях смазка на минеральной масляной основе или обычном литиевом загустителе начинает работать неправильно: вязкость минерального масла резко возрастает, загуститель становится менее эффективным, и смазка теряет текучесть. Результат - узлы получают недостаточное смазочное покрытие, увеличивается фрикционное выделение тепла, ускоряется износ.
Синтетические базовые масла, прежде всего полиальфаолефины (PAO), лучше сохраняют текучесть при низких температурах. В отличие от минеральных масел, PAO-основа остается подвижной даже при минус 45–50 °C, что позволяет смазке равномерно распределяться в подшипниках и по направляющим. Кроме того, низкотемпературные пищевые смазки часто содержат специальные противоморозные присадки, которые дополнительно улучшают текучесть и предотвращают расслоение материала при экстремальных условиях.
Консистентность также важна. Если для нормальных температур применяют смазку NLGI 2 или NLGI 2,5, то в морозильной зоне рекомендуют NLGI 1 - более мягкую и хорошо прокачиваемую. Это облегчает проникновение смазки в узкие зазоры и ускоряет запуск привода после долгого простоя в холоде.
Требования пищевого допуска и температурного диапазона
Для фасовочного оборудования, обрабатывающего пищевой продукт, смазка должна иметь сертификат NSF H1.
Это означает, что материал допущен к прямому или косвенному контакту с пищей (через упаковку) и безопасен при случайном попадании на продукт. Соответствие NSF H1 подтверждается соблюдением стандарта FDA 21 CFR 178.3570 и нормативов ISO 21469 для гигиенических характеристик смазок.
Вместе с пищевым допуском нужно проверить минимальную рабочую температуру смазки. На техкарте материала обычно указывается диапазон вроде «от минус 45 до плюс 120 °C» или «от минус 50 до плюс 100 °C». Однако этот диапазон - это гарантия работоспособности, а не гарантия оптимальной защиты. Если ваша морозильная камера работает при минус 35 °C, а смазка имеет нижний предел минус 50 °C, это хорошо. Если же нижний предел минус 25 °C, а температура в цехе минус 40 °C, смазка будет густеть и не сможет адекватно смазывать.
Рекомендуется выбирать смазку с минимальной рабочей температурой на 5–10 градусов ниже температуры самого холодного места в производстве. Это обеспечит запас и снизит риск отказа смазки при непредвиденных колебаниях температуры.
Основные узлы фасовочного оборудования и подход к смазке
Фасовочная машина - это сложный механизм с разными узлами, каждый из которых нуждается в специально подобранной смазке.
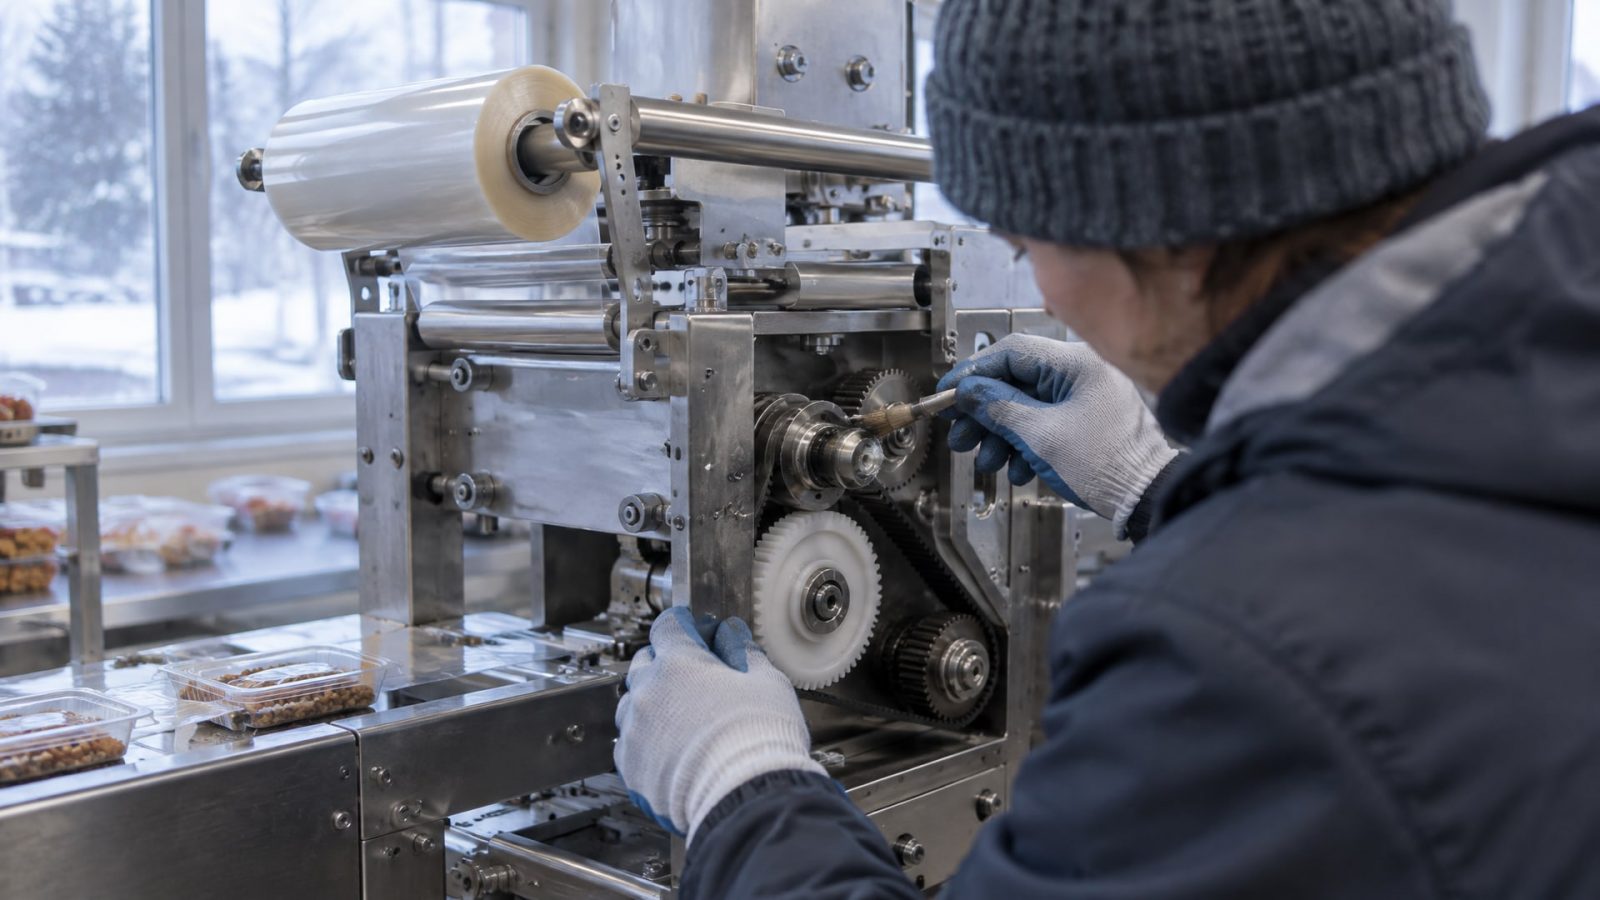
Подшипники качения - центральные элементы линии. Они вращаются на высокой скорости, испытывают нагрузку и требуют тонкой защитной пленки. При низких температурах подшипник нужно заполнять смазкой не полностью: обычное правило - примерно на 1/3 свободного объема. Избыток смазки в морозе создает избыточное сопротивление вращению и затрудняет пуск. Для холодных узлов берут смазку NLGI 1 с низкой температурой прокачиваемости (обычно указана отдельно в техкарте).
Редукторы и маслонаполненные узлы - работают с маслом, а не пластичной смазкой. При низких температурах здесь решающую роль играет вязкость масла. В диапазоне минус 40 °C масло должно иметь вязкость примерно 220–320 cSt, чтобы обеспечивать достаточное давление и защиту. Это может потребовать использования масла очень низкой вязкости, например ISO VG 10, вместо привычного VG 32 или VG 46. Техспециалист должен согласовать вязкость с руководством редуктора.
Направляющие скольжения - служат для позиционирования деталей и упаковки. Они часто контактируют с конденсатом и брызгами воды. Для них нужна водостойкая смазка, которая не теряет защитных свойств при влажности. Низкая температура здесь вторична, но также требует хорошей адгезии (способности держаться на поверхности).
Цепные передачи - подвергаются воздействию холода, влаги и механического износа. Смазку для цепей выбирают так, чтобы она обладала адгезией, не испарялась на холоде и была совместима с пищевым допуском. Консистенция обычно более жидкая, чем для подшипников.
Уплотнения и пластиковые детали - при минус 40 °C и ниже пластик может становиться хрупким и растрескиваться. Смазка на уплотнениях должна препятствовать примерзанию и сохранять упругость резины. Здесь часто применяют специальные силиконовые или синтетические составы.
Ошибки при выборе и закупке низкотемпературной пищевой смазки
Ошибка 1: путаница между пищевым допуском и морозостойкостью.
Закупщик видит маркировку «пищевая смазка» и думает, что она подойдет для морозильной камеры. Однако пищевой допуск NSF H1 - это гарантия безопасности при контакте с едой, а не температурная характеристика. На рынке полно смазок H1, которые рассчитаны на плюс 5–80 °C. Для морозильной зоны нужна комбинация: пищевая H1 И подтвержденный нижний предел минус 40–50 °C.
Ошибка 2: выбор слишком густой консистенции. Некоторые закупщики логируют: чем гуще смазка, тем лучше она будет держаться в морозе. На самом деле чрезмерная вязкость при низких температурах вредит. При минус 40 °C смазка NLGI 3 может полностью заблокировать подшипник или затруднить пуск машины на столько, что возрастет риск поломки привода. Для холода нужна NLGI 1, а в отдельных случаях (очень холодные помещения) даже жидкие масла.
Ошибка 3: предположение, что одна смазка подойдет для всех узлов. Фасовочная машина - это не монолит. Редуктор требует другой вязкости, чем подшипник. Цепь нуждается в лучшей адгезии, чем направляющая. Попытка применить одну универсальную смазку везде часто приводит к неоптимальной защите и ускоренному износу отдельных узлов.
Ошибка 4: игнорирование водостойкости. В морозильной камере часто образуется конденсат, вода стекает по машине, и брызги попадают на смазанные узлы. Если смазка не водостойкая, она вымывается, и защита пропадает. Водостойкость и морозостойкость - независимые свойства. Смазка может быть отличной при минус 50 °C, но плохо держаться при контакте с влагой. Оба параметра надо проверять в техкарте.
Ошибка 5: смешивание разных смазок. Закупщик заканчивает одну смазку и добавляет другую, чтобы не простаивать. Если базовые масла и загустители не совместимы, в узле может образоваться неоднородная масса, которая теряет защитные свойства. Для пищевого и низкотемпературного оборудования лучше полностью заменять смазку, а не добавлять понемногу.
Как правильно смазывать фасовочное оборудование в холоде
Подготовка: оценка температурного режима и точек смазки.
Прежде всего определи температуру на каждом участке машины. В морозильной камере может быть минус 30 °C, а в прихожей цеха минус 5 °C. Узлы, расположенные в самой холодной зоне, нуждаются в более устойчивой к холоду смазке. Отметь все точки смазки: подшипники, редукторы, цепи, направляющие, уплотнения. Оцени риск контакта со смазкой для каждой точки: если узел вблизи продукта или упаковки, нужна H1-смазка.
Выбор материала. На основе температурного анализа и типа узла подбери смазку. Для подшипников в холоде возьми материал с NLGI 1, нижней рабочей температурой минус 45 °C и выше, синтетической PAO-основой, NSF H1 (если есть риск контакта). Для редуктора согласуй вязкость базового масла с руководством узла. Для цепей и направляющих выбери водостойкую и адгезивную смазку с подтвержденной морозостойкостью.
Нанесение смазки. Не переполняй узел. Для подшипника закладывай смазку примерно на 1/3 свободного объема. Чрезмерное количество в холоде создает сопротивление и затрудняет вращение. Наноси смазку тонким слоем, избегая скоплений. После нанесения дай узлу немного поработать, чтобы смазка равномерно распределилась.
Контроль при пуске. При первом включении машины после долгого простоя в морозе включение может быть затрудненным - это нормально. Не форсируй запуск; дай приводу поработать на холостом ходу, чтобы смазка прогрелась и текучесть улучшилась. Если пуск остается затрудненным, это может означать, что консистенция смазки слишком высокая или температура в цехе ниже расчетной.
Периодичность переосмазки. В условиях холода смазка может дольше держаться в узле, чем при нормальных температурах, благодаря отсутствию испарения. Однако вода и конденсат могут ее вымывать. Проверяй состояние смазки периодически (раз в неделю или месяц, в зависимости от интенсивности работы). Если смазка загрязнена, потемнела или потеряла консистентность, замени ее полностью.
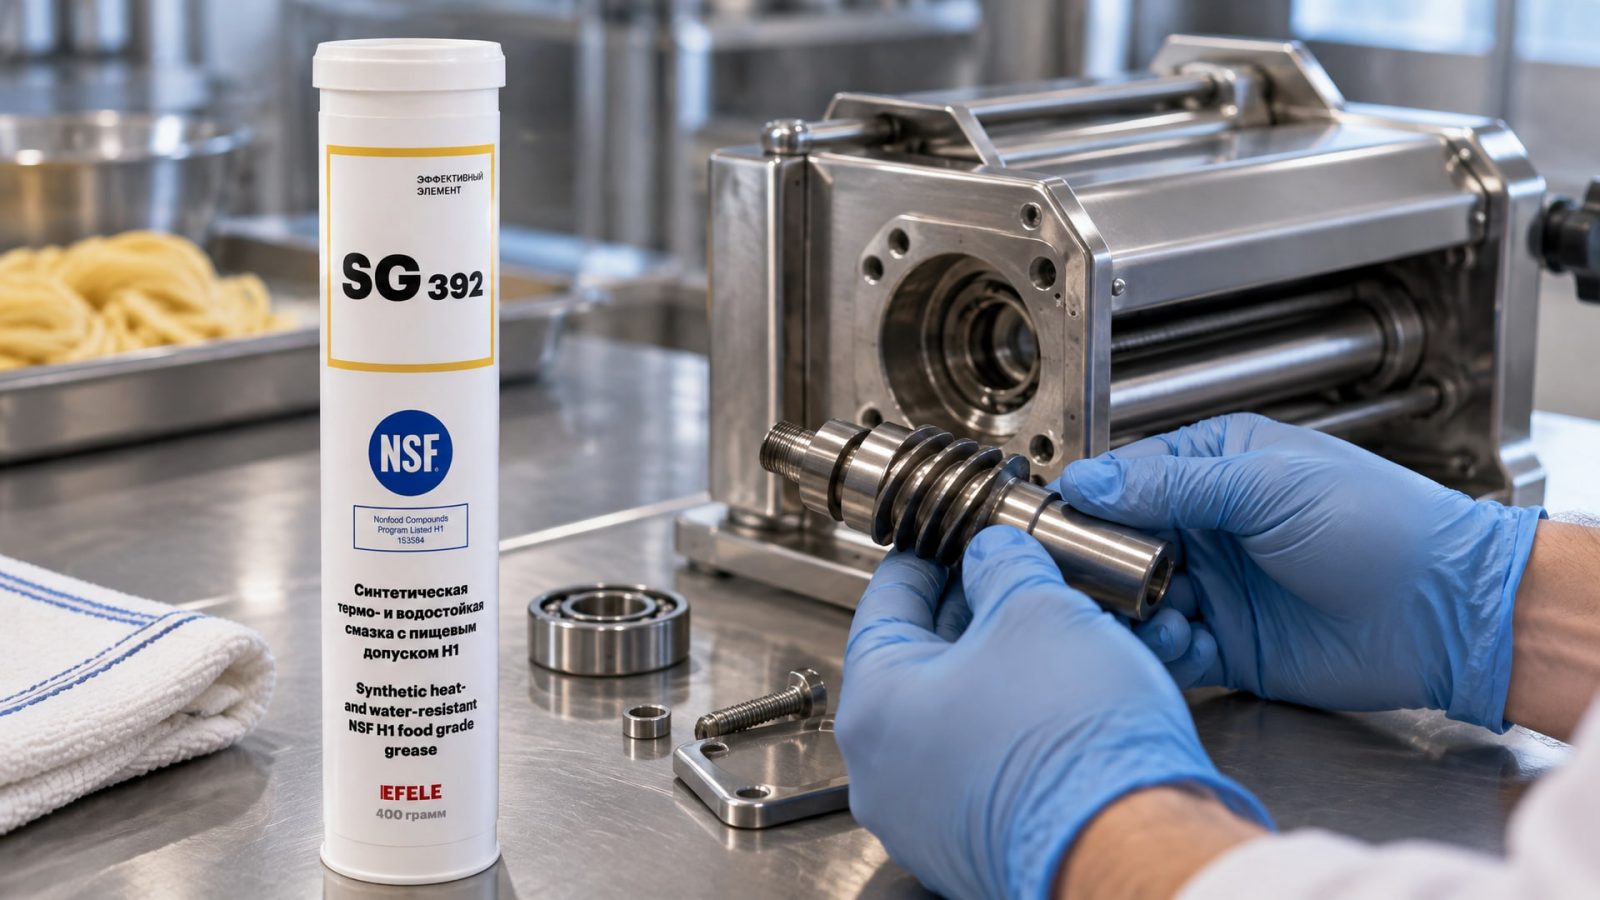
При работе в условиях фасовки со смазкой на узлах, подвергающихся влажности и холоду, проблемы часто начинаются с того, что вода вымывает материал, а недостаточная текучесть при минус 40 °C усиливает трение. Решение требует одновременного учета обоих факторов: смазка должна быть и водостойкой, и морозоустойчивой. EFELE SG-392, например, разработана специально для таких условий - термо-водостойкая, с NSF H1, синтетической PAO-основой и NLGI 1, она обеспечивает защиту высоконагруженных узлов при минус 40 °C и влажности, сохраняя текучесть и адгезию.
Совет инженера: как избежать примерзания уплотнений в морозильной линии
Частая проблема фасовочного оборудования в холодильных зонах - примерзание уплотнений и пластиковых элементов.
Резина становится жесткой, пластик хрупким, и при попытке включить машину возможны повреждения. Одно из решений - применение силиконовой смазки для уплотнений и пластиковых деталей.
Сценарий: на фасовочной линии работают мотор-редукторы с резиновыми сальниками и манжетами; после смены ночью при минус 35 °C машину оставляют на отстой, и утром при включении сальники уже потеряли упругость. Хотя смазка для самих подшипников выбрана правильно, уплотнения начинают подтекать, а пластиковые направляющие - трещат.
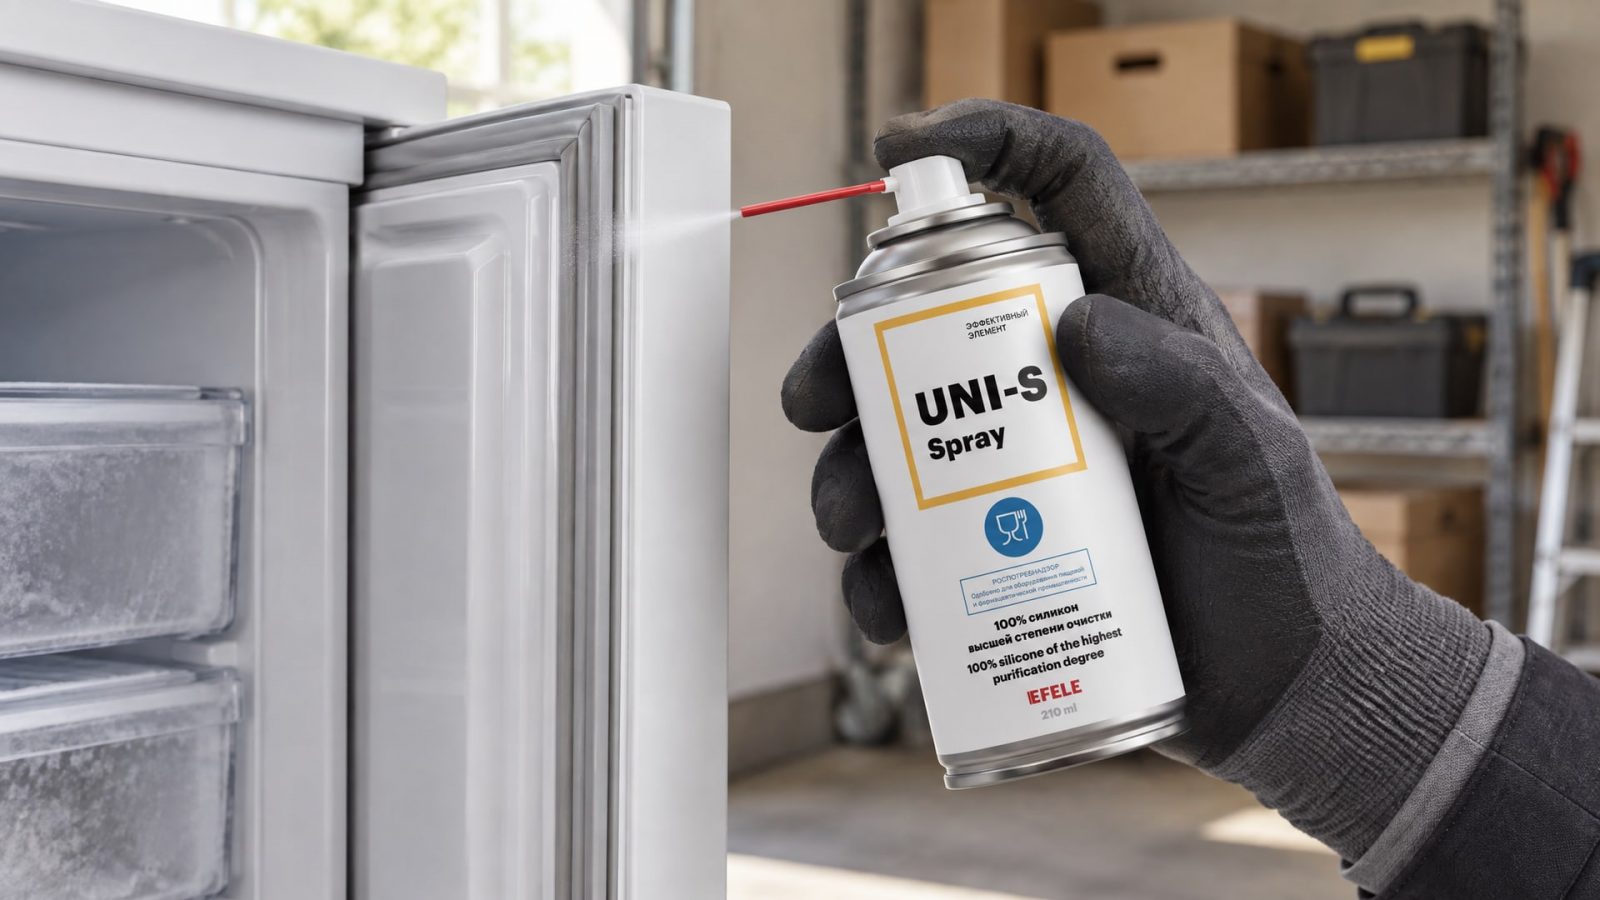
Что сделали: нанесли EFELE UNI-S Spray на сальники, манжеты и пластиковые компоненты. Силиконовая основа материала предотвращает примерзание резины, сохраняет ее упругость при минус 40 °C, а липкость (адгезия) позволяет материалу держаться на поверхности при вибрации и движении.
Итог: уплотнения не теряют герметичность, пластиковые элементы остаются гибкими, запуск машины облегчен, и риск поломки узлов при низких температурах снижен. Силиконовые смазки для низких температур, при условии что они имеют пищевой допуск и водостойкость, становятся стандартным выбором на морозильных линиях.
Таблица подбора смазки по типам узлов и условиям
| Узел | Основной материал | NLGI | Нижняя температура | Ключевые свойства |
|---|---|---|---|---|
| Подшипник качения (до 3000 об/мин) | Синтетическое PAO масло | 1 | Минус 45–50 °C | Текучесть, прокачиваемость, NSF H1 |
| Подшипник низкооборотный | Синтетическое PAO масло | 1–1,5 | Минус 40–45 °C | Вязкость, текучесть, адгезия |
| Редуктор, маслонаполненный | Синтетическое масло ISO VG 10–15 | Жидкое | Минус 40–50 °C | Низкая вязкость при холоде, противоизносные присадки |
| Направляющие скольжения | Синтетическое PAO + загуститель | 1–1,5 | Минус 30–40 °C | Адгезия, водостойкость, низкая испаряемость |
| Цепная передача | Синтетическое PAO масло | Жидкое–полужидкое | Минус 30–40 °C | Адгезия, противоизносные присадки, водостойкость |
| Сальники и манжеты | Силиконовое масло | Полужидкое–1 | Минус 40–60 °C | Сохранение упругости резины, адгезия, водостойкость |
Часто задаваемые вопросы
Какую силиконовую смазку выбрать для низких температур?
Силиконовую смазку для низких температур выбирай по трем критериям: минимальная рабочая температура (не менее минус 40–50 °C), пищевой допуск NSF H1 (если есть контакт с пищей или упаковкой), и водостойкость (если узел работает во влажной среде). Обычные силиконовые смазки «для морозов» часто не имеют пищевого допуска, поэтому для фасовочного оборудования проверь оба свойства в техкарте. Тип силикона (тиксотропный, вязкопластичный) влияет на консистенцию и текучесть, но для холода подходят оба, если база работает при нужной температуре.
Смазка для подшипников для низких температур: в чем отличие от обычной?
Низкотемпературная смазка отличается двумя параметрами: базовым маслом и загустителем. Вместо минерального масла используют синтетическое PAO, которое остается текучим при минус 45–50 °C. Загуститель - литий-комплекс или специальный полиуретановый тип, который не густеет на холоде. Консистенция обычно NLGI 1, а не NLGI 2 или 2,5, чтобы облегчить прокачиваемость. Обычная смазка при таких температурах просто перестает двигаться в узле, что приводит к износу.
Что делать, если смазка для низких температур водостойкая, но дорогая?
Если бюджет ограничен, раздели узлы по приоритету. В морозильной камере, где конденсата много и влажность высокая, используй дорогую водостойкую смазку для критичных узлов (подшипники редуктора, направляющие). Для узлов, защищенных от прямого контакта с влагой (закрытые подшипники внутри корпуса), можно применить чуть более бюджетную низкотемпературную смазку без строгой водостойкости, но с хорошей морозостойкостью. Главное - убедиться, что обе смазки имеют NSF H1 и совместимы базовым маслом, чтобы при их случайном смешивании не образовалась неоднородная масса.
Как часто переосмазивать подшипник в морозильной камере?
Частота переосмазки зависит от интенсивности работы машины, конструкции подшипника и условий влажности. В среднем подшипник в морозе требует переосмазки раз в 1–2 месяца, в зависимости от нагрузки. Холод замедляет окисление и испарение смазки, но вода и конденсат ускоряют ее деградацию. Проверяй узел визуально: если смазка стала черной, потеряла консистентность или вытекает, замени ее полностью. Не добавляй новую смазку поверх старой, если они разных типов.
Смазка для низких температур и морозостойкая - это одно и то же?
Не совсем. «Морозостойкая» часто используется как общее описание способности смазки работать на холоде, но не гарантирует конкретный нижний предел температуры. «Смазка для низких температур» - это более точная категория, где производитель указывает диапазон, например минус 45–100 °C. При выборе ориентируйся на конкретные цифры из техкарты, а не на общие слова. Дополнительно проверь наличие специальных присадок и синтетической базы PAO - это гарантия реальной работоспособности на холоде.
Заключение
Смазка для низких температур на фасовочном оборудовании - это не просто выбор между горячим и холодным. Это комплекс требований: пищевой допуск NSF H1 для безопасности, синтетическая PAO-основа и NLGI 1 для текучести при минус 40–50 °C, водостойкость для защиты от конденсата, совместимость с каждым типом узла. Ошибки закупки - путаница между пищевым и температурным сертификатами, выбор слишком густой консистенции, попытка использовать одну смазку везде, игнорирование водостойкости - приводят к износу и простоям.
Перед закупкой смазки проделай три шага: 1) измерь и запиши минимальную температуру в каждой зоне машины; 2) перечисли все точки смазки и оцени риск контакта с пищей; 3) сверьте со спецификацией конкретного материала (техкарта, диапазон температур, NLGI, допуски). Правильный выбор смазки и дисциплинированное смазывание обеспечат стабильную работу фасовочной линии даже при минус 50 °C.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фиксатор резьбовых соединений и другие методы помогают предотвратить ослабление болтов и гаек от вибрации и ударов.
Узнайте, как выбрать анаэробный формирователь прокладок для фланцев с большим зазором, чтобы обеспечить надежную герметизацию.
Узнайте, чем смазать замок двери, чтобы он работал без сбоев в холодное время года и был надежно защищен круглый год.