
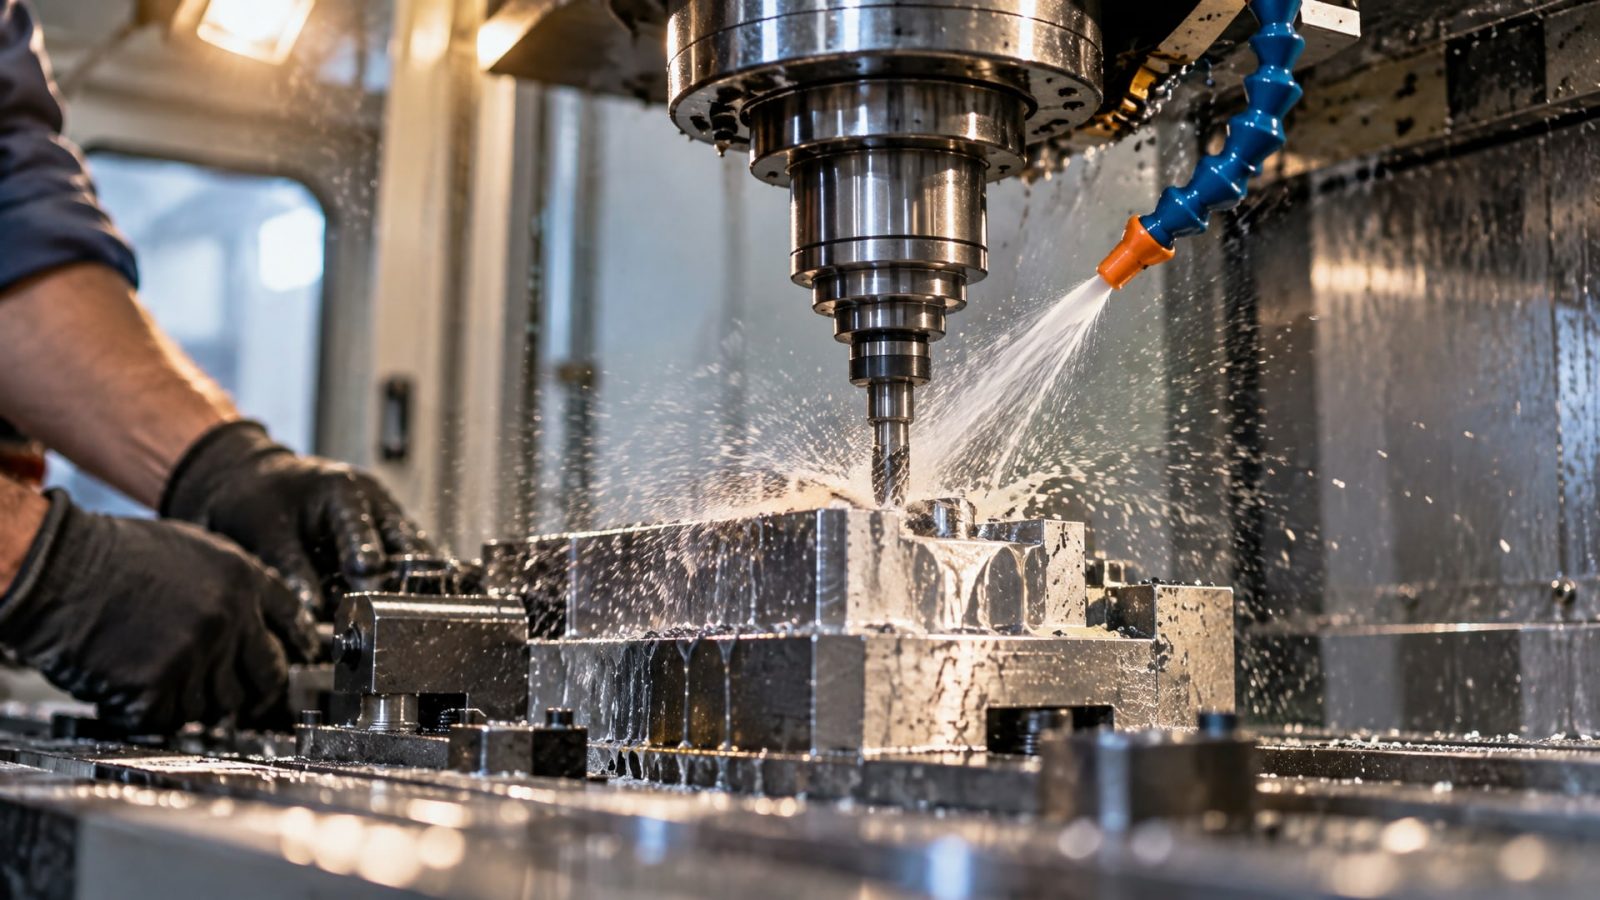
Как снизить расход концентрата СОЖ при фрезеровании и точении
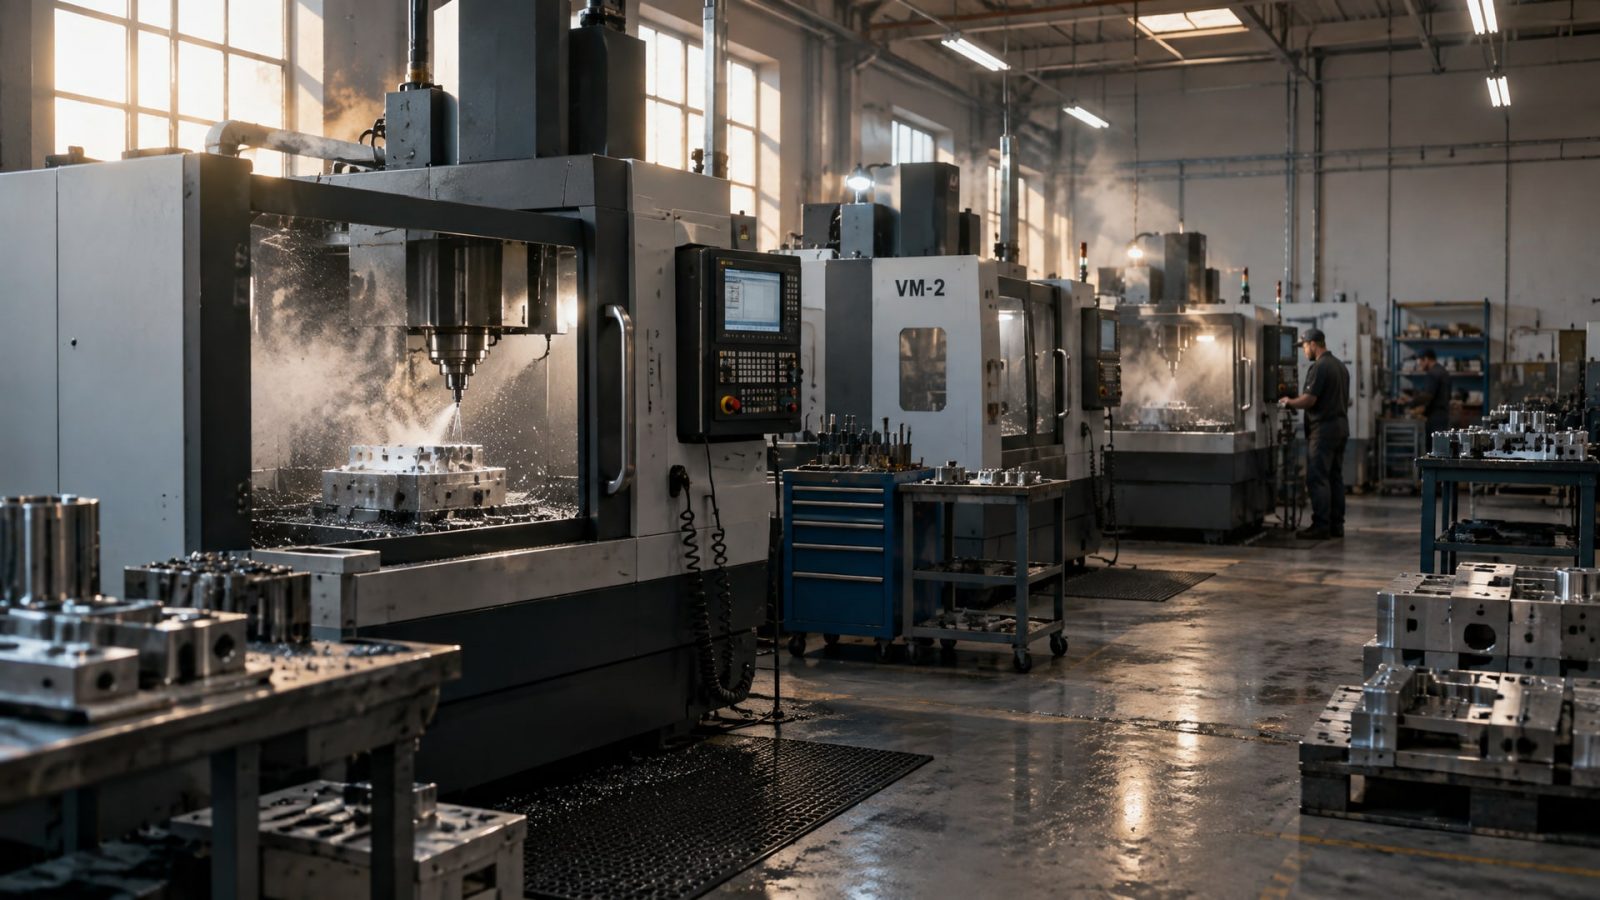
Расход концентрата смазочно-охлаждающей жидкости на металлообрабатывающих участках часто растет незаметно: сменные рабочие доливают жидкость без контроля, концентрация дрейфует в сторону разбавления, а закупщик замечает перерасход уже после того, как бюджет переборен. Между тем, большинство случаев неоправданно высокого расхода можно предотвратить дисциплинированным контролем и правильным смешиванием.
Экономия концентрата СОЖ зависит не от того, чтобы лить меньше, а от умения держать систему в рекомендованном окне концентрации. Инженеры и закупщики, которые внедрили регулярный мониторинг и стандартизировали процедуру приготовления смеси, добиваются предсказуемого расхода и заметно снижают затраты на фрезеровании и точении. Статья дает практический путь к такой экономике.
Почему концентрация скачет и как это влияет на расход
В начале смены в баке установлена правильная концентрация, но к концу дня она может отличаться на несколько процентов.
Причины этого - испарение воды, особенно при интенсивной обработке с нагревом, унос жидкости на стружке и инструменте, подсос загрязнений из окружающего воздуха. Если потери не компенсировать своевременно, концентрация падает ниже рабочего минимума.
Слишком низкая концентрация в первую очередь ухудшает смазывающие свойства. Инструмент испытывает больший износ, требуется его более частая замена, а вместе с инструментом растет и расход самой СОЖ за счет того, что система теряет эффективность. Кроме того, слабая концентрация не обеспечивает нужную защиту от коррозии, особенно при хранении деталей в цехе с влажным воздухом, и не сдерживает рост микробиологического загрязнения, что ускоряет старение жидкости и ведет к внеплановой замене.
Обратная ситуация - когда концентрация становится слишком высокой - может произойти, если оператор доливает только концентрат или смешивает неправильно. Избыток активных веществ приводит к вспениванию, нестабильности эмульсии, налету на деталях и оборудовании, а также увеличивает риск дерматитов у рабочих. Высокая концентрация не улучшает работу, а усложняет ее и требует внеплановой очистки системы.
Поэтому экономия концентрата начинается с простого правила: держать концентрацию в зоне, рекомендованной производителем. Для большинства водосмешиваемых СОЖ это диапазон 2–25%, в зависимости от типа операции и самого продукта. Для ручного фрезерования и точения на полуавтоматах типичный рабочий уровень -4–10%.
Как контролировать концентрацию на месте и не переплачивать
Простой и недорогой инструмент для оценки концентрации - рефрактометр.
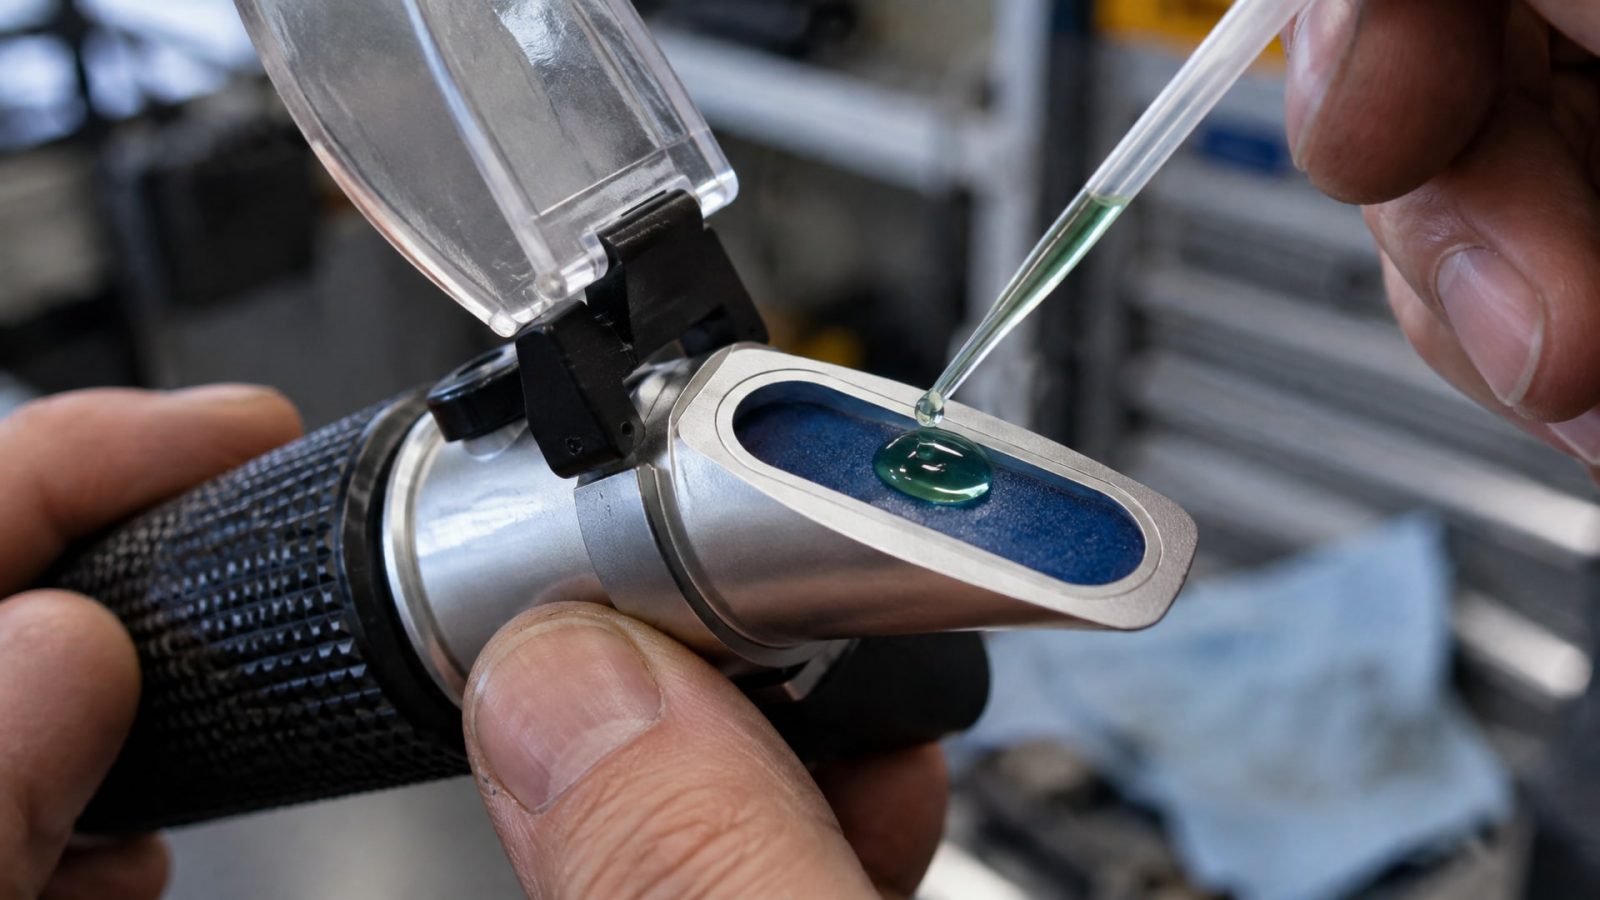
Он показывает, насколько преломляется свет, проходящий через каплю жидкости, что напрямую связано с содержанием растворенных веществ. Измерение занимает несколько секунд и не требует лаборатории.
Рекомендуемая практика - проверка концентрации в начале каждой смены и запись результата в журнал. Если концентрация ниже нижней границы диапазона (например, ниже 4%), добавляют предварительно разведенную смесь или чистый концентрат в точном количестве. Если выше верхней границы (выше 10%), разбавляют деионизированной или мягкой водой. Корректировка должна быть маленькими дозами, чтобы не раскачивать систему туда-сюда.
Важный момент: не надо доливать только воду или только концентрат без контроля. Нерегулярные доливы ведут к нестабильной эмульсии, расслаиванию и потере свойств. Профессиональный подход - готовить make-up смесь заранее (в отдельной посуде смешать воду и концентрат в нужной пропорции) и добавлять ее в центральный бак по мере необходимости.
Также важно держать уровень жидкости в баке на нужной отметке. Если жидкости мало, возникает подсос воздуха через систему, появляется пена, растет окисление и загрязнение. Компенсацию потерь проводят несколько раз в неделю или ежедневно в зависимости от интенсивности работы.
Роль загрязнений и посторонних масел в расходе СОЖ
Загрязнение - скрытый враг экономии.
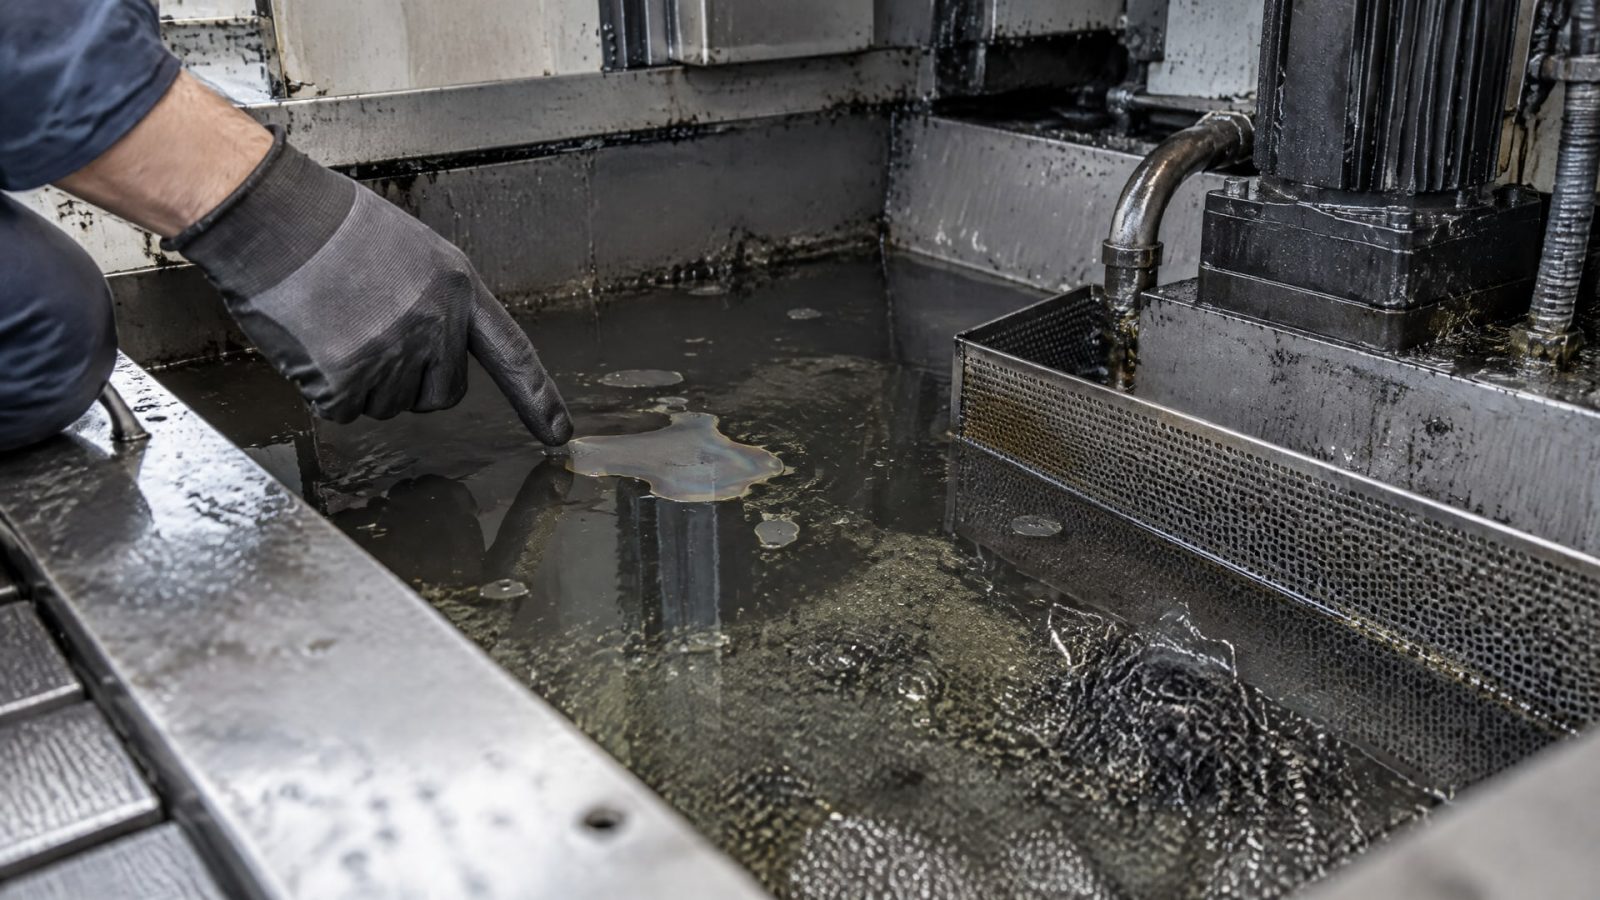
Когда в баке скапливаются стружка, пыль, остатки старой СОЖ и гидравлическое масло (tramp oil), они не только портят саму жидкость, но и ускоряют ее вывод из строя. Посторонние масла, в частности, нарушают эмульсию и вытесняют воду, что приводит к расслаиванию и потере смазывающих свойств.
Практика показывает, что систематическое удаление посторонних масел, фильтрация и очистка сетки фильтра заметно продлевают срок службы эмульсии. Если раньше жидкость требовала полной замены через 6-8 недель, то при грамотном уходе она может работать 3-4 месяца, а иногда и дольше. Это прямое снижение расхода концентрата за счет того, что система работает дольше без переливов и полных смен.
Также рекомендуют регулярно контролировать pH жидкости - он показывает, не окисляется ли СОЖ и не активируются ли микробиологические процессы. pH ниже рекомендованного диапазона (обычно 8,0–9,5 для водосмешиваемых СОЖ) указывает на начало деградации, и пора подумать о корректировке или доработке. Высокий pH, наоборот, может указать на загрязнение щелочами или неправильное смешивание.
Комплексный контроль - концентрация, pH, видимые загрязнения и микробиология - требует больше внимания, но окупается снижением аварийных замен и стабильным расходом.
Совет инженера: оптимизация через стандартизацию смешивания
На многих участках фрезеровки и точения остается люфт в том, как именно готовится рабочая эмульсия.
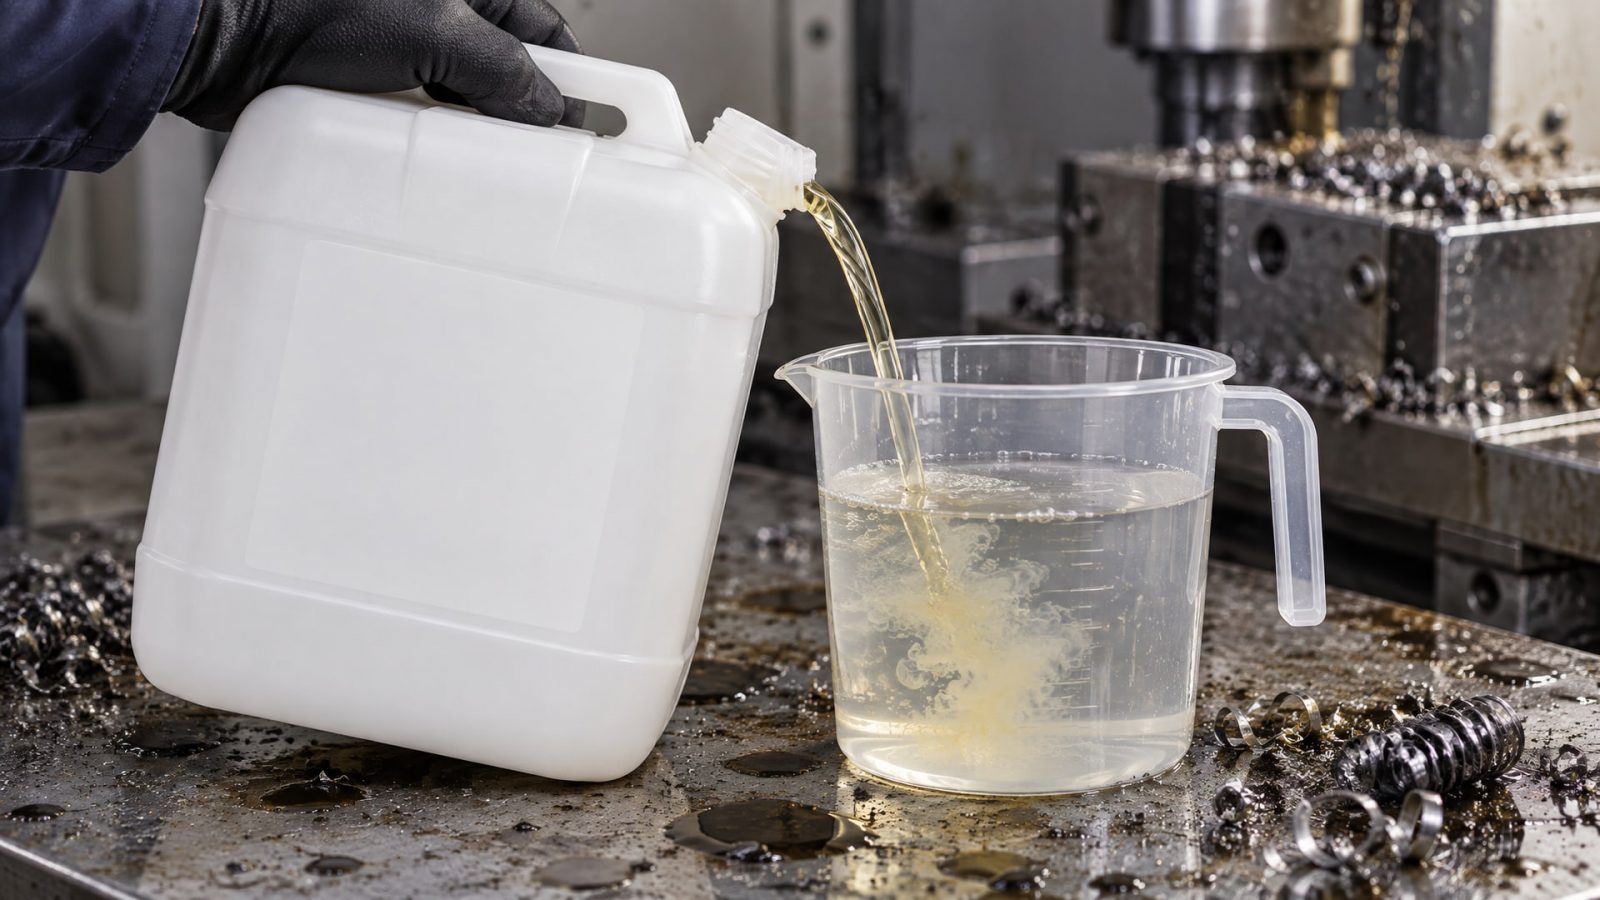
Один оператор льет концентрат в воду «на ощущение», другой сначала добавляет воду, третий предпочитает доливать понемногу без измерений. Такой разброс ведет к нестабильности и перерасходу.
Процедура, которая хорошо прижилась в цехах, - это подготовка make-up смеси в отдельной лаборатории или служебной комнате. Берут канистру с концентратом, отмеряют нужный объем по маркировке, добавляют в емкость с водой (не наоборот!), тщательно перемешивают и только потом подают в основной бак через воронку с фильтром. При таком подходе исключаются ошибки смешивания, эмульсия получается стабильной с первого раза, и расход становится предсказуемым.
Многие закупщики выбирают концентраты, такие как EFELE CF-627, потому что они обеспечивают хорошую стабильность эмульсии при правильном смешивании и длительный срок службы без частых переливов. Производитель уже оптимизировал формулировку так, чтобы при соблюдении диапазона концентрации система работала эффективно и экономично.
Документирование процедуры - например, в виде плаката на баке или в бумажном журнале - помогает новым сотрудникам и позволяет избежать регрессии. Если записать «добавлять make-up смесь только после проверки концентрации рефрактометром» и «не доливать сухой концентрат», то шансы на стабильный расход значительно повышаются.
Как рассчитать и спрогнозировать расход концентрата
Расход концентрата можно примерно спрогнозировать, зная несколько параметров системы.
Если в баке 500 литров и рабочая концентрация установлена на 6%, то в баке постоянно находится 30 литров чистого концентрата и 470 литров воды.
Если ежедневно теряется 5–20% жидкости (в зависимости от интенсивности работы), то в день может потеряться от 25 до 100 литров смеси. Чтобы вернуть концентрацию на место, потребуется добавить make-up смесь с тем же процентным содержанием концентрата. Если потеря составила 50 литров в день, то нужно добавить 50 литров смеси с 6% концентрата, то есть 3 литра чистого концентрата плюс 47 литров воды.
За месяц (25 рабочих дней) при среднедневной потере 50 литров потребуется 125 дополнительных литров смеси, что равно примерно 7–8 литрам чистого концентрата. Для полной замены нужна вся емкость -30 литров концентрата. При смене раз в 3–4 месяца (при условии грамотного ухода) расход составит примерно 30–40 литров концентрата в месяц.
Такие расчеты позволяют закупщикам и инженерам планировать бюджет и заметить, когда расход начал расти сверх нормы. Если расход вырос на 50% без изменения объемов обработки, это сигнал к тому, чтобы проверить концентрацию, состояние жидкости и наличие посторонних масел.
Частые ошибки, которые увеличивают расход
Долив только воды без контроля концентрации.
Оператор видит, что уровень упал, доливает воду и забывает измерить, сколько стало концентрата. Через неделю система работает при 2–3% вместо нужных 6%, смазывание падает, инструмент ломается чаще, требуется полная смена жидкости раньше, чем планировалось.
Приготовление избытка смеси «с запасом». Некоторые готовят 100 литров make-up смеси, льют 20 литров в бак, остальное 80 литров оставляют в открытой емкости «на потом». Через день-два смесь расслаивается, вода частично испаряется, и остаток в открытой емкости уже не подходит. В итоге приходится выливать остаток в отходы и готовить новую порцию.
Игнорирование посторонних масел и загрязнений. Вспомогательное масло со шпинделя или гидравлика попадает в СОЖ, смешивается с ней, портит эмульсию. На фоне этого рабочие думают, что виновата сама СОЖ, и начинают менять ее чаще. На самом деле достаточно было удалить посторонние масло и продлить использование жидкости.
Отсутствие системы контроля. Если контроль попадает на одного человека, и он в отпуске или болеет, то неделю никто не смотрит ни на концентрацию, ни на состояние бака. Система дрейфует, теряет свойства, требует внеплановой замены.
Выбор СОЖ исключительно по цене за литр. Дешевый концентрат может потребовать более высокой рабочей концентрации (например, 12–15% вместо 6%), что фактически означает больший расход в пересчете на обработанные детали. Выгоднее выбрать продукт с известной стабильностью и оптимальным окном концентрации, даже если его литр стоит дороже.
Часто задаваемые вопросы
Как часто нужно проверять концентрацию?
Рекомендуется проверка в начале каждой смены рефрактометром, особенно при интенсивных режимах обработки. При спокойном режиме достаточно 2–3 раза в неделю. Результаты записывают, чтобы отследить тренд и заметить дрейф концентрации. Если видна закономерность (например, концентрация всегда падает на 1–2% в день), то график проверок подстраивают под реальность.
Можно ли смешивать разные СОЖ в одном баке?
Смешивать разные бренды и типы СОЖ крайне не рекомендуется. Каждая СОЖ создана с определенным набором добавок и эмульгаторов, и их комбинация может привести к расслаиванию, потере свойств и быстрому загрязнению. Если нужна смена жидкости, проводят полный слив старой, промывку системы и заливку новой. Это уменьшает риск несовместимости и обеспечивает предсказуемую работу.
Что делать, если в баке появилось постороннее масло?
Посторонние масла (в основном гидравлические) нужно удалять механически. Существуют специальные абсорбенты или скиммеры (устройства для снятия масла с поверхности). Если масло попало давно и хорошо смешалось, то может потребоваться частичный или полный слив СОЖ и промывка системы. Профилактически стараются герметизировать подводы гидравлики и избегать утечек вблизи СОЖ.
Почему при фрезеровании расход больше, чем при точении?
Фрезерование часто требует более высокого давления подачи жидкости и более интенсивного охлаждения, что увеличивает унос СОЖ на стружке. Кроме того, при фрезеровании площадь контакта инструмента и заготовки может быть больше, и жидкость нужна более концентрированная. Точение на токарных станках может работать с чуть более низкой концентрацией в зависимости от глубины резания, поэтому расход часто ниже. Оптимальную концентрацию для каждого станка и операции согласовывают с производителем СОЖ.
Как выбрать между экономией на концентрате и качеством обработки?
Это не взаимоисключающие вещи. Правильная концентрация обеспечивает и качество (низкий износ инструмента, хорошее охлаждение, защита от коррозии), и экономию (длительный срок службы жидкости, низкий расход за счет стабильной работы). Экономия не в том, чтобы лить меньше, а в том, чтобы правильно дозировать и контролировать. Система стабилизируется, работает предсказуемо, и общие затраты снижаются.
Заключение
Снизить расход концентрата СОЖ при фрезеровании и точении можно, если перестать искать волшебное решение и начать действовать по стандартной схеме: держать концентрацию в рекомендованном диапазоне (обычно 4–10% для ручной обработки), измерять ее ежедневно рефрактометром, готовить make-up смесь правильно (вода первой, концентрат вторым) и следить за чистотой системы. Ежедневные потери жидкости неизбежны, но управляемы - при регулярном контроле система работает стабильно, инструмент служит дольше, и СОЖ не требует внеплановых замен.
Для начала возьмите рефрактометр, назначьте ответственного за проверку концентрации на каждой смене и заведите простой журнал записей. За неделю станет понятно, как дрейфует система именно на вашем участке, и вы сможете подстроить график долива и обслуживания. Это небольшие действия, но они быстро превращаются в видимую экономию и предсказуемый бюджет.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему возникает коррозия металла от СОЖ и как защитить оборудование от преждевременного износа.
Изучите, как правильно сравнивать аналоги пищевых смазок разных производителей, чтобы избежать рисков и штрафов.
Узнайте, как правильно наносить анаэробный герметик, чтобы избежать ошибок и обеспечить надежное соединение.