
Как правильно наносить анаэробный герметик: типичные ошибки и решения
Анаэробные фиксаторы и герметики - незаменимый инструмент в арсенале любого инженера и специалиста по обслуживанию. Однако неправильное нанесение и подготовка поверхности приводят к отказам уплотнения, дорогостоящему простою и переделкам. Главное ошибочное убеждение: что анаэробный состав сработает везде и при любых условиях. На деле его эффективность полностью зависит от соблюдения технологии нанесения, чистоты металла и понимания того, при каких условиях компонент вообще может отвердеть.
Статья разберет причины, по которым фиксатор резьбы не работает, покажет, как правильно наносить анаэробный уплотнитель на разные типы соединений, и объяснит, что происходит с материалом при низких температурах. Это поможет закупщикам и инженерам избежать типичных ошибок на производстве и выбрать подходящий состав для конкретной задачи.
Почему не работает фиксатор резьбы: основные причины отказа
Большинство случаев, когда анаэробный фиксатор не срабатывает, связаны с загрязнением металла или нарушением условий отверждения.
Если болт остается незафиксированным или герметик не застыл через 24 часа, первое, что нужно проверить - чистоту поверхности.
Масло, консоль, оксидная пленка или коррозия препятствуют смачиванию и не позволяют анаэробному составу контактировать с активной металлической поверхностью. Без прямого контакта с металлом отверждение просто не начинается - материал остается жидким или застывает очень медленно. Поверхность нужно очистить механически (щеткой, салфеткой) и высушить перед нанесением. Даже тонкий слой машинного масла способен разрушить герметичность будущего соединения.
Вторая частая причина - применение на неподходящем металле без активатора. Нержавеющая сталь, алюминий и другие пассивные (слабоактивные) металлы требуют предварительной обработки праймером. Праймер повышает способность поверхности к отверждению анаэробного состава. Если его не использовать, полное отверждение может растянуться на много часов или вообще не произойти за практически полезное время.
Третья причина - слишком большой зазор между витками резьбы или поверхностями. Анаэробные составы работают в условиях ограниченного доступа воздуха; при зазоре более 0,5 мм кислород проникает вглубь и замедляет отверждение.
Механизм отверждения и роль подготовки поверхности
Анаэробные фиксаторы и герметики отверждаются в условиях отсутствия воздуха и при непосредственном контакте с металлическими поверхностями.
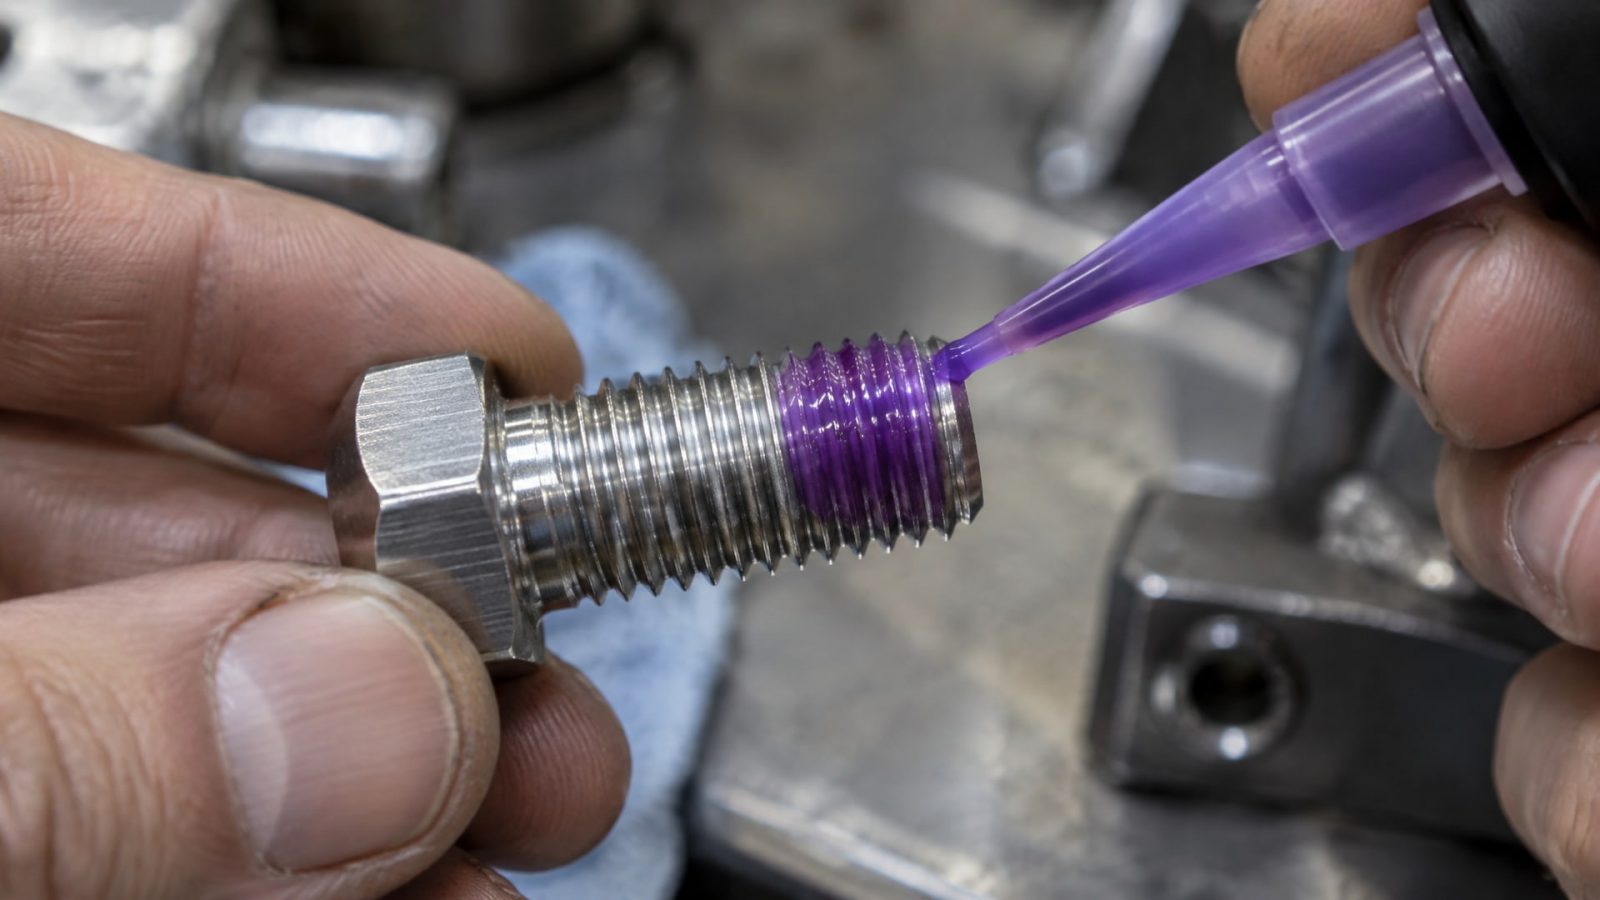
Это фундаментальный принцип их действия: молекулы материала полимеризуются только в безкислородной среде с участием металлических ионов.
Начальная фиксация (первичное схватывание) обычно происходит за 10 минут. Это время достаточно, чтобы болт начал держаться под небольшой нагрузкой. Однако полное отверждение, при котором соединение достигает максимальной прочности, требует примерно 24 часа при комнатной температуре (20–25 °C).
Подготовка металла - критически важный этап. Все поверхности необходимо очистить от грязи, масла и оксидов до сборки. Это одна из главных ошибок: многие пытаются наносить состав на загрязненный металл в надежде, что "адгезия все равно сработает". На деле загрязнение создает барьер, препятствующий контакту компонента с металлом, и отверждение либо не наступает, либо резко замедляется.
Очистка может быть выполнена несколькими способами: - механическое удаление (металлической щеткой, абразивной салфеткой); - обезжиривание растворителем (ацетон, спирт); - комбинированный способ (механическая очистка + растворитель).
После очистки поверхность дают полностью высохнуть. Даже следы влаги замедляют отверждение.
Как правильно наносить анаэробный герметик на болтовые соединения
Методика нанесения кардинально отличается для проходных и глухих соединений, и ошибка в выборе места и количества материала часто приводит к плохой герметизации или избыточному расходу.
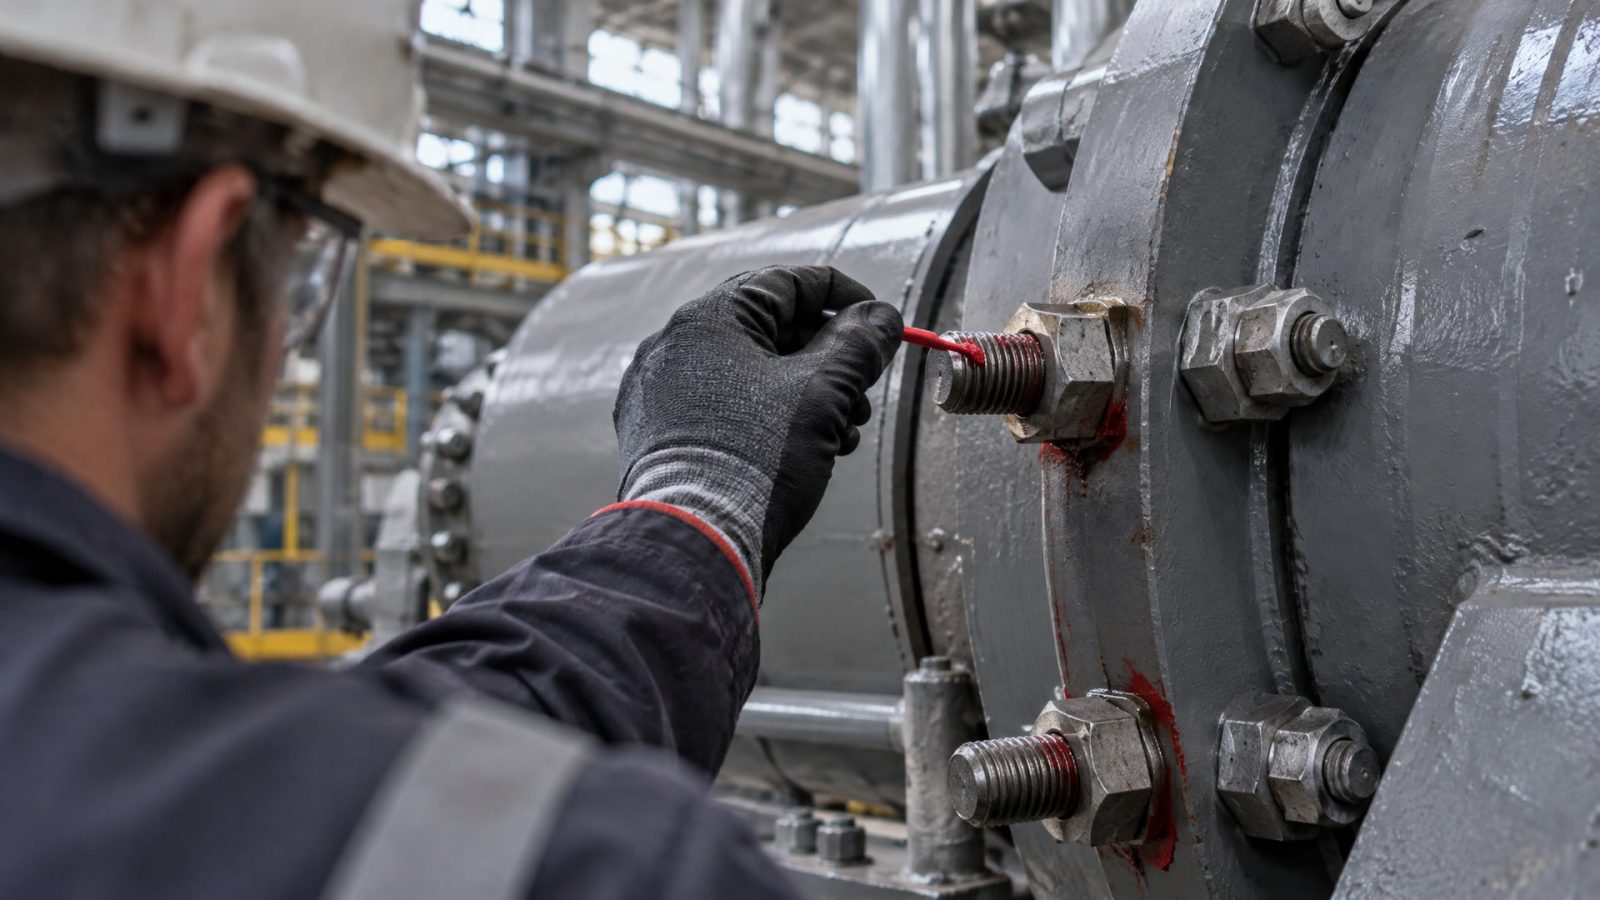
Проходные болты и гайки (сквозные соединения)
Для проходных соединений состав наносят не на весь крепеж заранее, а исключительно в момент окончательной сборки, в точке контакта между резьбой болта и гайкой. Типичная ошибка - нанести фиксатор "в запас" на болт или гайку за час до сборки. В этом случае состав преждевременно застывает на воздухе (даже в малом количестве доступного кислорода) и теряет полезные свойства.
Корректный алгоритм: 1. Болт и гайка очищены, высушены. 2. На верхнюю часть резьбы болта (со стороны, которая встанет "мужской резьбой") наносят тонкий валик герметика по окружности (примерно 360°). 3. Для мелкой резьбы валик наносят на 1–2 витка резьбы. 4. Болт вводят в отверстие и затягивают гайку. 5. После затяжки допустимо и даже желательно видеть небольшой излишек герметика вокруг стыка - это свидетельство правильного заполнения всех витков.
Для больших резьб и резьб с увеличенным шагом количество материала увеличивают, а валик наносят на большее количество витков. Некоторые производители рекомендуют оставлять первый виток резьбы свободным от материала, чтобы он помогал распределению состава вглубь.
Глухие отверстия (крепеж в стенку без сквозного отверстия)
Здесь нанесение выполняют иначе: состав наносят на внутреннюю резьбу глухого отверстия, проводя его вплоть до дна. Это обеспечивает заполнение всей зоны зацепления между резьбой болта и стенкой отверстия.
Алгоритм: 1. Отверстие очищено от стружки и грязи (желательно продуть сжатым воздухом). 2. На резьбу вводят состав снизу вверх, заполняя канавки, особенно нижнюю часть вблизи дна отверстия. 3. Болт завинчивают, состав выдавливается вверх и заполняет все витки. 4. После закручивания ждут 10–15 минут первичного схватывания перед нагруженнем.
Температура и скорость отверждения: критичная роль в условиях производства
Температура окружающей среды коренным образом влияет на скорость отверждения анаэробных составов.
При повышении температуры процесс ускоряется; при понижении - существенно замедляется.
При комнатной температуре (20–25 °C) полное отверждение занимает примерно 24 часа. На морозе (ниже 5 °C) без активатора отверждение может идти в разы медленнее или вообще практически остановиться. Это критично для производств, работающих в неотапливаемых помещениях, открытых площадках или в регионах с холодным климатом.
Для решения этой проблемы используют активаторы (праймеры). Активатор - это катализатор, который наносят на поверхность перед нанесением основного состава. Он резко ускоряет отверждение даже при низких температурах, сокращая время до приемлемого уровня. Типичная инструкция: нанести активатор, дать ему просохнуть (от нескольких секунд до минуты в зависимости от типа), затем нанести герметик.
| Температура | Время начальной фиксации | Полное отверждение | Рекомендация |
|---|---|---|---|
| 20–25 °C (норма) | 10 мин | 24 ч | Стандартное применение |
| 5–10 °C | 30–60 мин | 48–72 ч | Использовать активатор |
| Ниже 5 °C | Несколько часов | Неопределенно | Активатор обязателен |
Активаторы и праймеры: когда они необходимы
Активатор (праймер) - специальный состав, который ускоряет полимеризацию анаэробных герметиков.
Его используют в двух основных случаях: при работе с неактивными металлами и при пониженных температурах.
Неактивные металлы - это сплавы, у которых поверхность не способна запустить отверждение с достаточной скоростью естественным путем. Типичные примеры: нержавеющая сталь, алюминий, медь, титан. На стандартной черной или оцинкованной стали активатор часто не требуется, но для уверенности и заведомо старого (окисленного) металла его все равно стоит применять.
Праймер наносят тонким слоем на поверхность и дают высохнуть (обычно это занимает от 30 секунд до 2 минут в зависимости от типа). Затем наносят основной герметик. Активатор эффективен только при правильной подготовке поверхности - грязь или масло снижают его действие.
Типичная ошибка - думать, что активатор спасает плохо подготовленную поверхность. На деле он лишь ускоряет отверждение на уже чистом металле. Если поверхность загрязнена, никакой активатор не поможет.
Выбор вязкости и дозировка: почему больше не значит лучше
Анаэробные герметики выпускаются с разной вязкостью, и выбор типа - важный аспект, определяющий качество соединения.
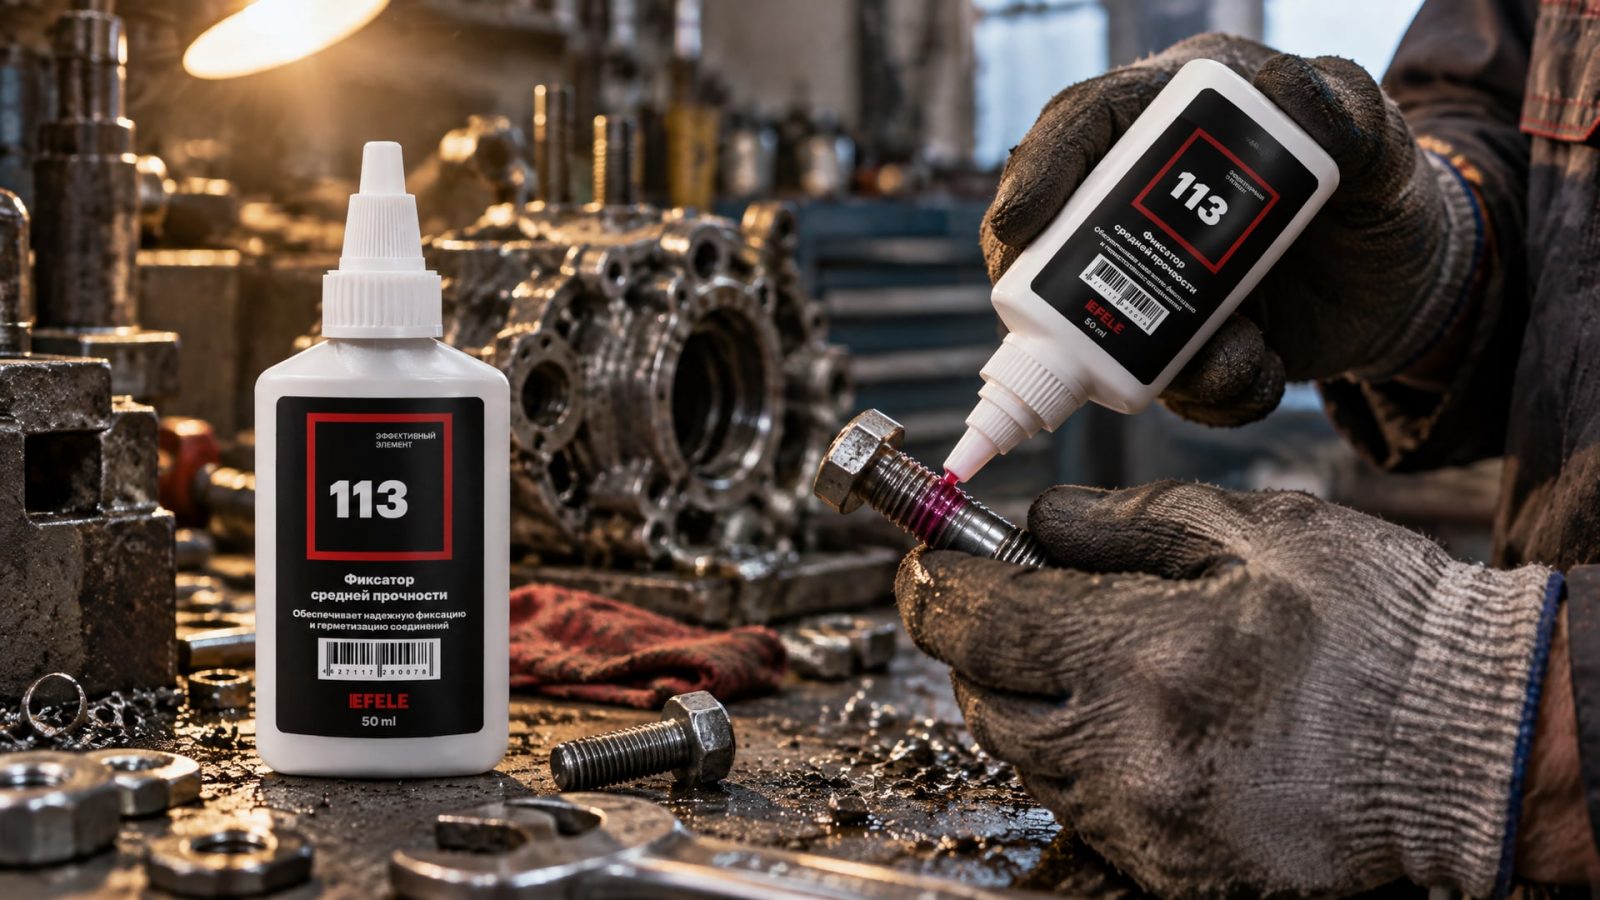
Низковязкие составы (текучие) подходят для капиллярного проникновения в узкие зазоры между витками резьбы. Высоковязкие материалы лучше держаться на вертикальных поверхностях и заполняют крупные зазоры.
Для фиксации резьбовых соединений средней прочности, например в условиях вибрации, подойдет состав с промежуточной вязкостью, такой как EFELE 113. Такой материал распределяется равномерно по виткам и не стекает в неправильные места.
Типичная ошибка дозировки - предположение, что избыток материала повышает надежность. На деле это не так. Лишний герметик: - усложняет сборку (тяжелее затягивается); - не распределяется равномерно по виткам; - может забить близлежащие отверстия или каналы смазки; - увеличивает расход без выигрыша в герметичности.
Оптимальная дозировка - тонкий валик, который полностью смачивает витки резьбы и немного выдавливается при затяжке. Видимый небольшой излишек после сборки - хороший знак, свидетельствующий о полном заполнении.
Трубная герметизация и резьбовые фитинги
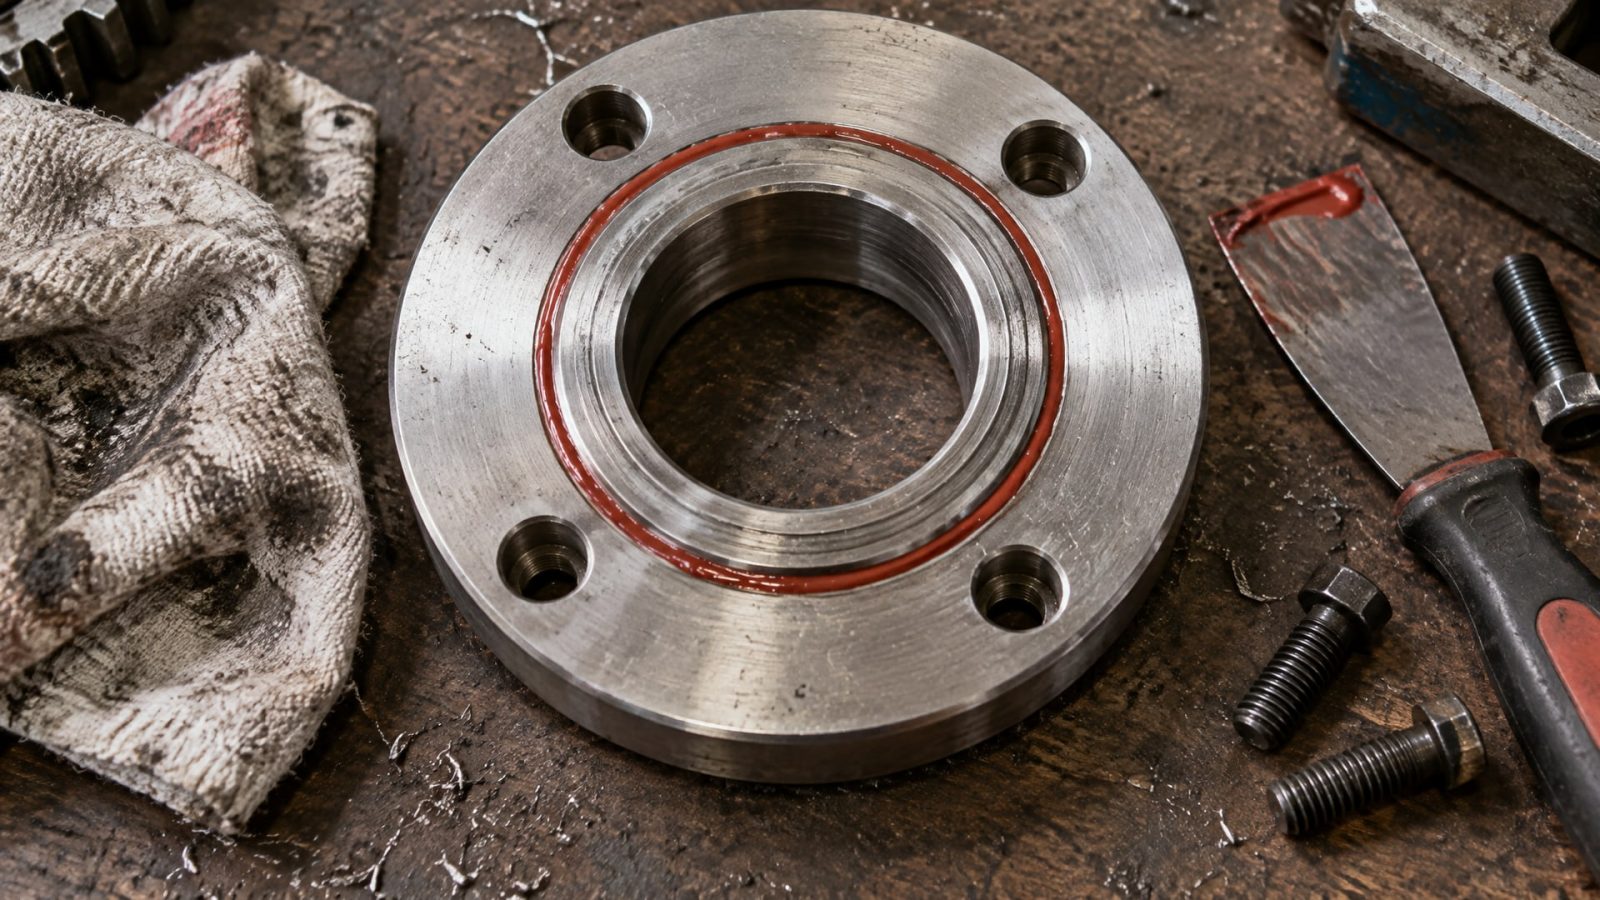
Для герметизации трубных соединений (резьбовых фитингов) применяются специализированные герметики, которые должны обеспечить герметичность при внутреннем давлении жидкости или газа.
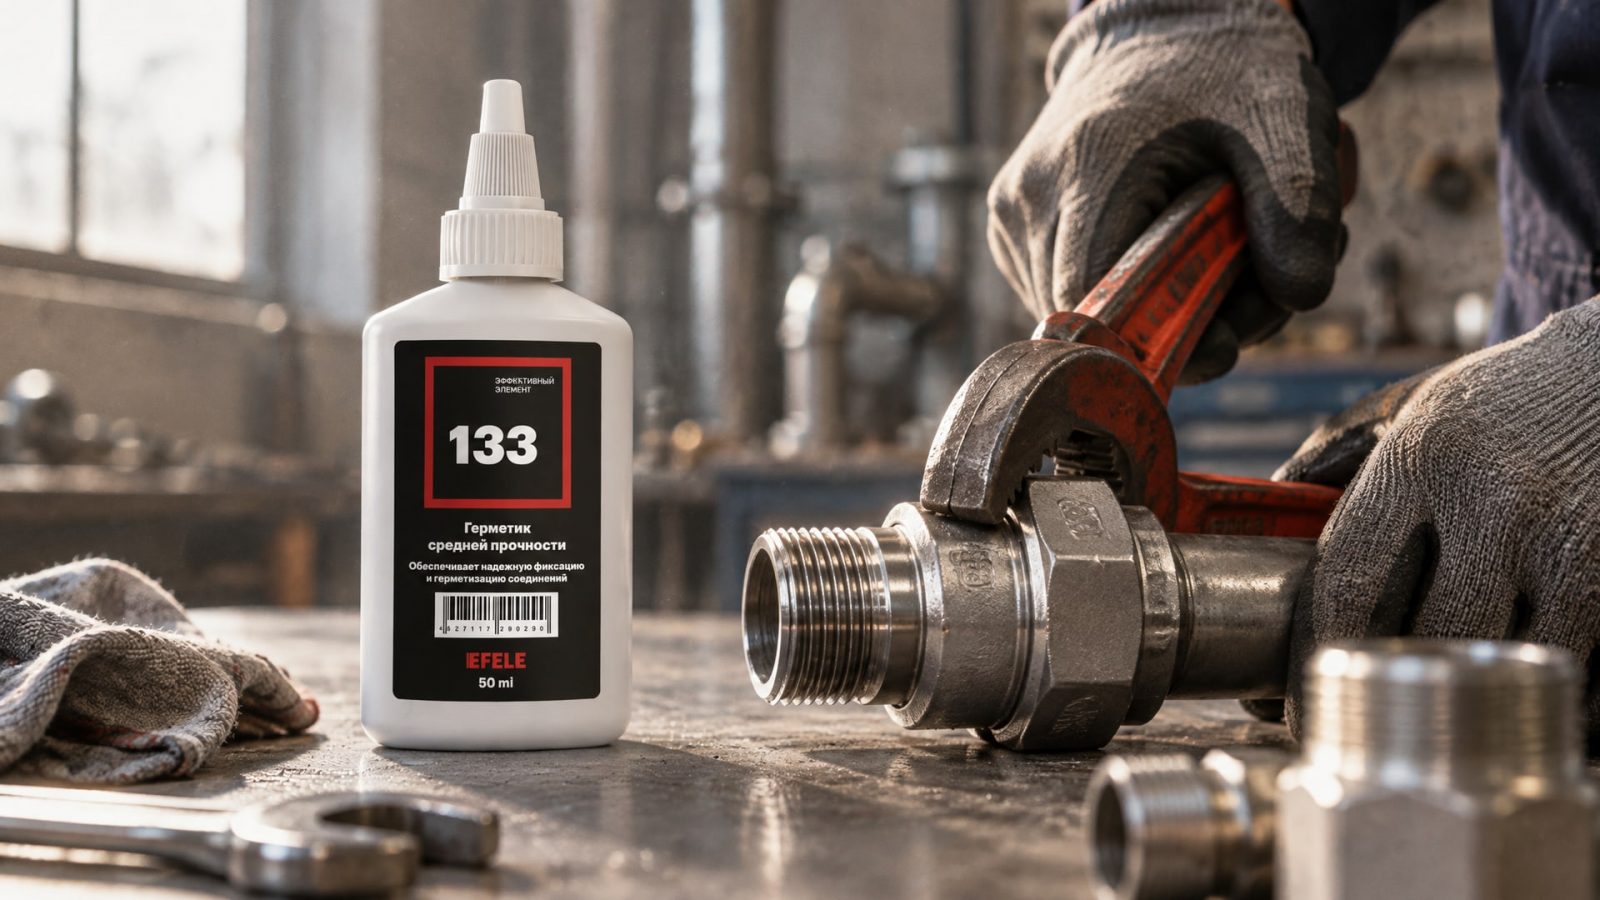
Нанесение здесь несколько отличается от болтовых соединений.
Состав наносят на наружную (мужскую) резьбу фитинга полным валиком по окружности (360°). Оптимальный размер валика - чтобы он полностью заполнил канавку резьбы и при затяжке гайки немного выдавился наружу. Видимый припухлый валик герметика вокруг стыка после затяжки подтверждает, что все витки заполнены и соединение герметично.
Для больших диаметров резьб валик наносят на несколько витков; для мелкой резьбы - на 1–2 витка. Важно не наносить на внутреннюю резьбу соединяемой гайки - достаточно обработки наружной резьбы фитинга.
При работе с вал-втулочными соединениями, требующими высокой прочности и термостойкости, рекомендуется использовать EFELE 133. Такой состав обеспечивает надежную фиксацию при циклических нагрузках и температурных перепадах.
Частые ошибки при нанесении анаэробного герметика
Опыт показывает, что одни и те же ошибки повторяются на разных производствах.
Вот наиболее типичные:
Нанесение "про запас" задолго до сборки. Состав наносят на болт утром, а соединяют вечером. За это время герметик теряет вязкость и отверждается поверхностно из-за даже минимального доступа кислорода. При затяжке он может размазаться или не сработать.
Игнорирование чистоты. Болты достают прямо из коробки со стружкой или со следами консоли. Наносят герметик, надеясь, что "все равно сработает". Результат: дефектные соединения.
Избыток материала без контроля. Наносят "щедрой рукой", думая, что запас не помешает. Герметик затекает в смежные отверстия, затрудняет сборку, неравномерно распределяется.
Применение на неподходящем металле без активатора. Ставят нержавеющий болт в алюминиевую втулку, наносят стандартный герметик без активатора и ждут результата. Отверждение идет очень медленно или не идет вообще.
Работа при низкой температуре без учета этого фактора. На заводе, где зимой не топят, герметик "не работает". Просто не использован активатор и не отведено больше времени на отверждение.
Наложение слоев на слой. Если соединение требуется переделать, старый герметик часто не удаляют полностью, а наносят поверх него новый. Адгезия нарушается, герметичность теряется.
Часто задаваемые вопросы
Почему анаэробный герметик не отвердевает за час, как обещано в инструкции?
Инструкции часто указывают "начальную фиксацию за 10 минут", а не полное отверждение. Полное отверждение занимает примерно 24 часа при комнатной температуре. Если герметик не фиксирует вообще, проверьте чистоту металла, наличие контакта и наличие кислорода в зазоре (он замедляет или блокирует процесс).
Можно ли наносить анаэробный герметик заранее на весь крепеж до сборки?
Для проходных болтов - нет. Состав должен быть нанесен в момент окончательной сборки, в точке контакта резьбы. Если нанести заранее, герметик застынет неправильно или потеряет свойства. Для глухих отверстий состав наносят на внутреннюю резьбу перед завинчиванием болта.
Нужен ли активатор при работе с черной сталью на холоде?
Да. При температурах ниже 5 °C отверждение замедляется в несколько раз, даже на активных металлах. Активатор ускорит процесс и гарантирует полное отверждение в приемлемое время. Без активатора на морозе можно ждать 48–72 часа вместо 24.
Если видна капля герметика после затяжки болта, это брак?
Нет. Для резьбовых соединений наличие небольшого излишка герметика вокруг стыка после затяжки - признак правильного нанесения и полного заполнения всех витков. Избыток можно аккуратно стереть после полного отверждения.
Можно ли использовать анаэробный герметик на неметаллических поверхностях?
Нет. Анаэробные составы отверждаются только при контакте с металлом. На пластике, керамике или стекле они не работают. Для таких материалов нужны другие типы герметиков.
Заключение
Типичные ошибки при использовании анаэробных герметиков почти всегда связаны с нарушением основного принципа их работы: отверждение требует одновременно отсутствия кислорода и контакта с металлом. Грязь, масло, неправильное место нанесения и неподходящая температура - все это препятствует процессу.
Правильное применение анаэробного герметика сводится к четырем правилам: очистить и высушить металл, нанести состав в правильном месте (в точку контакта при сборке), выбрать вязкость, подходящую к геометрии соединения, и при необходимости использовать активатор. При соблюдении этих условий герметик гарантирует надежную фиксацию и герметизацию в течение всего срока эксплуатации соединения.
Перед закупкой герметика проанализируйте типы соединений на вашем производстве, уровень температур при эксплуатации и хранении, а также материалы, с которыми придется работать. Консультация с поставщиком и тестирование на образцах помогут выбрать оптимальный состав и избежать дорогостоящих переделок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для личинок замков защитит механизмы от замерзания и продлит их срок службы в зимний период.
Узнайте, как выполнить ремонт посадочного места подшипника, используя анаэробные фиксаторы для надежной фиксации без специального оборудования.
Узнайте, как правильно выбрать пищевую смазку H1 для высоких температур, чтобы обеспечить безопасность и эффективность оборудования.