
Как уменьшить расход эмульсии без потери качества обработки
Водосмешиваемые СОЖ занимают значительную долю в бюджете производства, но часто закупщики и инженеры считают, что экономия возможна только за счет снижения концентрации или замены на более дешевый аналог. На практике это приводит к обратному: качество падает, инструмент изнашивается быстрее, брак растет. Подлинная экономия достигается через управление концентрацией, качеством воды, фильтрацией, правильной подачей в зону резания и систематическом исключении потерь. При комплексном подходе потенциал снижения расхода концентрата составляет 25–40% без ущерба для качества обработки.
Статья адресована техническим специалистам, инженерам и снабженцам, которые ищут практические способы оптимизировать расходы на СОЖ, сохраняя стабильность процесса. Вы узнаете, какие ошибки приводят к перерасходу, как рассчитать оптимальную концентрацию, на что обратить внимание при контроле эмульсии и какие меры дают наибольший эффект.
Правильный расчет концентрации - основа экономии
Главное заблуждение: концентрация и объем закупаемого концентрата - разные величины.
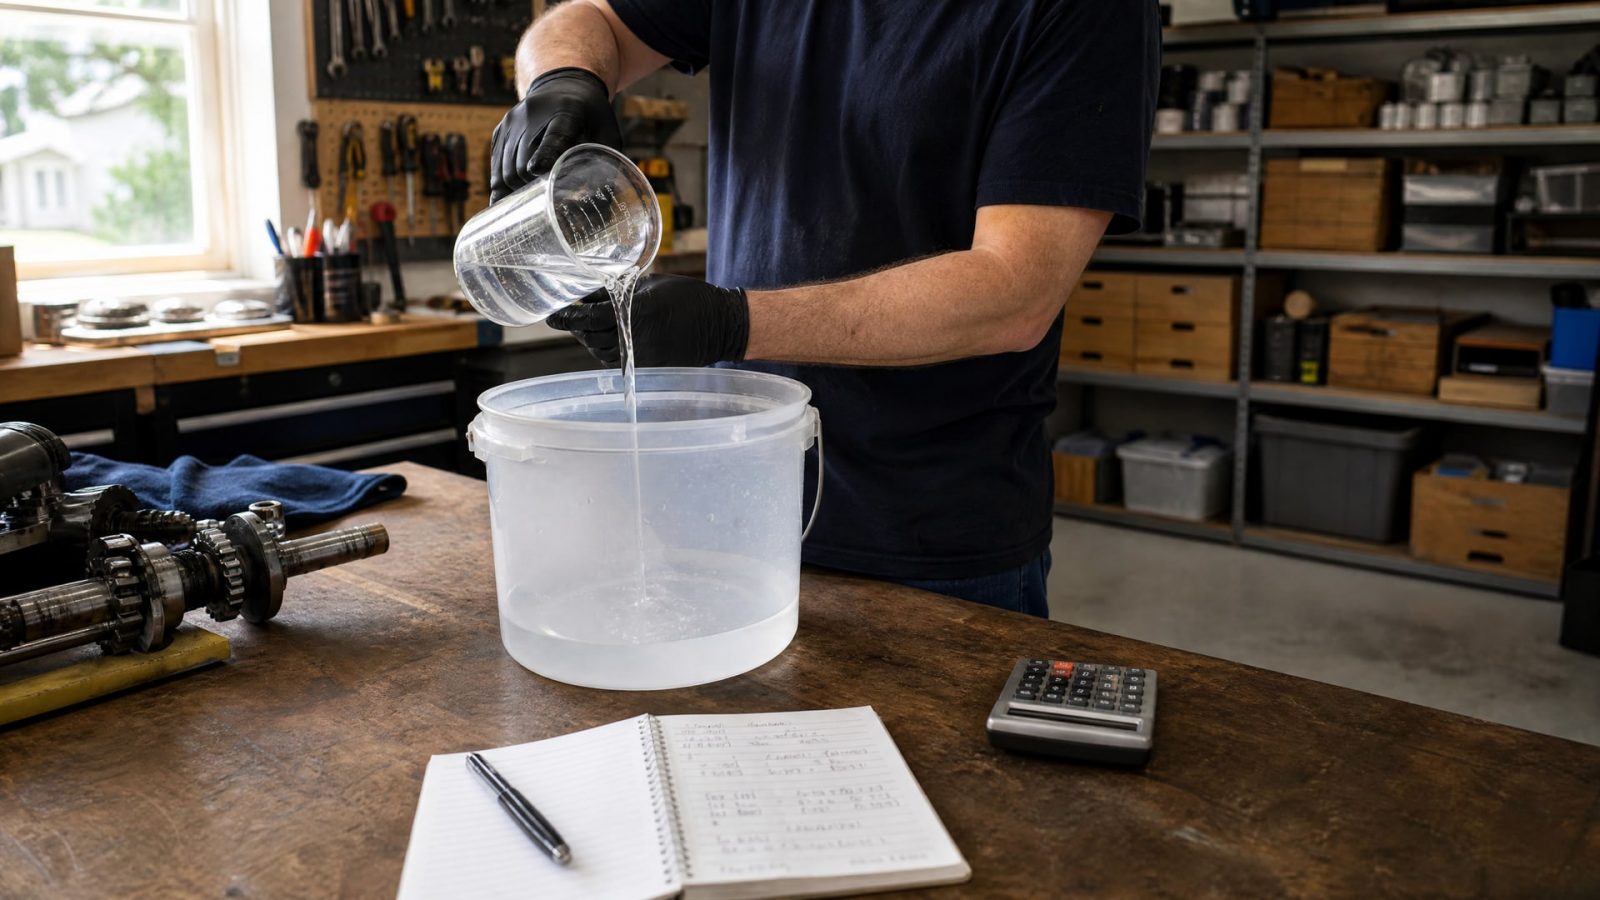
Если вы хотите заполнить систему объемом 500 литров при рабочей концентрации 5%, расчет ведется по формуле:
Объем концентрата = объем системы × требуемая концентрация / 100
В нашем примере: 500 × 5 / 100 = 25 литров чистого концентрата плюс 475 литров воды. Многие закупщики упускают этот момент и добавляют концентрат «на глаз», что приводит к завышению концентрации, ускоренному расходу и перерасходу бюджета.
Для разных операций и типов обработки диапазоны концентрации варьируются. Для стандартных режимов ориентиром служит 3–5%, для токарной обработки рекомендуется 4–8%. Важно уточнить норму именно у производителя концентрата, так как составы различаются по активности присадок. Отклонение в сторону завышения на 1–2% выглядит небольшим, но годовой перерасход получается существенным.
Рабочая эмульсия готовится в определенном порядке: сначала емкость заполняется водой на 85–95% объема, затем концентрат добавляется тонкой струей в воду при активном перемешивании. Обратный порядок (вода в концентрат) приводит к неравномерному распределению и расслоению смеси.
Контроль концентрации как способ предотвратить перерасход
Во время работы концентрация эмульсии меняется из-за испарения воды, доливов, утечек и разбавления посторонней влагой.
Если не отслеживать эти изменения, система либо становится перенасыщенной (больше концентрата, чем нужно), либо разбавленной (ниже рабочей нормы).
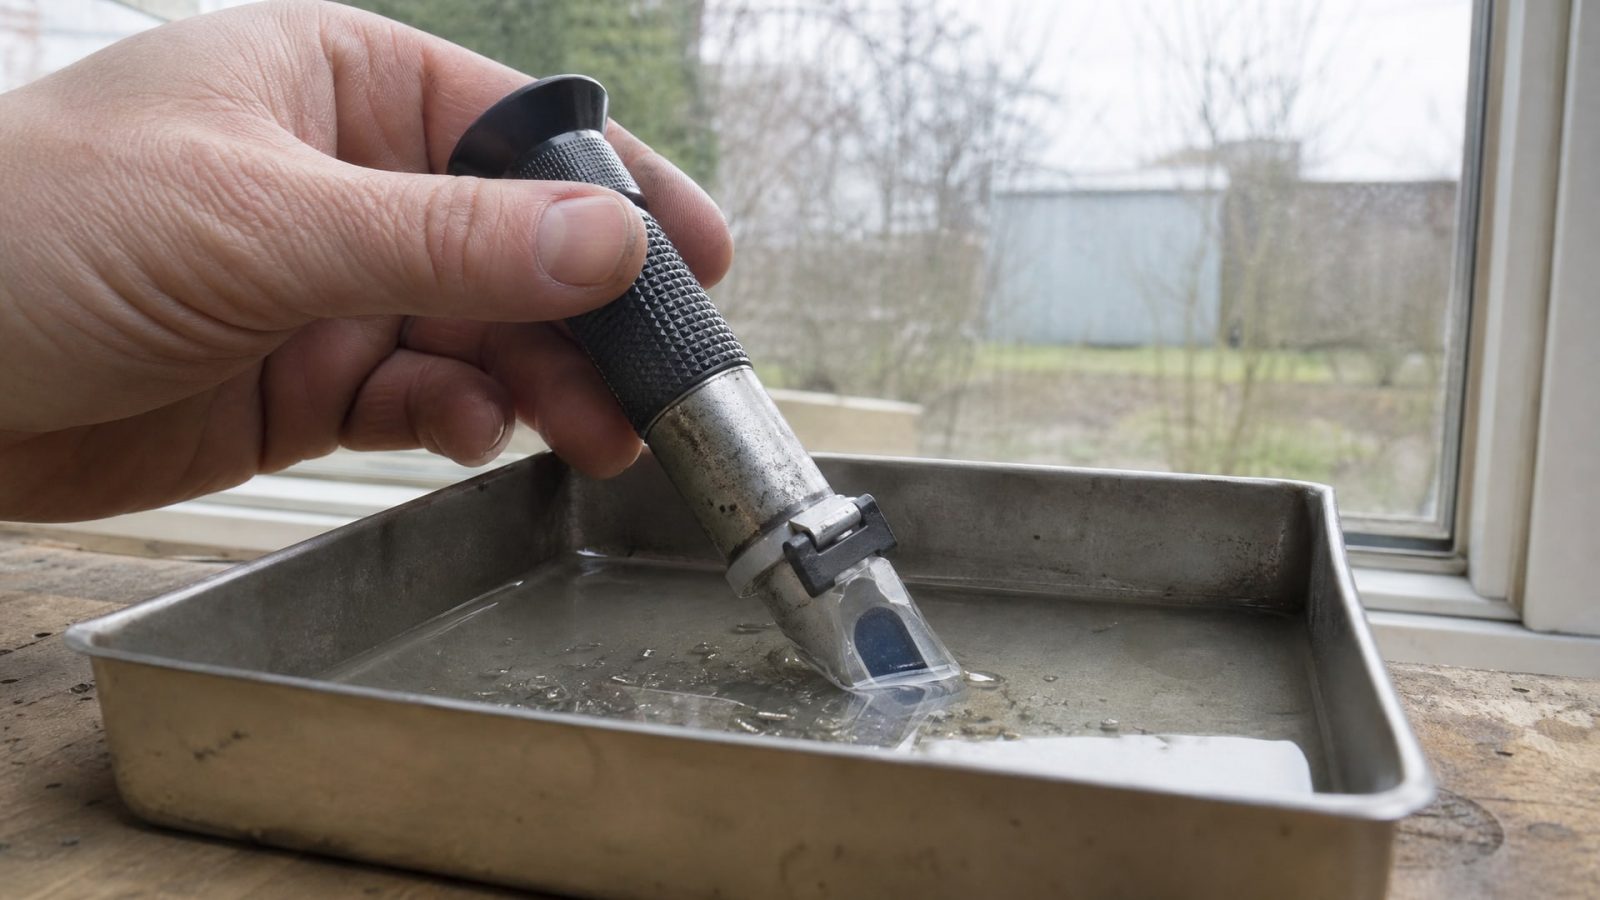
Основной инструмент контроля - рефрактометр. Измерение концентрации должно проводиться не реже одного раза в неделю; результаты записываются в журнал обслуживания. Параллельно фиксируются pH, время доливов, объем долитой воды, внешний вид (цвет, мутность, пена, запах). Такой журнал позволяет быстро выявить причину отклонения: если концентрация резко упала, значит произошла утечка или интенсивное испарение; если выросла - испарилась вода и нужен перерасчет долива.
Многие специалисты считают, что если эмульсия выглядит нормально, с ней все в порядке. Это опасное заблуждение. Внешне эмульсия может выглядеть стабильной, но при этом pH может сместиться из-за развития микроорганизмов, а концентрация упасть ниже минимально допустимой, что приводит к снижению смазывающей способности и защиты инструмента.
Регулярный контроль позволяет откорректировать долив вовремя, предотвратить замену эмульсии раньше срока и избежать потерь производительности из-за ухудшения качества обработки.
Качество воды и состояние системы циркуляции
Вода - основной компонент водосмешиваемой эмульсии, поэтому ее качество напрямую влияет на стабильность и расход СОЖ.
Рекомендуемые параметры: жесткость 80–125 ppm, содержание хлоридов и сульфатов ниже 80 ppm, фосфатов ниже 30 ppm.
Если вода содержит избыток минералов или загрязнений, эмульсия становится нестабильной: появляется расслоение, растет риск биопоражения, быстрее развиваются кислотные числа, сокращается срок службы жидкости. Как следствие - чаще требуется замена, и совокупный расход концентрата растет, несмотря на кажущуюся экономию на концентрации.
Состояние циркуляционной системы (фильтры, трубопроводы, насосы) не менее важно. Загрязненная или окисленная эмульсия быстро теряет защитные свойства. Сетка фильтра, забитая стружкой и нерастворимыми примесями, приводит к неполной очистке жидкости; в результате абразивные частицы попадают в зону резания, ускоряют износ инструмента и снижают качество обработки. Профилактическая очистка и своевременная замена фильтра предотвращают преждевременное старение эмульсии и необоснованные замены.
На производствах, где внедрены системы регенерации и дополнительной фильтрации, срок службы эмульсии удлиняется на 50–100%, а совокупные затраты на закупку концентрата и утилизацию отработки снижаются существенно.
Оптимизация подачи СОЖ в зону резания
Часто причина перерасхода кроется не в концентрации или качестве жидкости, а в том, как она подается на инструмент.
Классическая ошибка - установить форсунку так, чтобы струя была направлена широким факелом «во все стороны». При такой подаче до 60% жидкости вылетает в стороны, испаряется, разбрызгивается, теряется впустую.
Правильная подача - это направленный узкий поток точно на инструмент и зону резания. Для достижения этого используются форсунки с регулируемым углом факела, защитные экраны, которые перенаправляют брызги обратно в зону работы, и кожухи, минимизирующие распыление. При таком подходе количество жидкости, попадающей на стружку и в зону резания, увеличивается, а потери снижаются.
Рекомендуемые ориентиры подачи для механической обработки составляют 0,5–1 галлон/мин на лошадиную силу для сталей (примерно 1,9–3,8 л/мин на кВт) и 0,3–0,6 галлон/мин на лошадиную силу для алюминия (примерно 1,1–2,3 л/мин на кВт). Однако универсальной формулы нет: для каждого станка, операции и материала нужна индивидуальная настройка с учетом типа инструмента, глубины резания и скорости.
Экономия за счет оптимизации подачи варьируется от 10% до 60% в зависимости от исходного состояния системы. На практике даже простая переориентация форсунок и установка защитного экрана дает заметный результат в первую неделю работы.
Учет расхода и KPI производства
Без метрик невозможно управлять расходом.
KPI, который рекомендуется использовать на производстве, - это литры концентрата, израсходованные на 100 машинно-часов работы оборудования. Этот показатель нормализует расход с учетом загруженности станка и позволяет сравнивать данные между периодами, смежными участками и соответствующими операциями.
Для расчета: в течение определенного периода (неделя, месяц) фиксируются все доливы концентрата (в литрах) и суммируется машинное время оборудования (в часах). Затем расход на 100 машинно-часов рассчитывается как (сумма доливов концентрата / суммарное машинное время) × 100.
Журнал обслуживания должен содержать: - дату и время долива; - объем долитого концентрата; - измеренную концентрацию до и после долива; - pH эмульсии; - внешний вид жидкости (цвет, мутность, пена); - признаки проблем (запах, брызги за пределы зоны работы, неравномерное смачивание инструмента); - выполненные операции и машинное время.
Регулярный анализ этих данных выявляет тренды. Если KPI начал расти из месяца в месяц, значит что-то изменилось: либо увеличилась утечка, либо произошло загрязнение эмульсии, либо сместилась концентрация. Журнал помогает быстро локализовать проблему и принять меры до того, как она существенно повлияет на затраты.
Минимизация потерь: утечки, испарение, разбрызгивание
Утечки из систем циркуляции часто остаются незамеченными, пока не выявятся через неожиданный рост расхода.
Даже капающее соединение за смену «теряет» несколько литров. На уровне производства это может составить 10–20% от общего расхода эмульсии. Регулярный визуальный осмотр труб, уплотнений, соединений и насоса позволяет выявить утечку на ранней стадии.
Испарение воды из эмульсии происходит постоянно, особенно в теплое время года или при интенсивных режимах резания. Когда вода испаряется, доля концентрата в оставшейся жидкости растет, концентрация повышается, и эмульсия становится более вязкой. Многие закупщики ошибочно доливают дополнительный концентрат, еще больше завышая концентрацию. Правильный подход - долив чистой воды того же качества.
Разбрызгивание за пределы зоны работы - это прямая потеря дорогостоящего материала. На станках с открытой компоновкой, без защиты, до 40–50% подаваемой жидкости может вылетать в стороны. Даже простые меры - установка боковых экранов, козырька над зоной резания, перенаправление брызг обратно в поддон - снижают потери на 20–30%.
Исключение этих потерь - не модернизация, а забота о системе. На практике производства, где внедрены простые экраны и правильно ориентирована подача, расход сокращается на 15–25% без каких-либо иных изменений в технологии.
Стабильность эмульсии и микробиологический контроль
Микроорганизмы (бактерии, грибы) развиваются в водосмешиваемой эмульсии, если pH смещается в нейтральную или щелочную сторону, недостаточна фильтрация и циркуляция, или нарушена гигиена системы.
Микробиологическое поражение приводит к:
снижению pH и разложению присадок;
деградации стабильности эмульсии (расслоение, коагуляция);
развитию неприятного запаха;
ускоренному окислению и снижению смазывающей способности;
необходимости преждевременной замены жидкости.
Превентивные меры: регулярный контроль pH (должен быть в диапазоне 8–9 для большинства водосмешиваемых СОЖ), поддержание циркуляции во время простоев, если это допускается технологией, своевременное удаление сконденсировавшейся воды и инородных примесей.
На практике производства, где контроль pH проводится еженедельно и своевременно корректируется (добавлением щелочных присадок или полной заменой жидкости при необходимости), срок службы эмульсии увеличивается на 30–50%, и совокупный расход концентрата снижается за счет реже проводимых замен.
Роль фильтрации и регенерации
Качественная фильтрация - это не просто очистка эмульсии, а экономический инструмент.
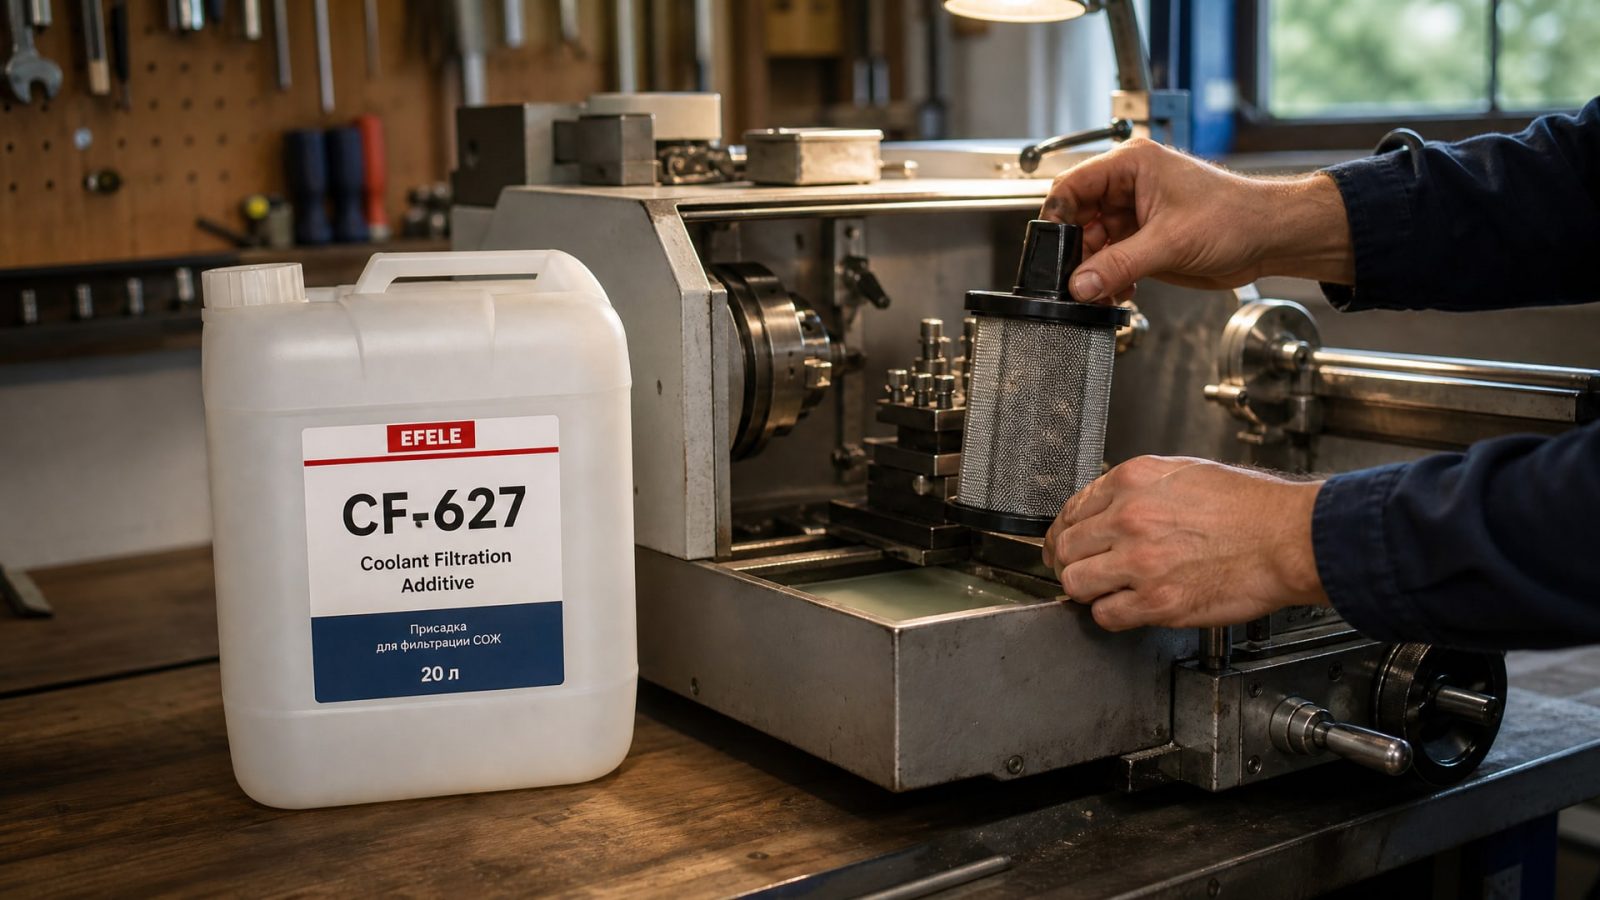
Чем чище циркулирует жидкость, тем дольше она сохраняет защитные свойства, тем реже требуется замена, тем ниже общий расход концентрата.
Многоступенчатая фильтрация (магнитные сепараторы, центрифуги, сетчатые фильтры с разной степенью очистки) удаляет стружку, твердые загрязнения и окисленные продукты, которые ускоряют деградацию жидкости. На производствах, где внедрена регенерация, т.е. циклическое восстановление свойств эмульсии через удаление загрязнений и доливку свежих компонентов, срок службы жидкости удлиняется вдвое.
Инвестиция в улучшенную фильтрацию окупается за счет:
снижения кратности замен (экономия на закупке концентрата);
улучшения качества обработки (меньше дефектов, выше производительность);
снижения затрат на утилизацию отработанной жидкости.
На практике многие производства, даже с ограниченным бюджетом, начинают с установки дополнительного магнитного сепаратора в контур циркуляции. Эффект заметен уже в первый месяц: эмульсия дольше остается чистой, не нужны частые долива и замены.
Для оптимизации расхода СОЖ на практике используется такой инструмент: водосмешиваемый концентрат, например EFELE CF-627, обеспечивает стабильность эмульсии и устойчивость к биопоражениям благодаря качественному пакету присадок, что позволяет сократить кратность замен и объем необходимых доливов.
Часто задаваемые вопросы
Почему нельзя экономить на концентрации, снижая ее ниже рекомендованной нормы?
Концентрация определяет содержание активных присадок в жидкости. Если снизить ее ниже нормы, эмульсия теряет защитные свойства: снижается смазывающая способность, растет температура в зоне резания, увеличивается износ инструмента и вероятность брака. На практике такая «экономия» обходится дороже: качество падает, потери на брак и переделку перевешивают сэкономленные деньги на концентрате.
Как часто нужно проверять концентрацию эмульсии?
Рекомендуется проверять концентрацию и pH не реже одного раза в неделю, используя рефрактометр. При этом результаты должны фиксироваться в журнале обслуживания. Если производство работает в режиме с высокой загруженностью или в условиях повышенного испарения (жаркий климат), проверку можно проводить дважды в неделю. Регулярный контроль позволяет быстро выявить отклонения и откорректировать долив.
Какой должна быть оптимальная подача СОЖ на инструмент?
Оптимальная подача зависит от типа операции, материала и инструмента. Ориентиры: для сталей -0,5–1 галлон/мин на лошадиную силу (примерно 1,9–3,8 л/мин на кВт), для алюминия -0,3–0,6 галлон/мин на лошадиную силу (примерно 1,1–2,3 л/мин на кВт). Жидкость должна быть направлена точно на инструмент узким потоком, а не распыляться в стороны. Использование форсунок с регулируемым факелом и защитных экранов снижает потери на разбрызгивание на 10–60%.
Что такое KPI расхода и как его рассчитать?
KPI - литры концентрата на 100 машинно-часов работы. Рассчитывается как (сумма доливов концентрата за период / суммарное машинное время) × 100. Этот показатель нормализует расход и позволяет сравнивать данные между периодами. Регулярный анализ KPI выявляет тренды: если показатель растет, значит возникла проблема - утечка, загрязнение или неправильный долив.
Какое качество воды требуется для приготовления рабочей эмульсии?
Рекомендуемые параметры: жесткость 80–125 ppm, хлориды и сульфаты ниже 80 ppm, фосфаты ниже 30 ppm. Вода должна быть мягкой, без избытка минералов и загрязнений. Плохое качество воды приводит к нестабильности эмульсии, биопоражению и сокращению срока службы жидкости. На практике производства часто используют отстоянную или отфильтрованную воду, чтобы обеспечить надежность приготовления смеси.
Заключение
Снизить расход водосмешиваемой СОЖ без потери качества обработки реально. Ключ - не в экономии на концентрации, а в управлении. Правильный расчет концентрации по формуле, регулярный контроль по рефрактометру и журналирование доливов, оценка качества воды, улучшенная фильтрация и оптимизация подачи в зону резания - эти меры дают комплексный эффект.
На практике производства, которые внедрили хотя бы половину из описанных шагов, достигали снижения расхода концентрата на 15–25% в первые три месяца, а при полной оптимизации потенциал составляет 25–40%. Начните с аудита текущей системы: проверьте утечки, качество воды и состояние фильтров. Затем установите KPI расхода и начните регулярное журналирование. Эти простые шаги предотвратят неоправданный перерасход и создадут основу для дальнейших улучшений.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить загрязнение пищевой продукции смазочными материалами и минимизировать риски контакта смазки с продуктом.
Узнайте, как предотвратить ржавчину после обработки деталей водосмешиваемыми СОЖ, контролируя ключевые параметры на каждом этапе.
Узнайте, как антикоррозийная обработка защищает детали от ржавчины после использования водосмешиваемой СОЖ.