
Как предотвратить загрязнение пищевой продукции смазочными материалами
Смазка контакт с продуктом - один из критических рисков пищевого производства. На линиях фасовки, упаковки и транспортировки детали оборудования находятся в непосредственной близости к пищевому потоку, и случайное попадание смазочного материала может привести к браку партии, отзыву продукции и репутационным потерям. Предотвратить загрязнение возможно только при условии комплексного подхода: выбора смазки с надлежащим допуском, правильной организации профилактики оборудования и встраивания контроля риска в HACCP-систему предприятия.
Статья адресована техническим специалистам, инженерам и закупщикам пищевых производств. Вы узнаете, почему допуск NSF H1 и сертификация по ISO 21469 - это не синонимы, как применить принципы HACCP к выбору смазочных материалов, на какие точки оборудования обращать внимание в первую очередь и какую документацию требовать у поставщика смазки.
Различие между NSF H1 и ISO 21469: что проверяет каждый стандарт
NSF H1 устанавливает допуск для смазок в зонах, где возможен случайный контакт с пищей.
Это значит, что случайное, не предусмотренное конструкцией, но технически неизбежное попадание небольшого количества смазки в продукт не должно причинить вред потребителю. Регистрация NSF H1 подтверждает, что состав смазки не содержит веществ, запрещенных пищевым законодательством, и что при контакте с пищей такой материал остается безопасным.
Однако регистрация H1 не гарантирует, что сама смазка произведена в гигиенических условиях. Здесь вступает ISO 21469 - международный стандарт, регулирующий гигиеничность разработки, производства, упаковки и транспортировки смазок для incidental contact. Он требует контроля сырья, санитарии производства, предотвращения перекрестного загрязнения и трейсируемости партий. Таким образом, NSF H1 проверяет допуск состава, а ISO 21469 проверяет чистоту и безопасность на протяжении всей цепочки выпуска смазки.
Для предприятия, проходящего внешний аудит пищевой безопасности, наличие обеих сертификаций дает более сильную доказательную базу: регистрация H1 снижает риск со стороны состава смазки, а сертификация ISO 21469 подтверждает, что загрязнение не произойдет и на этапе производства материала.
Допуск 10 ppm: откуда берется цифра и как ее применять
При аудите HACCP и пищевой безопасности часто звучит норма - допустимый уровень случайного попадания смазки в готовую продукцию не должен превышать 10 мг/кг (или 10 ppm).
Эта цифра используется как ориентир при оценке риска критических точек оборудования.
Откуда она берется? Смазки с допуском NSF H1 разработаны так, чтобы при даже теоретическом попадании небольшого количества в продукт (в пределах 10 ppm) вредных компонентов не было. Это означает, что если на производстве предусмотрены меры для снижения вероятности утечки ниже этого уровня, использование H1-смазки считается приемлемым риском.
На практике это применяется следующим образом: на линии фасовки, где направляющие оборудования находятся над продуктовым потоком, необходимо убедиться, что расстояние и конструкция узла не позволяют подтекам смазки достичь продукта в концентрации выше 10 ppm. Если конструкция не гарантирует такую защиту, требуется либо переделка узла, либо использование более строгих мер контроля. Для силиконовых смазок некоторые источники приводят еще более жесткий ориентир -1 ppm, поэтому перед внедрением силиконового материала необходимо уточнить у поставщика конкретные ограничения.
Ориентир 10 ppm помогает также при оценке состояния оборудования: если смазка скапливается в опасном месте или попадала в продукт в прошлом, это сигнал к пересмотру конструкции или к переходу на материал с более ограничительным допуском (например, H3 для зон без контакта).
Критические точки оборудования: где риск контакта наиболее высок
Риск загрязнения пищевой продукции смазкой сосредоточен в нескольких точках оборудования.
Определение этих мест - первый этап при разработке HACCP-плана для смазочных материалов.
Узлы над продуктовым потоком
Направляющие, подшипники и муфты, расположенные на высоте менее 1–1,5 м над конвейерной лентой или зоной упаковки, относятся к высокому риску. Даже незначительная вибрация, усадка смазки при колебаниях температуры или микротечь из уплотнения могут привести к подтеку в продукт. Для таких узлов выбирают смазку с допуском NSF H1 и контролируют регулярность замены - чем свежее смазка, тем меньше вероятность ее расслоения и вытекания.
Области с интенсивным трением и нагревом
Подшипники главного вала, муфты, редукторы - места, где из-за фрикционного выделения тепла смазка может вытекать или мигрировать. Избыточная смазка, нанесенная в попытке предотвратить износ, вредит пищевой безопасности больше, чем ее дефицит. Правильный расчет дозы смазки в таких узлах критичен.
Места с уплотнениями, контактирующими с продуктом
Если уплотнитель соприкасается с пищевым потоком (например, на упаковочном оборудовании), то смазка внутри уплотнительного узла может мигрировать во время работы. Для таких мест используют либо контактные смазки H1, либо конструктивно исключают контакт смазочного материала с пищей, применяя сухие уплотнения.
Зоны, подвергаемые частой влажной очистке
Если после смены оборудование моют под давлением или с использованием моющих растворов, смазка может вымываться из узлов и скапливаться на краях панели или в сливных желобах. При переходе к следующей смене это скопление может попасть в новый продукт. Контроль остатков смазки после очистки становится частью SOP (стандартной операционной процедуры).
Интеграция смазки в HACCP-систему
HACCP (анализ опасности и критические точки управления) - это система управления рисками пищевой безопасности, обязательная на большинстве пищевых предприятий.
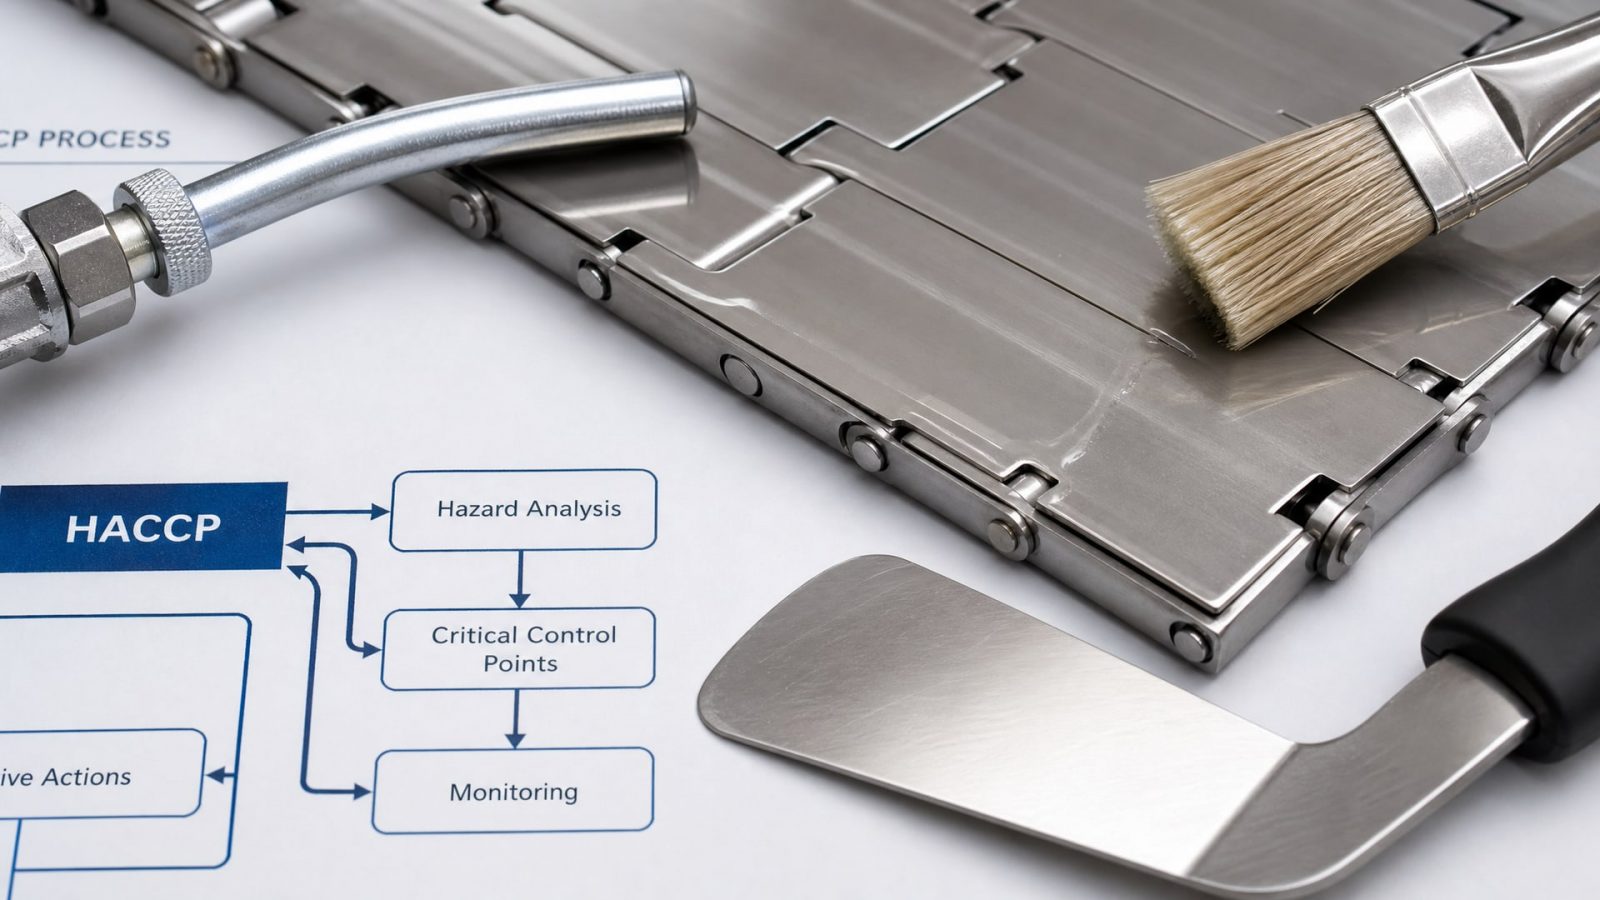
Смазка и смазочные материалы включаются в HACCP как один из источников физического загрязнения.
При разработке HACCP-плана для смазочных материалов выполняют следующие шаги:
Идентификация опасности: определяют, какие узлы оборудования находятся в зоне риска контакта смазки с продуктом, и какие вещества в составе смазки требуют контроля.
Определение критических контрольных точек (ККТ): обычно это сама смазка (ее состав и происхождение), условия ее хранения, правильность дозирования при нанесении, и состояние уплотнений оборудования.
Установка предельных значений: например, смазка должна поступить с сертификатом NSF H1, срок хранения открытой канистры не должен превышать 6 месяцев, дозирование - по паспорту оборудования.
Мониторинг: визуальный осмотр оборудования, проверка целостности упаковки смазки, проверка документов от поставщика при каждой закупке.
Коррективные действия: если обнаружена протечка, повреждение упаковки или просрочка, смазка изолируется и не используется; оборудование проходит ревизию и переоборудуется при необходимости.
Включение смазочных материалов в HACCP показывает аудиторам, что предприятие осознает риск и управляет им систематически. Это одна из главных причин, по которой закупщики и технические специалисты требуют от поставщика не просто смазку, а полный пакет документов: сертификат NSF H1, MSDS, спецификацию с указанием используемых компонентов и подтверждение соответствия ISO 21469.
Выбор и применение H1-смазки: практические рекомендации
Выбор в зависимости от типа узла
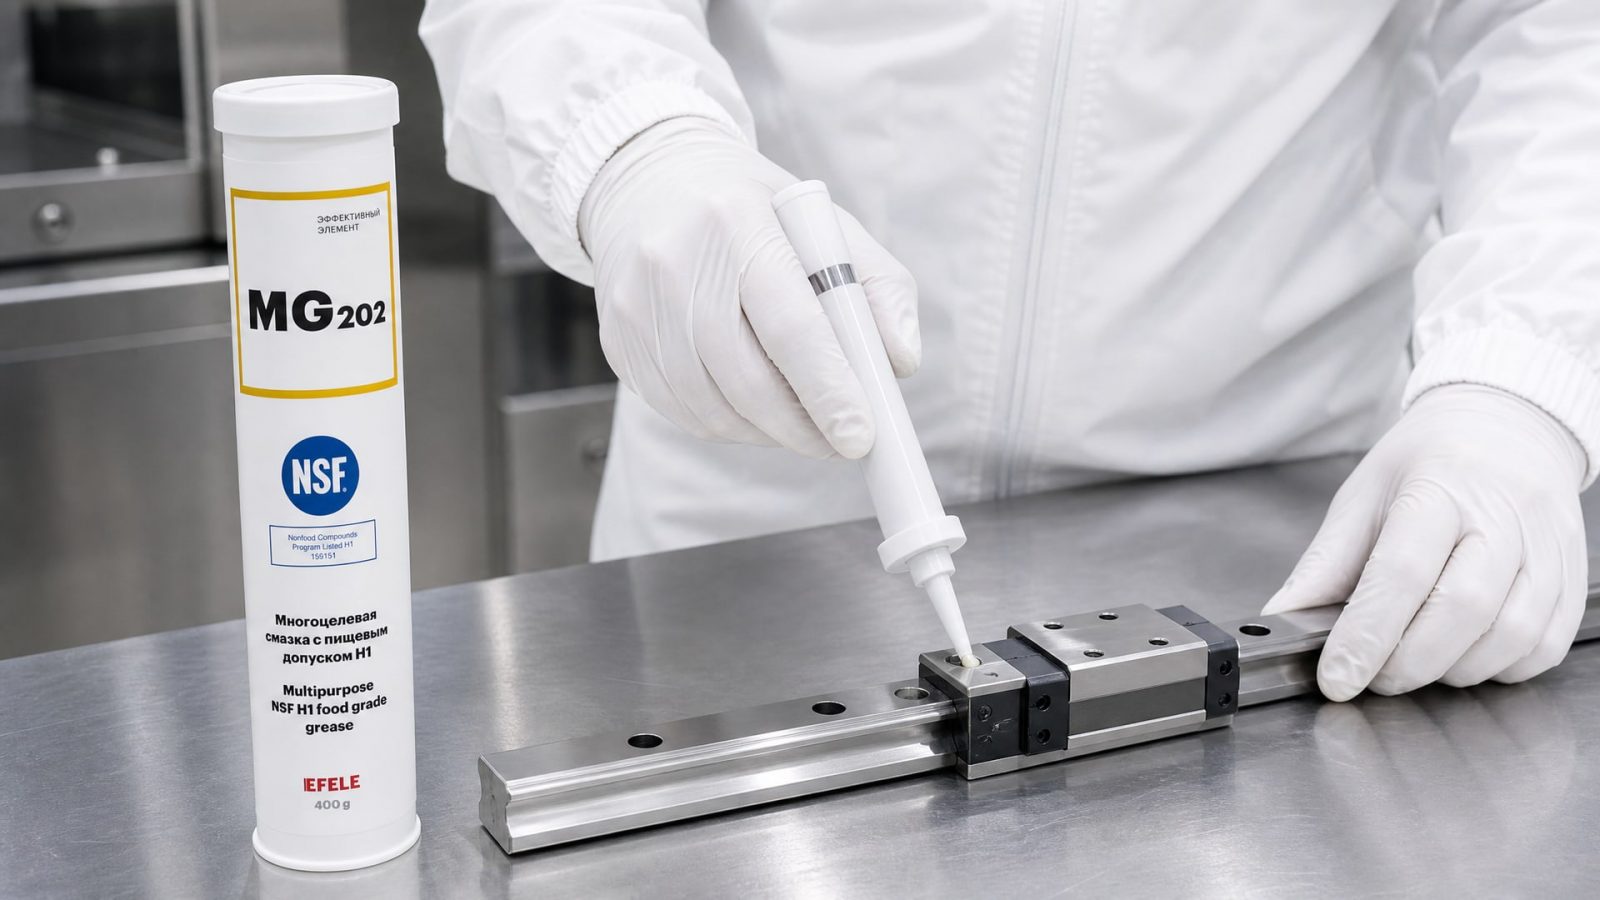
На направляющих линейных столов, где требуется минимальное трение и максимальная чистота, применяют пластичные смазки с допуском NSF H1 средней вязкости (класс NLGI 2). Для подшипников, работающих при средних и повышенных температурах, подходят масла или смазки с лучшей теплопроводностью. Для механизмов с интенсивным пульсирующим движением (например, приводные цепи упаковочных машин) выбирают смазки с хорошей адгезией (прилипанием к поверхности) - это предотвращает вытекание при колебаниях нагрузки.
На подшипниках, направляющих и других узлах трения, где возможен случайный контакт с пищевыми продуктами, используют многоцелевую пластичную смазку EFELE MG-202 с допуском NSF H1. Она обеспечивает надежное смазывание, снижает фреттинг в условиях переменной нагрузки и сохраняет текучесть при низких температурах начального пуска оборудования.
Правильность дозирования и нанесения
Избыточное нанесение смазки - одна из главных ошибок, которая ведет к ее накоплению и вытеканию. Смазка наносится тонкой пленкой в соответствии с рекомендациями производителя оборудования. После нанесения излишки убирают только после сборки механизма, чтобы смазка распределилась, но не скапливалась.
При использовании смазок из общей канистры (без дозатора) требуется специальный инструмент - лопатка или шпатель, исключающий попадание грязи обратно в канистру. Открытую упаковку смазки хранят в чистом, сухом месте, отдельно от продукции и от зон, подверженных влажной очистке.
Контроль сроков и замены
Смазка в узле работает не вечно: под воздействием температуры, кислорода и механических примесей она окисляется и теряет свойства. На пищевых производствах обычно устанавливают график замены смазки: ежемесячно, ежеквартально или в соответствии с рекомендациями изготовителя оборудования. При замене использованную смазку собирают в контейнер и утилизируют, не допуская попадания в канализацию или в пищевую зону.
Документирование и требования к поставщику смазки
Для прохождения аудита и внутреннего контроля необходимо собрать документацию, которая подтверждает соответствие смазки пищевым стандартам.
Что требовать у поставщика
Сертификат NSF H1 или письмо о регистрации от NSF International с указанием номера и сроков действия.
Сертификат ISO 21469 (если это критично для вашей системы контроля) - подтверждает гигиеничность производства смазки.
Паспорт (TDS - Technical Data Sheet) с указанием всех компонентов состава, используемых сырьевых материалов, температурного диапазона и класса вязкости/консистенции (NLGI).
Спецификация или заявление о том, что смазка произведена из разрешенных пищевым законодательством компонентов.
Подтверждение контроля сырья и производства - например, копия сертификата ISO 21469 или внутренний документ поставщика о HACCP-оценке.
Информацию о хранении и сроке годности - упакованная смазка должна храниться в сухом месте, вдали от солнечного света, при температурах не выше указанного диапазона.
Ведение реестра смазочных материалов
На производстве ведут реестр всех смазочных материалов, используемых на оборудовании, контактирующем с пищей. В реестр включают:
наименование смазки и артикул поставщика;
указание допуска (NSF H1, ISO 21469);
дату закупки и номер партии;
узлы оборудования, на которых применяется смазка;
график замены;
результаты визуальных проверок состояния.
Этот реестр служит доказательством контроля при аудите HACCP и пищевой безопасности.
Очистка оборудования и предотвращение перекрестного загрязнения
После проведения профилактики или замены смазки оборудование необходимо очистить перед возобновлением производства.
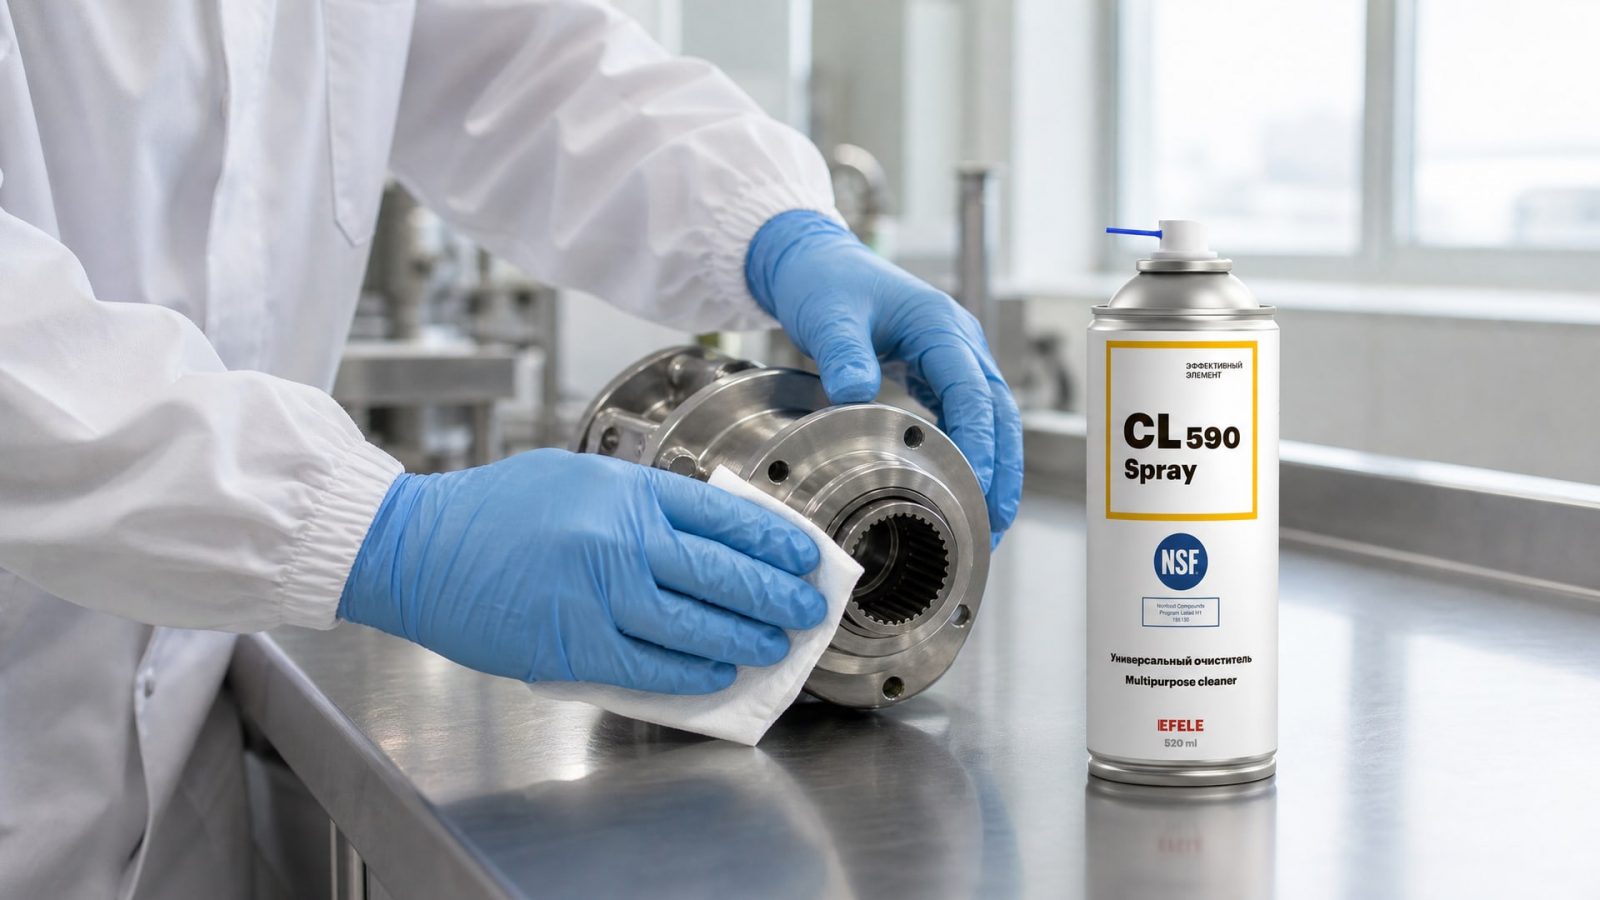
Даже если была использована допуск-смазка H1, остатки должны быть удалены, чтобы исключить накопление и случайное попадание в продукт при колебаниях оборудования или во время следующей процедуры обслуживания.
Очистку проводят сухой тряпкой или мягкой щеткой (для удаления остатков смазки) и при необходимости - специальным очистителем для зон пищевого производства. Для очистки оборудования и поверхностей в пищевой промышленности, где требуется удаление органических загрязнений и остатков смазочных материалов, используют универсальный очиститель EFELE CL-590 Spray с пищевым допуском NSF H1. Он эффективно удаляет следы смазки, не оставляя пленки, и не требует последующего промывания водой.
После очистки оборудование визуально проверяют на предмет отсутствия видимых остатков смазки, проводят тест на чистоту поверхности (при наличии) и только после этого включают в работу.
Часто задаваемые вопросы
Что означает буква H в обозначении NSF H1 и H2?
H расшифровывается как «hindered» (замедленный, ограниченный). H1 предназначена для зон с ограниченным, случайным контактом смазки с пищей. H2 используется в местах, где контакт полностью исключен конструкцией оборудования. H3 - категория для защитных и консервационных целей. Выбор категории зависит от расположения узла, а не от интенсивности работы оборудования.
Почему NSF H1 недостаточно, если у нас есть ISO 21469?
NSF H1 проверяет только состав смазки и ее безопасность при контакте. ISO 21469 дополняет это требованиями к гигиене производства, упаковки и хранения самого смазочного материала. Если поставщик имеет ISO 21469, это означает, что загрязнение не произойдет уже на его производстве. Оба документа усиливают друг друга, но решают разные задачи.
Можно ли использовать одну и ту же смазку для всех узлов пищевого оборудования?
Одна универсальная смазка H1 может подойти для нескольких типов узлов (подшипники, направляющие, муфты), если она охватывает требуемый температурный диапазон и класс консистенции. Однако для специальных узлов (высокоскоростные подшипники, редукторы, открытые цепи) могут потребоваться смазки с более узкой специализацией. Перед унификацией смазочных материалов обязательно согласуйте выбор с рекомендациями производителя оборудования.
Как часто нужно проверять смазку на соответствие допуску после внедрения на производстве?
Проверку допуска проводят один раз при закупке смазки - требуется сертификат от поставщика. Далее контроль сосредоточен на мониторинге состояния смазки в узле (отсутствие подтеков, ее консистенция) и на соблюдении графика замены. Переаттестацию смазки проводят только если поставщик меняется или если обнаружена проблема с качеством поставки.
Что делать, если обнаружена утечка смазки в продукт?
В соответствии с HACCP, это классифицируется как отклонение критической контрольной точки. Необходимо: остановить производство, изолировать затронутую партию продукции, провести расследование причины утечки (неправильная дозировка, повреждение уплотнения, неправильное хранение смазки), скорректировать оборудование, проверить условия хранения смазки и возобновить производство только после устранения причины.
Заключение
Предотвращение загрязнения пищевой продукции смазочными материалами начинается с правильного выбора - смазка должна иметь допуск NSF H1 и, желательно, сертификацию ISO 21469. Однако сертификат - это только первый шаг. Критичны также правильное дозирование при нанесении, регулярная замена, чистота при хранении и сборке, а также встраивание контроля смазочных материалов в HACCP-систему предприятия.
Если вы отвечаете за снабжение пищевого оборудования смазочными материалами, начните с аудита текущего состояния: составьте реестр всех применяемых смазок, проверьте наличие документов от поставщиков и определите критические точки оборудования. На основе этой информации разработайте или пересмотрите спецификацию закупок и включите требование NSF H1 как обязательное для всех смазок, используемых в зонах риска контакта с продуктом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить ржавчину после обработки деталей водосмешиваемыми СОЖ, контролируя ключевые параметры на каждом этапе.
Узнайте, как антикоррозийная обработка защищает детали от ржавчины после использования водосмешиваемой СОЖ.
Узнайте, когда анаэробный формирователь прокладок может заменить вырубную прокладку и как правильно выполнить эту операцию.