
Как увеличить срок службы инструмента при фрезеровании закаленной стали
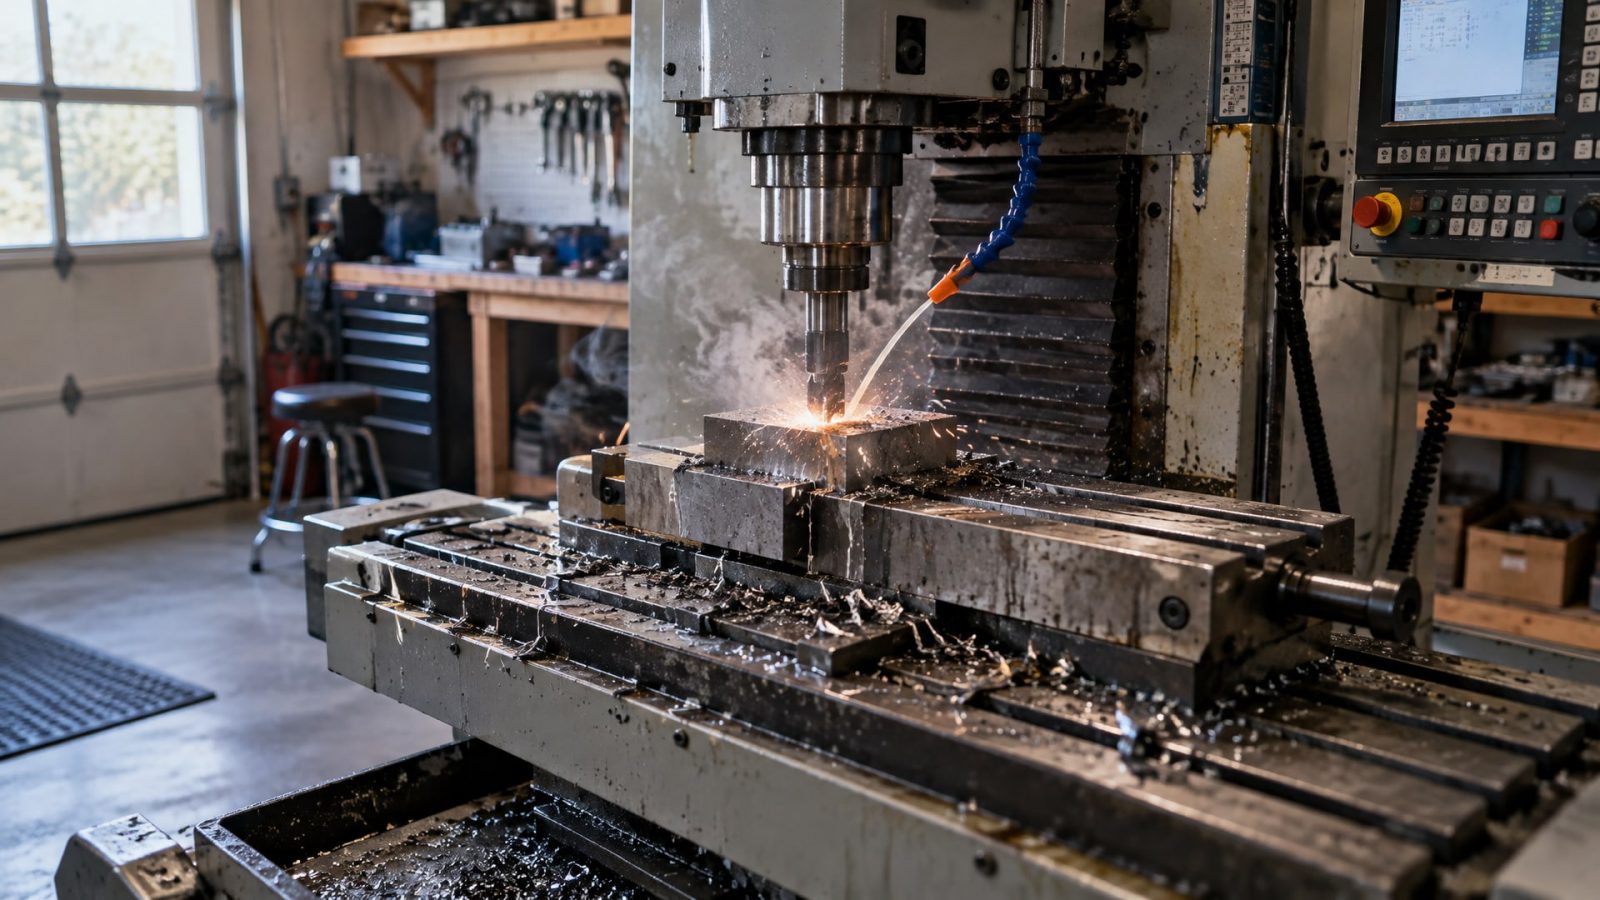
Фрезерование закаленной стали - одна из самых требовательных операций в производстве. При твердости выше 40 HRC инструмент работает на грани возможностей: режущая кромка испытывает огромные тепловые нагрузки, вибрации и механические удары. Большинство закупщиков и инженеров, столкнувшихся с быстрым износом фрез, ошибочно считают, что достаточно просто увеличить объем подачи смазочно-охлаждающей жидкости. На практике стойкость инструмента зависит от системного подхода: правильного выбора режимов резания, способа подвода СОЖ, стратегии обработки и контроля за состоянием кромки. В этой статье разберем конкретные методы, которые реально продлевают срок работы фрезы на закаленной стали и позволяют снизить затраты на переточку и замену инструмента.
Почему простого увеличения подачи СОЖ недостаточно
Многие производства, сталкиваясь с ускоренным износом фрезы на закаленной стали, пытаются решить проблему, подняв объем охлаждающей жидкости.
Однако такой подход часто дает противоположный результект. Причина кроется в термошоке: когда холодная СОЖ попадает на сильно нагретую режущую кромку (температура режущей кромки при фрезеровании твердой стали может доходить до 800–1000 °C), происходит микроскопическое растрескивание материала и ускоренное выкрашивание инструмента.
При обработке закаленной стали твердость материала уже составляет 40–65 HRC, что означает повышенное сопротивление режущей кромки. Каждый цикл нагрева и охлаждения оставляет микротрещины в твердосплаве или другом материале фрезы. Эти трещины со временем разрастаются, и фреза быстро становится непригодна для работы.
Правильный подход заключается в том, чтобы либо минимизировать термоудар, либо вообще избежать его. Температура подаваемой СОЖ должна находиться в диапазоне 20–25 °C при допустимом отклонении ±2 °C. Струя жидкости направляется не просто в зону резания, а точно туда, где образуется стружка и происходит наибольший нагрев, - на выход стружки. Такой способ подвода называют адресным или локальным охлаждением.
Выбор режима подачи СОЖ в зависимости от материала инструмента
Стойкость фрезы при фрезеровании закаленной стали напрямую связана с материалом инструмента и типом используемой жидкости.
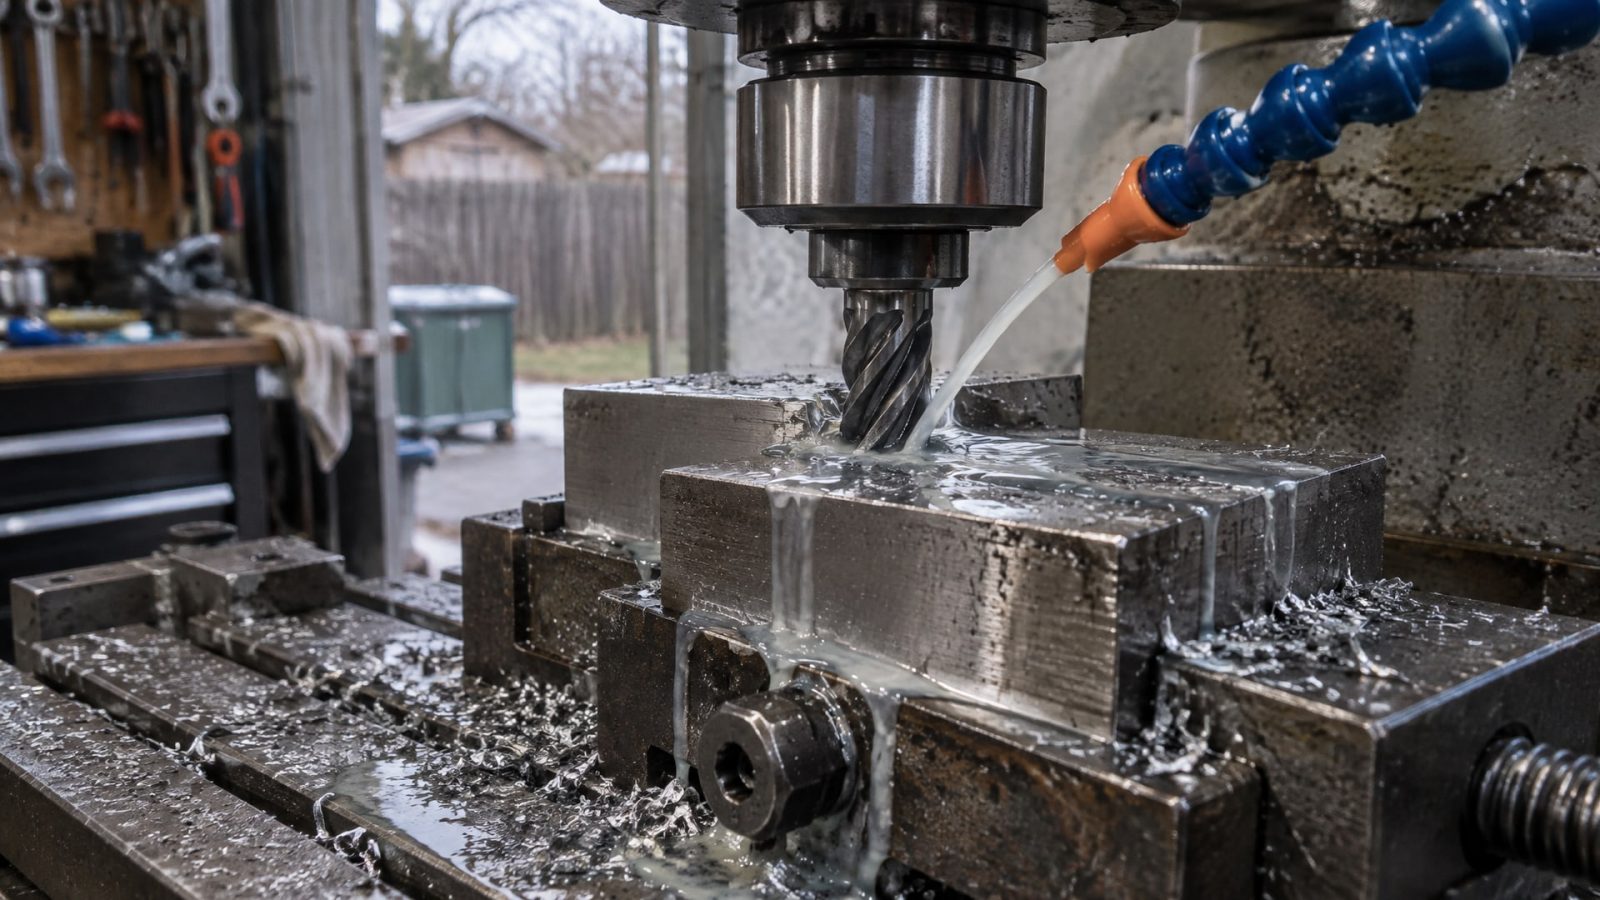
Для твердосплавных фрез, которые составляют большинство режущего инструмента в машиностроении, рекомендуется работать с полусинтетическими или синтетическими СОЖ с концентрацией 3–5%, что обеспечивает достаточное смазывание без избыточного охлаждающего воздействия. Стабильность концентрации во времени важнее самого объема жидкости: если концентрация прыгает от 2% до 8%, режимы резания становятся нестабильными, и фреза быстрее ломается.
При обработке твердых материалов более 55 HRC на инструменте типа CBN (кубический нитрид бора) рекомендуется либо сухая обработка, либо подача сжатого воздуха. Это объясняется тем, что CBN выдерживает более высокие температуры, чем твердосплав, но резко теряет свойства при резких перепадах. Воздушная продувка помогает отвести стружку и предотвратить локальный перегрев, но не охлаждает кромку так агрессивно, как жидкость.
Инженеры часто сталкиваются с вопросом: какое давление подачи СОЖ оптимально? Для фрезерования твердой стали используют диапазон 50–150 psi (примерно 3,4–10 атм), однако это усредненное значение. На практике требуется экспериментировать с давлением в конкретной системе, чтобы найти баланс между достаточным объемом жидкости и избыточным охлаждением. Давление выше 150 psi часто приводит к дополнительным вибрациям и нежелательному натеку жидкости в посадку инструмента, что сокращает срок жизни фрезы.
Регулировка режимов резания для снижения теплового удара
Одна из главных ошибок - предположение, что чем выше скорость и подача, тем выше производительность.
Для закаленной стали правило иное: нужно снизить скорость резания, выбрать более стойкую марку инструмента и в ряде случаев увеличить подачу, чтобы уйти от трения и тепловой концентрации.
Глубина резания при фрезеровании твердых материалов должна быть малой - обычно 0,5–2 мм вместо стандартных 3–5 мм при мягкой стали. Малая глубина снижает силы резания и температуру на кромке. Когда глубина резания мала, даже при умеренно высокой подаче на зуб (0,1–0,2 мм) инструмент работает в щадящем режиме, предпочитаемом режущей геометрией положительные углы и острые кромки.
Стратегия обработки, называемая trochoidal milling, показала хорошие результаты. Суть этой стратегии в том, что фреза входит в материал по спирали, а не прямо, и одновременно движется вдоль оси. Такая траектория позволяет держать силы резания низкими и равномерными, избегая ударов и резких перепадов температуры. На практике trochoidal milling удлиняет время цикла на 10–20%, но при этом стойкость фрезы может вырасти в 1,5–2 раза.
Качество геометрии фрезы имеет значение: для фрезерования твердой стали лучше выбирать инструмент с положительными передними углами (15–25°) и малыми радиусами лунок, которые обеспечивают хороший сход стружки и меньше нагреваются. Плохая геометрия, даже в сочетании с идеальной СОЖ, не спасет стойкость инструмента.
Контроль износа и правильное определение момента замены
Контроль состояния режущей кромки - один из наиболее недооцениваемых способов продления срока службы инструмента.
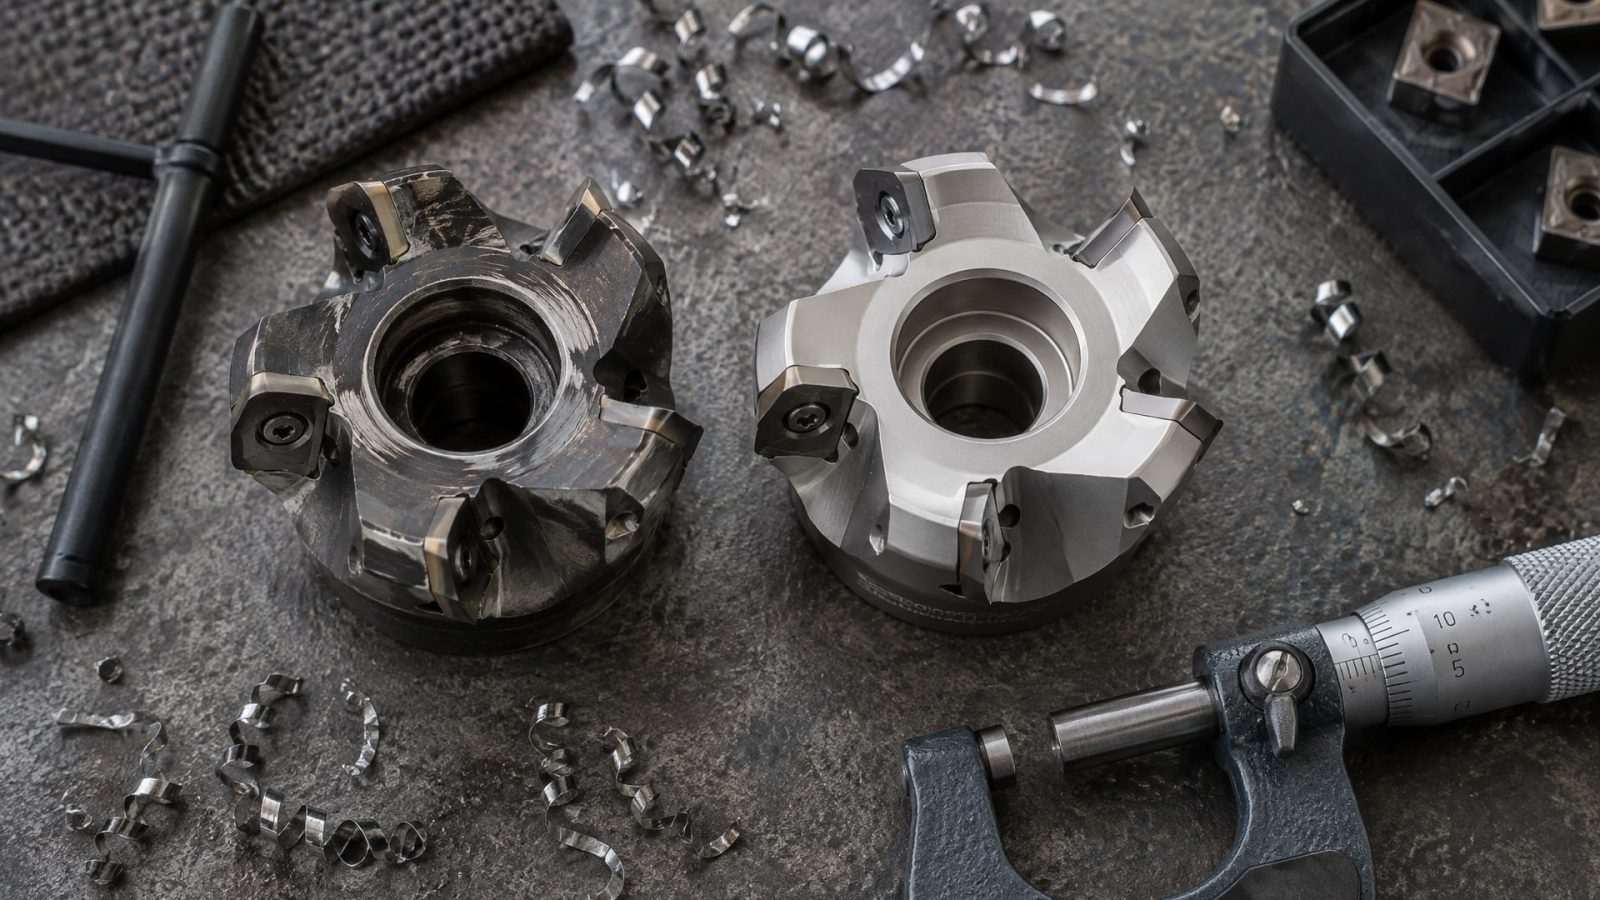
Вместо того чтобы работать фрезой «до отказа», следует отслеживать износ задней поверхности (flank wear), обозначаемый как VB. При достижении VB 0,1–0,2 мм качество поверхности на детали начинает падать, силы резания возрастают, и инструмент уже не выполняет свою функцию эффективно.
Если вовремя заменить фрезу при VB 0,1–0,2 мм, вы избежите грубых дефектов на детали, перегрева машины и резкого скачка нагрузок, которые могут повредить шпиндель. Многие операторы прибегают к визуальному контролю, но более точный способ - измерить износ микроскопом или использовать вспомогательное оборудование для отслеживания вибраций и усилий резания, которые возрастают при увеличении VB.
Стабильность процесса достигается также через регулярное обслуживание системы подачи СОЖ: фильтрация жидкости должна поддерживать концентрацию в рамках ±0,5% от установленного значения, иначе режимы снова становятся нестабильными. Загрязнение СОЖ частицами износа и стружки ускоряет окисление жидкости и снижает ее смазывающую способность.
Жесткость системы и траектории обработки как факторы стойкости
Износ фрезы быстро растет, если в системе «станок–приспособление–инструмент» присутствуют вибрации.
Даже при правильной подаче СОЖ и оптимальных режимах, если вылет фрезы от патрона составляет более 30 мм или приспособление недостаточно жестко, инструмент будет отскакивать и стирать последовательно разные участки кромки. Это приводит к неравномерному износу и быстрой поломке.
Для фрезерования закаленной стали вылет инструмента должен быть минимален - оптимально 15–25 мм от конца патрона до начала обрабатываемой поверхности. Приспособления, на которые крепится деталь, должны обеспечивать жесткость как минимум на уровне, требуемом производителем станка.
Траектория обработки также влияет на стойкость. Помимо trochoidal milling, используется стратегия адаптивной подачи: станок вычисляет, какую максимальную подачу он может позволить при каждом обороте, чтобы нагрузка на инструмент оставалась постоянной. Если геометрия детали сложная и на разных участках разные припуски, адаптивная подача предотвращает перегрузку инструмента в местах с большим припуском.
Роль концентрации и типа СОЖ при фрезеровании твердой стали
При выборе полусинтетической или синтетической жидкости для закаленной стали нужно ориентироваться на рекомендации производителя инструмента, однако общие указания говорят о концентрации 3–5% для синтетических СОЖ и 8–10% для эмульсий, когда речь идет о тяжелых режимах фрезерования твердой стали.
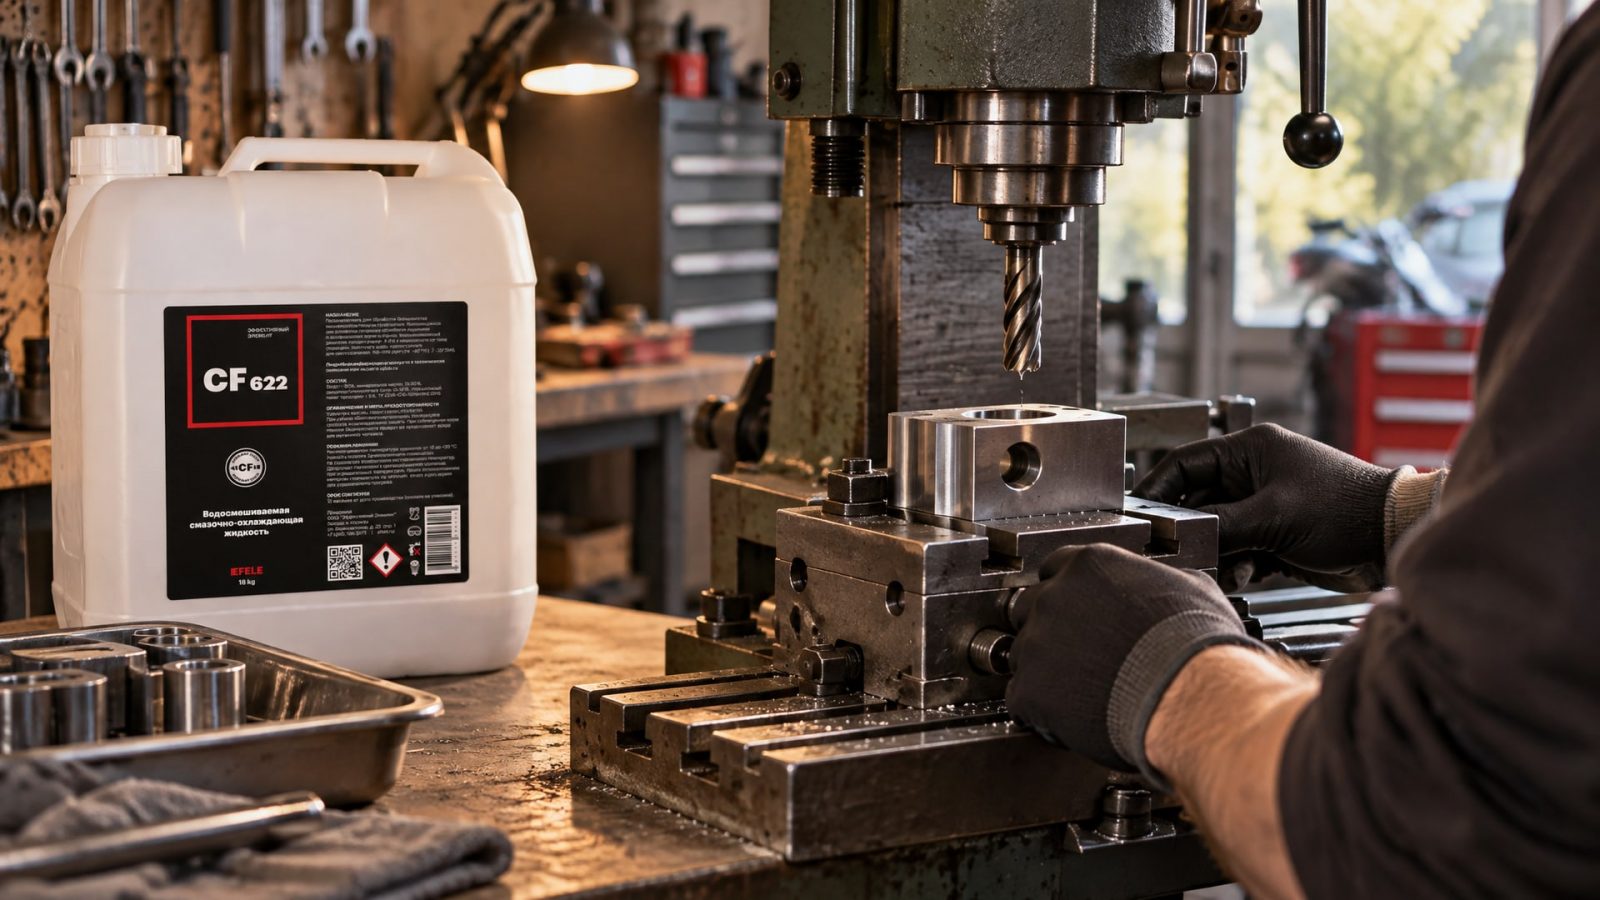
Синтетические жидкости часто предпочтительнее, так как они обеспечивают лучший отвод тепла и меньше стареют при высоких температурах.
Эффективность СОЖ зависит не от названия или цены, а от функциональных компонентов: противозадирных добавок, антиокислителей и деэмульгаторов, которые обеспечивают быстрое расслоение жидкости от стружки в отстойнике. Если жидкость плохо разделяется, стружка остается взвешена, и при повторной подаче царапает кромку инструмента, ускоряя его износ. Полусинтетическая СОЖ EFELE CF-622 применяется в операциях фрезерования именно благодаря сбалансированному составу, который обеспечивает надежное охлаждение при контролируемом температурном воздействии и хорошую стабильность концентрации во времени, что критично для твердых материалов.
При обслуживании системы подачи СОЖ нужно регулярно проверять pH жидкости (должно быть 8,5–10), измерять вязкость и концентрацию рефрактометром. Если pH упал ниже 8, жидкость окислилась и теряет защитные свойства - ее следует заменить, чтобы не допустить коррозии инструмента и деталей.
Часто задаваемые вопросы
Правда ли, что для закаленной стали нужна только СОЖ, а не воздух?
Нет. Для закаленной стали выше 55 HRC часто эффективнее работает сухая обработка или воздушная продувка, особенно если инструмент из CBN. Для твердосплавных фрез при 40–50 HRC подходит адресная подача полусинтетической СОЖ со стабильной концентрацией. Выбор способа охлаждения зависит от материала инструмента и типа машины.
Почему фреза разрушается в первые несколько минут работы?
Чаще всего причина - термошок из-за холодной СОЖ на горячую кромку, либо слишком глубокий проход и высокая скорость резания. Попробуйте снизить скорость на 20–30%, уменьшить глубину резания до 1–1,5 мм, проверить, чтобы температура СОЖ была 20–25 °C, и убедиться, что струя подается именно в зону резания, а не просто омывает деталь.
Может ли вибрация станка быть виной в быстром износе фрезы?
Да, вибрации - один из главных убийц инструмента при hard milling. Если фреза работает с вибрацией, она неравномерно износится, стружка ломается и царапает кромку. Проверьте вылет инструмента (должен быть минимален), жесткость приспособления и состояние подшипников шпинделя.
На что обратить внимание при выборе новой фрезы для закаленной стали?
Выбирайте инструмент с положительной геометрией кромки, малыми радиусами лунок и острыми передними углами. Убедитесь, что марка материала фрезы соответствует рекомендациям производителя для диапазона твердости вашей стали. Для 45–55 HRC подойдет качественный твердосплав, для выше 60 HRC рассмотрите CBN.
Сколько времени должна работать фреза до замены?
Это зависит от режимов и размера инструмента. Контрольный параметр - износ задней поверхности VB: при достижении 0,1–0,2 мм инструмент нужно заменить, даже если прошло всего несколько часов. Если вы работаете правильно подобранной СОЖ и оптимальными режимами, одна фреза может обработать десятки деталей; если нет - одну-две.
Заключение
Увеличение срока службы инструмента при фрезеровании закаленной стали - это не одна мера, а система из нескольких взаимодополняющих факторов. Главное: не пытайтесь компенсировать плохие режимы резания обильной подачей СОЖ. Вместо этого установите правильную температуру жидкости (20–25 °C), точный способ подвода в зону резания, снизьте скорость, выберите малую глубину резания и проконтролируйте жесткость системы. При таком подходе даже стандартная полусинтетическая СОЖ с концентрацией 3–5% обеспечит надежную работу инструмента, а его стойкость вырастет на 30–50%.
Следующий практический шаг: измерьте текущую температуру вашей СОЖ (возможно, она намного выше, чем нужно), отрегулируйте давление подачи в диапазон 50–150 psi, направьте струю в точку выхода стружки, а не просто в зону резания, и ведите лог износа фрезы по VB с шагом каждые 5–10 деталей. Эти простые изменения дадут результат быстрее, чем покупка дорогой жидкости или дорогого инструмента.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии: выбирайте материал правильно, чтобы защитить трубопроводы от агрессивных сред и предотвратить аварии.
Выбирайте цепное масло пищевое правильно: узнайте, как параметры смазки влияют на работу конвейера при разных нагрузках и температурах.
Узнайте, как уменьшить расход эмульсии на 25-40% без ущерба для качества обработки, используя комплексный подход к управлению СОЖ.