
Как выбрать анаэробный вал-втулочный фиксатор для разных зазоров и нагрузок
Анаэробный вал-втулочный фиксатор - это компонент, который предотвращает ослабление цилиндрических соединений под воздействием вибрации и ударных нагрузок. Состав полимеризуется без доступа воздуха между плотно прилегающими металлическими поверхностями валов, втулок, подшипников и ступиц, создавая надежную фиксацию без необходимости в шпонке или термической обработке. Выбор правильного фиксатора зависит не столько от названия продукта или индекса на упаковке, сколько от фактического зазора между сопрягаемыми деталями и величины рабочих нагрузок. Статья поясняет, как измерить соединение, определить требуемые характеристики состава и подобрать оптимальный вариант для конкретной задачи.
Принцип работы и область применения анаэробных фиксаторов
Анаэробный вал-втулочный фиксатор работает по простому принципу: жидкий состав втекает в микроскопические неровности и зазоры между металлическими поверхностями, а затем полимеризуется в отсутствие кислорода, превращаясь в твердый полимер.
Этот процесс не требует внешних энергоносителей (нагрева, света, катализаторов), благодаря чему состав называется анаэробным.
Основное назначение фиксаторов - предотвращение самопроизвольного ослабления крепежа и соединений под воздействием вибрационных и циклических нагрузок. На практике такие составы применяются для:
фиксации валов в корпусах редукторов и коробок передач;
посадки подшипников скольжения и качения на валы;
крепления ступиц, шкивов и муфт без использования шпонок;
герметизации радиальных зазоров в сопряжениях при умеренных нагрузках;
восстановления посадок при незначительном износе деталей.
Преимущество перед традиционными методами (нагрев, шпонки, шлицы) состоит в том, что не требуется разбирать соседние узлы, нагревать детали или проводить трудоемкую механическую обработку. Состав заполняет зазор полностью, что обеспечивает равномерное распределение нагрузок по окружности вала.
Как зазор влияет на выбор класса фиксатора
Размер зазора между валом и втулкой - главный параметр, определяющий выбор конкретного состава.
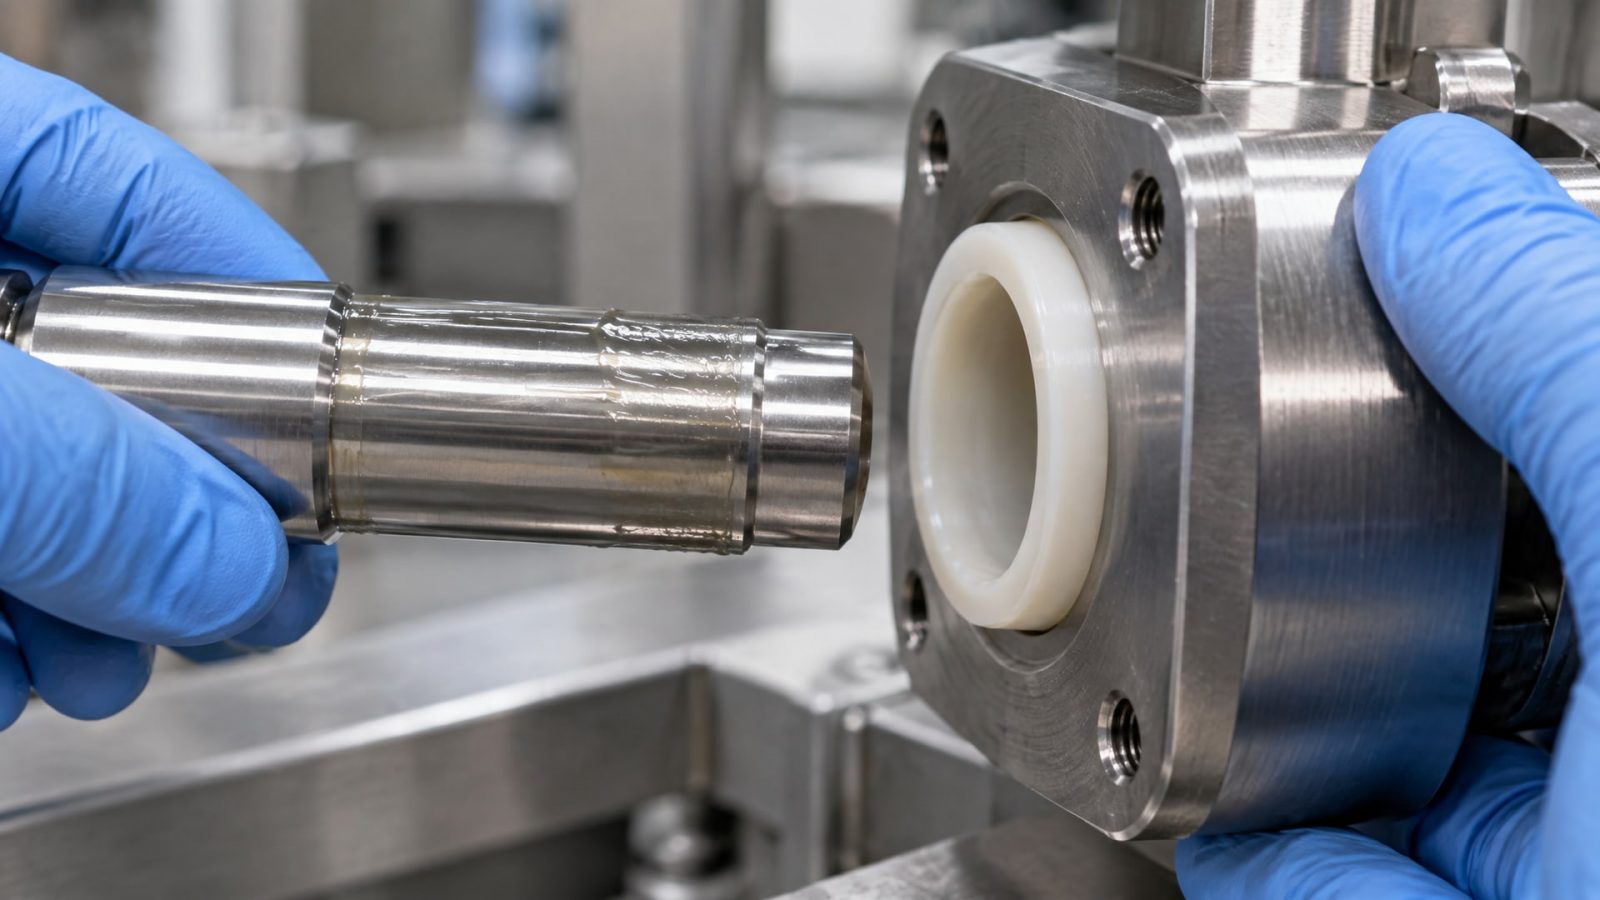
Разные классы фиксаторов рассчитаны на разные диапазоны зазоров и имеют соответствующую вязкость.
Оптимальный зазор для вал-втулочного соединения
Практические рекомендации инженеров указывают на оптимальный радиальный зазор 0,02–0,07 мм. Полезный ориентир - порядка 0,1% от номинального диаметра, но не менее 0,01 мм. Например, для вала диаметром 50 мм оптимальный зазор составляет около 0,05 мм; для вала 100 мм - около 0,1 мм. Такие зазоры обеспечивают достаточное смачивание поверхностей составом и минимизируют риск вытечки до полимеризации.
Низковязкие составы для малых зазоров
Для зазоров до 0,15 мм используют низковязкие анаэробные фиксаторы. Их главное преимущество - быстрое растекание по сопряжению благодаря малой молекулярной массе. Состав легко проникает в микронеровности поверхности, обеспечивая полное смачивание. При малых зазорах высоковязкие составы могут не достичь дальних участков сопряжения и оставить воздушные полости, что снизит прочность фиксации.
Высоковязкие составы для крупных зазоров
Для зазоров 0,15–0,25 мм применяют более вязкие фиксаторы, обычно с вязкостью выше 2000 мПа·с. Высокая вязкость препятствует вытечке жидкого состава из зазора до полимеризации, что критично при больших промежутках между деталями. Такие составы удерживаются в сопряжении благодаря своей консистенции и успевают полимеризоваться.
Диапазон gap fill (заполнения зазора) для высокопрочных составов, например класса 638, составляет примерно 0,15–0,25 мм. Если фактический зазор выходит за эти пределы, применение стандартного фиксатора становится неэффективным - состав либо вытечет, либо останется несмешанным с металлической поверхностью.
Что делать, если зазор выше максимально допустимого
Если измеренный зазор превышает паспортный диапазон конкретного фиксатора (например, более 0,25 мм), увеличивать количество нанесенного состава неправильно. Вместо этого необходимо сначала восстановить посадку механически:
восстановить диаметр вала напылением или наплавкой;
установить переходную втулку;
выполнить шлифовку и переборку сопряжения;
использовать ремонтные полимерные составы для восстановления размеров.
Только после того, как зазор будет приведен в допустимый диапазон, применяют анаэробный фиксатор. Это гарантирует надежность соединения и предсказуемый результат.
Время отверждения и рабочая прочность
Один из самых частых вопросов при выборе фиксатора касается скорости отверждения.
Важно понимать разницу между двумя параметрами: fixture time (начальная фиксация) и полным отверждением.
Быстрая фиксация vs. полная прочность
Для быстроотверждаемых составов класса 638 время фиксации (fixture time) составляет около 4 минут при комнатной температуре. Это означает, что сборка может быть проведена за пару минут, и детали не сместятся друг относительно друга в течение короткого промежутка времени. Однако это не означает, что узел готов к полной нагрузке.
Полная рабочая прочность высокопрочных составов достигается примерно через 24 часа. За это время полимер завершает поперечную сшивку и набирает максимальную прочность на сдвиг (около 29 Н/мм² для высокопрочных типов). Если нагрузить соединение раньше, прочность будет ниже расчетной, и риск разрушения фиксации возрастает.
Практические рекомендации по времени
После сборки соединения, зафиксированного анаэробным составом, рекомендуется:
в течение первых 3–6 минут: легкая ориентировка детали, корректировка положения;
в течение 1–2 часов: осторожная работа при неполных нагрузках;
через 24 часа: полное введение узла в рабочий режим с номинальными нагрузками.
Температура влияет на скорость полимеризации: при повышенной температуре процесс идет быстрее, при пониженной (ниже 15°C) замедляется. На холодных производствах или в морозных условиях время отверждения может увеличиться вдвое и более.
Выбор по величине нагрузок и температуре
Анаэробные фиксаторы различаются не только по диапазону зазоров, но и по максимально допустимым нагрузкам и температурным характеристикам.
Классы по прочности
Производители обычно разделяют фиксаторы на три условные категории:
Низкопрочные (для малых и средних нагрузок): подходят для легких узлов, маломощных редукторов, слабонагруженных валов. Прочность на сдвиг примерно 5–12 Н/мм².
Среднепрочные (для средних и повышенных нагрузок): используются в редукторах среднего класса, коробках передач, промышленном оборудовании. Прочность 12–20 Н/мм².
Высокопрочные (для высоких и динамических нагрузок): применяются в мощных редукторах, насосах, компрессорах, при ударных и циклических нагрузках. Прочность на сдвиг примерно 25–29 Н/мм².
Выбор класса прочности должен соответствовать расчетным нагрузкам на соединение. Если использовать низкопрочный состав для высоконагруженного узла, соединение может разрушиться под нагрузкой. Наоборот, высокопрочный состав для легконагруженного оборудования будет экономически неоправданным.
Температурная стойкость
Температура окружающей среды и нагрева соединения критична для долговечности фиксации. Большинство стандартных анаэробных фиксаторов сохраняют рабочие свойства в диапазоне от -40°C до +100°C. Высокотемпературные составы могут работать до 150–180°C, что требуется для герметизации соединений на горячих производствах (прессы, сушилки, печи).
Если соединение подвергается длительному нагреву выше допустимого предела, полимер начинает размягчаться, теряет адгезию и в конечном итоге разрушается. Поэтому при выборе фиксатора для оборудования, работающего в условиях повышенной температуры, необходимо проверить паспортный диапазон в технических данных производителя.
Подготовка поверхностей и нанесение состава
Успех фиксации зависит не только от правильного выбора класса состава, но и от качественной подготовки поверхностей.
Небольшие ошибки на этом этапе могут полностью нивелировать преимущества высокопрочного фиксатора.
Обезжиривание и очистка
Перед нанесением анаэробного фиксатора все сопрягаемые поверхности (вал, внутреннее отверстие втулки, посадочная зона подшипника) должны быть тщательно очищены от масла, грязи и окисной пленки. Масло или грязь нарушают адгезию полимера к металлу, и фиксация окажется слабой или полностью отсутствует.
Практические методы очистки:
протирка чистой безворсовой тканью, смоченной в ацетоне или спирте;
промывка в ультразвуковой ванне с щелочным моющим средством;
механическая обработка мелкозернистым абразивом (абразивное сукно, щетка) для удаления окисного слоя;
продувка сжатым воздухом для удаления остатков влаги и посторонних частиц.
Критично убедиться в полной сухости поверхностей. Влага или остатки растворителя препятствуют полимеризации, оставляя состав в полугелевом состоянии.
Нанесение состава
Состав наносят тонким, равномерным слоем на сопрягаемые поверхности. Лучше всего наносить фиксатор на обе поверхности (и на вал, и во втулку), чтобы обеспечить полное смачивание и равномерное распределение. Для зазоров до 0,15 мм обычно достаточно одной полоски состава вдоль вала; для больших зазоров полоску делают шире или наносят несколько линий.
После нанесения состава детали собирают, совмещая оси, и немедленно вставляют одну в другую. Вращение или осевое смещение на несколько оборотов во время сборки способствует лучшему смешиванию и распределению полимера в зазоре. Излишки состава, выдавленные из сопряжения, аккуратно удаляют чистой тканью до начала полимеризации - так проще избежать загрязнения и улучшить внешний вид изделия.
Сравнение быстроотверждаемых и высокопрочных фиксаторов
На рынке часто встречаются названия типа 638 и 660, которые покупатели часто путают с классом прочности или диапазоном зазора.
На самом деле это коммерческие обозначения составов с разными характеристиками.
| Параметр | Класс 638 (быстроотверждаемый) | Класс 660 (высокопрочный) |
|---|---|---|
| Типичный диапазон зазора | 0,15–0,25 мм | 0,05–0,20 мм |
| Fixture time | ~4 мин | 5–10 мин |
| Полное отверждение | ~24 часа | ~24 часа |
| Прочность на сдвиг | 25–29 Н/мм² | 20–25 Н/мм² |
| Область применения | Подшипники, валы при средних нагрузках | Высоконагруженные узлы, редукторы |
Путаница между этими классами часто приводит к неправильному выбору. Номер 638 не означает «лучше для вала 638 мм диаметром», и 660 не является «универсальным фиксатором для всех посадок». Выбор должен основываться на паспортном диапазоне зазора, расчетной прочности и предполагаемых нагрузках.
Для корректного выбора всегда нужно сверяться с техническим описанием (TDS) производителя, в котором указаны все параметры: диапазон gap fill, fixture time, максимальная прочность, температурный диапазон и допуски.
Фиксаторы для применений с высокими динамическими нагрузками
В ремонтных и сборочных цехах часто встречаются узлы, подверженные вибрации и циклическим ударным нагрузкам: валы редукторов, муфты в компрессорах, ступицы в приводах.
Для таких применений требуются высокопрочные фиксаторы с максимальной адгезией и эластичностью полимера.
Требования к составу
При выборе фиксатора для высоконагруженных узлов критичны следующие параметры:
Прочность на сдвиг не менее 25 Н/мм² - обеспечивает передачу крутящих моментов без проскальзывания;
Эластичность - полимер не должен быть хрупким, чтобы амортизировать ударные нагрузки;
Адгезия к ржавчине и оксидам - обычно указывается в TDS; некоторые составы работают даже на слегка окисленных поверхностях;
Температурная стойкость - если узел нагревается выше 100°C, нужен состав, рассчитанный на повышенные температуры.
Примеры из практики
На линиях фасовки и конвейерных системах, где валы постоянно испытывают вибрационные нагрузки, проверенным решением остается использование высокопрочных фиксаторов с прочностью не менее 25–29 Н/мм². Перед выбором конкретного состава нужно измерить зазор между валом и посадочной поверхностью, уточнить диапазон рабочих температур и расчетную величину крутящего момента. На основе этих данных инженер подбирает фиксатор из диапазона высокопрочных составов.
Когда фиксатор не поможет и нужна восстановительная технология
Несмотря на универсальность анаэробных фиксаторов, есть ситуации, когда их применение неэффективно или невозможно.
Признаки необратимого износа
Если при измерении зазор составляет 0,3 мм и более, это признак глубокого износа или коррозии деталей. В этом случае фиксатор попросту вытечет из зазора до полимеризации, и соединение останется ненадежным. То же касается:
сильной коррозии и окисления, при которой невозможна чистка до металлического блеска;
механических повреждений (сколы, царапины, потертости) на сопрягаемых поверхностях;
остаточной деформации вала или смяртия посадочного места втулки.
Восстановительные методы перед применением фиксатора
В таких случаях применяют промежуточные технологии:
Шлифовка и хонингование - восстанавливают геометрию сопряжения и удаляют окислы;
Гальваническое напыление - увеличивают диаметр вала на 0,1–0,3 мм;
Напыление полимером или композитом - восстанавливают размер и шероховатость поверхности;
Установка переходных втулок - механически уменьшают зазор до нормы;
Ремонтные полимерные составы - заполняют глубокие раковины и восстанавливают форму.
После восстановления посадки зазор приводят в диапазон 0,02–0,25 мм (в зависимости от выбранного фиксатора), и только затем применяют анаэробный фиксатор. Это гарантирует надежность и долговечность соединения.
Анаэробный фиксатор как замена шпонке
Один из частых вопросов: может ли анаэробный вал-втулочный фиксатор полностью заменить шпонку или шлицы?
Ответ зависит от величины крутящего момента и типа нагрузок.
Расчет передаточной способности
Фиксация вала трением без шпонки допустима, если произведение прочности на сдвиг и площади сопряжения обеспечивает передачу расчетного крутящего момента. Для вала диаметром D мм и длины контакта L мм максимальный передаваемый момент примерно равен:
Mмакс = Пи × D × L × 0,5 × Тс / 1000 (где Тс - прочность на сдвиг в Н/мм²)
Для вала диаметром 50 мм, длины контакта 80 мм и прочности на сдвиг 28 Н/мм² получаем Ммакс ≈ 176 Н·м.
Если расчетный крутящий момент узла меньше этого значения, шпонка не требуется. Если больше - нужна дополнительная механическая фиксация (шпонка, шлицы или зубчатое зацепление).
Ограничения
Фиксатор без шпонки категорически неуместен при:
ударных и импульсивных нагрузках выше расчетных;
реверсивном направлении вращения;
частых разборках и повторных сборках (адгезия полимера со временем ухудшается при циклических нагружениях);
высоких температурах выше 150°C (теплостойкость полимера падает).
При возможности лучше комбинировать фиксатор с легкой шпонкой или штифтом - это повышает надежность при минимальных затратах.
Частые ошибки при выборе и применении
Практика показывает, что большинство проблем с фиксацией вал-втулочных соединений вызваны ошибками выбора или подготовки, а не дефектами самого состава.
«Чем больше состава, тем надежнее»
Это распространенное заблуждение приводит к перерасходу материала и часто к противоположному результату. Избыток состава вытекает из сопряжения, загрязняет окружающие детали и создает трудности при последующей разборке. При этом прочность фиксации не возрастает - она зависит от толщины полимерного слоя в зазоре, а не от общего количества нанесенного материала.
«Быстрая фиксация значит полная готовность»
Этот миф часто приводит к преждевременному нагружению соединения. Через 4–5 минут узел достаточно зафиксирован, чтобы его можно было транспортировать или ориентировать, но полная прочность достигается только через 24 часа. Нагружение раньше этого времени повышает риск разрушения и люфта в соединении.
«Один фиксатор подходит для всех зазоров»
Реальность: каждый класс состава рассчитан на определенный диапазон gap fill. Применение низковязкого состава для больших зазоров приводит к вытечке; использование высоковязкого для малых зазоров оставляет воздушные полости. Правильное решение - подобрать состав в соответствии с измеренным зазором.
«Достаточно нанести на одну сторону»
Хотя теоретически полимер втечет в зазор и при одностороннем нанесении, практика показывает, что нанесение на обе поверхности обеспечивает более равномерное распределение и лучшую адгезию. Это особенно важно для крупных зазоров.
Выбор EFELE 124 для малых зазоров и пищевых производств
Для специализированных применений, когда требуется не только надежная фиксация, но и допуск контакта с пищевыми продуктами, правильный выбор состава критичен.
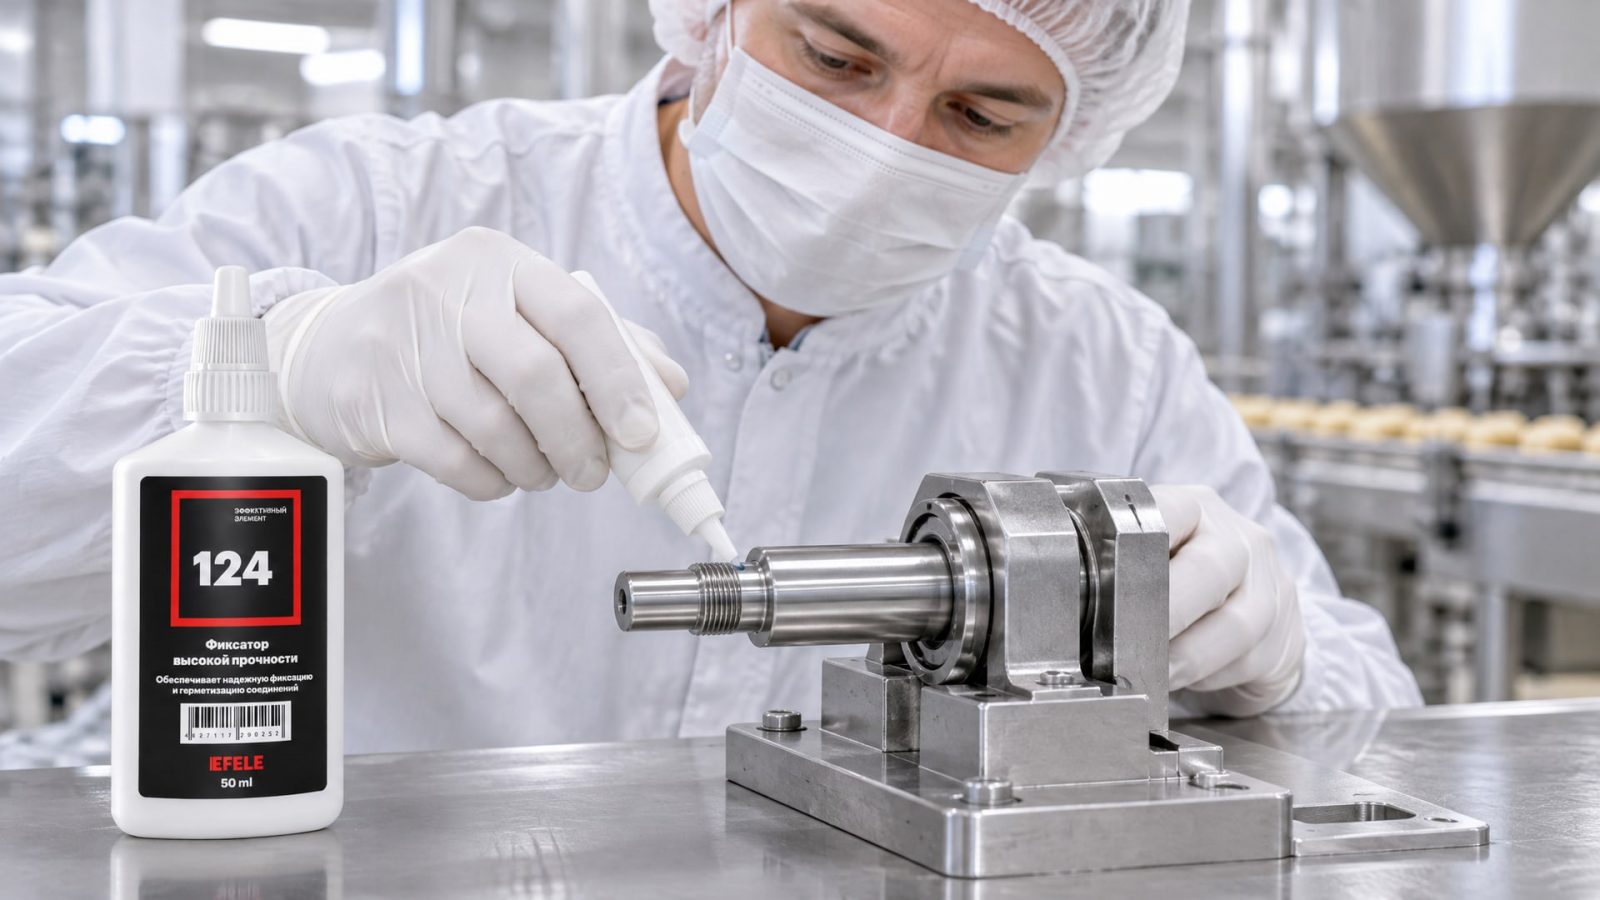
EFELE 124 - это анаэробный клей, разработанный для вал-втулочных соединений с зазором до 0,15 мм, и одновременно соответствует требованиям для применения на линиях, где возможен случайный контакт с пищей. Такое сочетание свойств делает его предпочтительным решением в пищевой промышленности, машиностроении и производстве упаковки, где стандартные фиксаторы не допущены.
Часто задаваемые вопросы
Можно ли применить анаэробный фиксатор на подшипник, если я не знаю точный диаметр вала?
Нельзя начинать сборку без измерения. Даже если заказчик указал примерный размер, рекомендуется измерить фактический диаметр вала и внутреннее отверстие подшипника микрометром или штангенциркулем. На основе разницы между этими размерами определите радиальный зазор. Только потом выбирайте фиксатор с подходящим диапазоном gap fill.
Как узнать, какой класс фиксатора выбрать: 638 или 660?
Не ориентируйтесь на номера - они условные. Откройте техническое описание обоих составов, найдите раздел «Gap Fill» или «Clearance Range» и выберите тот, в чьи пределы попадает ваш измеренный зазор. Проверьте также прочность на сдвиг и температурный диапазон, убедитесь, что они соответствуют вашим нагрузкам. Только после этого принимайте решение.
Почему соединение, зафиксированное фиксатором, разрушилось через месяц?
Возможные причины: (1) поверхности не были очищены от масла или ржавчины; (2) зазор выходил за паспортный диапазон состава; (3) нагрузки оказались выше расчетных; (4) узел был нагружен раньше, чем полностью отвердел состав; (5) температура в эксплуатации превысила допустимую. Проверьте все эти пункты и повторите сборку с учетом найденной ошибки.
Может ли анаэробный фиксатор заменить смазку в подшипнике скольжения?
Нет. Фиксатор - это средство для предотвращения ослабления соединения, а не смазочный материал. После полимеризации фиксатор образует твердый, несмазывающий полимерный слой. Если подшипник требует смазки, ее наносят отдельно, перед фиксацией или после полного отверждения состава, в зависимости от конструкции узла.
Как правильно разобрать соединение, зафиксированное анаэробным составом, если потребуется ремонт?
Разборка требует приложения больших усилий, так как полимер образует прочное соединение. На практике применяют: механическую выборку (молоток и зубило), нагрев детали до 100–120°C для размягчения полимера (но не выше, чтобы не повредить соседние узлы), ультразвук или замачивание в растворителе. После разборки остатки полимера удаляют механически или химически, поверхности очищают и подготавливают к новой сборке.
Заключение
Выбор анаэробного вал-втулочного фиксатора - это не выбор по названию или индексу на упаковке, а систематический подход, основанный на измерении фактического зазора, расчете нагрузок и проверке паспортных характеристик состава. Правильная подготовка поверхностей (обезжиривание и очистка), равномерное нанесение состава и соблюдение времени отверждения перед нагружением - вот три столпа успешной фиксации.
Если зазор выходит за допустимые пределы (более 0,25 мм), не пытайтесь компенсировать это увеличением дозы клея. Вместо этого восстановите геометрию посадки механически: напыливанием, установкой переходных втулок или шлифовкой. Только после этого применяйте фиксатор. Это гарантирует надежность соединения на долгие годы и предотвратит дорогостоящие отказы оборудования. Следующий шаг - сверьте фактический зазор вашего соединения с техническим описанием выбранного состава и убедитесь в соответствии по диапазону gap fill, прочности и температурным пределам.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте о 5 неожиданных способах применения смазки в быту, которые помогут сэкономить на ремонте и продлить срок службы вещей.
Выбирайте пищевые смазки для мойки, которые сохраняют свои свойства при частой гидравлической обработке и воздействии агрессивных сред.
Активатор анаэробного клея ускоряет полимеризацию герметика при низких температурах, обеспечивая надежное соединение.