
Пищевые смазки для мойки: как выбрать H1-средство для оборудования с частой гидравлической обработкой
Пищевые смазки класса H1 - это не просто безопасные для контакта с продуктом составы, а решение, спроектированное на работу в условиях интенсивной мойки и частых санитарных обработок. На пищевых производствах оборудование подвергается многократным washdown-циклам, воздействию моющих химикатов, горячей воды и перепадам температур. В таких режимах обычная пищевая смазка вымывается за несколько часов, теряет вязкость и перестает защищать узлы трения. Специалист, отвечающий за смазочное хозяйство предприятия, должен выбрать не только допущенный NSF H1-продукт, но и понимать, какие конкретные свойства обеспечивают стойкость к воде, моющим растворам и давлению при гидрообработке. Эта статья разберет, на что смотреть при сравнении пищевых смазок для оборудования с частой мойкой, какие критерии стоят выше других, и как избежать типичных ошибок закупщиков и инженеров при переходе на системы пищевой безопасности.
Класс H1 и стандарт ISO 21469: в чем различие
Класс NSF H1 определяется как допуск на применение в зонах, где возможен только случайный контакт смазки с пищей.
Это не означает, что можно намазать смазку "с запасом". Сама регистрация H1 подтверждает, что в составе нет токсичных компонентов и продукт остается безопасным при минимальном случайном проникновении в пищу. Однако регистрация H1 говорит о безопасности компонентов, а не о полноте гигиенических требований при производстве и логистике.
Международный стандарт ISO 21469 охватывает три этапа жизненного цикла смазки: формулировку (состав и допустимые добавки), производство (контроль чистоты, отсутствие загрязнений), а также применение и обращение на производстве (минимизация попадания в пищу, хранение, переполнение резервуаров). На крупных пищевых предприятиях, работающих по схемам HACCP, BRC или SQF, ISO 21469 часто выступает не рекомендацией, а требованием, дополняющим H1. Закупщик должен проверить, требуется ли это при спецификации конкретного оборудования: если в техническом задании указано "H1 + ISO 21469", то выбор без этого стандарта создаст риск несоответствия внутренней политике предприятия.
Водостойкость и стойкость к вымыванию в режимах CIP и washdown
Для оборудования с частой мойкой водостойкость - это не теоретическое свойство, а практическая способность смазки сохранять защитный слой после многократного контакта с горячей водой, паром и моющими химическими средствами.
В отраслевых описаниях такие режимы обозначают как CIP (Cleaning-In-Place, автоматическая мойка без разборки) и washdown (гидрообработка, часто высокого давления).
Во время CIP-цикла тонкий слой смазки подвергается воздействию воды температурой от 50 до 80 °C, нейтральных или щелочных моющих растворов и, в завершении, часто холодной промывке. Смазка должна оставаться на месте контакта, не эмульгируясь и не размываясь. Во время washdown водяная струя подается под давлением до нескольких десятков бар, что многократно усиливает риск вымывания. Если смазка не обладает адгезией (прилипаемостью) к металлу и стойкостью к воде, она вымывается в течение первого же цикла, оставляя узел без защиты.
Эксперты подчеркивают: выбирать пищевую смазку нужно с учетом конкретного режима мойки - частоты, типа химии (pH, содержание окислителей), температуры и давления. Смазка для ежедневной гидрообработки под напором значительно отличается от смазки для еженедельной ручной протирки. При описании в каталоге или техлисте обязательно проверь, что формула рассчитана именно на твой режим, а не просто заявляет "пищевая" и "водостойкая" без конкретики.
Различие между универсальными пищевыми смазками и специализированными составами для конвейеров и цепей
Многие закупщики полагают, что одна пищевая смазка может заменить все смазочные материалы на производстве.
На практике это ошибка. Универсальная пищевая смазка часто оптимальна для подшипников скольжения, шарниров и относительно защищенных узлов. Конвейеры, цепи и тележки работают в иных условиях: они испытывают абразивное воздействие частиц пищи (муки, сухих смесей, кристаллов), повышенные сдвиговые нагрузки при натяжении и кручении, а также прямой контакт с washdown-средами.
Для цепных механизмов в washdown-зонах используют специализированные формулы, которые сочетают адгезию к металлу (чтобы смазка держалась на звеньях цепи), водостойкость (чтобы не вымывалась при мойке) и защиту от фреттинга и коррозии (чтобы звенья не "прилипали" друг к другу и не окислялись в условиях влажности). Такие составы часто имеют иную вязкость и пакет присадок, чем универсальные пищевые смазки. Применение неправильного типа смазки на цепи или конвейере может привести к преждевременному износу, скреплению звеньев или, при недостаточной защите, к коррозии и потере несущей способности.
Инженер должен проверить в технической спецификации оборудования, какой тип смазки рекомендует производитель: для цепи, для конвейерного полотна, для подшипников скольжения или смешанный вариант. Это требование не меняется при переходе на пищевую смазку - просто нужно выбрать пищевой H1-аналог того же типа.
Водостойкие пищевые смазки для высоконагруженных узлов и частой мойки
В условиях высоких механических нагрузок, температурных перепадов и интенсивной мойки выбор сужается до смазок, которые одновременно обеспечивают несущую способность и водостойкость.
На производстве консервирования, молочной промышленности и при производстве напитков узлы трения часто работают при температурах 40-60 °C и подвергаются washdown-циклам по 2-4 раза в день. Простая пластичная смазка в такой ситуации теряет адгезию, смывается или эмульгируется за несколько часов.
Специализированные водостойкие пищевые смазки включают пакет присадок, которые усиливают прилипаемость к поверхности металла, препятствуют эмульгированию и сохраняют масляную пленку при контакте с водой. Такие формулы часто используют гидрофобные загустители или добавки, которые отталкивают воду, но остаются нетоксичными и безопасными при H1-регистрации.
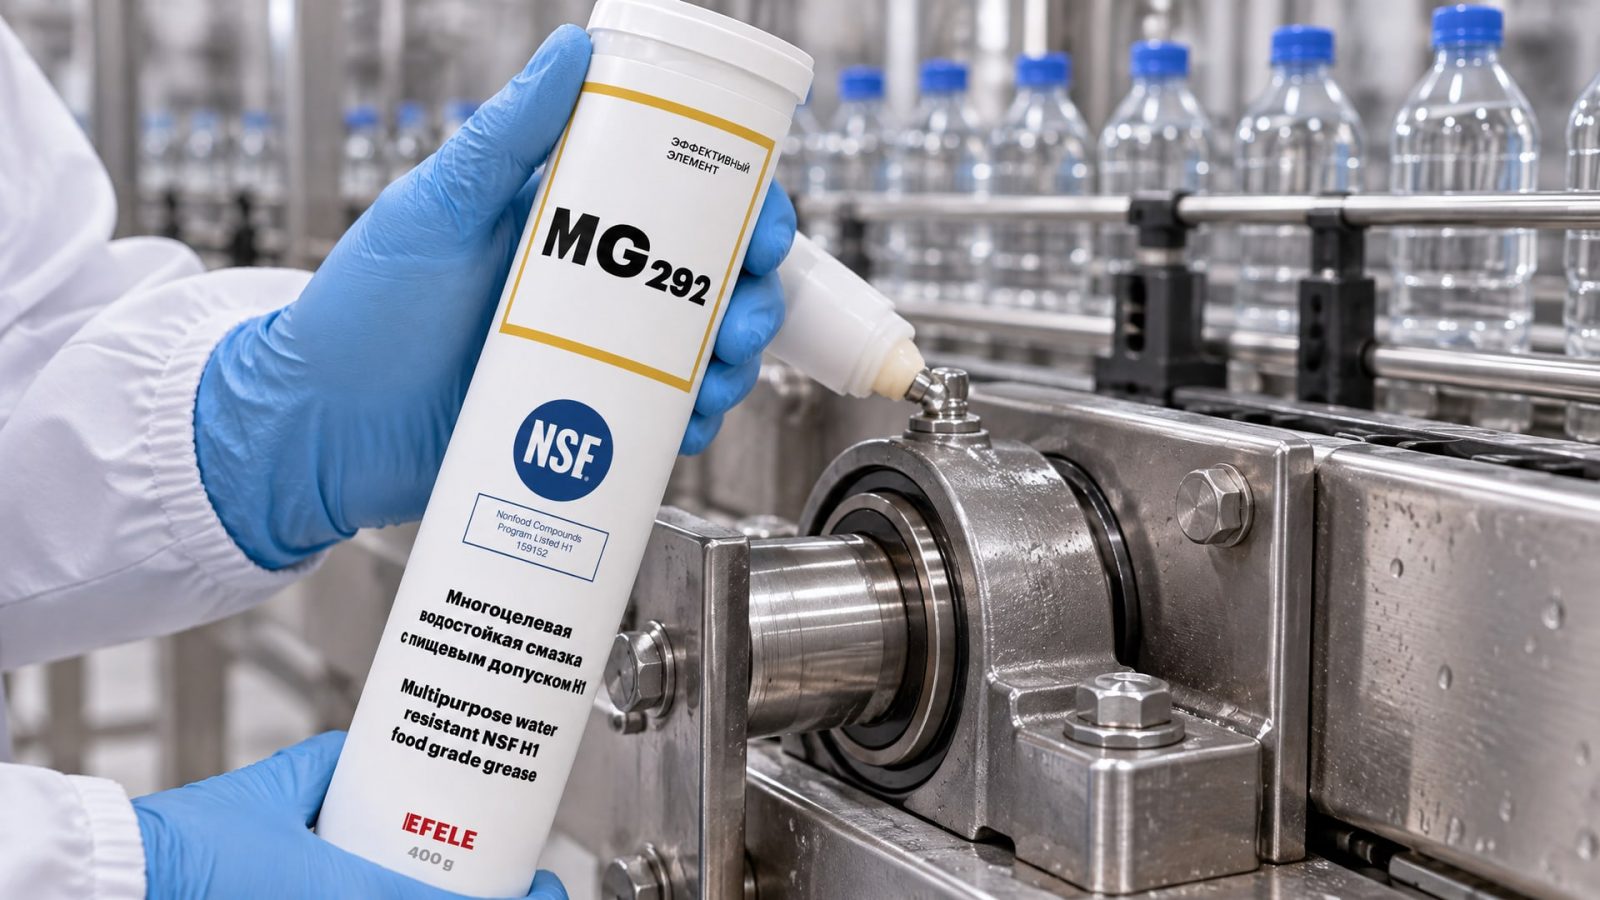
На практике, когда стоит задача смазать подшипник скольжения тяжелой расфасовочной машины, которая работает 12 часов в день и каждые 4 часа проходит через гидрообработку, выбирают смазку, которая держится после первой же мойки. Для таких узлов трения, подверженных частой мойке и высоким нагрузкам, EFELE MG-292 с допуском NSF H1 обеспечивает отличную водостойкость и защиту от истирания. Состав разработан так, чтобы адгезия к металлу оставалась достаточной даже после многократных washdown-циклов, а вязкость не менялась при перепадах влажности.
Стойкость смазки к моющим химикатам и pH-зависимость
При выборе пищевой смазки для оборудования с частой мойкой важно понимать химию моющих средств, которые используются на производстве.
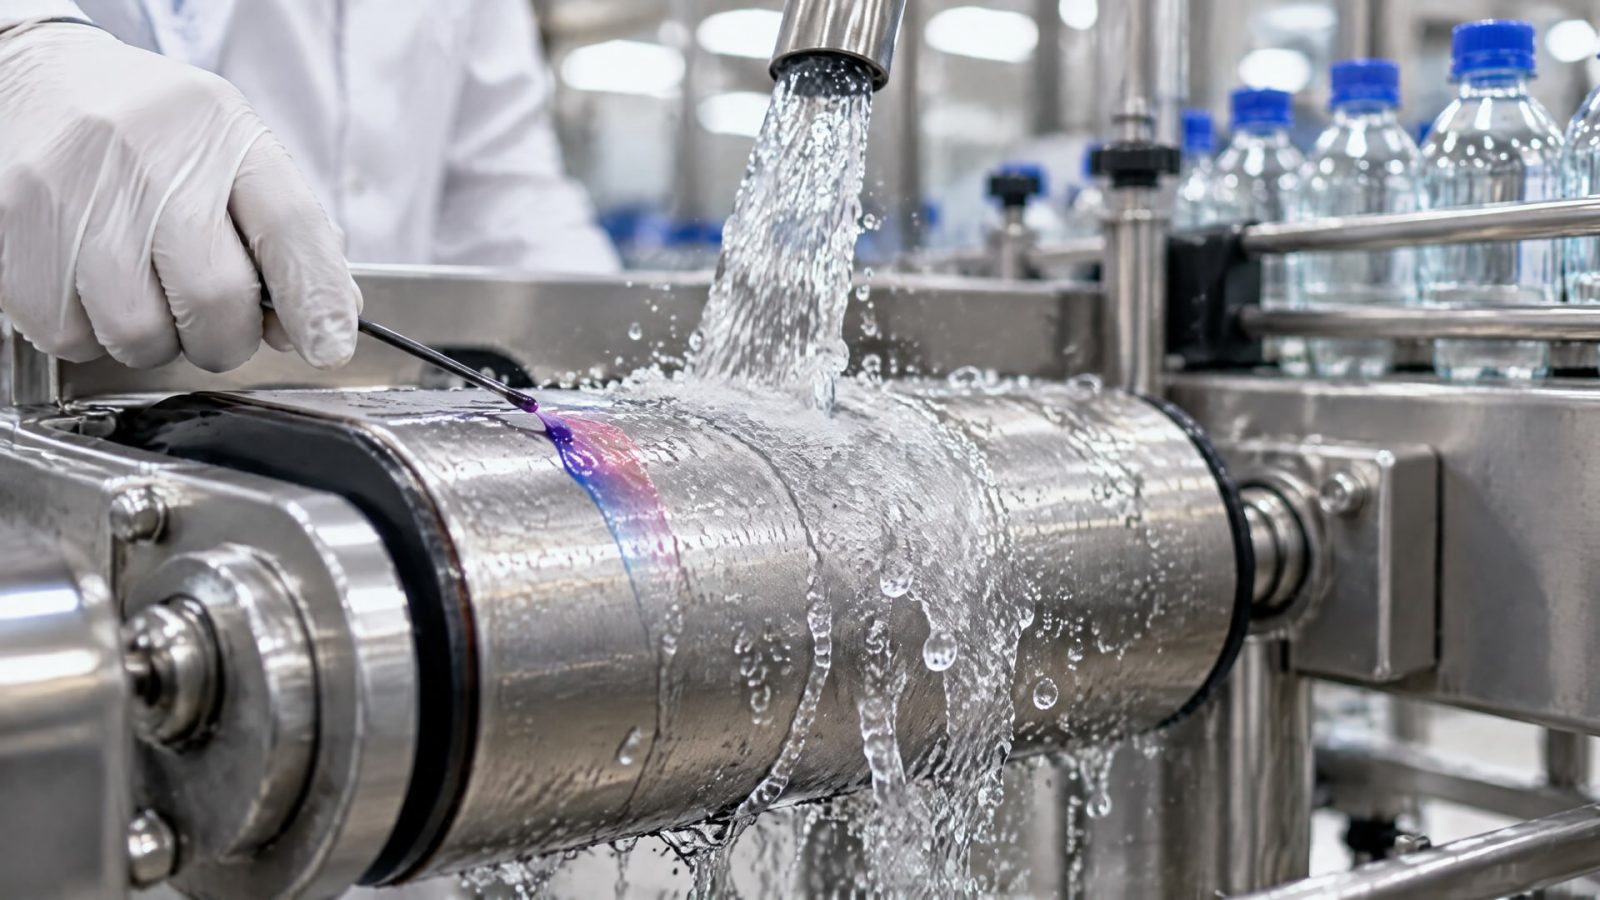
На консервных заводах, молочных линиях и производствах напитков применяют моющие растворы с pH от 2 до 12 - от кислотных (удаление минеральных отложений) до сильно щелочных (удаление жиров).
Смазка должна оставаться стабильной в этом диапазоне pH. Некоторые пищевые смазки, особенно на основе обычных литиевых загустителей, могут потерять консистенцию при контакте с концентрированными щелочными средствами - происходит омыление структуры, и смазка становится жидкой. Другие составы, напротив, "схватываются" при контакте с сильнокислыми растворами, образуя сгустки, которые забивают форсунки систем центральной смазки.
При подборе смазки нужно уточнить у поставщика или в техдокументации, в каком диапазоне pH гарантируется стабильность консистенции и вязкости. Если на производстве используют несколько типов моющих средств (например, щелочное с pH 11 утром и кислотное с pH 3 вечером), предпочтение отдают смазкам, которые заявляют полиморфную стойкость - устойчивость к кислотам и щелочам одновременно.
Минимально необходимое количество нанесения и риск перерасхода
Одно из частых заблуждений операторов и техников: если смазка пищевая (H1), то ее можно наносить с запасом, "чтобы дольше работала".
На практике это приводит к двум проблемам. Во-первых, избыток смазки часто попадает в зоны обработки или упаковки, что нарушает гигиену и может повредить продукт. Во-вторых, лишняя смазка окисляется, стареет, скапливается пыль и загрязнения, что ускоряет деградацию и повышает расход.
Международные рекомендации и практика STLE подчеркивают: пищевую смазку нужно наносить в минимально необходимом количестве, ровно столько, сколько требуется для защиты узла трения. Для подшипников скольжения - обычно тонкий слой на один-два прохода; для цепей - легкое смачивание звеньев; для направляющих - след смазки по длине направляющей. После нанесения смазки и сборки узла можно убрать видимые излишки чистой ветошью, но саму защитную пленку трогать не нужно.
Контроль расхода смазки также помогает выявить утечки и неправильное функционирование оборудования: если смазка начинает расходоваться быстрее, чем обычно, это может свидетельствовать о проблеме с уплотнениями или подшипником. На производстве ведут журналы выдачи смазки для каждого участка или машины - так инженер видит тренд и может своевременно заметить отклонение.
Подготовка оборудования при переходе с промышленной смазки на пищевую H1
Когда производство переводит оборудование с обычной промышленной смазки на пищевую H1, многие пропускают критический этап очистки.
Если оставить остатки старой смазки в смазочных каналах, зазорах и плотиках узла, новая пищевая смазка смешается с ними, ее качество деградирует, и гигиеническая безопасность оказывается под вопросом. Эксперты STLE прямо указывают на необходимость полной очистки оборудования перед первым применением пищевой смазки.
Очистка проводится нейтральным растворителем или горячей водой с моющим средством в зависимости от типа старой смазки и конструкции узла. После промывки детали высушивают и только затем наносят новую пищевую H1-смазку. Для механизмов с централизованной системой смазки (например, масляных или пневматических систем) очистку проводят через все каналы, используя промывочное масло или специальный промывочный состав. На это может потребоваться 1-3 цикла в зависимости от загрязненности.
После очистки систему заполняют новым пищевым смазочным материалом и проводят холостой ход оборудования, чтобы смазка распределилась по всем узлам трения. Только после этого машина возвращается в рабочий режим. Пропуск этапа очистки может привести к тому, что смешанная смазка создаст наросты в зазорах, ухудшит охлаждение узлов и сократит межремонтный интервал.
Часто задаваемые вопросы
Можно ли использовать одну пищевую смазку H1 для всех узлов оборудования?
Нет, использование универсальной смазки для конвейеров, цепей и подшипников приводит к преждевременному износу. Конвейеры и цепи в washdown-зонах требуют специализированных составов с высокой адгезией и водостойкостью. Проверь в технической спецификации оборудования рекомендуемый тип смазки и выбери пищевой H1-аналог этого типа.
Почему смазка вымывается при гидрообработке, если она зарегистрирована как пищевая?
H1 - это классификация по безопасности состава, а не по водостойкости. Регистрация H1 означает, что компоненты смазки не токсичны, но не гарантирует стойкость к высокому давлению воды и моющим химикатам. Для мойки нужна смазка, специально разработанная на водостойкость - эта информация обычно указана в техдокументации отдельно.
Нужен ли стандарт ISO 21469, если уже есть H1?
ISO 21469 задает дополнительные требования к производству, логистике и применению пищевой смазки. Если на производстве действуют схемы HACCP, BRC или SQF, ISO 21469 часто выступает обязательным критерием. Проверь спецификацию оборудования или требования внутренних стандартов предприятия.
Как узнать, выдержит ли смазка washdown-режим на нашем производстве?
В техдокументации смазки обычно указаны диапазон pH, при котором гарантируется стойкость, и давление, выдерживаемое составом. Уточни у поставщика, испытывалась ли смазка в условиях, близких к твоему режиму мойки (давление, температура воды, тип моющего средства). Лучше провести короткий полевой тест на участке оборудования перед закупкой на весь цех.
Можно ли наносить больше смазки, чтобы она дольше держалась на узле?
Нет, избыток смазки вызывает два риска: она может попасть в зону обработки продукта (нарушение гигиены) и окисляется быстрее (ускоренная деградация). Применяй смазку в минимально необходимом количестве - тонкой пленкой на узел трения. Это также снижает общий расход и затраты на обслуживание.
Заключение
Пищевые смазки класса H1 для оборудования с частой мойкой - это не простая замена обычной смазки, а целая экосистема выбора, в которой на первый план выходят не безопасность состава (H1), а водостойкость, адгезия и стойкость к вымыванию. Стандарт ISO 21469 дополняет H1 гигиеническими требованиями, которые критичны для производств, работающих по схемам HACCP или международным стандартам пищевой безопасности. Выбирая смазку, проверяй не только наличие регистрации H1, но и ее стойкость к конкретному режиму мойки: давлению воды, pH моющих средств, температуре и частоте washdown-циклов.
Специализированные составы для конвейеров, цепей и высоконагруженных узлов существенно отличаются от универсальных пищевых смазок. Инженер должен сверить техническую спецификацию оборудования с выбранной смазкой, провести очистку систем перед переходом на новый материал и наносить смазку в минимально необходимом количестве. Следующий шаг: составь список узлов и механизмов на своем оборудовании, уточни типы смазок по техдокументации (цепная, конвейерная, для подшипников), проверь текущий режим мойки (давление, pH, температура, частота) и на этой основе согласуй спецификацию новой пищевой смазки с поставщиком или техподдержкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Активатор анаэробного клея ускоряет полимеризацию герметика при низких температурах, обеспечивая надежное соединение.
Узнайте, как снизить расход СОЖ при фрезеровании и точении, используя проверенные методы контроля и правильное смешивание.
Узнайте, почему возникает коррозия металла от СОЖ и как защитить оборудование от преждевременного износа.