
Как выбрать СОЖ для обработки жаропрочных сплавов при глубоком сверлении без налипания
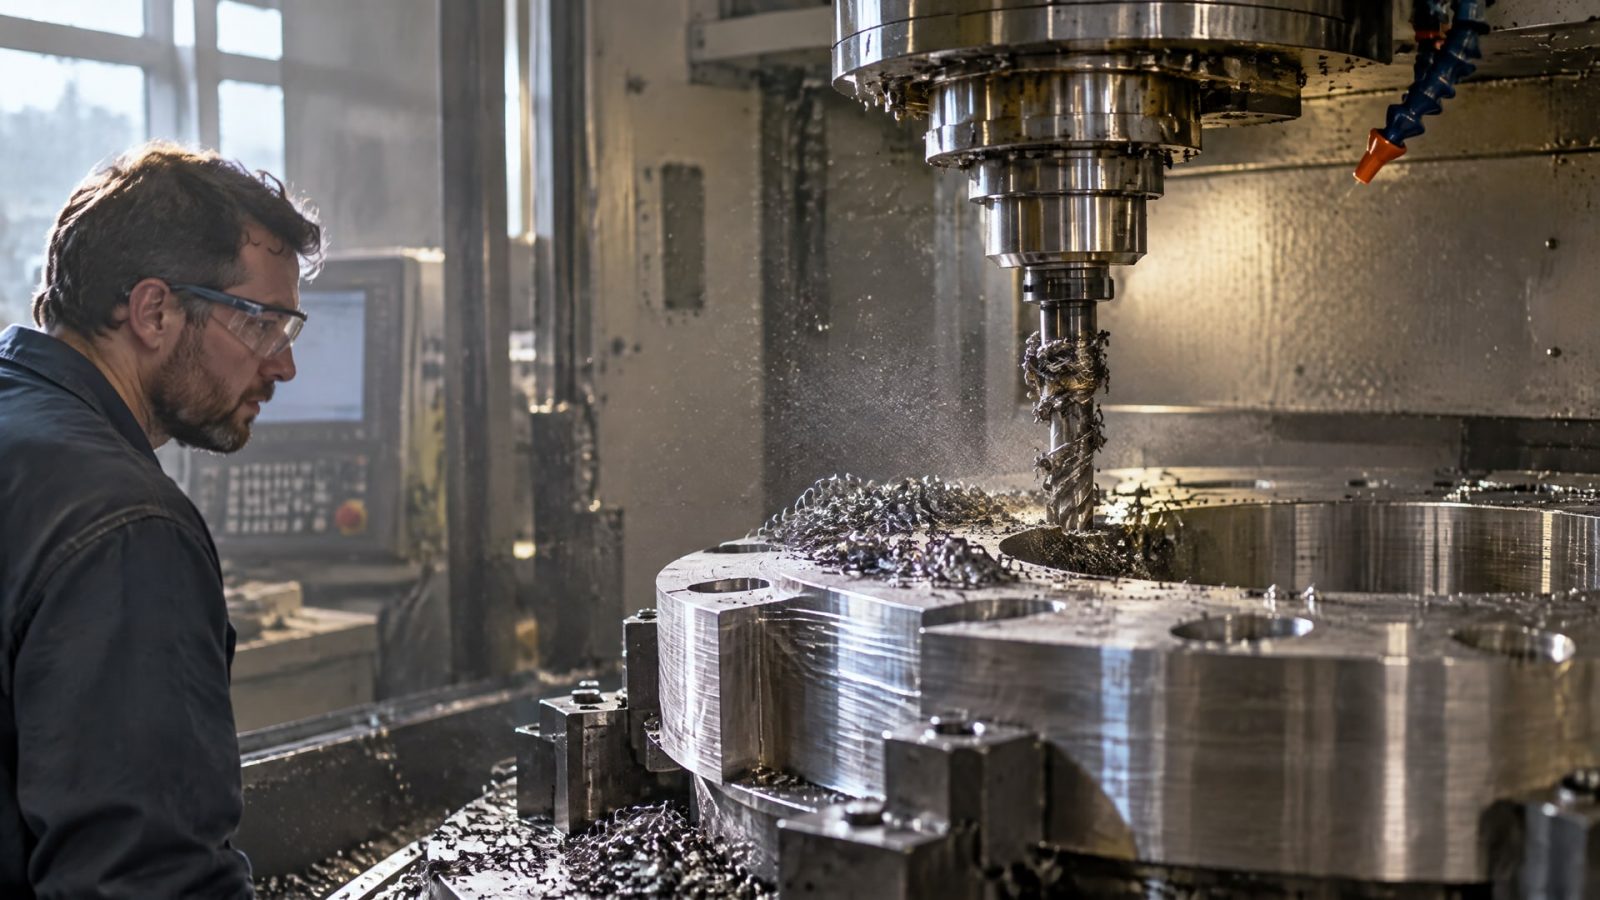
При глубоком сверлении жаропрочных сплавов выбирают СОЖ, которая одновременно смазывает режущую кромку, отводит тепло и помогает выводить стружку из отверстия. Для таких операций предпочтительна внутренняя подача через инструмент: внешний полив хуже доставляет жидкость в зону резания и не так надежно удаляет длинную стружку. Рабочий результат зависит не только от состава СОЖ, но и от давления, расхода, концентрации и параметров инструмента.
Статья поможет инженерам и закупщикам оценить требования к СОЖ для титана, никелевых сплавов и жаропрочных сталей. Разберем, как связаны налипание и эвакуация стружки, когда выбирать масляную или водосмешиваемую жидкость и какие режимы проверить перед запуском операции.
Обработка жаропрочных сплавов: почему возникает налипание
Налипание при сверлении связано не только с нагревом.
Если смазки недостаточно, стружка хуже отделяется от режущей кромки, а инструмент трется о материал вместо устойчивого резания. Для титана и никелевых сплавов это особенно нежелательно: подтирание кромки может вызвать наклеп и ускоренный износ инструмента.
У СОЖ при глубоком сверлении три задачи: охлаждать режущую кромку, смазывать контактные поверхности и выносить стружку по каналу инструмента. Когда одна из этих функций не обеспечена, повышение давления само по себе не гарантирует устранения налипания. Нужно также проверить расход жидкости, подачу к зоне резания, геометрию инструмента и рабочую концентрацию.
Внешний полив ограничен тем, насколько надежно жидкость достигает дна отверстия и уносит оттуда стружку. Для отверстий глубже примерно 3×D, а также при длинной стружке предпочтительнее внутренний подвод СОЖ через инструмент. Он подает жидкость ближе к режущей зоне и помогает избежать скопления стружки в канале.
При оценке обработки жаропрочных сталей и сплавов не следует сводить выбор к формуле «чем холоднее, тем лучше». Для операции важны и охлаждение, и смазывающая способность. Например, при малых глубоких отверстиях в никелевых сплавах может быть полезна более легкая жидкость, если она облегчает вынос стружки. Конкретное решение зависит от материала, диаметра и глубины отверстия, инструмента и системы подачи.
Для закупщика это означает, что в спецификации на СОЖ полезно учитывать не только тип жидкости, но и условия ее подачи. Инженеру стоит проверить, соответствует ли система внутреннего охлаждения геометрии инструмента и обеспечивает ли она устойчивый вынос стружки. Без такой проверки даже подходящая по составу СОЖ может не дать ожидаемого результата.
Давление, расход и концентрация СОЖ для глубокого сверления
Для глубоких отверстий в жаропрочных материалах в качестве ориентира приводят высоконапорную подачу: от 70 бар, в некоторых рекомендациях - диапазон 70–150 бар.
Это не универсальная настройка для любой операции. Давление нужно соотносить с конструкцией инструмента, диаметром отверстия и возможностями станка.
Не менее важен объем подачи. При больших диаметрах одного высокого давления может быть недостаточно: требуется расход, который способен доставить жидкость к зоне резания и вынести стружку из канала. Поэтому при наладке проверяют не только показания давления, но и фактическую подачу, направление струи и отсутствие препятствий во внутренних каналах инструмента.
Для глубокого сверления экзотических сплавов в источниках приводится концентрация водосмешиваемых СОЖ около 8–12%, а для титана - 8–10%. Эти диапазоны служат ориентирами, а не заменой рекомендаций производителя конкретной жидкости. Если концентрация меняется, могут ухудшаться смазывание и охлаждение. Ее следует поддерживать в пределах, предусмотренных для выбранной СОЖ.
Важна и близость подачи к режущей зоне. При сверлении никелевых сплавов жидкость направляют к месту резания, а не просто на деталь. Если струя проходит мимо кромки, увеличение общего объема подачи не обязательно решит проблему налипания или отвода стружки.
Перед запуском операции инженер может проверить параметры по последовательному списку:
Подтвердить, что инструмент и станок обеспечивают внутреннюю подачу СОЖ.
Сверить давление и расход с возможностями инструмента и оборудования.
Проверить, достигает ли жидкость режущей зоны, а стружка свободно выходит из отверстия.
Для водосмешиваемой жидкости контролировать концентрацию и удерживать ее в рабочем диапазоне.
Оценить состояние кромки и стружки после пробной обработки, а затем корректировать параметры по результату.
Масляная или водосмешиваемая СОЖ: что выбрать
Тип СОЖ выбирают по приоритету операции.
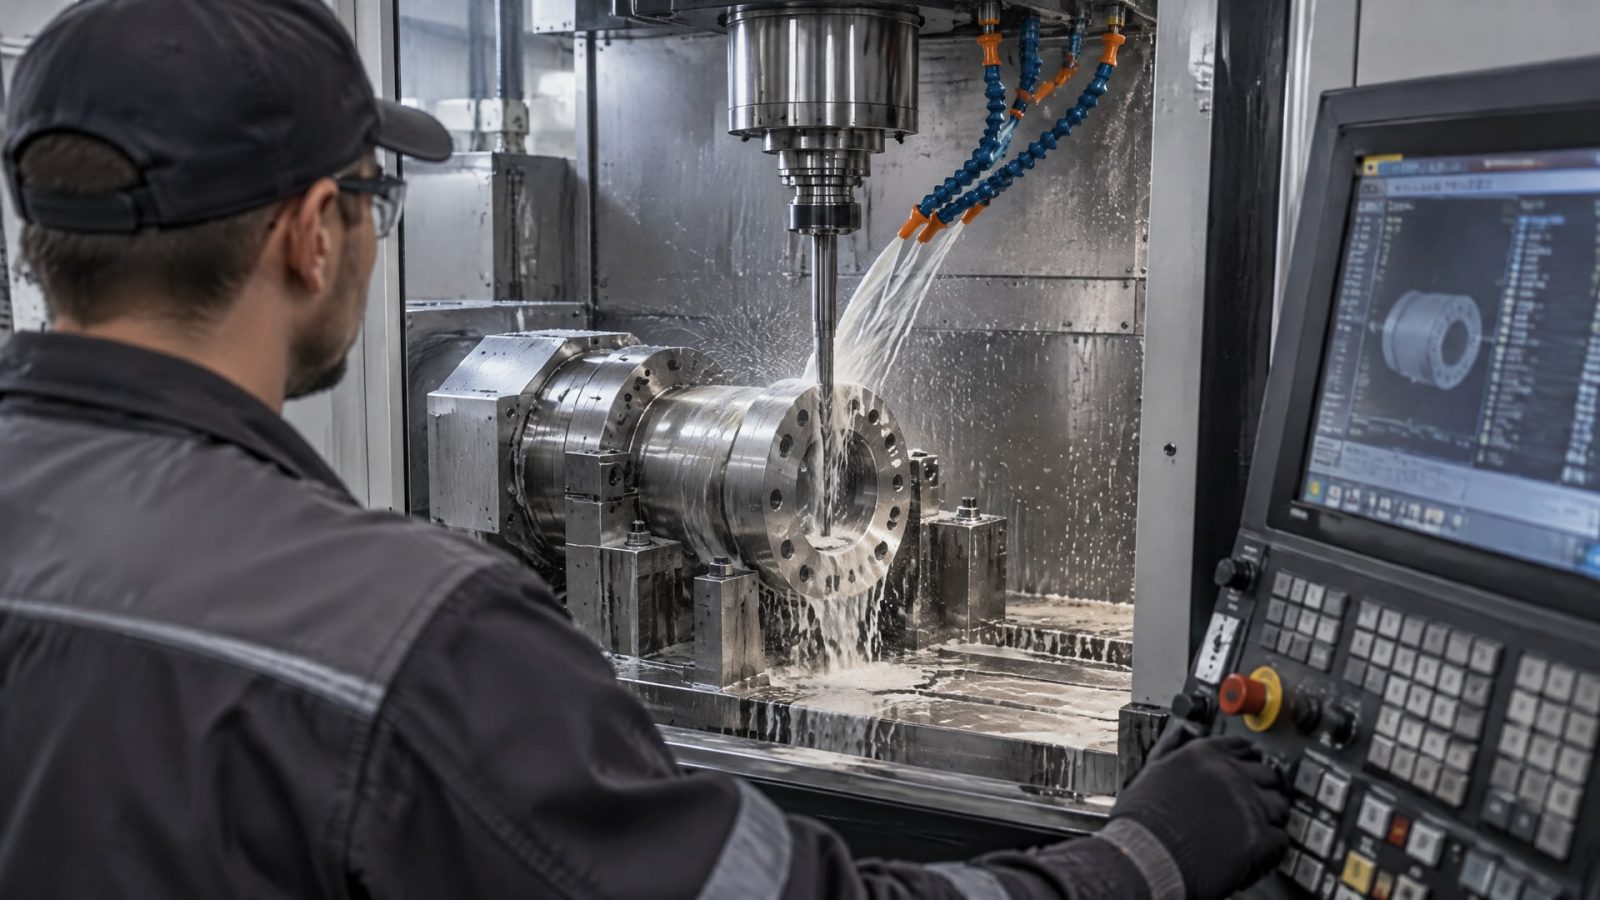
Для глубокого сверления никелевых жаропрочных сплавов особенно важна смазывающая способность; в рекомендациях для ряда таких операций предпочтение отдают масляным режущим жидкостям, поскольку они могут обеспечить более выраженное смазывание, чем эмульсии. При этом для малых глубоких отверстий следует учитывать, не мешает ли вязкость жидкости выносу стружки.
Водосмешиваемые составы могут быть уместны, когда на первый план выходит отвод тепла. Для титана в источниках отмечается низкая теплопроводность материала и необходимость интенсивного отвода тепла. Подбор такой жидкости все равно требует проверки концентрации и совместимости с материалом, инструментом и оборудованием.
Для титановых сплавов отдельно проверяют состав присадок: источники предостерегают от применения жидкостей с хлором и другими галогенами из-за риска коррозионных проблем. Если ограничения заданы производителем материала, их нужно учитывать при выборе и согласовании СОЖ. Нельзя считать, что жидкость, подходящая для никелевого сплава, автоматически подойдет для титана.
Когда глубокое сверление требует сочетания смазывания и отвода тепла, сначала уточняют материал, конструкцию инструмента и способ подачи жидкости. В задачах обработки титана и труднообрабатываемых сплавов в качестве специализированной масляной СОЖ рассматривают EFELE CF-635. До закрепления решения проверяют требования операции к жидкости и совместимость с технологическим процессом, затем оценивают налипание, состояние кромки и вынос стружки на пробной обработке.
Универсального выбора по одному признаку нет. Повышение давления не компенсирует недостаточную смазывающую способность, а более сильное охлаждение не устранит проблемы, если стружка остается в канале. Поэтому при сравнении жидкостей учитывают одновременно характер материала, глубину отверстия, режим подачи и возможность стабильного отвода стружки.
Обработка жаропрочных сталей и сплавов: различия по материалам
Для титана и никелевых жаропрочных сплавов не стоит назначать одинаковые СОЖ и режимы без проверки.
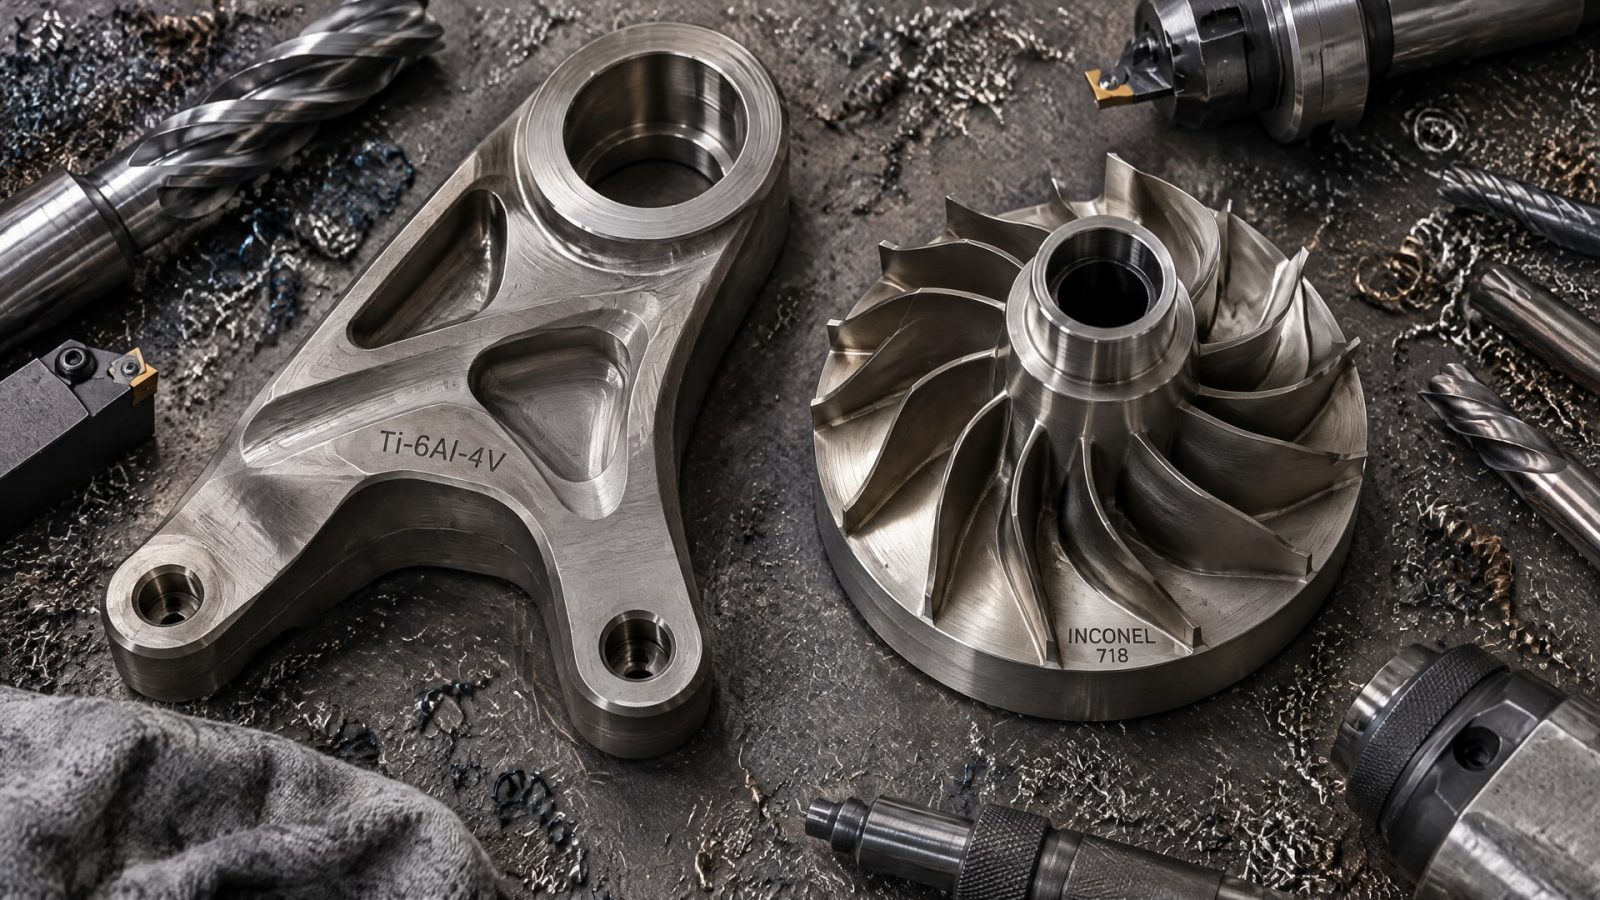
В случае титана особое внимание уделяют охлаждению и составу жидкости; для никелевых сплавов значимы смазывание и надежный вынос стружки. Для последних также важна устойчивая геометрия инструмента, а для титана - острая режущая кромка.
Для твердосплавного инструмента при обработке титана приводится ориентир скорости резания 15–30 м/мин. Увеличение скорости на 10% может заметно сократить стойкость инструмента. Эти значения нельзя переносить на любой титан, инструмент или станок как готовый режим: их используют как ориентиры при сверке с технологическими рекомендациями для конкретной операции.
Запрос «особенности обработки жаропрочного сплава ЭИ868» не дает основания переносить на эту марку параметры, приведенные для титана или никелевых сплавов. Для выбора СОЖ и режима сверления нужно установить, к какой группе относится обрабатываемый материал, и свериться с его спецификацией и рекомендациями по обработке. Если нужных данных нет, параметры проверяют пробной операцией, наблюдая за стружкой, кромкой и устойчивостью процесса.
Термическая обработка жаропрочных сплавов - отдельный технологический процесс. Она не определяет напрямую выбор СОЖ для механической обработки: при сверлении важны материал в фактическом состоянии, инструмент и условия резания. Поэтому термическую историю заготовки учитывают в технологической документации, но не подменяют ею подбор жидкости и настройку подачи.
Справочник по механической обработке жаропрочных никелевых сплавов полезен как отправная точка для подбора режимов и жидкости. Однако рекомендации необходимо соотнести с конкретным сплавом, диаметром и глубиной отверстия, системой внутренней подачи и возможностями станка. Если обработка идет по длинному отверстию, устойчивый отвод стружки остается отдельным условием независимо от выбранной СОЖ.
Проверка процесса: как подтвердить, что СОЖ работает
Начинают с условий операции: материала, диаметра и глубины отверстия, типа инструмента, способа подачи жидкости и доступных параметров станка.
Эти данные помогают определить, подходит ли внешний полив или необходим внутренний подвод. Для глубокого сверления и длинной стружки источники отдают предпочтение подаче через инструмент.
Затем проверяют жидкость. Для водосмешиваемой СОЖ сверяют рабочую концентрацию с рекомендованной; в источниках для глубокого сверления приводится диапазон 8–12%, а для титана - 8–10%. Для масляной жидкости оценивают, обеспечивает ли она требуемое смазывание и не затрудняет ли вынос стружки в конкретной операции.
Во время пробного сверления наблюдают за стружкой и состоянием режущей кромки. Признаки проблем - налипание, затрудненный выход стружки, подтирание инструмента и ускоренный износ. Если они появляются, проверяют не только состав СОЖ, но и подачу жидкости к зоне резания, давление, расход, геометрию инструмента и режим резания. Снижение подачи без анализа причин может усилить подтирание и наклеп.
Чтобы отделить влияние СОЖ от других факторов, параметры меняют последовательно. Сначала подтверждают стабильность подвода жидкости, затем оценивают концентрацию или смазывающую способность, после этого корректируют режимы и инструмент. Такой порядок помогает инженеру понять, что именно ограничивает процесс, а закупщику - сравнивать жидкости по требованиям операции, а не только по общему описанию продукта.
В рабочей карте обработки фиксируют фактический материал, тип СОЖ, способ подачи, давление и расход, если эти значения доступны, а также наблюдения по стружке и инструменту. В источниках нет единого стандарта, который задает универсальный состав СОЖ для глубокого сверления всех жаропрочных сплавов. Поэтому опорой служат спецификация жидкости, технологические рекомендации для материала и результат проверки на оборудовании.
Часто задаваемые вопросы
Какая СОЖ подходит для глубокого сверления жаропрочных сплавов?
Выбор зависит от материала и приоритета операции. Для глубокого сверления никелевых сплавов важна смазывающая способность, а при обработке титана требуется учитывать интенсивный отвод тепла и ограничения по составу жидкости. В обоих случаях важны внутренняя подача СОЖ, достаточный расход и надежное удаление стружки.
Какую концентрацию эмульсии выбрать для обработки жаропрочных сплавов?
Для водосмешиваемых СОЖ при глубоком сверлении экзотических сплавов приводится ориентир 8–12%. Для титана встречается диапазон 8–10%. Эти значения не заменяют рабочие рекомендации производителя жидкости: концентрацию сверяют с ними и поддерживают в установленном диапазоне.
Можно ли сверлить глубокое отверстие только с внешним поливом?
Внешний полив ограничивает доставку жидкости к режущей кромке и вынос стружки из глубокого канала. Для отверстий глубже примерно 3×D и материалов с длинной стружкой предпочтительна внутренняя подача через инструмент. Высокий объем внешней подачи сам по себе не гарантирует такой же результат.
Чем отличается СОЖ для титана от жидкости для никелевого сплава?
При обработке титана источники выделяют отвод тепла, низкую теплопроводность и необходимость проверять отсутствие нежелательных галогенсодержащих компонентов. Для никелевых сплавов особенно значимы смазывание и устойчивый вынос стружки. Поэтому одинаковую жидкость и режимы нельзя назначать без проверки конкретных требований.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении выбирают СОЖ с учетом смазывания, охлаждения и выноса стружки. Внутренняя подача предпочтительна для глубоких отверстий и длинностружечных материалов; давление оценивают вместе с расходом, концентрацией и направлением струи. Условия для титана, никелевых сплавов и жаропрочных сталей различаются, поэтому универсальный режим без проверки не подходит.
Следующий шаг - зафиксировать материал, геометрию отверстия, инструмент и возможности подачи СОЖ, затем сверить жидкость с технологическими рекомендациями и провести пробное сверление. По состоянию кромки и стружки инженер сможет уточнить режим, а закупщик - сформировать требования к СОЖ для конкретной операции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Силиконовая смазка для резиновых уплотнителей дверей авто предотвращает растрескивание и примерзание, продлевая срок службы.
Узнайте, как правильно выбрать смазку для направляющих гаражных ворот, чтобы защитить механизм от заедания зимой и продлить срок его службы.
Выбор смазки подшипников конвейера на пищевом производстве зависит от условий работы узла и требований безопасности.