
Смазка подшипников конвейера на пищевом производстве: выбор и порядок обслуживания
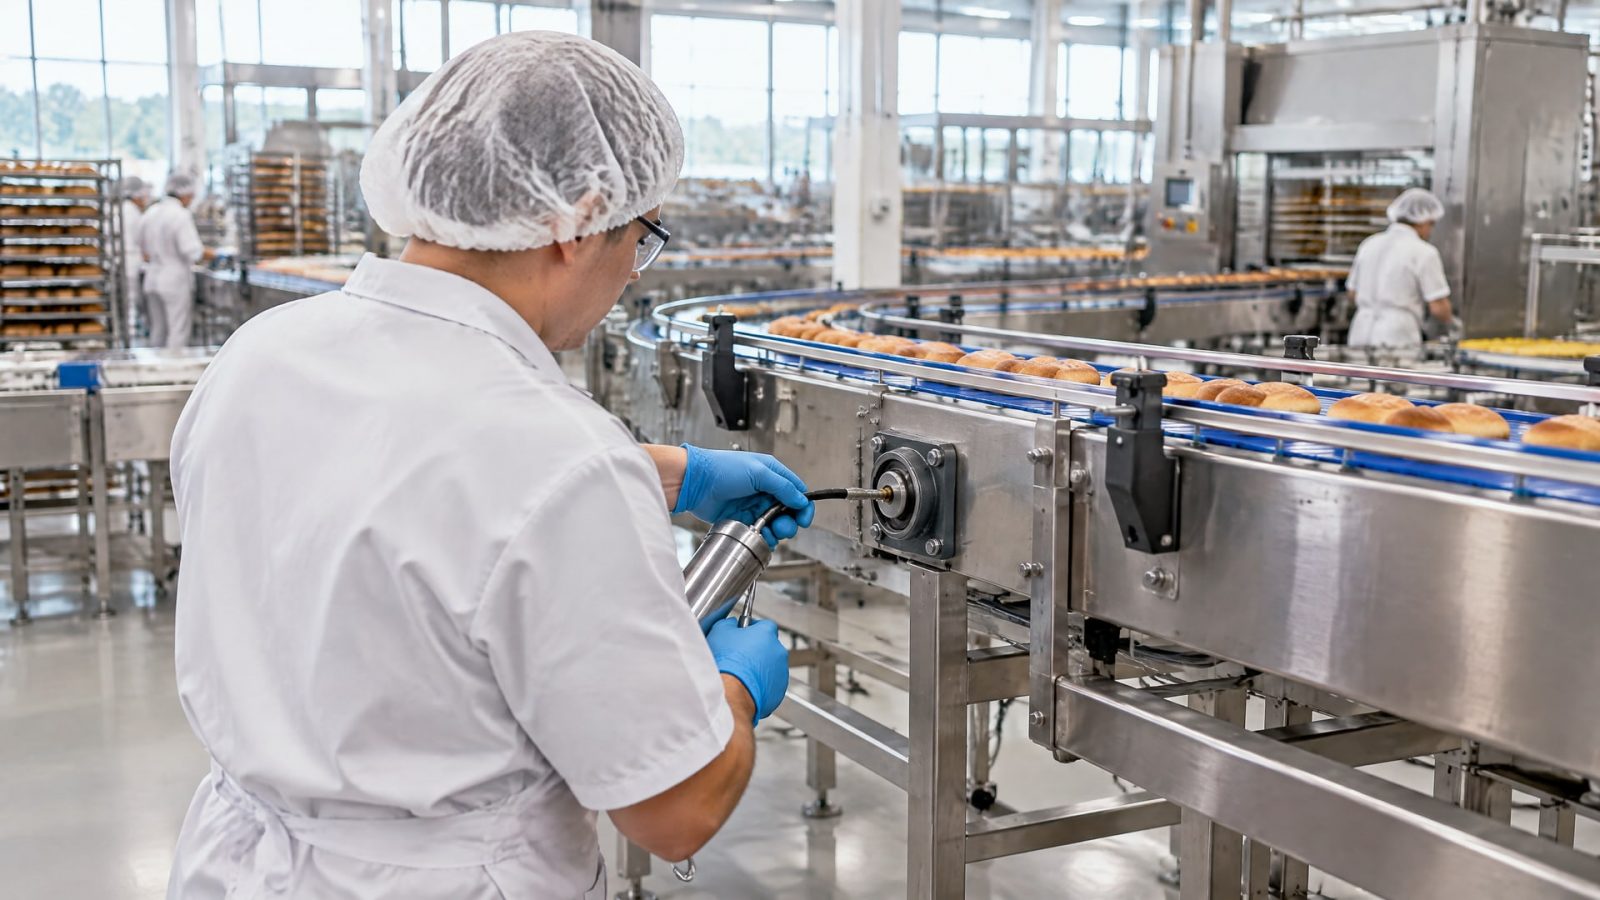
Для смазки подшипников конвейера на пищевом производстве подбирают состав по условиям работы узла: вероятности контакта с продуктом, воздействию воды и моющих растворов, нагрузке, скорости и температуре. Если смазка может случайно попасть на продукт, нужен допуск NSF H1. Для регулярной мойки дополнительно оценивают водостойкость: один только допуск H1 не подтверждает устойчивость к вымыванию.
Статья полезна инженерам, техническим специалистам и закупщикам, которые отвечают за обслуживание конвейерных линий. Ниже разобраны критерии выбора, заполнение подшипника, роль уплотнений и факторы, влияющие на ресурс узла. Отдельно рассмотрена смазка подшипников на газовых затворах конвейера: для нее также важно отталкиваться от фактической среды и режима работы, а не только от названия узла.
Как выбрать смазку подшипников конвейера для пищевого производства
Первый критерий выбора - возможность контакта смазки с продуктом.
Если такой риск есть, нужна смазка, зарегистрированная по NSF H1: эта категория допускает только случайный контакт с пищей. NSF H2 предназначена для зон без контакта с пищей, а 3H относится к разделительным агентам для прямого контакта. Это разные категории, поэтому их нельзя считать взаимозаменяемыми.
В материалах по пищевому оборудованию также упоминаются требования FDA 21 CFR 178.3570 и стандарт DIN EN ISO 21469:2006. Наличие таких обозначений следует проверять по документации конкретной смазки. Не следует переносить пищевой допуск на подшипниковый узел или централизованную систему: допуск относится к смазочному материалу.
После определения требований по контакту с продуктом оценивают условия эксплуатации. Для выбора важны нагрузка, скорость вращения, температура, присутствие воды и моющих растворов, вероятность загрязнения и интервал повторной смазки. Если оборудование регулярно моют, смазку выбирают не только по NSF H1, но и по водостойкости. Для холодильных и морозильных зон дополнительно важна низкотемпературная прокачиваемость.
Какие характеристики проверить
В документации к смазке нужно сверить:
регистрацию NSF H1, если возможен случайный контакт с продуктом;
пригодность к работе во влажной среде и условиям мойки;
тип загустителя и диапазон консистенции;
совместимость с рабочей температурой и нагрузкой;
рекомендации по применению в подшипниках и условиям повторного смазывания.
В пищевой отрасли встречается диапазон консистенции NLGI 00-2. NLGI обозначает класс консистенции пластичной смазки, но не показывает ее водостойкость и не заменяет проверку совместимости с узлом. Поэтому при закупке снабженец сверяет с документацией не одно значение, а весь набор требований к конкретному подшипнику и производственной зоне.
Смазка для подшипников в зоне мойки: водостойкость и H1
В зоне мойки подшипник подвергается воздействию воды и моющих растворов.
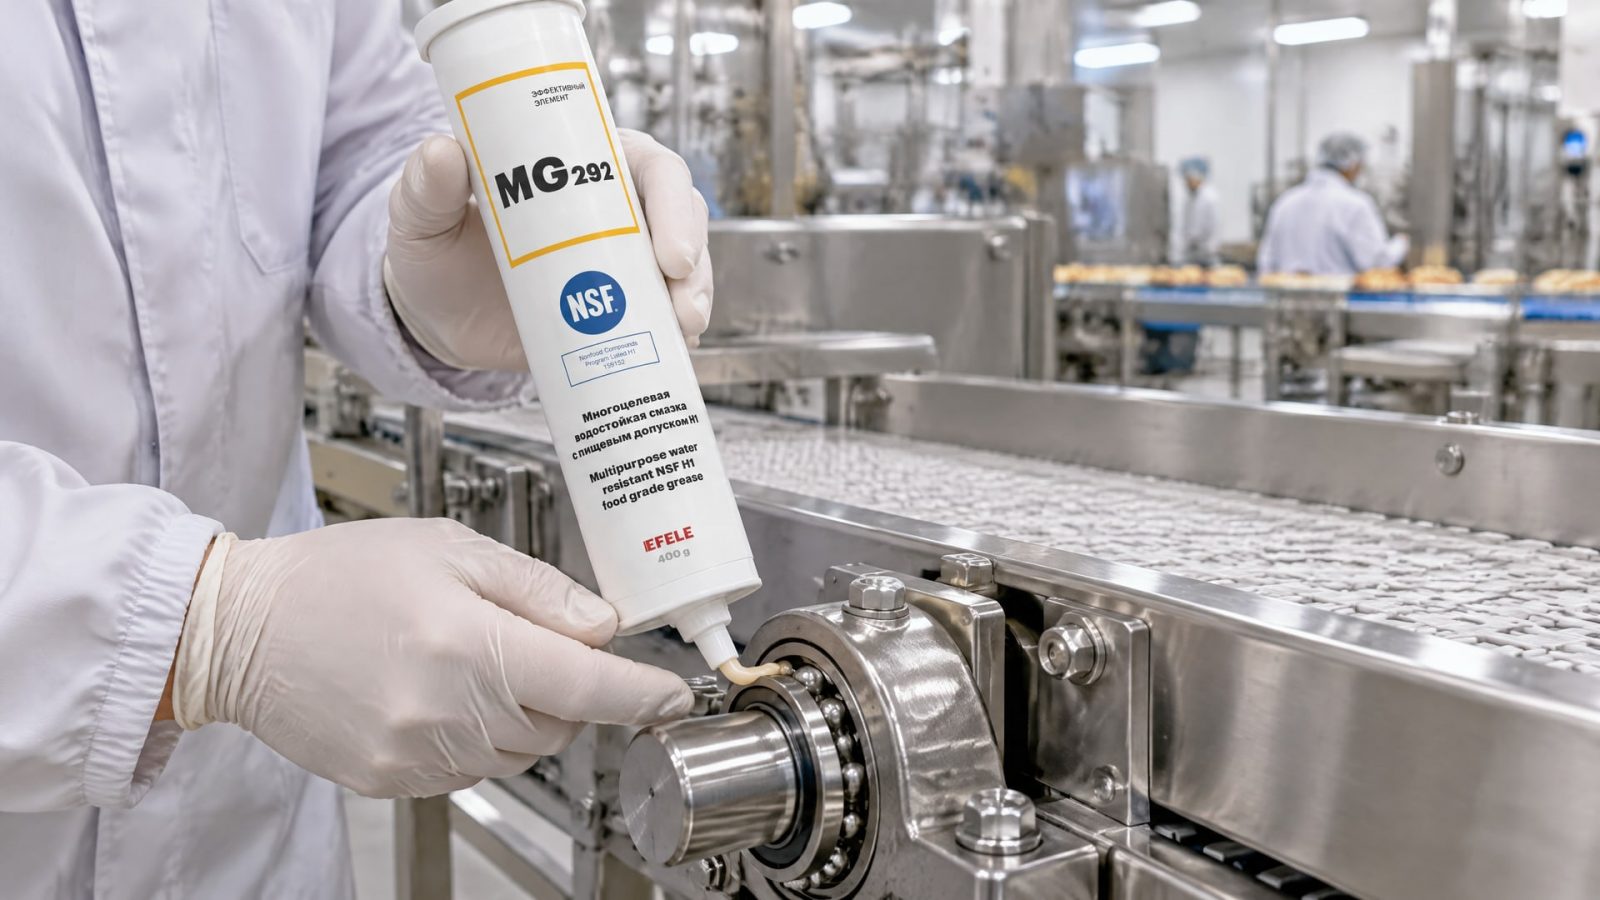
Если смазка вымывается, защитная пленка ослабевает, а в узел могут проникать вода и загрязнения. Поэтому при подборе важно отдельно оценить водостойкость и защиту от коррозии. Пищевой допуск H1 решает другую задачу: он относится к допустимости случайного контакта с продуктом, но не гарантирует стойкость к мойке.
Для оценки поведения смазки при контакте с водой используют испытания ASTM D1264 на вымывание водой и ASTM D4049 на смыв водой под распылением. В рекомендациях по spray-off test ориентируются на потери менее 10%, то есть на сохранение более 90% смазки на месте. Эти показатели помогают сравнивать материалы в заданных условиях испытания, но не заменяют оценку фактического режима мойки на линии.
Важно учитывать и герметизацию. Уплотнения подшипника препятствуют проникновению воды и загрязнений, а их состояние влияет на работу узла не меньше, чем характеристики смазки. Если после мойки подшипник быстро теряет смазку или в нем появляются признаки загрязнения, стоит проверить уплотнения и саму процедуру мойки, а не ограничиваться более частым добавлением состава.
Когда узел регулярно контактирует с водой, а также испытывает повышенные нагрузки, сочетание водостойкости и допуска H1 становится принципиальным. В таких условиях EFELE MG-292 с NSF H1 применяют для подшипников, где важно снизить риск вымывания смазки. При этом состояние уплотнений, температура, режим мойки и интервал обслуживания все равно нужно учитывать отдельно.
Как смазывать подшипники конвейера и сколько смазки закладывать
Количество смазки влияет на работу подшипника.
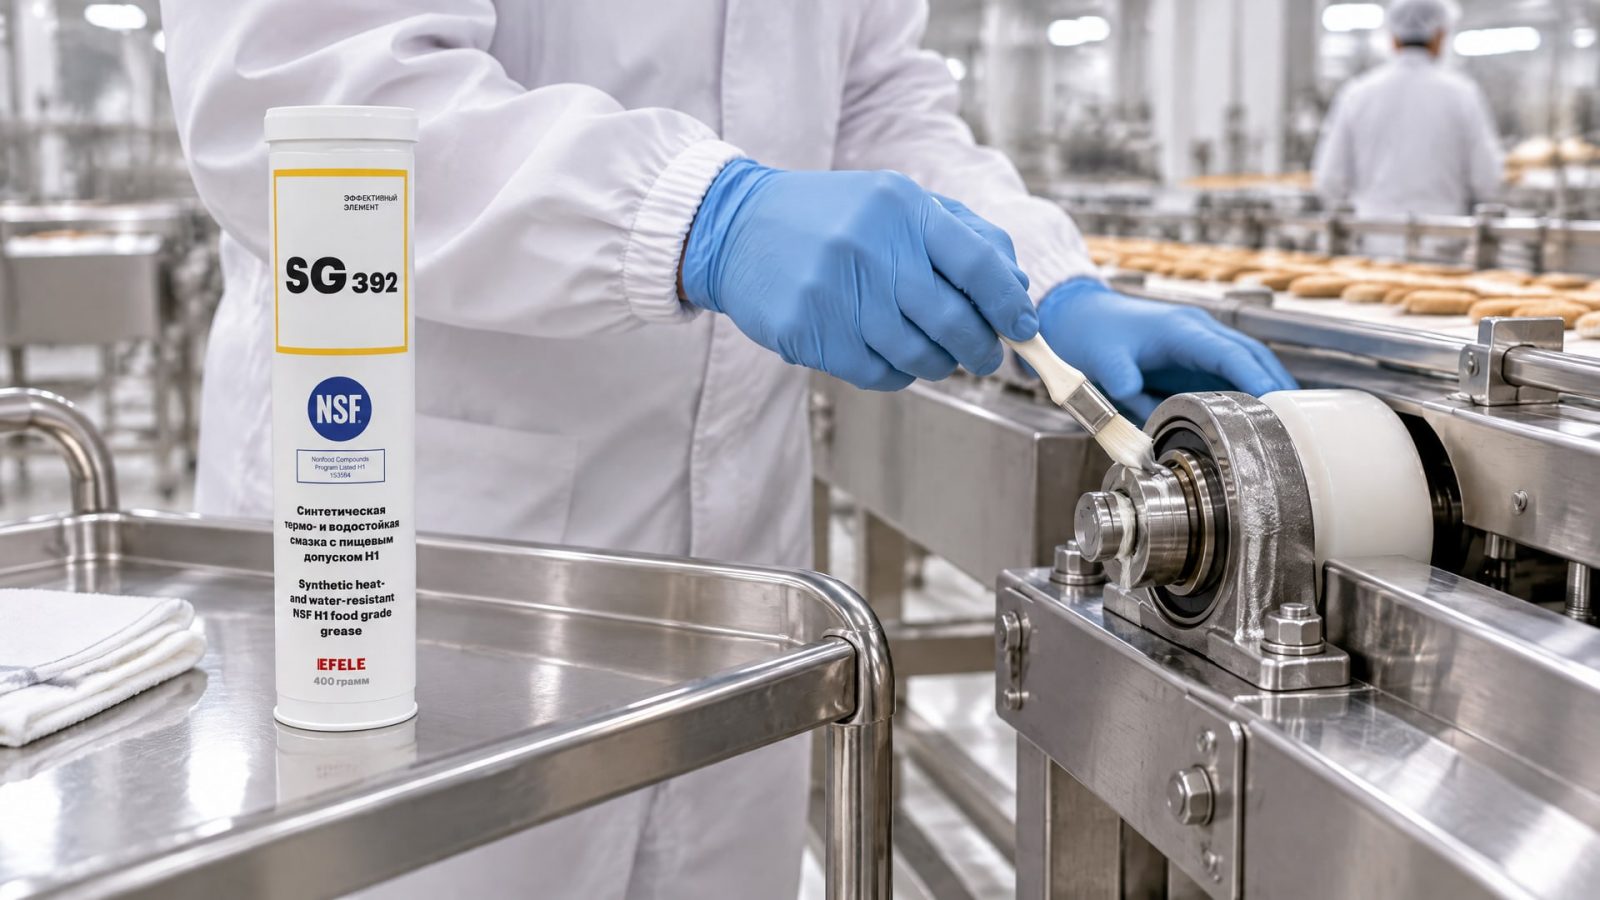
Заполнение «до упора» не считается универсальным правилом: для большинства роликовых подшипников практический ориентир составляет 35-50% свободного объема. Избыток смазки повышает потери на перемешивание и может приводить к дополнительному нагреву. При этом точное заполнение зависит от конструкции и рекомендаций изготовителя подшипника.
Перед обслуживанием определяют, какой узел смазывают и как к нему подводится смазка. Если на линии установлены подшипники разных типов или они работают в разных условиях, единый объем и интервал для всех точек может быть неподходящим. Записи о проведенном обслуживании помогают сопоставлять состояние узлов с нагрузкой, скоростью, температурой и воздействием воды.
Порядок проверки перед смазыванием
Уточнить, возможен ли случайный контакт смазки с продуктом, и при необходимости проверить регистрацию NSF H1.
Оценить, попадает ли на узел вода или моющие растворы при санитарной обработке.
Проверить состояние уплотнений и наличие признаков проникновения загрязнений.
Сверить требуемые характеристики смазки и порядок обслуживания с документацией оборудования.
Не заполнять подшипник сверх рекомендованного количества; для большинства роликовых подшипников ориентир составляет 35-50% свободного объема.
Если на предприятии используют несколько смазок, важно не смешивать их без подтверждения совместимости. При смене материала необходимо сверить рекомендации изготовителей подшипника и смазки, а при сомнениях согласовать порядок перехода с технической поддержкой. Это помогает не подменять диагностику узла простым увеличением количества смазочного материала.
При высоких нагрузках и одновременном воздействии воды важно учитывать оба фактора, а не выбирать состав только по одному из них. Для таких условий EFELE SG-392 сочетает термо- и водостойкость с допуском NSF H1. Ее рассматривают для высоконагруженных узлов, где нужна защита при воздействии влаги; температурный режим конкретного подшипника при этом сверяют с документацией продукта и оборудования.
Уплотнения, загрязнения и ресурс подшипников пищевого оборудования
Ресурс подшипников пищевого оборудования зависит не только от смазки.
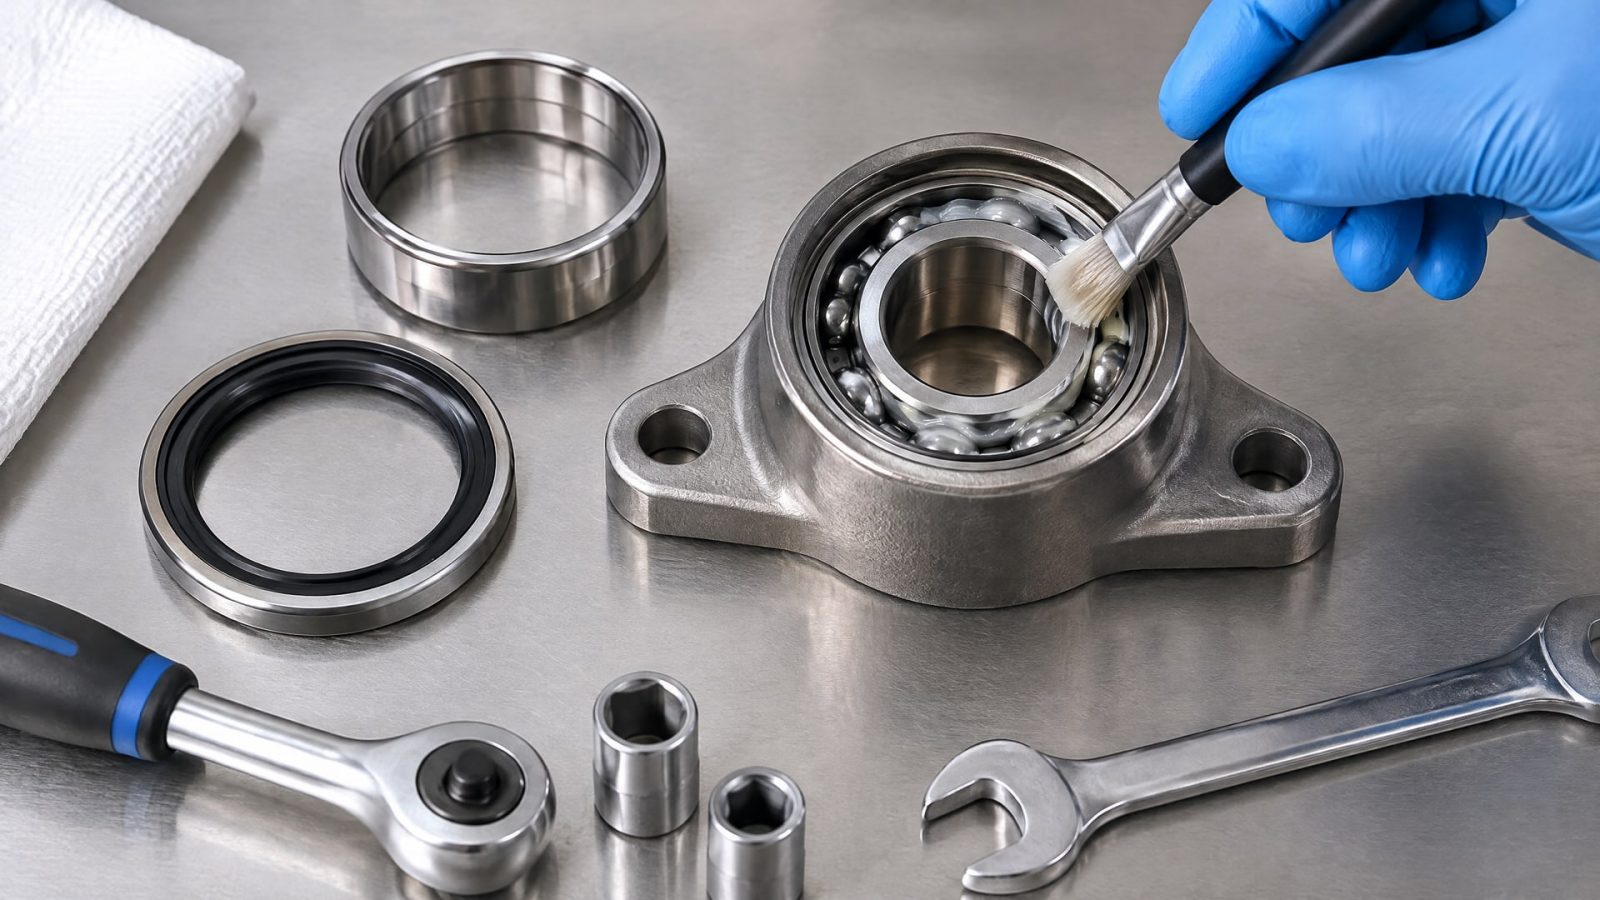
Попадание воды и загрязнений, состояние уплотнений, монтаж и режим мойки также влияют на работу узла. Поэтому при повторяющихся отказах не стоит сразу считать причиной только недостаток смазочного материала. Нужно проверить, не проникает ли в подшипник вода и удерживает ли уплотнение загрязнения снаружи.
Для конвейерных линий, которые регулярно моют, надежность уплотнения особенно важна. Оно должно препятствовать проникновению воды и загрязнений в подшипник. При осмотре обращают внимание на состояние уплотнительных элементов и на то, как вода и моющие растворы воздействуют на узел во время санитарной обработки. Если уплотнение повреждено или не соответствует условиям мойки, одна лишь замена смазки не устранит причину попадания влаги.
Интервал повторного смазывания подбирают с учетом нагрузки, скорости, температуры, воды и загрязнения. Универсального срока для всех конвейерных подшипников нет: режимы участков могут различаться даже в пределах одной линии. При планировании обслуживания полезно разделять узлы по условиям работы, фиксировать обнаруженные загрязнения и связывать результаты осмотра с частотой мойки и состоянием уплотнений.
Для повышения ресурса узла проверяют не только периодичность добавления смазки, но и соответствие материала рабочей среде. В пищевой отрасли применяют составы с разными базовыми маслами, загустителями и классами консистенции NLGI 00-2. Устойчивость к воде, коррозионная защита и пригодность к рабочей температуре должны соответствовать конкретному подшипнику. Выбирать смазку только по принципу «чем гуще, тем лучше» неверно: NLGI описывает консистенцию, а не стойкость к мойке или совместимость с уплотнением.
Смазка подшипников на газовых затворах конвейера
Для подшипников на газовых затворах конвейера нельзя подобрать смазку только по названию точки установки.
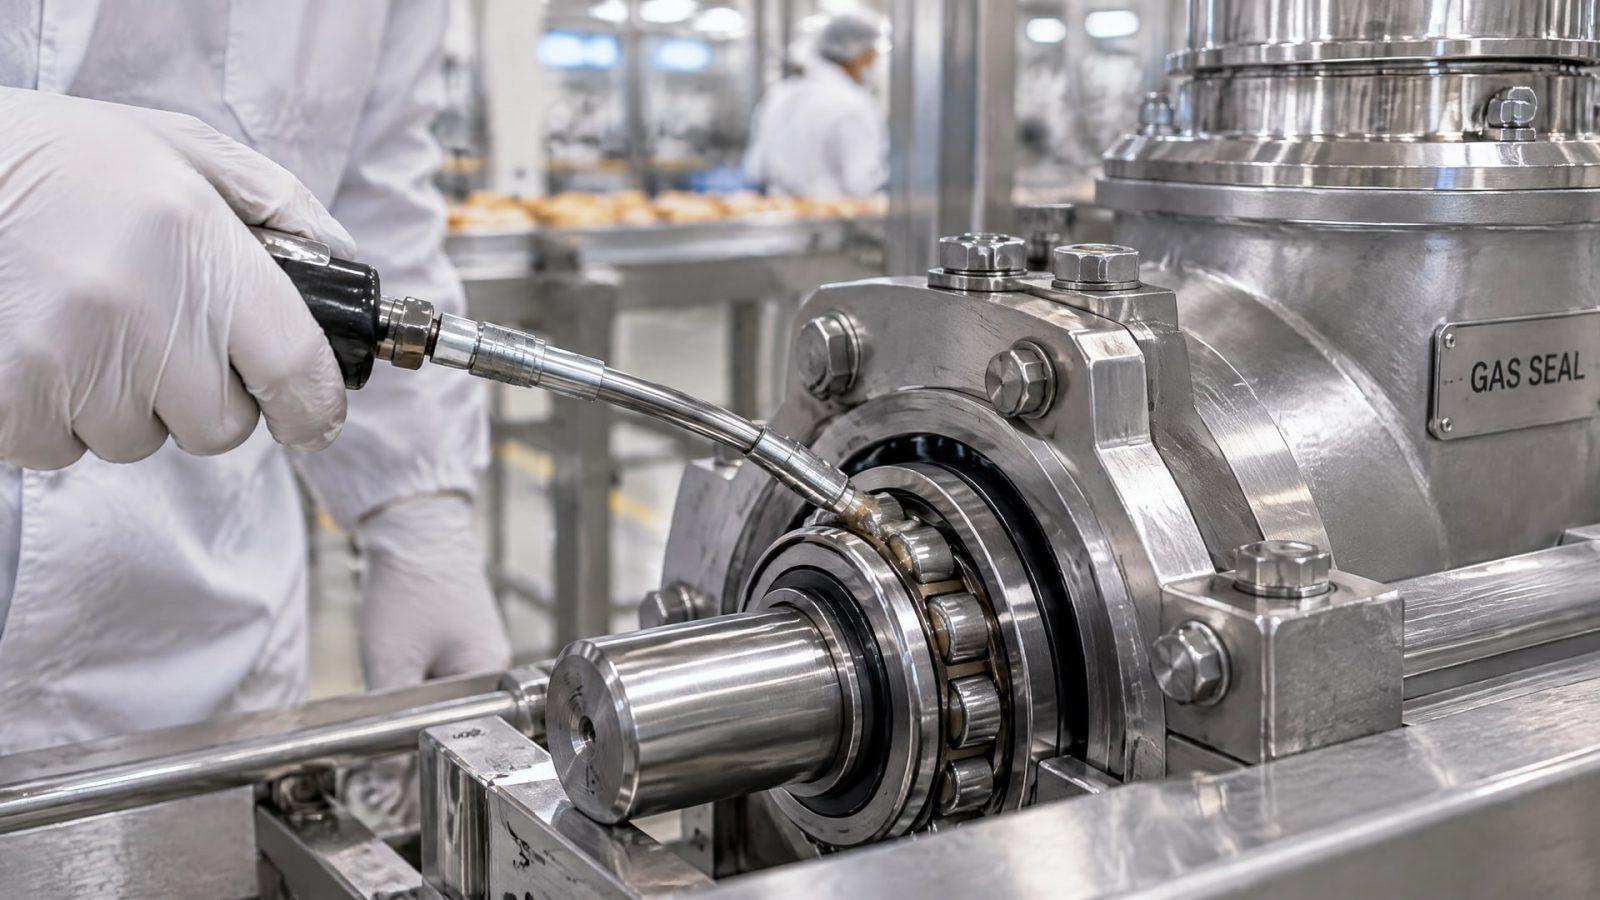
Сначала уточняют, есть ли риск случайного контакта с продуктом, воздействуют ли на узел вода и моющие растворы, каковы нагрузка, скорость и температура. Если смазка может случайно попасть на продукт, применяют состав с NSF H1. Для зон без такого риска требования к допуску оценивают отдельно.
Затем проверяют условия герметизации и обслуживания. Подшипник, который защищен от прямого воздействия мойки, и узел, регулярно контактирующий с водой, требуют разной оценки водостойкости. Для washdown-условий полезно сверять результаты испытаний ASTM D1264 и ASTM D4049, а также учитывать рекомендацию по spray-off test: потери менее 10% соответствуют сохранению более 90% смазки на месте в условиях этого испытания.
При выборе важно не смешивать требования к пищевому допуску и эксплуатационным свойствам. H1 относится к возможности случайного контакта с пищей, а устойчивость к воде и моющим растворам подтверждают отдельно. Если узел работает в тяжелой мойке, дополнительно проверяют состояние уплотнений: они помогают ограничить проникновение воды и загрязнений. Для конкретной точки обслуживания данные по нагрузке, температуре и режиму мойки сверяют со спецификацией оборудования и смазки.
Снабженцу для закупки нужны не только название узла и требование «пищевая смазка», но и условия его работы. Инженеру важно зафиксировать, когда возможен контакт с продуктом, как часто проводят мойку, есть ли признаки вымывания и в каком состоянии находятся уплотнения. Эти сведения помогают подобрать смазку и регламент без попытки компенсировать неподходящий материал увеличением объема или частоты нанесения.
Часто задаваемые вопросы
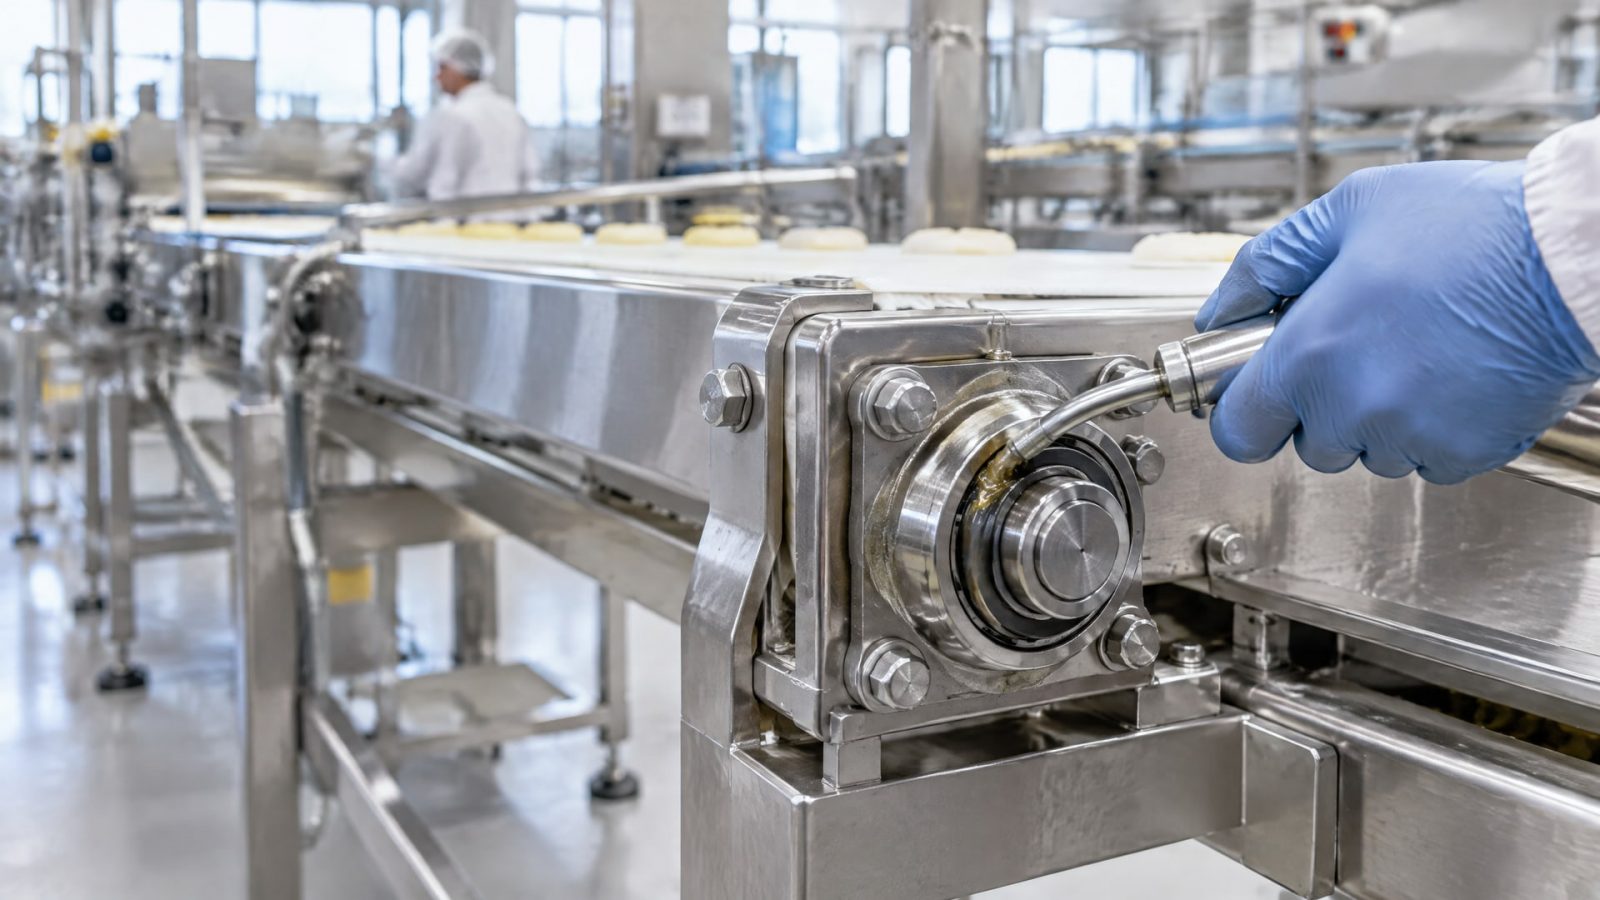
Чем смазать конвейер пищевого производства?
Если смазка может случайно попасть на продукт, выбирают материал с регистрацией NSF H1. Для участков мойки отдельно проверяют водостойкость, результаты испытаний ASTM D1264 и ASTM D4049, а также совместимость с нагрузкой, скоростью, температурой и уплотнениями. Один допуск H1 не подтверждает устойчивость к смыванию.
Подходит ли смазка H1 для подшипников в зоне мойки?
Не обязательно. NSF H1 означает допустимость только случайного контакта смазки с пищей, но не гарантирует стойкость к горячей воде и моющим растворам. Для зоны мойки дополнительно оценивают водостойкость, вымывание и защиту от коррозии. Также проверяют герметизацию подшипника и условия санитарной обработки.
Сколько смазки закладывать в подшипник конвейера?
Для большинства роликовых подшипников практический ориентир составляет 35-50% свободного объема. Заполнение до упора может увеличить нагрев и потери на перемешивание. Перед обслуживанием сверяются с документацией подшипника: конструкция узла и требования изготовителя могут влиять на нужное количество смазки.
Как выбирать смазку подшипников на газовых затворах конвейера?
Сначала определяют риск случайного контакта с продуктом, затем учитывают мойку, нагрузку, скорость, температуру и тип уплотнения. Если контакт с продуктом возможен, требуется NSF H1. При воздействии воды водостойкость оценивают отдельно. Название узла само по себе не задает ни допуск, ни нужный класс консистенции.
Заключение
Смазка подшипников конвейера на пищевом производстве подбирается по двум отдельным группам требований: пищевому допуску при возможном случайном контакте с продуктом и эксплуатационным свойствам в условиях нагрузки, температуры и мойки. Для большинства роликовых подшипников ориентир заполнения составляет 35-50% свободного объема, а при регулярной мойке особое внимание уделяют водостойкости и уплотнениям.
Следующий шаг для инженера и закупщика - составить перечень точек смазывания и для каждой зафиксировать риск контакта с продуктом, режим мойки, нагрузку, температуру и состояние уплотнений. Затем эти данные сверяют с документацией подшипника и смазки, включая NSF H1 и результаты испытаний на воздействие воды, если узел работает в зоне мойки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать герметик для пластика, чтобы избежать повреждений и обеспечить надежное соединение.
Узнайте, как смазки H1 для пищевого оборудования помогают снизить риск загрязнения продукции и обеспечить безопасность производства.
Узнайте, что делать, если появился запах СОЖ, и как проверить состояние эмульсии, чтобы избежать полной замены.